
Výrobní proces desek plošných spojů: Od návrhu desek plošných spojů a CAM inženýrství až po výrobu a montáž
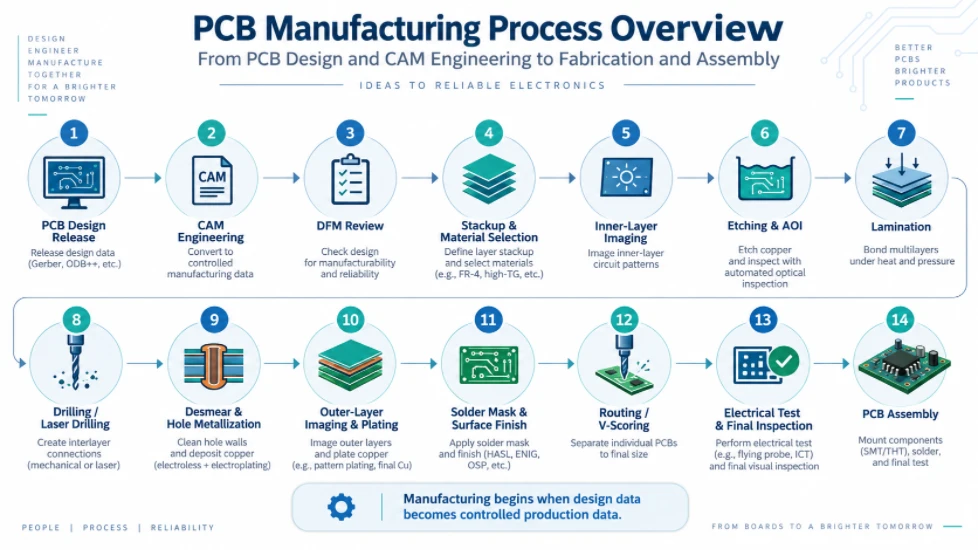
Obrázek 1. Přehled výrobního procesu desek plošných spojů
Výrobní proces desek plošných spojů nezačíná, když měděný plátovaný panel dosáhne zobrazovací linky. V profesionální továrně na výrobu desek plošných spojů začíná výroba převodem dat konstruktéra do řízených výrobních dat. Za tuto konverzi odpovídá CAM inženýrství.
Návrhář desek plošných spojů definuje elektrický záměr, mechanická omezení, cílové parametry pro ukládání a rozhraní součástek. CAM inženýr převádí tento záměr do vyrobitelných kreseb, programů pro vrtání a směrování, dat panelů, inspekčních referencí, impedančních kupónů a procesních instrukcí. Tyto výstupy jsou poté zveřejňovány prostřednictvím ERP systému továrny nebo systému pro výrobní instrukce, takže každé výrobní oddělení pracuje s jednou řízenou definicí.
Tato příručka vysvětluje kompletní proces výroby desek plošných spojů (PCB) od předání inženýrských dat přes přípravu materiálu, zpracování vnitřních vrstev, laminaci, vrtání, pokovování, zobrazování vnějších vrstev, pájecí masku, povrchovou úpravu, profilování, elektrické testování a závěrečnou kontrolu. Vysvětluje také, co by návrháři desek plošných spojů měli vědět o CAM, aby jejich desky prošly inženýrskou kontrolou s menším počtem otázek, menším počtem kompromisů a stabilnější cestou k výrobě.
Co vlastně zahrnuje proces výroby desek plošných spojů?
Výrobní proces desek plošných spojů je řízený převod dat návrhu desek plošných spojů do fyzické desky, která splňuje elektrické, rozměrové, materiálové a spolehlivostní požadavky. Zahrnuje více než jen zobrazování a leptání. Proces připravený k výrobě má obvykle čtyři propojené inženýrské vrstvy:
| Inženýrská vrstva | Hlavní odpovědnost | Typický výstup |
|---|---|---|
| Návrh desky plošných spojů | Definuje propojení obvodů, směrování, umístění, mechanická rozhraní, cíle pro stackup a konstrukční omezení. | Data Gerber/ODB++/IPC-2581, NC vrtací soubory, výrobní výkresy, stackup, netlist a konstrukční poznámky. |
| CAM a DFM inženýrství | Kontroluje vyrobitelnost, řeší nejednoznačnosti dat, aplikuje schválenou kompenzaci procesu a vytváří data připravená k výrobě. | Výrobní grafické návrhy, programy pro vrtání/frézování, data panelů, reference AOI, testovací data, kupóny a technické dotazy dle potřeby. |
| Výrobní inženýrství / ERP-MI | Definuje procesní postup, materiály, vybavení, speciální pokyny, kontroly a kontrolní body přijetí. | Cestující nebo MI, sekvence pracoviště, výpisy materiálu, poznámky ke speciálním procesům a požadavky na kontrolu. |
| Výroba a ověření | Fyzicky sestaví, dokončí a otestuje holou desku plošných spojů. | Uvolněné holé desky připravené k odeslání nebo osazování desek plošných spojů. |
Toto rozlišení je důležité, protože mnoho popisů výroby desek plošných spojů začíná „tisknutím vnitřní vrstvy“. V průmyslové továrně na výrobu desek plošných spojů by panel neměl dosáhnout tohoto kroku, dokud CAM nestanoví, co každá vrstva znamená, zda je návrh vyrobitelný, která výrobní metoda se použije a jakou kompenzovanou datovou sadu musí každé pracovní centrum používat.
Stručný přehled procesu výroby desek plošných spojů
Vydání návrhu DPS → příjem dat → normalizace CAM → DFM a kontrola schopností → technické otázky v případě potřeby → kontrola stackupu a impedance → kompenzace CAM → panelizace a nástroje → definice procesu ERP/MI → příprava materiálu → zobrazování vnitřní vrstvy → leptání vnitřní vrstvy → AOI vnitřní vrstvy → pokládání a laminace → vrtání / laserové vrtání → odmašťování a metalizace otvorů → zobrazování vnější vrstvy → mědění a leptání → AOI vnější vrstvy → pájecí maska → legenda → povrchová úprava → profilování / frézování / V-drážkování → elektrický test a kontrola rozměrů → finální kontrola a balení → volitelná montáž DPS.
Přesná trasa se mění v závislosti na počtu vrstev, struktuře, hmotnosti mědi, materiálovém systému, povrchové úpravě a speciálních mechanických požadavcích. Dvouvrstvá deska FR-4 může obejít několik vícevrstvých operací, zatímco deska HDI může několikrát opakovat cykly laminace a laserového vrtání.
Proč je CAM inženýrství mostem mezi návrhem a výrobou desek plošných spojů
CAD systém pro desky plošných spojů popisuje, co musí výrobek elektricky a mechanicky dělat. Výrobní zařízení potřebuje jinou úroveň informací: kompenzovanou geometrii vodičů, definice vrtacích nástrojů, souřadnice panelu, polaritu procesu, zobrazovací data, kupóny, vlastnosti nástrojů, trasy, informace o bodování, reference pro kontrolu a poznámky specifické pro proces. CAM inženýrství vytváří tuto převodní vrstvu.
Z tohoto důvodu by se CAM neměl považovat za „Gerberovu kontrolu“ na poslední chvíli. Kompetentní CAM kontrola se ptá, zda návrh přežije celou výrobní cestu. Například propojka může být v pravidlech CAD návrhu povolená, ale po zohlednění tolerance vrtání a registračního přídavku stále nemá dostatečnou rezervu mezikruží. Trasa může v návrhu splňovat nominální šířku, ale vyžaduje kompenzaci leptání na základě hmotnosti mědi a zvoleného procesu zobrazování/leptání. Mechanicky platná drážka může vyžadovat jiný proces, protože je pokovená, nepravidelná, má řízenou hloubku nebo se nachází na okraji desky.
CAM inženýr musí chránit elektrický záměr konstruktéra při převodu nominálních konstrukčních rozměrů na výrobní rozměry. Proto dobrá továrna rozlišuje procesní kompenzaci od konstrukčních úprav . Výrobní kompenzace je určena k dosažení konečného rozměru zákazníka po leptání, pokovování, laminaci nebo obrábění. Změna, která ovlivňuje konektivitu, konečnou velikost otvoru, geometrii s řízenou impedancí, definici obrysu nebo jiný funkční požadavek, by měla být považována za inženýrskou otázku, nikoli za tichý přepracovaný návrh.
Fáze 1: Balíček výrobních dat a záměr návrhu
Kvalita výrobního procesu desek plošných spojů je silně ovlivněna kvalitou vydávacího balíčku. CAM dokáže opravit problémy s formátováním, ale nedokáže bezpečně odhadnout chybějící záměr návrhu. Nejsilnější vydávací balíček obsahuje jak strojově čitelná data, tak i stručnou definici výroby.
| Data nebo požadavky | Proč to CAM potřebuje | Běžné nejasnosti, kterým je třeba se vyhnout |
|---|---|---|
| Měď, pájecí maska a legenda | Stanoví zamýšlený obraz sestavení pro každou stranu a vnitřní vrstvu. | Nejasné názvy vrstev, chybějící informace o polaritě, duplicitní nebo zastaralé vrstvy. |
| NC vrtací soubory a vrtací tabulka | Odděluje požadavky na PTH, NPTH, mikrootvory a speciální vrtání a mapuje hotové díry na výrobní nástroje. | Použití stejného symbolu pro pokovené a nepokovené díry nebo kombinace průměrů hotových otvorů a nástrojů. |
| Obrys desky a vrstva trasy | Definuje konečné rozměry, vnitřní výřezy, drážky a profilové prvky. | Obrys duplikovaný na několika vrstvách, otevřené kontury, konfliktní kóty nebo nejasná geometrie drážky. |
| Výrobní výkres | Sděluje tloušťku, toleranci, povrchovou úpravu, měď, mechanické poznámky a speciální procesy. | Poznámky, které jsou v konfliktu s daty Gerber/drill nebo generické zkopírované poznámky, které se nevztahují na desku. |
| Vrstvy plošných spojů (PCB) | Definuje hmotnosti mědi, dielektrickou konstrukci, konečnou tloušťku a architekturu s řízenou impedancí. | Jmenovité dielektrické rozměry bez uvedení, zda může výrobce optimalizovat materiály. |
| Tabulka řízené impedance | Propojuje každý impedanční cíl s vrstvou, geometrií stopy, referenční rovinou a tolerancí. | Specifikace cíle, ale neidentifikace příslušných sítí nebo geometrie. |
| IPC netlist nebo data inteligentního návrhu | Podporuje porovnání konektivity a snižuje pravděpodobnost, že se grafická nejednoznačnost stane elektrickou chybou. | Netlist vygenerovaný z jiné revize návrhu. |
| Povrchová úprava a selektivní povrchové úpravy | Určuje směrování procesu a ovlivňuje pájitelnost, rovinnost, opotřebení kontaktů a kompatibilitu sestav. | Globálně kritizovat ENIG a zároveň očekávat „tvrdé“ střelivo, aniž by se definovaly vybrané oblasti. |
| Speciální mechanické požadavky | Umožňuje CAM definovat zahloubení, zahloubení, frézování s řízenou hloubkou, zahloubení, pokovení hran nebo prvky lisování. | Udávání pouze tvaru výkresu bez konečného průměru, hloubky/zbývající tloušťky a tolerance. |
Gerber zůstává běžný, zatímco ODB++ a IPC-2581 mohou nést strukturovanější informace, pokud je podporují jak konstruktér, tak výrobce. Bez ohledu na formát je kontrola verzí zásadní. Data mědi, vrtání, výkresů, stackup a netlist by měla popisovat stejnou revizi.
Fáze 2: Normalizace dat CAM a kontrola DFM
2.1 Normalizace dat: rekonstrukce jedné spolehlivé definice desky
Prvním úkolem CAM je zajistit interní konzistenci dat. Před zahájením úprav ve výrobě se kontrolují jednotky, souřadnice, počátek, pořadí vrstev, stav zrcadlení, polarita, definice otvorů, formáty vrtání a geometrie profilu. CAM inženýr také identifikuje nepoužívaná data, duplicitní vrstvy a prvky, které mohly být z různých CAD systémů exportovány odlišně.
A právě zde inteligentní balíček pro vydání šetří čas. Čím méně nejednoznačností musí CAM inženýr interpretovat, tím menší je riziko, že inženýr stráví čas rozlišováním záměrného prvku od exportního artefaktu.
2.2 Kontroly propojení a vztahů mezi vrstvami
CAM porovnává návrh napříč vrstvami mědi, vrtacími daty a, je-li k dispozici, i seznamem sítí zákazníka. Cílem není jen najít zjevné přerušení nebo zkraty. Jde také o ověření vztahů mezi kontakty a otvory, via struktur, propojení rovin, antikonektivity, tepelných reliéfů a zamýšleného vztahu mezi mědí a mechanickými prvky.
2.3 Přehled šířky čar, roztečí a hmotnosti mědi
Minimální šířku a rozteč vodičů nelze vyhodnotit nezávisle na tloušťce mědi a způsobu zpracování. S rostoucí těžkostí mědi se leptání stává obtížnějším a laterální leptání má větší vliv na finální geometrii. CAM proto posuzuje minimální linii/mezeru společně se základní mědí, finální mědí a zda je prvek izolovaný nebo se nachází v hustém měděném poli.
Konstruktéři by se měli vyvarovat chápání limitů výrobních kapacit desek plošných spojů jako univerzálního čísla, které platí pro každou hmotnost mědi a každou vrstvu. Vyrobitelnější konstrukce využívá běžnou výrobní kapacitu pro zvolenou konstrukci a extrémní geometrii si vyhrazuje pouze tam, kde to vyžaduje hustota obvodů.
2.4 Prstencový kroužek, tolerance vrtání a vzdálenost mezi otvorem a mědí
Hotový pokovený otvor nemá stejnou velikost jako výrobní vrták. Výrobce musí zohlednit nanášení mědi na stěnu otvoru, toleranci vrtání a odchylky od procesu. CAM proto vyhodnocuje geometrii plošky a prstence po aplikaci přídavků na výrobní vrták a registrační přídavky.
Stejný princip platí pro rozteč mezi otvory a vodiči. Měření CAD provedené z nominálního hotového otvoru nemusí představovat výrobní riziko. CAM kontroluje výrobní otvor, jeho kompenzaci a měď, která musí zůstat po vrtání, pokovování a registraci. To je obzvláště důležité pro husté vícevrstvé konstrukce, otvory s lisovaným spojem a konstrukce blízké minimální kapacitě prstence z výroby.
2.5 PTH, NPTH, drážky a nepravidelné otvory
Pokovené průchozí otvory a nepokovené otvory by měly být v konstrukčním balíčku jednoznačné. CAM může pro prvky PTH a NPTH používat různé fáze vrtání, kompenzační pravidla nebo procesní sekvence. Pokovené drážky a nepravidelné pokovené otvory vyžadují dodatečnou kontrolu, protože jejich vyrobitelnost závisí na geometrii, přístupu k nástroji, trase pokovování, prstencovém kroužku a přilehlé mědi.
Speciální prvky, jako jsou prolamované otvory, pokovení hran a pokovené poloviční otvory, musí být explicitně identifikovány. Ovlivňují uspořádání a profilování panelu, protože prvek musí zůstat mechanicky podepřen až do správné fáze výroby.
2.6 Vyrobitelnost pájecí masky
CAM provádí kontroly DFM pájecí masky s ohledem na geometrii plošek, šířku přepážky, toleranci registrace, úpravu propojení a požadavky na montáž. Otvor v pájecí masce, který v CAD vypadá přijatelně, se může stát problematickým, když se dva sousední otvory sloučí, když úzkou přepážku masky nelze spolehlivě udržet nebo když je propojení neúmyslně odkryté v pájetelné oblasti.
Konstruktéři by měli uvést zamýšlené ošetření průchodů tam, kde je to důležité: otevřené, stanové, zaslepené, vyplněné pryskyřicí a zakryté nebo jiná řízená struktura. CAM by neměl usuzovat na vysokou spolehlivost ošetření pouze z toho, zda se v pájecí vrstvě nachází otvor.
2.7 Přehled legendy a označení součástí
Sítotiskový text se kontroluje z hlediska čitelnosti a kolize s odkrytými kontaktními podložkami, testovacími body, „zlatýma prsty“ a dalšími oblastmi, kde není povolen tisk inkoustu. CAM může na základě dohodnutého výrobního pravidla odříznout nekritické popisky od podložek, ale označení kritické pro montáž by mělo být navrženo s dostatečnou mezerou, a ne záviset na automatickém ořezávání.
2.8 Hrana desky, V-drážka a vůle pro frézování
Součástky, měď, prostupy a pokovené prvky v blízkosti okraje desky musí být vyhodnoceny s ohledem na zamýšlenou metodu depanelizování. V-drážkování, frézování výstupků, raznice a CNC frézování vytvářejí odlišné mechanické podmínky. CAM musí také vědět, zda má být okraj desky holý dielektrikum, pokovený, s prolisovaným povrchem nebo součástí konektorového/kontaktního systému.
2.9 Zlaté prsty a smíšené povrchové úpravy
Selektivní prsty z tvrdého zlata nejsou jen „další povrchovou úpravou desky plošných spojů “. Mohou vyžadovat specializované pokovovací spoje a specifický postup procesu, než jsou tato dočasná spojení odstraněna během profilování. Pokud návrh kombinuje zlaté prsty s ENIG, OSP, imerzním cínem, imerzním stříbrem nebo HASL na zbytku desky, musí CAM správně definovat selektivní oblasti a výrobní pořadí.
Pokud výrobek neumožňuje dočasné pokovené spoje, mělo by být toto omezení včas oznámeno, protože může změnit doporučený postup. Totéž platí pro požadavky na zkosení, tolerance délky prstů a jakoukoli geometrii „dlouhý/krátký prst“.
2.10 Bilance mědi a zbytková měď
Inženýři CAM také zkoumají, kolik mědi zůstává na každé vrstvě a jak je měď rozložena po celém panelu. Jedním užitečným technickým měřítkem je poměr zbytkové mědi:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
To je důležité, protože laminace je proces založený na toku pryskyřice. Velmi rozdílné hustoty mědi v sousedních vrstvách mohou měnit spotřebu pryskyřice, lokální dielektrickou tloušťku a mechanickou rovnováhu. Silné měděné desky tento efekt zesilují. Konstrukce s velkými oblastmi bez mědi vedle těžké mědi může vyžadovat změny ve vrstvě vrstev, strategie pro vyvážení mědi nebo další procesní řízení.
Pro návrháře desek plošných spojů je ponaučení jednoduché: vyvážení mědi není jen estetickým problémem. Ovlivňuje vyrobitelnost, kontrolu tloušťky desky, riziko deformace a v některých konstrukcích i dielektrické chování kolem impedančních struktur.
2.11 Řízená impedance a vysokofrekvenční materiály
Řízená impedance musí být posuzována spíše jako systém vrstvení než jako číslo šířky stopy. CAM a procesní inženýrství zohledňují dielektrickou tloušťku, tloušťku mědi, geometrii hotového vodiče, vztah referenční roviny a skutečný materiálový systém. U RF a mikrovlnných konstrukcí s použitím materiálů, jako jsou Rogers , Taconic, Arlon nebo jiné lamináty s nízkými ztrátami, může specifické zpracování materiálu ovlivnit také vrtání, přípravu povrchu, laminaci a rozměrové chování.
Nejbezpečnější verze návrhu poskytuje cílovou impedanci, toleranci a elektrickou geometrii a zároveň umožňuje výrobci navrhnout řízené uspořádání, kde je to vhodné. Konečná výrobní geometrie by pak měla být potvrzena před výrobou, spíše než předpokládat, že nominální šířka stopy CAD zůstane nezměněna.
Fáze 3: Kompenzace CAM, panelizace a výrobní data
Po vyřešení problémů s DFM převede CAM nominální konstrukční data na výrobní data. Tyto úpravy jsou záměrné kontroly procesu, nikoli libovolné změny v obvodu.
3.1 Kompenzace leptání a zobrazování
Měď se během leptání odstraňuje jak laterálně, tak i vertikálně. V závislosti na hmotnosti mědi a procesu může CAM inženýr kompenzovat vlastnosti vodiče tak, aby konečné rozměry stopy a plošek po zobrazení, pokovení a leptání dopadly na cíl. Strategie kompenzace se může lišit mezi vnitřní a vnější vrstvou, protože se liší jejich postupy zpracování.
3.2 Kompenzace vrtání a pokovování
U prvků PTH se vybírá produkční vrták tak, aby hotový otvor po metalizaci stěny otvoru splňoval požadavky zákazníka. Prvky NPTH se zpracovávají samostatně, protože nejsou určeny k opracování stejnou mědí. CAM také efektivně seskupuje vrtací nástroje a zároveň chrání speciální tolerance a prvky řízeného uložení.
3.3 Optimalizace pájecí masky a legendy
Výrobní otvory jsou upraveny podle procesu pájení s maskou a možností registrace. CAM kontroluje minimální přepážky, vztahy mezi maskou a kontaktní ploškou, odkrytou měď a nezamýšlené otvory. Legenda může být od pájitelných povrchů oříznuta dle schválených pravidel, zatímco kritické značky by měly zůstat přesně tam, kde je výkres vyžaduje.
3.4 Panelizační systém
Individuální deska plošných spojů zákazníka se obvykle vyrábí ve větším pracovním panelu. CAM volí orientaci, množství polí, rozteče, kolejnice, otvory pro nástroje, referenční značky, výřezy, metodu oddělování a strategii směrování na základě efektivity výroby a potřeb následné montáže. Panelizační systém může ovlivnit využití materiálu, rozložení pokovení, tuhost desky, proveditelnost V-skórování a automatizovanou manipulaci.
Když zákazník dodá montážní pole, CAM by měl zachovat záměr montáže a ověřit, zda je pole kompatibilní s výrobou. I když továrna vytváří panel, měly by být stále zohledněny požadavky na montáž, pokud se desky přesunou přímo do SMT výroby.
3.5 Kupóny, nástroje a funkce mimo produkt
Pracovní panel může obsahovat impedanční kupóny, registrační terče, testovací kupóny, prvky pro řízení procesu a nástroje. Ty se nacházejí mimo hotový obvod, ale jsou součástí řízení výroby. Jejich umístění by mělo být navrženo tak, aby reprezentovalo příslušné výrobní podmínky, aniž by narušovalo produkt nebo depanelizovalo.
3.6 Co by CAM neměl tiše měnit
CAM by neměl využívat výhod výroby jako důvod ke změně elektrického návrhu zákazníka. Změny konečné velikosti otvorů, obrysu desky, geometrie impedance mimo dohodnutý kompenzační model, konektivity, vůlí mědi, které mění výkon, nebo funkčních mechanických vlastností by měly vyvolat inženýrskou otázku. Řízená schvalovací cesta je součástí spolehlivého procesu výroby desek plošných spojů.
Fáze 4: Stackup Engineering a vydání procesu ERP/MI
Jakmile jsou data CAM vyrobitelná, musí továrna definovat, jak bude deska skutečně vyrobena. V tomto okamžiku se návrh souvrství , výběr materiálu a směrování procesu stávají formálními výrobními pokyny.
4.1 Tloušťka hotové desky je výsledkem skládání
Konečná tloušťka není pouhým součtem katalogových hodnot jádra a prepregu. Konstrukce musí zohlednit distribuci mědi, tok pryskyřice, strukturu mědi a případně i příspěvek tloušťky povlaků a povrchových úprav. Užitečný koncepční model je:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
U vícevrstvých desek závisí efektivní dielektrická tloušťka po lisování na prepregovém systému a okolním měděném vzoru. To je další důvod, proč je poměr zbytkové mědi důležitý při kontrole vrstev.
4.2 Vrstvená konstrukce a speciální materiály
Standardní FR-4, FR-4 s vysokým Tg, lamináty s nízkými ztrátami, RF materiály na bázi PTFE, materiály s kovovým jádrem a rigidně-flexibilní konstrukce nesdílejí jeden univerzální recept na laminování. CAM a procesní inženýrství musí sladit výkonnostní požadavky zákazníka s ověřeným materiálem a procesní cestou. Vysokofrekvenční hybridní konstrukce si zaslouží zvláštní pozornost, protože odlišné materiály mohou mít odlišné chování při toku, rozměrech a přípravě povrchu.
4.3 ERP/MI traveler převádí rozhodnutí CAM do továrních instrukcí
ERP nebo MI traveler továrny by měl definovat sadu materiálů, požadavky na měď, metodu zobrazování, sekvenci laminace, vrtací programy, trasu pokovování, požadavky na pájecí masku a legendu, povrchovou úpravu, instrukce pro směrování/V-rýhování, speciální mechanické operace, kontrolní body a požadavky na elektrické testy.
Speciální operace musí být explicitní. Například drážka nebo zahloubení s řízenou hloubkou by měly mít příslušný identifikátor programu a požadovaný průměr/geometrii plus hloubku nebo zbývající tloušťku a toleranci. Selektivní proces Goldfinger by měl stanovit požadovanou selektivní úpravu a sekvenci frézování. Slepý/zakopaný průchod by měl definovat, který cyklus laminace vytváří každou strukturu průchodu.
Toto je praktický bod, kdy se CAM inženýrství stává výrobním receptem. Pokud je výrobní plán neurčitý, jsou následní operátoři nuceni interpretovat záměr nezávisle. Dobrý proces eliminuje tuto nejednoznačnost před uvolněním šarže.
Fáze 5: Proces výroby desek plošných spojů krok za krokem
Po schválení CAM a vydání MI začíná fyzická výroba. Následující sekvence popisuje běžný proces výroby vícevrstvých subtraktivních desek plošných spojů. Přesný postup se liší podle návrhu.
Krok 1: Příprava materiálu a řezání panelů
Měděná jádra, měděná fólie a prepreg se vybírají podle schváleného uspořádání. Před nařezáním panelů na pracovní velikost se ověřuje identita materiálu, hmotnost mědi, tloušťka a sledovatelnost šarže. Vysokofrekvenční a speciální lamináty mohou vyžadovat specializované kontroly skladování, manipulace nebo přípravy povrchu.
Krok 2: Zobrazování vnitřní vrstvy
Vnitřní vrstva CAM dat se přenáší na fotorezist pomocí laserového přímého zobrazování nebo jiné schválené zobrazovací metody. Registrační terče zabudované do CAM dat pomáhají kontrolovat zarovnání vrstev. Cílem je vytvořit rezistový vzor, který ochrání měď, která má po leptání zůstat.
Krok 3: Leptání vnitřní vrstvy a odlupování rezistu
Nechráněná měď se chemicky odstraní, čímž se vytvoří vnitřní vodičový vzor. Poté se odstraní rezist a panel se vyčistí. Parametry leptání jsou řízeny tak, aby konečná geometrie vodiče odpovídala kompenzovanému CAM cíli, a nikoli pouze původním nominálním rozměrům CAD.
Krok 4: Vnitřní vrstva AOI
Automatizovaná optická kontrola porovnává leptanou vrstvu s referencí CAM. Přerušené spoje, zkraty, zářezy, výstupky a další vady vodičů lze detekovat před laminací, kdy je vrstva stále přístupná. Tato kontrolní metoda zabraňuje tomu, aby známá vada vnitřní vrstvy byla trvale zakryta uvnitř vícevrstvé desky.
Krok 5: Ošetření spoje, pokládka a registrace vrstev
Vnitřní jádra jsou připravena k lepení a stohována s prepregem a měděnou fólií dle schváleného pořadí. Orientace a pořadí vrstev jsou pečlivě kontrolovány. U vícevrstvých desek je vrstvení místem, kde se elektrické souvrství stává fyzickou strukturou.
Krok 6: Laminování
Vrstvená vrstva se lisuje za řízeného cyklu tepla a tlaku. Prepregová pryskyřice teče, vyplňuje mezery kolem mědi a vytvrzuje, aby se vrstvy spojily. Parametry lisu musí odpovídat materiálovému systému a konstrukci. Hustota mědi, dielektrická tloušťka a geometrie těžké mědi ovlivňují tok pryskyřice a konečné chování tloušťky.
Krok 7: Ověření registrace a vrtání
Po laminaci lze registraci ověřit pomocí rentgenového záření nebo jiných metod zarovnání před mechanickým vrtáním. CNC vrtání vytváří otvory pro PTH, součástky a nástroje podle kompenzovaného vrtacího programu. Laserové vrtání se používá pro mikrootvory v konstrukcích HDI. Pro zahlubování, zahlubování a prvky s řízenou hloubkou lze použít speciální programy.
Krok 8: Odstranění nátěru a příprava stěny otvoru
Mechanické vrtání odhaluje dielektrikum a může zanechat skvrny od pryskyřice na vnitřních měděných rozhraních. Odstranění skvrn a úprava otvoru připravují stěnu otvoru tak, aby následná metalizace mohla vytvořit spolehlivé elektrické spojení s vnitřními měděnými vrstvami.
Krok 9: Bezproudové mědění a metalizace průchozími otvory
Na nevodivou stěnu otvoru se nanese tenká vodivá vrstva mědi, která vytváří základ pro pozdější elektrolytické nanášení mědi. Tento krok přemění vyvrtaný otvor na strukturu, která může po pokovení elektricky propojit vrstvy.
Krok 10: Zobrazování vnější vrstvy
Kompenzovaný vzor vnější vrstvy se zobrazí na panelu. V závislosti na zvoleném výrobním postupu může továrna použít pokovování vzoru nebo jinou kvalifikovanou sekvenci. Polarita CAM a výběr procesu musí odpovídat zamýšlené metodě pokovování a leptání.
Krok 11: Mědění a leptání vnější vrstvy
Měď se používá tam, kde je to nutné k dosažení požadavků na vodiče a stěny otvorů. Dočasný ochranný kovový systém se poté zpracuje tak, aby bylo možné odstranit nežádoucí základní měď. Výsledkem je hotový vnější vzor vodiče.
Krok 12: Vnější vrstva AOI
Hotový vnější měděný materiál se kontroluje podle reference CAM. Jemné konstrukce, husté BGA propojky a přechody mezi silnými měděnými materiály vyžadují obzvláště stabilní zobrazování a leptání, protože defekty v tomto bodě přímo ovlivňují hotové připojení.
Krok 13: Aplikace pájecí masky, expozice a vytvrzení
Aplikuje se tekutá fotozobrazitelná pájecí maska, která se snímá z dat pájecí masky CAM, vyvolává se a vytvrzuje. Maska chrání měď před oxidací a kontroluje, kde je během montáže povoleno pájení. Souosost CAM a design otvorů jsou důležité v okolí kontaktních plošek s jemnou roztečí, propojovacích otvorů a těsně rozmístěných kontaktních plošek součástek.
Krok 14: Legenda / sítotisk
Referenční označení, značky polarity, loga, datové kódy a další schválené značky jsou vytištěny nebo digitálně zobrazeny. Legenda musí zůstat čitelná, aniž by kontaminovala pájitelné nebo kontaktní povrchy.
Krok 15: Povrchová úprava
Odkrytá měď získá specifikovanou povrchovou úpravu. Mezi běžné volby patří ENIG, ENEPIG, OSP, bezolovnaté HASL, imerzní stříbro, imerzní cín a selektivní tvrdé zlato. Správná povrchová úprava závisí na montážním procesu, rozteči součástek, požadavcích na kontakty, očekáváních při skladování, rádiovém výkonu a nákladech.
Smíšené povrchové úpravy vyžadují definovanou sekvenci. Například zlaté prsty mohou použít selektivní tvrdé zlato, zatímco zbytek desky obdrží jinou pájitelnou povrchovou úpravu. CAM a MI musí tyto oblasti jasně oddělit.
Krok 16: Profilování, frézování, V-drážkování a speciální mechanické práce
CNC frézování, V-drážkování nebo děrování odděluje geometrii výrobku od výrobního panelu. Drážky, hrany, zkosení, prohlubně a operace s řízenou hloubkou se provádějí podle mechanických dat a postupu procesu. Pořadí je důležité, když prvek musí zůstat podepřen během pokovování nebo jiné dřívější operace.
Krok 17: Elektrické testování a ověření impedance
Elektrické testování desek plošných spojů ověřuje kontinuitu a izolaci oproti schválenému seznamu sítí nebo testovacím datům. V případě potřeby se měří impedance kontrolovaných obvodů. Účelem je potvrdit, že fyzický výrobní proces zachoval elektrickou síť definovanou návrhem.
Krok 18: Rozměrová, vizuální a konečná kontrola kvality
Závěrečná kontrola ověřuje klíčové rozměry, otvory, profil, značení, pájecí masku, povrchovou úpravu, zpracování a další specifické požadavky zákazníka. Dodatečná kontrola nebo mikroskopické řezy mohou být použity pro validaci procesu, kvalifikaci nebo požadavky na vysokou spolehlivost.
Krok 19: Čištění, balení a uvolnění
Schválené desky plošných spojů jsou vyčištěny, chráněny před manipulací a poškozením vlivy prostředí, označeny pro sledovatelnost a zabaleny dle povrchové úpravy a požadavků zákazníka. V tomto okamžiku je proces výroby holých desek plošných spojů dokončen.
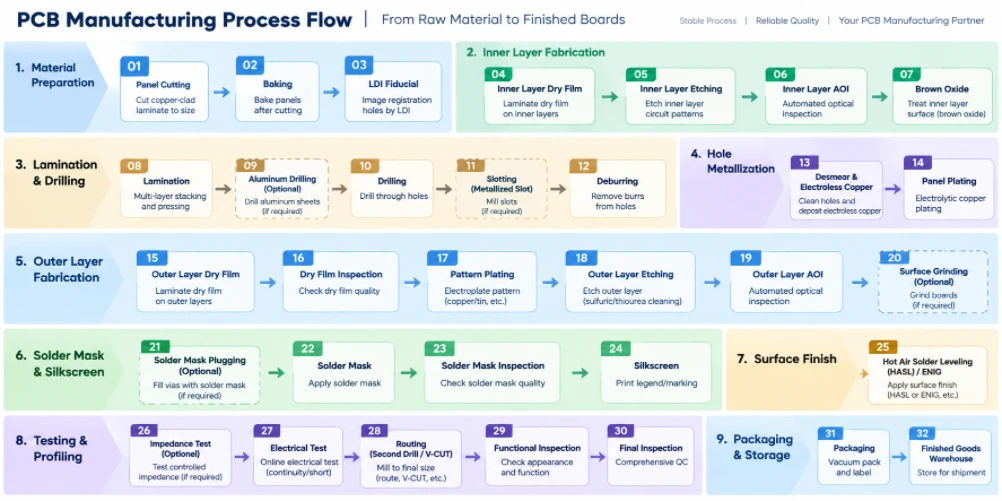
Obrázek 2. Průběh výrobního procesu desek plošných spojů
Speciální větve procesu výroby desek plošných spojů
Základní tok uvedený výše je rámec. Pokročilé desky přidávají procesní smyčky nebo speciální ovládací prvky, které je nutné vyřešit během CAM, a nikoli objevit na výrobní hale.
HDI a sekvenční laminace
Výroba desek plošných spojů HDI může využívat slepé mikroprochody, zapuštěné prochody, stohované nebo střídavě uspořádané mikroprochody a struktury s prochody v kontaktní plošce. Tyto návrhy mohou vyžadovat opakované cykly vytváření základní desky, laminace, laserového vrtání, metalizace a zobrazování. CAM inženýr musí namapovat každý prochod do správné fáze laminace a zajistit, aby bylo možné propojení fyzicky provést v zamýšleném pořadí. Výrobní kapacita desek plošných spojů HDI od společnosti Highleap je určena pro návrhy, které vyžadují tento typ řízené propojovací struktury.
Výroba desek plošných spojů z těžké mědi
Výroba silných měděných desek plošných spojů mění chování leptání vodičů, pokovování, plnění pryskyřicí a laminování. Velké rozdíly v hustotě mědi je obtížnější rovnoměrně vylisovat a s rostoucí tloušťkou mědi se hůře udržují jemné mezery. Konstruktéři by proto měli společně prodiskutovat aktuální požadavky, hmotnost mědi a minimální geometrii, místo aby je vybírali samostatně.
Výroba plošných spojů (PCB) pro vysokofrekvenční a vysokofrekvenční aplikace
Výroba vysokofrekvenčních desek plošných spojů často využívá materiály Rogers, Taconic, Arlon nebo jiné speciální materiály, někdy v hybridních sadách s FR-4. Je třeba zvážit vrtání, přípravu povrchu a laminaci specifických pro daný materiál a geometrie impedance by měla být finalizována vzhledem ke skutečné výrobní sadě. Z tohoto důvodu by měla být provedena kontrola CAM/DFM před úplným zmrazením hustého RF rozvržení.
Výroba pevných a flexibilních desek plošných spojů
Výroba tuhých a flexibilních desek plošných spojů přidává flexibilní materiál, krycí vrstvu, selektivní lepení a mechanické přechodové zóny. CAM inženýr musí ověřit hranice mezi tuhým a flexibilním materiálem, ohybové oblasti, geometrii mědi, otvory v krycí vrstvě, požadavky na výztuhy a pořadí směrování. Tyto prvky mění jak definici vrstev, tak i mechanický výrobní postup.
Funkce řízené hloubky, zahlubování a zahlubování
Speciální prvky s řízenou hloubkou by měly být definovány hotovou geometrií, umístěním, tolerancí a jednoznačným požadavkem na hloubku. Výkres, který zobrazuje pouze grafický symbol, nestačí pro spolehlivé CNC programování. Pokud zákazník specifikuje zbývající tloušťku materiálu místo hloubky řezu, měl by to být ve výrobním popisu výslovně uvedeno, aby CAM a obrábění používaly stejnou referenci.
Metalizované drážky, cimbuří a pokovování hran
Tyto prvky kombinují elektrické pokovování s finálním mechanickým profilováním. CAM musí rozhodnout, kdy bude prvek vyvrtán nebo frézován, jak zůstane připevněn během pokovování a jak bude odkryta hotová hrana. Jejich umístění může také ovlivnit panelizaci a design odlamování.
Co by měli vědět návrháři desek plošných spojů, aby CAM inženýrství bylo rychlejší a bezpečnější
Konstruktér se nemusí stát operátorem CAM. Pochopení výrobních rozhodnutí, která musí CAM činit, mu však pomáhá vytvářet data, která se dostanou do výroby s menším počtem technických otázek.
| Rozhodnutí o návrhu desek plošných spojů | Co musí CAM inženýr vyhodnotit | Lepší postupy návrhu / vydávání |
|---|---|---|
| Minimální trasování a prostor | Hmotnost mědi, chování při leptání, izolované vs. husté prvky a možnost výrobního procesu. | Kdykoli je to možné, použijte normální procesní kapacitu; minimální geometrii vyhraďte pro skutečně husté oblasti. |
| Přes podložku a prstenec | Produkční vrták, přídavek na pokovování, tolerance vrtáku a registrace vrstev. | Návrh s výrobní rezervou, zejména u vnitřních vrstev a otvorů s vysokým poměrem stran. |
| Vzdálenost mezi otvorem a mědí | Skutečná velikost vrtáku a tolerance polohy, nejen nominální hotový otvor. | Změřte vůle s využitím realistických výrobních předpokladů a označte lisované nebo kritické otvory. |
| PTH a NPTH | Různé kompenzace a směrování procesů. | Jasně je oddělte v datech vrtání a poznámkách k výrobě. |
| Drážky a nepravidelné otvory | Stav pokovení/nepokovení, proveditelnost nástroje, prstencový kroužek a postup procesu. | Uveďte rozměry šířky/délky hotové drážky a uveďte, zda musí být pokovena. |
| Pájecí masky a ošetření via | Tolerance registrace, vyrobitelná šířka přepážky a to, zda jsou průchody otevřené, zastřešené, zaslepené nebo vyplněné. | Specifikujte funkčnost přímo pomocí ošetření; nespoléhejte se na náhodné Gerberovy otvory. |
| Sítotisk na podložky | Vyloučení inkoustu a automatické oříznutí. | Udržujte popisky důležité pro montáž mimo dosah odkryté mědi a pájitelných plošek. |
| V-skóre / směrování | Vzdálenost mědi od hrany, vzdálenost součástek, tloušťka desky, orientace drážek a stabilita pole. | Definujte zamýšlenou metodu depanelizace a chraňte křehké/těžké součásti v blízkosti linií zlomu. |
| Zlaté prsty | Selektivní povrchová úprava, pokovovací spojení, zkosení a postup procesu. | Definujte oblast tvrdého zlata, geometrii prstu a zkosení; sdělte omezení pro dočasné pokovovací spoje. |
| Řízená impedance | Skutečný dielektrický systém, hotová měď, kompenzace stopy a referenční rovina. | Zadejte cíl/toleranci a identifikujte sítě; pokud je to možné, umožněte optimalizaci stackupu. |
| Těžká měď | Leptací faktor, rozteč, pryskyřičná výplň a vyvážení mědi. | Zvyšte geometrickou rezervu a vyhněte se velkým nekontrolovaným rozdílům v hustotě mědi. |
| Vysokofrekvenční materiál | Dostupnost materiálu, tloušťka, vrtání, lepení a rozměrové chování. | Přesnou materiálovou skupinu/specifikaci uveďte pouze v případě, že je to elektricky nezbytné; jinak povolte schválené ekvivalenty na základě dohody. |
| Obrábění s řízenou hloubkou | Geometrie nástroje, referenční plocha, hloubka/zbývající tloušťka a tolerance. | Poskytněte plně okótovaný výkres a jednu jednoznačnou definici hloubky. |
| Tloušťka desky | Lisovaný dielektrikum, měděná konstrukce, povlaky a tolerance stohování. | Uveďte konečnou tloušťku a toleranci; nechte zpracovatele navrhnout podrobnou konstrukci tak, aby ji splňoval. |
| Distribuce mědi | Zbytkový poměr mědi, spotřeba pryskyřice, vyvážená tloušťka a riziko deformace. | Používejte vyváženou měď tam, kde to funkce obvodu dovolí, a včas zvažte kombinace s velmi nízkým/vysokým obsahem mědi. |
Proč může „návrh podle nominální hodnoty“ způsobit problémy ve výrobě
CAD systém pro desky plošných spojů obvykle představuje konečný záměr. Továrna musí vyrábět směrem k tomuto konečnému výsledku pomocí procesů, které přidávají a odebírají materiál. Pokovování otvorů snižuje průměr vyvrtaného otvoru. Leptání odstraňuje měď laterálně. Laminace mění dielektrickou tloušťku. Povrchové úpravy a pájecí maska přidávají fyzické vrstvy. K překlenutí těchto efektů existuje kompenzace CAM.
Nejproduktivnější vztah mezi konstruktérem a CAM proto vychází z požadavků na hotovou desku a procesní rezervy . Konstruktér by měl jasně definovat, co musí být v hotové desce splněno; CAM inženýr by měl definovat kompenzovaná výrobní data potřebná k dosažení tohoto cíle.
Typické otázky týkající se CAM inženýrství a proč se objevují
Technické otázky nemusí nutně svědčit o špatném návrhu. Jsou formálním mechanismem, který zabraňuje tomu, aby se nejednoznačná data stala nevratnými výrobními rozhodnutími. Mezi běžné důvody patří nesoulad mezi výkresem a Gerberovými daty, nejasná definice PTH/NPTH, velikost hotového otvoru, která koliduje s velikostí kontaktní plošky, nedostatečná vzdálenost mezi mědí a otvorem nebo mezi mědí a hranou, cílová impedance, která neodpovídá dodanému souvrství, nedefinovaná pokovená drážka, konflikty v povrchové úpravě, smíšené revize návrhu nebo mechanický prvek, kterému chybí informace o hloubce/toleranci.
Konstrukční týmy mohou zkrátit dobu odezvy tím, že budou odpovídat na environmentální požadavky ve stejných jednotkách a koordinovat reference použité ve výrobním balíčku a že budou vráceny jedna konsolidovaná schválená revize namísto posloupnosti nesouvisejících oprav souborů.
Výstupy CAM, které řídí výrobu desek plošných spojů
Po schválení CAM generuje více než jen „Gerber pro výrobu“. Kompletní sada výrobních dat může zahrnovat soubory s obrázky vnitřních a vnějších vrstev, programy kompenzovaných vrtání, programy tras, data V-skóre, pole panelů, data pájecích masek a legend, referenční data AOI, seznamy sítí pro elektrické testy, impedanční kupóny, cíle pro registraci vrstev, nástroje a procesně specifické soubory pro speciální operace.
Systém ERP/MI Traveler propojuje tyto soubory s danou sekvencí. Stejný návrh desky plošných spojů může vyžadovat různou trasu v závislosti na tom, zda používá standardní průchozí otvory, slepé/zapuštěné průchodky, průchodky v podložce vyplněné pryskyřicí, selektivní zlacení, pokovování hran, řízené hloubkové frézování nebo speciální materiály. Proto patří CAM a plánování procesů do procesu výroby desek plošných spojů, nikoli mimo něj.
Od hotové desky plošných spojů k sestavení desky plošných spojů
Výroba desek plošných spojů (PCB) vytváří holou desku plošných spojů. Osazování desek plošných spojů začíná po absolvování finální kontroly. Pokud je výroba a montáž koordinována, rozhodnutí CAM mohou také podpořit efektivitu procesu SMT zohledněním lišt panelu, referenčních značek, otvorů pro nástroje, přesahů součástek a depanelizací.
Typický proces osazování desek plošných spojů (PCB) zahrnuje vstupní kontrolu, tisk pájecí pasty, SPI (instalace pájecího materiálu) v případě potřeby, pájení metodou „pick-and-place“, pájení reflow, AOI (autorizované pájení), rentgenovou kontrolu skrytých spojů, jako jsou BGA/QFN, osazování otvorů a pájení vlnou/selektivní/ruční pájení dle potřeby, čištění, programování a funkční testování. Program pro kompletní montáž desek plošných spojů může také zahrnovat zajištění zdrojů součástek a montáž finálního produktu.
Udržování propojení mezi výrobou a montáží je obzvláště užitečné pro via-in-pad konektory, jemné BGA konektory, press-fit konektory, selektivní povrchové úpravy, okrajové konektory a návrhy panelů, které musí projít automatizovaným SMT zařízením.
Kontrolní seznam pro návrháře desek plošných spojů před vydáním
- Ověřte, že každý výrobní soubor patří do stejné revize návrhu.
- Zajistěte jasný obrys desky bez duplicitních nebo protichůdných kontur.
- Jednoznačně identifikuje PTH, NPTH, sloty, mikrootvory, slepé otvory a zapuštěné otvory.
- Uveďte konečné rozměry otvorů a tolerance pro kritické otvory.
- Zkontrolujte prstenec s použitím realistického vrtání a registračního přídavku.
- Zkontrolujte vzdálenosti mezi otvorem a mědí a mezi mědí a okrajem, nejen výchozí hodnoty CAD DRC.
- Minimální počet řádků/mezer přizpůsobte zvolené gramáži mědi a technologii desky.
- Definujte tloušťku a toleranci hotové desky.
- Poskytněte návrh stackupu nebo autorizujte výrobce, aby jej navrhl.
- Identifikujte sítě s řízenou impedancí, cíle a tolerance.
- Stav dle úpravy: otevřený, stanový, zaslepený, vyplněný pryskyřicí/zakrytý nebo jiný.
- Udržujte sítotisk v dostatečné vzdálenosti od pájitelných plošek a kontaktních povrchů.
- Definujte povrchovou úpravu, včetně selektivního tvrdého zlata nebo oblastí se smíšenou povrchovou úpravou.
- Rozměrově pokovené drážky, prohlubně, pokovení hran a speciální prvky hran.
- Plně definujte zahlubování, zahloubení a frézování s řízenou hloubkou.
- Zkontrolujte vyváženost mědi u vícevrstvých a silně měděných konstrukcí.
- Definujte požadavky na V-skóre, směrování, záložky nebo pole dodané zákazníkem.
- Pro ověření konektivity poskytněte seznam sítí/inteligentní data, pokud jsou k dispozici.
- Odstraňte z balíčku vydání zastaralé mechanické vrstvy, mapy vrtání a staré revizní poznámky.
- Vyřešte technické otázky týkající se CAM před zveřejněním výrobních dat.
Jak se proces výroby desek plošných spojů mění podle typu desky
| Typ desky | Klíčový rozdíl v procesu | Zaměření na CAM/design |
|---|---|---|
| Oboustranná DPS | Žádné vícevrstvé ukládání vnitřních signálových jader; obě měděné strany jsou propojeny metalizací skrz otvor. | Definice PTH/NPTH, zobrazování vnější vrstvy, pokovování a profil. |
| Vícevrstvá deska plošných spojů | Přidává zobrazování vnitřní vrstvy/AOI, vrstvení, laminaci a kontrolu interní registrace. | Skládání, vyvážení mědi, prstenec a vzdálenost mezi otvorem a vnitřní vrstvou. |
| HDI PCB | Přidává tvorbu laserových mikrootvorů a často sekvenční cykly laminace. | Struktura via laminovacím cyklem, úpravou via-in-pad, jemnými čarami/mezerami a registrací. |
| Těžká měděná deska plošných spojů | Vyžaduje náročnější leptání, pokovování a kontrolu toku pryskyřice. | Řádek/mezera vs. hmotnost mědi, hustota mědi a výplň laminace. |
| RF / mikrovlnná deska plošných spojů | Používá nízkoztrátové nebo hybridní materiálové systémy s vyšší elektrickou citlivostí. | Definice materiálu, řízená impedance, profil mědi a konzistence vrstev. |
| Pevná ohebná deska plošných spojů | Kombinuje tuhé a flexibilní materiálové systémy se selektivním lepením a mechanickými přechodovými oblastmi. | Pevná/flexibilní hranice, krycí vrstva, oblast ohybu, výztuhy, směrování a sekvence laminace. |
Kde je kvalita součástí výroby desek plošných spojů
Zajištění kvality desek plošných spojů není jednorázová závěrečná kontrola. Je to řetězec prevence a ověřování. CAM DFM zabraňuje vstupu nekompatibilní geometrie do výroby. AOI vnitřní vrstvy zabraňuje zahrabání vadných vodičů. Kontrola registrace chrání zarovnání vrstev s otvorem. Kontrola pokovování chrání integritu stěn otvoru. Vnější AOI zachycuje vady vodičů před pájením. Elektrický test ověřuje hotovou síť. Konečná rozměrová a vizuální kontrola potvrzuje, že deska splňuje také mechanické a řemeslné požadavky.
Proto je technicky silný proces výroby desek plošných spojů navržen s ohledem na kontrolní body. Každá kontrola by měla zachytit typ vady, kterou lze v dané fázi ještě opravit nebo zadržet, namísto spoléhání se na to, že konečný inspektor odhalí vše až poté, co se náklady na desku již nashromáždí.
Jak Highleap přistupuje k inženýrství výroby desek plošných spojů
Společnost Highleap Electronics podporuje výrobu desek plošných spojů (PCB) od prototypu až po sériovou výrobu, včetně vícevrstvých, HDI, impedančně řízených, silně měděných, vysokofrekvenčních a dalších pokročilých konstrukcí. Zveřejněné informace o možnostech společnosti Highleap zahrnují pevné desky až do 60 vrstev a jemné HDI až do tloušťky 2/2 mil pro kvalifikované návrhy; skutečná produkce závisí na hmotnosti mědi, vrstvě, rozložení prvků a DFM kontrole.
Pro inženýry, kteří hodnotí konstrukci, není nejužitečnějším výchozím bodem pouze tabulka minimálních možností. Zašlete kompletní návrhový balíček, aby CAM tým mohl vyhodnotit návrh jako systém: konstrukci vrstev, čáry/mezery, vrtání, mezikruží, vzdálenosti mezi otvory a mědí, okraje desky, pájecí masku, povrchovou úpravu, impedanci, mechanické vlastnosti a panelizaci.
U projektů, které pokračují nad rámec holé desky, může Highleap přenést uvolněná výrobní data do programu pro osazování desek plošných spojů nebo do programu pro kompletní montáž desek plošných spojů , čímž se výroba, zajištění zdrojů součástek, montáž a testování udrží v jednom inženýrském pracovním postupu.
Často kladené otázky k procesu výroby desek plošných spojů
Jak se vyrábějí desky plošných spojů (PCB)?
Průmyslové desky plošných spojů (PCB) se vyrábějí převodem dat návrhu PCB do dat pro výrobu CAM, přípravou materiálů s měděným povlakem, zobrazováním a leptáním vodivých vrstev, laminováním vícevrstvých struktur, vrtáním a metalizací otvorů, tvarováním vnějších vrstev, nanášením pájecí masky a povrchové úpravy, profilováním desky, jejím elektrickým testováním a dokončením závěrečné kontroly. Pokročilé desky mohou být opatřeny laserovým vrtáním, sekvenční laminací, vyplňováním, selektivním pokovováním nebo speciálními mechanickými operacemi.
Co je CAM ve výrobě desek plošných spojů?
CAM neboli počítačem podporované výrobní inženýrství (CAM) je fáze, která převádí data návrhu desek plošných spojů zákazníka do dat připravených pro výrobu. CAM inženýři provádějí DFM kontroly, normalizují data vrstev a vrtání, aplikují schválené výrobní kompenzace, vytvářejí panely a nástroje, generují soubory strojů a podporují procesní trasu ERP/MI používanou továrnou.
Je CAM totéž co návrh desek plošných spojů?
Ne. Návrh desek plošných spojů definuje záměr obvodu a produktu. CAM inženýrství připravuje tento návrh pro specifický výrobní proces. CAM by měl zachovat funkční design a zároveň zohlednit požadavky na zobrazování, leptání, vrtání, pokovování, laminování, pájecí masku, profilování a testování.
Proč může návrh projít testem CAD DRC, ale neuspěje v testu PCB DFM?
CAD DRC kontroluje pravidla nakonfigurovaná konstruktérem. Tovární DFM kontroluje návrh oproti skutečným výrobním podmínkám, jako je hmotnost mědi, kompenzace vrtání, tolerance registrace, struktura laminace, možnost pájení maskou, trasa pokovování, panelizace a speciální procesy. Pravidlo CAD proto může být elektricky platné, ale z hlediska výroby neúplné.
Proč výrobce desek plošných spojů mění šířku stopy nebo velikost vrtáku v CAM?
Výrobci mohou aplikovat řízenou kompenzaci, aby hotová deska po leptání a pokovování splňovala požadované rozměry. Například grafiku vnější vrstvy lze vyžadovat leptanou kompenzaci, zatímco výrobní vrták pro pokovený otvor se může lišit od hotového otvoru, protože měď se později nanese na stěnu otvoru. Funkční změny mimo dohodnutou výrobní kompenzaci by měly být potvrzeny se zákazníkem.
Jaké soubory mám poslat pro výrobu plošných spojů?
Robustní balíček pro vydání obvykle obsahuje data o mědi, pájecí masce a legendě; soubory NC vrtání; obrys desky; výrobní výkres; vrstvení vrstev; konečnou tloušťku; požadavky na měď; povrchovou úpravu; požadavky na řízenou impedanci; speciální mechanické poznámky; a netlist nebo inteligentní datovou sadu, pokud je k dispozici. Všechny soubory by měly představovat stejnou revizi.
Co způsobuje nejvíce otázek týkajících se CAM inženýrství?
Mezi běžné příčiny patří konfliktní revize, nejasný stav PTH/NPTH, nedostatečná vzdálenost mezi prstencem nebo otvorem a mědí, nedefinované drážky nebo prvky s řízenou hloubkou, konflikty v povrchové úpravě, nejasné požadavky na vrstvení/impedanci, měď příliš blízko frézované hrany a výrobní poznámky, které neodpovídají skutečným konstrukčním datům.
Patří osazování desek plošných spojů (PCB) do procesu výroby desek plošných spojů?
V přesné terminologii se při výrobě desek plošných spojů (PCB) vyrábí holá deska a při montáži desek plošných spojů se na ni montují součástky. V rámci kompletní výroby elektroniky jsou to po sobě jdoucí části jednoho výrobního řetězce. Jejich včasná koordinace pomáhá optimalizovat panelizaci, referenční značky, úpravu průchozích otvorů, povrchovou úpravu a depanelizaci pro SMT a montáž do otvorů.
Odešlete návrh, než továrna postaví desku
Nejrychlejší proces výroby desek plošných spojů není ten s nejmenším počtem výrobních kroků. Je to ten, který odstraňuje nejistotu před zahájením výroby. Zašlete společnosti Highleap data o vašich deskách plošných spojů, jejich rozložení, požadavky na vrtání a výrobní poznámky k posouzení CAM/DFM. Náš technický tým dokáže identifikovat problémy s vyrobitelností, potvrdit postup procesu a v případě potřeby propojit výrobu holých desek přímo s osazováním desek plošných spojů.

doporučené příspěvky
Co je to studená pájka a jak jí můžete předejít?
[pac_divi_table_of_contents title="K tomuto článku"...
Demystifikující pájení BGA: Tipy a osvědčené postupy
[pac_divi_table_of_contents title="K tomuto článku"...

Výběr správného materiálu PTFE pro vaši desku plošných spojů
[pac_divi_table_of_contents title="K tomuto článku"...

20 techniků analogových obvodů by měli zvládnout
[pac_divi_table_of_contents title="K tomuto článku"...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní řadu elektronických služeb, včetně návrhu desek plošných spojů, montáže desek plošných spojů (PCBA) a řešení na klíč. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, získáváním komponent nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu. Pro služby PCBA poskytněte svůj kusovník (Bill of Materials) a jakékoli konkrétní pokyny k sestavení. Nabízíme také analýzu DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže, což zajišťuje hladký výrobní proces.