
Pájení reflow: Principy, proces a klíčové aspekty pro SMT montáž

Úvod
Pájení přetavením je dominantní metodou pájení v technologii povrchové montáže (SMT), která umožňuje přesné a spolehlivé upevnění součástek k deskám plošných spojů. Aplikací kontrolovaného tepla na roztavenou pájecí pastu nanesenou na kontakty desky plošných spojů tento proces vytváří trvalé metalurgické spoje mezi svorkami součástek a povrchem desky.
Tento článek poskytuje komplexní analýzu základů pájení reflow, návrhu tepelných zón, možností zařízení, procesních parametrů a strategií pro zmírňování vad, které jsou nezbytné pro výrobu vysoce kvalitní elektroniky.
Definice a pozadí pájení reflow
Pájení reflow je tepelný proces, při kterém se předem nanesená pájecí pasta taví za kontrolovaného teplotního profilu a po ochlazení se vytvářejí trvalé pájené spoje mezi SMT součástkami a deskami plošných spojů.
Na rozdíl od vlnového pájení , při kterém se desky procházejí vlnou roztavené pájky, primárně u součástek procházejících otvory, pájení reflow aplikuje lokální teplo rovnoměrně po celé sestavě. Díky tomu je ideální pro povrchově montované součástky s jemnou roztečí, BGA a propojovací desky s vysokou hustotou, kde je přesnost a tepelná regulace kritická.
Principy procesu pájení reflow
Tepelný cyklus a mechanismus reakce pájecí pasty
Pájecí pasta se skládá z prášku kovové slitiny suspendovaného v tavidle a nosném médiu. Během reflow aktivuje řízené zahřívání tavidlo, které odstraňuje povrchové oxidy z kontaktních plošek i vývodů součástek a zároveň snižuje povrchové napětí. To umožňuje roztavené pájce smáčet metalizované povrchy a vytvářet intermetalické sloučeniny na rozhraní. Kvalita těchto reakcí kriticky závisí na dosažení správného času nad bodem likvidu (TAL) v rámci přesně řízeného tepelného profilu.
Fázový návrh tepelné zóny
Proces pájení reflow je v podstatě řízené tepelné zpracování rozdělené do samostatných fází ohřevu a ochlazování. Každá zóna slouží specifickému metalurgickému účelu a přechod mezi zónami musí být pečlivě řízen, aby bylo zajištěno rovnoměrné rozložení teploty napříč součástmi s různou tepelnou hmotností.
| Pásmo | Účel | charakteristika |
|---|---|---|
| Předehřejte | Postupný nárůst teploty; minimalizuje tepelný šok; odpařuje rozpouštědla | Lineární teplotní rampa |
| Termální koupel | Vyrovnává teploty desky plošných spojů a součástek; aktivuje tavidlo; odstraňuje těkavé látky | Teplotní plató |
| Reflow (vrchol) | Taví pájecí slitinu nad teplotou likvidu; umožňuje smáčení spojovaných povrchů | Vrcholová teplota |
| Chlazení | Ztuhne roztavenou pájku; vytvoří stabilní metalurgický spoj | Řízený sestup |
Kritickými faktory při návrhu tepelného profilu nejsou samotná maximální teplota, ale spíše rychlosti náběhu a poklesu teploty, doba nad bodem likvidu (TAL), rychlost chlazení a celková tepelná rovnoměrnost v celé sestavě.
Zařízení pro pájení reflow a technické varianty
Reflow Trouba Typ nemovitosti
Konvekční reflow pece
Pece s nucenou konvekcí využívají cirkulaci ohřátého vzduchu k rovnoměrnému přenosu tepelné energie na desky plošných spojů . Tato technologie dominuje moderní SMT výrobě díky vynikajícímu rozložení teploty a kompatibilitě s různými konfiguracemi desek.
Infračervené (IR) reflow pece
Infračervené pece ohřívají sestavy přenosem sálavého tepla. I když jsou schopny rychlého ohřevu, mohou způsobovat nerovnoměrné rozložení teploty v závislosti na barvě a hmotnosti součástek, což omezuje jejich použití na méně náročné sestavy.
Systémy pro reflow v plynné fázi
Tyto systémy přenášejí teplo kondenzací inertní kapaliny s vysokým bodem varu. Mechanismus fázové změny zajišťuje inherentně rovnoměrný ohřev bez ohledu na geometrii součásti, což je cenné pro tepelně náročné sestavy s významnými hmotnostními rozdíly.
Pájení reflow s pomocí dusíku
Zavedení dusíkové atmosféry snižuje koncentraci kyslíku v reflow komoře, čímž se minimalizuje oxidace povrchů pájky a kontaktních plošek během cyklu ohřevu. To zlepšuje smáčivost a spolehlivost spojů, díky čemuž je pomoc dusíku obzvláště cenná pro automobilový, letecký a další vysoce spolehlivé aplikace.
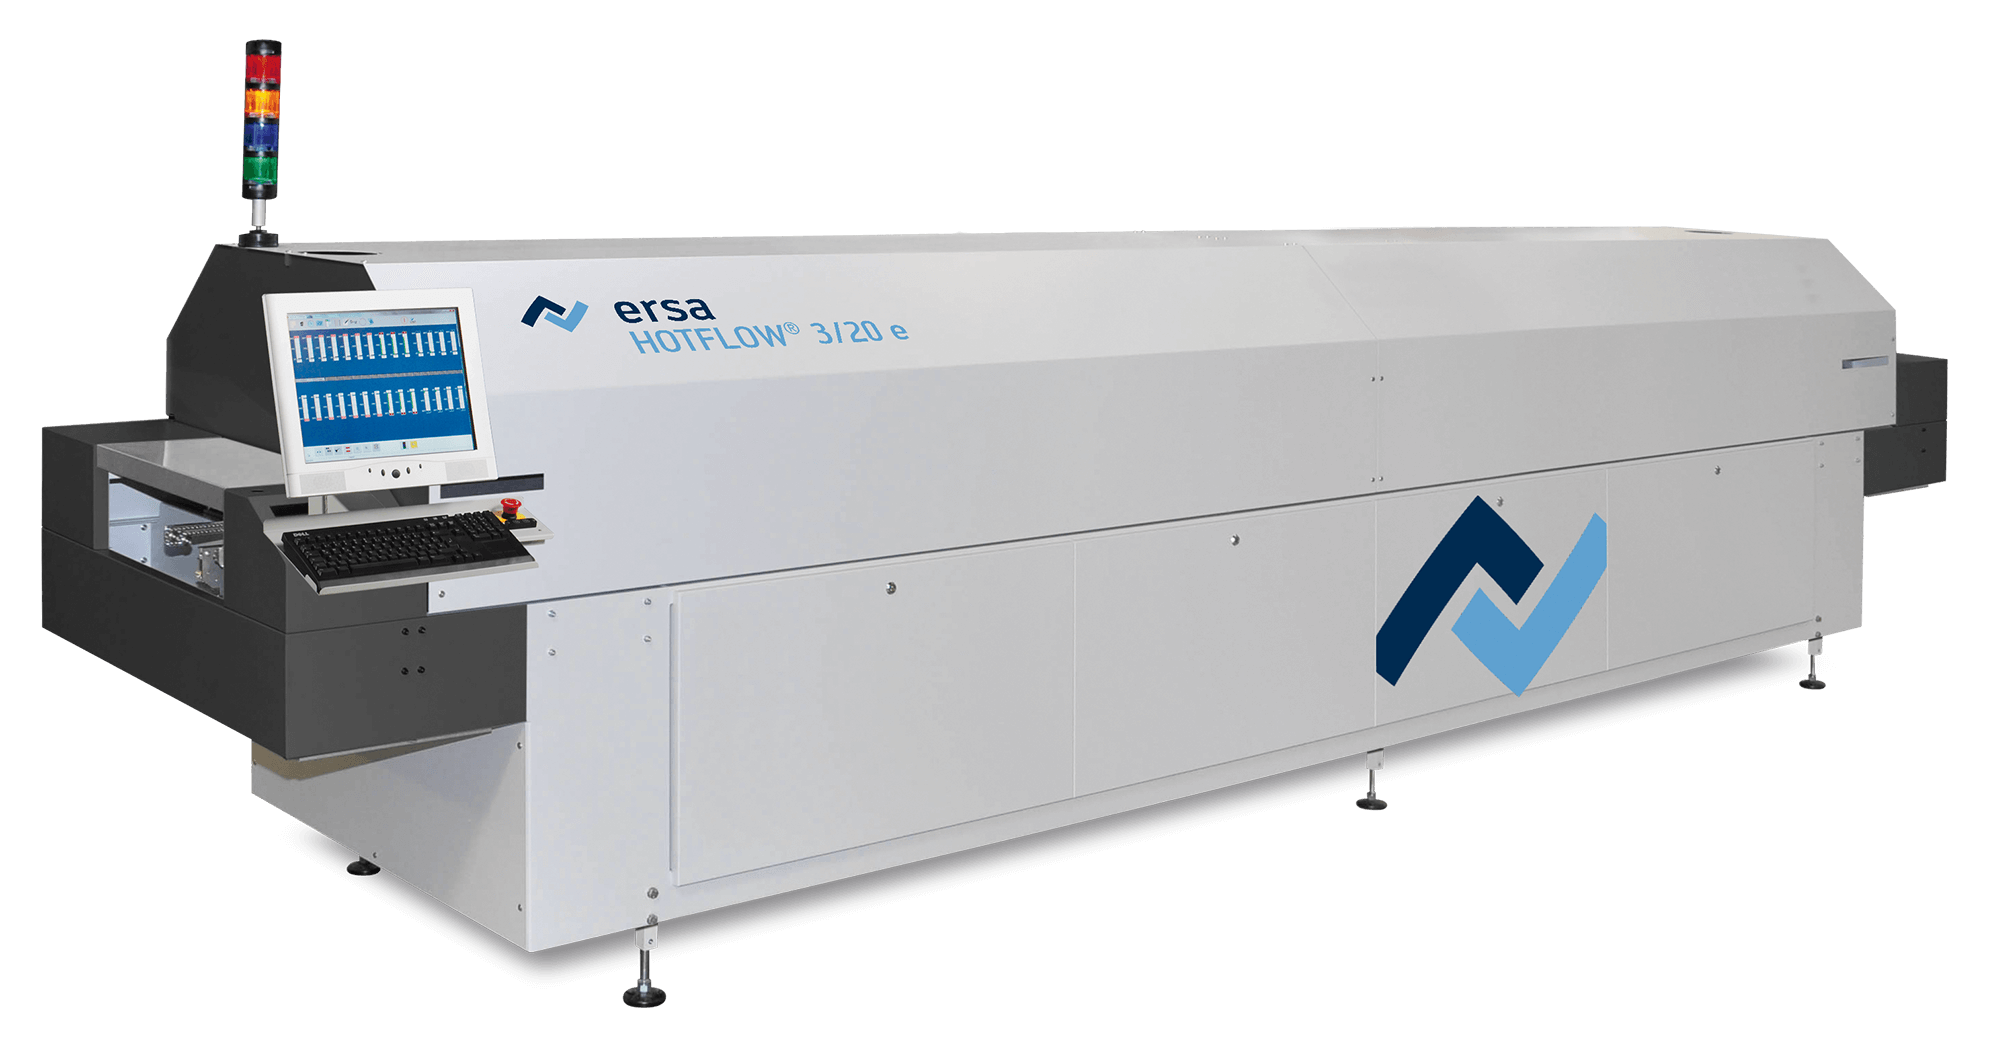
SMT reflow pece
Pracovní postup procesu pájení reflow
Příprava a předzpracování
Před přetavováním se desky plošných spojů čistí, aby se odstranily nečistoty, které by mohly narušit smáčení pájky. Pájecí pasta se poté nanáší pomocí šablonového tisku na určené plošky s kontrolovaným objemem a zarovnáním. Na nanesenou pastu se následně umisťují SMT součástky pomocí vysoce přesného osazovacího zařízení.
Tepelný cyklus přetavování
Zatížená sestava prochází postupnými tepelnými zónami reflow pece. Přesné řízení rychlosti dopravníku a teplot zón zajišťuje dodržování vyvinutého tepelného profilu. Monitorování teploty pomocí termočlánků připojených k testovacím deskám ověřuje, zda všechny oblasti sestavy podléhají zamýšlenému tepelnému zatížení.
Dodatečné zpracování a kontrola
Po ochlazení sestavy podrobují ověřování kvality vizuální kontrolou, automatizovanou optickou kontrolou (AOI) a rentgenovým vyšetřením skrytých spojů, jako jsou například desky BGA. Tyto kontrolní metody detekují vady pájení předtím, než desky s plošnými spoji pokračují do následných fází montáže nebo funkčního testování.
Kritické parametry a řízení pájení reflow
Optimální výsledky pájení reflow vyžadují pečlivé řízení několika vzájemně závislých parametrů. Tyto hodnoty musí být přizpůsobeny konkrétním konstrukcím desek, složení pasty a tepelným charakteristikám součástek, spíše než aby byly používány jako univerzální konstanty.
| Parametr | Vliv na kvalitu pájeného spoje |
|---|---|
| Rampová rychlost | Ovlivňuje riziko tepelného šoku a chování pasty při uvolňování těkavých látek |
| Špičková teplota | Určuje úplné roztavení pájky a tvorbu intermetalických sloučenin |
| Čas nad likvidní hodnotou (TAL) | Ovlivňuje úplnost smáčení a metalurgickou integritu spoje |
| Rychlost chlazení | Řídí růst intermetalických sloučenin a mechanickou pevnost |
Běžné vady při pájení reflow a analýza jejich hlavních příčin
Pochopení vztahu mezi procesními podmínkami a tvorbou vad umožňuje cílená nápravná opatření. Následující vady představují běžné režimy selhání při operacích pájení reflow.
| Přeběhnout | Možné základní příčiny |
|---|---|
| Náhrobní kameny | Nerovnoměrné rozložení tepla; asymetrické usazování pasty; nerovnováha v konstrukci destiček |
| Pájecí můstky | Nadměrný objem pasty; chyby v návrhu otvoru šablony; špatné zarovnání součástek |
| Vyprázdnění | Zachycené odplynění; nedostatečná doba namáčení; problémy s formulací pasty |
| Studené spoje | Nedostatečná špičková teplota; nedostatečný čas nad likvidem |
Efektivní řešení defektů vyžaduje analýzu několika faktorů, včetně dat tepelného profilu, vlastností pasty, návrhu šablony a úrovní aktivity tavidla.
Pokročilé techniky a trendy pájení reflow
Automatizované termální profilování
Moderní systémy pro přetavování zahrnují monitorování v reálném čase a automatické funkce optimalizace profilu. Tyto systémy průběžně upravují teploty zón a rychlosti dopravníku, aby si udržely cílovou tepelnou expozici i přes změny tepelné hmotnosti vstupní desky.
Úvahy o bezolovnaté pájce
Bezolovnaté slitiny, jako je SAC (cín-stříbro-měď), vyžadují vyšší maximální teploty a užší procesní okna ve srovnání s tradičními slitinami cínu a olova. Tyto materiály vyžadují přesnější regulaci teploty a často těží ze zpracování v dusíkové atmosféře.
Problémy s osazováním s vysokou hustotou a BGA
Rostoucí hustota součástek a pouzdra se skrytými spoji, jako jsou BGA, zintenzivňují požadavky na tepelnou rovnoměrnost a možnosti kontroly. Pokročilé strategie reflow řeší tyto výzvy optimalizovaným návrhem zón, rozšířenými profily promoknutí a komplexními protokoly rentgenového ověřování.
Závěr
Reflow soldering represents an integration of thermal engineering and materials science essential to modern montáž elektroniky. Achieving reliable solder joints requires systematic attention to thermal profile development, paste printing accuracy, component placement precision, and rigorous process control.
Důkladné pochopení principů pájení reflow umožňuje inženýrům optimalizovat operace osazování desek plošných spojů a dodávat produkty splňující nejvyšší standardy spolehlivosti.

doporučené příspěvky
Výrobce desek plošných spojů KB-6165C pro napájecí a řídicí desky
HIGHLEAP ELECTRONICS / KB-6165C / NAPÁJECÍ A ŘÍDÍCÍ DESKA...

Výrobce 14vrstvých silně měděných desek plošných spojů v Číně pro desky s vysokým proudem
VYSOKÝ PROUD / SMÍŠENÁ MĚĎ · VYSOKÝ SKOK...
Výrobce 14vrstvých vysokorychlostních desek plošných spojů v Číně pro nízkoztrátové konstrukce
VYSOKÁ RYCHLOST / INTEGRITA SIGNÁLU HIGHLEAP...
Výrobce 14vrstvých pevných a flexibilních desek plošných spojů v Číně pro zakázkovou výrobu OEM
PEVNÉ + FLEXIBILNÍ ZÓNY · HIGHLEAP Highleap Electronics...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní škálu elektronických služeb, včetně návrhu desek plošných spojů, výroby desek plošných spojů a komplexních řešení. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, zajištěním zdrojů součástek nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu.
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.