Zpět na blog
Olovo vs bezolovnaté pájení a body tání pájky v PCB
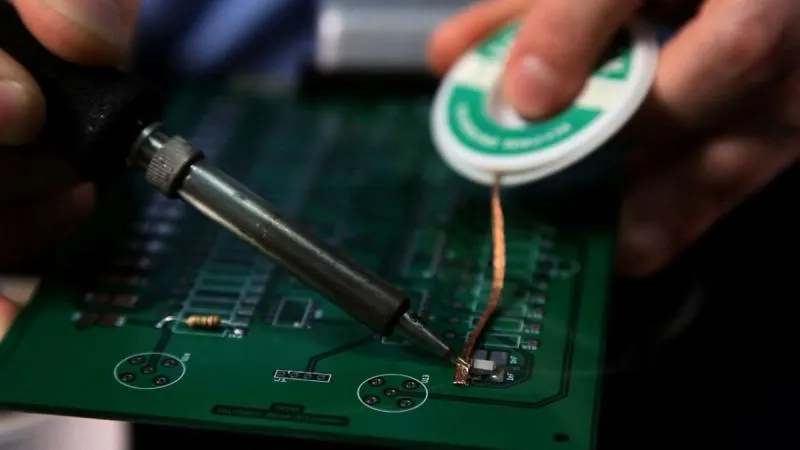
bod tání pájky
Globální elektronický průmysl prochází významnou transformací směrem k ekologicky udržitelným postupům. Jedním z kritických aspektů tohoto posunu je přechod od tradičního pájení na bázi olova k bezolovnatému pájení v sestavě desek s plošnými spoji (PCBA). Pochopení nuancí mezi těmito dvěma metodami pájení je zásadní pro zajištění spolehlivosti, výkonu a ekologické shody elektronických produktů. Tento obsáhlý článek se ponoří do technických aspektů, výzev a praktických úvah obou pájecích technik a poskytuje cenné poznatky pro profesionály v oboru PCB.
Význam pájených spojů
Pájené spoje jsou páteří elektronických sestav a vytvářejí jak mechanické, tak elektrické spojení mezi součástkami a deskami plošných spojů. Integrita těchto spojů je zásadní; i jediný vadný pájený spoj může ohrozit funkčnost celého elektronického zařízení. Pochopení vlastností a chování různých typů pájek je proto zásadní pro dosažení vysoké spolehlivosti při výrobě elektroniky.
Tradiční pájení olovem
Složení a vlastnosti pájky na bázi olova
Pájka na bázi olova, běžně slitina cínu a olova (SnPb), je průmyslovým standardem po celá desetiletí. Nejpoužívanější formulace, Sn37Pb, nabízí několik výhodných vlastností:
- Bod tání: Eutektické složení Sn37Pb taje při relativně nízké teplotě 183°C.
- Smáčivost: Vynikající smáčivost zajišťuje robustní a spolehlivé pájené spoje.
- Mechanické vlastnosti: Olověná pájka je relativně měkká, poskytuje dobrou absorpci nárazů a rozložení napětí.
Výhody pájení na bázi olova
Mezi hlavní výhody použití olovnaté pájky patří:
- Nízký bod tání: Usnadňuje jednodušší a energeticky méně náročné pájecí procesy.
- Vynikající smáčivost: Zajišťuje silnou adhezi mezi součástkami a deskami plošných spojů.
- Spolehlivý mechanický výkon: Měkkost pájky pomáhá absorbovat mechanické namáhání a zvyšuje odolnost spoje.
Zdravotní a environmentální rizika
Navzdory svým technickým výhodám je olovo vysoce toxické a představuje značná zdravotní rizika pro pracovníky a nebezpečí pro životní prostředí. To vedlo k přísným předpisům a celosvětovému tlaku na odstranění olova z elektronických sestav.

bod tání pájky
Bezolovnaté pájení
Složení a vlastnosti bezolovnaté pájky
Jako alternativa šetrná k životnímu prostředí se ukázaly bezolovnaté pájecí slitiny, složené primárně z cínu, stříbra a mědi (SAC), jako je SAC305 (96.5 % Sn, 3.0 % Ag, 0.5 % Cu). Mezi klíčové vlastnosti patří:
- Bod tání: SAC305 taje při přibližně 217 °C, což je více než pájka na bázi olova.
- Smáčivost: Obecně chudší než olovnatá pájka, což vyžaduje aktivnější tavidla.
- Mechanické vlastnosti: Bezolovnaté pájené spoje bývají tvrdší a křehčí.
Výzvy bezolovnatého pájení
Přechod na bezolovnaté pájení přináší několik problémů:
- Vyšší bod tání: Vyžaduje vyšší teploty zpracování, zvyšující se tepelné namáhání součástek a desek plošných spojů.
- Křehkost: Bezolovnaté pájené spoje jsou náchylnější k praskání a únavě, zejména v podmínkách tepelného cyklování.
- Problémy se smáčivostí: Špatná smáčivost může vést k neúplným nebo slabým spojům, což vyžaduje přesnou kontrolu parametrů pájení.
Komplexní srovnání mezi olovnatým a bezolovnatým pájením
Bod tání a tepelné namáhání
Posun od pájení na bázi olova k pájení bez olova zahrnuje významné změny v tepelném profilu pájecího procesu. Bezolovnaté pájky, jako jsou ty na bázi slitin cínu, stříbra a mědi (SAC), mají vyšší body tání (kolem 217 °C) ve srovnání s tradiční pájkou cín-olovo (SnPb) (183 °C). Tento vyšší bod tání zvyšuje tepelné zatížení během montáže, což vede k několika potenciálním problémům:
- Deformace: Vyšší teplota může způsobit deformaci substrátu PCB, zejména pokud není rovnoměrně zahřátý.
- Delaminace: Vrstvy desky plošných spojů se mohou vlivem vyšších teplot oddělit.
- Poškození součásti: Citlivé součásti nemusí odolat vyšším teplotám přetavení, které jsou nutné pro bezolovnaté pájení.
Ke zmírnění těchto rizik je nezbytné pečlivé řízení teploty. To zahrnuje optimalizaci profilu přetavení pro zajištění rovnoměrného ohřevu, použití předehřívacích stupňů ke snížení tepelného šoku a výběr materiálů s vyšší tepelnou stabilitou.
Mechanická spolehlivost
Mechanická spolehlivost je rozhodujícím faktorem výkonu pájeného spoje. Bezolovnaté pájené spoje jsou obvykle tvrdší a křehčí ve srovnání s jejich protějšky na bázi olova. Tento rozdíl v mechanických vlastnostech má několik důsledků:
- Praskání: Díky křehkosti bezolovnatých pájek jsou náchylnější k praskání při mechanickém namáhání.
- Únava: Opakované tepelné cykly, běžné v automobilové a letecké elektronice, mohou vést k únavovým poruchám bezolovnatých pájených spojů.
Řešení těchto problémů vyžaduje specifické strategie, jako jsou:
- Výběr slitiny: Použití slitin s menšími přísadami prvků, jako je vizmut nebo nikl, může zlepšit mechanické vlastnosti bezolovnatých pájek.
- Společný návrh: Navrhování pájených spojů pro rovnoměrnější rozložení napětí a snížení koncentračních bodů.
- Výztužné techniky: Použití podvýplně nebo jiných metod vyztužení pro podporu pájených spojů a zvýšení jejich trvanlivosti.
Smáčivost a tvorba spojů
Smáčivost je kritická vlastnost, která ovlivňuje tvorbu a spolehlivost pájených spojů. Pájky na bázi olova vykazují vynikající smáčivost a vytvářejí pevné a spolehlivé spoje s minimální námahou. Naproti tomu bezolovnaté pájky často trpí horší smáčivostí, což vede k potenciálním problémům:
- Neúplné zvlhčení: Špatná smáčivost může vést k neúplnému pokrytí podložky, což vede ke slabým spojům.
- Vyprázdnění: Zachycený vzduch nebo zbytky tavidla mohou vytvářet dutiny v pájeném spoji, což ohrožuje jeho mechanickou a elektrickou integritu.
Pro zajištění vysoce kvalitního vytvoření spoje s bezolovnatými pájkami lze použít několik strategií:
- Aktivní tavidla: Použití aktivnějších formulací tavidla, které podporují lepší smáčení a snižují oxidaci.
- Optimalizované parametry pájení: Úprava teploty pájení, času a atmosféry pro zvýšení smáčivosti.
- Příprava povrchu: Zajištění, že povrchy určené k pájení jsou čisté a bez oxidů.
Vliv na životní prostředí a zdraví
Hlavní motivací pro přechod na bezolovnaté pájení je významné snížení environmentálních a zdravotních rizik spojených s expozicí olovu. Olovo je toxická látka, která představuje vážné riziko pro lidské zdraví a životní prostředí, což vede k přísným předpisům, jako je směrnice o omezení nebezpečných látek ( RoHS ). Bezolovnaté pájení v tomto ohledu nabízí několik výhod:
- Snížená toxicita: Odstranění olova z procesu pájení významně snižuje riziko expozice pracovníků a minimalizuje kontaminaci životního prostředí.
- Soulad s předpisy: Přijetí postupů bezolovnatého pájení zajišťuje soulad s globálními environmentálními předpisy.
Bezolovnaté pájení však není bez kompromisů. Vyšší teploty zpracování požadované pro bezolovnaté pájky zvyšují spotřebu energie, což může mít dopad na celkovou ekologickou stopu. K vyvážení těchto obav mohou výrobci zavést energeticky účinné postupy, jako jsou:
- Efektivní tepelné řízení: Optimalizace přetavovacích pecí a dalších topných zařízení pro snížení spotřeby energie.
- Advanced Materials: Vývoj a používání materiálů, které umožňují procesy bezolovnatého pájení při nižších teplotách.
- Recyklace a nakládání s odpady: Zvýšení úsilí o recyklaci a nakládání s odpady s cílem minimalizovat dopad na životní prostředí.
Podrobné srovnání fyzikálních charakteristik
Pro ilustraci rozdílů mezi olovnatým a bezolovnatým pájením uvádíme podrobné srovnání jejich fyzikálních vlastností:

Podrobné srovnání fyzikálních charakteristik
Výzvy v bezolovnatém pájení
Oxidace
Vyšší teploty pájení zvyšují riziko oxidace, která může zhoršit kvalitu pájených spojů. Tato výzva vyžaduje lepší složení tavidel a kontrolované pájecí prostředí pro zachování integrity spoje.
Kompatibilita komponent
Některé součásti, zejména ty s plastovými obaly nebo elektrolytickými kondenzátory, nemusí vydržet vyšší teploty potřebné pro bezolovnaté pájení. K zajištění kompatibility je nezbytný pečlivý výběr součástí a případné úpravy návrhu.
Plechové vousy
Bezolovnaté pájky, zejména ty s vysokým obsahem cínu, jsou náchylné k růstu cínových vousů, což může způsobit elektrické zkraty. Strategie zmírnění zahrnují použití bariérových vrstev, jako je nikl, a výběr vhodných složení slitin.
Vodivé anodové vlákno (CAF)
Bezolovnaté pájení může zhoršit tvorbu CAF v PCB, což vede ke zkratům a poruchám. Přísné materiálové a procesní kontroly jsou nezbytné, aby se tomuto problému předešlo, zejména u sestav s vysokou hustotou.
Praktické úvahy pro přechod na bezolovnaté pájení
Úprava procesu
Přechod na bezolovnaté pájení vyžaduje úpravy pájecích teplot, časových profilů a kalibraci zařízení tak, aby vyhovovaly vyšším teplotám tání a různým tokovým charakteristikám bezolovnatých slitin.
Výběr materiálu
Výběr správných materiálů je zásadní. Komponenty musí odolávat vyšším teplotám a PCB by měly mít odpovídající hodnoty Tg (teplota skelného přechodu). To zajišťuje, že sestava vydrží proces pájení bez olova, aniž by došlo ke snížení výkonu.
Design pro vyrobitelnost (DFM)
Principy DFM musí být přizpůsobeny tak, aby řešily tepelné řízení, spolehlivost spojů a umístění součástí. Pro úspěšné bezolovnaté pájení je rozhodující optimalizace designu podložek a zajištění dostatečné tepelné úlevy.
Kontrola kvality
Pro detekci a řešení vad specifických pro bezolovnaté pájení jsou nezbytná zvýšená opatření kontroly kvality, včetně rentgenové kontroly a automatizované optické kontroly (AOI). Tyto kontroly pomáhají zajistit spolehlivost pájených spojů a celkovou kvalitu sestavy.
Klíčové úvahy pro CAM inženýry
Typ povrchové úpravy a vliv na vytváření souborů Gerber
Při navrhování desek s vysokou hustotou musí inženýři CAM zohlednit typ povrchové úpravy. U procesů povrchové úpravy stříkaným cínem jsou hodnoty kompenzace vrtání a směrování vyšší ve srovnání s procesy povrchové úpravy bez cínu. To vyžaduje pečlivé zvážení povrchové úpravy, velikosti vrtáku a šířky a rozteče vodičů. Bezolovnaté pájení s vyšší teplotou zpracování navíc ovlivňuje tepelnou roztažnost vodičů. Šířky vodičů proto musí být navrženy tak, aby zvládly očekávané proudové zatížení bez přehřátí. Správné rozteče mezi vodiči jsou také zásadní pro prevenci zkratů, zejména u konstrukcí s vysokou hustotou.
Elektrické a tepelné úvahy
Typ povrchové úpravy přímo ovlivňuje tloušťku desky a vůli pájecí masky. Různé povrchové úpravy mají různé požadavky na tloušťku; například stříkání cínem vyžaduje pozornost k nejtenčí tloušťce desky, aby se zabránilo odfouknutí desky během procesu. Povrchová úprava navíc ovlivňuje požadovanou vůli pájecí masky. Pocínované povrchové úpravy mají jiné fyzikální vlastnosti než povrchové úpravy bez pocínování, což vyžaduje specifické úpravy vůle, aby byl zajištěn optimální výkon a spolehlivost.
Design pájecí masky a rozložení podložky
Při konstrukci pájecí masky je nezbytné zajistit vhodné rozšíření kolem podložek, aby se přizpůsobila zvolené povrchové úpravě pájení. Bezolovnaté povrchové úpravy, které obvykle zahrnují vyšší teploty pájení, mohou vyžadovat mírně větší roztažnost, aby se vyrovnaly s tepelným namáháním. Přesné vyrovnání pájecí masky s podložkou je kritické, protože nesprávné vyrovnání může vést k přemostění pájky nebo špatným pájeným spojům. Pokud jde o uspořádání podložek, zachování konzistentní velikosti a tvaru podložky je zásadní pro jednotné pájené spoje. To je zvláště důležité pro bezolovnaté pájení, kde tvrdší a křehčí spoje vyžadují přesnou konstrukci podložky, aby se zabránilo mechanickému selhání. Je třeba se vyhnout konstrukcím přes vložku, pokud nejsou řádně naplněny a uzavřeny, aby se zabránilo vzlínání pájky a tvorbě dutin.
Závěr
Přechod od pájení s olovem k bezolovnatým pájením v deskách plošných spojů (PCBA) je ovlivněn environmentálními a zdravotními aspekty a představuje značné technické výzvy. Pochopení rozdílů ve fyzikálních vlastnostech, procesních požadavcích a potenciálních poruchových režimech je klíčové pro dosažení spolehlivých a vysoce kvalitních pájených spojů v bezolovnatých sestavách.
Zatímco bezolovnaté pájení představuje překážky, jako jsou vyšší teploty zpracování, zvýšená oxidace a potenciální problémy se spolehlivostí, lze je zmírnit pečlivou kontrolou procesu, výběrem materiálu a přizpůsobením designu. Jak se průmysl neustále vyvíjí, pokračující výzkum a technologický pokrok dále zvýší spolehlivost a výkon bezolovnatého pájení ve výrobě elektroniky.
doporučené příspěvky
Komplexní analýza technologie PCB Via-in-Pad
[pac_divi_table_of_contents...

Výběr otvoru pro PCB pro optimalizaci výkonu a ceny PCB
[pac_divi_table_of_contents...

Tok procesu výroby PCB – konečný průvodce je tady
[pac_divi_table_of_contents...

Zkoumání povrchové úpravy PCB: Význam ENIG a DIG
Povrchová úprava PCB: ENIG PCB s neustále se vyvíjejícím...
Získejte rychlou cenovou nabídku