
Διαδικασία κατασκευής πλακέτας FR408HR και πολυστρωματική αξιοπιστία

Η αξιοπιστία πολλαπλών στρώσεων του FR408HR δημιουργείται από την πλήρη διαδικασία κατασκευής. Η ταυτότητα του υλικού, η κίνηση του εσωτερικού στρώματος, η ισορροπία του χαλκού, η ζήτηση ρητίνης, η ελασματοποίηση, η διάτρηση, η προετοιμασία του τοιχώματος της οπής, η εναπόθεση χαλκού, οι λειτουργίες ελεγχόμενου βάθους, η επιθεώρηση και ο έλεγχος αλλαγών αλληλεπιδρούν. Ένα laminate υψηλής απόδοσης δεν μπορεί να αντισταθμίσει μια κακώς καθορισμένη διαδικασία στοίβαξης ή μια ανεξέλεγκτη διαδικασία διασύνδεσης. Για την κατασκευή και συναρμολόγηση πολλαπλών στρώσεων του FR408HR , η έγκριση στοίβαξης, οι έλεγχοι ελασματοποίησης και η έκθεση σε επαναφορά ροής θα πρέπει να εξετάζονται μαζί με τις απαιτήσεις αξιοπιστίας του έργου.
Αυτός ο οδηγός ακολουθεί τα στάδια παραγωγής που επηρεάζουν την αξιοπιστία πολλαπλών στρώσεων του FR408HR, από την προετοιμασία του υλικού και την επεξεργασία της εσωτερικής στρώσης έως την πλαστικοποίηση, τη διάτρηση, την επιμετάλλωση, την επιθεώρηση και τον έλεγχο επαναλαμβανόμενης παραγωγής.
Πριν από την κυκλοφορία, επιβεβαιώστε ότι η εγκεκριμένη στοίβαξη, οι απαιτήσεις σύνθετης αντίστασης, η ένδειξη υλικού, η δομή των οπών και το σχέδιο επιθεώρησης ταιριάζουν όλα με την προβλεπόμενη οδό κατασκευής.
Γιατί το FR408HR απαιτεί ελεγχόμενη επεξεργασία PCB
Το FR408HR μπορεί να υποβληθεί σε επεξεργασία με καθιερωμένες μεθόδους πολυστρωματικής πλακέτας τυπωμένου κυκλώματος (PCB), αλλά η διαδικασία πρέπει να αναπτυχθεί γύρω από την πραγματική κατασκευή. Η θερμική συμπεριφορά, η ροή ρητίνης, το ιστορικό υγρασίας, η διαστατική κίνηση, η κατανομή του χαλκού, η αρχιτεκτονική των οπών και η επαναλαμβανόμενη έκθεση σε θερμότητα καθορίζουν εάν η τελική πλακέτα είναι αξιόπιστη.
Συμπεριφορά υλικού σχετικό με την κατασκευή
Η διαδικασία κατασκευής επηρεάζεται λιγότερο από την ετικέτα μάρκετινγκ «υψηλής απόδοσης FR-4» παρά από τη συγκεκριμένη συμπεριφορά του υλικού. Η Isola περιγράφει το FR408HR ως συμβατό με τη διαδικασία FR-4, αλλά ο οδηγός επεξεργασίας της αναφέρει επίσης ότι οι συστάσεις των προμηθευτών αποτελούν σημεία εκκίνησης που κάθε κατασκευαστής πρέπει να προσαρμόσει και να επαληθεύσει στον δικό του εξοπλισμό και κατασκευές σανίδων.
Θερμικό σύστημα
Η υψηλή θερμοκρασία Tg και η θερμοκρασία Td των 360°C παρέχουν περιθώριο υλικού, ενώ το προφίλ της πρέσας πρέπει να επιτύχει πλήρη σκλήρυνση χωρίς έλλειψη ρητίνης, υπερβολική ροή, απώλεια συμπίεσης ή παγιδευμένα πτητικά.
Προετοιμασία ομολόγων
Ο οδηγός προμηθευτών συνιστά εναλλακτική επεξεργασία με οξείδιο για κατασκευές χωρίς μόλυβδο και δίνει έμφαση στο στέγνωμα των επεξεργασμένων εσωτερικών στρωμάτων πριν από την τοποθέτηση.
Συμπεριφορά διάτρησης
Τα εργαλεία υψηλής έλικας ή υποκοπής, τα χαμηλότερα φορτία τσιπ από τα συμβατικά σημεία εκκίνησης FR-4, ο ελεγχόμενος αριθμός χτυπημάτων και οι συντηρητικές ρυθμίσεις για πάνελ από παχύ ή βαρύ χαλκό βελτιώνουν την ποιότητα των οπών.
Απάντηση Desmear
Το σύστημα ρητίνης μπορεί να απολεπιστεί χημικά ή να υποστεί επεξεργασία με πλάσμα, αλλά η παραμονή, η μεταφορά μέσω της οπής, η χημική κατάσταση, το πάχος του πάνελ και η ανάδευση καθορίζουν το αποτέλεσμα.
Διαστατική κίνηση
Η κατασκευή, η κατανομή του χαλκού, η κατεύθυνση των κόκκων, ο σχεδιασμός των περιθωρίων και ο κύκλος πλαστικοποίησης επηρεάζουν την κλιμάκωση. Το ιστορικό της διεργασίας πρέπει να διαχωρίζεται ανά κατασκευή και όχι να περιορίζεται σε έναν καθολικό παράγοντα αντιστάθμισης.
Έλεγχος υγρασίας
Η αποθήκευση προ-εμποτισμού, η ξήρανση του επεξεργασμένου πυρήνα, το ψήσιμο της τελικής σανίδας όταν απαιτείται, η συσκευασία με φράγμα υγρασίας, το αφυγραντικό και η διαδικασία επανασφράγισης προστατεύουν το περιθώριο συγκόλλησης αργότερα.
Ταξινόμηση της κατασκευής πριν από την επιλογή της διαδρομής
| Τύπος κατασκευής | Κυρίαρχοι κίνδυνοι | Έμφαση στην αξιολόγηση |
|---|---|---|
| Συμβατική χαρτόνι 6–10 στρώσεων | Σύνθετη αντίσταση, ισορροπία χαλκού, πάχος, βασική αξιοπιστία PTH και συναρμολόγηση. | Στοίβαξη παραγωγής, ανάθεση επιπέδων, τελικός χαλκός, κουπόνια και τοποθέτηση σε πάνελ. |
| Παχύ βιομηχανικό πολυστρωματικό | Αναλογία διαστάσεων τρυπανιού, κατανομή επιμετάλλωσης, οπές με πίεση, στρέβλωση και θερμικός κύκλος. | Αρχιτεκτονική οπών, συντηρητική διαδρομή διάτρησης, μικροτομή, στοιχεία επιμετάλλωσης και θερμική μάζα συναρμολόγησης. |
| Πλακέτα σήματος με υψηλό αριθμό στρώσεων | Συσσώρευση εγγραφών, λεπτά διηλεκτρικά, λεπτές γραμμές, απώλεια, οπισθοδιάτρηση και πυκνές οπές διέλευσης. | Διαστατικός χαρακτηρισμός, μοντέλο σύνθετης αντίστασης/απώλειας, μέσω ελέγχου στελέχους και απόδοση πάνελ. |
| HDI διαδοχικής πλαστικοποίησης | Υγρασία υποσυγκροτήματος, πολλαπλοί κύκλοι πρέσας, δέσμευση μικροβιοφορίας, τάση στοίβαξης μέσω διαύλων και καταγραφή. | Κατασκευή ανά κύκλο, έλεγχος ψησίματος, πλήρωση μέσω ροής, ισορροπία χαλκού και δοκιμές αξιοπιστίας. |
| Πολυστρωματικό υβριδικό υλικό | Μικτός Συντελεστής Θερμοκρασίας (CTE), μικτή ροή, συμβατότητα δεσμών, διαφορετικός συντελεστής θερμοκρασίας (Dk/Df) και προμήθεια. | Πιστοποίηση διεπαφής υλικού, διαδρομή πλαστικοποίησης, ηλεκτρικό μοντέλο και έλεγχος αλλαγών. |
Αυτή η ταξινόμηση βοηθά στην αποφυγή περιττής πολυπλοκότητας. Μια συμβατική πλακέτα 10 στρώσεων δεν πρέπει να εξαναγκάζεται σε μια διαδρομή HDI επειδή το εργοστάσιο την προσφέρει, ενώ ένας πυκνός σχεδιασμός BGA δεν πρέπει να αντιμετωπίζεται ως μια συμβατική στοίβα διαμπερών οπών απλώς για να μειωθεί η αναγραφόμενη τιμή.
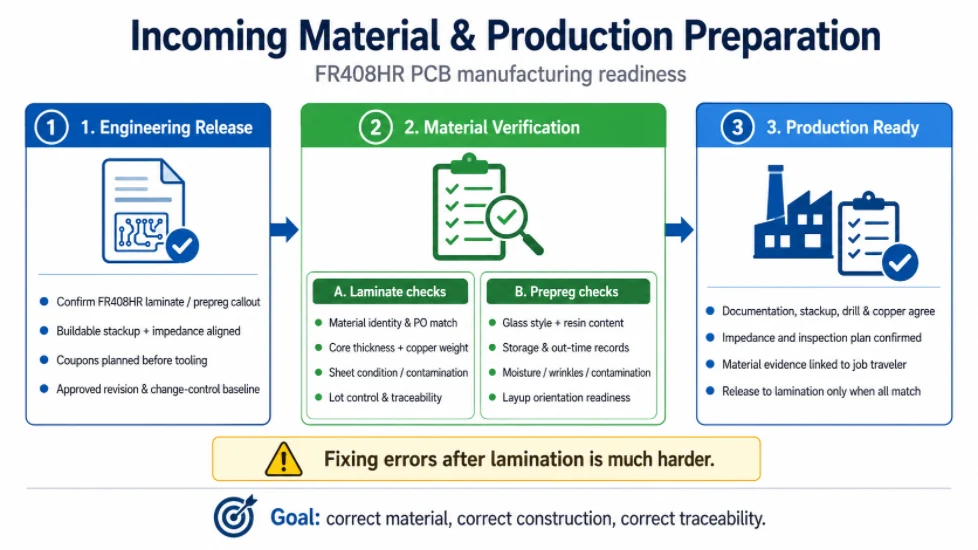
Εισερχόμενο Υλικό και Προετοιμασία Παραγωγής
Η παραγωγή δεν θα πρέπει να ξεκινήσει μέχρι να συμφωνήσουν τα δημοσιευμένα έγγραφα, η ακριβής κατασκευή του υλικού, οι συνθήκες αποθήκευσης, η ταυτότητα της παρτίδας, η στοίβαξη, ο χαλκός, τα δεδομένα γεώτρησης, οι απαιτήσεις σύνθετης αντίστασης και το σχέδιο επιθεώρησης. Τα σφάλματα σε αυτό το στάδιο γίνονται ολοένα και πιο δύσκολο να διορθωθούν μετά την πλαστικοποίηση.
Έκδοση Μηχανικής Πριν από την Κοπή Υλικού
Η διαδικασία ξεκινά πριν από την έναρξη παραγωγής του πρώτου πάνελ. Το CAM και η μηχανική διεργασιών πρέπει να συμβιβάσουν τα δεδομένα του πελάτη με τις διαθέσιμες κατασκευές FR408HR και την κατάλληλη διαδρομή του εργοστασίου.
Επίλυση της επεξήγησης υλικού
Το σχέδιο θα πρέπει να προσδιορίζει το laminate και το prepreg Isola FR408HR ή να ορίζει εγκεκριμένα ισοδύναμα. Η δημοσιευμένη τεκμηρίωση κατασκευής θα πρέπει επίσης να αναφέρει εάν η απαίτηση ισχύει για κάθε διηλεκτρικό στρώμα, εάν επιτρέπεται η υβριδική κατασκευή και εάν απαιτείται τεκμηρίωση υλικού κατά την αποστολή.
Μετατρέψτε το design stackup σε μια οικοδομήσιμη κατασκευή
Τα ονομαστικά πάχη των διηλεκτρικών από ένα εργαλείο EDA δεν προσδιορίζουν άμεσα τον πυρήνα και το προ-εμποτισμένο υλικό που θα αγοραστούν. Ο κατασκευαστής επιλέγει τα διαθέσιμα στυλ γυαλιού, την περιεκτικότητα σε ρητίνη, τα βάρη χαλκού και τις ονομαστικές κατασκευές και, στη συνέχεια, προβλέπει το πάχος που έχει υποστεί συμπίεση, αφού λάβει υπόψη το μοτίβο χαλκού και τη ζήτηση ρητίνης. Τα σχέδια ελεγχόμενης σύνθετης αντίστασης δεν θα πρέπει να προχωρούν μέχρι να ευθυγραμμιστούν η στοίβα κατασκευής και ο πίνακας σύνθετης αντίστασης.
Ορίστε κουπόνια και αποδεικτικά στοιχεία κατά τον σχεδιασμό του πάνελ
Τα κουπόνια σύνθετης αντίστασης, τα κουπόνια μικροτομής, τα κουπόνια επιμετάλλωσης, τα δείγματα συγκολλησιμότητας και οι δομές δοκιμών που είναι ειδικές για τον πελάτη καταλαμβάνουν χώρο στο πάνελ. Πρέπει να σχεδιαστούν πριν από την κατασκευή των εργαλείων. Η προσθήκη τους μετά τη βελτιστοποίηση του πάνελ μπορεί να αλλάξει την απόδοση, το κόστος ή την παράδοση.
Καθορισμός της γραμμής βάσης ελέγχου αλλαγών
Η δημοσιευμένη αναθεώρηση θα πρέπει να προσδιορίζει το εγκεκριμένο σύνολο μηχανικών δεδομένων, το υλικό, τη στοίβαξη και το σχέδιο επιθεώρησης. Οποιαδήποτε μεταγενέστερη αλλαγή στην κατασκευή, το φύλλο χαλκού, το φινίρισμα της επιφάνειας ή τη διαδρομή της διεργασίας θα πρέπει να αξιολογείται σε σχέση με αυτό το βασικό σενάριο.
FR408HR Επαλήθευση, Αποθήκευση και Ιχνηλασιμότητα Υλικού
Ο εισερχόμενος έλεγχος αποτρέπει την κατασκευή του σωστού σχεδίου με λάθος υλικό. Η επαλήθευση μπορεί να περιλαμβάνει την ετικέτα του προμηθευτή, την οικογένεια υλικών, το πάχος του πυρήνα, το βάρος του χαλκού, το στυλ του προεμποτισμένου γυαλιού, την περιεκτικότητα σε ρητίνη, την κατάσταση του φύλλου ή του ρολού, την κατάσταση αποθήκευσης και τις απαιτήσεις πιστοποιητικών που αφορούν συγκεκριμένα τον πελάτη.
Έλεγχοι από πλαστικοποιημένο υλικό
- Επιβεβαιώστε την ταυτότητα του υλικού και την αντιστοίχιση της παραγγελίας αγοράς.
- Επαληθεύστε το πάχος του πυρήνα και το φύλλο χαλκού σε σχέση με τον δρομέα στοίβαξης.
- Επιθεωρήστε την κατάσταση του φύλλου, τις φθορές στις άκρες, τη μόλυνση, την οξείδωση και τα σημάδια χειρισμού.
- Διατηρήστε τους ελέγχους προσανατολισμού ή κατεύθυνσης των κόκκων όταν το απαιτεί το σχέδιο διεργασίας.
- Διαχωρίστε το απόθεμα που ανήκει στον πελάτη, το απόθεμα που ελέγχεται από παρτίδα ή το απόθεμα που αφορά συγκεκριμένα χαρακτηριστικά.
Έλεγχοι προ-εμποτισμού
- Επιβεβαιώστε το στυλ του γυαλιού και την περιεκτικότητα σε ρητίνη αντί να βασίζεστε μόνο στο συνολικό ονομαστικό πάχος.
- Ελέγξτε τα αρχεία αποθήκευσης και χρόνου παράδοσης σύμφωνα με τις απαιτήσεις του προμηθευτή και του εργοστασίου.
- Προστατέψτε το προεμποτισμένο υλικό από την υγρασία, τη μόλυνση, τις ρυτίδες και την ανεξέλεγκτη έκθεση στο δωμάτιο.
- Προσδιορίστε εάν τα εργαλεία ή η προετοιμασία του κοπτικού πάνελ θα επηρεάσουν τον προσανατολισμό της διάταξης.
Η παραλαβή υλικού θα πρέπει να τεκμηριώνεται με τρόπο που να μπορεί να χρησιμοποιηθεί από την παραγωγή. Ένα πιστοποιητικό που κατατίθεται στην αγορά δεν αρκεί εάν ο χειριστής της τοποθέτησης δεν μπορεί να το συνδέσει με τον ταξιδιώτη της εργασίας.
Απεικόνιση εσωτερικής στρώσης, χάραξη και προετοιμασία συγκόλλησης
Η γεωμετρία του εσωτερικού στρώματος πρέπει να προβλέπει τη χάραξη, την κατανομή του χαλκού και την κίνηση της πλαστικοποίησης. Η επεξεργασία AOI, η επεξεργασία συγκόλλησης και η αφαίρεση υγρασίας προστατεύουν το πολυστρωματικό βιβλίο από ελαττώματα που θα καταστούν απρόσιτα μετά την πρέσα.
Απεικόνιση, Χάραξη και Διαστατική Αντιστάθμιση
Τα εσωτερικά στρώματα FR408HR είναι γενικά συμβατά με την καθιερωμένη υδατική απεικόνιση και τα κοινά χάραξη χαλκού. Το πιο δύσκολο ζήτημα είναι η διαστατική συμπεριφορά. Οι λεπτοί πυρήνες, τα μη ισορροπημένα μοτίβα χαλκού, ο προσανατολισμός του γυαλιού, τα περιγράμματα των πάνελ και ο επιλεγμένος κύκλος πλαστικοποίησης μπορούν να παράγουν διαφορετική κίνηση στις κατευθύνσεις στημόνι και πλήρωσης.
Ξεκινήστε από το ιστορικό διεργασιών και, στη συνέχεια, μετρήστε τον πραγματικό πίνακα
Οι πίνακες αντιστάθμισης προμηθευτών μπορούν να παρέχουν μια αρχική αναφορά, αλλά το εργοστάσιο θα πρέπει να χαρακτηρίζει την κίνηση στον δικό του εξοπλισμό. Οι μετρήσεις πρώτης εκτέλεσης είναι ιδιαίτερα σημαντικές όταν η κατασκευή, το πάχος του πυρήνα, το μοτίβο χαλκού ή ο κύκλος πρέσας είναι καινούργια. Ο στόχος είναι να τοποθετηθούν οι τρυπημένες οπές και οι εικόνες του εξωτερικού στρώματος πάνω από τα μαξιλαράκια του εσωτερικού στρώματος μετά την πλαστικοποίηση - όχι απλώς για να αντιστοιχιστούν οι διαστάσεις του έργου τέχνης πριν από την πλαστικοποίηση.
Η ισορροπία του χαλκού επηρεάζει τόσο τη χάραξη όσο και την μετέπειτα πλαστικοποίηση
Μεγάλες επίπεδες περιοχές, απομονωμένες νησίδες χαλκού, πυκνές περιοχές σήματος και ευρέα παράθυρα χωρίς χαλκό δημιουργούν άνιση ζήτηση ρητίνης και τάση. Το CAM μπορεί να προσθέσει κλοπή, να τροποποιήσει τα περιγράμματα των πάνελ ή να προτείνει αλλαγές διάταξης εκτός των λειτουργικών κυκλωμάτων. Οποιαδήποτε αλλαγή που επηρεάζει την ελεγχόμενη σύνθετη αντίσταση, την απόσταση υψηλής τάσης ή τις καθορισμένες από τον πελάτη αποστάσεις ασφαλείας θα πρέπει να εγκρίνεται.
Το AOI εσωτερικού στρώματος είναι η πρώτη πύλη συγκράτησης
Η αυτοματοποιημένη οπτική επιθεώρηση θα πρέπει να εντοπίζει ανοίγματα, βραχυκυκλώματα, εγκοπές, προεξοχές, προβλήματα διάκενου και ελαττώματα απεικόνισης προτού τα στρώματα καταστούν απρόσιτα. Οι κανόνες επισκευής θα πρέπει να ορίζονται από την ισχύουσα κατηγορία και τις προδιαγραφές του πελάτη.
Ενίσχυση δεσμού και αφαίρεση υγρασίας
Η εσωτερική επιφάνεια του χαλκού χρειάζεται ελεγχόμενη υφή και χημική σύνθεση για να υποστηρίξει την πρόσφυση μεταξύ των στρώσεων. Οι εναλλακτικές επεξεργασίες με οξείδια χρησιμοποιούνται συνήθως για εφαρμογές πολλαπλών στρώσεων χωρίς μόλυβδο. Η διαδικασία πρέπει να παράγει μια ομοιόμορφη επιφάνεια χωρίς να αφήνει υγρασία που να παρεμβαίνει στη σκλήρυνση του προεμποτίσματος.
Στεγνώστε τα επεξεργασμένα εσωτερικά στρώματα πριν από την τοποθέτηση
Ο οδηγός επεξεργασίας Isola δίνει έμφαση στην ξήρανση μετά την επεξεργασία αντικατάστασης οξειδίου και προσδιορίζει τα 120 λεπτά στους 110°C ή υψηλότερα ως αρχική σύσταση προμηθευτή για στρώσεις που θα χρησιμοποιήσουν υπηρεσία χωρίς μόλυβδο. Το εργοστάσιο πρέπει να επικυρώσει τη δική του φόρτωση του στεγνωτηρίου, τη διάταξη των ραφιών, την απόσταση των πάνελ, την ομοιομορφία της θερμοκρασίας, τον χρόνο μεταφοράς και την κατάσταση υγρασίας. Το σημαντικό αποτέλεσμα είναι ένας ξηρός πυρήνας που εισέρχεται στη διάταξη, όχι η τυφλή συμμόρφωση με μια τιμή ρολογιού.
Οι υγροί πυρήνες μπορούν να βλάψουν τη σκλήρυνση και τη μακροπρόθεσμη απόδοση
Η υγρασία μπορεί να επηρεάσει τη σκλήρυνση της ρητίνης, να μειώσει την αποτελεσματική συμπεριφορά υαλώδους μετάπτωσης, να προωθήσει την κένωση ή την αποκόλληση και να μειώσει το περιθώριο κατά τη συναρμολόγηση. Τα στρώματα θα πρέπει να προστατεύονται από την επαναπορρόφηση μεταξύ του στεγνώματος και της τοποθέτησης.
Η συμβατότητα με την επεξεργασία συγκόλλησης πρέπει να είναι αξιολογημένη
Τα μειωμένα μαύρα οξέα, τα υποκατάστατα οξειδίων και οι ενισχυτές πρόσφυσης δεν συμπεριφέρονται όλα με τον ίδιο τρόπο σε κάθε σύστημα ρητίνης. Η διαδικασία θα πρέπει να είναι κατάλληλη για την αντοχή σε αποκόλληση, τη θερμική έκθεση, την απόδοση του ροζ δακτυλίου και τις προσδοκίες αξιοπιστίας του πελάτη.
Layup και πολυστρωματική πλαστικοποίηση FR408HR
Η πολυστρωματική ελασματοποίηση μετατρέπει την εγκεκριμένη στοίβαξη σε μία δομή. Η συμμετρία, η ισορροπία χαλκού, η ζήτηση ρητίνης, ο προσανατολισμός, η καθαριότητα, η φόρτωση με πρέσα, η μεταφορά θερμότητας, η πίεση, το κενό, η σκλήρυνση και η ψύξη πρέπει να αναπτυχθούν ως μία ελεγχόμενη λειτουργία.
Αρχιτεκτονική, Συμμετρία και Ισορροπία Χαλκού
Πριν οι χειριστές κατασκευάσουν το πολυστρωματικό βιβλίο, οι μηχανικοί πρέπει να κατανοήσουν πώς θα συμπεριφερθεί το σχέδιο που θα κυκλοφορήσει ως σύνθετο πάνελ. Η συμμετρία, η ισορροπία χαλκού, η ζήτηση ρητίνης και η διαστατική κίνηση δεν είναι ξεχωριστά θέματα σχεδιασμού. καθορίζουν εάν η επιλεγμένη οδός πλαστικοποίησης μπορεί να παράγει σταθερή καταγραφή, πάχος και επιπεδότητα.
Η συμμετρία ξεκινά με τη διηλεκτρική και τη μάζα του χαλκού
Η αντικατοπτρισμός των συναρτήσεων στρώσεων είναι χρήσιμη, αλλά η φυσική κατασκευή έχει μεγαλύτερη σημασία. Το πάχος του πυρήνα, το πάχος του προεμποτισμένου υλικού, το βάρος του χαλκού, η κάλυψη του χαλκού, η τοποθέτηση του επιπέδου και ο επιφανειακός χαλκός θα πρέπει να εξισορροπούνται γύρω από το κέντρο της σανίδας, όπου είναι δυνατόν.
Η τοπική ανισορροπία χαλκού μπορεί να είναι πιο σημαντική από τη μέση κάλυψη
Ένα στρώμα που αποτελείται συνολικά από 50% χαλκό μπορεί να περιέχει ένα σχεδόν συμπαγές μισό και ένα σχεδόν άδειο μισό. Κατά την πλαστικοποίηση, η ζήτηση ρητίνης, η τοπική πίεση και η τάση διαφέρουν σε όλο το πάνελ. Κατά τη συναρμολόγηση, η θερμική μάζα διαφέρει σε όλο το προϊόν. Η κλοπή χαλκού και η προσαρμογή της διάταξης θα πρέπει επομένως να λαμβάνουν υπόψη την κατανομή και όχι μόνο το ποσοστό.
Ασυμμετρία στην πλευρά των εξαρτημάτων εμφανίζεται μετά την κατασκευή των PCB
Μια μηχανικά ισορροπημένη γυμνή πλακέτα μπορεί να παραμορφωθεί κατά τη συναρμολόγηση εάν η μία πλευρά έχει μεγάλες BGA, ασπίδες, μετασχηματιστές ή εξαρτήματα τροφοδοσίας συνδεδεμένα με χαλκό και η άλλη όχι. Ο σχεδιασμός της πλακέτας, η στήριξη του πάνελ, το προφίλ αναδιαμόρφωσης και η στρατηγική στήριξης ενδέχεται να πρέπει να λαμβάνουν υπόψη τη συναρμολογημένη μάζα.
Τα όρια καμπύλης και περιστροφής πρέπει να ταιριάζουν με το προϊόν
Τα γενικά κριτήρια αποδοχής ενδέχεται να μην είναι επαρκή για συνδέσμους με πρεσάρισμα, συναρμολόγηση BGA λεπτού βήματος, συστήματα καρτών με άκρη ή πλακέτα που έχει στερεωθεί σε άκαμπτο περίβλημα. Αναφέρετε την απαίτηση επιπεδότητας σε επίπεδο προϊόντος όταν είναι πιο περιοριστική από το προεπιλεγμένο πρότυπο.
Κάθε επιπλέον διεπαφή χαλκού δημιουργεί ένα ακόμη πρόβλημα ροής ρητίνης. Το προεμποτισμένο υλικό πρέπει να γεμίζει τις κοιλάδες των αγωγών, να επεξεργάζεται υγρά τον χαλκό, να ενοποιεί τη στοίβα και να διατηρεί το διηλεκτρικό στόχο. Ο βαρύς χαλκός και οι πυκνές μεταβάσεις επιπέδου αυξάνουν την πρόκληση.
Περιοχές πλούσιες σε ρητίνη και περιοχές χωρίς ρητίνη μπορούν να υπάρχουν στο ίδιο πάνελ
Οι ανοιχτές περιοχές προσελκύουν περισσότερη ροή ρητίνης, ενώ ο πυκνός χαλκός μπορεί να την περιορίσει. Το αποτέλεσμα μπορεί να είναι τοπική αλλαγή πάχους, διακοπή γυαλιού, κενά ή έλλειψη ρητίνης. Ένας κατασκευαστής μπορεί να επιλέξει διαφορετικές κατασκευές προεμποτισμού, να προσθέσει στρώσεις, να προσαρμόσει την ισορροπία χαλκού ή να αλλάξει τα περιγράμματα των πάνελ για να βελτιώσει τον χάρτη ροής.
Ο βαρύς εσωτερικός χαλκός αλλάζει περισσότερο από το τελικό πάχος
Αυξάνει την τοπογραφία, τη δυσκολία χάραξης, την απαίτηση ρητίνης και την τοπική τάση. Μπορεί επίσης να αυξήσει την εξάπλωση της θερμότητας και να αλλάξει το προφίλ συναρμολόγησης. Η στοίβα θα πρέπει να αναφέρει εάν ο χαλκός είναι αρχικός ή τελικός και ποια στρώματα φέρουν τις μεγάλες απαιτήσεις.
Τα μεγάλα παράθυρα χωρίς χαλκό απαιτούν σκόπιμη επεξεργασία
Τα φράγματα των συνδετήρων, οι ζώνες απομόνωσης, οι κεραίες και τα μηχανικά ανοίγματα μπορούν να δημιουργήσουν μεγάλες κενές περιοχές. Ο μη λειτουργικός χαλκός δεν μπορεί να προστεθεί αδιακρίτως, επειδή μπορεί να επηρεάσει την αντίσταση, την απομόνωση, τις εκπομπές ή την πιστοποίηση. Το σχέδιο θα πρέπει να προσδιορίζει πού επιτρέπεται και πού απαγορεύεται η κλοπή.
Καθώς ο αριθμός των στρώσεων αυξάνεται, η καταγραφή γίνεται ένα σωρευτικό πρόβλημα. Κάθε πυρήνας έχει το δικό του πάχος, προσανατολισμό γυαλιού, μοτίβο χαλκού και ιστορικό επεξεργασίας. Η απεικόνιση, η επεξεργασία συγκόλλησης, η ξήρανση και η πλαστικοποίηση συμβάλλουν στην κίνηση.
Χαρακτηρίστε την κίνηση με βάση την κατασκευή
Η αντιστάθμιση που προκύπτει από ένα πάχος πυρήνα και ένα μοτίβο χαλκού ενδέχεται να μην είναι κατάλληλη για ένα άλλο. Το εργοστάσιο θα πρέπει να διατηρεί ιστορικό ανά οικογένεια υλικού, πάχος πυρήνα, τύπο στρώσης, κατεύθυνση, μορφή πάνελ και διαδρομή πρέσας. Οι νέες κατασκευές ενδέχεται να χρειάζονται ανατροφοδότηση από ακτινογραφίες ή δοκιμαστικό πάνελ πριν από την πλήρη παραγωγή.
Η στρατηγική εργαλείων πρέπει να ανταποκρίνεται στην απαίτηση εγγραφής
Η πλαστικοποίηση με ακίδες, η οπτική καταγραφή χωρίς ακίδες, τα συστήματα πριτσινιών, η διάτρηση ακτίνων Χ και η εργαλειομηχανή με βάση τον στόχο έχουν διαφορετικές δυνατότητες διεργασίας. Η επιλεγμένη μέθοδος θα πρέπει να διατηρεί την ευθυγράμμιση από στρώμα σε στρώμα και να υποστηρίζει την απαίτηση για τελικό δακτύλιο.
Ο δακτυλιοειδής δακτύλιος είναι αποτέλεσμα αρκετών ανοχών
Το μέγεθος του ταμπόν, η κίνηση του έργου τέχνης, η καταγραφή των στρώσεων, η θέση του τρυπανιού, η διακύμανση της οπής, η επιμετάλλωση και τα κριτήρια ξεσπάσματος συμβάλλουν όλα. Η μείωση του ταμπόν για τη δημιουργία χώρου δρομολόγησης μπορεί να αφαιρέσει το περιθώριο κατασκευής που απαιτείται για μια σανίδα με μεγάλο πάχος ή μεγάλο αριθμό στρώσεων.
Θαμμένες vias προσθήκη άλλης στοίβας εγγραφής
Ένα υποσύνολο με θαμμένη διέλευση τρυπιέται και επιμεταλλώνεται πριν ελασματοποιηθεί στην τελική σανίδα. Η επόμενη κατασκευή πρέπει να ταιριάζει με τα χαρακτηριστικά που έχουν ήδη μετακινηθεί και έχουν συσσωρεύσει πάχος. Τα μαξιλαράκια σύλληψης και οι αποστάσεις δρομολόγησης θα πρέπει να λαμβάνουν υπόψη αυτήν την ακολουθία.
Κατασκευή βιβλίων σε διάταξη και πολλαπλές στρώσεις
Το Layup μετατρέπει ξεχωριστούς χαραγμένους πυρήνες και φύλλα προ-εμποτισμού στην προβλεπόμενη ακολουθία στρώσεων. Αυτό το βήμα είναι ευάλωτο σε ανθρώπινα και υλικά σφάλματα, επειδή πολλές κατασκευές μοιάζουν αλλά δεν είναι ηλεκτρικά ή μηχανικά εναλλάξιμες.
Επαληθεύστε την ακολουθία, τον προσανατολισμό και το υλικό στο σημείο χρήσης
- Αντιστοιχίστε κάθε εσωτερικό στρώμα με τον ιμάντα μεταφοράς και το σύστημα εργαλείων.
- Επιβεβαιώστε τις κατασκευές πυρήνα και προεμποτισμού σε σχέση με την εγκεκριμένη στοίβαξη.
- Ελέγξτε την κατεύθυνση του γυαλιού όταν το απαιτεί το σχέδιο διεργασίας ή το μοντέλο διαστάσεων.
- Χρησιμοποιήστε καθαρό χειρισμό για να αποφύγετε τη δημιουργία υπολειμμάτων, δακτυλικών αποτυπωμάτων και ξένων υλικών.
- Προσδιορίστε ειδικά φύλλα, μεμβράνες απελευθέρωσης, πλάκες διαχωρισμού και διατάξεις πιεστικών μαξιλαριών.
Η ζήτηση ρητίνης καθορίζεται από την τοπογραφία του χαλκού
Το προεμποτισμένο υλικό πρέπει να γεμίζει τα κενά γύρω από τα ίχνη και τα επίπεδα, διατηρώντας παράλληλα το διηλεκτρικό στοιχείο-στόχο. Ο βαρύς χαλκός, οι ευρείες περιοχές χωρίς χαλκό, οι ενσωματωμένες δομές και η ανομοιόμορφη πυκνότητα χαλκού αυξάνουν τον κίνδυνο έλλειψης ρητίνης, υπερβολικής ροής ρητίνης, διακοπής γυαλιού ή τοπικής διακύμανσης πάχους. Η κατασκευή μπορεί να απαιτεί διαφορετικές επιλογές προεμποτισμένου υλικού ή πολλαπλές στρώσεις αντί για απλή προσθήκη ονομαστικού πάχους.
Τα υποσυγκροτήματα διαδοχικής πλαστικοποίησης χρειάζονται πρόσθετο έλεγχο
Αυτοί οι συσσωρευμένοι κίνδυνοι αντιμετωπίζονται ξανά στην ενότητα για τις προηγμένες πολυστρωματικές δομές και τον έλεγχο CAF.
Θερμότητα, Πίεση, Ροή Ρητίνης και Σκλήρυνση
Η πλαστικοποίηση πρέπει να μαλακώσει την ρητίνη prepreg, να την αφήσει να βραχεί και να γεμίσει την τοπογραφία του χαλκού, να αφαιρέσει τον αέρα, να σταθεροποιήσει τη στοίβα και να ολοκληρώσει τη σκλήρυνση χωρίς να παγιδεύσει κενά ή να δημιουργήσει μη αποδεκτό πάχος και σφάλματα καταγραφής.
Τα παράθυρα προμηθευτών είναι σημεία εκκίνησης, όχι καθολικά σημεία ρύθμισης
Ο οδηγός επεξεργασίας Isola παρέχει ένα γενικό εύρος θερμοκρασίας σκλήρυνσης περίπου 188–202°C και ένα εύρος χρόνου σκλήρυνσης 130–160 λεπτών σε θερμοκρασία σκλήρυνσης ή πάνω από 190°C. Περιγράφει επίσης την παραμονή σε κενό, την ελεγχόμενη ράμπα θερμότητας, την εφαρμογή πίεσης και τις οδηγίες ψύξης. Ο κατασκευαστής της πλακέτας θα πρέπει να δημιουργήσει τη συνταγή της για την πρέσα από τη θερμοκρασία του προϊόντος - όχι μόνο από τη θερμοκρασία της πλάκας - και να επικυρώσει το προφίλ με θερμοστοιχεία ή καθιερωμένο χαρακτηρισμό πρέσας.
Η ράμπα θερμότητας αλλάζει το παράθυρο ροής ρητίνης
Μια ταχύτερη ράμπα μειώνει το ελάχιστο ιξώδες και μπορεί να βελτιώσει την πλήρωση, αλλά μειώνει τον χρόνο που είναι διαθέσιμος για ελεγχόμενη ροή και μπορεί να αυξήσει τον κίνδυνο διακοπής της ροής από γυαλί ή έλλειψης ρητίνης. Μια πιο αργή ράμπα παρέχει ένα ευρύτερο παράθυρο ροής, αλλά μπορεί να χρειάζεται διαφορετικό χρονισμό πίεσης. Τα παχιά πάνελ, ο βαρύς χαλκός, ο πυκνός χαλκός και τα βιβλία πολλαπλών πάνελ θερμαίνονται διαφορετικά από τις λεπτές, απλές κατασκευές.
Η πίεση πρέπει να ασκείται την κατάλληλη στιγμή
Η υπερβολική πίεση σε πολύ πρώιμο στάδιο μπορεί να αναγκάσει τη ρητίνη να βγει από το πάνελ ή να παραμορφώσει την κατασκευή. Η πολύ μικρή πίεση μπορεί να αφήσει κενά, κακή πλήρωση ή αδύναμη συμπύκνωση. Η σωστή πίεση εξαρτάται από τον τύπο της πρέσας, την υποβοήθηση κενού, την επιφάνεια του πάνελ, την κατανομή του χαλκού, τη ροή του προεμποτίσματος, τις πλάκες στεγανοποίησης και το προβλεπόμενο πάχος του τελικού προϊόντος.
Η ψύξη προστατεύει την επιπεδότητα και τη σταθερότητα των διαστάσεων
Η αφαίρεση ή η μεταφορά ενός θερμού πάνελ πριν κρυώσει υπό την κατάλληλη πίεση μπορεί να αυξήσει τη στρέβλωση και την υπολειμματική τάση. Τα κριτήρια ψύξης θα πρέπει να αποτελούν μέρος της συνταγής και όχι μια συντόμευση παραγωγής.
| Σύμπτωμα πλαστικοποίησης | Πιθανοί συντελεστές | Διαδρομή αξιολόγησης |
|---|---|---|
| Τοπική ούρηση | Παγιδευμένος αέρας, υγροί πυρήνες, ανεπαρκής ροή, μόλυνση, κακό κενό ή γρήγορη γέλη. | Ξηρότητα υλικού, καθαριότητα κατά την τοποθέτηση, ίχνος κενού, προφίλ θερμοκρασίας προϊόντος και χάρτης ζήτησης ρητίνης. |
| Λιμοκτονία ρητίνης | Υψηλή τοπογραφία χαλκού, ανεπαρκής ρητίνη προεμποτισμού, υπερβολική πίεση, υπερβολική ροή ή απώλεια άκρων πάνελ. | Κατασκευή προεμποτίσματος, ισορροπία χαλκού, χρονισμός πίεσης, σχεδιασμός περιθωρίου και ολοκληρωμένες διηλεκτρικές διατομές. |
| Πάχος εκτός στόχου | Λανθασμένο υλικό, σφάλμα μοντέλου πάχους συμπίεσης, διακύμανση ροής ρητίνης, σφάλμα βάρους χαλκού ή φόρτωση πρέσας. | Αρχείο εισερχόμενου υλικού, ταξιδιώτης τοποθέτησης, αρχείο καταγραφής πιέσεων, διατομή κουπονιών και χάρτης πάνελ. |
| Μετατόπιση καταχώρησης στρώσης | Σφάλμα αντιστάθμισης έργου τέχνης, κίνηση εργαλείων, ασύμμετρη κατασκευή, ολίσθηση τύπου ή ανομοιόμορφη θέρμανση. | Μέτρηση πριν/μετά την πλαστικοποίηση, κατάσταση πείρου/εργαλείων, ιστορικό αντιστάθμισης και συμμετρία πιεστηρίου-βιβλίου. |
| Αποκόλληση μετά από θερμική έκθεση | Υγρασία, ατελής σκλήρυνση, μόλυνση, ασθενής επεξεργασία σύνδεσης, κενό ή κατεστραμμένο τοίχωμα οπής. | Ιστορικό υγρασίας, DSC/TMA ή στοιχεία σκλήρυνσης, όπου εφαρμόζεται, διαδικασία συγκόλλησης, διατομή και προφίλ συναρμολόγησης. |

Διάτρηση και προετοιμασία τοιχώματος οπών
Η αξιοπιστία της οπής ξεκινά πριν από την εναπόθεση χαλκού. Η υποστήριξη εισόδου και εξόδου του τρυπανιού, η κατάσταση του εργαλείου, ο αριθμός των χτυπημάτων, η απομάκρυνση των θραυσμάτων, η θερμότητα, η αναλογία διαστάσεων, η αφαίρεση γρεζιών, η απολέπιση και η βελτίωση του τοιχώματος της οπής επηρεάζουν το εάν ο χαλκός μπορεί να σχηματίσει μια συνεχή, ανθεκτική διασύνδεση.
Μηχανικός έλεγχος διάτρησης
Η διαδικασία διάτρησης της πλακέτας τυπωμένου κυκλώματος (PCB) πρέπει να δημιουργεί μια κυλινδρική οπή ελεγχόμενη από υπολείμματα, χωρίς υπερβολικό σπάσιμο γυαλιού, ζημιά στη ρητίνη, κεφαλή καρφιού, θραύση, γρέζια ή θερμότητα που προκαλείται από εργαλεία. Το πρόγραμμα διάτρησης θα πρέπει να αντικατοπτρίζει την απαίτηση για την τελική οπή και το επιτρεπόμενο όριο επιμετάλλωσης.
Γεωμετρία εργαλείου και θέμα φόρτωσης τρυπανιού
Ο οδηγός προμηθευτή συνιστά γεωμετρίες τρυπανιών με υποκοπή και εργαλεία υψηλής έλικας ως αρχικές προσεγγίσεις για μικρότερες οπές. Προειδοποιεί επίσης ότι οι υψηλές ταχύτητες κοπής και τα υψηλά φορτία θραυσμάτων μπορούν να προκαλέσουν τραχιές οπές και θραύση του νήματος από γυαλί. Ο κατασκευαστής θα πρέπει να βελτιστοποιήσει την ταχύτητα της ατράκτου, την τροφοδοσία, την ανάσυρση, τον αριθμό χτυπημάτων, το ύψος της στοίβας, το υλικό εισόδου, το υλικό εφεδρείας και τα όρια αλλαγής εργαλείων από τη μετρούμενη ποιότητα οπών.
Οι χοντρές σανίδες και ο βαρύς χαλκός χρειάζονται συντηρητικές παραμέτρους
Ο υψηλός αριθμός στρώσεων, η συνολική παχιά κατασκευή, τα βαριά ενδιάμεσα στρώματα χαλκού, το χονδρό γυαλί και τα πυκνά μοτίβα οπών αυξάνουν τη θερμότητα και το φορτίο υπολειμμάτων. Το εργοστάσιο μπορεί να μειώσει το ύψος της στοίβας, να μειώσει το φορτίο θραυσμάτων, να χρησιμοποιήσει πιο συχνές αλλαγές εργαλείων ή να τρυπήσει δύσκολα σημεία ξεχωριστά.
Η δευτερεύουσα διάτρηση και η δρομολόγηση ενδέχεται να απαιτούν διαφορετικά εργαλεία
Μεγαλύτερες οπές που ανοίγονται μετά την επιμετάλλωση, σχισμές, εγκοπές, χαρακτηριστικά ακμών και γραμμές χαραγής μπορεί να παρουσιάσουν ρωγμές ή θραύση γυαλιού εάν χρησιμοποιούνται οι τυπικές ρυθμίσεις FR-4 χωρίς έλεγχο. Η υποστήριξη εισόδου/εφεδρείας, η γεωμετρία βύθισης, ο σχεδιασμός του ρούτερ, το πάχος του πλέγματος και το βάθος της χαραγής θα πρέπει να επικυρώνονται σε σχέση με την πραγματική πλακέτα.
Κίνδυνος διάτρησης σε παχιές πολυστρωματικές σανίδες
Η αξιοπιστία της επιμεταλλωμένης διαμπερούς οπής είναι ένας από τους κύριους λόγους για τους οποίους οι πελάτες επιλέγουν ένα σύστημα FR-4 υψηλότερης απόδοσης. Ο κοχλίας πρέπει να αντέχει στην διαστολή του άξονα Z και στην επαναλαμβανόμενη θερμική έκθεση χωρίς να ραγίζει στο γόνατο, στο κέντρο ή στη σύνδεση του εσωτερικού στρώματος.
Η αναλογία διαστάσεων πρέπει να υπολογιστεί από την παραγωγική διαδικασία
Η αναλογία διαστάσεων σχετίζεται συνήθως με το πάχος της σανίδας και τη διάμετρο της τρύπας που έχει τρυπηθεί, όχι μόνο με την τελική τρύπα. Θα πρέπει να κατανοηθεί το περιθώριο επιμετάλλωσης και η αντιστάθμιση διάτρησης. Μια ονομαστικά αποδεκτή αναλογία μπορεί να καταστεί δύσκολη όταν συμπεριλαμβάνεται η πυκνότητα των οπών, η ανοχή του πάχους της σανίδας, το στυλ του γυαλιού και η κατανομή της επιμετάλλωσης.
Η ποιότητα της οπής πριν από την επιμετάλλωση καθορίζει τη βάση της επιμετάλλωσης
Οι τραχείς τοίχοι, το σπάσιμο του γυαλιού, το ράγισμα ρητίνης, οι μουτζούρες, τα υπολείμματα ή οι ρωγμές στην εσωτερική στρώση των καρφιών δεν μπορούν να επισκευαστούν με την προσθήκη περισσότερου χαλκού. Η συντηρητική διάτρηση, ο ελεγχόμενος αριθμός χτυπημάτων, το σωστό υλικό εισόδου/εφεδρείας και η επικυρωμένη απολίθωση βελτιώνουν τη βάση.
Η κατανομή του χαλκού μέσω του κυλίνδρου πρέπει να επαληθεύεται
Το πάχος του επιφανειακού χαλκού δεν αποδεικνύει το πάχος του κεντρικού κοχλία. Οι αντιπροσωπευτικές μικροτομές θα πρέπει να περιλαμβάνουν τις μικρότερες ή τις πιο δύσκολες οπές και θα πρέπει να βρίσκονται εκεί όπου η επιμετάλλωση των πάνελ είναι λιγότερο ευνοϊκή.
Τα στοιχεία για τη θερμική καταπόνηση θα πρέπει να αντιστοιχούν στην περίπτωση χρήσης
Ενδέχεται να είναι κατάλληλα η χρήση πλωτήρα συγκόλλησης, η προσομοίωση επανακυκλοφορίας, η δοκιμή τάσης διασύνδεσης , το θερμικό σοκ ή ο κύκλος λειτουργίας ειδικά για τον πελάτη. Η μέθοδος δοκιμής, η κατασκευή του δείγματος, τα κριτήρια αποδοχής και οι απαιτήσεις αναφοράς θα πρέπει να συμφωνηθούν πριν από την παραγωγή.
Σημαντική διάκριση
Οι δημοσιευμένες θερμικές τιμές του laminate περιγράφουν το υλικό. Η αξιολόγηση PTH περιγράφει την κατασκευασμένη διασύνδεση σε μια συγκεκριμένη κατασκευή πλακέτας. Το ένα δεν μπορεί να υποκαταστήσει το άλλο.
Αφαίρεση γρεζιών, αφαίρεση λεκέδων και βελτίωση οπών
Το FR408HR είναι θερμικά σταθερό και μπορεί να δημιουργήσει σχετικά λίγο μουτζούρωμα όταν σκληρυνθεί και τρυπηθεί σωστά. Απαιτείται απολίθωση για την απομάκρυνση των υπολειμμάτων και τη δημιουργία μιας επιφάνειας που υποστηρίζει την ηλεκτρολυτική πρόσφυση του χαλκού. Η ποιότητα της οπής πριν από την απολίθωση επηρεάζει σημαντικά το αποτέλεσμα μετά την απολίθωση.
Το χημικό αποσμητικό πρέπει να ταιριάζει με το σύστημα ρητίνης
Το FR408HR μπορεί να είναι πιο ανθεκτικό στις χημικές ουσίες από το συνηθισμένο FR-4. Τα επιθετικά συστήματα διόγκωσης μπορούν να προκαλέσουν ζημιά στις διεπαφές υάλου-ρητίνης ή να μειώσουν την αξιοπιστία μετά από θερμική καταπόνηση χωρίς μόλυβδο. Ο οδηγός προμηθευτή αποθαρρύνει τη χημεία διόγκωσης τύπου NMP και υποδεικνύει ότι τα εναλλακτικά συστήματα και οι συνθήκες παραμονής θα πρέπει να επικυρώνονται με τον προμηθευτή της χημείας.
Το πλάσμα είναι χρήσιμο για δύσκολες δομές
Η απολέπιση με πλάσμα μπορεί να παρέχει ελεγχόμενη αφαίρεση ρητίνης και είναι ιδιαίτερα χρήσιμη για χοντρές σανίδες, οπές υψηλής αναλογίας διαστάσεων ή συστήματα ρητίνης ανθεκτικά σε χημικά. Όταν συνδυάζονται πλάσμα και υπερμαγγανικό οξύ, η διαδικασία πρέπει να αποφεύγει την υπερβολική αφαίρεση. Το μείγμα αερίων, η ισχύς, ο χρόνος, η φόρτωση του θαλάμου και η γεωμετρία της οπής επηρεάζουν όλα το αποτέλεσμα.
Η χάραξη τριών σημείων δεν είναι μια συνηθισμένη αποχρωματισμός
Μια πραγματική χάραξη εκθέτει το εσωτερικό στρώμα χαλκού σε τρεις πλευρές. Η χημική αφαίρεση σμάλτου από μόνη της ενδέχεται να μην το επιτύχει αυτό με αξιοπιστία στο FR408HR. Εάν το σχέδιο απαιτεί χάραξη σμάλτου αντί για αφαίρεση σμάλτου, η διαδρομή της διαδικασίας και το τμήμα αποδοχής θα πρέπει να συμφωνηθούν ρητά.
Επαληθεύστε το τοίχωμα της οπής πριν από την επιμετάλλωση
Δείγματα δοκιμών ή αντιπροσωπευτικά δείγματα παραγωγής μπορούν να εξεταστούν μετά τη διάτρηση και μετά την απολέπιση. Η ανασκόπηση θα πρέπει να διακρίνει τη ζημιά από το τρύπημα από την αποτελεσματικότητα της απολέπισης. Η λεία ρητίνη χωρίς υπολείμματα, η ελεγχόμενη έκθεση του γυαλιού, οι καθαρές διεπαφές των εσωτερικών στρωμάτων και η απουσία μεγάλων ρωγμών είναι πιο σημαντικά από το να υποθέσουμε ότι η χημεία λειτούργησε επειδή ολοκληρώθηκε το χρονόμετρο.
Επιμετάλλωση χαλκού και σχηματισμός διασυνδέσεων
Η ηλεκτρολυτική επιμετάλλωση από χαλκό χωρίς ηλεκτρόλυση και η ηλεκτρολυτική επιμετάλλωση πρέπει να δημιουργούν μια συνεχή αγώγιμη διαδρομή με επαρκές πάχος, πρόσφυση και κατανομή. Οι τυφλές οπές διέλευσης, οι θαμμένες οπές διέλευσης, οι κατασκευές με οπές διέλευσης στο υπόστρωμα και οι οπές με οπίσθια διάτρηση προσθέτουν ελέγχους ειδικά για την κατασκευή, οι οποίοι θα πρέπει να ορίζονται πριν από την απελευθέρωση της διαδρομής επιμετάλλωσης.
Ηλεκτρολυτικός χαλκός, ηλεκτρολυτική επιμετάλλωση και σχηματισμός μοτίβων
Μετά την προετοιμασία, εναποτίθεται ένα αγώγιμο στρώμα σπόρων και οι οπές επιμεταλλώνονται με ηλεκτρόλυση στο απαιτούμενο πάχος χαλκού. Η επιμετάλλωση πρέπει να φτάνει στο κέντρο των οπών με υψηλή αναλογία διαστάσεων χωρίς απαράδεκτη επιμετάλλωση επιφάνειας ή οζίδια.
Η αναλογία διαστάσεων είναι πρόβλημα επιμετάλλωσης, όχι μόνο πρόβλημα διάτρησης
Μια μηχανικά καθαρή τρύπα μπορεί να έχει ανεπαρκή κατανομή χαλκού. Το πάχος της σανίδας, η ελάχιστη διάτρηση, η πυκνότητα της οπής, η κίνηση του διαλύματος, η πυκνότητα ρεύματος, η ισχύς ρίψης, ο προσανατολισμός του πάνελ και ο χρόνος επιμετάλλωσης καθορίζουν την τελική κάννη.
Ο τελειωμένος χαλκός επηρεάζει την αντίσταση και την απόδοση λεπτών γραμμών
Τα ίχνη του εξωτερικού στρώματος απεικονίζονται πριν από την επιμετάλλωση με μοτίβο, επομένως η ανάπτυξη του χαλκού αλλάζει τόσο το πάχος όσο και το πλάτος. Το μοντέλο σύνθετης αντίστασης θα πρέπει να χρησιμοποιεί την τελική γεωμετρία και η CAM θα πρέπει να λαμβάνει υπόψη την χάραξη και την αντιστάθμιση επιμετάλλωσης.
Τα στοιχεία μικροτομής θα πρέπει να αντιπροσωπεύουν τα δύσκολα χαρακτηριστικά
Ένα κουπόνι που είναι πιο εύκολο να επικαλυφθεί από την πυκνότερη περιοχή παραγωγής μπορεί να δώσει ψευδή εμπιστοσύνη. Ο σχεδιασμός του κουπονιού, η θέση του πάνελ, το μέγεθος της οπής και η αναλογία διαστάσεων θα πρέπει να είναι αντιπροσωπευτικά της απαίτησης αποδοχής.
Τυφλά οπίσθια ανοίγματα, θαμμένα οπίσθια ανοίγματα, οπίσθια διάτρηση και διάτρηση
Τα προηγμένα χαρακτηριστικά διασύνδεσης δεν μπορούν να εξεταστούν ως μεμονωμένες σημειώσεις σχεδίου. Κάθε χαρακτηριστικό αλλάζει την ακολουθία πλαστικοποίησης, τη διαδρομή τρυπήματος, τον καθαρισμό, την επιμετάλλωση, την πλήρωση, την επιπέδωση, την καταγραφή, την επιθεώρηση και τη στρατηγική ηλεκτρικής δοκιμής. Ο οδηγός πλαστικοποίησης PCB με τυφλή διέλευση παρέχει πρόσθετο περιεχόμενο για θαμμένα υποσυγκροτήματα και διαδοχική συσσώρευση.
Το πάχος του διηλεκτρικού με τυφλή διέλευση ελέγχει την κατασκευασιμότητα
Η διάμετρος της οπής λέιζερ, το επίθεμα σύλληψης, το επίθεμα-στόχος, το πάχος του διηλεκτρικού, το πάχος του χαλκού και η αναλογία διαστάσεων πρέπει να λειτουργούν από κοινού. Μια μικρή οπή που διαπερνά ένα παχύ διηλεκτρικό ενδέχεται να μην παράγει αξιόπιστο παράθυρο αφαίρεσης και επιμετάλλωσης.
Πλαστικοποίηση αλλαγής θαμμένων οπών και σχεδιασμός δοκιμών
Οι θαμμένες κατασκευές θα πρέπει να υποβάλλονται σε ηλεκτρικές δοκιμές πριν από την τελική πλαστικοποίηση, όπου η διαδρομή το επιτρέπει. Μόλις ενθυλακωθούν, τα ελαττώματα είναι δύσκολο να απομονωθούν. Η δοκιμή και η επιθεώρηση υποσυναρμολόγησης μπορεί να περιέχουν κινδύνους πριν από την προσθήκη περισσότερου υλικού και επεξεργασίας.
Το Via-in pad απαιτεί πλήρη ορισμό φινιρίσματος
Για ένα επίθεμα συναρμολόγησης, η «πλήρωση» δεν είναι αρκετή. Το σχέδιο θα πρέπει να καθορίζει το υλικό πλήρωσης, την επιπεδότητα, το χάλκινο κάλυμμα, το φινίρισμα της επιφάνειας, την αποδοχή κενών και τυχόν επιτρεπόμενα λακκάκια. Η ανεπαρκής πλήρωση μπορεί να προκαλέσει απώλεια συγκολλήσεων, κενά, ανομοιόμορφες αρθρώσεις ή προβλήματα ομοεπιπεδότητας BGA.
Οι αλυσίδες Microvia θα πρέπει να ελαχιστοποιηθούν
Κάθε μετάβαση μικροδιαδρομής προσθέτει αντίσταση, ασυνέχεια, εξάρτηση από την καταχώρηση και κίνδυνο αξιοπιστίας. Χρησιμοποιήστε τη συντομότερη δομή διασύνδεσης που ικανοποιεί τις ανάγκες δρομολόγησης και διαφυγής.
Οι σανίδες με μεγάλο αριθμό στρώσεων χρησιμοποιούνται συχνά μέσω διαβάσεων επειδή είναι στιβαρές και οικονομικές. Το αχρησιμοποίητο τμήμα του κυλίνδρου μπορεί να σχηματίσει ένα συντονισμένο στέλεχος σε κανάλια υψηλής ταχύτητας. Η αντίστροφη διάτρηση αφαιρεί μεγάλο μέρος αυτού του αχρησιμοποίητου χαλκού μετά την επιμετάλλωση.
Ορίστε τον ηλεκτρικό στόχο ως ένα υπολειμματικό στέλεχος
Το βάθος της οπίσθιας διάτρησης εξαρτάται από το πάχος της σανίδας και τη θέση της στρώσης, αλλά η ανησυχία του συστήματος είναι το υπόλοιπο στέλεχος. Το σχέδιο θα πρέπει να καθορίζει την πλευρά της διάτρησης, το στρώμα-στόχο, τις επηρεαζόμενες οπές, το μέγιστο υπόλοιπο στέλεχος και τα σημεία μη διάτρησης.
Η καταγραφή και η ανοχή βάθους καταναλώνουν το keepout
Η οπίσθια διάτρηση είναι μεγαλύτερη από την αρχική επιμεταλλωμένη οπή και πρέπει να αποφεύγει τα κοντινά ίχνη και τα μαξιλαράκια. Η ανοχή βάθους στρώσης, η διακύμανση πάχους σανίδας, η γεωμετρία του σημείου διάτρησης και η ακρίβεια της μηχανής καθορίζουν την απαιτούμενη απόσταση.
Η επαλήθευση θα πρέπει να προγραμματιστεί
Η εγκάρσια τομή, η μέτρηση βάθους, η ακτινογραφία ή άλλες μέθοδοι μπορούν να επαληθεύσουν την εκτέλεση της εργασίας. Εάν απαιτείται αναφορά για κάθε παρτίδα, συμπεριλάβετε το κουπόνι ή το δείγμα στον σχεδιασμό του πάνελ.
Η οπίσθια διάτρηση δεν είναι πάντα η καλύτερη απάντηση
Οι τυφλές οπές διέλευσης, η αναδιάταξη στρώσεων, η αναδιάταξη των ακροδεκτών σύνδεσης ή τα μικρότερα ανοίγματα διέλευσης μπορεί να δημιουργήσουν ένα καθαρότερο κανάλι. Συγκρίνετε το ηλεκτρικό όφελος, το κόστος κατασκευής και το βάρος επιθεώρησης.
Προηγμένες Πολυστρωματικές Δομές και Έλεγχος CAF
Η διαδοχική ελασματοποίηση, η συσσώρευση HDI, τα πυκνά πεδία διέλευσης και οι μικτές τεχνολογίες διασύνδεσης αυξάνουν τον αριθμό των θερμικών συμβάντων και των συμβάντων καταγραφής. Ο κίνδυνος CAF, η απόσταση, η υγρασία, η κατάσταση της ρητίνης και η καθαριότητα της διεργασίας πρέπει να εξετάζονται μαζί με την ηλεκτρική διάταξη και το περιβάλλον του προϊόντος.
Διαδοχική πλαστικοποίηση και συσσώρευση HDI
Το FR408HR περιγράφεται ως κατάλληλο για πολλαπλούς κύκλους πλαστικοποίησης, γεγονός που το καθιστά κατάλληλο για κατασκευές με θαμμένες οπές και HDI. Οι πολλαπλοί κύκλοι εξακολουθούν να αυξάνουν την πολυπλοκότητα της διαδικασίας και το θερμικό ιστορικό.
Η ξήρανση υποσυναρμολόγησης είναι μια πύλη διεργασίας
Οι επεξεργασμένοι πυρήνες μπορούν να απορροφήσουν υγρασία κατά την αποθήκευση και τον χειρισμό. Πριν από τη δευτερογενή πλαστικοποίηση, το υποσύνολο μπορεί να απαιτήσει παρατεταμένο στέγνωμα. Το ακριβές ψήσιμο εξαρτάται από το πάχος, το ιστορικό αποθήκευσης, την κατασκευή και την εργοστασιακή πιστοποίηση. Το αποξηραμένο πάνελ θα πρέπει να προστατεύεται από ανεξέλεγκτη έκθεση πριν από την τοποθέτηση.
Κάθε κύκλος αλλάζει την αναφορά διαστάσεων
Ο πρώτος κύκλος πρέσας καθορίζει τις διαστάσεις του υποσυναρμολογήματος. Η διάτρηση και η επιμετάλλωση προσθέτουν χαρακτηριστικά. Ο δεύτερος κύκλος εισάγει επιπλέον κίνηση. Το σχέδιο διεργασίας θα πρέπει να προσδιορίζει ποιοι στόχοι χρησιμοποιούνται για κάθε βήμα διάτρησης και απεικόνισης και πώς ελέγχεται το σωρευτικό σφάλμα.
Οι στοιβαγμένες μικροβιές χρειάζονται αποδεικτικά στοιχεία αξιοπιστίας
Οι στοιβαγμένες δομές συγκεντρώνουν την τάση και εξαρτώνται από την ποιότητα πλήρωσης χαλκού, τη γεωμετρία του πέλματος σύλληψης, την καταγραφή και τη θερμική συμπεριφορά ολόκληρης της στοίβας. Οι κλιμακωτές μικροδιόδους μπορούν να μειώσουν κάποια τάση, αλλά καταλαμβάνουν χώρο δρομολόγησης. Η επιλογή θα πρέπει να βασίζεται στην πυκνότητα και την ποιότητα, όχι στην αισθητική.
Μην προσθέτετε κύκλους πλαστικοποίησης αυθόρμητα
Μια κατασκευή με οπές που θα μπορούσε να κατασκευαστεί σε έναν ή δύο κύκλους δεν θα πρέπει να διαιρείται σε περισσότερους κύκλους χωρίς σαφή λόγο. Κάθε κύκλος προσθέτει κόστος, χρόνο παράδοσης, έλεγχο υγρασίας, κίνδυνο εγγραφής και επιβάρυνση πιστοποίησης.
CAF, Απόσταση και Υγρασία σε Πυκνές Σανίδες
Ο κίνδυνος αγώγιμων ανοδικών νημάτων εξαρτάται από το υλικό, την τάση, την απόσταση, την υγρασία, τη μόλυνση, τις διεπαφές γυαλιού-ρητίνης, τη ζημιά από τη διάτρηση και τον χρόνο. Το FR408HR περιγράφεται ως ανθεκτικό σε CAF, αλλά τα πυκνά πεδία διέλευσης και οι διαφορές υψηλής τάσης εξακολουθούν να απαιτούν σχεδιασμό και έλεγχο της διαδικασίας.
Η απόσταση μεταξύ οπών και μεταξύ οπών και επιπέδου θα πρέπει να περιλαμβάνει ανοχή
Η ονομαστική απόσταση CAD μπορεί να μειωθεί με περιστροφή τρυπανιού, ευθυγράμμιση, επιμετάλλωση, υποχώρηση ρητίνης και τοπικά ελαττώματα. Χρησιμοποιήστε την τελική γεωμετρία και την ανοχή κατασκευής στην αξιολόγηση αξιοπιστίας.
Τα καθαρά τοιχώματα των τρυπών μειώνουν μια πηγή κινδύνου
Το σπάσιμο του γυαλιού, η ζημιά στη ρητίνη και η μόλυνση μπορούν να δημιουργήσουν διαδρομές που είναι πιο ευάλωτες στην υγρασία και την τάση. Η ποιότητα της διάτρησης και της αφαίρεσης λεκέδων υποστηρίζει επομένως τόσο την αξιοπιστία της επιμετάλλωσης όσο και της μόνωσης.
Η καθαριότητα της συναρμολόγησης παραμένει σημαντική
Τα υπολείμματα ροής και η ιοντική μόλυνση στην επιφάνεια μπορούν να προκαλέσουν διαρροή ή ίχνη, ακόμη και όταν το laminate λειτουργεί καλά εσωτερικά. Η επιλογή υλικού για την κατασκευή χωρίς πλακέτα δεν εξαλείφει τις απαιτήσεις καθαρισμού και επίστρωσης PCBA.
Επεξεργασία εξωτερικής στρώσης, μάσκα συγκόλλησης και φινίρισμα επιφάνειας
Η απεικόνιση του εξωτερικού στρώματος, η επιμετάλλωση, η χάραξη, η μάσκα συγκόλλησης, το φινίρισμα της επιφάνειας, η διαμόρφωση προφίλ και ο καθαρισμός ολοκληρώνουν την φυσική πλακέτα. Κάθε λειτουργία πρέπει να διατηρεί τον δακτύλιο, τη γεωμετρία του αγωγού, τις παραδοχές σύνθετης αντίστασης, την ικανότητα συγκόλλησης, τις απαιτήσεις διαστάσεων και την καθαριότητα.
Η απεικόνιση με μάσκα συγκόλλησης επωφελείται από τα χαρακτηριστικά αποκλεισμού υπεριώδους ακτινοβολίας και φθορισμού με λέιζερ του FR408HR, αλλά η τελική ποιότητα εξακολουθεί να εξαρτάται από την προετοιμασία της επιφάνειας, τον τύπο της μάσκας, την έκθεση, τη σκλήρυνση, την καταγραφή και την καθαριότητα.
Επιλέξτε το φινίρισμα επιφάνειας για τη συναρμολόγηση και το προϊόν
Τα ENIG, OSP, ασήμι εμβάπτισης, HASL χωρίς μόλυβδο, ENEPIG, σκληρός χρυσός και άλλα φινιρίσματα έχουν διαφορετική επιπεδότητα, διάρκεια ζωής, συμπεριφορά συγκόλλησης καλωδίων, επαφής και συγκόλλησης. Το φινίρισμα δεν καθορίζεται από το υλικό. Ο τύπος του εξαρτήματος, η αποθήκευση, η συναρμολόγηση, η αξιοπιστία και τα προσόντα του πελάτη επηρεάζουν.
Έλεγχος δρομολόγησης και βαθμολόγησης γύρω από υλικό υψηλού μέτρου ελαστικότητας
Η γεωμετρία του εργαλείου φρέζας, η τροφοδοσία, η ταχύτητα του άξονα, η στήριξη της σανίδας και το πάχος του πλέγματος εγκοπής ενδέχεται να χρειάζονται προσαρμογή για την αποφυγή θραύσης της άκρης. Οι τελειωμένες άκρες θα πρέπει να ελέγχονται όταν το προϊόν βασίζεται σε στενή μηχανική εφαρμογή, εκτεθειμένη απόσταση υψηλής τάσης ή καθαρή αποκόλληση.
Η καθαριότητα είναι μέρος της ηλεκτρικής αξιοπιστίας
Τα υπολείμματα κατασκευής, η μόλυνση από τον χειρισμό, τα μεταλλικά σωματίδια και το ιοντικό υλικό μπορούν να επηρεάσουν τη μόνωση και τη συναρμολόγηση. Οι απαιτήσεις καθαριότητας και οι μέθοδοι δοκιμής θα πρέπει να καθορίζονται όταν το προϊόν είναι υψηλής τάσης, υψηλής σύνθετης αντίστασης, έχει επικαλυφθεί με σύμμορφη επικάλυψη ή χρησιμοποιείται σε σκληρό περιβάλλον.
Πύλες Επιθεώρησης και Επαλήθευση Αξιοπιστίας
Οι πύλες επιθεώρησης εμποδίζουν ένα ανοδικό ελάττωμα να καταναλώνει πρόσθετη αξία κατάντη. Το σχέδιο ελέγχου θα πρέπει να προσδιορίζει τον έλεγχο, το κριτήριο αποδοχής, την καταγραφή, την αρχή διάθεσης και την συνθήκη απελευθέρωσης σε κάθε μη αναστρέψιμη λειτουργία.
Καταγραφή μετά την πλαστικοποίηση και επαλήθευση πάχους
Μετά την πρεσάρισμα, τα πάνελ θα πρέπει να επιθεωρούνται πριν συνεχιστούν οι δαπανηρές εργασίες κατάντη. Οι έλεγχοι μπορεί να περιλαμβάνουν το συνολικό πάχος, το τοπικό πάχος, την επιπεδότητα, την καταγραφή ακτίνων Χ, την ευθυγράμμιση των κουπονιών, την κατάσταση της επιφάνειας, την αφαίρεση φλας και ενδείξεις κενών ή ζημιών στις άκρες.
Η φρεζάρισμα προτιμάται γενικά έναντι της επιθετικής διάτμησης για την αφαίρεση σκληρυμένης φλας από πάνελ υψηλού μέτρου ελαστικότητας, επειδή η ανεξέλεγκτη τάση στις άκρες μπορεί να δημιουργήσει ρωγμές ή σχισμές. Η ακριβής μέθοδος εξαρτάται από το σχεδιασμό του πάνελ και τον εξοπλισμό του εργοστασίου.
Ηλεκτρική δοκιμή, TDR, τελική επιθεώρηση και συσκευασία
Η ηλεκτρική δοκιμή επαληθεύει τον κατασκευασμένο κατάλογο δικτύου
Η δοκιμή με ιπτάμενο ανιχνευτή ή με βάση στήριξης θα πρέπει να συγκρίνει την τελική πλακέτα με την δημοσιευμένη λίστα δικτύου και τα συμφωνημένα όρια συνέχειας/απομόνωσης. Η κάλυψη της δοκιμής πρέπει να λαμβάνει υπόψη τα απομονωμένα δίκτυα, τις ενσωματωμένες αντιστάσεις ή πυκνωτές, εάν υπάρχουν, και τις εξαιρέσεις που ορίζονται από τον πελάτη.
Το TDR επαληθεύει το κουπόνι σύνθετης αντίστασης παραγωγής
Η αναφορά TDR θα πρέπει να προσδιορίζει την εργασία, το κουπόνι, τον στόχο, την ανοχή, το επίπεδο ή τη δομή, το μετρούμενο αποτέλεσμα και τη μέθοδο δοκιμής. Επικυρώνει το κουπόνι—όχι αυτόματα κάθε ίχνος στον πίνακα—επομένως η αναπαράσταση του κουπονιού και ο έλεγχος της διαδικασίας παραμένουν σημαντικοί.
Η τελική επιθεώρηση συνδέει τη διαδρομή με το σχέδιο
Η επιθεώρηση μπορεί να περιλαμβάνει διαστάσεις, πάχος, μέγεθος οπής, δακτύλιο, μάσκα συγκόλλησης, σημάνσεις, φινίρισμα επιφάνειας, επιπεδότητα, καθαριότητα, αισθητικά κριτήρια, πιστοποιητικά και αναφορές ειδικά για τον πελάτη. Οποιαδήποτε απόκλιση θα πρέπει να εξετάζεται πριν από την αποστολή και όχι να καταγράφεται σε ένα τελικό σημείωμα επιθεώρησης.
Η συσκευασία θα πρέπει να προστατεύει το περιθώριο συναρμολόγησης
Ο οδηγός επεξεργασίας Isola συνιστά στεγνή τελική επεξεργασία των σανίδων πριν από τη συσκευασία και περιγράφει τις σακούλες φραγμού υγρασίας, τις κάρτες δείκτη υγρασίας και το αφυγραντικό ως επιλογές βέλτιστης πρακτικής για μεγάλη διάρκεια ζωής ή απαιτητική συναρμολόγηση χωρίς μόλυβδο. Η απαιτούμενη συσκευασία θα πρέπει να συμφωνηθεί από τον πελάτη και τον χώρο συναρμολόγησης. Οι ανοιγμένες σακούλες θα πρέπει να ξανασφραγίζονται ή να υποβάλλονται σε επεξεργασία σύμφωνα με τους συμφωνημένους κανόνες διάρκειας ζωής στο δάπεδο.
Πύλες Επιθεώρησης κατά μήκος της Διαδρομής Παραγωγής
Μια ροή διεργασίας είναι χρήσιμη μόνο όταν καθορίζει πού σταματά η μη συμμορφούμενη εργασία. Οι ακόλουθες πύλες συνδέουν κάθε λειτουργία με μια απόφαση έκδοσης. Η ακριβής δειγματοληψία, η κλάση, ο σχεδιασμός κουπονιών, η μορφή αναφοράς και τα όρια αποδοχής πρέπει να συμφωνηθούν στην τεκμηρίωση του πελάτη.
Για ένα ευρύτερο πλαίσιο αποδοχής, εξετάστε την επιθεώρηση ποιότητας των PCB . Το σχέδιο ελέγχου FR408HR θα πρέπει στη συνέχεια να προσθέσει στοιχεία ειδικά για το υλικό και την κατασκευή.
| Πύλη επιθεώρησης | Τι επαληθεύεται | Τυπικά στοιχεία | Ο κίνδυνος περιορίζεται πριν από την επόμενη επέμβαση |
|---|---|---|---|
| Έκδοση εισερχόμενου υλικού | Έλεγχοι ταυτότητας FR408HR, πάχους πυρήνα, χαλκού, κατασκευής προεμποτισμένου υλικού, παρτίδας, κατάστασης αποθήκευσης και διάρκειας ζωής. | Παραλαβή αρχείου, ετικέτας προμηθευτή, πιστοποιητικού ή αρχείου ιχνηλασιμότητας όταν απαιτείται. | Λανθασμένο ή ανεξέλεγκτο υλικό που εισέρχεται στην παραγωγή. |
| Απελευθέρωση AOI εσωτερικής στρώσης | Ανοίγματα, σορτς, πλάτος γραμμής, απόσταση, χαρακτηριστικά χαλκού, στόχοι, εργαλεία και ταυτότητα στρώσεων. | Εγγραφή AOI, διάταξη ελαττωμάτων, δεδομένα διαστάσεων πρώτου πάνελ. | Τα λανθάνοντα ελαττώματα του κυκλώματος θάβονται μόνιμα. |
| Επαλήθευση τοποθέτησης | Αλληλουχία πυρήνα/προεμποτισμού, προσανατολισμός χαλκού, κατεύθυνση κόκκων, κατανομή παρτίδας, μεμβράνη απελευθέρωσης και διάταξη επικάλυψης. | Ταξιδιώτης τοποθέτησης, σάρωση γραμμωτού κώδικα, ανεξάρτητη έγκριση για ελεγχόμενες εργασίες. | Η λανθασμένη στοίβαξη ή ο λανθασμένος προσανατολισμός του υλικού καθίσταται μη αναστρέψιμος. |
| Απελευθέρωση μετά την πλαστικοποίηση | Πάχος πάνελ, εγγραφή σκλήρυνσης/πρεσσαρίσματος, συμπίεση, κενά, αποκόλληση, καμπύλη και στρίψιμο. | Διάγραμμα τύπου, χάρτης πάχους, δεδομένα καταγραφής ακτίνων Χ, οπτικός έλεγχος. | Κακά πάνελ που καταναλώνουν χωρητικότητα τρυπανιού και επιμετάλλωσης. |
| Απελευθέρωση τρυπανιού και προετοιμασίας οπών | Μέγεθος οπής, θέση, θραύση, υπολείμματα, αφαίρεση επιχρισμάτων, χάραξη με εγχάραξη όπου καθορίζεται και κατάσταση τοιχώματος οπής. | Επιθεώρηση τρυπανιού, τμήμα κουπονιών, αρχεία λουτρού διεργασίας. | Ελαττωματικές οπές που εισέρχονται στον μη ηλεκτρολυτικό χαλκό και στην επιμετάλλωση. |
| Απελευθέρωση επιμετάλλωσης | Πάχος και κατανομή χαλκού, κενά, πρόσφυση, περιτύλιξη όπου είναι εφαρμόσιμο, ομοιομορφία επιφάνειας. | Μικροτομή, κουλομετρικές/XRF μετρήσεις, διάγραμμα επιμετάλλωσης. | Αδύναμες διασυνδέσεις που φτάνουν στην τελική απεικόνιση και φινίρισμα. |
| Απελευθέρωση AOI εξωτερικού στρώματος | Τελική γεωμετρία αγωγού, δακτυλιοειδής δακτύλιος, βραχυκυκλώματα, ανοίγματα, εγκοπές και υπολειμματικός χαλκός. | Αρχείο επιθεώρησης και επισκευής/απόρριψης AOI. | Τα ελαττώματα του κυκλώματος κρύβονται από τη μάσκα συγκόλλησης. |
| Ηλεκτρική και σύνθετη απελευθέρωση | Αποτελέσματα κουπονιών συνέχειας/απομόνωσης Netlist και ελεγχόμενης σύνθετης αντίστασης. | Αποτέλεσμα ιπτάμενου ανιχνευτή/εξαρτήματος, ίχνος TDR και περίληψη δοκιμής. | Ηλεκτρικά μη συμμορφούμενες πλακέτες φτάνουν στην αποστολή ή τη συναρμολόγηση. |
| Τελική έκδοση αποστολής | Διαστάσεις, φινίρισμα, μάσκα συγκόλλησης, σήμανση, καθαριότητα, επιπεδότητα, ποσότητα, συσκευασία και απαιτούμενη τεκμηρίωση. | Τελική έκθεση επιθεώρησης, πιστοποιητικό, αρχείο συσκευασίας με προστασία από την υγρασία. | Μη συμμορφούμενο προϊόν ή ελλιπή αποδεικτικά στοιχεία που εξέρχονται από το εργοστάσιο. |
Επαναλαμβανόμενη Παραγωγή, Εφαρμογές και Αναθεώρηση Διαδικασίας
Μια τεχνικά επιτυχημένη πρώτη κατασκευή αποκτά αξία μόνο όταν μπορούν να αναπαραχθούν το υλικό, η στοίβαξη, η διαδρομή της διαδικασίας, το σχέδιο επιθεώρησης, οι εγκεκριμένες αποκλίσεις και οι ενεργοποιητές αλλαγών. Αυτή η ενότητα ενοποιεί την προσαρμογή της εφαρμογής, τον σχεδιασμό ελέγχου, τη μεταφορά από το πρωτότυπο στην παραγωγή, τις λίστες ελέγχου αναθεώρησης, τις επαναλαμβανόμενες ερωτήσεις και τις αναφορές πηγών.
Εφαρμογές που δικαιολογούν συνήθως την πολυστρωματική κατασκευή FR408HR
Οι εφαρμογές θα πρέπει να επιλέγονται με βάση τη λειτουργία της πλακέτας και όχι με βάση την κατηγορία μάρκετινγκ. Το FR408HR είναι γενικά σχετικό όπου απαιτείται συνδυαστικά πολυστρωματική θερμική αξιοπιστία, ελεγχόμενη σύνθετη αντίσταση και σταθερή παραγωγή.
Πίνακες ελέγχου διακοπτών, τμήματα ελέγχου κάρτας γραμμής, επεξεργαστές επικοινωνίας και πλακέτες διεπαφής με ελεγχόμενη σύνθετη αντίσταση, μεταβάσεις συνδετήρων και επαναλήψιμη πολυστρωματική κατασκευή.
Βιομηχανικοί υπολογιστές, πλατφόρμες ελέγχου μηχανών, συστήματα κίνησης, υλικό συλλογής δεδομένων και ενσωματωμένοι ελεγκτές μακράς διαρκείας που εκτίθενται σε επαναλαμβανόμενη συναρμολόγηση χωρίς μόλυβδο ή σε απαιτητικές συνθήκες λειτουργίας.
Όργανα μικτού σήματος, αυτοματοποιημένος εξοπλισμός δοκιμών, κάρτες λήψης και backplanes όπου η συνέπεια του καναλιού, ο υψηλός αριθμός στρώσεων και η ελεγχόμενη γεωμετρία διασύνδεσης έχουν σημασία.
Μη εμφυτεύσιμος εξοπλισμός και διαγνωστικές πλατφόρμες που απαιτούν ελεγχόμενη τεκμηρίωση, σταθερές επαναλαμβανόμενες κατασκευές και ένα σχέδιο αποδοχής που να ανταποκρίνεται στις ισχύουσες απαιτήσεις προϊόντος.
Πίνακες ελέγχου και παρακολούθησης όπου οι θερμικοί κύκλοι, η μεγάλη διάρκεια ζωής και η πολυστρωματική αξιοπιστία είναι σημαντικοί. Ο δείκτης CTI, η απόσταση τάσης και η πιστοποίηση αυτοκινήτων παραμένουν ξεχωριστές απαιτήσεις.
Το FR408HR μπορεί να χρησιμοποιηθεί για ψηφιακά επίπεδα ή επίπεδα ελέγχου, ενώ αλλού χρησιμοποιείται εξειδικευμένο υλικό RF. Η συμβατότητα με υβριδική πρέσα, η συγκόλληση, η επεξεργασία και η ευθυγράμμιση με χαλκό απαιτούν ειδική αξιολόγηση.
Όρια εφαρμογής: μην περιγράφετε το FR408HR ως καθολικό υπόστρωμα ραντάρ ή μικροκυμάτων. Το κανάλι RF ενδέχεται να απαιτεί μια ελασματοποιημένη ή υβριδική δομή χαμηλότερης απώλειας, ακόμη και όταν το FR408HR είναι κατάλληλο για το τμήμα ψηφιακού ελέγχου.
Σχέδιο Ελέγχου Διαδικασίας Παραγωγής FR408HR
| Πύλη διεργασίας | Βασική εγγραφή | Τυπική ερώτηση έκδοσης |
|---|---|---|
| Μηχανική | Εγκεκριμένη στοίβαξη, DFM, πίνακας σύνθετης αντίστασης, πρόγραμμα κουπονιών | Είναι η προτεινόμενη κατασκευή κατασκευάσιμη και εγκεκριμένη; |
| Εισερχόμενο υλικό | Ταυτότητα υλικού, παρτίδα, κατασκευή πυρήνα/προεμποτισμού | Ταιριάζει το υλικό που έλαβε ο ταξιδιώτης; |
| Εσωτερική στρώση | Εγγραφή AOI, μέτρηση διαστάσεων | Είναι τα κυκλώματα και η αντιστάθμιση εντός των ορίων απελευθέρωσης; |
| Πλαστικοποίηση | Επαλήθευση τοποθέτησης, συνταγή πρέσας, απόδειξη θερμοκρασίας προϊόντος | Ήταν το σωστό βιβλίο επεξεργασμένο με την κατάλληλη οδό; |
| Τρυπάνι/απολίθωση | Πρόγραμμα εργαλείων, αριθμός χτυπημάτων, δείγμα τοιχώματος οπής | Είναι η τρύπα καθαρή και κατάλληλη για επιμετάλλωση; |
| Επιμετάλλωση | Αρχείο μπάνιου/διεργασίας, μέτρηση χαλκού, μικροτομή | Πληροί το αντιπροσωπευτικό βαρέλι τα κριτήρια χαλκού και ποιότητας; |
| τέλος | Ηλεκτρική δοκιμή, TDR, διαστάσεις, πιστοποιητικά | Πληροί η ολοκληρωμένη παρτίδα τις απαιτήσεις σχεδίου και αναφοράς που δημοσιεύθηκαν; |
Έλεγχος από το πρωτότυπο στην παραγωγή
Πάγωμα της κατασκευής που επικυρώθηκε
Μετά την έγκριση του πρωτοτύπου, καταγράψτε τις πραγματικές κατασκευές πυρήνα/προεμποτισμού, το φύλλο χαλκού, τη γεωμετρία της σύνθετης αντίστασης, το κουπόνι, τη διαδρομή πρέσας, τη διαδρομή τρυπανιού και απολεπίματος, το φινίρισμα της επιφάνειας και το σχέδιο επιθεώρησης. Ένα γενικό σχέδιο στοίβαξης δεν επαρκεί για επαναληψιμότητα.
Διαχωρίστε τις αλλαγές σχεδιασμού από τις αλλαγές διαδικασίας
Ένα ECO σχεδιασμού αλλάζει τα δεδομένα προϊόντος. Μια αλλαγή στη διαδικασία μπορεί να συμβεί ακόμα και όταν τα Gerber παραμένουν τα ίδια. Η διαθεσιμότητα υλικού, το μέγεθος του πάνελ, το αλουμινόχαρτο, η χημεία, τα εργαλεία ή η μέθοδος δοκιμής μπορούν να αλλάξουν. Ορίστε ποιες αλλαγές στη διαδικασία απαιτούν ειδοποίηση ή επαναξιολόγηση.
Αποθήκευση υλικού για προβλεπόμενη παραγωγή όταν η συνέχεια έχει σημασία
Οι ειδικοί πυρήνες, τα προεμποτίσματα ή τα φύλλα χαλκού ενδέχεται να μην αποθηκεύονται επ' αόριστον. Η προβλεπόμενη ποσότητα και η διάρκεια πιστοποίησης βοηθούν τον κατασκευαστή να προγραμματίσει το απόθεμα και να εντοπίσει τον κίνδυνο απαξίωσης ή υποκατάστασης πριν από την επόμενη παραγγελία.
Χρήση πιλοτικής παραγωγής για την επικύρωση της παραγωγικής διαδικασίας
Μια μικρή κατασκευαστική παρτίδα μπορεί να κατασκευαστεί με επιπλέον χειρισμό, επιλεγμένα πάνελ ή χειρωνακτική προσοχή. Μια πιλοτική παρτίδα θα πρέπει να χρησιμοποιεί τα προβλεπόμενα εργαλεία παραγωγής, πάνελ, επιθεώρηση, δοκιμή, διαδρομή συναρμολόγησης και τεκμηρίωση, ώστε ο κίνδυνος κλιμάκωσης να είναι ορατός.
Λίστα ελέγχου πολυεπίπεδου σχεδιασμού και αναθεώρησης διεργασιών
- Η απαίτηση υλικού και ο κανόνας αντικατάστασης είναι σαφείς.
- Οι συναρτήσεις στρώσεων, τα επίπεδα αναφοράς και η κατανομή ισχύος είναι σταθερά.
- Διατίθενται και εγκρίνονται κατασκευές πυρήνα/προεμποτισμού.
- Τα βάρη και η κατανομή του χαλκού εξετάζονται ως προς τη συμμετρία και τη ροή της ρητίνης.
- Το πάχος του τελικού προϊόντος και οι απαιτήσεις καμπυλότητας/στρίψιμο ταιριάζουν με τη μηχανική χρήση.
- Η αναλογία διαστάσεων διαμπερούς οπής και η διαδρομή επιμετάλλωσης έχουν περιθώριο.
- Τα τυφλά/θαμμένα ανοίγματα μέσω διαδρόμων και οι κύκλοι πλαστικοποίησης ελαχιστοποιούνται.
- Οι προσδοκίες για την πλήρωση/κάλυψη μέσω του ταμπόν Via-in και τη συναρμολόγηση είναι πλήρως καθορισμένες.
- Καθορίζονται η πλευρά οπίσθιας διάτρησης, ο στόχος, το υπολειμματικό στόμιο και το σημείο keepout.
- Τα κουπόνια σύνθετης αντίστασης και οι αναφορές TDR αντιπροσωπεύουν τη δομή του προϊόντος.
- Η μικροτομή και τα θερμικά στοιχεία αντιμετωπίζουν τα πιο δύσκολα χαρακτηριστικά.
- Οι κατασκευές πρωτοτύπων, πιλοτικών δοκιμών και παραγωγής ελέγχονται μέσω αναθεώρησης.
Συχνές ερωτήσεις
Μπορεί το FR408HR να λειτουργήσει σε μια τυπική γραμμή παραγωγής FR-4;
Μπορεί να υποβληθεί σε επεξεργασία με συμβατικό εξοπλισμό πολυστρωματικών PCB, αλλά το εργοστάσιο πρέπει να προσδιορίζει το πραγματικό υλικό, τον κύκλο πρέσας, την αντιστάθμιση κίνησης, τη διαδρομή διάτρησης, τη χημεία αποχρωματισμού, την επιμετάλλωση και το σχέδιο επιθεώρησης. Η «τυπική γραμμή» δεν σημαίνει γενικές ρυθμίσεις.
Γιατί συζητείται η αποχρωματισμός πλάσματος για το FR408HR;
Το πλάσμα μπορεί να βελτιώσει την προετοιμασία του τοιχώματος της οπής για δύσκολα συστήματα ρητίνης, μικρές οπές, υψηλές αναλογίες διαστάσεων ή δομές διαδοχικής ελασματοποίησης. Η σωστή οδός εξαρτάται από τη γεωμετρία της οπής, την κατάσταση της ρητίνης, τη χημική σύνθεση και την απαιτούμενη χάραξη.
Εξαλείφει το FR408HR τις ρωγμές στις επιμεταλλωμένες οπές;
Όχι. Η χαμηλότερη διαστολή του άξονα Ζ και οι ισχυρές θερμικές ιδιότητες δημιουργούν περιθώριο υλικού, αλλά η αξιοπιστία της PTH εξακολουθεί να εξαρτάται από την ποιότητα του τρυπανιού, την αφαίρεση λεκέδων, το πάχος και την κατανομή του χαλκού, την αναλογία διαστάσεων οπών, τη θερμική έκθεση, την υγρασία και τον σχεδιασμό της σανίδας.
Είναι η διαδοχική πλαστικοποίηση αυτόματα ασφαλής με το FR408HR;
Όχι. Κάθε κύκλος αλλάζει τις αναφορές διαστάσεων και προσθέτει θερμικό ιστορικό. Η ξήρανση του υποσυστήματος, τα δεδομένα κίνησης, η δομή των μικροκυματοειδών, η κατανομή του χαλκού και ο αριθμός των κύκλων πρέπει να ελέγχονται και να επικυρώνονται.
Πότε πρέπει να χρησιμοποιείται η αντίστροφη διάτρηση;
Χρησιμοποιήστε αντίστροφη γεώτρηση όταν η ανάλυση καναλιού δείχνει ότι το υπολειμματικό στέλεχος διαμπερούς γεώτρησης δημιουργεί μη αποδεκτό συντονισμό ή απώλεια και ο σχεδιασμός παρέχει επαρκή ανοχή βάθους, διατήρηση απόστασης, περιθώριο καταχώρησης και μέθοδο επαλήθευσης.
Ποιες εγγραφές είναι πιο χρήσιμες για επαναλαμβανόμενη παραγωγή;
Η εγκεκριμένη κατασκευή υλικών, η αναθεώρηση στοίβαξης, οι συντελεστές κίνησης, η συνταγή πρέσας, η διαδρομή τρυπήματος και απολεπίματος, τα αποδεικτικά στοιχεία επιμετάλλωσης, τα αποτελέσματα κουπονιών/δοκιμών, τα αρχεία επιθεώρησης και οι εγκεκριμένες αποκλίσεις παρέχουν την ισχυρότερη βάση παραγωγής.
Τεχνικές αναφορές
- Φύλλο δεδομένων Isola FR408HR — Τυπικές θερμικές/ηλεκτρικές ιδιότητες, χαρακτηριστικά προϊόντος και αναγνώριση IPC.
- Οδηγός επεξεργασίας Isola FR408HR — Οδηγίες εκκίνησης από τον προμηθευτή για τον χειρισμό, την ξήρανση, την πλαστικοποίηση, τη διάτρηση και τη σχετική επεξεργασία.
- IPC-6012 — Απαιτήσεις προσόντων και απόδοσης για άκαμπτες τυπωμένες σανίδες, συμπεριλαμβανομένων πολυστρωματικών και τυφλών/θαμμένων κατασκευών με οπές.
- IPC-A-600 — Οπτικές αναπαραστάσεις των συνθηκών αποδοχής του τυπωμένου χαρτονιού.
- IPC-TM-650 — Βιβλιοθήκη μεθόδων δοκιμής· η ακριβής μέθοδος και η αναθεώρηση θα πρέπει να αναφέρονται όταν μια μέτρηση είναι συμβατική.
Το σχέδιο του πελάτη, η παραγγελία αγοράς, η εγκεκριμένη στοίβαξη και η καθορισμένη τυποποιημένη αναθεώρηση παραμένουν οι βασικές απαιτήσεις παραγωγής.
Αίτημα για Αναθεώρηση Παραγωγής και Πολυεπίπεδης Διαδικασίας
Στείλτε τη στοίβαξη, την επεξήγηση υλικού, τον αριθμό στρώσεων, την κατανομή χαλκού, την αρχιτεκτονική οπών, τις απαιτήσεις ελεγχόμενου βάθους, τον πίνακα σύνθετης αντίστασης, το πάχος τελικού προϊόντος, την κατηγορία αποδοχής, τις απαιτήσεις επιθεώρησης και τον όγκο παραγωγής.
Η Highleap μπορεί να εξετάσει την προτεινόμενη διαδρομή για τη διαθεσιμότητα υλικών, τον αριθμό πλαστικοποίησης, τον κίνδυνο καταγραφής, την ικανότητα τρυπήματος/επιμετάλλωσης, την αντίστροφη γεώτρηση, τα κουπόνια δοκιμών και τον έλεγχο επαναλαμβανόμενης παραγωγής πριν από την κατασκευή των εργαλείων.
Επιστρέψτε στη σελίδα κατασκευαστή και προσφοράς της πλακέτας FR408HR.

συνιστάται Δημοσιεύσεις

Κατασκευή PCB TMM
Πίνακας περιεχομένων TMM PCB Κατασκευή πεδίου εφαρμογής για RF και...

Προσφορά και στοίβαξη PCB RT duroid 6002
Αυτή η σελίδα κατέχει την εργασία quote και stackup-definition...

Πλακέτα Taconic RF 35 έναντι πλακέτας RO4350B
Πίνακας περιεχομένωνRF-35 vs RO4350B Προμήθειες και...

Κατασκευή PCB φίλτρου TMM6
Πίνακας περιεχομένωνΓιατί οι σχεδιαστές φίλτρων μικροκυμάτων χρησιμοποιούν...
Πώς να λάβετε προσφορά για πλακέτες τυπωμένων κυκλωμάτων (PCB)
Ας εκτελέσουμε ανάλυση DFM/DFA για εσάς και ας επικοινωνήσουμε μαζί σας με μια αναφορά. Μπορείτε να ανεβάσετε τα αρχεία σας με ασφάλεια μέσω του ιστότοπού μας. Χρειαζόμαστε τις ακόλουθες πληροφορίες για να σας δώσουμε μια προσφορά:
-
- Gerber, ODB++ ή .pcb, spec.
- Λίστα BOM εάν χρειάζεστε συναρμολόγηση
- Ποσοτητα
- Χρόνος στροφής
Για υπηρεσίες PCBA, παρακαλούμε να μας δώσετε τον Πίνακα Υλικών (BOM) και τυχόν συγκεκριμένες οδηγίες συναρμολόγησης. Προσφέρουμε επίσης ανάλυση DFM/DFA για τη βελτιστοποίηση των σχεδίων σας για κατασκευασιμότητα και συναρμολόγηση, διασφαλίζοντας μια ομαλή διαδικασία παραγωγής.