
Οδηγός διαδικασίας συναρμολόγησης πλακέτας τυπωμένου κυκλώματος (PCB) με καρφίτσα σε επικόλληση
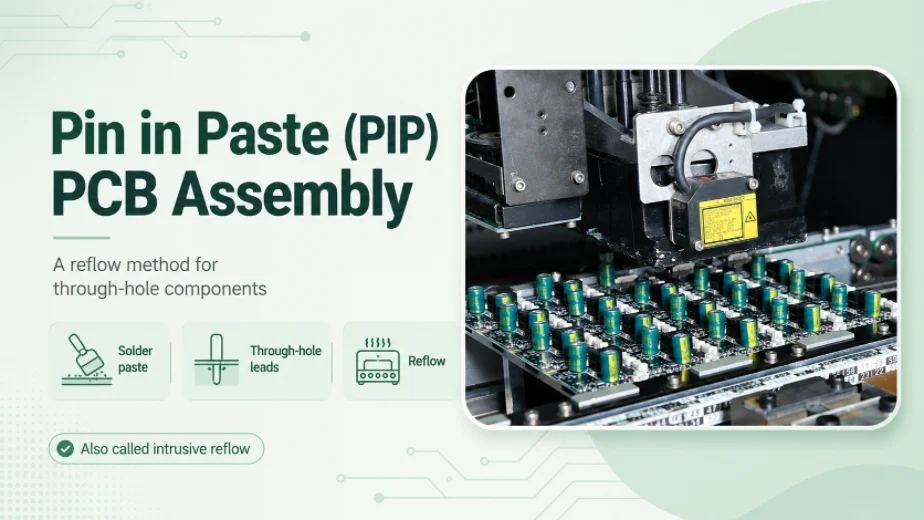
Σχήμα 1. ακίδα σε συγκρότημα PCB με πάστα
Τελευταία ενημέρωση: Μάιος 2026 · Οδηγός διαδικασίας και σχεδιασμού για την επαναπλήρωση με επικόλληση σε οπή για σανίδες μικτής τεχνολογίας
Η κόλληση με ακίδα (PiP) — που ονομάζεται επίσης κόλληση σε οπή (PIH) , επαναφορά οπής μέσω οπής ή παρεμβατική επαναφορά — είναι ένας τρόπος συγκόλλησης εξαρτημάτων οπών μέσω οπής στον ίδιο φούρνο επαναφοράς που κολλάει τα εξαρτήματα επιφανειακής τοποθέτησης. Αντί να εκτελεί ξεχωριστή λειτουργία συγκόλλησης με κυματοειδή ή χειροκίνητη συγκόλληση για τους λίγους μολυβδωμένους συνδέσμους και κεφαλές σε μια πλακέτα, ο συναρμολογητής εκτυπώνει την κόλλα συγκόλλησης απευθείας στις επιμεταλλωμένες οπές, εισάγει τα καλώδια των εξαρτημάτων σε αυτήν την κόλλα και επαναφορά τα πάντα μαζί. Όταν γίνει σωστά, αφαιρεί ένα ολόκληρο βήμα διαδικασίας από μια πλακέτα μικτής τεχνολογίας, αλλά λειτουργεί μόνο όταν οι οπές, το στένσιλ και τα εξαρτήματα έχουν σχεδιαστεί για αυτό. Αυτός ο οδηγός εξηγεί τους μηχανισμούς, τα μαθηματικά της κόλλας-όγκου, τους κανόνες σχεδιασμού και πού το PiP υπερτερεί — και πού χάνει — από την κυματοειδή και την επιλεκτική συγκόλληση.
Τι είναι η συναρμολόγηση PCB με Pin in Paste (PiP);
Οι περισσότερες πλακέτες σήμερα κυριαρχούνται από συσκευές επιφανειακής τοποθέτησης, αλλά εξακολουθούν να φέρουν μια χούφτα εξαρτήματα διαμπερούς οπής (THT) - συνδέσεις τροφοδοσίας, κεφαλές από πλακέτα σε πλακέτα, μεγάλους ηλεκτρολυτικούς πυκνωτές, ρελέ, υποδοχές RJ45, υποδοχές DC barrel - που χρειάζονται τη μηχανική αντοχή ενός ποδιού που διαπερνά την πλακέτα. Παραδοσιακά, αυτά τα εξαρτήματα με μόλυβδο συγκολλούνται ξεχωριστά: με συγκόλληση με κύματα, με μηχανή επιλεκτικής συγκόλλησης ή χειροκίνητα. Κάθε μία είναι μια δεύτερη διαδικασία με τη δική της ρύθμιση, κόστος και θερμική έκθεση.
Η καρφίτσα σε επικόλληση διπλώνει αυτή τη δεύτερη διαδικασία πίσω στην πρώτη. Οι επιμεταλλωμένες οπές γεμίζονται με κόλλα συγκόλλησης κατά το ίδιο βήμα εκτύπωσης στένσιλ που επικολλάται και στα τακάκια SMT, το μολυβδούχο εξάρτημα τοποθετείται έτσι ώστε οι καρφίτσες του να κάθονται μέσα στα βαρέλια που είναι γεμάτα με κόλλα, και όταν η σανίδα περνάει από τον φούρνο ανακύκλωσης, η πάστα στις οπές λιώνει παράλληλα με την πάστα κάτω από τα κομμάτια των τσιπ, διαπερνώντας την κάννη για να σχηματίσει ένα σωστό φιλέτο και στις δύο πλευρές. Μία εκτύπωση, ένα σημείο, μία ανακύκλωση.
Γιατί να χρησιμοποιήσετε καρφίτσα σε πάστα αντί για συγκόλληση με κύματα;
Το κίνητρο είναι σχεδόν πάντα η εξάλειψη ενός σκαλοπατιού. Σε μια πλακέτα που είναι 95% SMT με τρεις ή τέσσερις συνδέσεις διαμπερών οπών, η συγκόλληση με κύματα αναγκάζει ολόκληρο το πάνελ να περάσει από ένα κύμα τηγμένης συγκόλλησης μόνο και μόνο για να δημιουργηθούν δώδεκα ενώσεις - μια επιπλέον μηχανή, μια παλέτα για την κάλυψη της πλευράς SMT, επιπλέον ροή και καθαρισμός, και ένας δεύτερος θερμικός κύκλος για εξαρτήματα που έχουν ήδη αναδιαμορφωθεί μία φορά.
Η επιλογή του PiP προσφέρει αρκετά συγκεκριμένα πλεονεκτήματα:
- Μία θερμική διαδικασία. Η πλακέτα διαθέτει ένα μόνο προφίλ επανακυκλοφορίας αντί για επανακυκλοφορία συν κύμα, μειώνοντας τη θερμική καταπόνηση σε εξαρτήματα SMT ευαίσθητα στη θερμότητα και απλοποιώντας την επεξεργασία χωρίς μόλυβδο.
- Χαμηλότερη εργασία και χώρος δαπέδου. Δεν υπάρχει ξεχωριστό κύμα ή επιλεκτική μηχανή στη γραμμή, δεν υπάρχει σταθμός χειροκίνητης συγκόλλησης, λιγότεροι χειριστές αγγίζουν την πλακέτα.
- Συνεπείς, μετρήσιμες αρθρώσεις. Ο όγκος της κόλλησης ρυθμίζεται από το άνοιγμα του στένσιλ, έτσι ώστε κάθε σύνδεση να λαμβάνει μια επαναλαμβανόμενη ποσότητα πάστας αντί για ένα αποτέλεσμα που εξαρτάται από το χέρι, χωρίς γεφύρωση κυμάτων ή παγοκρύσταλλα στο κάτω μέρος.
Το συμβιβασμό είναι ότι το PiP είναι αμείλικτο όσον αφορά τον όγκο της πάστας και την αντοχή των εξαρτημάτων στη θερμότητα. Εάν αυτά τα δύο πράγματα δεν έχουν σχεδιαστεί με μηχανικό τρόπο, οι ενώσεις λιώνουν ή ο σύνδεσμος λιώνει — κάτι που αφορά και το υπόλοιπο αυτού του οδηγού.
Η διαδικασία καρφιτσώματος και επικόλλησης, βήμα προς βήμα
Μια τυπική γραμμή Pin in Paste μοιάζει σχεδόν πανομοιότυπη με μια κανονική γραμμή SMT, με την τοποθέτηση της διαμπερούς οπής να προστίθεται πριν από την επαναπλήρωση και όχι μετά. Το μόνο πραγματικά νέο βήμα είναι η εισαγωγή. Το μόνο βήμα που χρειάζεται ειδική μηχανική είναι η εκτύπωση.
- Εκτύπωση με στένσιλ — η πάστα εκτυπώνεται σε ταμπόν SMT και εισάγεται με πίεση στις επιμεταλλωμένες οπές μέσω διευρυμένων (επιτυπωμένων) ή κλιμακωτών ανοιγμάτων. Έλεγχος κλειδιού: σχεδιασμός διαφράγματος και πάχος στένσιλ, όπου ο όγκος της πάστας κερδίζεται ή χάνεται.
- Τοποθέτηση SMT — το μηχάνημα επιλογής και τοποθέτησης γεμίζει όλα τα εξαρτήματα επιφανειακής τοποθέτησης ως συνήθως.
- Εισαγωγή THT — τα μολυβδούχα εξαρτήματα εισάγονται έτσι ώστε οι πείροι τους να εφαρμόζουν στις οπές που έχουν γεμιστεί με πάστα, με το χέρι, με μηχανή τοποθέτησης ή με εξάρτημα εισαγωγής. Έλεγχος κλειδιού: Οι καρφίτσες πρέπει να φτάνουν στην πάστα χωρίς να την μουτζουρώνουν από τα τοιχώματα του κυλίνδρου.
- Αναρροή — ολόκληρο το συγκρότημα διέρχεται από τον φούρνο· οι ενώσεις SMT και οι ενώσεις διαμπερών οπών σχηματίζονται στο ίδιο προφίλ. Έλεγχος κλειδιού: Το προφίλ πρέπει να θερμαίνει πλήρως τα μέρη των οπών υψηλής θερμικής μάζας χωρίς να μαγειρεύει τα μέρη SMT.
- Επιθεώρηση — Το AOI ελέγχει τις συνδέσεις SMT· τα φιλέτα των διαμπερών οπών ελέγχονται οπτικά ή, όπου οι κάννες έχουν σημασία, με ακτίνες Χ για τον σχηματισμό φιλέτων άνω/κάτω και την πλήρωση της κάννης.
Το πρόβλημα όγκου κόλλας συγκόλλησης στο PiP (και οι διορθώσεις)
Εδώ βρίσκεται η κεντρική δυσκολία. Ένας κύλινδρος με διαμπερή οπή είναι ένας σχετικά μεγάλος όγκος που πρέπει να γεμίσει, με ένα φιλέτο να αφήνεται και στις δύο πλευρές της σανίδας, αλλά ένα κανονικό στένσιλ τυπώνει μόνο ένα λεπτό επίπεδο στρώμα (συνήθως πάχους 0.10-0.15 mm). Κόβουμε ένα άνοιγμα στο μέγεθος του μαξιλαριού και το μεγαλύτερο μέρος αυτής της πάστας πέφτει κατευθείαν κάτω στον κύλινδρο. Μόλις καεί η ροή κατά την επαναροή, δεν έχει απομείνει ούτε κατά διάνοια αρκετό μέταλλο για να γεμίσει την τρύπα και η ένωση βγαίνει χωρίς φιλέτο πυθμένα.
Οι συναρμολογητές καλύπτουν αυτό το κενό με τρεις κύριες τεχνικές, συχνά σε συνδυασμό:
Εκτύπωση
Το άνοιγμα του στένσιλ είναι μεγαλύτερο από το δακτυλιοειδές μαξιλαράκι , επομένως η επιπλέον πάστα εκτυπώνεται σε έναν δακτύλιο γύρω από την τρύπα. Κατά την επανακυκλοφορία, η πάστα ρέει μέσα στον κύλινδρο. Τα ανοίγματα επιτύπωσης μπορεί να είναι στρογγυλά, τετράγωνα ή σε σχήμα δακρύου που ωθούν την πάστα προς την τρύπα. Αυτή είναι η πιο κοινή και οικονομική μέθοδος, επειδή αλλάζει μόνο το γραφικό του στένσιλ.
Στένσιλ με βαθμιδωτό (βαθμιδωτό)
Το στένσιλ γίνεται τοπικά παχύτερο γύρω από τις οπές PiP — π.χ. ένα στένσιλ 0.12 mm με βαθμιδωτό 0.20 mm μόνο εκεί — έτσι ώστε κάθε εκτύπωση να εναποθέτει περισσότερη κόλλα διατηρώντας παράλληλα λεπτές τις περιοχές SMT με λεπτό βήμα. Κοστίζει περισσότερο και χρειάζεται προσεκτική τοποθέτηση βαθμίδων, ώστε η σπάτουλα να εξακολουθεί να σφραγίζει, αλλά να παρέχει μεγάλους όγκους χωρίς υπερμεγέθη αποτύπωμα.
Προμορφώματα συγκόλλησης
Για τις οπές με τον μεγαλύτερο όγκο (βαριές συνδέσεις τροφοδοσίας, μεγάλα βαρέλια), ένα προδιαμορφωμένο κομμάτι συμπαγούς συγκολλητικού υλικού — ένα προπλάσμα — προστίθεται πάνω από την τυπωμένη πάστα πριν από την επαναπλήρωση. Λιώνει και συμπληρώνει την πάστα, γεμίζοντας βαρέλια που κανένα λογικό στένσιλ δεν θα μπορούσε να γεμίσει μόνο του.
Όποια μέθοδος και αν χρησιμοποιηθεί, η πάστα πρέπει επίσης να φτάσει φυσικά στον κύλινδρο, γι' αυτό και τα στένσιλ κομμένα με λέιζερ με λεία, καλά κωνικά τοιχώματα ανοιγμάτων έχουν σημασία για το PiP: τα καθαρά τοιχώματα απελευθερώνουν την παχύτερη εναπόθεση αντί να αφήνουν τη μισή της κολλημένη στο στένσιλ.
Πώς να υπολογίσετε τον όγκο της κόλλας συγκόλλησης για την καρφίτσα στην κόλλα
Το PiP είναι μία από τις λίγες διαδικασίες συναρμολόγησης όπου πρέπει πραγματικά να κάνετε έναν υπολογισμό όγκου αντί να βασίζεστε σε μια προεπιλογή. Η λογική είναι απλή.
Αρχικά, υπολογίστε τον τελικό όγκο συγκόλλησης που χρειάζεται η ένωση:
Απαιτούμενη κόλλα = όγκος κυλίνδρου + άνω φιλέτο + κάτω φιλέτο − όγκος μολύβδου μέσα στο κυλίνδρου
Ο όγκος του κυλίνδρου είναι η επιμεταλλωμένη οπή που αντιμετωπίζεται ως κύλινδρος. Αφαιρέστε το μέρος του μολύβδου που βρίσκεται μέσα σε αυτήν και προσθέστε ένα μικρό περιθώριο για τα φιλέτα που θα πρέπει να σχηματιστούν σε κάθε πλευρά. Αυτό δίνει τον όγκο συμπαγούς κολλήματος που θέλετε στο τέλος.
Δεύτερον, μετατρέψτε αυτό σε όγκο υγρής πάστας . Η πάστα συγκόλλησης είναι ένα εναιώρημα μεταλλικής σκόνης σε ρευστό, και μόνο περίπου το ήμισυ αυτού κατ' όγκο είναι μέταλλο — το υπόλοιπο είναι ρευστό που εξατμίζεται κατά την επανακυκλοφορία. Ως εμπειρικός κανόνας, χρειάζεστε επομένως περίπου το διπλάσιο του τελικού όγκου συγκόλλησης σε υγρή τυπωμένη πάστα:
Όγκος υγρής πάστας ≈ 2 × απαιτούμενη κόλλα (ο ακριβής συντελεστής εξαρτάται από το μεταλλικό φορτίο της πάστας — ελέγξτε το φύλλο δεδομένων)
Τρίτον, σχεδιάστε το άνοιγμα και το πάχος του στένσιλ έτσι ώστε μια εκτύπωση να εναποθέτει αυτόν τον όγκο υγρής πάστας. Ο όγκος του ανοίγματος είναι η ανοιχτή περιοχή πολλαπλασιασμένη με το πάχος του στένσιλ, επομένως αντισταθμίζετε το μέγεθος της επικάλυψης με το πάχος του στένσιλ. Εάν ένα επίπεδο άνοιγμα δεν μπορεί να φτάσει στον στόχο χωρίς να γίνει παράλογα μεγάλο, αυτό είναι το σήμα για να αναβαθμίσετε το στένσιλ ή να προσθέσετε ένα προπλάσμα. Η πρακτική συμβουλή: μην αφήνετε ποτέ έναν κατασκευαστή στένσιλ να κόβει ανοίγματα PiP στο "μέγεθος του μαξιλαριού" - διαστασιολογήστε τα με βάση τον υπολογισμό του όγκου, έχοντας ενσωματώσει την αναλογία μετάλλου προς ροή της πάστας.
Κανόνες σχεδίασης καρφιτσών σε επικόλληση: Τρύπες, αγωγοί και οπές
Ένα καλό PiP ξεκινά στη διάταξη, όχι στη γραμμή. Μερικοί κανόνες διατηρούν τη διαδικασία εκτυπώσιμη και τις αρθρώσεις σταθερές:
- Διάκενο από τρύπα σε αγωγό: Διάμετρος επιμεταλλωμένης οπής ≈ διάμετρος ακροδεκτών + 0.20–0.25 mm για στρογγυλά ακροδέκτες (λίγο περισσότερο για τετράγωνα/ορθογώνια). Πολύ σφιχτά, το ακροδέκτη ξύνει την πάστα από τον τοίχο. Πολύ χαλαρά, η πάστα πέφτει και η ένωση φθείρεται.
- Δακτύλιος / μαξιλαράκι δακτυλίου: Χρησιμοποιήστε ένα γενναιόδωρο πάνω μέρος, ώστε η επιτύπωση να έχει κάπου να καθίσει, υποστηρίζοντας μια μεγαλύτερη εναπόθεση πάστας και ένα πιο δυνατό φιλέτο.
- SMT κρατήστε-έξω: Κρατήστε τα ταμπόν SMT λεπτού βήματος μακριά από τον δακτύλιο επιτύπωσης, ώστε η επιτυπωμένη πάστα να μην μπορεί να γεφυρωθεί με ένα γειτονικό ταμπόν.
- Απόκλιση εξαρτήματος: Αφήστε ένα μικρό κενό κάτω από το σώμα (ή καθορίστε ένα εξάρτημα με προεξοχές), ώστε η πάστα να μπορεί να εξαερώνει τη ροή και να σχηματίζει ένα άνω φιλέτο. Ένα εξάρτημα που είναι επίπεδο την παγιδεύει.
- Απόσταση από την κάτω πλευρά: Μην κρατάτε τίποτα εύθραυστο ή ψηλό ακριβώς κάτω από μια τρύπα PiP στην αντίθετη πλευρά — το κάτω φιλέτο χρειάζεται χώρο και η περιοχή βλέπει πλήρη θερμότητα αναπλήρωσης.
- Θερμική ισορροπία: ανακουφίστε τα μεγάλα χάλκινα επίπεδα που συνδέονται με τον κοχλία με θερμικές ακτίνες, διαφορετικά ο κοχλίας λειτουργεί ως ψύκτρα και ενδέχεται να μην φτάσει στη θερμοκρασία επαναροής.
Αυτά είναι ακριβώς τα προβλήματα που εντοπίζονται σε μια αξιολόγηση DFM και μια αξιολόγηση συναρμολόγησης (DFA) πριν από την κοπή των εργαλείων, όταν η αλλαγή τους είναι δωρεάν και όχι επαναφορά περιστροφής.
Ποια εξαρτήματα μπορούν να συγκολληθούν με καρφίτσα σε πάστα;
Ο μοναδικός μεγαλύτερος παράγοντας πύλης είναι η θερμότητα. Το εξάρτημα και τα πλαστικά του πρέπει να επιβιώσουν από την πλήρη κορυφή επανακυκλοφορίας — συνήθως περίπου 245–260 °C για κράματα SAC χωρίς μόλυβδο. Πολλοί συνηθισμένοι σύνδεσμοι διαμπερών οπών δεν έχουν βαθμολογηθεί για αυτό. Τα περιβλήματά τους θα μαλακώσουν, θα κρεμάσουν ή θα λιώσουν. Οι κατασκευαστές πωλούν εκδόσεις κοινών συνδέσμων «συμβατές με επανακυκλοφορία» ή «υψηλής θερμοκρασίας» ειδικά για PiP, και αυτές είναι οι συγκεκριμένες που πρέπει να καθοριστούν.
Καλοί υποψήφιοι είναι τα εξαρτήματα με αξιολόγηση αναπλήρωσης ροής (reflow) με μέτρια θερμική μάζα και καλά τοποθετημένες ακίδες: κεφαλίδες ακίδων, κεφαλίδες κουτιού και σύνδεσμοι πλακέτας-προς-πίνακα που πωλούνται σε εκδόσεις συμβατές με αναπλήρωση ροής, υποδοχές RJ45 και USB με διαμπερή οπή ονομαστικές για αναπλήρωση ροής, καθώς και μικρότεροι σύνδεσμοι τροφοδοσίας και μπλοκ ακροδεκτών ονομαστικοί για φούρνο.
Οι κακοί υποψήφιοι — που αντιμετωπίζονται καλύτερα με κυματοειδή, επιλεκτική ή χειροκίνητη συγκόλληση — περιλαμβάνουν συνδετήρες και πλαστικά που δεν έχουν ονομαστική τιμή για θερμοκρασίες επανακυκλοφορίας, πολύ μεγάλα εξαρτήματα υψηλής θερμικής μάζας (μεγάλοι μετασχηματιστές, βαριές ράβδοι διαύλου) που δεν θα φτάσουν σε θερμοκρασία σε κανονικό προφίλ, εξαρτήματα που κάθονται επίπεδα χωρίς διαδρομή εξαερισμού για τη ροή, πολύ μεγάλα βαρέλια που ακόμη και τα προπλάσματα δυσκολεύονται να γεμίσουν επανειλημμένα και οτιδήποτε προστίθεται μετά την επανακυκλοφορία για μηχανικούς ή δοκιμαστικούς λόγους.
Όταν μια μητρική πλακέτα αναμειγνύει μερικούς συνδέσμους φιλικούς προς το PiP με ένα εξάρτημα που δεν μπορεί να δεχτεί αναδιαμόρφωση, μια συνηθισμένη απάντηση είναι να κάνετε PiP ό,τι μπορείτε και να κολλήσετε επιλεκτικά την εξαίρεση, αντί να αναγκάσετε τα πάντα μέσω μίας μεθόδου.
Καρφίτσα σε Πάστα vs Κύμα vs Επιλεκτική Συγκόλληση
Το PiP δεν είναι πάντα το σωστό εργαλείο. Ανταγωνίζεται την κυματοειδή συγκόλληση και την επιλεκτική συγκόλληση, και η καλύτερη επιλογή εξαρτάται από το πόσα εξαρτήματα διαμπερών οπών υπάρχουν και από το αν μπορούν να αντέξουν τη θερμότητα επανακυκλοφορίας.
| Άποψη | Καρφίτσωμα στην Επικόλληση | Κυματική συγκόλληση | Επιλεκτική συγκόλληση |
|---|---|---|---|
| Καλύτερο όταν | Μερικά εξαρτήματα THT ανεκτικά στην επαναροή σε μια πλακέτα κυρίως SMT | Πολλά μέρη THT στη μία πλευρά | Μια χούφτα εξαρτήματα THT που δεν αντέχουν την αναδιαμόρφωση, κοντά σε πυκνό SMT |
| Επιπλέον βήμα διαδικασίας; | Όχι — χρησιμοποιεί υπάρχουσα αναδιαμόρφωση | Ναι — ξεχωριστό μηχάνημα | Ναι — ξεχωριστό μηχάνημα |
| Έκθεση σε θερμότητα εξαρτημάτων | Πλήρης κορυφή αναπλήρωσης — χρειάζεται εξαρτήματα με αξιολόγηση αναπλήρωσης | Τοπική θερμότητα στο κάτω μέρος | Τοπική, σημειακή θερμότητα |
| Πλευρική κάλυψη SMT | Κανένα δεν χρειάζεται | Το κάτω SMT χρειάζεται παλέτες/κάλυψη | Ελάχιστο |
| Διακίνηση | Υψηλή (χωρίς προσθήκη line stage) | Υψηλό για πολλές αρθρώσεις | Πιο αργά, άρθρωση προς άρθρωση |
| Κύριος κίνδυνος | Λιμοκτονημένες αρθρώσεις από πολύ λίγη πάστα | Γεφύρωση, θερμική καταπόνηση σε ολόκληρη την σανίδα | Κόστος και χρόνος κύκλου ανά άρθρωση |
Ένας χρήσιμος κανόνας απόφασης: εάν τα εξαρτήματα των οπών έχουν αξιολόγηση επαναδιαπερατότητας και είναι λίγα, το PiP είναι συνήθως το φθηνότερο και καθαρότερο. Εάν υπάρχουν πολλά εξαρτήματα των οπών, το κύμα εξακολουθεί να κερδίζει. Εάν ένας μικρός αριθμός εξαρτημάτων δεν μπορεί να επιβιώσει από την επαναδιαπερατότητα, η επιλεκτική συγκόλληση χειρίζεται αυτές τις εξαιρέσεις χωρίς να εκθέτει την υπόλοιπη πλακέτα.
Καρφίτσα στις Υπηρεσίες Συναρμολόγησης Επικόλλησης στο Highleap
Η Highleap Electronics είναι ένας κατασκευαστής PCB και PCBA με έδρα την Κίνα στην Γκουανγκτζόου, ο οποίος χρησιμοποιεί Pin in Paste ως μέρος μιας συναρμολόγησης με το κλειδί στο χέρι με μικτή τεχνολογία . Η αξία της συνεργασίας με έναν κατασκευαστή που κάνει PiP τακτικά έγκειται στο ότι τα μαθηματικά όγκου και ο σχεδιασμός του στένσιλ αντιμετωπίζονται πριν από την κατασκευή της πλακέτας και δεν ανακαλύπτονται μετά από μια παρτίδα στερημένων αρμών.
- Μηχανική με στένσιλ: στένσιλ επιτύπωσης και βαθμιδωτής κοπής με λέιζερ, μεγέθους από υπολογισμό όγκου πάστας, καθώς και προμορφώματα συγκόλλησης για βαρέλια μεγάλου όγκου.
- Σχόλια DFM/DFA: Οι αναλογίες οπών προς ακροδέκτες, οι αποστάσεις ασφαλείας, η θερμική ανακούφιση και οι αξιολογήσεις αναπλήρωσης εξαρτημάτων έχουν αξιολογηθεί σε σχέση με το αποτύπωμά σας.
- Αναδιαμόρφωση προφίλ: προφίλ συντονισμένα έτσι ώστε τα μέρη διαμπερών οπών με υψηλή θερμική μάζα να φτάνουν σε θερμοκρασία χωρίς να υπερψήσουν το SMT λεπτού βήματος.
- επιθεώρηση: AOI σε συνδέσεις SMT και ακτινογραφία όπου χρειάζεται επαλήθευση της πλήρωσης του κυλίνδρου.
- Επιλογή διαδικασίας: ειλικρινείς οδηγίες σχετικά με το πότε η συγκόλληση PiP, η κυματοειδής ή η επιλεκτική συγκόλληση είναι η σωστή μέθοδος για την πλακέτα σας.
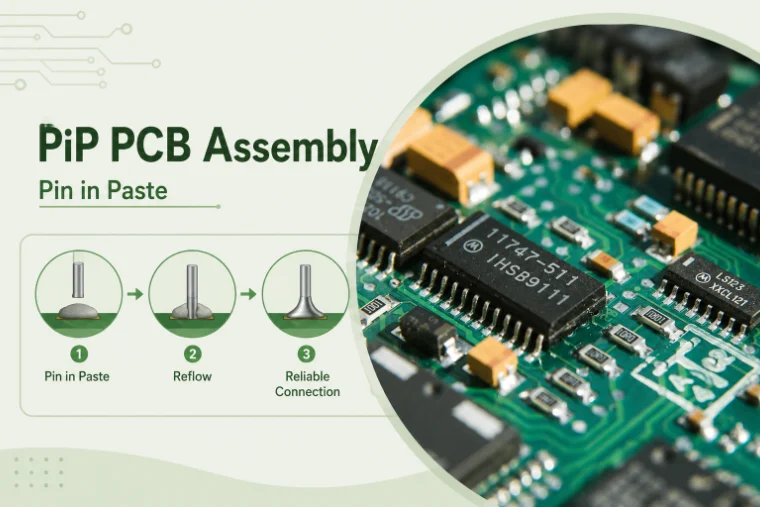
Σχήμα 2. Λεπτομέρειες συναρμολόγησης πλακέτας τυπωμένου κυκλώματος με καρφίτσα σε πάστα
Συχνές ερωτήσεις για το Pin in Paste (PiP)
Είναι η Pin in Paste η ίδια με την reflow soldering;
Χρησιμοποιεί συγκόλληση με επανακόλληση, αλλά ο όρος αναφέρεται συγκεκριμένα στη συγκόλληση εξαρτημάτων που διαπερνούν τις οπές στον φούρνο επανακόλλησης με την εκτύπωση πάστας στις οπές. Τα συνηθισμένα συγκολλητικά με επανακόλληση είναι εξαρτήματα επιφανειακής τοποθέτησης. Το PiP επεκτείνει το ίδιο πέρασμα φούρνου σε εξαρτήματα με μόλυβδο, επομένως δεν απαιτείται ξεχωριστό βήμα συγκόλλησης με κυματοειδή ή χειροκίνητη συγκόλληση.
Γιατί τα PiP τσιμεντόλιθους μου βγαίνουν άδειοι ή χωρίς φιλέτο πάτου;
Σχεδόν πάντα δεν υπάρχει αρκετή πάστα. Ένα επίπεδο άνοιγμα στο μέγεθος ενός ταμπόν δεν μπορεί να γεμίσει ένα βαρέλι. Διορθώστε το με επικάλυψη (ένα μεγαλύτερο δακτύλιο ανοίγματος γύρω από την τρύπα), ανεβάζοντας το στένσιλ τοπικά ή προσθέτοντας ένα προπλάσμα συγκόλλησης — και διαστασιολογήστε το άνοιγμα με έναν υπολογισμό όγκου που λαμβάνει υπόψη ότι η πάστα είναι περίπου η μισή ποσότητα μετάλλου κατ' όγκο.
Μπορεί οποιοσδήποτε σύνδεσμος διαμπερούς οπής να συγκολληθεί με PiP;
Όχι. Το εξάρτημα πρέπει να αντέξει την πλήρη κορυφή επανακυκλοφορίας, συνήθως περίπου 245–260 °C για εξαρτήματα χωρίς μόλυβδο. Πολλοί τυπικοί σύνδεσμοι δεν έχουν ονομαστική τιμή για αυτό και θα παραμορφωθούν. Χρησιμοποιήστε την έκδοση του συνδέσμου "συμβατή με επανακυκλοφορία" ή "υψηλής θερμοκρασίας", την οποία οι κατασκευαστές κατασκευάζουν ειδικά για PiP.
Πότε πρέπει να χρησιμοποιώ συγκόλληση με κύματα αντί για PiP;
Όταν η πλακέτα έχει πολλά εξαρτήματα με οπές ή εξαρτήματα που δεν μπορούν να αντέξουν τη θερμότητα επανακυκλοφορίας, το PiP λάμπει σε πλακέτες κυρίως SMT με μερικά εξαρτήματα με μόλυβδο που είναι ανθεκτικά στην επανακυκλοφορία. Καθώς ο αριθμός των οπών αυξάνεται, η συγκόλληση με κύματα γίνεται πιο αποτελεσματική. Για μερικές εξαιρέσεις ευαίσθητες στη θερμότητα, η επιλεκτική συγκόλληση είναι συνήθως η απάντηση.

συνιστάται Δημοσιεύσεις

Κατασκευή PCB TMM
Πίνακας περιεχομένων TMM PCB Κατασκευή πεδίου εφαρμογής για RF και...

Προσφορά και στοίβαξη PCB RT duroid 6002
Αυτή η σελίδα κατέχει την εργασία quote και stackup-definition...

Πλακέτα Taconic RF 35 έναντι πλακέτας RO4350B
Πίνακας περιεχομένωνRF-35 vs RO4350B Προμήθειες και...

Κατασκευή PCB φίλτρου TMM6
Πίνακας περιεχομένωνΓιατί οι σχεδιαστές φίλτρων μικροκυμάτων χρησιμοποιούν...
Πώς να λάβετε προσφορά για πλακέτες τυπωμένων κυκλωμάτων (PCB)
Ας εκτελέσουμε ανάλυση DFM/DFA για εσάς και ας επικοινωνήσουμε μαζί σας με μια αναφορά. Μπορείτε να ανεβάσετε τα αρχεία σας με ασφάλεια μέσω του ιστότοπού μας. Χρειαζόμαστε τις ακόλουθες πληροφορίες για να σας δώσουμε μια προσφορά:
-
- Gerber, ODB++ ή .pcb, spec.
- Λίστα BOM εάν χρειάζεστε συναρμολόγηση
- Ποσοτητα
- Χρόνος στροφής
Για υπηρεσίες PCBA, παρακαλούμε να μας δώσετε τον Πίνακα Υλικών (BOM) και τυχόν συγκεκριμένες οδηγίες συναρμολόγησης. Προσφέρουμε επίσης ανάλυση DFM/DFA για τη βελτιστοποίηση των σχεδίων σας για κατασκευασιμότητα και συναρμολόγηση, διασφαλίζοντας μια ομαλή διαδικασία παραγωγής.