
Métodos de prueba de PCBA: AOI, ICT, sonda volante y prueba funcional.
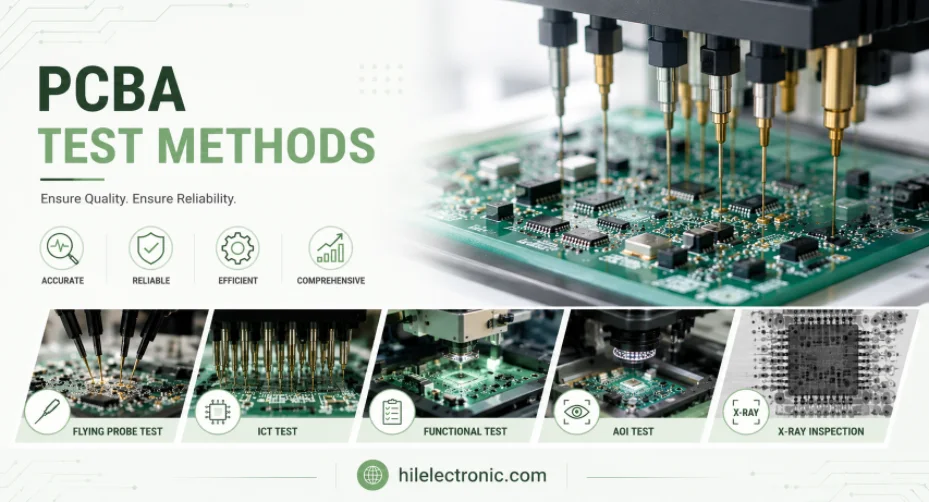
Figura 1. Imagen de los métodos de prueba de PCBA para la revisión de la fabricación y el ensamblaje de PCB de Highleap Electronics.
Las pruebas de PCBA son el método que utiliza un fabricante por contrato para demostrar que una placa ensamblada está correctamente construida y funciona; sin embargo, no existe una única prueba que lo abarque todo. En la producción real se combinan varios métodos: inspección óptica para la colocación, pruebas eléctricas para los componentes y la conectividad, y pruebas funcionales para el comportamiento. Elegir la combinación adecuada para su placa y volumen es clave para lograr un equilibrio entre el costo y la cobertura de defectos. Esta guía explica los principales métodos de prueba de PCBA, qué detecta cada uno, cómo se integran y cómo los aplica Highleap Electronics.
1. ¿Cuáles son los principales métodos de prueba de PCBA?
Los principales métodos de prueba de PCBA son la inspección óptica automatizada (AOI), la inspección por rayos X, la prueba en circuito (ICT), la prueba de sonda volante y la prueba funcional, con la adición de la prueba de envejecimiento acelerado para productos de alta fiabilidad. Se dividen en tres grupos según lo que verifican: los métodos de inspección comprueban que los componentes estén presentes y correctamente colocados, los métodos eléctricos comprueban la conectividad y los valores de los componentes, y los métodos funcionales comprueban que la placa cumpla su función.
| Método | Capturas | Tipo |
|---|---|---|
| AOI | Piezas faltantes o mal colocadas, defectos de soldadura | Inspección óptica |
| Radiografía. | Juntas ocultas debajo de BGAs, huecos | Inspección óptica |
| TIC | Aperturas, posiciones cortas, valores erróneos/faltantes | Prueba eléctrica |
| Sonda voladora | Aperturas, posiciones cortas, valores (sin calendario fijo) | Prueba eléctrica |
| Funcional | Comportamiento en el mundo real, firmware, E/S | Prueba funcional |
Ningún método por sí solo es suficiente: la inspección óptica automatizada (AOI) detecta una unión, pero no puede confirmar el valor de una resistencia; la prueba de circuitos integrados (ICT) mide el valor, pero no puede confirmar el arranque de la placa; y la prueba funcional confirma el arranque, pero puede que no localice una unión defectuosa específica. Por eso, en producción se combinan, un enfoque basado en un plan claro de diseño para la comprobabilidad , y el resultado final es el resultado de unas buenas pruebas de placas de circuitos.
2. AOI y rayos X: inspección de la colocación y las articulaciones ocultas
La inspección óptica automatizada (AOI) utiliza cámaras para verificar que los componentes estén presentes, correctamente colocados y soldados adecuadamente en las uniones visibles, mientras que los rayos X inspeccionan las uniones que las cámaras no pueden ver, como las que se encuentran debajo de los encapsulados BGA y otros encapsulados con terminación inferior. En conjunto, detectan los defectos de colocación y soldadura que constituyen una gran parte de las fallas de ensamblaje, antes de realizar cualquier prueba eléctrica.
La inspección óptica automatizada compara cada placa con una referencia válida, detectando piezas faltantes, componentes desalineados o dañados, polaridad incorrecta y problemas de soldadura visibles a alta velocidad y con consistencia, con mucha más fiabilidad que la inspección manual. Para las uniones ocultas, la inspección por rayos X examina el encapsulado para verificar las uniones esféricas y detectar huecos bajo los BGA, siendo esta la única forma de confirmar dichas conexiones sin recurrir a pruebas destructivas. Dado que la inspección óptica automatizada y los rayos X no requieren contacto, no necesitan soportes y se aplican desde el prototipo hasta la producción en serie, lo que las convierte en la primera línea de defensa en el control de calidad basado en la inspección óptica automatizada.
3. TIC frente a sonda volante: prueba eléctrica de conectividad
La prueba en circuito (ICT) utiliza un dispositivo personalizado de lecho de clavos para verificar eléctricamente circuitos abiertos, cortocircuitos y valores de componentes de forma muy rápida, mientras que la prueba de sonda volante realiza las mismas comprobaciones con sondas móviles y sin dispositivo fijo, sacrificando velocidad a cambio de cero costes de utillaje. Ambas demuestran que la placa está ensamblada eléctricamente correctamente; la más adecuada depende del volumen de producción.
- Prueba en circuito presiona pasadores en cada red sondeada a través de un accesorio dedicado, midiendo cada componente y conexión en segundos, ideal para la producción una vez que se amortiza el costo del accesorio, como se cubre en esta descripción general de prueba en circuito.
- Sonda voladora Mueve algunas sondas por la placa para realizar las mismas mediciones sin ningún accesorio, lo que es más lento por placa pero perfecto para prototipos y volúmenes bajos donde el diseño puede cambiar; vea cómo prueba de sonda volante funciona
La decisión refleja la lógica económica de los dispositivos de prueba: la sonda volante se utiliza al principio, cuando las cantidades son pequeñas y el diseño aún está en desarrollo; la prueba de circuitos integrados (ICT) se realiza más adelante, cuando el volumen justifica el dispositivo y se requiere un alto rendimiento. Ambas dependen de que la placa de circuito impreso ofrezca un acceso de prueba adecuado, por lo que la planificación de las pruebas eléctricas debe realizarse en la fase de diseño, no después del ensamblaje.
4. Pruebas funcionales y de rodaje: comprobación del funcionamiento de la placa.
La prueba funcional enciende la placa ensamblada y la somete a pruebas similares a las del producto final, verificando que arranque, ejecute su firmware y genere las entradas y salidas correctas. Por otro lado, la prueba de envejecimiento acelerado somete la placa a alta potencia y estrés durante un período prolongado para detectar fallos iniciales. Estos métodos confirman que la placa cumple su función, no solo que está ensamblada correctamente.
Las pruebas funcionales son la aproximación más cercana al uso real: permiten verificar las interfaces de comunicación, las lecturas de los sensores, las líneas de alimentación bajo carga y el comportamiento programado, a menudo mediante una configuración de prueba personalizada que emula el entorno de la placa. Son el complemento natural de la inspección y las pruebas en circuito: estas últimas confirman que la placa está bien construida, mientras que las pruebas funcionales confirman que funciona correctamente. Para productos donde las fallas en campo son costosas, las pruebas de envejecimiento acelerado añaden un período de estrés y mantenimiento que elimina los componentes propensos a fallar prematuramente, de modo que las unidades que se envían hayan superado sus horas de mayor riesgo en la línea de producción en lugar de en el campo.
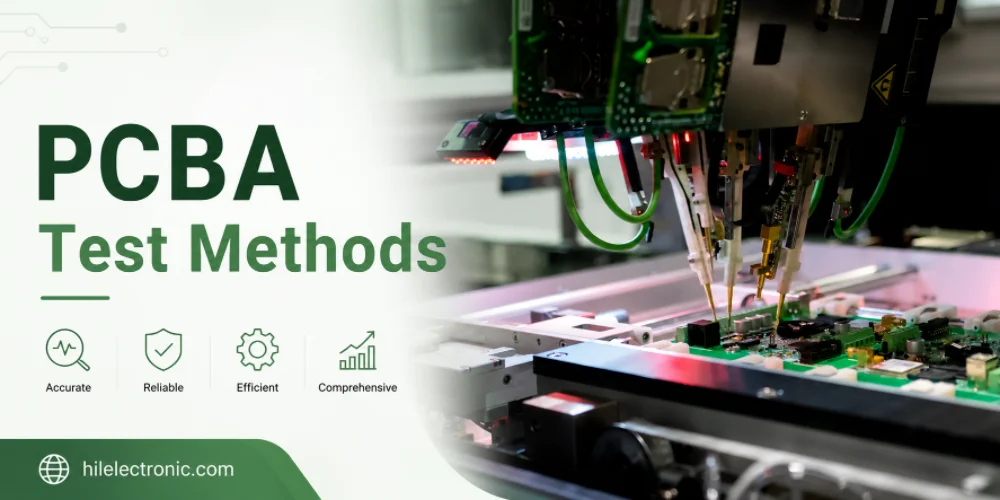
Figura 2. Los detalles de fabricación para los métodos de prueba de PCBA deben verificarse antes de la cotización y la producción.
5. ¿Cuánta cobertura de pruebas necesita realmente su placa?
La cobertura de pruebas adecuada es la mínima que detecta de forma fiable los defectos con los que su producto no puede salir al mercado, determinada por los requisitos de fiabilidad, el volumen de producción, la complejidad de la placa y el coste de un fallo en campo, no por realizar tantas pruebas como sea posible. Probar en exceso una placa sencilla y de bajo riesgo supone un derroche de dinero; probar insuficientemente una placa crítica conlleva el riesgo de costosas devoluciones. La forma sensata de definir el alcance es aplicar métodos en función de tres preguntas:
- ¿Qué defectos jamás deben pasar desapercibidos? Asocia tus riesgos reales de fallos (uniones defectuosas, valores incorrectos, fallos de firmware, rendimiento deficiente) con los métodos que detectan cada uno de ellos, de modo que la cobertura sea deliberada en lugar de habitual.
- ¿Qué coste tiene un fallo en el terreno? Un dispositivo de consumo y un organismo médico o automotriz justifican inversiones en pruebas muy diferentes, ya que una devolución o retirada del mercado en este último caso supera con creces el coste de unas pruebas más exhaustivas.
- ¿Cuál es el volumen? Los prototipos y las series cortas se basan en sondas volantes sin fijación e inspección; un mayor volumen justifica una fijación ICT y una prueba funcional automatizada para aumentar el rendimiento.
Una estrategia típica por capas se ve así: inspección óptica automatizada (AOI) y rayos X en cada ensamblaje para detectar defectos de colocación y uniones ocultas, prueba eléctrica (sonda volante temprana, ICT en volumen) para detectar circuitos abiertos, cortocircuitos y valores incorrectos, y prueba funcional para confirmar que la placa funciona según lo previsto, con rodaje añadido solo para productos de alta fiabilidad. Esto ajusta la prueba al riesgo y a la economía, el mismo equilibrio disciplinado que hay detrás de la elección entre producción de bajo y alto volumen. Fundamentalmente, cada método depende de que la placa exponga el acceso que necesita, por lo que la cobertura se decide en el diseño a través de un plan sólido de diseño para la comprobabilidad , no se añade después del ensamblaje, cuando las opciones más baratas ya se han agotado.
6. Cómo Highleap desarrolla su estrategia de pruebas de PCBA
Highleap desarrolla una estrategia de pruebas por capas adaptada a su placa y volumen de producción: inspección óptica automatizada (AOI) y rayos X en cada unidad, pruebas eléctricas mediante ICT o sonda volante por volumen, y pruebas funcionales o de envejecimiento acelerado donde el producto lo requiera. El objetivo es lograr la cobertura de defectos adecuada al costo óptimo, en lugar de sobreprobar una placa sencilla o subprobar una crítica.
Esto se entrega dentro del ensamblaje llave en mano , donde la inspección y las pruebas forman parte del proceso de fabricación en lugar de ser una consideración posterior, y comienza con una revisión de la capacidad de prueba para que la placa exponga el acceso que requiere cada método. Dado que el acceso para pruebas no se puede agregar después del diseño, detectar las deficiencias a tiempo mediante una revisión de la capacidad de fabricación protege la cobertura de las pruebas. Cuando solicite un presupuesto, indíquenos los defectos que la prueba debe detectar, su volumen objetivo y si se requieren pruebas funcionales o de envejecimiento acelerado, para que el plan de pruebas se defina correctamente.
7. Preguntas frecuentes sobre las pruebas de PCBA
¿Qué significa PCBA?
PCBA significa Ensamblaje de Placa de Circuito Impreso: una placa de circuito impreso sin componentes, a la que ya se le han soldado sus componentes. Por lo tanto, las pruebas de PCBA verifican la placa ensamblada y con todos sus componentes, a diferencia de las pruebas eléctricas de la placa sin componentes antes del ensamblaje.
¿Qué es una placa dorada en las pruebas de PCBA?
Una placa de referencia (o placa de prueba) es un ensamblaje verificado y en perfecto estado que se utiliza como referencia para comparar las pruebas AOI y funcionales. Configurar una muestra de referencia fiable es un paso clave en la programación de pruebas para un nuevo producto.
¿Se prueban todas las placas o solo una muestra?
Depende del plan acordado: la inspección óptica automatizada (AOI) se suele realizar en todas las placas, mientras que las pruebas que requieren más tiempo pueden ser del 100 % o realizarse mediante muestreo, según los requisitos de fiabilidad y el volumen. Los productos críticos suelen someterse a pruebas del 100 %, incluidas las pruebas funcionales.
¿Cuál es la diferencia entre las pruebas en línea y las pruebas fuera de línea?
Las pruebas en línea se realizan automáticamente a medida que las placas avanzan por la línea de producción, maximizando el rendimiento; las pruebas fuera de línea se realizan en una estación separada, lo que ofrece mayor flexibilidad para pruebas funcionales complejas y volúmenes menores. Muchas líneas combinan ambos métodos.
¿Quién desarrolla la prueba funcional para mi placa?
El desarrollo de pruebas funcionales suele ser un proceso colaborativo: el cliente define los criterios de aprobación/rechazo y el comportamiento esperado, y el fabricante diseña el sistema y los dispositivos de prueba. Definir claramente las especificaciones de las pruebas desde el principio agiliza y abarata el proceso.
¿Pueden las pruebas de PCBA detectar un componente defectuoso que aún cumple con las especificaciones?
Las pruebas en circuito detectan valores erróneos o fuera de tolerancia, pero alguna pieza marginal que pasa la prueba eléctrica puede pasar desapercibida; por eso se añaden las pruebas funcionales (y el rodaje para productos críticos) para detectar comportamientos y fallos iniciales que las mediciones por sí solas no detectan.

Mensajes recomendados

Miniaturice antenas con laminados Rogers TMM.
Figura 1. Resumen ejecutivo de Rogers TMM: Rogers TMM...
Fabricación de PCB Rogers TMM10 para placas de microondas termoplásticas de alta constante dieléctrica Dk 9.2
Figura 1. Fabricación de PCB Rogers TMM10 PCB Rogers TMM10...
Diseño y fabricación de PCB de RF Rogers TMM para impedancia controlada
Tabla de contenido Diseño de PCB de RF de Rogers TMM y...
Comparación de presupuestos y factores de coste de las placas de circuito impreso Rogers TMM
Tabla de contenido ¿Se puede calcular el precio de la placa de circuito impreso Rogers TMM?
Cómo obtener una cotización para PCB
Realizaremos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Para poder ofrecerle un presupuesto, necesitamos la siguiente información:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.