
Guide du processus d'assemblage de circuits imprimés avec épingles et pâte
Figure 1. Broche dans la pâte thermique Assemblage du circuit imprimé
Dernière mise à jour : mai 2026 · Guide de processus et de conception pour le refusion de pâte à chaud dans les trous pour les cartes à technologies mixtes
Le procédé Pin in Paste (PiP) , également appelé refusion par pâte à braser (PIH) , refusion traversante ou refusion intrusive , permet de souder des composants traversants dans le même four de refusion que les composants CMS. Au lieu d'effectuer une opération de brasage à la vague ou manuelle séparée pour les quelques connecteurs et embases d'une carte, l'assembleur dépose la pâte à braser directement dans les trous métallisés, y insère les pattes des composants, puis effectue la refusion. Correctement réalisé, ce procédé permet de supprimer une étape entière du processus de fabrication d'une carte multi-technologies, mais il n'est possible que si les trous, le pochoir et les composants sont conçus pour cela. Ce guide explique le fonctionnement, le calcul du volume de pâte, les règles de conception et les avantages et inconvénients du PiP par rapport au brasage à la vague et au brasage sélectif.
Qu'est-ce que l'assemblage de circuits imprimés Pin in Paste (PiP) ?
La plupart des cartes électroniques actuelles sont principalement composées de composants montés en surface (CMS), mais elles comportent encore quelques composants traversants (THT) : connecteurs d’alimentation, connecteurs carte-carte, condensateurs électrolytiques de grande capacité, relais, prises RJ45, prises d’alimentation CC. Ces composants nécessitent la robustesse mécanique d’une broche traversante. Traditionnellement, ces composants sont soudés séparément : à la vague, par machine à souder sélectivement ou manuellement. Chaque méthode représente une seconde opération, avec sa propre configuration, son coût et son exposition thermique.
Pin in Paste intègre la seconde étape au premier processus. Les trous métallisés sont remplis de pâte à braser lors de la même étape d'impression au pochoir que celle utilisée pour les pastilles CMS. Le composant à broches est positionné de manière à ce que ses broches se trouvent à l'intérieur des trous métallisés. Lors du passage de la carte dans le four de refusion, la pâte contenue dans les trous fond en même temps que celle située sous les composants, s'infiltrant par capillarité à travers le trou métallisé pour former un cordon de soudure régulier des deux côtés. Une impression, un positionnement, une refusion.
Pourquoi utiliser une broche dans de la pâte à souder plutôt que de la soudure à la vague ?
L'objectif est presque toujours de supprimer une étape. Sur une carte composée à 95 % de composants CMS avec trois ou quatre connecteurs traversants, le brasage à la vague oblige à faire passer l'ensemble du panneau dans une vague de soudure fondue pour réaliser une douzaine de joints seulement : cela nécessite une machine supplémentaire, une palette pour masquer la face CMS, du flux et un nettoyage supplémentaires, ainsi qu'un second cycle thermique pour des composants déjà refondus.
Choisir PiP présente plusieurs avantages concrets :
- Un procédé thermique. La carte subit un seul profil de refusion au lieu d'une refusion suivie d'une vague, ce qui réduit les contraintes thermiques sur les composants CMS sensibles à la chaleur et simplifie le traitement sans plomb.
- Réduction de la main-d'œuvre et de la surface au sol. Pas de machine à vagues ou sélective séparée sur la ligne, pas de poste de soudage manuel, moins d'opérateurs manipulant la carte.
- Des articulations régulières et mesurables. Le volume de soudure est déterminé par l'ouverture du pochoir, de sorte que chaque joint reçoit une quantité de pâte reproductible plutôt qu'un résultat dépendant de la main, sans pontage ondulé ni stalactites sur le dessous.
En contrepartie, la technologie PiP est très sensible au volume de pâte et à la tolérance thermique des composants. Si ces deux aspects ne sont pas correctement pris en compte, les joints sont sous-alimentés ou le connecteur fond ; c’est précisément le sujet de la suite de ce guide.
Le processus d'insertion de l'épingle dans la pâte, étape par étape
Une ligne de montage en pâte à braser (Pin in Paste) classique ressemble presque trait pour trait à une ligne CMS standard, à la différence que le placement des trous traversants est effectué avant la refusion et non après. La seule étape véritablement nouvelle est l'insertion ; seule l'impression nécessite une conception particulière.
- impression au pochoir — la pâte est imprimée sur les pastilles CMS et forcée dans les trous métallisés à travers des ouvertures agrandies (sur-imprimées) ou étagées. Contrôle clé : Conception de l'ouverture et épaisseur du pochoir : c'est là que le volume de pâte est gagné ou perdu.
- Placement SMT — la machine de placement installe tous les composants CMS comme d'habitude.
- Insertion de THT — Les composants à broches sont insérés de manière à ce que leurs broches s'emboîtent dans les trous remplis de pâte, soit à la main, soit à l'aide d'une machine de placement, soit avec un dispositif d'insertion. Contrôle clé : Les aiguilles doivent atteindre la pâte sans l'étaler sur les parois du fût.
- Refoulement — l'ensemble passe dans le four ; les joints CMS et les joints traversants se forment dans le même profil. Contrôle clé : Le profil doit chauffer complètement les composants traversants à forte inertie thermique sans surchauffer les composants CMS.
- Camera d'inspection canalisation — L'AOI contrôle les joints SMT ; les congés des trous traversants sont contrôlés visuellement ou, lorsque les fûts sont importants, par rayons X pour la formation du congé supérieur/inférieur et le remplissage du fût.
Le problème de volume de pâte à braser dans PiP (et ses solutions)
Voici la principale difficulté. Un cylindre traversant représente un volume relativement important qu'il faut remplir, en laissant un congé de chaque côté du circuit imprimé. Or, un pochoir classique n'imprime qu'une fine couche plane (généralement de 0.10 à 0.15 mm d'épaisseur). Si l'on découpe une ouverture de la taille du plot, la majeure partie de la pâte s'écoule directement dans le cylindre. Une fois le flux éliminé par refusion, il ne reste pas assez de métal pour remplir le trou, et la soudure est incomplète, sans congé de fond.
Les assembleurs comblent cet écart grâce à trois techniques principales, souvent combinées :
Surimpression
L'ouverture du pochoir est plus grande que le tampon annulaire, ce qui permet d'imprimer un surplus de pâte en anneau autour du trou ; lors du refusion, cette pâte s'écoule dans le cylindre. Les ouvertures de surimpression peuvent être rondes, carrées ou en forme de goutte, ce qui oriente la pâte vers le trou. C'est la méthode la plus courante et la moins coûteuse, car elle ne modifie que le motif du pochoir.
Pochoir à gradins
Le pochoir est localement épaissi autour des trous PiP (par exemple, un pochoir de 0.12 mm passe à 0.20 mm uniquement à cet endroit), ce qui permet de déposer davantage de pâte à chaque impression tout en préservant la finesse des zones CMS à pas fin. Cette technique est plus coûteuse et exige un positionnement précis des étapes pour garantir l'étanchéité de la racle, mais elle permet de réaliser de grands volumes sans encombrement excessif.
préformes de soudure
Pour les trous de grande taille (connecteurs d'alimentation lourds, gros canons), une pièce de soudure solide préformée (une préforme ) est ajoutée sur la pâte à braser avant la refusion. Elle fond et complète la pâte, remplissant ainsi les canons qu'aucun pochoir classique ne pourrait remplir seul.
Quelle que soit la méthode utilisée, la pâte doit également atteindre physiquement le canon, c'est pourquoi les pochoirs découpés au laser avec des parois d'ouverture lisses et bien coniques sont importants pour PiP : des parois propres libèrent le dépôt plus épais au lieu d'en laisser la moitié collée au pochoir.
Comment calculer le volume de pâte à souder pour une broche enrobée de pâte ?
PiP est l'un des rares procédés d'assemblage où il est réellement nécessaire d'effectuer un calcul de volume plutôt que de se fier à une valeur par défaut. La logique est simple.
Commencez par déterminer le volume final de soudure nécessaire pour le joint :
Quantité de soudure nécessaire = volume du canon + cordon de soudure supérieur + cordon de soudure inférieur − volume de plomb à l'intérieur du canon
Le volume du cylindre correspond au trou métallisé considéré comme un cylindre ; soustrayez la partie de plomb qui s'y trouve et ajoutez une petite marge pour les congés de soudure qui se formeront de chaque côté. Vous obtiendrez ainsi le volume de soudure solide souhaité.
Deuxièmement, convertissez ce volume en volume de pâte à braser humide . La pâte à braser est une suspension de poudre métallique dans un flux, et seulement environ la moitié de son volume est constituée de métal ; le reste est du flux qui se volatilise lors du refusion. En règle générale, vous aurez donc besoin d'environ deux fois le volume final de pâte à braser humide.
Volume de pâte humide ≈ 2 × soudure nécessaire (le facteur exact dépend de la charge métallique de la pâte — consultez la fiche technique)
Troisièmement, dimensionnez l' ouverture et l'épaisseur du pochoir de façon à ce qu'une seule impression dépose le volume de pâte humide requis. Le volume de l'ouverture correspond à la surface ouverte multipliée par l'épaisseur du pochoir ; il faut donc trouver un compromis entre la taille de la surimpression et l'épaisseur du pochoir. Si une ouverture plate ne permet pas d'atteindre la taille cible sans devenir excessivement grande, il est alors nécessaire d'augmenter l'épaisseur du pochoir ou d'ajouter une préforme. En pratique : ne laissez jamais un atelier de stencil découper les ouvertures PiP à la « taille du tampon » ; dimensionnez-les en fonction du volume, en tenant compte du rapport métal/flux de la pâte.
Règles de conception pour les épingles collées : trous, fils et zones interdites
Un bon PiP commence par la mise en page, pas par l'impression. Quelques règles simples garantissent un processus imprimable et des joints solides :
- Dégagement entre le trou et le conducteur : Le diamètre du trou métallisé est approximativement égal au diamètre du plomb + 0.20 à 0.25 mm pour les plombs ronds (un peu plus pour les plombs carrés ou rectangulaires). Si le plomb est trop serré, il arrache la colle du mur ; s’il est trop lâche, la colle s’infiltre et le joint n’est pas étanche.
- Anneau annulaire / coussinet : Utilisez un support supérieur généreux pour que la surimpression ait un endroit où se poser, permettant un dépôt de pâte plus important et un congé plus solide.
- Zone interdite SMT : Veillez à ce que les pastilles CMS à pas fin restent à l'écart de l'anneau de surimpression afin que la pâte surimprimée ne puisse pas former de pont sur une pastille voisine.
- Écartement des composants : ménager un petit espace sous le corps (ou prévoir une pièce avec des entretoises) afin que la pâte puisse évacuer le flux et former un congé supérieur ; une pièce posée à plat le retient.
- Dégagement inférieur : Ne gardez rien de fragile ou de haut directement sous un trou PiP du côté opposé — le congé inférieur a besoin d'espace et la zone subit toute la chaleur de refusion.
- Bilan thermique : Évitez de surchauffer les grandes surfaces de cuivre reliées au canon à l'aide de rayons thermiques, sinon le canon agira comme un dissipateur thermique et risque de ne pas atteindre la température de refusion.
Ce sont précisément les types de problèmes qu'une analyse DFM et une analyse d'assemblage (DFA) permettent de déceler avant la fabrication des outils, lorsque leur modification est gratuite plutôt qu'une nouvelle fabrication.
Quels composants peuvent être soudés avec de la pâte à souder ?
Le principal facteur limitant est la chaleur. Le composant et ses plastiques doivent résister à la température maximale de refusion, généralement de l'ordre de 245 à 260 °C pour les alliages SAC sans plomb. De nombreux connecteurs traversants classiques ne sont pas conçus pour supporter de telles températures ; leur boîtier risque de se ramollir, de se déformer ou de fondre. Les fabricants proposent des versions « compatibles refusion » ou « haute température » de connecteurs courants, spécialement conçues pour le PiP (Picture-in-Poil), et ce sont ces dernières qu'il faut privilégier.
Les bons candidats sont des composants adaptés au refusionnement, avec une masse thermique modeste et des broches bien espacées : connecteurs à broches, connecteurs à boîtier et connecteurs carte à carte vendus en versions compatibles avec le refusionnement, prises RJ45 et USB traversantes adaptées au refusionnement, et connecteurs d’alimentation et borniers plus petits adaptés au four.
Les mauvais candidats — mieux traités par soudage à la vague, sélectif ou manuel — comprennent les connecteurs et les plastiques non conçus pour les températures de refusion, les pièces très volumineuses à forte masse thermique (gros transformateurs, barres omnibus lourdes) qui n'atteindront pas la température dans un profil normal, les pièces qui reposent à plat sans voie d'évacuation pour le flux, les très grands cylindres que même les préformes ont du mal à remplir de manière répétable, et tout ce qui est ajouté après la refusion pour des raisons mécaniques ou de test.
Lorsqu'une carte mélange quelques connecteurs compatibles PiP avec un composant qui ne supporte pas le refusion, une solution courante consiste à utiliser PiP pour ce qui est possible et à souder sélectivement l'exception, plutôt que de tout faire passer par une seule méthode.
Soudage par broche dans la pâte, à la vague ou sélectif
Le procédé PiP n'est pas toujours la solution idéale. Il est en concurrence avec le brasage à la vague et le brasage sélectif, et le meilleur choix dépend du nombre de composants traversants et de leur capacité à supporter la chaleur de refusion.
| Aspect | Épingler dans Coller | Soudage à la vague | Soudure sélective |
|---|---|---|---|
| À utiliser de préférence quand | Quelques composants THT tolérants au refusion sur une carte majoritairement CMS | De nombreuses pièces THT d'un seul côté | Quelques composants THT ne supportent pas le refusion, proches des composants CMS à haute densité. |
| Étape supplémentaire ? | Non — utilise le reflow existant | Oui — machine séparée | Oui — machine séparée |
| Exposition à la chaleur des composants | Pic de refusion maximal — nécessite des pièces résistantes à la refusion | Chaleur localisée sur la face inférieure | Chaleur localisée, point par point |
| Masquage latéral CMS | Aucun besoin | La partie inférieure SMT nécessite des palettes/masquages | Un petit peu |
| Cadence de production | Haut (pas d'étage de ligne supplémentaire) | Haut pour de nombreuses articulations | Plus lentement, articulation par articulation |
| Risque principal | Articulations affamées par manque de pâte | Pontage, contrainte thermique sur l'ensemble de la carte | Coût et temps de cycle par articulation |
Une règle de décision utile : si les composants traversants sont compatibles avec le refusion et peu nombreux, le PiP est généralement la solution la plus économique et la plus propre. En présence de nombreux composants traversants, le soudage à la vague reste la meilleure option. Si quelques composants ne supportent pas le refusion, le brasage sélectif permet de gérer ces exceptions sans exposer le reste du circuit imprimé.
Épingler dans les services d'assemblage de pâte chez Highleap
Highleap Electronics , fabricant de circuits imprimés (PCB) et d'assemblages de cartes électroniques (PCBA) basé à Guangzhou, en Chine, utilise la technique du Pin in Paste (PiP) dans le cadre de ses services d'assemblage clés en main multi-technologies . L'avantage de collaborer avec un fabricant maîtrisant le PiP réside dans le fait que les calculs de volume et la conception des pochoirs sont effectués avant la fabrication de la carte, et non découverts après coup suite à la production d'une série de soudures défectueuses.
- Ingénierie des pochoirs : pochoirs découpés au laser en surimpression et en relief, dimensionnés à partir d'un calcul du volume de pâte, ainsi que des préformes de soudure pour les canons à grand volume.
- Commentaires DFM/DFA : Rapports trous/pistes, zones d'exclusion, dissipation thermique et valeurs de refusion des composants examinées en fonction de vos empreintes.
- Profilage du reflow : Des profils optimisés pour que les composants traversants à masse thermique élevée atteignent la température sans surchauffer les composants CMS à pas fin.
- inspection: Contrôle AOI des joints CMS et radiographie aux endroits où le remplissage du canon doit être vérifié.
- Sélection du processus : Des conseils honnêtes sur le choix de la méthode de soudage la plus adaptée à votre carte : PiP, à la vague ou sélective.
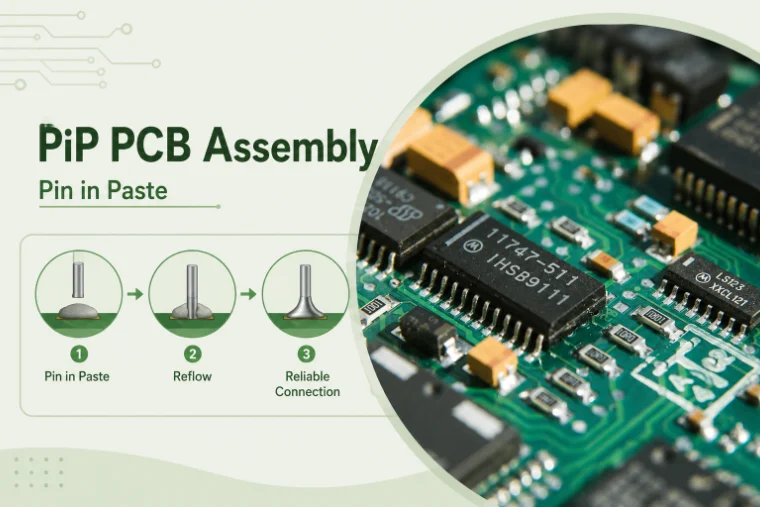
Figure 2. Détails d'assemblage du circuit imprimé avec broche dans la pâte thermique
FAQ sur l'épinglage dans le collage (PiP)
La technique « Pin in Paste » est-elle identique au soudage par refusion ?
Ce procédé utilise le brasage par refusion, mais le terme désigne spécifiquement le brasage de composants traversants dans le four de refusion par dépôt de pâte dans les trous. Le brasage par refusion classique sert au brasage de composants CMS ; le procédé PiP étend ce même passage au four aux composants à broches, évitant ainsi une étape de brasage à la vague ou manuelle supplémentaire.
Pourquoi mes joints PiP sont-ils trop fins ou sans congé de fond ?
Il n'y a presque jamais assez de pâte. Une ouverture plate, de la taille d'une pastille, ne peut pas remplir un cylindre. Pour y remédier, vous pouvez surimprimer (un anneau d'ouverture plus large autour du trou), ajuster localement le pochoir ou ajouter une préforme de soudure. Dimensionnez l'ouverture en fonction d'un calcul de volume qui tient compte du fait que la pâte est composée à environ 50 % de métal.
Peut-on souder n'importe quel connecteur traversant avec PiP ?
Non. Le composant doit résister à la température maximale de refusion, généralement de 245 à 260 °C pour les composants sans plomb. De nombreux connecteurs standard ne sont pas conçus pour cela et se déforment. Utilisez la version « compatible refusion » ou « haute température » du connecteur, fabriquée spécifiquement pour le procédé PiP.
Quand dois-je utiliser le soudage à la vague plutôt que le PiP ?
Lorsque la carte comporte de nombreux composants traversants ou des composants sensibles à la chaleur de refusion, la technique PiP est particulièrement performante sur les cartes majoritairement composées de composants CMS avec quelques composants à broches tolérants à la refusion. Plus le nombre de trous traversants augmente, plus le brasage à la vague devient efficace ; pour quelques rares exceptions sensibles à la chaleur, le brasage sélectif est généralement la solution.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.