
Circuit imprimé pour détecteur de rayonnement portable : considérations de conception, d’assemblage et de fabrication
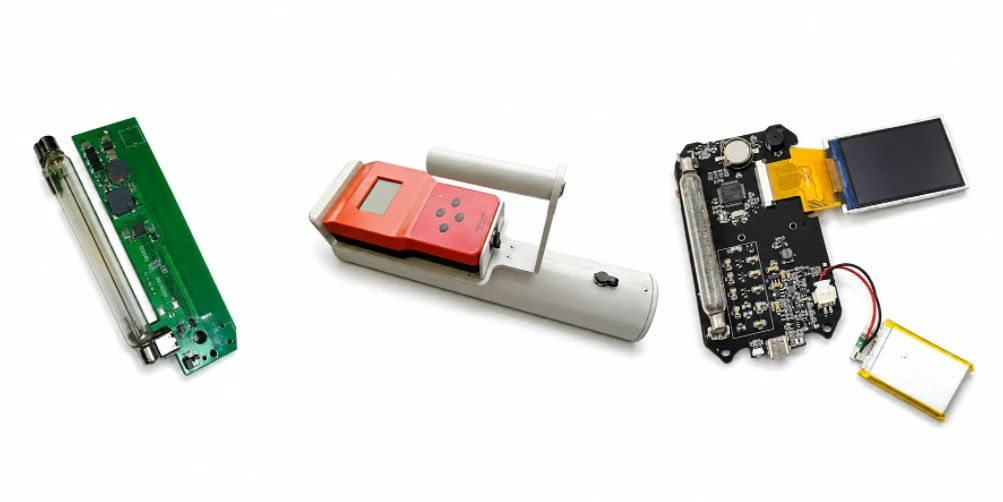
Deux instruments de mesure de rayonnement portables peuvent se ressembler, mais leurs exigences de fabrication de circuits imprimés diffèrent considérablement. Un compteur à tube Geiger-Müller (GM) nécessite une polarisation haute tension spécifique et une détection fiable des impulsions. Un instrument à semi-conducteurs peut mesurer des charges ou des courants extrêmement faibles via une entrée analogique sensible. Un détecteur à scintillation peut utiliser un tube photomultiplicateur (PMT) ou un photomultiplicateur au silicium (SiPM), chacun ayant ses propres exigences en matière de polarisation et de lecture. Pour un circuit imprimé destiné à la mesure des rayonnements portables , le détecteur et sa chaîne de signal déterminent les opérations de fabrication et d'assemblage critiques.
Highleap Electronics fabrique des cartes de circuits imprimés (PCB) et des cartes d'assemblage (PCBA) pour détecteurs de rayonnement, destinées à ses clients, grâce à ses services de fabrication électronique . Le périmètre convenu peut inclure la fabrication des PCB, l'approvisionnement en composants homologués, l'assemblage CMS/THT, la programmation et l'inspection au niveau de la carte ou les tests fonctionnels. L'espacement des conducteurs haute tension, les fuites d'entrée, le bruit des convertisseurs et la manipulation des composants de précision doivent être définis dans la documentation de fabrication et ne peuvent être déduits du nom du produit.
Les contrôles électriques au niveau de la carte ne sont pas équivalents à l'étalonnage de la réponse aux rayonnements. L'étalonnage avec des sources de rayonnement appropriées, les déclarations de performance en matière de dose ou de débit de dose et l'approbation réglementaire nécessitent des procédures définies séparément et des dispositifs qualifiés.
Les différentes technologies de détection nécessitent différents assemblages de circuits imprimés.
Il n'existe pas de circuit imprimé standard pour tous les détecteurs de radiations portables. Avant qu'un devis de fabrication puisse inclure précisément les matériaux, l'assemblage et les tests, le fabricant d'équipement d'origine (OEM) doit identifier l'élément de détection et l'interface électrique qu'il utilise.
| Configuration du détecteur | Interface électronique | Quels sont les facteurs qui influencent la fabrication du circuit imprimé ? |
|---|---|---|
| Compteur de tubes GM | polarisation du tube et discriminateur d'impulsions | Composants à tension nominale, espacement haute tension, connecteur du détecteur et contrôle du bruit de commutation |
| Détecteur de semi-conducteur | Polarisation spécifique au détecteur et étage d'entrée à faible courant ou sensible à la charge | Surfaces d'entrée propres, composants à faible fuite, peuplement précis et protections spécifiées |
| Détecteur de scintillation | polarisation, amplification et traitement des impulsions des PMT ou SiPM | Interface du photodétecteur, composants de l'étage de gain, exigences de polarisation et intégrité du connecteur |
| module détecteur intégré | Alimentation du module spécifié et sortie numérique ou analogique | Approvisionnement en modules approuvés, connexions d'accouplement, position mécanique et programmation |
Dans ces conceptions, la chaîne de signal relie généralement un élément de détection à une alimentation et un conditionnement du signal analogique, puis à un système de comptage d'impulsions ou de numérisation, et enfin à un microcontrôleur, un afficheur, une alarme ou un enregistreur. Ces fonctions peuvent partager une même carte de circuit imprimé ou être réparties sur des cartes distinctes pour le détecteur, l'alimentation et l'interface. Aucune de ces configurations ne doit être présumée sans un schéma du circuit imprimé.
Définissez la limite entre le détecteur et la carte avant la première construction.
La demande de devis doit préciser la référence du détecteur ou du module fourni, ses exigences en matière de connecteur et de polarisation, les composants que le fabricant d'origine (OEM) expédiera, et indiquer si l'ensemble frontal sensible est inclus. Un écran, une radio BLE, un port USB ou un chargeur sont relativement faciles à identifier sur une nomenclature ; c'est au niveau de l'interface du détecteur que le remplacement d'un seul composant homologué peut modifier l'électronique de mesure.
L' examen de la fabrication des éléments critiques des circuits imprimés doit donc signaler toute modification proposée aux pistes de détection, à l'espacement haute tension, aux composants de précision ou à l'accès aux tests, pour approbation technique. La panélisation ou l'accès à l'assemblage peuvent être améliorés sans considérer ces caractéristiques électriques comme de simples détails esthétiques d'implantation.
Circuits imprimés et ensemble de polarisation haute tension pour détecteurs Geiger-Müller
Un radiamètre GM alimenté par batterie peut nécessiter plusieurs centaines de volts à son tube, selon la fiche technique du détecteur sélectionné. Son alimentation d'élévation de tension peut comprendre un transformateur ou une inductance, un dispositif de commutation, un redresseur, des condensateurs de stockage et des composants de rétroaction ou de limitation de courant de forte valeur. Les valeurs exactes, la plage de fonctionnement et la stratégie de protection sont définies par le fabricant d'origine.
L'espacement doit respecter la tension de fonctionnement et l'environnement prévu.
Il n'existe pas de dimension unique de fuite ou d'isolement sécuritaire pour tous les circuits imprimés de détecteurs de rayonnement. La tension, les transitoires, le système d'isolation, les propriétés des matériaux, les conditions de contamination, l'altitude et les exigences des équipements applicables peuvent influencer les distances requises. Le dossier de fabrication doit clairement identifier les zones sans cuivre et les isolements critiques. Lors de la revue de fabrication d'un circuit imprimé haute tension, il est impératif de respecter ces contraintes approuvées et de ne pas les restreindre pour simplifier le routage.
Évitez que le bruit du convertisseur ne perturbe le circuit d'entrée d'impulsions.
Le courant de commutation rapide du convertisseur de polarisation peut se coupler à l'entrée du discriminateur d'impulsions, notamment lorsque la boucle de commutation et le câblage du détecteur sont proches. La géométrie de la carte approuvée doit maintenir la boucle haute énergie compacte et éloigner l'entrée du capteur de celle-ci. Les détails du chemin de retour et du découplage sont également importants : toute modification de l'agencement qui altère les chemins de courant du convertisseur et l'intégrité de l'alimentation doit être considérée comme une modification électrique, et non comme un simple ajustement d'emplacement.
La tension nominale et les commandes de substitution doivent figurer dans la nomenclature.
Les caractéristiques d'un condensateur, d'une diode ou d'une résistance haute tension ne sont pas déterminées par ses dimensions. Les valeurs de résistance et de capacité seules ne suffisent pas à garantir son adéquation, et les montages en série peuvent exiger des caractéristiques électriques similaires. Il est essentiel de maintenir les références homologuées et les alternatives disponibles grâce à un approvisionnement contrôlé en composants adaptés à la tension nominale . Toute substitution modifiant la contrainte de tension, les fuites ou le temps de réponse doit être validée par le fabricant d'origine avant la poursuite de la production.
Lorsque des contrôles de tension de sortie sont effectués en production, le dispositif homologué, la procédure d'utilisation sûre, le point de mesure et la plage de tolérance doivent être définis séparément. Ces contrôles électriques ne permettent pas d'établir la sensibilité aux rayonnements ni l'étalonnage du débit de dose de l'instrument.
Ensemble frontal analogique à faible bruit pour détecteurs de rayonnement
Un capteur à semi-conducteurs, un capteur d'impulsions GM ou un capteur à scintillation peut fournir un faible signal en présence d'un système numérique et d'alimentation perturbé. L'amplificateur d'entrée, le réseau de mise en forme, le comparateur ou le CAN doivent être assemblés avec les composants adaptés au bruit, au gain et au seuil. Une soudure d'apparence correcte ne garantit pas la propreté et le fonctionnement électriquement silencieux d'une entrée à haute impédance.
Les résidus de surface peuvent faire partie de l'erreur de circuit
Sur les nœuds sensibles, la contamination ionique, les résidus de flux, l'humidité ou les contaminations dues à la manipulation peuvent entraîner des fuites ou une dérive. Le fabricant d'origine doit préciser toute méthode de nettoyage requise, les restrictions de nettoyage, les matériaux de protection et les conditions de manipulation autorisées pour le module de détection. La procédure de nettoyage et de contrôle des résidus du circuit imprimé doit être compatible avec les composants assemblés ; un nettoyage agressif n'est pas systématiquement plus sûr pour tous les capteurs ou connecteurs.
La séparation de la terre doit suivre les courants de retour.
Les circuits analogiques et numériques ne deviennent pas plus silencieux simplement en divisant le plan de masse en îlots arbitraires. Les courants de conversion, d'affichage et de retour radio doivent être gérés de manière à ne pas perturber la référence du détecteur, tandis que les signaux sensibles conservent leur chemin de retour prévu. Si le schéma validé utilise une protection, un blindage ou une configuration particulière du plan de référence, le fabricant de circuits imprimés doit le reproduire sans modification.
Les résistances de précision, les condensateurs à faible courant de fuite et les circuits intégrés analogiques peuvent être sélectionnés pour des caractéristiques qu'une substitution par une valeur nominale ne permet pas de reproduire. Le comportement en température, les propriétés diélectriques, le courant de polarisation, le temps de récupération et la sensibilité à la contamination du boîtier peuvent tous avoir une incidence, selon le circuit. La nomenclature approuvée doit distinguer les composants de remplacement sans restriction de ceux nécessitant une validation technique.
Fabrication de cartes de détecteurs à signaux mixtes sans compromettre le chemin de mesure
Dans un appareil portable compact, la conversion haute tension, la mesure d'impulsions, l'horloge du microcontrôleur, les alarmes, la radio et la charge de la batterie peuvent tenir sur un même petit circuit imprimé. Ces fonctions n'exigent pas toutes les mêmes contrôles de fabrication. Les plans d'assemblage publiés doivent clairement indiquer les interfaces sensibles et les modifications interdites aux équipes de fabrication, d'approvisionnement et de test.
- Zone haute tension : Préserver l'espacement requis du cuivre, les caractéristiques d'isolation approuvées et la géométrie de la boucle de commutation. Identifier les composants nécessitant une manipulation ou une inspection particulière.
- Entrée du détecteur et interface analogique : protéger les réseaux à haute impédance des résidus et des manipulations inutiles ; préserver les schémas de protection et l'emplacement des composants d'entrée là où cela est spécifié.
- Circuits de microcontrôleur et d'affichage : Conserver intacts les plans de référence approuvés, le routage lié à l'horloge et les chemins de courant de retour.
- USB, BLE et alarmes : reproduire les configurations spécifiées en matière de protection contre les décharges électrostatiques, de filtrage, d'antenne et de connecteurs sans déplacer les charges bruyantes vers l'entrée analogique.
- Batterie et chargeur : maintenir les connexions conductrices de courant approuvées et les chemins de retour d'alimentation, en particulier lorsque des charges ou des alarmes se déclenchent pendant la mesure.
Le nombre de couches est un choix de conception, et non une spécification du détecteur.
Un circuit imprimé multicouche peut fournir des plans de référence continus et un espacement accru des pistes, tandis qu'un instrument plus simple peut être réalisé sur deux couches si sa conception électrique le permet. La densité du circuit imprimé, la géométrie haute tension, la marge de bruit et l'espace disponible dans le boîtier déterminent la construction retenue. L'analyse de l'empilement des composants d'un circuit imprimé doit se fonder sur ces exigences, et non sur l'affirmation que chaque détecteur de rayonnement nécessite un nombre fixe de couches.
Certaines pastilles de test peuvent modifier la mesure effectuée.
Sur un nœud de détection à haute impédance, une pastille de test supplémentaire peut augmenter la capacité et créer une surface supplémentaire susceptible de générer des fuites. Une longue boucle de test placée à proximité du convertisseur haute tension peut également détecter les interférences de commutation. Lorsque l'accès est nécessaire, le fabricant d'origine doit approuver le point de mesure, le raccordement du dispositif de fixation et toute zone tampon. L'assembleur ne doit pas introduire d'améliorations en matière de testabilité au détriment du chemin de mesure.
Pour un premier article, il est utile de documenter le module de détection et son interface, les espacements critiques, les composants analogiques approuvés et l'accès aux points de test électriques convenus. Cette documentation permet de distinguer une modification ultérieure d'assemblage ou de fournisseur d'un problème d'étalonnage du détecteur, sans pour autant affirmer que l'inspection du circuit imprimé à elle seule garantit la précision de l'instrument.
L'interface du détecteur est-elle définie pour votre circuit imprimé ?
Veuillez nous envoyer vos fichiers Gerber et la nomenclature, ainsi que le modèle du détecteur, les limites de tension de polarisation, les instructions de manipulation des nœuds sensibles et les exigences de test au niveau de la carte . Highleap peut vous accompagner dans la fabrication des circuits imprimés, la recherche de fournisseurs agréés, l'assemblage et les contrôles électriques inclus dans votre commande. L'étalonnage de la source de rayonnement est facturé uniquement sur accord et qualification séparés.
| Obtenir Mon Devis | Discutez de ma configuration |
Fabrication de circuits imprimés : propreté, vernis épargne, finition et empilage
Une carte de circuit imprimé pour détecteur de rayonnement portable peut réussir les tests de continuité à nu, mais présenter des risques liés à la fabrication, notamment au niveau de l'entrée du capteur à haute impédance ou du circuit de polarisation haute tension. Outre les courts-circuits et les circuits ouverts, les fuites accidentelles, les espacements de cuivre modifiés et la contamination après assemblage peuvent affecter le circuit de mesure. Le plan de fabrication doit identifier les zones nécessitant un contrôle plus strict que le reste de la carte.
Définir la propreté au niveau des nœuds sensibles
Pour un module d'entrée de détecteur de faible courant, un processus de nettoyage acceptable dépend des composants, des résidus, de la géométrie de surface et des limites électriques du fabricant. La spécification doit distinguer la propreté de la carte nue de celle du circuit imprimé après soudure ; la réussite de l'une ne garantit pas l'autre. Si un module de détecteur ne doit pas être lavé ni exposé à un solvant particulier, la procédure d'assemblage doit préciser son emplacement et les opérations de nettoyage autorisées.
Les zones à signaler sur le schéma comprennent les plots d'entrée du détecteur, les structures de protection, les réseaux de résistances de forte valeur, les broches de connecteurs véhiculant des signaux faibles et tout espace inaccessible où des résidus pourraient subsister. Le fabricant doit privilégier la méthode d'acceptation de la contamination ou des fuites rejetées plutôt que d'appliquer un seuil universel arbitraire.
Le vernis épargne et la finition de surface ne remplacent pas les règles de conception électrique.
L'ouverture, le positionnement et l'espacement du vernis épargne sont particulièrement importants à proximité des zones haute tension et haute impédance. Le vernis épargne ne constitue pas automatiquement une barrière d'isolation qualifiée ; par conséquent, les lignes de fuite, les distances d'isolement et les autres mesures de sécurité spécifiées ne doivent pas en dépendre, sauf si la conception d'isolation du fabricant d'origine l'autorise explicitement.
En fonction de la géométrie des pastilles, des exigences de soudure et des spécifications de fabrication, une finition ENIG, HASL sans plomb ou autre peut convenir. Aucune ne permet de réduire intrinsèquement le bruit d'un signal d'entrée de détecteur mal contrôlé. Le choix de la finition doit être guidé par les composants à pas fin, les contacts de test et les surfaces de contact des connecteurs, et non par des allégations génériques concernant une carte de circuit imprimé « de qualité médicale » ou « de qualité radiologique ».
Indiquez la superposition réelle, et non un nombre de couches supposé.
Une carte multicouche peut faciliter le maintien des plans de référence autour d'un processeur, d'un étage d'entrée analogique et d'une interface sans fil ; un compteur plus simple peut être implémenté de manière adéquate sur un nombre réduit de couches. Le fournisseur de circuits imprimés a besoin des spécifications exactes du stratifié : épaisseur, masse de cuivre, contraintes d'espacement et exigences d'impédance contrôlée. Toute modification de l'agencement des plans ou le déplacement d'une piste à haute impédance pour simplifier la production doivent être considérés comme une modification technique du fabricant d'équipement d'origine (OEM), et non comme une simple substitution lors de la fabrication.
Carte de circuit imprimé du détecteur de rayonnement, contrôle d'inspection et de retouche
Un détecteur de rayonnement peut comprendre un microcontrôleur à pas fin, des convertisseurs de tension, des composants analogiques à faible courant de fuite et un connecteur de détecteur sensible mécaniquement ou électriquement. Ces composants ne nécessitent pas tous la même méthode d'inspection ou de retouche. Le processus de fabrication doit identifier les opérations qui requièrent un traitement différent avant que le premier panneau de production n'atteigne la ligne de montage en surface (CMS).
Vérifiez la qualité des soudures sans la confondre avec les performances du capteur.
L'inspection optique automatisée des cartes électroniques équipées permet de vérifier l'emplacement visible des composants, leur orientation et de nombreux défauts de soudure. L'inspection par rayons X peut se justifier pour les joints cachés importants, mais ne doit pas être présentée comme nécessaire pour chaque détecteur. Aucune de ces méthodes ne permet de prouver qu'une entrée à haute impédance présente un courant de fuite suffisamment faible ni que le comptage d'un tube Geiger-Müller est correct.
Pour un premier article, le fabricant et l'équipe d'assemblage doivent consigner la liste des composants homologués en termes de tension, le positionnement du connecteur du détecteur, la procédure de nettoyage autorisée et l'identité du micrologiciel. Un document de référence pour l'assemblage du premier article permet de préserver, lors des commandes ultérieures, des détails qu'une simple photo de positionnement peut ne pas révéler.
Décidez du moment où le module détecteur est installé
Si un module détecteur ou photosensible est coûteux, sensible à l'humidité ou incompatible avec le refusionnement, il peut être préférable de blinder électriquement le circuit imprimé sous-jacent avant son installation. Cette décision nécessite de se référer aux instructions de manipulation du fournisseur du module et de définir une séquence d'assemblage convenue. Il ne faut pas supposer que tous les modules détecteurs peuvent être refondus, nettoyés ou remplacés comme un composant CMS classique.
Les règles de reprise doivent également préciser les zones de chauffage restreintes à proximité de l'interface du détecteur, la méthode d'élimination ou d'inspection ultérieure des résidus, et indiquer si la carte concernée nécessite un nouveau contrôle d'étanchéité ou de réponse aux impulsions. Une reprise manuelle non contrôlée peut engendrer un nouveau problème de mesure lors de la correction d'un défaut de soudure visible.
Programmez la variante matérielle, et pas seulement le microcontrôleur.
Deux cartes PCBA peuvent partager la même carte nue tout en utilisant des modules de détection, des réglages de polarisation ou des configurations analogiques différents. Si le micrologiciel et les limites des tests de production dépendent de ces différences, ils doivent être identifiés par une révision ou une variante traçable. Les constantes d'étalonnage peuvent également être stockées sur la carte, mais elles doivent provenir du processus approuvé par le fabricant d'origine ; l'usine d'assemblage ne doit ni générer ni modifier les données d'étalonnage des rayonnements par déduction.
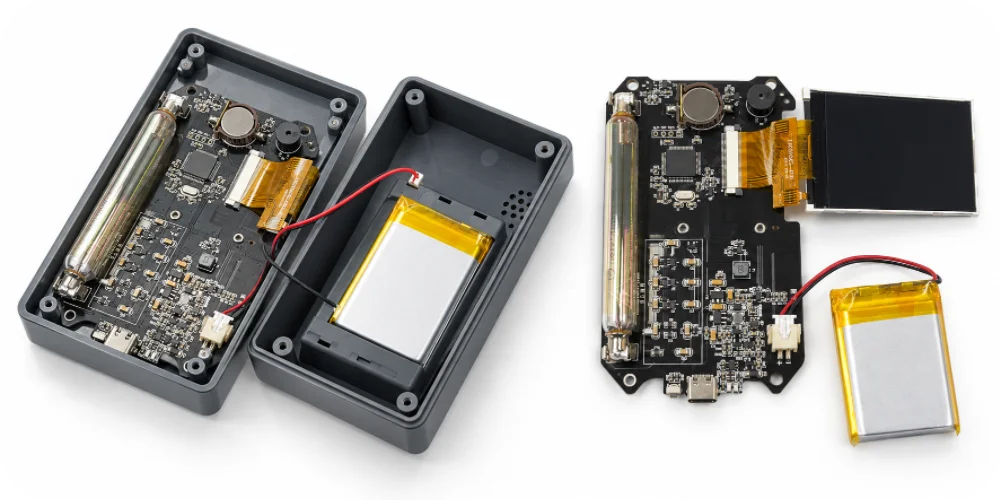
Tests d'assemblage de circuits imprimés vs étalonnage des instruments de rayonnement
Cette distinction doit figurer dans le devis et dans le rapport d'inspection. Les tests fonctionnels de la carte de circuit imprimé (PCBA) vérifient que l'assemblage électronique fourni respecte les limites électriques et fonctionnelles convenues. L'étalonnage de l'instrument de mesure des rayonnements détermine la réponse du système de détection final à un champ de rayonnement défini, dans des conditions contrôlées. La réussite du premier test ne garantit pas celle du second.
Que peut-on vérifier au stade de l'assemblage électronique ?
Le test exact dépend de l'architecture du détecteur et du dispositif fourni. Une séquence utile, définie par le client, peut comprendre :
- Puissance et biais : Vérifiez le courant d'entrée, les rails régulés et, le cas échéant, la sortie de polarisation du détecteur en utilisant le dispositif de sécurité et les limites spécifiés.
- Électronique de mesure : Injectez une impulsion électrique définie ou utilisez un simulateur d'interface de détecteur approuvé, lorsque la conception le permet, pour vérifier la chaîne de traitement des impulsions.
- Micrologiciel et commandes : Vérifiez le profil matériel requis, le comportement au démarrage, l'affichage, l'alarme, la journalisation ou les fonctionnalités de communication intégrées à la carte.
- Identification de l'unité : Consignez la révision du circuit imprimé, la variante du détecteur, la version du firmware et le résultat du test si ces informations sont requises pour la commande.
Highleap peut discuter des tests électriques et fonctionnels spécifiés par le client une fois que l'accès à l'installation, les procédures et les critères de réussite/échec sont convenus. L'injection d'une impulsion électronique permet de vérifier une partie de la chaîne de comptage ; elle ne valide pas l'efficacité du détecteur, la précision du débit de dose ni la réponse énergétique au rayonnement réel.
Quels éléments nécessitent un processus d'étalonnage ou de qualification distinct ?
Les radiamètres, les dosimètres individuels et autres instruments de mesure des rayonnements peuvent avoir des exigences d'étalonnage et de réglementation très différentes. Les travaux impliquant des sources de rayonnement, des champs de référence, la géométrie d'exposition, la traçabilité ou des déclarations de performance formelles nécessitent un processus distinct et dûment qualifié. Ces activités ne doivent pas figurer dans un devis standard de carte électronique simplement parce que celle-ci possède un connecteur pour détecteur.
Si le projet prévoit un étalonnage qualifié, le fabricant d'équipement d'origine (OEM) doit identifier l'organisme responsable, la méthode de référence, l'équipement, les enregistrements de données et le point de transfert. Ceci permet de distinguer le rapport d'essai d'assemblage de tout certificat d'étalonnage ou homologation de produit.
Coût, stratégie de prototypage et fiabilité de la production
Sur une carte PCBA de détecteur, le choix du circuit imprimé nu le moins cher n'est pas forcément le plus économique. Les modules de détection, les composants haute tension, les amplificateurs de précision, le nettoyage contrôlé et les dispositifs de test peuvent compenser de légères différences de stratification ou de nombre de couches. La question pertinente d'un point de vue commercial est de savoir quelles exigences sont essentielles au maintien du circuit de mesure homologué et quelles opérations de fabrication peuvent être répétées de manière économique.
Utilisez des prototypes pour détecter les interférences avant qu'elles ne deviennent un problème de rendement.
L'évaluation d'un prototype OEM doit comparer la chaîne de mesure dans les différents modes de fonctionnement de l'appareil : affichage actif, alarme activée, charge en cours et transmission sans fil (le cas échéant). Toute impulsion supplémentaire ou variation de la ligne de base doit être évaluée par rapport à une référence électrique et un environnement de test convenus. L'état de la batterie et le comportement au démarrage sous haute tension peuvent également nécessiter une attention particulière pour l'architecture du détecteur sélectionné.
Ces investigations permettent de définir les limites de conception et de qualification du constructeur. Il ne s'agit pas automatiquement de tests en production ; le fabricant a besoin d'une méthode d'acceptation plus restreinte et reproductible, basée sur les résultats validés.
Corrigez la séquence de traitement avant de répéter les commandes
Le prototype doit déterminer si le détecteur est monté avant ou après la soudure, quel type de nettoyage est autorisé, quels composants ne peuvent être substitués, comment chaque variante matérielle est programmée et quels résultats de test doivent être conservés. Si une unité utilise plusieurs options de détecteur, un seul schéma de circuit imprimé est insuffisant sans une nomenclature spécifique à chaque variante, une image du firmware et un profil d'acceptation.
Pour les productions récurrentes, le temps de test et la manutention sont souvent des facteurs déterminants du coût, plus encore que le prix standard d'un circuit imprimé. Un dispositif de test permettant de vérifier une tension de polarisation convenue ou une réponse impulsionnelle simulée peut réduire les contrôles manuels ambigus, mais ce dispositif nécessite des spécifications et un investissement. Highleap peut établir un devis pour les opérations de fabrication une fois ces responsabilités définies ; l'entreprise ne doit pas annoncer un rendement de détecteur ou une précision de mesure particuliers sans preuves issues du projet.
Informations que les ingénieurs doivent transmettre à un fabricant de cartes de circuits imprimés pour détecteurs de radiations
Une demande de devis pour la fabrication et l'assemblage de circuits imprimés de détecteurs de rayonnement portables doit préciser à l'usine les zones électriques nécessitant un traitement particulier et les livrables dont elle est responsable. L'envoi de fichiers Gerber sans documentation sur le détecteur, restrictions de manipulation ni conditions de test peut suffire à établir le prix de la fabrication du circuit imprimé nu, mais pas nécessairement celui d'une carte complète assemblée et testée.
Un package de publication qui permet une citation significative
- Fichiers de fabrication : Gerber/ODB++, empilement des couches, dessin de la carte et zones haute tension ou haute impédance marquées, y compris tous les critères spéciaux de propreté ou d'espacement.
- Données d'assemblage : Nomenclature approuvée, fichiers de placement, schémas d'assemblage, alternatives des composants critiques, détails du connecteur du détecteur et instructions de retouche/nettoyage autorisées.
- Interface du détecteur : Identification du tube, du capteur semi-conducteur, du module à scintillation ou du module intégré, fiche technique, exigences de polarisation et indication si le détecteur est fourni par le fabricant d'équipement d'origine (OEM).
- Micrologiciel et variantes : Image de programmation, schéma de configuration matériel-détecteur et exigences relatives au traitement des données par numéro de série ou par unité.
- Limite de test : Dispositif électrique ou simulateur, limites de polarisation et de réponse aux impulsions, rapports d'inspection et partie responsable de tout étalonnage de rayonnement séparé.
- Portée de la commande : Quantités de prototypes et de production prévues, nombre de cartes par instrument, composants consignés, exigences de livraison et indication de l'inclusion ou non de l'installation des modules post-PCBA.
Ces détails permettent à Highleap de distinguer une commande de carte contrôleur d'une carte PCBA (circuit imprimé) frontale de détecteur sensible nécessitant des opérations de manutention et de montage supplémentaires. Lorsque l'achat des matériaux approuvés, la fabrication et l'intégration doivent être coordonnés, le fabricant d'équipement d'origine (OEM) peut demander une prestation clé en main de fabrication et d'assemblage des composants plutôt qu'un prix indéfini pour l'instrument fini.
Pour obtenir un devis initial : veuillez fournir les fichiers déjà validés et préciser les détails du détecteur ou du test encore en attente d’approbation. Nous pourrons ensuite discuter du périmètre de fabrication sans considérer l’étalonnage ou la qualification du produit non finalisés comme faisant partie des travaux de conception de cartes électroniques.
Questions fréquemment posées
Est-il possible de tester fonctionnellement une carte de circuit imprimé de détecteur sans source de rayonnement ?
Oui, souvent, pour des fonctions électroniques spécifiques. Selon le circuit, un appareil peut vérifier l'alimentation, la polarisation du détecteur, la logique de comptage et la réponse à une impulsion électrique injectée. Ce test ne permet pas d'établir la réponse aux rayonnements ni d'obtenir une mesure calibrée du débit de dose.
Le détecteur doit-il être installé lors de l'assemblage CMS ?
Cela dépend de la fiche technique du détecteur ou du module et du processus approuvé. Certaines pièces peuvent être assemblées avec des composants électroniques classiques ; d’autres nécessitent une manipulation protégée ou une installation après refusion et nettoyage. Le fabricant d’origine doit préciser si le détecteur est fourni séparément et dans quelles conditions il peut être installé.
Pourquoi une carte de circuit imprimé peut-elle réussir l'inspection et pourtant afficher des lectures instables ?
L'inspection visuelle ou par rayons X ne permet pas de détecter toutes les fuites, interférences ou problèmes de configuration du micrologiciel. Des résidus près d'une entrée à haute impédance, un couplage provenant du convertisseur ou un profil matériel incorrect constituent des pistes d'investigation possibles. La cause réelle doit être établie à l'aide du circuit final et d'une configuration de test contrôlée.
Tous les détecteurs de radiations portables nécessitent-ils des circuits imprimés haute tension ?
Non. Un tube Geiger-Müller nécessite généralement une polarisation haute tension, mais les architectures des détecteurs à semi-conducteurs et à scintillation varient. Le dispositif de détection choisi détermine si une haute tension est nécessaire et quel circuit ou module d'interface supplémentaire à faible bruit est requis.
Que devrait-on demander à Highleap de citer séparément ?
Identifiez les modules de détection sous-traités, les dispositifs de test fonctionnel personnalisés, les opérations de nettoyage ou de manutention spécialisées, l'installation des modules après assemblage, ainsi que l'étalonnage ou la certification effectués en dehors du processus de fabrication standard des circuits imprimés (PCB/PCBA). Cette distinction permettra de clarifier les devis et les responsabilités en matière de réception.
Les exigences de fabrication, d'assemblage et de test des circuits imprimés sont confirmées par rapport à la conception publiée, aux instructions du fournisseur de composants et à toutes les exigences de qualification applicables du produit final.

messages recommandés

Assemblage de circuits imprimés pour l'électronique industrielle
L'assemblage de circuits imprimés pour l'électronique industrielle couvre...

Assemblée PCB de l'électronique grand public
Highleap Electronics fournit des circuits imprimés pour l'électronique grand public...

Assemblage de circuits imprimés avec programmation du firmware
Highleap Electronics propose l'assemblage de circuits imprimés avec firmware...
Fabricant de circuits imprimés 24 couches en Chine
Comment obtenir un devis pour des circuits imprimés ? Effectuons une analyse DFM/DFA pour…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.