
Processo di produzione di PCB a 10 strati, dalla progettazione per la prototipazione all'ispezione.
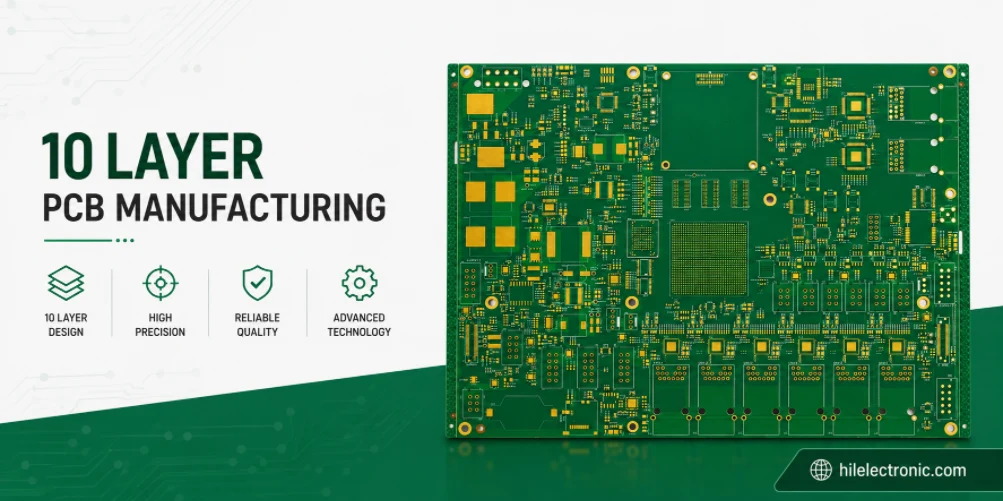
Figura 1. Processo di produzione di un PCB a 10 strati, dalla progettazione per la producibilità (DFM) all'ispezione.
Sommario
- Versione di ingegneria: cosa deve essere risolto prima della produzione
- Imaging dello strato interno, incisione e AOI
- Trattamento di incollaggio, stratificazione e laminazione
- Foratura meccanica, foratura laser e funzioni di controllo della profondità
- Rimozione delle sbavature, ramatura chimica e galvanizzazione
- Imaging dello strato esterno, placcatura a motivi e incisione
- Maschera di saldatura, legenda, finitura superficiale e profilatura
- Test elettrici, TDR e verifica strutturale
- Come HDI, materiali rigido-flessibili e ibridi modificano il flusso
- Registrazione della qualità, tracciabilità e rilascio della spedizione
Un circuito stampato a dieci strati viene prodotto attraverso una sequenza controllata in cui ogni operazione influenza la successiva. La compensazione del disegno dello strato interno influenza l'allineamento dopo la laminazione; la laminazione determina lo spessore del dielettrico e l'allineamento dei fori; la foratura e la rimozione delle sbavature influenzano l'adesione del rame; la placcatura modifica la geometria finale del conduttore; e i test elettrici e strutturali finali verificano se l'intero processo è rimasto entro i limiti di progettazione stabiliti. Trattare queste operazioni come una semplice lista di controllo indipendente nasconde il fatto più importante del processo produttivo: la resa del multistrato è determinata dalla gestione delle interfacce tra le diverse fasi.
Questo articolo descrive innanzitutto un processo convenzionale a dieci strati rigidi, per poi spiegare le differenze tra le costruzioni HDI, rigido-flessibili, a materiali misti e con caratteristiche speciali. Non presenta una temperatura di pressatura fissa, una velocità di foratura universale o un piano di campionamento obbligatorio, poiché tali parametri dipendono dal sistema di materiali selezionato, dalla geometria del circuito stampato, dalle specifiche del prodotto e dal processo produttivo qualificato. La scheda di progetto specifica viene creata dopo la revisione DFM (Design for Manufacturing) e diventa l'istruzione di produzione di riferimento.
Highleap Electronics offre la fabbricazione di PCB multistrato , ma il cliente e il produttore devono definire congiuntamente la configurazione degli strati, le tolleranze, le strutture dei via, la classe di accettazione e la documentazione. La panoramica generale sull'ingegneria dei PCB a 10 strati illustra la configurazione degli strati e le opzioni di approvvigionamento; questa pagina segue il circuito stampato durante tutto il processo di produzione.
Versione di ingegneria: cosa deve essere risolto prima della produzione
La produzione non inizia con l'arrivo dei file Gerber. Inizia quando i dati in entrata vengono convertiti in un pacchetto di fabbricazione approvato e internamente coerente. Gli errori più costosi nei circuiti stampati a dieci strati si verificano prima della fase di imaging: uno strato iniziale di via non definito, una larghezza della traccia che non corrisponde al rame finito, uno spessore di impilamento che non si avvicina a quello richiesto o una sostituzione di materiale che modifica l'impedenza dopo che il layout è stato congelato.
Set di dati normalmente richiesto
- Dati di livello Gerber X2, ODB++ o IPC-2581 con ordine di livello non ambiguo;
- File di foratura e percorso NC separati per tipo di foro e strato di inizio/fine;
- Disegno di fabbricazione con spessore finale, rame finale, contorno del circuito stampato, tolleranze, finitura e requisiti di accettazione;
- Strati sovrapposti o vincoli di sovrapposizione, inclusi strati di riferimento di impedenza;
- Tabella di impedenza controllata con indicazione di strato, geometria, obiettivo e tolleranza;
- Note su foratura passante, foratura posteriore, svasatura, placcatura dei bordi, foro dentellato o fresatura di profondità, ove applicabile;
- Specifiche dei materiali e politica di sostituzione;
- Requisiti del pannello o dell'array di distribuzione;
- Requisiti relativi a marcatura, serializzazione, tracciabilità e rendicontazione;
- profilo di assemblaggio o requisiti speciali di affidabilità quando influenzano la qualificazione del circuito stampato nudo.
Controlli CAM e DFM
Il team CAM verifica la coerenza della netlist, le distanze tra foro e rame, le piazzole anulari, la registrazione della maschera di saldatura, la spaziatura tra rame e bordo, la fresabilità, il posizionamento dei campioni, il bilanciamento del rame e l'interazione tra il contorno del circuito stampato e il pannello di produzione proposto. Le strutture a impedenza controllata vengono ricalcolate utilizzando le configurazioni dei materiali proposte e il rame finito. Quando il fornitore modifica la larghezza o la spaziatura di una linea per soddisfare i requisiti di impedenza, la modifica deve essere sottoposta ad approvazione anziché essere incorporata silenziosamente nei dati di produzione.
Per un circuito stampato a dieci strati, l'output del DFM dovrebbe rispondere ad almeno cinque domande:
- È possibile realizzare la struttura proposta con lo spessore e le tolleranze finali previsti?
- Tutte le strutture forate possono soddisfare i requisiti di registrazione, anello anulare e rapporto d'aspetto?
- È possibile incidere la geometria del conduttore richiesta anche dopo la placcatura necessaria?
- I valori di impedenza sono raggiungibili con le strutture dei materiali attualmente disponibili?
- I test e i report specificati corrispondono alla classificazione del prodotto e ai documenti di acquisto?
Progettazione del pannello di produzione
La singola scheda è inserita in un pannello di produzione con fori per gli utensili, target di registro, punti di placcatura, campioni, strutture di prova e margini di processo. L'orientamento del pannello può influenzare il movimento dimensionale, la direzione della trama del vetro, la resa della fresatura e la curvatura/torsione. Il pannello non è semplicemente un modo per inserire più pezzi in un foglio; è il veicolo di processo utilizzato dalle apparecchiature di imaging, foratura, placcatura e collaudo.
Imaging dello strato interno, incisione e AOI
Ogni circuito interno in rame inizia su un nucleo rivestito di rame. Il nucleo viene pulito, rivestito con fotoresist, inciso, sviluppato, inciso e sverniciato. La larghezza finale del conduttore è il risultato della compensazione grafica, dello spessore del rame, della composizione chimica del fotoresist, dell'esposizione, delle condizioni di sviluppo, della composizione chimica dell'agente di incisione e della dinamica di spruzzatura. Affermare genericamente che ogni traccia rispetti una singola tolleranza è quindi fuorviante; la capacità dipende dalla geometria e dalla struttura in rame.
Preparazione e identificazione dei materiali
I nuclei vengono assegnati in base al tipo di materiale, allo spessore, al peso del rame, al tipo di vetro e al lotto. I progetti con materiali controllati possono richiedere l'identificazione univoca e la tracciabilità del lotto prima che i pannelli entrino nella fase di stampa. La contaminazione superficiale, l'ossidazione o i danni dovuti allo stoccaggio possono ridurre l'adesione del fotoresist e la successiva resistenza del legame interlaminare, pertanto i requisiti di manipolazione e cottura devono seguire le linee guida di lavorazione del fornitore di laminati e la procedura qualificata della fabbrica.
Imaging diretto laser
La stampa laser diretta espone il resist dalla grafica digitale ed evita gli errori dimensionali associati alle matrici su pellicola. Il sistema allinea il pattern ai target del pannello e applica una compensazione di scala derivata dalla storia del materiale e del processo. La capacità di registrazione dipende dalle dimensioni del pannello, dallo spessore del nucleo, dalla stabilità del materiale, dalla qualità del target e dall'apparecchiatura utilizzata; non dovrebbe essere ridotta a un singolo valore micrometrico universale.
Incisione e compensazione del conduttore
Lo strato interno di rame viene rimosso chimicamente dalle aree non protette. Poiché l'incisione intacca anche le pareti laterali del conduttore, il disegno CAM viene allargato di una quantità appropriata allo spessore del rame e al processo di incisione. Le linee sottili su rame più spesso richiedono una maggiore compensazione e possono sviluppare profili trapezoidali che influenzano l'impedenza. Questo è uno dei motivi per cui la larghezza nominale di una linea nel file di progetto non corrisponde necessariamente alla larghezza finale del disegno di produzione.
Ispezione ottica automatizzata
Il sistema AOI confronta il pannello inciso con i dati digitali approvati e segnala interruzioni, cortocircuiti, intaccature, sporgenze, residui di rame e altre anomalie del pattern. L'AOI viene comunemente applicato a tutti i pannelli degli strati interni, ma l'accettazione tramite AOI non garantisce la qualità del dielettrico, l'integrità della placcatura o l'affidabilità della scheda completa. I difetti rilevati vengono esaminati secondo procedure controllate. Le politiche di riparazione devono essere definite dal sistema di qualità della fabbrica e dai requisiti del cliente; una riparazione con conduttore nascosto non deve mai essere considerata accettabile per un prodotto ad alta affidabilità.
| Modalità di guasto dello strato interno | Causa probabile | Punto di controllo |
|---|---|---|
| Conduttore stretto o aperto | Sottocompensazione, difetto di resistenza, sovraincisione o danni da manipolazione | Compensazione delle illustrazioni, controllo chimico e AOI |
| Rame residuo o cortocircuito | Sviluppo incompleto, caricamento dell'agente di incisione errato o difetto dell'opera d'arte. | Controllo del processo di resistenza, manutenzione dell'incisione e revisione dell'AOI. |
| Disallineamento della scala dello strato | Compensazione del materiale o orientamento del pannello errati | Cronologia dei movimenti misurata e obiettivi di registrazione |
| Scarsa adesione della laminazione successiva | Contaminazione, danni superficiali o trattamento di adesione inadeguato | Pulizia, manipolazione e verifica della preparazione dei documenti |
Trattamento di incollaggio, stratificazione e laminazione
Dopo l'accettazione dello strato interno, le superfici di rame vengono preparate per l'adesione al sistema di resina. Il trattamento deve garantire l'adesione senza creare un profilo eccessivo che possa compromettere le perdite di conduzione ad alta velocità. I processi di ossidazione convenzionale, ossidazione ridotta e processi alternativi all'ossidazione possono essere tutti adatti, purché siano stati validati con il materiale scelto.
Architettura di stratificazione
Una struttura a dieci strati può essere realizzata con diversi nuclei e interfacce in prepreg, oppure con una combinazione di nuclei e lamina di rame esterna. Non esiste un requisito universale per "cinque nuclei". Il numero dipende dall'architettura della struttura. Ad esempio, alcuni progetti utilizzano quattro nuclei a doppia faccia per gli strati L2-L9 più la lamina esterna, mentre altri utilizzano diverse combinazioni di nuclei per controllare la disponibilità del dielettrico o la costruzione di via interrate. Il foglio di stratificazione deve corrispondere esattamente all'ordine degli strati approvato e identificare il materiale, il tipo di vetro, il contenuto di resina, il rame e l'orientamento per ogni interfaccia.
Perché una ricetta per la pressa fissa è sbagliata
Temperatura, pressione, vuoto, rampa, tempo di permanenza e raffreddamento della pressa vengono selezionati in base ai requisiti di polimerizzazione del fornitore del laminato e alla ricetta qualificata del produttore. Un'indicazione generica come "200 °C, 350 psi per 90 minuti" non è appropriata per FR-4 ad alta Tg, sistemi DPI a bassa perdita, poliimmide, ibridi a base di PTFE o costruzioni miste. Il ciclo di polimerizzazione deve garantire il flusso della resina, l'eliminazione dei vuoti e la completa polimerizzazione senza eccessiva fuoriuscita di resina, carenza di resina o movimenti dimensionali incontrollati.
Controlli di laminazione
- Verifica del materiale e del lotto prima della laminazione;
- manipolazione in camera bianca o in ambiente controllato, adeguata al processo;
- Orientamento al libro e revisione del bilancio di rame;
- Monitoraggio del vuoto e del profilo di pressione;
- Previsione del flusso e dello spessore della resina;
- Ispezione del bersaglio di registrazione dopo la stampa;
- Spessore del pannello finito e verifiche di curvatura/torsione;
- coupon o sezione del primo articolo quando richiesto.
Difetti comuni della laminazione
I vuoti possono derivare da aria intrappolata, contaminazione o flusso di resina insufficiente. La carenza di resina si verifica quando il rame denso, le grandi aree di riempimento o una pressione eccessiva non forniscono una quantità sufficiente di dielettrico. La delaminazione può avere origine da una scarsa preparazione della superficie, umidità, materiali incompatibili o polimerizzazione errata. Un flusso di resina eccessivo può modificare lo spessore e l'impedenza del dielettrico. Il disallineamento degli strati interni può derivare dal ridimensionamento dell'immagine, dagli strumenti, dal movimento del pannello o da una costruzione asimmetrica. Ogni difetto ha una causa principale diversa; nessuno si risolve semplicemente indicando una Tg nominale più elevata.
Foratura meccanica, foratura laser e funzioni di controllo della profondità
La foratura definisce la geometria della connessione tra gli strati. I dati di fabbricazione devono distinguere tra fori passanti metallizzati, fori non metallizzati, fori interrati, fori meccanici ciechi, microvias laser, fori posteriori, svasature e percorsi a profondità controllata. Raggruppare questi elementi in un'unica tabella di foratura indistinta è una fonte comune di problemi di produzione e di utensili errati.
Foratura meccanica
Gli utensili in carburo vengono selezionati in base al diametro finale del foro, al materiale, alla configurazione dei pannelli, alla qualità della parete richiesta e alla tolleranza di posizione. La velocità del mandrino, l'avanzamento, il carico del truciolo, il materiale di supporto e di ingresso sono variabili di processo, non valori fissi. Le punte meccaniche di dimensioni molto ridotte possono richiedere una minore configurazione dei pannelli e una durata dell'utensile inferiore. I materiali con carica ceramica o ad alta frequenza possono aumentare l'usura e richiedere una geometria dell'utensile diversa. Il fornitore deve inoltre tenere conto del sovrametallo di placcatura: il diametro del foro è maggiore del diametro del foro finito placcato.
Registrazione della foratura e spalmatura
Il foro praticato deve rimanere all'interno dell'area di cattura dello strato interno dopo aver combinato tutte le tolleranze di imaging, laminazione e foratura. Schede spesse, fori piccoli e un elevato numero di strati riducono il margine disponibile dell'anello anulare. Il calore e l'azione meccanica durante la foratura possono spalmare la resina sul rame esposto dello strato interno, quindi la preparazione della parete del foro è essenziale prima della metallizzazione.
Foratura laser
I microvias HDI vengono tipicamente realizzati con processi laser a CO2, UV o combinati, selezionati in base alla struttura dielettrica e a quella in rame. I sistemi a CO2 sono ampiamente utilizzati per dielettrici a base di resina, spesso con preparazione dell'apertura in rame; i sistemi UV possono processare rame e dielettrico con un controllo preciso. La soluzione migliore dipende dalle dimensioni del foro, dalla profondità di penetrazione, dal rinforzo, dal metodo di apertura del rame, dalla produttività e dalla disponibilità di apparecchiature qualificate. È opportuno evitare affermazioni generiche secondo cui una determinata lunghezza d'onda sia sempre necessaria per un dato diametro nominale.
Foratura posteriore
La foratura inversa rimuove la parte inutilizzata di un foro passante metallizzato dopo aver determinato le connessioni tra gli strati del circuito stampato. È necessario documentare il diametro dell'utensile, il lato di ingresso, la profondità di arresto e la quantità di stub residuo consentita. Lo stub residuo ottenibile dipende dalla posizione dello strato, dallo spessore del circuito stampato, dal metodo di controllo della profondità, dalla registrazione e dalla verifica. Una regola universale di "quattro mil dallo strato del segnale" non è appropriata; il progetto richiede una distanza di sicurezza dallo strato collegato, pur rispettando l'obiettivo di stub del canale.
Altre caratteristiche di profondità controllata
Svasature, fori svasati, cavità, alloggiamenti per monete e canali fresati in profondità richiedono dati meccanici e definizioni di tolleranza separate. La loro sequenza può influenzare la placcatura, la maschera di saldatura e il profilo finale. Una dicitura relativa alla profondità deve indicare la superficie di riferimento, la profondità target o lo spessore rimanente, la tolleranza e se la caratteristica è placcata.

Figura 2. Flusso di produzione e controllo del processo di un PCB a 10 strati.
Rimozione delle sbavature, ramatura chimica e galvanizzazione
Dopo la foratura, la parete del foro non è conduttiva e può contenere residui di resina, sporgenze di vetro e detriti meccanici. La preparazione della parete del foro e la metallizzazione creano il percorso conduttivo che verrà poi realizzato mediante galvanostegia fino allo spessore richiesto.
Rimozione delle sbavature e condizionamento
I processi a base di permanganato, plasma o combinati rimuovono le sbavature e condizionano il dielettrico. La composizione chimica deve essere compatibile con il sistema di resina; un processo eccessivo può danneggiare le interfacce dielettriche o in vetro, mentre un processo insufficiente può lasciare contaminazioni sul rame dello strato interno e indebolire l'interconnessione. Le costruzioni a bassa perdita e con materiali misti possono richiedere un condizionamento speciale poiché la loro composizione chimica della resina differisce da quella del FR-4 convenzionale.
strato conduttivo iniziale
La deposizione chimica di rame o un processo di metallizzazione diretta qualificato depositano un sottile film conduttivo sulla parete del foro preparato. Lo scopo è creare una conduttività continua per la placcatura elettrolitica. Un singolo spessore nominale non è universale per tutti i processi; la copertura, l'adesione e la continuità sono più importanti del citare un numero generico senza la specifica che lo regola.
Ramatura elettrolitica
La galvanostegia deposita rame all'interno del cilindro e sulla superficie esposta. La potenza di penetrazione diventa più difficile all'aumentare del rapporto d'aspetto del foro. La densità di corrente, l'agitazione, la composizione chimica e la distribuzione della corrente del pannello vengono controllate in modo che il centro del foro riceva una quantità adeguata di rame senza un eccessivo accumulo superficiale. L'accettazione del prodotto viene valutata in base alle specifiche di prestazione e alla documentazione di acquisto, non in base a un valore di marketing isolato.
Riempimento Microvia
I microvia riempiti utilizzano una chimica di placcatura progettata per riempire preferenzialmente dal basso, riducendo al minimo vuoti, giunture e rame superficiale in eccesso. Quando un altro microvia verrà sovrapposto, la superficie riempita deve essere sufficientemente piana per il successivo dielettrico e il pad di destinazione. Devono essere definiti l'incavo o la sporgenza ammissibile e il metodo di ispezione. Il processo di riempimento dei microvia è diverso dal sigillare un foro passante con resina e placcarvi sopra un cappuccio.
| Difetto di interconnessione | Perchè é importante | Verifica tipica |
|---|---|---|
| Sbavature o contaminazioni all'interfaccia dello strato interno | Può causare connessioni deboli o intermittenti | Controlli di processo e microsezione rappresentativa |
| rame a canna sottile | Riduce il margine di resistenza alla fatica termica e meccanica. | Registrazioni di microsezioni e placchette dei campioni |
| Microvia riempiono vuoti o giunture | Può creare debolezza interfacciale o una superficie di impilamento scadente | Sezione trasversale, monitoraggio del processo e coupon di qualificazione |
| Rame superficiale in eccesso | Rende più difficile l'incisione dei conduttori sottili e modifica la geometria dell'impedenza. | Controllo dello spessore del rame e compensazione dell'opera d'arte |
Imaging dello strato esterno, placcatura a motivi e incisione
La lavorazione dello strato esterno si differenzia dall'incisione sottrattiva dello strato interno perché i fori placcati e i conduttori superficiali vengono generalmente realizzati durante la placcatura del pattern. Un processo tipico prevede la creazione di un'immagine del pattern esterno, la placcatura in rame nelle aree esposte, l'applicazione di una maschera di incisione come lo stagno, la rimozione della fotoresist, l'incisione del rame di base indesiderato e infine la rimozione della maschera di incisione. Possono essere utilizzati processi alternativi qualificati, ma la sequenza deve rispettare i requisiti relativi alle pareti dei fori e ai conduttori.
Il colore finale del rame deve essere noto prima della pubblicazione dell'opera d'arte.
Lo spessore del conduttore esterno non è uguale allo spessore iniziale del foglio. La placcatura dei fori e dei pattern aggiunge rame, e i processi di riempimento dei via o di placcatura avvolgente possono aggiungerne altro. La capacità di realizzare linee sottili deve quindi essere valutata rispetto al rame della superficie finita, non rispetto a un valore di catalogo. Ciò è particolarmente importante sui circuiti stampati HDI, dove la placcatura ripetuta può ridurre la finestra di incisione.
AOI dello strato esterno
Dopo la fase di incisione, gli strati esterni vengono ispezionati otticamente per rilevare interruzioni, cortocircuiti, danni ai conduttori, rame residuo e anomalie dei pad. I dati AOI non sostituiscono i test elettrici, poiché alcuni difetti possono essere nascosti, intermittenti o correlati alle interconnessioni dei fori. Rappresentano una fase di una strategia di verifica a più livelli.
Bordi placcati e merlatura
I bordi placcati e i fori dentellati richiedono che il profilo e la sequenza di placcatura siano coordinati. Le aree di placcatura dei bordi possono essere fresate prima della placcatura e rifinite in seguito. Le dentellature richiedono il posizionamento dei fori e una fresatura finale che mantengano la geometria del semiforo placcato specificata. Queste caratteristiche devono essere indicate nel disegno e non possono essere dedotte con certezza solo dal disegno del rame.

Figura 3. Ispezione e revisione della produzione di un PCB a 10 strati.
Maschera di saldatura, legenda, finitura superficiale e profilatura
Preparazione e acquisizione di immagini della maschera di saldatura
La superficie di rame viene pulita, viene applicata una maschera fotosensibile liquida, lasciata asciugare leggermente, incisa, sviluppata e completamente polimerizzata. La registrazione della maschera viene valutata in base alle dimensioni del pad, alla strategia di posizionamento definita o non definita dalla maschera, ai requisiti di tendaggio e al passo dei componenti. Un intervallo fisso di spessore della maschera non è appropriato per ogni inchiostro, caratteristica e posizione; le specifiche del prodotto e il materiale approvato determinano il requisito.
Legenda e marcatura
La legenda non deve coprire piazzole esposte, punti di test e aree critiche. La serializzazione, il codice data, il codice lotto, il marchio UL e gli identificativi del cliente vengono posizionati in conformità al disegno di fabbricazione e al piano di tracciabilità. Il contenuto della marcatura deve essere approvato prima della produzione, poiché l'aggiunta o lo spostamento di codici dopo la fabbricazione potrebbe violare la grafica controllata dal cliente.
Selezione della finitura superficiale
La finitura protegge il rame esposto e fornisce l'interfaccia per la saldatura, il collegamento dei fili o i contatti di usura. La scelta si basa sul metodo di assemblaggio, sul passo dei componenti, sullo stoccaggio, sulle perdite RF, sull'usura dei contatti e sui requisiti normativi.
- ENIG: planare e ampiamente utilizzato per l'assemblaggio a passo fine. I requisiti devono fare riferimento alla revisione applicabile della norma IPC-4552 anziché basarsi su uno spessore commerciale semplificato.
- ENEPIG: Supporta la saldatura e alcune applicazioni di wire bonding, se specificate e controllate secondo la norma IPC-4556.
- OSP: Sottile protezione organica adatta a condizioni di montaggio e manipolazione compatibili.
- Argento da immersione o stagno da immersione: Selezionati per specifiche esigenze di assemblaggio, incastro a pressione o elettriche, con controlli per lo stoccaggio e la movimentazione.
- HASL: Robusto per numerose applicazioni con fori passanti e caratteristiche di grandi dimensioni, ma meno planare rispetto alle finiture a immersione.
- Placcatura in oro duro elettrolitico: Utilizzato selettivamente su contatti soggetti ad usura, come ad esempio i contatti a pettine; lo spessore del nichel e dell'oro è specificato per l'applicazione del contatto.
La verifica dello spessore della finitura segue le specifiche di finitura applicabili e il piano di campionamento concordato. Non deve essere pubblicizzata come misurazione XRF di ogni singolo pad o di ogni singolo pannello, a meno che non sia effettivamente richiesta ed eseguita.
Profilazione finale
La fresatura, la punzonatura, il taglio laser o la marcatura a V separano la scheda o creano l'array di consegna. Il disegno deve definire le dimensioni finali, le tolleranze dei bordi, le linguette, le guide di separazione, lo spessore residuo della marcatura a V e le restrizioni tra i componenti e i bordi. La curvatura e la torsione vengono valutate sulla scheda o sull'array finito in base ai requisiti di accettazione applicabili.
Test elettrici, TDR e verifica strutturale
Continuità e isolamento elettrico
Il collaudo elettrico su schede non assemblate verifica che le reti previste siano connesse e che quelle non previste rimangano isolate. Le apparecchiature a sonda volante sono comunemente utilizzate per prototipi e bassi volumi di produzione perché evitano la necessità di un dispositivo di fissaggio dedicato. Il collaudo con dispositivi di fissaggio può migliorare la produttività per volumi di produzione stabili. I parametri di test, i dati e la copertura devono essere conformi alle specifiche di acquisto e ai requisiti IPC-9252 applicabili. La produttività e il costo dei dispositivi di fissaggio dipendono dalla progettazione e non devono essere indicati come valori universali.
Verifica dell'impedenza TDR
Le schede a impedenza controllata vengono verificate su campioni progettati mediante riflettometria nel dominio del tempo (TDR). Il campione deve riprodurre la configurazione dello strato, del rame, del dielettrico e del riferimento in modo sufficientemente fedele da rappresentare la struttura del prodotto. La norma IPC-TM-650 2.5.5.7A descrive i metodi di misurazione TDR, mentre la geometria del campione, la frequenza del test, la tolleranza di accettazione e la reportistica sono definite nella documentazione d'ordine. Non esiste una regola generale che imponga una tolleranza del +/-5% per "un campione per metà pannello" o del +/-3% per "un campione per quarto di pannello".
Valutazione della microsezione e della struttura
I campioni rappresentativi vengono preparati, lucidati ed esaminati per verificarne la registrazione degli strati, il rame tra foro e parete, le connessioni interne, le condizioni del dielettrico, il riempimento dei microvia, la placcatura di avvolgimento e altri attributi strutturali. Il piano di campionamento deriva dalle specifiche di prodotto e dalla documentazione di acquisto. La norma IPC-A-600 è l'interpretazione illustrata delle condizioni di accettazione osservabili; i requisiti prestazionali effettivi derivano da specifiche quali IPC-6012, IPC-6013 o IPC-6018.
Precondizionamento termico e test di affidabilità
Alcuni prodotti richiedono rifusione simulata in fase di assemblaggio, stress termico, shock termico o cicli di prova monitorati elettricamente prima della valutazione strutturale. Il metodo deve essere denominato e devono essere definiti il profilo, il numero di esposizioni, il campione e il criterio di rottura. Frasi come "microsezione a tre cicli", "1,000 cicli IST" e simili non sostituiscono universalmente un piano di affidabilità scritto.
Come HDI, materiali rigido-flessibili e ibridi modificano il flusso
accumulo sequenziale dell'HDI
HDI ripete la laminazione, la foratura laser, la pulizia, la metallizzazione e spesso il riempimento di rame per ogni livello di assemblaggio. Il sottoinsieme centrale può anche contenere vie interrate. Con l'aumentare della profondità di assemblaggio, la compensazione del registro, il rame superficiale e il movimento dimensionale diventano più difficili da controllare. La guida tecnica HDI a 10 strati spiega le differenze tra i processi 1+8+1, 2+6+2 e 3+4+3.
Costruzione rigida-flessibile
Il processo rigido-flessibile prevede l'utilizzo di anime in poliimmide, rivestimenti, materiali flessibili adesivi o non adesivi, aree rigide selettive, materiali di incollaggio a bassa fluidità e transizioni controllate da flessibile a rigido. Le condizioni di pressatura vengono selezionate in base al sistema di materiali approvato; una temperatura massima standard non è valida per tutte le configurazioni. La sequenza di fabbricazione deve proteggere le zone flessibili esposte, controllare il flusso della resina e preservare la geometria del rame nelle aree di curvatura. Le prove di curvatura o la qualificazione dinamico-flessibile sono richieste solo se specificate dai requisiti di progettazione e di prodotto, non automaticamente per ogni spedizione rigido-flessibile.
Materiali misti ad alta velocità e RF
Le sovrapposizioni ibride combinano materiali con diversi sistemi di resina, opzioni di rame, movimenti dimensionali e trattamenti superficiali. È necessario valutare la compatibilità dell'adesione e l'espansione lungo l'asse z. La foratura e la rimozione delle sbavature potrebbero richiedere impostazioni specifiche per il materiale e il modello di impedenza deve utilizzare il valore Dk di progetto effettivo per ciascun dielettrico. Un materiale che si lavora "come l'FR-4" richiede comunque una propria compensazione qualificata e dati di pressatura.
Rame pesante, monete di rame e caratteristiche incorporate
L'utilizzo di rame pesante comporta modifiche alla compensazione dell'incisione, al riempimento con resina e al bilanciamento planare. L'inserimento di monete o intarsi introduce lavorazioni di cavità, incollaggio e controlli di planarità. I componenti passivi o attivi incorporati richiedono un'architettura di processo e una specifica di riferimento separate. Questi devono essere trattati come varianti ingegnerizzate, non inclusi casualmente in un'affermazione secondo cui un flusso standard supporta ogni caratteristica speciale.
Registrazione della qualità, tracciabilità e rilascio della spedizione
La documentazione allegata a una spedizione deve essere definita nell'ordine di acquisto o nell'accordo di qualità. Un ordine commerciale standard può richiedere un certificato di conformità e la conferma dei test elettrici. Un programma controllato in ambito medico, automobilistico, aerospaziale o della difesa può richiedere certificati dei materiali, tracciabilità del lotto, microsezioni, dati di finitura, risultati di impedenza, registrazioni del primo articolo o moduli specifici del cliente. È errato affermare che ogni spedizione a dieci strati includa automaticamente ogni possibile report.
Categorie di record comuni
- certificato di conformità;
- Certificato o riepilogo della prova elettrica;
- Rapporto TDR per classi di impedenza specificate;
- Identificazione del materiale e tracciabilità del lotto, ove richiesto;
- referto di microsezione secondo il piano di campionamento concordato;
- dati di misurazione della finitura superficiale quando richiesto contrattualmente;
- Verifica tramite perforazione a ritroso o a profondità controllata per le caratteristiche critiche;
- Dichiarazioni RoHS, REACH o altre dichiarazioni applicabili al prodotto fornito;
- Documenti relativi al primo articolo o alle qualifiche;
- Dati di serializzazione e tracciabilità del lotto di produzione.
Livello di tracciabilità e conservazione
Lo standard IPC-1782 fornisce un quadro di riferimento per i livelli di tracciabilità, ma non stabilisce una regola universale di conservazione decennale per tutti i PCB. Il periodo di conservazione, la granularità dei dati e l'accesso sono determinati dal contratto con il cliente, dal sistema normativo e dalle procedure di qualità del fornitore. Il preventivo dovrebbe indicare eventuali requisiti insoliti in materia di conservazione o di registrazione digitale, poiché questi influiscono sull'ambito amministrativo e di audit.
Rilascio finale
Il rilascio della spedizione conferma che le operazioni e le ispezioni richieste sono state completate, le non conformità sono state risolte, le quantità corrispondono, l'imballaggio protegge la finitura e le condizioni di sensibilità all'umidità ove applicabile e la documentazione richiesta è allegata o disponibile. Il metodo di imballaggio, il confezionamento sottovuoto, l'essiccante, l'indicatore di umidità e l'indicazione della durata di conservazione dipendono dalla finitura, dal periodo di conservazione e dalle specifiche del cliente.
Richiedi una revisione della produzione per un PCB a 10 strati

Messaggi consigliati
Produzione di PCB per filtri TMM4
La produzione del PCB del filtro TMM4 è controllata da...
Produzione di PCB TMM3 per moduli RF
La produzione di PCB con TMM3 è particolarmente utile quando il modulo RF...

Fabbricazione di PCB TMM6
La fabbricazione TMM6 è la pagina di controllo del processo per un Dk medio...
Produzione di PCB TMM13i
La produzione di PCB TMM13i è mirata a dispositivi RF ultracompatti...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.