
Scheda PCB di interfaccia I/O e sicurezza per robot, per pulsante di arresto di emergenza, I/O isolati, PL e SIL.
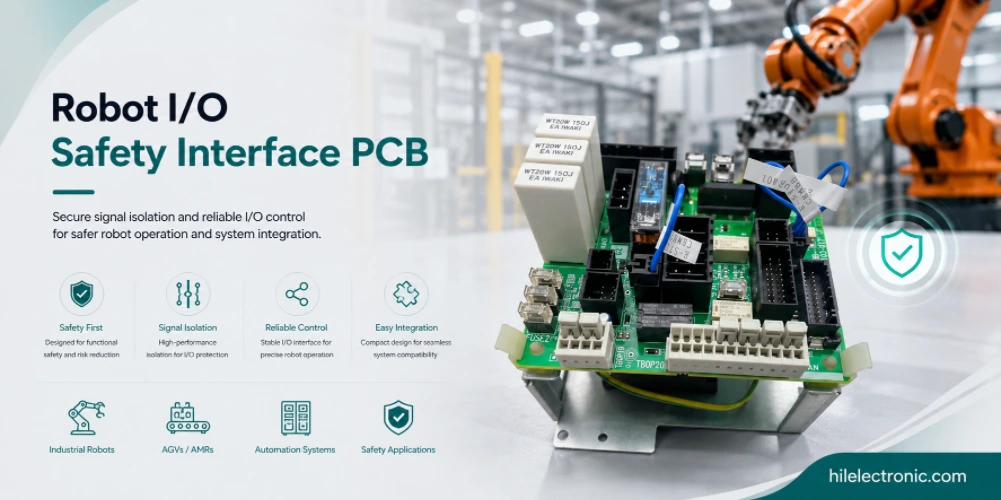
Le schede PCB di I/O e di interfaccia di sicurezza del robot collegano il robot a pulsanti di arresto di emergenza, barriere fotoelettriche, scanner di sicurezza, interruttori di abilitazione, interblocchi, sensori industriali, attuatori e sistemi di controllo esterni. Queste schede implementano spesso i percorsi hardware che mettono il robot in uno stato di sicurezza in caso di guasto del software, del cablaggio di campo o di un dispositivo collegato.
Questa guida illustra le schede I/O di sicurezza come argomento di interesse industriale: architettura a doppio canale, obiettivi PL e SIL, ingressi industriali isolati, driver di uscita, I/O analogici, impulsi di test diagnostici, rilevamento guasti, documentazione e test di produzione. Le FAQ sono state riformulate in base alle domande che ingegneri e acquirenti pongono solitamente prima di realizzare componenti elettronici per robot relativi alla sicurezza.
Cosa fanno realmente le schede PCB di I/O per la sicurezza dei robot
Ruolo nel sistema robotico
Le schede PCB di I/O e di interfaccia di sicurezza per robot gestiscono la connessione tra il robot e l'ambiente circostante: arresti di emergenza esterni, barriere di sicurezza, barriere fotoelettriche, I/O industriali, ingressi e uscite digitali. La particolarità di queste schede risiede nel fatto che ospitano l'architettura di sicurezza del robot, ovvero i percorsi hardware che garantiscono un comportamento sicuro anche in caso di guasto del software di livello superiore. Le caratteristiche specifiche delle schede I/O di sicurezza sono:
- Ridondanza a doppio canale: I segnali relativi alla sicurezza vengono instradati attraverso due canali indipendenti. Il rilevamento delle discrepanze garantisce la concordanza tra i due canali.
- Monitoraggio incrociato: Ciascun canale monitora l'altro. Un guasto in uno dei due canali viene rilevato rapidamente.
- Impulsi di test diagnostici: Impulsi di prova regolari verificano il funzionamento della catena di sicurezza. L'assenza di impulsi indica un guasto.
- Ingressi e uscite isolati: Isolamento galvanico tra il cablaggio di campo e l'elettronica di controllo. Protegge il lato di controllo dai transitori di campo.
- Componenti certificati: Componenti con certificazione di sicurezza, con modalità di guasto definite e copertura diagnostica. Conforme ai requisiti ISO 13849 o IEC 62061.
- Impostazioni predefinite di sicurezza: La perdita di segnale, l'interruzione di corrente o un guasto producono uno stato di sicurezza. Non si verifica mai un guasto in uno stato pericoloso.
Progettazione dei sinistri per il controllo
Per i PCB di I/O di sicurezza, la fase di progettazione per la producibilità dovrebbe essere avviata prima di definire in modo definitivo il posizionamento dei connettori, l'adattamento all'involucro, l'accesso ai dispositivi di test, i percorsi termici e il percorso dei cablaggi. Modifiche tardive a questi dettagli solitamente comportano rilavorazioni meccaniche, riprogettazione dei dispositivi di test o compromessi in termini di affidabilità che avrebbero potuto essere evitati con una revisione DFM (Design for Manufacturing) preliminare.
La selezione dei componenti dovrebbe includere lo stato del ciclo di vita, le alternative approvate, la disponibilità del package, la temperatura nominale e, ove pertinente, i gradi di sicurezza o di isolamento. I PCB di I/O di sicurezza spesso rimangono in produzione o in servizio più a lungo rispetto ai dispositivi elettronici di consumo, pertanto un rischio di approvvigionamento irrisolto diventa un problema di assistenza sul campo, non solo un problema di acquisto.
A livello di sistema, la scheda dovrebbe essere specificata in base a funzione, ambiente, durata e copertura dei test, piuttosto che basandosi unicamente sullo schema elettrico. Ciò previene l'errore comune di realizzare un PCB tecnicamente corretto ma difficile da fissare, di difficile manutenzione o insufficientemente robusto una volta installato nel robot.
L'architettura di sicurezza deve essere rivista insieme all'elettronica di controllo principale del robot e, nei sistemi regolamentati, al pacchetto PCB per la robotica medica.
Architettura di sicurezza: ISO 13849, IEC 62061, PL, SIL
Scelte architettoniche per l'architettura della sicurezza
L'architettura di sicurezza sulle schede di I/O dei robot implementa in genere uno dei modelli di sicurezza standard. I modelli principali sono:
- Categoria 3 (ISO 13849): Tolleranza a un singolo guasto. Standard per la maggior parte delle funzioni di sicurezza della robotica industriale.
- Categoria 4: Guasti rilevati prima della successiva richiesta. Requisiti più elevati; architettura più complessa.
- SIL 2 (IEC 62061): Requisito equivalente di sicurezza di processo. Standard per la maggior parte delle applicazioni industriali.
- SIL 3: Requisiti di sicurezza di processo più elevati. Meno comune nella robotica.
- Livello di prestazione d (ISO 13849): Requisito di sicurezza generale equivalente. Norma per robot collaborativi.
- Livello di prestazione e: Massima sicurezza. Standard per le applicazioni più esigenti.
Requisiti di validazione per l'architettura di sicurezza
L'affidabilità dipende dal mantenimento dei margini di progettazione del circuito stampato: larghezza del rame, spaziatura dell'isolamento, dissipazione termica, ritenzione dei connettori, declassamento dei componenti e copertura dell'ispezione. La produzione dovrebbe verificare queste caratteristiche anziché trattare il PCB come un assemblaggio generico con un test generico di superamento/fallimento.
La facilità di manutenzione dovrebbe essere garantita da connettori etichettati, punti di test accessibili, varianti di schede chiare e tracciabilità dei numeri di serie. Quando un robot si guasta sul campo, una buona diagnostica a livello di scheda consente al team di assistenza di isolare rapidamente il problema, evitando la sostituzione di grandi componenti o la restituzione dell'intero robot.
La regola pratica è quella di scegliere la costruzione più semplice che soddisfi comunque i requisiti di segnale, sicurezza, termici e meccanici. Specifiche eccessive aumentano i costi, mentre specifiche insufficienti comportano rilavorazioni durante i test o l'installazione sul campo.

Gestione degli ingressi digitali per segnali industriali
Scelte progettuali chiave per la gestione degli input digitali per i segnali industriali
La gestione degli input digitali sulle schede I/O industriali si rivolge all'ambiente di input industriale. Le considerazioni principali sono:
- Tolleranza di tensione: Segnali digitali industriali tipicamente a 24 V CC. La scheda tollera un'ampia gamma di tensioni e l'inversione di polarità.
- Limitazione di corrente: Corrente di ingresso limitata per prevenire danni dovuti a guasti di cablaggio. Ingressi optoisolatori standard a 10 mA tipici.
- Filtering: Il filtraggio in ingresso elimina il rumore e le brevi interferenze. La costante di tempo del filtro viene scelta in base allo specifico segnale di ingresso.
- Isolamento: Isolamento ottico tra cablaggio di campo ed elettronica di controllo. Norma per gli ingressi relativi alla sicurezza industriale.
- Capacità di test: Verifica dello stato degli ingressi tramite percorsi di test. Norma sugli ingressi relativi alla sicurezza.
- Rilevamento interruzione filo: Alcuni ingressi rilevano i cablaggi interrotti come guasti. Consente la copertura diagnostica per i guasti ai cavi.
Considerazioni sulla produzione e sull'affidabilità
La disciplina della copertura dei test si adegua ai requisiti di affidabilità. Le applicazioni di consumo richiedono una copertura inferiore rispetto a quelle industriali; le applicazioni industriali meno rispetto a quelle mediche; le applicazioni mediche meno rispetto a quelle critiche per la sicurezza. Adattare la copertura dei test ai requisiti effettivi consente di preservare il budget di spesa, fornendo al contempo la garanzia necessaria all'applicazione.
La documentazione di produzione è spesso sottovalutata durante la fase di progettazione e risulta costosa da ricostruire a posteriori. I dati relativi ai test unitari, raccolti durante la produzione, supportano le indagini sul campo anche a distanza di anni; la tracciabilità dei lotti di componenti supporta l'analisi post-mortem dei resi. I programmi che pianificano la documentazione fin dalle prime fasi dispongono dei dati necessari; quelli che la aggiungono in un secondo momento spesso perdono le informazioni che avrebbero voluto ottenere.
Uscita digitale per pilotare dispositivi esterni
Scelte progettuali chiave per l'uscita digitale che pilota dispositivi esterni
La gestione digitale dell'uscita aziona dispositivi esterni: relè, contattori, indicatori, attuatori di sicurezza. Le considerazioni principali sono:
- Capacità attuali: Corrente di uscita dimensionata per il carico collegato. Tipicamente da 100 mA a 2 A per uscita; correnti superiori tramite contattori esterni.
- Blocco della tensione: Diodi di ricircolo su carichi induttivi. Standard per azionamenti a relè e solenoidi.
- Isolamento: Isolamento ottico o magnetico tra l'elettronica di controllo e il cablaggio di campo. Di serie sulle uscite relative alla sicurezza.
- Copertura diagnostica: Stato di output letto e confrontato con il comando. Rilevamento guasti per uscite bloccate.
- Impulsi di prova: Impulsi di test regolari sulle uscite di sicurezza verificano il corretto funzionamento del percorso di uscita. Il carico deve essere in grado di gestire gli impulsi di test.
- Protezione da cortocircuito: Protezione dell'uscita contro i cortocircuiti. Ripristino automatico dopo l'eliminazione del guasto.
Considerazioni sulla produzione e sull'affidabilità
La visibilità della catena di approvvigionamento durante la produzione influisce sia sui costi che sull'affidabilità. I produttori con capacità di approvvigionamento attivo assorbono i cicli di allocazione che altrimenti causerebbero arresti della produzione; i produttori senza approvvigionamento attivo trasferiscono i problemi di fornitura ai clienti. Il valore dell'approvvigionamento attivo è massimo durante le carenze a livello di settore e minimo in condizioni di fornitura stabili.
I cicli di iterazione della progettazione traggono vantaggio da un feedback costante tra progettazione e produzione. Un partner di produzione che fornisce un feedback DFM tempestivo consente iterazioni rapide; un partner che fornisce un feedback lento o superficiale rallenta l'iterazione in modo proporzionale. I programmi che selezionano i partner di produzione anche in base alla qualità del feedback in genere progrediscono più velocemente nella fase di prototipazione rispetto ai programmi che selezionano i partner basandosi esclusivamente sul preventivo più basso.
Ingressi/uscite analogici per il controllo e la misurazione di processo
Scelte progettuali chiave per gli I/O analogici per il controllo e la misurazione di processo
Gli I/O analogici estendono gli I/O digitali con funzionalità di misurazione e controllo analogico. Sono comuni nelle applicazioni di controllo di processo e in quelle specializzate. Le considerazioni principali sono:
- Circuito di corrente 4-20 mA: Analogico industriale standard. Corrente di loop proporzionale al segnale. Gestisce cavi lunghi con buona immunità ai disturbi.
- Tensione 0-10 V: Tensione analogica industriale standard. Cavi di lunghezza inferiore rispetto ai circuiti di corrente.
- Termocoppia: Interfaccia analogica specifica per la temperatura. Compensazione della giunzione fredda e linearizzazione.
- RST: Rilevamento della temperatura tramite resistenza al platino. Misurazione di precisione della temperatura.
- Uscita analogica: Uscita di corrente o tensione per il pilotaggio di dispositivi esterni. Interfaccia di controllo standard.
- Isolamento: Isolamento galvanico su interfacce analogiche. Standard per applicazioni industriali.
Considerazioni sulla produzione e sull'affidabilità
Le dinamiche economiche legate ai diversi volumi di produzione influenzano in modo differente le scelte di processo più opportune a seconda della scala produttiva. Le pratiche che risultano redditizie a 100,000 unità all'anno raramente lo sono a 500 unità; le pratiche che hanno senso in fase di prototipo raramente lo sono a volumi elevati. Adeguare l'approccio produttivo al volume di produzione effettivo è ciò che rende economicamente sostenibile ciascuna fascia di volume.
Gli obblighi di certificazione normativa variano notevolmente a seconda dell'applicazione e del mercato. La documentazione di produzione a supporto delle richieste dei clienti può variare da minima (prodotti di consumo in mercati non regolamentati) a estesa (dispositivi medici con periodi di conservazione ristretti). I programmi che specificano i requisiti di certificazione in fase di preventivo consentono di impostare correttamente la produzione; i programmi che aggiungono requisiti di certificazione in un secondo momento a volte richiedono modifiche ai processi.
La copertura diagnostica è significativa solo se supportata da una procedura di test funzionale documentata e comunicata tramite una scheda di interfaccia robotica affidabile.
Copertura diagnostica e rilevamento dei guasti
Requisiti della funzione di sicurezza
La capacità di diagnostica e test delle schede I/O di sicurezza distingue le schede I/O di sicurezza da quelle ordinarie. Le principali caratteristiche diagnostiche sono:
- Monitoraggio incrociato: Ciascun canale di sicurezza monitora gli altri. Una discrepanza indica un guasto.
- Impulsi di prova: Impulsi di test regolari attraverso la catena di sicurezza. L'assenza di impulsi indica un guasto.
- Verifica dei feedback: Uscita richiesta a confronto con l'uscita misurata. La differenza indica un guasto.
- Test di autodiagnosi all'avvio: L'integrità della catena di sicurezza viene verificata prima dell'avvio. Un guasto all'avvio impedisce un funzionamento non sicuro.
- Test periodico di verifica: Alcune funzioni di sicurezza richiedono test periodici completi. Questi test rivelano guasti che la diagnostica automatica non rileva.
- Reazione al guasto: Comportamento definito in caso di rilevamento di guasti. Stato di sicurezza immediato; allarme al supervisore; registrazione del guasto.
Prove, diagnosi e tracciabilità
La produzione consolidata presso un unico partner consente di preservare il know-how aziendale che si accumula nel corso delle diverse generazioni di prodotto. Un partner che ha realizzato più generazioni di prodotti simili conosce le problematiche specifiche che si presentano, le modifiche al processo che migliorano la resa e i modelli di progettazione che garantiscono una buona produzione. Questo know-how non viene trasferito a nuovi partner senza costi.
Il dialogo continuo tra ingegneria e produzione migliora nel tempo sia i prodotti che il rapporto con i fornitori. I dati sulla resa produttiva, che vengono trasmessi all'ufficio tecnico, contribuiscono al perfezionamento della progettazione; allo stesso modo, i dati sui resi dal campo forniscono informazioni utili per migliorare sia la progettazione che la produzione. I programmi in cui questo dialogo è attivo migliorano di generazione in generazione.
Per le decisioni progettuali correlate, consultare la guida all'isolamento e alla compatibilità elettromagnetica (EMC) dei PCB per la comunicazione robotica e la guida all'architettura di sicurezza dei PCB per robot industriali.
Produzione di PCB di I/O di sicurezza presso Highleap
Revisione DFM prima della produzione
Highleap produce schede I/O di sicurezza con la disciplina di processo necessaria per i prodotti con certificazione di sicurezza. Le capacità specifiche includono:
- Approvvigionamento di componenti certificati: Componenti con certificazione di sicurezza, provenienti da distributori autorizzati e con tracciabilità del lotto.
- Assemblaggio per motivi di sicurezza: Particolare attenzione ai componenti che implementano funzioni di sicurezza. Verifica e ispezione del posizionamento.
- Test funzionale: Verifica della catena di sicurezza durante il collaudo in produzione. I test di iniezione di guasti confermano il comportamento sicuro.
- Verifica della sicurezza per singola unità: Funzioni di sicurezza verificate per ogni unità; dati di prova acquisiti per la tracciabilità.
- Documentazione: Documentazione di produzione a supporto delle richieste di certificazione da parte dei clienti. Ispezione del primo articolo con particolare attenzione alla sicurezza.
- Verifica dell'isolamento: Test di isolamento tra lato campo e lato controllo per ciascuna unità.
Passaggio di consegne per test, tracciabilità e compilazione
La disciplina del processo produttivo per la robotica fonde pratiche provenienti da diverse categorie tradizionali dell'elettronica. Dall'elettronica di consumo: disciplina dei costi e produzione di massa. Dall'elettronica industriale: ingegneria dell'affidabilità e lunga durata. Dall'elettronica automobilistica: resistenza alle vibrazioni e alle condizioni ambientali. Dall'elettronica medicale: documentazione e tracciabilità. La robotica trae vantaggio dalla combinazione di questi elementi.
I programmi che considerano la produzione come strategica – investendo nelle relazioni con i fornitori, condividendo le informazioni previsionali e coordinando la capacità produttiva – in genere ottengono risultati migliori rispetto ai programmi che la considerano in modo transazionale. L'approccio transazionale consente di risparmiare tempo nelle negoziazioni, ma rinuncia ai benefici cumulativi derivanti da una partnership a lungo termine con i fornitori.
Domande frequenti sui PCB di I/O e interfaccia di sicurezza del robot
Che cos'è una scheda PCB di interfaccia I/O e sicurezza per robot?
Si tratta della scheda che collega un robot a ingressi, uscite e dispositivi di sicurezza esterni, come pulsanti di arresto di emergenza, barriere fotoelettriche, scanner di sicurezza, interblocchi e sensori industriali. Può includere I/O digitali isolati, canali di sicurezza ridondanti, circuiti diagnostici, driver di uscita e comunicazione con il controllore principale o il controllore di sicurezza.
Qual è la differenza tra I/O standard e I/O di sicurezza?
Gli I/O standard gestiscono e controllano i segnali normali della macchina. Gli I/O di sicurezza sono progettati per rilevare i guasti e portare il sistema in uno stato di sicurezza. Gli I/O di sicurezza spesso utilizzano ridondanza, monitoraggio incrociato, impulsi di test, componenti certificati, analisi delle modalità di guasto note e documentazione allineata al livello di prestazione o al target SIL richiesto.
Che relazione intercorre tra PL e SIL e i circuiti stampati di sicurezza per robot?
Il livello di prestazione (PL) secondo la norma ISO 13849 e il livello di integrità della sicurezza (SIL) secondo la norma IEC 62061 descrivono la riduzione del rischio richiesta per le funzioni di sicurezza. Il PCB non raggiunge da solo il livello di prestazione (PL) o il livello di integrità della sicurezza (SIL); la funzionalità di sicurezza completa include sensori, logica, uscite, cablaggio, diagnostica, software e validazione. La scheda deve supportare l'architettura di destinazione e i requisiti di documentazione.
Perché vengono utilizzati circuiti di arresto di emergenza a doppio canale?
I circuiti di arresto di emergenza a doppio canale consentono al sistema di rilevare un singolo guasto, come un filo interrotto, un contatto saldato o un cortocircuito tra i canali. I due canali vengono monitorati per verificarne la concordanza e la temporizzazione. In caso di discrepanza o di esito negativo dei controlli diagnostici, il controllore di sicurezza dovrebbe comandare un arresto di sicurezza anziché affidarsi a un singolo segnale.
Quando è necessario isolare galvanicamente gli I/O di un robot?
L'isolamento è raccomandato quando il cablaggio di campo esce dal quadro elettrico, si collega ad apparecchiature industriali, utilizza riferimenti di massa diversi o può trasportare transitori. Protegge l'elettronica di controllo da picchi di tensione e anelli di massa. I segnali di sicurezza spesso utilizzano l'isolamento e il monitoraggio diagnostico in modo che i guasti elettrici vengano rilevati anziché nascosti.
Che cosa sono gli impulsi di test diagnostici negli I/O di sicurezza?
Gli impulsi di test diagnostici sono segnali brevi utilizzati per confermare che un canale di ingresso o di uscita sia ancora collegato e non in cortocircuito o bloccato. Il controller di sicurezza si aspetta una risposta nota. Impulsi mancanti, ritardati o inattesi possono indicare guasti al cablaggio, malfunzionamenti dei componenti o cortocircuiti tra canali che richiedono una risposta di sicurezza.
Come si devono testare i PCB di I/O di sicurezza in fase di produzione?
I test di produzione devono verificare le soglie di ingresso, l'isolamento ove specificato, la capacità di pilotaggio dell'uscita, la risposta ai cortocircuiti, gli impulsi diagnostici, il rilevamento delle discrepanze di canale, la comunicazione, la programmazione del firmware e il comportamento in condizioni di sicurezza. I registri dei test devono essere associati al numero di serie, poiché le schede relative alla sicurezza spesso richiedono la tracciabilità durante audit o indagini sul campo.
Quale documentazione è necessaria per le schede di interfaccia di sicurezza dei robot?
La documentazione in genere include schemi elettrici, file PCB, distinta base (BOM) con componenti di sicurezza approvati, valori di isolamento, descrizione delle funzioni di sicurezza, ipotesi di copertura diagnostica, piano di test, registri dei test di produzione, versione del firmware, registri di controllo delle modifiche e dati di tracciabilità. Gli enti di certificazione e i clienti finali possono richiedere questa documentazione a supporto della completa documentazione di sicurezza della macchina.
Inviare i file PCB dell'interfaccia di sicurezza del robot per la revisione DFM e di collaudo.

Messaggi consigliati

Produzione di PCB Isola Astra MT77
Figura 1. Produzione PCB Isola Astra MT77 Isola Astra...

Guida ai materiali e alla produzione del PCB Nelco N4000-13 | Highleap Electronics
Figura 1. PCB Nelco N4000-13. Il PCB Nelco N4000-13 è un...

Laminato rivestito in rame: Guida completa alla selezione dei materiali per i progettisti di circuiti stampati
Ogni proprietà elettrica rilevante in un componente stampato...

All'interno di una fabbrica cinese di PCB ceramici: controllo di processo su potenza/LED/RF/medicina
Indice All'interno di una fabbrica cinese di PCB ceramici: come...
Come ottenere un preventivo per i PCB
Eseguiremo un'analisi DFM/DFA per te e ti invieremo un report. Puoi caricare i tuoi file in modo sicuro tramite il nostro sito web. Per poterti fornire un preventivo, abbiamo bisogno delle seguenti informazioni:
-
- Specifiche Gerber, ODB++ o .pcb.
- Elenco BOM se è necessario l'assemblaggio
- Quantità
- Tempo di svolta
Per i servizi PCBA, vi preghiamo di fornire la vostra distinta base (BOM) e le istruzioni di assemblaggio specifiche. Offriamo anche analisi DFM/DFA per ottimizzare i vostri progetti in termini di producibilità e assemblaggio, garantendo un processo produttivo fluido.