
10-laags HDI PCB-ontwerp voor microvias en BGA-uitschakeling
Afbeelding 1. Ontwerp van een 10-laags HDI-printplaat voor microvias en BGA-uitlaat.
Inhoudsopgave
- Wanneer een printplaat met 10 lagen daadwerkelijk HDI nodig heeft
- Hoe lees en selecteer je 1+8+1, 2+6+2 en 3+4+3?
- Microvia-geometrie, capture pads en via-in-pad
- Gestapelde, verspringende en overgeslagen microvia's
- Sequentiële laminering en HDI-processtroom
- BGA-vluchtplan met plattegrond van Pitch en Pin
- Materialen, impedantie en signaalintegriteit
- Kwalificatie, betrouwbaarheidstesten en productie-inspectie
- Kosten, levertijdfactoren en offertepakket
- Checklist voor HDI-vrijgave vóór fabricage
Een 10-laags HDI-printplaat wordt niet alleen gedefinieerd door de aanwezigheid van tien koperlagen of een BGA met fijne pitch. Het is een printplaat met tien lagen die gebruikmaakt van een of meer interconnectietechnieken met hoge dichtheid – meestal lasergeboorde microvias, blinde of ingebedde interconnecties, via-in-pad, sequentiële opbouw, fijne geleidergeometrie of een combinatie hiervan – om routingkanalen te creëren die een conventioneel ontwerp met doorgeplateerde gaten niet kan bieden binnen het beschikbare printplaatoppervlak. Een goed HDI-ontwerp begint daarom met een routing- en betrouwbaarheidsprobleem, niet met een modieuze opbouwnotatie.
Highleap Electronics produceert conventionele en HDI meerlaagse printplaten en beoordeelt de complete interconnect-architectuur voordat de stackup wordt vrijgegeven. Deze beoordeling moet vier beslissingen met elkaar verbinden die vaak afzonderlijk worden behandeld: de strategie voor het ontwarren van de behuizing, het aantal opbouwlagen, de materiaal- en diëlektrische constructie en het kwalificatieplan. Een projectspecifieke DFM- en stackup-review is het juiste moment om deze beslissingen te bevestigen. Algemene fabrieksinformatie is beschikbaar op de pagina over HDI PCB-productie , terwijl dit artikel zich richt op de technische keuzes voor tienlaagse systemen.
Wanneer een printplaat met 10 lagen daadwerkelijk HDI nodig heeft
HDI is gerechtvaardigd wanneer het een meetbare beperking op het gebied van dichtheid, elektrische, mechanische of betrouwbaarheid oplost. Het mag niet alleen worden toegevoegd omdat het product een 0.5 mm BGA bevat, een snelle interface gebruikt of als een premium ontwerp wordt beschreven. Sommige 0.5 mm-pakketten hebben ruime depopulatiepatronen en kunnen worden voorzien van één microvia-laag. Andere pakketten met dezelfde pitch hebben volledige ball-fields, meerdere voedingsdomeinen en veel snelle paren, en vereisen mogelijk twee opbouwlagen of een ander aantal lagen. De pin-mapping van het pakket is minstens even belangrijk als de nominale pitch.
Typische redenen om HDI te gebruiken op een tienlaags printplaat
- Pakket ontsnapping: De binnenste rijen van een BGA zijn niet bereikbaar met de beschikbare doorsteekpad- en antipad-geometrie.
- Herstel van routeringskanaal: Grote doorvoervelden nemen te veel ruimte in beslag op meerdere lagen en blokkeren voedings- of referentievlakken.
- Kortere verticale overgangen: Blinde microvias kunnen onnodige via-lengte en parasitaire inductantie verminderen wanneer de beoogde signaallaag zich dicht bij de componentzijde bevindt.
- Via-in-pad plaatsing: Een gevulde en geëgaliseerde microvia is direct in een componentland nodig om de fanoutdichtheid te behouden.
- Compacte mechanische behuizing: De afmetingen van de printplaat kunnen niet worden uitgebreid en extra routinglagen zouden onaanvaardbare beperkingen opleggen aan dikte, kosten of beeldverhouding.
- Gepartitioneerde interconnectie: Bepaalde gebieden hebben HDI nodig, terwijl gebieden met een lagere bevolkingsdichtheid conventioneel kunnen blijven, waardoor een gedeeltelijke HDI-constructie mogelijk is in plaats van een oplossing die alle lagen van de bebouwing voorziet.
Situaties waarin de HDI mogelijk niet het beste eerste antwoord is.
Als de congestie wordt veroorzaakt door een slechte componentoriëntatie, onnodige laagwisselingen, te grote antipads, overmatige keepouts of een inefficiënte strategie voor de voedingspinnen, kan het toevoegen van microvias het lay-outprobleem eerder maskeren dan oplossen. Het iets vergroten van de printplaatcontour, het wijzigen van de BGA-verwijderingsoptie, het verplaatsen van een signaalgroep naar een andere kant of het gebruik van een conventionele twaalflaagse printplaat kan een lager risico met zich meebrengen dan het forceren van een complexe tienlaagse HDI-opbouw. De ontwerpbeoordeling moet deze alternatieven vergelijken voordat de fabricageklasse wordt vastgesteld.
| Waargenomen beperking | Eerste technische vraag | Mogelijke reactie |
|---|---|---|
| Binnenste BGA-rijen kunnen niet ontsnappen | Wordt de blokkade veroorzaakt door de landvorm, via veld- of laagtoewijzing? | Via-in-pad, een of meer opbouwniveaus, herziene fanout of een andere pakketoptie |
| Referentievlakken zijn sterk geperforeerd. | Kunnen doorvoeropeningen beperkt worden tot de lagen die ze daadwerkelijk met elkaar verbinden? | Blinde microvias, verborgen vias, herziene laagovergangen of meer routinglagen |
| Hogesnelheidspaar heeft overmatige via-stub | Is het kanaal beter gediend met een blinde via, een achterwaartse boring of geen laagwisseling? | Selecteer de overgang met het laagste risico na kanaalsimulatie. |
| De printplaat heeft al de maximale dikte bereikt. | Zullen de toegevoegde lagen de mechanische beperkingen of de beperkingen qua beeldverhouding schenden? | Gebruik HDI selectief, verlaag de diëlektrische dikte alleen waar dat veilig is, of herzie de behuizing. |
| Slechts één apparaatgebied is overbelast. | Moet het hele bord op dezelfde manier worden opgebouwd? | Overweeg gedeeltelijke HDI of gelokaliseerde fanout in plaats van constructie met willekeurige lagen. |
Hoe lees en selecteer je 1+8+1, 2+6+2 en 3+4+3?
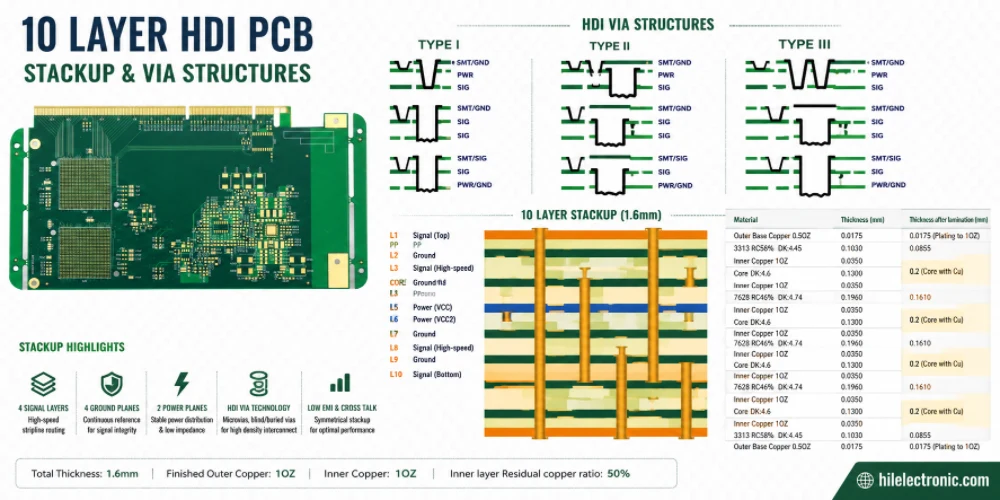
In de gebruikelijke symmetrische notatie A+B+A is elke "A" het aantal koperlagen dat buiten een centrale "B"-laag wordt toegevoegd. De getallen tellen op tot het totale aantal koperlagen. Daarom zijn 1+8+1, 2+6+2 en 3+4+3 allemaal constructies met tien lagen. De notatie zelf definieert niet elke via-verbinding, het exacte aantal persbewerkingen, de functies van de lagen, of de aanwezigheid van verborgen via's in de centrale subassemblage. Die details horen thuis in de fabricagetekening en de goedgekeurde opbouw.
| constructie | Typische microvias in aangrenzende lagen | Grote persreeks | Waar het past | Belangrijkste risico voor beoordeling |
|---|---|---|---|---|
| 1 + 8 + 1 | L1-L2 en L10-L9 | Centrale subassemblage met 8 lagen, vervolgens één buitenste opbouwpers; extra sublaminering kan nodig zijn als het midden verborgen via's bevat. | Ontsnapping met matige dichtheid, ondiepe overgangen aan de componentzijde, beperkte via-in-pad-vereisten | Of één microvia-niveau voldoende routingkanalen biedt voor de daadwerkelijke pin-indeling. |
| 2 + 6 + 2 | L1-L2, L2-L3 en gespiegelde aansluitingen aan de onderzijde | Centrale 6-laags subassemblage, eerst opbouwpers, daarna tweede opbouwpers | Compacte pakketten van 0.5 mm, blinde overgangen op twee niveaus, gecontroleerde fanout aan beide zijden | Gestapelde interfaces, cumulatieve registratie en interacties met koperwikkeling |
| 3 + 4 + 3 | Drie aangrenzende bouwlagen aan elke zijde | Centrale 4-laags subassemblage plus drie opeenvolgende opbouwpersen | Zeer dichte ontsnapping waarbij aantoonbaar drie routeringsdiepten vereist zijn | Opbrengst, dimensionale beweging, herhaalde thermische blootstelling en betrouwbaarheid van gestapelde microvia's |
| Asymmetrische of gedeeltelijke HDI | Alleen gedefinieerd waar nodig | Projectspecifiek | Enkelzijdige componentenvelden met hoge dichtheid of mechanisch beperkte producten | Kromming, verdraaiing en onevenwichtige koper/harsverdeling |
Selecteer niet alleen opbouw op basis van BGA-pitch.
De beslissing over de opbouw moet worden genomen op basis van een voltooide ontsnappingsstudie. Deze studie moet minimaal het aantal signaalrijen dat de behuizing moet verlaten, de plaatsing van de voedings- en massa-via's, de afstand tussen de paren, de continuïteit van het referentievlak, de beoogde fanoutrichting op elke signaallaag en het aantal beschikbare routes tussen aangrenzende pads of via-landen aantonen. Een 2+6+2-printplaat is niet automatisch "beter" dan een 1+8+1-printplaat; het is alleen gerechtvaardigd wanneer het tweede opbouwniveau routingtoegang creëert die het eerste niveau niet kan bieden.
Een interconnectie op elke laag is een aparte beslissing.
Bij HDI met willekeurige lagen worden normaal gesproken gevulde microvias gebruikt om opeenvolgende lagenparen in de structuur met elkaar te verbinden. Dit biedt maximale flexibiliteit bij verticale routing, maar creëert ook meer gevulde interfaces, meer proceslussen en meer mogelijkheden voor registratie- of interfacefouten. Het mag niet worden gebruikt als standaardvervanging voor het voltooien van de escape-architectuur. Wanneer HDI met willekeurige lagen vereist is, moet de tekening de toegestane via-stacks, verboden stackhoogtes, skip-via-regels en het betrouwbaarheidstestvoertuig specificeren.
Microvia-geometrie, capture pads en via-in-pad
De regels voor microvia's moeten in overleg met de fabrikant worden vastgesteld, rekening houdend met de werkelijke diëlektrische dikte, het lasersysteem, de foliebehandeling, het koperinlegproces en de registratiemogelijkheden. Een universele regel van "75 µm via met een pad van 225 µm" is niet veilig voor elk laminaat of elke opbouwlaag. Dezelfde nominale laseropening kan leiden tot verschillende ingangs-, middenwand- en doelpadcondities, afhankelijk van het harssysteem, het glassoort of de koperfolie.
Parameters die thuishoren in de HDI-ontwerpbeoordeling
- Laseropening en afgewerkte geometrie: Geef aan of de afmeting de opening voor het kunstwerk, de nominale ingangsdiameter, de uiteindelijke bovendiameter of de minimale streefdiameter betreft.
- Dikte van het diëlektricum: Gebruik de geperste diëlektrische dikte op de locatie van de microvia, niet een ongeperste prepreg-cataloguswaarde.
- Beeldformaat: De fabrikant moet de geschikte diepte-diameterverhouding bevestigen. Een conservatief ontwerp vermijdt over het algemeen dat de via dieper wordt gemaakt dan de effectieve diameter.
- Land veroveren: Bepaal de grootte aan de hand van de laserdiameter, het benodigde ringvormige oppervlak, het registratiebudget en de procescapaciteit van het doelplatform.
- Antipad: Bepaal het aan de hand van de elektrische speling, de interactie tussen het impedantieveld en de fabricage-uitlijning; het is geen vast verlengstuk van de contactplaat.
- Koperen vulling: Definieer de vulmethode, de toegestane deukjes of bultjes, de vlakheidseis en of de via een andere microvia of een componentland zal ondersteunen.
- Oppervlaktekoper na vulling: Controleer of het omwikkelen en opvullen van de beplating de buitenste koperlaag of de koperophoping buiten het fijnlijnetsvenster verhoogt.
Een praktisch startpunt, geen release-regel.
Veel HDI-ontwerpen voor productiedoeleinden maken gebruik van laser-microvias met een diameter van ongeveer 75-125 µm en geperste diëlektrische lagen van circa 50-100 µm. Deze waarden zijn nuttig voor vroege plaatsingsstudies, maar vormen geen garantie voor fabricage. Een ontwerp dat zich aan de rand van dit bereik bevindt, kan onproduceerbaar worden nadat de uiteindelijke glasconstructie, harssamenstelling, het beoogde koper en het afgewerkte koper zijn geselecteerd. De goedgekeurde stapelopbouw en DFM-respons moeten voorrang hebben op generieke bibliotheekwaarden.
Via-in-pad, gevulde via en afgedekte via zijn geen uitwisselbare termen.
Een via die zich in een componentland bevindt, moet meestal worden opgevuld en geëgaliseerd zodat soldeer niet in het gat loopt en de assemblagepad vlak blijft. Bij een HDI-microvia wordt kopervulling vaak gebruikt wanneer de via een BGA-pad of een andere gestapelde microvia ondersteunt. Een met hars gevulde en met koper afgedekte mechanische via is een andere structuur met andere verwerkings- en betrouwbaarheidsaspecten. De fabricage-instructies moeten het via-type, het vulmateriaal, de vereisten voor de afdekking, de acceptabele oppervlakteverzakking en de inspectiemethode specificeren.
Voor bouwwerken zonder grond of zeer kleine constructies is een aparte kwalificatie vereist.
Ontwerpen die conventionele capture lands minimaliseren of elimineren, gebruikmaken van zeer fijne additieve geleiders of werken met een substraatachtige geometrie, mogen niet worden gepresenteerd als een routinematige uitbreiding van standaard subtractieve HDI. Ze vereisen een proces-specifieke capaciteitsbeoordeling, specifieke ontwerpvoorschriften, inspectiecriteria en een overeengekomen productiepad. Een tienlaags ontwerp garandeert niet automatisch dat een SLP-structuur beschikbaar is.

Afbeelding 2. Microvia- en opbouwstructuur van een 10-laags HDI-printplaat.
Gestapelde, verspringende en overgeslagen microvia's
Verspringende microvias
Verspringende microvias zijn ten opzichte van elkaar verschoven op opeenvolgende opbouwlagen en verbonden door een kort geleidersegment op de tussenliggende laag. Ze nemen meer routingruimte in beslag dan een verticale stapel, maar voorkomen dat alle interfaces op dezelfde as liggen en vereenvoudigen doorgaans de kopervulling. Waar de behuizingsgeometrie de verschuiving toelaat zonder de signaaloverdracht of de continuïteit van de vlakken te verstoren, zijn verspringende structuren vaak het minst risicovolle uitgangspunt.
Gestapelde microvia's
Gestapelde microvias plaatsen opeenvolgende gevulde vias op dezelfde as. Ze behouden de kleinste verticale interconnectie-voetafdruk en kunnen noodzakelijk zijn bij compacte full-grid-pakketten. Hun betrouwbaarheid hangt af van meer dan alleen de via-diameter: de voorbereiding van de target-pad, de kwaliteit van de kopervulling, de reinheid van de interface, de platingstructuur, herhaalde blootstelling aan laminering en het aantal gestapelde niveaus spelen allemaal een rol. De industrie heeft ervaring met verborgen interfacefouten in sommige gestapelde constructies, dus een ontwerp moet een visueel acceptabele microsectie niet als enige bewijs van betrouwbaarheid beschouwen.
Microvias overslaan
Een skip-microvia loopt door meer dan één diëlektrische laag om een niet-aangrenzend doel te bereiken. Het is niet zomaar een diepere versie van een via in een aangrenzende laag. De laser moet meerdere hars-/glasstructuren verwijderen met behoud van de integriteit van de doelpad, en de grotere diepte kan het gekwalificeerde procesvenster verkleinen. Skip-vias mogen alleen worden gebruikt wanneer de fabrikant de exacte diëlektrische combinatie, diepte, opening en doelstructuur heeft gekwalificeerd. De tekening moet vermelden of skip-vias zijn toegestaan; ze mogen niet impliciet aanwezig zijn.
Hybride structuren
Een printplaat kan op de meeste plaatsen gebruikmaken van verspringende microvias, gestapelde paren alleen waar de routing dit vereist, verborgen mechanische vias in de centrale subassemblage en doorvoergaten voor connectoren. Deze gemengde architectuur is vaak economischer en robuuster dan het opleggen van één type via voor het hele ontwerp. Het vereist echter wel een via-kaart die de begin- en eindlagen duidelijk aangeeft en voorkomt dat er per ongeluk vias op ongeschikte interfaces worden gestapeld.
| Via structuur | Voordeel van hogere dichtheid | Proceslast | Vrijgavevoorwaarden |
|---|---|---|---|
| Microvia op één niveau | Creëert een ondiepe vertakking en maakt interne routeringskanalen vrij. | Laagste HDI-complexiteit | Bevestig de lasergeometrie, de grond- en opvulvereisten. |
| Verspringende meerlaagse constructie | Bereikt diepere lagen met offset routing. | Meer laagoppervlak, maar voorkomt een continue verticale stapeling. | Controleer de offsetruimte en de routing van de tussenlaag. |
| Gestapelde meerlaagse constructie | Maximale dichtheid op de via-locatie | Kopervulling, planarizatie en interfacecontrole op elk niveau. | Gekwalificeerde stapelhoogte, coupon en reflow-/betrouwbaarheidsplan |
| Microvia overslaan | Omzeilt een tussenliggende laag. | Smal venster voor laser- en galvaniseerprocessen | De exacte constructie moet door de fabrikant worden uitgevoerd volgens de geldende normen. |
Sequentiële laminering en HDI-processtroom
Sequentiële opbouw is een herhaalde productiecyclus, geen enkele laminering gevolgd door laserboring. Elk nieuw toegevoegd diëlektrisch/koperpaar moet worden gelamineerd, uitgelijnd, indien nodig afgebeeld, met een laser geboord, gereinigd, gemetalliseerd en – wanneer er een volgende microvia bovenop wordt gestapeld – gevuld en geëgaliseerd voordat de volgende opbouwlaag wordt toegevoegd.
Representatieve 2+6+2-stroom
- Bouw de zeslaagse centrale subassemblage. De binnenste lagen worden afgebeeld, geëtst en geïnspecteerd. Als het midden verborgen via's bevat, kunnen boren, metallisatie en een extra sublaminering nodig zijn voordat het midden voltooid is.
- Voeg het eerste opbouwpaar toe. De diëlektrische lagen en het koper voor L2 en L9 zijn in het midden gelamineerd. De registratiecompensatie is gebaseerd op de gemeten beweging van de centrale subassemblage.
- Maak de microvias van het eerste niveau aan. Laserboren van L2-L3 en L9-L8, vervolgens reinigen, metalliseren en bekleden of opvullen volgens de architectuur van het volgende niveau.
- Voeg het tweede opbouwpaar toe. Laminaat L1 en L10 op de voorbereide oppervlakken.
- Maak de buitenste microvia's aan. Laserboring L1-L2 en L10-L9. Voltooien via opvullen/vlakmaken waar de componentvlakken dit vereisen.
- Boor de resterende doorlopende gaten of gaten met gecontroleerde diepte. Mechanisch boren, ontvetten en het aanbrengen van doorgeplateerde gaten worden in een bepaalde volgorde uitgevoerd om de goedgekeurde koperstructuur te behouden.
- Voltooi de bewerkingen voor de buitenlaag, maskering, afwerking, profilering en testen.
Dit voorbeeld betreft een centrale subassemblagepers plus twee opbouwpersen. Het aanduiden als een "twee-cyclus" of "drie-cyclus" printplaat zonder te specificeren of de centrale pers wordt meegerekend, zorgt voor verwarring bij inkoop en engineering. De offerte en de werkbon moeten de daadwerkelijke procesvolgorde vermelden in plaats van gebruik te maken van afkortingen.
Welke veranderingen treden er op bij herhaaldelijk lamineren?
- Dimensionale beweging accumuleert. De schaalvergroting van kunstwerken en de compensatie voor boorgaten moeten gebaseerd zijn op het materiaalsysteem, de paneeloriëntatie en de gemeten procesgeschiedenis.
- De harsstroom wordt meer beperkt. Gevulde koperen elementen, vlakdichtheid en lokale koperonbalans kunnen leiden tot harstekort of een ongelijke diëlektrische dikte.
- Oppervlakkig koper kan zich ophopen. Herhaaldelijk wikkelen, vullen en beplaten van panelen kan het vermogen om fijne buitenste of opgebouwde geleiders te etsen verminderen.
- De thermische geschiedenis neemt toe. Bij de materiaalkeuze moet rekening worden gehouden met de blootstelling aan de pers en de montage, maar de ontledingstemperatuur alleen is niet bepalend voor de geschiktheid.
- De budgetten voor inschrijvingen worden krapper. De diepste stapel is afhankelijk van meerdere onafhankelijk geregistreerde beelden, laserpatronen en doelpads.
De volledige fabricagevolgorde wordt uitgelegd in de handleiding voor de productie van 10-laags printplaten . Het doel van de HDI-tekening is om het proces eenduidig te maken: elke via moet een startlaag, een stoplaag, een vulconditie en een toegestane relatie tot de via's erboven en eronder hebben.

Figuur 3. BGA-vluchtplan op basis van veld- en pinplattegrond
BGA-vluchtplan met plattegrond van Pitch en Pin
De pakketafstand is een nuttige screeningsparameter, maar kan op zichzelf de benodigde opbouw niet voorspellen. De uiteindelijke ontsnapping hangt af van de diameter van de contactvlakken, de soldeermaskerstrategie, de mate van ball-depopulatie, het aantal rijen, de stroom-/massaverdeling, de vereisten voor differentiële paren, de toegestane vernauwing, de beschikbare signaallagen en of routes tussen contactvlakken of microvia-vangpads mogen lopen.
0.8 mm spoed
Veel 0.8 mm BGA's kunnen worden gerouteerd met conventionele dog-bone fanout en mechanisch geboorde via's, vooral wanneer de behuizing geen volledig raster is. HDI kan nog steeds nuttig zijn om blokkering van doorgaande via's te verminderen, referentievlakken te behouden of bepaalde snelle overgangen te verkorten, maar het moet niet als noodzakelijk worden beschouwd.
0.65 mm spoed
Bij 0.65 mm zijn zowel conventionele als HDI-oplossingen mogelijk. Een 1+8+1-architectuur met via-in-pad kan de fanout vereenvoudigen, maar de keuze hangt af van de vraag of de binnenste rijen bereikbaar zijn zonder de vereisten voor de annulaire ring, soldeermasker of routingkanalen te schenden. Het power-via-patroon is vaak bepalender voor het succes dan het aantal signalen.
0.5 mm spoed
Een BGA met een volledig raster van 0.5 mm profiteert vaak van microvia-in-pad. Eén opbouwlaag kan voldoende zijn voor een pakket met weinig pinnen of een bescheiden aantal rijen; een dichte matrix vereist mogelijk twee lagen of een herziene laagindeling. Het is onverstandig om te garanderen dat elk pakket met 16 rijen kan worden opgebouwd met 2+6+2 zonder de pinmapping, de paarklassen en de stroomverdeling te controleren.
0.4 mm spoed
Bij een pitch van 0.4 mm worden de geometrie van de capture-land, de definitie van het soldeermasker, de vernauwing van de escape-kanalen en de planarizatie van de koperlaag cruciaal. Multi-level HDI is gebruikelijk, maar 3+4+3 is niet automatisch vereist. Sommige componenten kunnen worden gerealiseerd met twee opbouwlagen en zorgvuldige verwijdering van componenten; andere vereisen een willekeurige laag, fijnere geleiders of een substraatachtig proces. De productieroute moet worden bevestigd voordat het landpatroon en de via-bibliotheek worden vastgelegd.
Onder 0.4 mm spoed
Pakketten kleiner dan 0.4 mm kunnen het ontwerp verschuiven van conventionele subtractieve HDI naar gemodificeerde semi-additieve of substraatachtige fabricage. Deze overgang heeft gevolgen voor de vorm van de geleider, de koperdikte, de inspectie, de registratie van het soldeermasker, het paneelformaat en de kwalificatie van de leverancier. Het moet worden beschouwd als een andere procesklasse in plaats van te worden aangeprezen als een standaardoptie voor "kleinere microvia's".
Wat een ontsnappingsstudie moet opleveren
- een laag-voor-laag waaiertekening voor het dichtstbevolkte pakketkwadrant;
- de microvia- en capture-land-bibliotheek die gekoppeld is aan de voorgestelde stackup;
- het aantal bruikbare routeringskanalen per laag;
- Stroom- en grondstroomtoewijzing, inclusief impactbescherming tegen vliegtuigen;
- identificatie van het referentievlak voor elke hogesnelheidsroute;
- de diepst vereiste blinde verbinding en alle onvermijdelijke via-stacks;
- een lijst met aannames die goedkeuring van de fabrikant vereisen.
Materialen, impedantie en signaalintegriteit
De materiaalkeuze voor HDI-laminaat is een combinatie van proces, betrouwbaarheid en elektrische eigenschappen. Een lage dissipatiefactor maakt een laminaat niet automatisch geschikt voor sequentiële opbouw, en een hoge ontledingstemperatuur garandeert niet automatisch de betrouwbaarheid van microvia's. De precieze kern- en prepregconstructie, de koperfoliebehandeling, de harsvloei, de dimensionale stabiliteit, de laserrespons en een gekwalificeerd persrecept zijn allemaal van belang.
Materiaalvraagstukken voor een tienlaagse HDI-stapel
- Is het geselecteerde prepreg verkrijgbaar in een glasvorm en harssamenstelling die de vereiste geperste diëlektrische dikte oplevert?
- Heeft de fabrikant de dimensionale beweging door het voorgestelde aantal opbouwpersen in kaart gebracht?
- Kan het harssysteem met lasertechnologie de microvia's op de gewenste diepte nauwkeurig boren en ontvetten?
- Kan het koperopvulproces voldoen aan de vlakheidseisen zonder een overmatige hoeveelheid koper aan het oppervlak te creëren?
- Is het laminaat goedgekeurd voor het beoogde reflow-assemblageprofiel en eventuele nabewerking?
- Zijn voor hogesnelheidskanalen de ontwerp-Dk-, Df- en koperruwheidswaarden beschikbaar voor de daadwerkelijke constructies, en niet alleen als een algemene omschrijving in het specificatieblad?
Hoogwaardige productfamilies zoals Panasonic MEGTRON, Isola I-Tera of Tachyon, en speciale verliesarme laminaatmaterialen dekken verschillende elektrische en verwerkingsbehoeften. Ze mogen niet zomaar als onderling verwisselbaar worden beschouwd, enkel omdat hun nominale Dk- of Df-waarden dicht bij elkaar liggen. Een vervanging kan de impedantie, het invoegverlies, het gedrag van het glasvezelweefsel, de geperste dikte, de boorrespons en de lamineringsbeweging beïnvloeden. Materiaalalternatieven moeten worden gecontroleerd via een goedgekeurde lijst of schriftelijke klantautorisatie na herberekening van de stapelstructuur.
Gecontroleerde impedantie in een HDI-gebied
Fijne geleiders in de buurt van microvia-velden zijn gevoelig voor de afgewerkte koperlaag, de dikte van het diëlektricum, het soldeermasker, lokale vlakopeningen en de etsvorm. Het impedantiemodel moet gebruikmaken van de daadwerkelijke voorgestelde opbouw en het smalle vernauwingssegment meenemen waar dit elektrisch significant is. Een generieke bibliotheekwaarde zoals "3 mil lijn is gelijk aan 50 ohm" is niet overdraagbaar tussen materiaalsystemen of koperdiktes.
Het fabricagepakket moet elke impedantieklasse specificeren per laag, geometrie, referentievlak, doel en tolerantie. De leverancier stuurt vervolgens de breedte van de productielijn en de diëlektrische constructie ter goedkeuring terug. TDR-verificatie moet worden uitgevoerd volgens de inkoopdocumentatie en een geschikt couponontwerp; het aantal en de plaatsing van de coupons zijn overeengekomen vereisten en niet automatisch "één per paneelhelft" of "één per paneelkwart". Meer details zijn te vinden in de handleiding voor impedantiecontrole.
Microvias maken een transitieanalyse niet overbodig.
Een kortere blinde via heeft doorgaans minder ongebruikte stub dan een doorgaande via, maar de overgang omvat nog steeds padcapaciteit, discontinuïteit van de antipad, geometrie van het retourpad en mogelijk een verandering van het referentievlak. Hogesnelheidskanalen moeten worden geëvalueerd als complete interconnecties. In sommige gevallen is een back-drilled through-via te verkiezen boven een hoge microvia-stapel; in andere gevallen is een ondiepe microvia de nettere oplossing. De keuze moet gebaseerd zijn op de kanaal- en betrouwbaarheidsanalyse, niet op de regel dat HDI elektrisch altijd superieur is.

Afbeelding 4. 10-laags HDI PCB-opbouw
Kwalificatie, betrouwbaarheidstesten en productie-inspectie
IPC-6016 mag niet langer worden gespecificeerd als de huidige acceptatienorm voor HDI-printplaten. Deze norm is ingetrokken en de relevante HDI-conformiteitseisen zijn overgeheveld naar de toepasselijke productspecificaties. Voor een stijve tienlaagse HDI-printplaat is de primaire prestatiespecificatie normaal gesproken IPC-6012 in de revisie en klasse zoals vermeld in de aanbestedingsdocumenten. Flexibele en stijf-flexibele HDI-constructies worden behandeld via IPC-6013; voor hoogfrequente printplaten kan, indien van toepassing, IPC-6018 gelden. IPC-A-600 biedt een visuele interpretatie van de acceptatievoorwaarden, maar vervangt de geldende prestatiespecificatie niet.
Waarom gestapelde microvias meer vereisen dan een standaard microsectie.
Een gepolijste dwarsdoorsnede onderzoekt slechts een zeer klein deel van een via-structuur en kan een zwakke interface die pas na herhaaldelijk solderen of thermische cycli openbreekt, mogelijk niet aan het licht brengen. Voor producten met meerdere gestapelde lagen, hoge blootstelling tijdens assemblage of zware bedrijfsomstandigheden, dient het kwalificatieplan een structurele inspectie te combineren met een elektrisch bewaakt testvoertuig. De exacte coupon, voorbehandeling, cyclusaantal, temperatuur en faaldrempel dienen te worden vastgelegd in de specificaties van de klant of te worden overeengekomen met de fabrikant.
Nuttige kwalificatie- en acceptatietools
- Simulatie van een convectie-reflow-assemblage: Wordt gebruikt om de printplaat of het teststuk bloot te stellen aan een gedefinieerd reflow-profiel vóór structurele of elektrische evaluatie.
- Door gelijkstroom geïnduceerde thermische cycli: verwarmt elektrisch een testcoupon in serie en meet de weerstandsverandering tijdens herhaalde cycli.
- Thermische schok of cyclisch gebruik in de kamer: Wordt gebruikt wanneer de productspecificatie omgevingsveranderingen vereist die representatief zijn voor de gebruiksomstandigheden.
- Microsectieanalyse: Evalueert de conditie van de doelplaat, de vulkwaliteit, de structuur van de beplating, de registratie, de diëlektrische integriteit en eventuele tekenen van loslating of scheurvorming.
- AOI- en laserboorinspectie: Controleert defecten in het kunstwerk, de uitlijning van het doel en de geometrie van de gaten in de juiste productiestadia.
- Elektrische test: Controleert de continuïteit en isolatie van de afgewerkte printplaat in overeenstemming met de aankoopspecificatie.
- TDR: Controleert coupons met gecontroleerde impedantie wanneer impedantiecontrole is gespecificeerd.
Kwalificatie, acceptatie van partijen en verzendgegevens zijn verschillend.
Een kwalificatie van de leverancierscapaciteit kan periodiek worden uitgevoerd op een representatieve constructie. Eerste-artikeltesten kunnen vereist zijn wanneer een nieuwe stackup, materiaal of via-stack wordt geïntroduceerd. Acceptatie van productiebatches kan gebruikmaken van coupons of monsters zoals gedefinieerd in de geldende specificaties en inkoopdocumentatie. Verzendgegevens zijn de rapporten die daadwerkelijk met de printplaten worden meegeleverd. Deze drie niveaus mogen niet worden samengevoegd tot de bewering dat elke printplaat of elk paneel elke betrouwbaarheidstest ondergaat.
| Opnemen of testen | Typisch doel | Wanneer is het nodig? |
|---|---|---|
| Stapel- en materiaalcertificaat | Bevestigt goedgekeurde materialen, constructies en traceerbaarheid van partijen. | Gecontroleerde materialen, hogesnelheidsproducten, gereguleerde producten of producten die door de klant zijn gekwalificeerd. |
| Microsectierapport | Documenten via en laag structurele integriteit op een representatieve coupon | Eerste artikel, gedefinieerde productiebatches, zeer betrouwbare of complexe via-structuren |
| Gegevens over reflow/thermische cycli | Evalueert de stabiliteit van de interconnectie na voorgeschreven belasting. | Gestapelde microvias, zware assemblageomstandigheden of productspecifieke betrouwbaarheidseisen. |
| TDR-rapport | Controleert de impedantie van de coupon aan de hand van gespecificeerde klassen. | Gecontroleerde-impedantie-orders |
| Certificaat voor elektrische keuring | Bevestigt de continuïteits-/isolatietests van de afgewerkte printplaten. | Normaal gesproken vereist voor meerlaagse productie |
Kosten, levertijdfactoren en offertepakket
De kosten van HDI worden bepaald door procescycli en opbrengstrisico, niet door een universele toeslag die aan een bepaalde productnaam is verbonden. Twee nominaal identieke 2+6+2 printplaten kunnen aanzienlijk verschillen in prijs als de ene gebruikmaakt van verspringende 100 µm microvias op een standaard paneel en de andere van gestapelde via-in-pad, ultrafijne lijnen, materiaal met lage verliezen, nauwkeurige registratie en uitgebreide kwalificatiedocumentatie.
De grootste kosten- en planningsfactoren
- aantal opbouw- en begraven-via sublaminatiestappen;
- gestapeld versus verspringend aantal microvia's en maximale stapelhoogte;
- koperen vulling, vlakmaking en toelaatbare oppervlakteverzakking;
- minimale geleiderbreedte/afstand na de vereiste galvaniseervolgorde;
- beschikbaarheid van materialen, paneelgrootte en geschiedenis van dimensionale stabiliteit;
- afgewerkte dikte, aspectverhouding van de doorvoeropening en gemengde via-technologieën;
- impedantieklassen en couponvereisten;
- productclassificatie, eerste artikelkwalificatie en vereiste rapporten;
- printplaatgrootte, array-ontwerp, paneelbenutting en verwachte opbrengst;
- hoeveelheid, leveringssplit en of een versnelde route technisch mogelijk is.
Omdat deze factoren elkaar beïnvloeden, worden in het artikel geen vaste percentages of gegarandeerde prototypedagen vermeld. De kostenhandleiding voor 10-laags printplaten legt uit hoe offertes vergeleken kunnen worden zonder materiaalkosten, proces-NRE, testgereedschap en logistiek door elkaar te halen.
Benodigde bestanden voor een offerte voor een HDI-project van technische kwaliteit
- Fabricagegegevens voor Gerber X2, ODB++ of IPC-2581;
- NC-boor-/routeringsgegevens met een start-/stop-laagtabel voor elke blinde, ondergrondse en lasergestuurde via;
- Fabricagetekening met specificaties voor uiteindelijke dikte, koper, afwerking, klasse en maattoleranties;
- voorgestelde stapelopstelling of toestemming voor de fabrikant om er een te ontwerpen;
- Impedantietabel met vermelding van laag, geometrie, referentievlak, doel en tolerantie;
- BGA-gegevens of een fanout-afbeelding voor de dichtstbevolkte pakketten;
- Materiaalbeperkingen en vervangingsbeleid;
- eisen met betrekking tot via-vulling, dop en vlakheid;
- kwalificatie-, coupon-, inspectie- en rapportagevereisten;
- hoeveelheid, leveringsschema, paneel-/arrayvoorkeur en montageprofiel wanneer de betrouwbaarheid afhangt van blootstelling aan reflow-solderen.
Dien een 10-laags HDI-printplaat in voor DFM en ontvang een offerte.
Checklist voor HDI-vrijgave vóór fabricage
Een HDI-ontwerp is pas klaar voor een offerte wanneer de opbouwnotatie, de via-kaart en de routingintentie dezelfde fysieke constructie beschrijven. Het releasepakket moet elke blinde, ingebedde en doorlopende via-verbinding weergeven; aangeven welke microvia's gestapeld, versprongen, overgeslagen of via-in-pad zijn; en de vereiste vulling, planariteit en afdekkingsconditie vermelden. De ontsnappingsstudie van het pakket moet aantonen waarom elk opbouwniveau nodig is, in plaats van de pakketafstand als enige beslissingsregel te gebruiken.
- Leg de centrale subassemblage, de opbouwvolgorde en de daadwerkelijke lamineervolgorde vast.
- Bevestig dat de diameter van de laserdoorvoer, de dikte van het diëlektricum, het opvanggebied, het doelgebied en de aspectverhouding één gekwalificeerde geometrie vormen.
- Identificeer microvia-stapels die een structuurspecifieke betrouwbaarheidskwalificatie vereisen.
- Stuur de productie-opbouw en impedantiegeometrie ter goedkeuring terug voordat de wijzigingen in het artwork worden vrijgegeven.
- Definieer de couponstructuren, de steekproeffrequentie, de acceptatiecriteria en de te leveren rapporten in de inkoopdocumenten.
- De proceskwalificatie van de leverancier, de kwalificatie van het eerste product en de routinematige acceptatie van partijen zijn afzonderlijke testprogramma's.
Het meest betrouwbare resultaat is doorgaans de minst complexe opbouw die de verpakking vrijmaakt, referentievlakken behoudt en voldoet aan het productkwalificatieplan. Het toevoegen van een extra opbouwlaag kan routingruimte terugwinnen, maar brengt ook registratieaccumulatie, thermische belasting, vul-/planariseerbewerkingen en een verhoogd risico op opbrengstverlies met zich mee.

aanbevolen berichten
TMM4 filter printplaatproductie
De productie van de TMM4-filterprintplaat wordt gecontroleerd door...
TMM3 printplaatproductie voor RF-modules
TMM3 PCB-productie is vooral nuttig wanneer de RF-module...

TMM6 PCB-fabricage
TMM6-fabricage is de pagina voor procescontrole voor een mid-Dk...

TMM10i PCB-fabricage en DFM
Bij de TMM10i PCB-productie ligt de nadruk sterker op DFM (Design for Manufacturing) omdat...
Hoe u een offerte voor PCB's kunt krijgen
Wij voeren graag een DFM/DFA-analyse voor u uit en sturen u vervolgens een rapport. U kunt uw bestanden veilig uploaden via onze website. Om u een offerte te kunnen geven, hebben we de volgende informatie nodig:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.