
Defecten bij golfsolderen: oorzaken, detectie en preventie

1. Inleiding tot defecten bij golfsolderen
Golfsolderen blijft een essentieel proces voor de assemblage van doorsteekcomponenten in grootschalige printplaatproductie. Door printplaten over een golf van gesmolten soldeer te leiden, realiseren fabrikanten snelle en consistente verbindingen over meerdere soldeerpunten tegelijk. Deze efficiëntie brengt echter inherente risico's met zich mee: defecten bij golfsolderen kunnen de elektrische integriteit aantasten, de productbetrouwbaarheid verminderen en de herstelkosten verhogen.
Waarom defectbeheer belangrijk is
Ongecontroleerde defecten bij golfsolderen hebben een directe invloed op de opbrengst en de efficiëntie van de daaropvolgende tests. Een enkel verbindingsdefect of een slechte soldeerverbinding kan leiden tot functioneel falen, terwijl systemische problemen het afvalpercentage verhogen en de productieplanning vertragen. Effectieve defectidentificatie en oorzaakanalyse vormen de basis van robuust kwaliteitsmanagement in de PCBA-productie.
2. Veelvoorkomende defecten bij golfsolderen: classificatie en kenmerken
Inzicht in de verschillende soorten defecten bij golfsolderen maakt gerichte probleemoplossing mogelijk. Elke defectcategorie heeft specifieke visuele kenmerken, onderliggende oorzaken en gevolgen voor de betrouwbaarheid.
A. Onvoldoende vulling van het gat
Onvoldoende vulling van gaten treedt op wanneer soldeer de doorvoergaten niet volledig doordringt of onvoldoende soldeerverbindingen vormt. Dit defect is doorgaans het gevolg van onvoldoende voorverwarmingstemperaturen, een te lage golfhoogte of oppervlakteoxidatie op pads en aansluitingen. Dit leidt tot zwakke mechanische verbindingen en een verminderde elektrische geleidbaarheid, waardoor latente veldfouten ontstaan.
B. Soldeerverbinding
Soldeerbruggen creëren onbedoelde geleidende paden tussen aangrenzende pinnen of pads. Een te hoge golfhoogte, een te kleine afstand tussen de componenten en een ongelijkmatige fluxaanbrenging zijn veelvoorkomende oorzaken van deze kortsluiting. Brugvorming is een van de meest kritieke defecten bij golfsolderen vanwege het directe risico op functioneel falen.
C. Koude soldeerverbindingen
Koude soldeerverbindingen vertonen een doffe, korrelige of ruwe oppervlaktestructuur, wat wijst op een onvolledige metallurgische verbinding. Een onvoldoende soldeertemperatuur, een te korte verblijftijd of een vervuild soldeerbad voorkomen een goede bevochtiging en de vorming van intermetallische verbindingen. Deze verbindingen vertonen na verloop van tijd een verminderde mechanische sterkte en een verhoogde elektrische weerstand.
D. Soldeerballen
Na het golfsolderen verschijnen soldeerbolletjes als kleine, bolvormige deeltjes verspreid over het printplaatoppervlak. Vocht in het printplaatlaminaat, turbulente golfomstandigheden en een slechte fluxactivering dragen bij aan dit defect. Naast het risico op kortsluiting duiden soldeerbolletjes op procesinstabiliteit die onmiddellijke aandacht vereist.
E. Optillen en uitlijnen van componenten
Componentverplaatsing treedt op wanneer onderdelen gedeeltelijk loskomen of verschuiven tijdens contact met de transportband. Een te hoge transportsnelheid, onvoldoende hechting van de lijm of thermische schokken als gevolg van onjuiste voorverwarmingsprofielen kunnen deze verplaatsing veroorzaken. Beschadigde verbindingen vereisen handmatige nabewerking, wat de productiekosten aanzienlijk verhoogt.

Veelvoorkomende soldeerfouten
3. Oorzaakanalyse van defecten bij golfsolderen
Systematische defectpreventie vereist inzicht in de technische variabelen die de resultaten van golfsolderen beïnvloeden. Drie hoofdcategorieën van factoren liggen aan de basis van de meeste defecten.
A. Procesparameterinstellingen
De temperatuur van de soldeergolf, het voorverwarmingsprofiel, de golfgeometrie en de transportsnelheid bepalen gezamenlijk de efficiëntie van de warmteoverdracht. Onvoldoende voorverwarming veroorzaakt koude soldeerverbindingen en een slechte vulling van de gaten doordat de flux niet voldoende wordt geactiveerd en de printplaat niet thermisch verzadigd raakt. Te hoge temperaturen bevorderen kortsluiting en de vorming van soldeerbolletjes door verhoogde oxidatie en turbulentie.
B. Factoren die van invloed zijn op het PCB-ontwerp en de lay-out
Het ontwerp van de printplaat heeft een directe invloed op de gevoeligheid voor defecten bij golfsolderen. Onvoldoende afstand tussen de pads bevordert kortsluiting, terwijl een onjuiste oriëntatie van componenten schaduweffecten creëert die de soldeerstroom blokkeren. Thermische ontlastingspatronen, koperverdeling en de plaatsing van via's beïnvloeden allemaal de warmteverdeling en het bevochtigingsgedrag van het soldeer tijdens golfcontact.
C. Vloeimiddel aanbrengen en oppervlaktereiniging
Het type flux , de uniformiteit van de applicatie en de toestand van het printplaatoppervlak bepalen de bevochtigingsprestaties. Een inconsistente fluxdekking leidt tot een onregelmatige soldeerverdeling, terwijl verlopen of verontreinigde flux de oxiden niet effectief verwijdert. Bestaande verontreiniging op pads of aansluitingen verhindert een goede metallurgische verbinding, ongeacht andere procesomstandigheden.
4. Detectiemethoden voor defecten bij golfsolderen
Effectieve kwaliteitscontrole combineert meerdere inspectietechnieken om zowel zichtbare als subtiele defecten in het golfsoldeerproces op te sporen voordat de producten de klant bereiken.
Visuele inspectienormen
Handmatige inspectie volgens de IPC-A-610-criteria identificeert grove defecten zoals brugvorming, onvoldoende vulling en koude voegen. Getrainde operators beoordelen de geometrie van de afronding, de oppervlaktestructuur en het vulpercentage van de gaten met behulp van vergrootinstrumenten. Deze methode biedt directe feedback, maar is sterk afhankelijk van de vaardigheid en consistentie van de inspecteur.
Geautomatiseerde optische inspectie (AOI)
AOI-systemen leggen beelden met hoge resolutie vast en passen algoritmische analyses toe om defecten in golfsolderen op productiesnelheid te detecteren. Deze systemen blinken uit in het identificeren van kortsluitingen, ontbrekende soldeerverbindingen en dimensionale afwijkingen bij grote printplaatvolumes. Integratie met statistische procescontrole maakt trendmonitoring en vroegtijdige detectie van procesafwijkingen mogelijk.
Thermische profilering en monitoring
Temperatuurprofilering valideert de voorverwarmings- en golfcontactomstandigheden aan de hand van vastgestelde recepten. Thermokoppels, bevestigd aan testprintplaten, meten de werkelijke thermische belasting en onthullen afwijkingen die defecten veroorzaken. Continue monitoring van de temperatuur van het soldeerbad en de golfhoogte zorgt voor realtime procesverificatie.
5. Preventiestrategieën en procesoptimalisatie
Proactieve defectpreventie levert betere resultaten op dan detectie en herstelwerkzaamheden na de productie. Systematische optimalisatie pakt de grondoorzaken aan voordat defecten zich voordoen.
Optimaliseren van thermische profielen
Voorverwarmingsprofielen moeten een beoogde boventemperatuur van 100-130 °C bereiken om de flux te activeren en thermische schokken te minimaliseren. De contacttemperatuur en de verblijftijd van de golven moeten in balans zijn: voldoende warmte voor volledige bevochtiging zonder overmatige blootstelling die oxidatie bevordert. Validatie van het profiel moet plaatsvinden na elke productwisseling of onderhoud aan de apparatuur.
Ontwerp voor maakbaarheid (DFM)
Door rekening te houden met golfsolderen tijdens het PCB-ontwerp worden inherente defectrisico's voorkomen. Voldoende padafstand, de juiste oriëntatie van componenten ten opzichte van de golfrichting en geschikte thermische ontlastingssystemen verbeteren de soldeervloei en warmteverdeling. Een DFM-beoordeling vóór de definitieve productiestart voorkomt kostbare ontwerpfouten.
Onderhoud en kalibratie van apparatuur
Regelmatig onderhoud waarborgt de stabiliteit van het golfsoldeerproces. Het verwijderen van slakken uit de soldeerbaden, het reinigen van de golfmondstukken en het kalibreren van het fluxsysteem voorkomen geleidelijke prestatievermindering. Controle van de transportsnelheid, kalibratie van de temperatuursensor en meting van de golfhoogte moeten volgens vastgestelde schema's worden uitgevoerd om een consistente, foutloze output te garanderen.

aanbevolen berichten
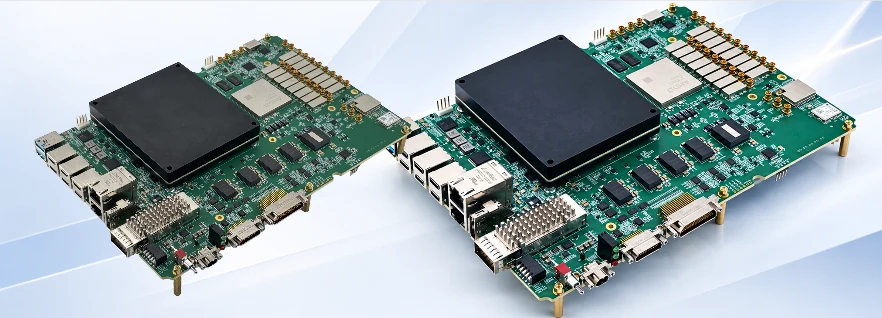
Productie en assemblage van printplaten voor snelle RFSoC's: belangrijke technische overwegingen
Hoe vraag ik een offerte aan voor printplaten? Laten we een DFM/DFA-analyse uitvoeren voor...
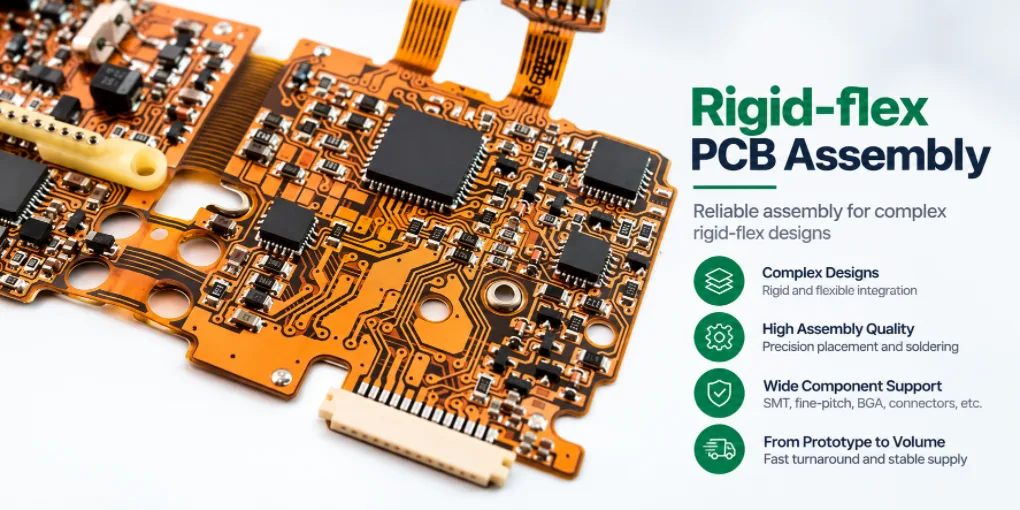
Rigid-flex PCB-assemblage voor prototype en productie
Afbeelding 1. Stijf-flexibele printplaatassemblage

1206 PCB-assemblagediensten voor prototypes en productie
src="https://hilelectronic.com/wp-content/uploads/2026/08/PC...

Geassembleerde PCBA-services voor door de klant aangeleverde componenten.
Kitted PCBA is een productiemodel waarbij de klant...
Hoe u een offerte voor PCB's kunt krijgen
We voeren een DFM/DFA-analyse voor u uit en sturen u een rapport. U kunt uw bestanden veilig uploaden via onze website. We hebben de volgende informatie nodig om u een offerte te kunnen sturen:
-
- Gerber, ODB++ of .pcb, spec.
- BOM-lijst als u assemblage nodig heeft
- Aantal
- Draaitijd
Naast PCB-productie bieden we een uitgebreid scala aan elektronische diensten, waaronder PCB-ontwerp, PCBA en kant-en-klare oplossingen. Of u nu hulp nodig heeft bij prototyping, ontwerpverificatie, componentsourcing of massaproductie, wij bieden end-to-end ondersteuning om het succes van uw project te garanderen.
Voor PCBA-diensten verzoeken wij u uw BOM (Bill of Materials) en eventuele specifieke assemblage-instructies te verstrekken. Wij bieden ook DFM/DFA-analyses aan om uw ontwerpen te optimaliseren voor maakbaarheid en assemblage, wat een soepel productieproces garandeert.