
Przewodnik po procesie montażu PCB z wklejonym pinem
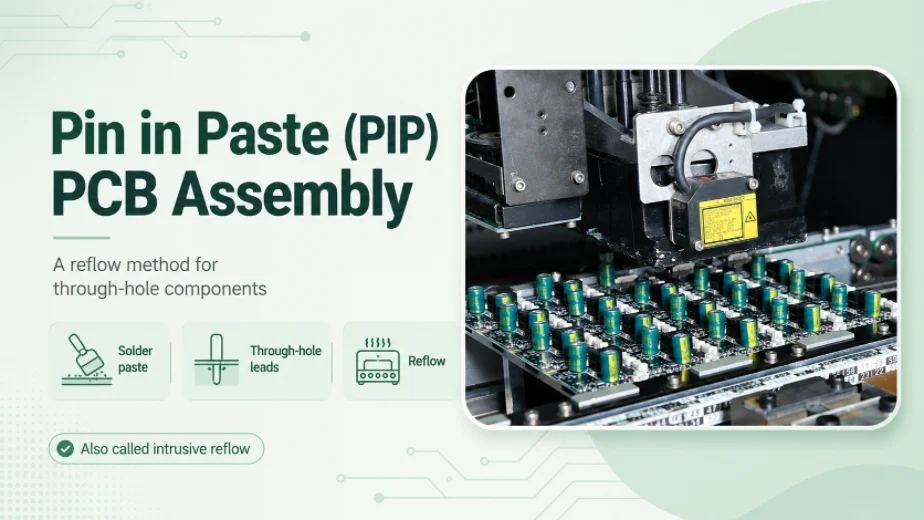
Rysunek 1. Zespół płytki PCB z pinem w paście
Ostatnia aktualizacja: maj 2026 r. · Przewodnik po procesie i projektowaniu w technologii wklejania w otwory dla płytek wykonanych w technologii mieszanej
Przypnij wklej (PiP) - nazywany również wklejanie w otwór (PIH), lutowanie przelotowelub natrętne reflow — is a way to solder through-hole components in the same reflow oven that solders the surface-mount parts. Instead of running a separate wave-soldering or hand-soldering operation for the few leaded connectors and headers on a board, the assembler prints solder paste directly into the plated through-holes, inserts the component leads into that paste, and reflows everything together. Done correctly it removes an entire process step from a mixed-technology board, but it only works when the holes, the stencil, and the components are designed for it. This guide explains the mechanics, the paste-volume math, the design rules, and where PiP beats — and where it loses to — wave and lutowanie selektywne.
Czym jest montaż PCB metodą PiP (pin-in-paste)?
Większość współczesnych płytek drukowanych jest zdominowana przez elementy montowane powierzchniowo, ale nadal zawierają one kilka elementów przewlekanych (THT) – złącza zasilania, złącza międzypłytkowe, duże kondensatory elektrolityczne, przekaźniki, gniazda RJ45, gniazda DC barrel – które wymagają wytrzymałości mechanicznej przewodu przechodzącego przez płytkę. Tradycyjnie te elementy z wyprowadzeniami są lutowane oddzielnie: metodą lutowania falowego, za pomocą lutownicy selektywnej lub ręcznie. Każdy z nich to osobny proces, który charakteryzuje się inną konfiguracją, kosztami i narażeniem na temperaturę.
Proces Pin in Paste łączy ten drugi proces z pierwszym. Metalizowane otwory przelotowe są wypełniane pastą lutowniczą podczas tego samego etapu drukowania szablonowego, który polega na wklejaniu padów SMT. Element z wyprowadzeniami jest umieszczany tak, aby jego piny znajdowały się wewnątrz wypełnionych pastą tulei, a gdy płytka przechodzi przez piec reflow, pasta w otworach topi się wraz z pastą pod elementami układu scalonego, przenikając przez tuleję, tworząc odpowiednie wyprofilowanie po obu stronach. Jeden wydruk, jedno miejsce, jedno reflow.
Dlaczego warto stosować lutowanie na fali zamiast lutowania pinowego?
Motywacją jest niemal zawsze wyeliminowanie jednego kroku. Na płytce wykonanej w 95% metodą SMT z trzema lub czterema złączami przewlekanymi, lutowanie falowe wymusza przepływ całego panelu przez falę stopionego lutu, aby wykonać kilkanaście połączeń — dodatkowe urządzenie, paletę do maskowania strony SMT, dodatkowy topnik i czyszczenie oraz drugi cykl termiczny dla elementów już raz poddanych lutowaniu rozpływowemu.
Wybór PiP przynosi kilka konkretnych korzyści:
- Jeden proces termiczny. Płytka wykorzystuje pojedynczy profil lutowania rozpływowego zamiast lutowania rozpływowego z falą, co zmniejsza naprężenia cieplne wrażliwych na ciepło części SMT i upraszcza obróbkę bezołowiową.
- Mniej pracy i przestrzeni. Brak oddzielnej maszyny falowej lub selektywnej w linii, brak stacji lutowniczej do lutowania ręcznego, mniejsza liczba operatorów dotykających płytki.
- Spójne, mierzalne połączenia. Objętość lutu ustalana jest przez otwór szablonu, dzięki czemu każde połączenie otrzymuje powtarzalną ilość pasty, a nie wynik zależny od ręki, bez mostków falowych lub sopli na spodzie.
Wadą jest to, że PiP nie wybacza błędów w kwestii objętości pasty i tolerancji komponentów na ciepło. Jeśli te dwa czynniki nie zostaną odpowiednio zaprojektowane, połączenia będą się zużywać lub złącze się stopi – o czym jest mowa w dalszej części tego poradnika.
Proces wklejania pinów, krok po kroku
Typowa linia Pin-in Paste wygląda niemal identycznie jak zwykła linia SMT, z otworem przelotowym dodanym przed reflowem, a nie po nim. Jedynym prawdziwie nowym krokiem jest włożenie; jedynym krokiem wymagającym specjalnej inżynierii jest wydruk.
- Odbitka szablonowa — pasta jest nadrukowywana na pady SMT i wtłaczana do otworów przelotowych przez powiększone (nadrukowane) lub schodkowe otwory. Kontrola kluczy: konstrukcja otworu i grubość szablonu, w których objętość pasty jest zwiększana lub zmniejszana.
- Umieszczanie SMT — maszyna typu „pick-and-place” umieszcza wszystkie części montowane powierzchniowo w zwykły sposób.
- Wkładanie THT — elementy z wyprowadzeniami są wkładane tak, aby ich kołki znalazły się w otworach wypełnionych pastą, ręcznie, za pomocą maszyny montażowej lub przy użyciu specjalnego przyrządu montażowego. Kontrola kluczy: szpilki muszą sięgnąć pasty, nie rozmazując jej po ściankach lufy.
- Przepływ — cały zespół przechodzi przez piec; połączenia SMT i przelotowe powstają w tym samym profilu. Kontrola kluczy: Profil musi w pełni nagrzewać elementy przewlekane o dużej masie cieplnej, nie podgrzewając przy tym elementów SMT.
- Kontrola — AOI sprawdza połączenia SMT; wypełnienia otworów przelotowych sprawdza się wizualnie lub, w przypadku gdy istotne są lufy, za pomocą promieni rentgenowskich w celu sprawdzenia powstawania wypełnień górnych/dolnych i wypełnienia lufy.
Problem z objętością pasty lutowniczej w PiP (i jego rozwiązania)
Oto główny problem. Lufa przelotowa to stosunkowo duża przestrzeń, którą trzeba wypełnić, pozostawiając zaokrąglenie po obu stronach płytki, podczas gdy standardowy szablon drukuje jedynie cienką, płaską warstwę (zwykle o grubości 0.10–0.15 mm). Wytnij otwór wielkości padu, a większość pasty spłynie prosto do lufy; gdy topnik wypali się w lutowaniu rozpływowym, nie pozostanie wystarczająco dużo metalu, aby wypełnić otwór, a połączenie będzie puste, bez zaokrąglenia na dole.
Asemblerzy łatają tę lukę, stosując trzy główne techniki, często stosowane w połączeniu:
Nadruk
Otwór szablonu jest większy niż pierścień uszczelniający , dzięki czemu dodatkowa pasta jest dociskana pierścieniowo wokół otworu; podczas reflowu pasta spływa do cylindra. Otwory do nadruku mogą mieć kształt okrągły, kwadratowy lub łezkowaty, co powoduje, że pasta jest dociskana do otworu. Jest to najpopularniejsza i najtańsza metoda, ponieważ zmienia jedynie grafikę szablonu.
Szablon schodkowy (schodkowy)
Szablon jest miejscowo grubszy wokół otworów PiP – np. szablon o grubości 0.12 mm jest stopniowany do 0.20 mm tylko w tym miejscu – dzięki czemu każdy wydruk nakłada więcej pasty, a jednocześnie utrzymuje cienkie obszary SMT o drobnym skoku. Jest to droższe i wymaga starannego rozmieszczenia stopni, dzięki czemu rakla nadal uszczelnia, ale zapewnia duże objętości bez zajmowania zbyt dużej powierzchni.
Preformy lutownicze
W przypadku otworów o największej objętości (ciężkie złącza zasilania, duże tuleje), na nadrukowaną pastę przed lutowaniem rozpływowym nakładany jest wstępnie uformowany kawałek lutu stałego – preforma . Topi się on i uzupełnia pastę, wypełniając tuleje, których żaden rozsądny szablon nie byłby w stanie wypełnić sam.
Bez względu na wybraną metodę, pasta musi fizycznie dotrzeć do lufy, dlatego w przypadku PiP ważne są szablony wycinane laserowo z gładkimi, dobrze zwężającymi się ściankami otworów: czyste ścianki uwalniają grubszą warstwę pasty, zamiast pozostawiać jej połowę przyklejoną do szablonu.
Jak obliczyć objętość pasty lutowniczej dla pinu w paście
PiP to jeden z niewielu procesów montażu, w którym trzeba faktycznie obliczyć objętość, zamiast polegać na wartości domyślnej. Logika jest prosta.
Najpierw należy obliczyć ostateczną objętość lutu potrzebną do wykonania połączenia:
Potrzebna ilość lutu = objętość lufy + górne wypełnienie + dolne wypełnienie − objętość ołowiu wewnątrz lufy
Objętość lufy to otwór w obudowie traktowany jako cylinder; odejmij część ołowiu, która znajduje się w środku, i dodaj niewielki naddatek na wypustki, które powinny powstać po obu stronach. To daje objętość lutu stałego, jaką chcesz uzyskać na końcu.
Po drugie, przelicz tę wartość na objętość pasty lutowniczej . Pasta lutownicza to zawiesina proszku metalicznego w topniku, a tylko około połowa jej objętości stanowi metal — reszta to topnik, który ulatnia się podczas lutowania rozpływowego. Z reguły potrzebna jest zatem mniej więcej dwukrotnie większa objętość lutu w pastach lutowniczych do lutowania na mokro:
Objętość pasty mokrej ≈ 2 × potrzebna ilość lutu (dokładny współczynnik zależy od zawartości metalu w paście — sprawdź kartę katalogową)
Po trzecie, zaprojektuj otwór i grubość szablonu tak, aby nanieść taką objętość pasty. Objętość otworu to otwarta powierzchnia pomnożona przez grubość szablonu, więc musisz dokonać kompromisu między rozmiarem nadruku a grubością szablonu; jeśli płaski otwór nie może osiągnąć celu bez absurdalnego wzrostu, jest to sygnał do zwiększenia rozmiaru szablonu lub dodania preformy. Praktyczna wskazówka: nigdy nie pozwól, aby firma produkująca szablony wycinała otwory PiP na „rozmiar padu” – określ ich rozmiar na podstawie obliczeń objętości, uwzględniając stosunek metalu do topnika pasty.
Zasady projektowania przypinania wklejania: otwory, wyprowadzenia i miejsca wykluczone
Dobre PiP zaczyna się w układzie, a nie na linii. Kilka zasad sprawia, że proces jest możliwy do wydrukowania, a stawy brzmią:
- Odległość między otworem a wyprowadzeniem: Średnica otworu w oprawie ≈ średnica ołowiu + 0.20–0.25 mm dla okrągłych ołowiów (nieco więcej dla kwadratowych/prostokątnych). Zbyt ciasne ołowie zdzierają pastę ze ścianki; zbyt luźne powodują wypadanie pasty i brak szczelności połączenia.
- Pierścień pierścieniowy / podkładka: użyj grubej podkładki wierzchniej, aby nadruk miał gdzie się osadzić, co umożliwi nałożenie większej ilości pasty i uzyskanie mocniejszego wyokrąglenia.
- SMT – zabezpieczenie przed: utrzymuj pola kontaktowe SMT o małej gęstości z dala od pierścienia nadruku, aby nadrukowana pasta nie mogła zlać się z sąsiednim polem.
- Odległość między komponentami: pozostaw niewielką szczelinę pod korpusem (lub określ część z odstępami), aby pasta mogła odprowadzić topnik i utworzyć górne wyokrąglenie; część leżąca płasko zatrzymuje go.
- Prześwit od spodu: nie umieszczaj niczego kruchego lub wysokiego bezpośrednio pod otworem PiP po przeciwnej stronie — dolny płat potrzebuje miejsca, a obszar ten jest poddawany pełnemu procesowi rozpływu.
- Bilans cieplny: odciążyć duże miedziane płaszczyzny łączące się z lufą za pomocą przewodów termicznych, w przeciwnym razie lufa pełni funkcję radiatora i może nie osiągnąć temperatury rozpływu.
To są właśnie te rodzaje problemów, które wychwytuje się podczas przeglądu DFM i przeglądu montażu (DFA) przed wycięciem narzędzi, gdy ich wymiana jest bezpłatna, a nie wymaga ponownego obrotu.
Które komponenty można lutować za pomocą pasty pinowej?
Najważniejszym czynnikiem wpływającym na bramkowanie jest ciepło. Element i jego tworzywa sztuczne muszą przetrwać pełną temperaturę szczytową w procesie rozpływowym – zazwyczaj około 245–260°C w przypadku stopów SAC bezołowiowych. Wiele zwykłych złączy przewlekanych nie jest do tego przystosowanych; ich obudowy zmiękną, opadną lub się stopią. Producenci sprzedają wersje popularnych złączy „kompatybilne z reflow” lub „wysokotemperaturowe” specjalnie do PiP i to właśnie one powinny być wyszczególnione.
Dobrzy kandydaci are reflow-rated parts with modest thermal mass and well-spaced pins: nagłówki pinów, box headers, and board-to-board connectors sold in reflow-compatible versions, through-hole RJ45 and USB jacks rated for reflow, and smaller power connectors and terminal blocks rated for the oven.
Słabymi kandydatami — lepiej sobie radzić z lutowaniem falowym, selektywnym lub ręcznym — są złącza i tworzywa sztuczne nieprzystosowane do temperatur rozpływowych, bardzo duże części o dużej masie cieplnej (duże transformatory, ciężkie szyny zbiorcze), które nie osiągną temperatury w normalnym profilu, części, które są płaskie i nie mają ścieżki odprowadzającej topnik, bardzo duże beczki, które nawet podczas wstępnego lutowania mają problem z powtarzalnym napełnianiem, oraz wszelkie elementy dodawane po lutowaniu rozpływowym ze względów mechanicznych lub testowych.
Kiedy płytka zawiera kilka złączy obsługujących technologię PiP oraz jeden element, którego nie da się poddać lutowaniu rozpływowemu, częstym rozwiązaniem jest zastosowanie technologii PiP, co się da, i selektywne lutowanie wyjątku, zamiast wymuszania stosowania jednej metody dla wszystkich elementów.
Wklejanie pinem, lutowanie falowe i lutowanie selektywne
PiP nie zawsze jest właściwym narzędziem. Konkuruje z lutowaniem falowym i lutowaniem selektywnym, a najlepszy wybór zależy od liczby elementów przewlekanych i tego, czy wytrzymają one nagrzewanie rozpływowe.
| WYGLĄD | Przypnij w Wklej | Lutowanie na fali | Lutowanie selektywne |
|---|---|---|---|
| Najlepiej kiedy | Kilka odpornych na reflow elementów THT na płytce w większości wykonanej w technologii SMT | Wiele części THT po jednej stronie | Garść elementów THT, które nie nadają się do lutowania rozpływowego, w pobliżu gęstego lutowania SMT |
| Dodatkowy krok procesu? | Nie — wykorzystuje istniejący reflow | Tak — osobna maszyna | Tak — osobna maszyna |
| Narażenie komponentów na ciepło | Pełny szczyt reflow — wymaga części o klasie reflow | Lokalne ciepło od spodu | Lokalne, punktowe ciepło |
| Maskowanie boczne SMT | Nie potrzeba | Dolny SMT wymaga palet/maskowania | minimalny |
| Wydajność | Wysoki (bez dodanego stopnia liniowego) | Wysoka dla wielu stawów | Wolniej, staw po stawie |
| Główne ryzyko | Zagłodzone stawy z powodu zbyt małej ilości pasty | Mostkowanie, naprężenie termiczne na całej płycie | Koszt i czas cyklu na złącze |
Przydatna zasada decyzyjna: jeśli elementy przewlekane są odporne na lutowanie rozpływowe i jest ich niewiele, lutowanie metodą PiP jest zazwyczaj najtańsze i najczystsze. Jeśli elementów przewlekanych jest dużo, lutowanie falowe nadal wygrywa. Jeśli niewielka liczba elementów nie przetrwa lutowania rozpływowego, lutowanie selektywne radzi sobie z tymi wyjątkami, nie narażając reszty płytki na działanie lutu.
Przypnij i wklej Usługi montażowe w Highleap
Highleap Electronics to chiński producent płytek PCB i PCBA z siedzibą w Kantonie, który stosuje technologię Pin-in-Paste w ramach montażu pod klucz w technologii mieszanej . Zaletą współpracy z producentem regularnie stosującym PiP jest to, że obliczenia objętościowe i projekt szablonu są wykonywane przed zbudowaniem płytki, a nie odkrywane dopiero po partii niedokończonych połączeń.
- Inżynieria szablonowa: nadruk i wycinanie laserowe szablonów o wymiarach ustalonych na podstawie obliczeń objętości pasty, a także wstępne formy lutownicze do beczek o dużej objętości.
- Opinie DFM/DFA: stosunek otworów do wyprowadzeń, odległości między otworami, odciążenie termiczne i parametry lutowania rozpływowego komponentów porównane z Twoimi wymiarami.
- Profilowanie reflow: profile dostrojone tak, aby elementy przewlekane o dużej masie cieplnej osiągały odpowiednią temperaturę bez przegrzewania drobnozwojowych elementów SMT.
- Kontrola: AOI na złączach SMT i prześwietlenie rentgenowskie w miejscach, gdzie konieczne jest sprawdzenie wypełnienia lufy.
- Wybór procesu: rzetelne doradztwo w kwestii tego, kiedy PiP, lutowanie falowe czy selektywne jest właściwą metodą dla danej płytki.
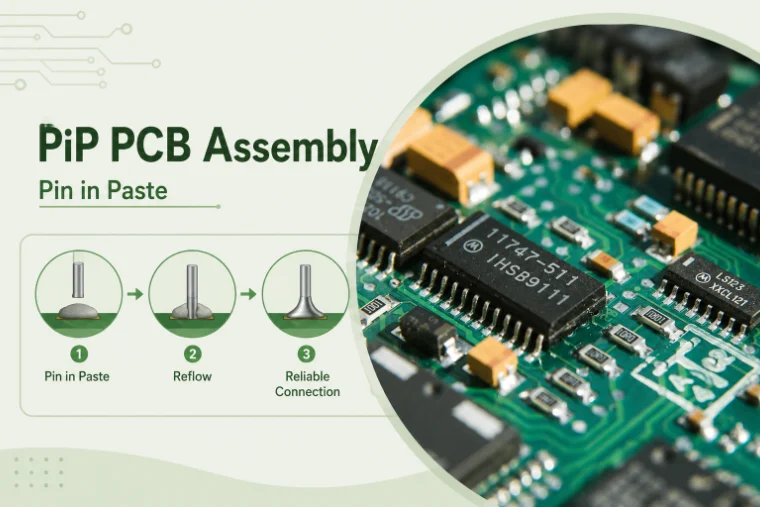
Rysunek 2. Szczegóły montażu płytki PCB z wtyczką w paście
Najczęściej zadawane pytania dotyczące funkcji „Przypnij i wklej” (PiP)
Czy lutowanie metodą Pin in Paste jest tym samym co lutowanie rozpływowe?
Wykorzystuje lutowanie rozpływowe (reflow), ale termin ten odnosi się konkretnie do lutowania elementów przewlekanych w piecu rozpływowym poprzez wtłaczanie pasty w otwory. Zwykłe lutowanie rozpływowe służy do lutowania elementów montowanych powierzchniowo; PiP rozszerza ten sam proces w piecu na elementy z wyprowadzeniami, dzięki czemu nie jest potrzebny oddzielny etap lutowania na fali lub ręcznego.
Dlaczego moje złącza PiP wychodzą pozbawione wypełnienia lub bez dolnego wypełnienia?
Prawie zawsze za mało pasty. Płaski otwór wielkości padu nie jest w stanie wypełnić lufy. Napraw to poprzez nadruk (większy pierścień wokół otworu), lokalne podniesienie szablonu lub dodanie preformy lutowniczej — i dobierz rozmiar otworu na podstawie obliczeń objętości, uwzględniających fakt, że pasta stanowi mniej więcej połowę objętości metalu.
Czy każde złącze przewlekane można lutować za pomocą PiP?
Nie. Element musi przetrwać pełną temperaturę szczytową, zazwyczaj około 245–260°C w przypadku złączy bezołowiowych. Wiele standardowych złączy nie jest do tego przystosowanych i ulegnie odkształceniu. Należy używać złącza w wersji „kompatybilnej z zgrzewaniem rozpływowym” lub „wysokotemperaturowej”, które producenci produkują specjalnie do lutowania metodą PiP.
Kiedy powinienem zastosować lutowanie falowe zamiast PiP?
Gdy płytka zawiera wiele elementów przewlekanych lub elementów, które nie są odporne na lutowanie rozpływowe, technologia PiP sprawdza się głównie na płytkach SMT z kilkoma elementami z wyprowadzeniami odpornymi na lutowanie rozpływowe. Wraz ze wzrostem liczby otworów przewlekanych, lutowanie falowe staje się bardziej wydajne; w kilku wyjątkach wrażliwych na temperaturę, lutowanie selektywne jest zazwyczaj rozwiązaniem.

Polecamy Wiadomości

Produkcja płytek PCB TMM
Spis treści Zakres produkcji płytek PCB TMM dla RF i...

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.