
Płytka drukowana Shengyi S1000-2M zapewniająca niezawodność dzięki grubym, wielowarstwowym elementom
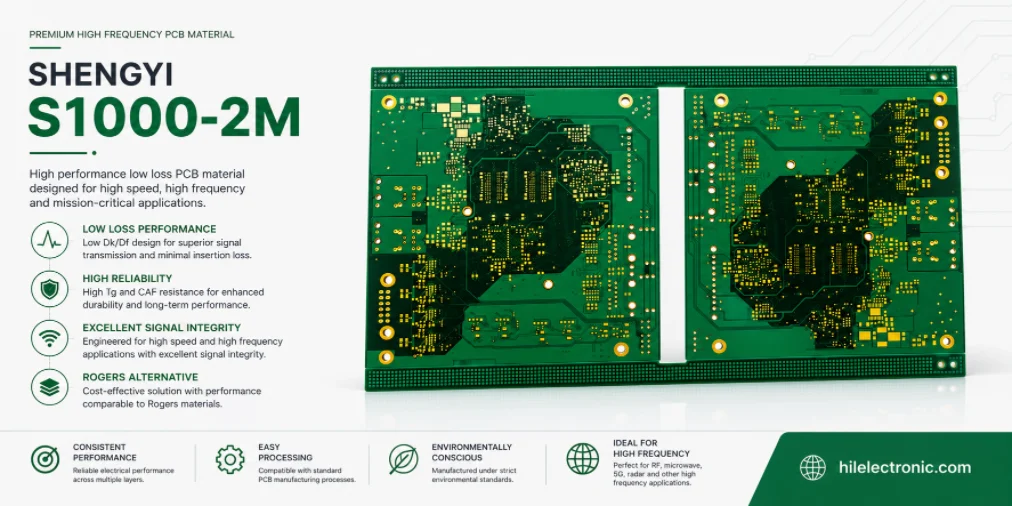
Shengyi S1000-2M to laminat FR-4.0 o wysokiej temperaturze zeszklenia (Tg) i niskim współczynniku rozszerzalności cieplnej (CTE) przeznaczony do płytek o dużej liczbie warstw , które muszą przetrwać obróbkę bezołowiową oraz zachować niezawodność otworów przelotowych i izolacji. Shengyi wyróżnia się temperaturą zeszklenia (Tg) 180°C metodą DSC, 185°C metodą DMA, 355°C metodą Td, współczynnikiem rozszerzalności cieplnej (CTE) 41 ppm/°C w osi Z poniżej Tg, 208 ppm/°C powyżej Tg, całkowitą rozszerzalnością cieplną (Z) 2.4% w zakresie temperatur 50–260°C, temperaturą zeszklenia (T260) powyżej 60 minut, temperaturą zeszklenia (T288) wynoszącą 30 minut, odpornością na CAF, niską absorpcją wody oraz przydatnością do zastosowań w komputerach, komunikacji, motoryzacji i produktach wielowarstwowych.
Materiału nie należy pozycjonować jako laminatu o ultraniskiej stratności. Publiczne dane Shengyi podają typowy współczynnik Dk 4.6 i tangens stratności 0.018 przy 1 GHz dla podanego egzemplarza referencyjnego. Podstawową wartością jest niezawodność termiczno-mechaniczna w grubych warstwach wielowarstwowych. Niezawodna płytka S1000-2M nadal wymaga konserwatywnej geometrii otworów, kontrolowanego wiercenia i usuwania smug, równomiernego pokrycia, równowagi miedzi, dopasowania, zarządzania wilgocią oraz zdefiniowanej historii montażu.
Dlaczego duża liczba warstw zwiększa ryzyko termiczne i mechaniczne
Każda dodatkowa warstwa dodaje interfejsy, rozkład miedzi, możliwości rejestracji, tolerancje grubości dielektryka i historię laminowania. Płytki wielowarstwowe są często fizycznie większe i grubsze, z większą liczbą złączy i otworów przelotowych. Oznacza to, że ta sama zmienność właściwości materiału powoduje większy efekt bezwzględny.
| Efekt wysokiej warstwy | Stworzone ryzyko | Strategia kontroli |
|---|---|---|
| Większa grubość końcowa | Dłuższe lufy PTH i większe całkowite rozszerzenie w osi Z. | Należy stosować konserwatywne rozmiary otworów/proporcje kształtu, materiał o niskim współczynniku rozszerzalności cieplnej, solidne poszycie i kwalifikacje termiczne. |
| Więcej interfejsów warstwy wewnętrznej | Więcej możliwości niedoboru żywicy, powstania pustych przestrzeni, niepowodzenia zabiegu lub błędu rejestracji. | Analiza zapotrzebowania na żywicę, bilans miedzi, receptura prasy, przekroje poprzeczne położenia paneli. |
| Więcej nierównowagi miedzi | Deformacje, lokalne zmiany grubości, nierównomierne ciśnienie i nagrzewanie. | Symetryczny stos, równoważenie/kradzież miedzi, kontrolowana konstrukcja panelu. |
| Więcej poprzez pola/złącza | Gęste otwory zwiększają liczbę ścieżek CAF i zapotrzebowanie na powłokę. | Zasady dotyczące odstępu/napięcia, kontrola wiercenia/odtłuszczania, rozkład powłok, kwalifikacja anty-CAF. |
| Więcej warstw routingu | Więcej zmian warstw i struktur backdrillingowych. | Poprzez planowanie topologii, sterowanie resztkami, rejestrację i kontrolę. |
| Więcej masy cieplnej | Dłuższy lub nierównomierny montaż ogrzewania i chłodzenia. | Profilowanie temperatury płytki w obszarach o dużej grubości miedzi i złączy. |
S1000-2M redukuje kilka zagrożeń związanych z materiałem, w szczególności związanych z rozszerzalnością cieplną i wytrzymałością termiczną. Nie upraszcza jednak geometrii. Odklejanie warstw powinno rozpocząć się od najgorszych struktur płytki: najmniejszego gotowego otworu, najgrubszej miedzi lokalnej, najgłębszego nawiercenia, najgęstszego pola przelotowego, największego przejścia gęstości miedzi i największego narażenia na montaż.
Dlaczego niezawodność otworów może być ważniejsza niż straty elektryczne
W wielu płytach telekomunikacyjnych, przemysłowych, motoryzacyjnych i komputerowych ścieżki sygnałowe są na tyle umiarkowane, że Df nie jest czynnikiem ograniczającym. Ryzyko związane z warunkami terenowymi to otwarty otwór metalizowany , przerwane złącze, wyciek CAF lub rozwarstwienie po cyklach termicznych. Wybór żywicy o niższej stratności przy jednoczesnym zachowaniu agresywnego systemu otworów może być kosztowny bez zmniejszania prawdopodobieństwa awarii.
| Priorytet zarządu | Reakcja materiału/procesu |
|---|---|
| Wiele złączy przelotowych | Zabezpieczenie przed zmęczeniem lufy, geometrią wciskaną, pierścieniem pierścieniowym, miedzią ścianek i naprężeniami montażowymi. |
| Gruba płyta tylna/płyta sterująca | Użyj niskiego współczynnika rozszerzalności Z, zachowawczego współczynnika kształtu, równowagi miedzi i rejestracji w skali panelu. |
| Wielokrotne bezołowiowe reflow | Określ pełną historię termiczną i sprawdź otwory po wstępnym przygotowaniu. |
| Usługa o charakterze wilgotnym | Stosuj materiał anty-CAF z uwzględnieniem odstępów, czystości, powłoki i odchylenia wilgotności. |
| Długi kanał płyty głównej o dużej prędkości | S1000-2M może nie spełniać wymogów dotyczących strat; porównaj dedykowaną rodzinę produktów o niskich stratach po przeprowadzeniu analizy topologii. |
Metryki niezawodności wymagają geometrii płyty
Wartość T288 na próbce laminatu referencyjnego nie określa, jak zachowuje się płytka o grubości 4 mm z otworem o średnicy 0.25 mm po trzech procesach lutowania i przeróbkach. Jest to odniesienie do badania materiału. Ostateczna decyzja musi uwzględniać całkowitą rozszerzalność cieplną w osi Z, odkształcenie otworu, powłokę galwaniczną, stan żywicy, wilgotność i rzeczywisty profil termiczny.
Gruba płyta, mały otwór i wielokrotne lutowanie: łączone ryzyko
Połączenie grubości, małych otworów i wielokrotnego nagrzewania jest ważniejsze niż jakikolwiek inny czynnik. Podczas lutowania rozpływowego żywica rozszerza się wzdłuż osi Z, podczas gdy miedziany cylinder rozszerza się w mniejszym stopniu. Cylinder przenosi cykliczne odkształcenia, często skoncentrowane w pobliżu połączenia warstwy wewnętrznej lub kolana. Mniejsze średnice i cieńsza powłoka zmniejszają dostępny przekrój zmęczeniowy.
| Połączenie ryzyka | Dlaczego jest to poważne | Odpowiedź projektowa |
|---|---|---|
| Gruba deska + mały wykończony otwór | Duży współczynnik kształtu utrudnia poszycie i powoduje powstanie długiej, naprężonej lufy. | W miarę możliwości zwiększ średnicę otworu, zmniejsz grubość lokalnie/systemowo, sprawdź miedź w ścianie i jej rozmieszczenie. |
| Gruba tektura + wiele reflowów | Każdy cykl powoduje akumulację naprężeń i może doprowadzić do powstania pierwotnego defektu. | Określ maksymalną liczbę cykli montażu/przeróbki i dokonaj kwalifikacji po ich zakończeniu. |
| Mały otwór + duża masa miedzi | Procesy wiercenia/trawienia/galwanizacji stają się mniej jednorodne; rośnie zapotrzebowanie na żywicę. | Wykorzystaj parametry wiertła specyficzne dla danego otworu, solidny pierścień pierścieniowy, przegląd wypełnienia żywicą i pobieranie próbek paneli. |
| Gęste przez pole + wilgotność/odchylenie | Duża liczba interfejsów szkło/żywica i silne lokalne pola elektryczne zwiększają możliwości wystąpienia CAF. | W miarę możliwości zwiększ odstępy, kontroluj czystość i powłokę, przeprowadź test wilgotności. |
| Głębokie ćwiczenie wsteczne + wariant rejestracji | Pozostałe uszkodzenia lub opory mogą mieć negatywny wpływ na SI i niezawodność. | Określ limity głębokości/wędrówki i zastosuj weryfikację rentgenowską/przekrojową/elektryczną. |
Rysunek techniczny powinien określać nie tylko rozmiar wiertła, ale również wykończenie otworu. Powinien on również określać tolerancję powlekania i wykończenia, ponieważ kompatybilność złącza wciskanego lub lutowanego zależy od średnicy końcowej, a niezawodność powlekania zależy od procesu jego wytwarzania.
Planowanie równowagi stosu, rejestracji i wypełnienia żywicą
Układ warstw S1000-2M o wysokiej warstwie powinien być zaprojektowany z uwzględnieniem równowagi. Symetria w konstrukcji dielektrycznej i rozmieszczeniu miedzi redukuje odkształcenia i zapewnia bardziej równomierne ciśnienie/ciepło w laminacie. Wymagania elektryczne mogą uniemożliwiać uzyskanie idealnej symetrii, ale odchylenia powinny być celowe i kontrolowane.
- W miarę możliwości rozmieść miedziane ciężarki wokół środka płytki, odbijając je lustrzanie lub równoważąc.
- W regionach o małej gęstości miedzi należy stosować metodę kradzieży miedzi, aby ograniczyć duże lokalne zmiany gęstości miedzi.
- Dopasuj objętość żywicy prepreg do rzeczywistej topografii miedzi i prześwitów płaszczyzn.
- Przejrzyj gęste pola złączy i przejść oddzielnie od otwartych regionów routingu.
- Użyj narzędzi panelowych i kompensacji grafiki na podstawie zmierzonego przez producenta ruchu wymiarowego.
- Umieść kupony rejestracyjne i grubości w miejscach paneli, które ujawniają różnice między środkiem a krawędziami.
- Kontroluj historię nagrzewania i kumulatywny ruch podczas laminowania sekwencyjnego w przypadku stosowania przelotek zakrytych lub ślepych.
Głód żywicy i dryft grubości
Zbyt mała ilość żywicy może pozostawić puste przestrzenie, słabą przyczepność lub powierzchnie styku z dużą zawartością szkła. Zbyt duża ilość żywicy może zwiększyć zmienność grubości i ruch. Producent powinien oszacować zapotrzebowanie na żywicę na podstawie zawartości miedzi, grubości miedzi, rodzaju szkła i docelowego dielektryka. Przekroje poprzeczne pierwszego wyrobu powinny porównywać obszary miedzi o dużej gęstości i małej gęstości, a nie tylko dogodny kupon.
Rejestracja jest powiązana z niezawodnością otworu
Niewłaściwe dopasowanie może zmniejszyć pierścień i zmienić wychwyt miedzi w warstwie wewnętrznej. Stwarza to ryzyko zarówno elektryczne, jak i mechaniczne. Zdolność dopasowania należy oceniać na podstawie rzeczywistego rozmiaru panelu i liczby warstw; mały panel testowy może nie odzwierciedlać rozciągania i kurczenia się materiału podczas produkcji.
Kontrola wiercenia, usuwania osadu i platerowania
Wiercenie i galwanizacja PCB to proces, w którym właściwości materiału przekształcają się w niezawodne połączenie. Wysoka odporność termiczna nie jest w stanie naprawić rozmazanych lub uszkodzonych ścianek otworu. Proces ten musi zapewnić czyste, dobrze aktywowane połączenie i jednolitą miedzianą tuleję.
| Etap procesu | Ryzyko awarii | Kontrola dowodów |
|---|---|---|
| Wiercenie | Rozmazanie, pękanie szkła, chropowata ściana, uszkodzenia spowodowane gwoździami, nadmierne ciepło, zużycie narzędzi. | Parametry specyficzne dla rozmiaru otworu, kontrola trwałości narzędzia/liczby uderzeń, wejście/cofanie, reprezentatywne mikrosekcje. |
| Desmear | Niedostatecznie oczyszczona żywica blokuje kontakt wewnętrznej warstwy; nadmierna obróbka szkodzi szkłu/żywicy. | Wykwalifikowana chemia/plazma, kontrola utraty masy lub procesu, kontrola ścianek otworów. |
| Miedź bezprądowa | Pustki lub słaba aktywacja tworzą słabe punkty. | Kontrola kąpieli, kontrola pokrycia, przekrój kuponowy/mikrosek. |
| Galwanizacja elektrolityczna | Cienka warstwa miedzi w centralnej części lufy lub nierównomierne rozłożenie jej powoduje zmniejszenie trwałości zmęczeniowej. | Rozkład prądu, obciążenie panelu, dane dotyczące mocy rzutowej, minimalna/średnia grubość ścianki miedzianej. |
| Planaryzacja/wykończenie | Wymiary gotowych otworów i podkładek mogą ulec zmianie. | Zmierz średnicę końcową, grubość ścianki, pierścień pierścieniowy i stan powierzchni. |
| Wiertło wsteczne | Błąd głębokości, błądzenie, rozmazywanie, uszkodzenie podkładki, resztkowy kikut. | Pomiar głębokości, prześwietlenie rentgenowskie/przekrój, badanie próbek elektrycznych, kontrola narzędzi. |
Minimalna ilość miedzi musi być wymagana w przypadku gotowej płytki
Określ obowiązujące minimalne wymagania IPC/klienta oraz wszelkie wyższe wymagania specyficzne dla danego produktu. Pierwszy artykuł powinien mierzyć więcej niż jedno miejsce i więcej niż jeden rozmiar otworu, ponieważ rozkład powłoki zależy od położenia i geometrii panelu. Pojedyncza wartość średnia może ukryć cienką sekcję, która wpływa na trwałość zmęczeniową.
Projekt anty-CAF dla gęstych płyt telekomunikacyjnych i przemysłowych
Materiał S1000-2M jest sprzedawany z doskonałą odpornością na CAF , co jest ważne w przypadku gęstych płytek telekomunikacyjnych i przemysłowych. Materiał ten zmniejsza podatność, ale nie jest w stanie zniwelować problemów z odstępami, uszkodzeniami styków szkło/żywica, zanieczyszczeniami ani kondensacją.
| Warstwa kontrolna CAF | Działanie inżynieryjne |
|---|---|
| układ | Ustaw odstępy między przewodnikami na podstawie napięcia, wilgotności, powłoki, klasy zanieczyszczenia i żywotności; uwzględnij krawędzie płaszczyzn i ścieżki przelotowe. |
| Materiał | Zamrożone konstrukcje rdzeniowe/prepregowe i szklane S1000-2M używane w kwalifikacjach. |
| Wiercenie/odbarwianie | Zapobiega uszkodzeniom interfejsu i pozostałościom, które tworzą ścieżki migracji. |
| Czystość produkcji | Kontrola płukania, pozostałości jonowych, obchodzenia się z substancjami i ich przechowywania. |
| Czystość montażu | Zarządzaj pozostałościami topnika i procesu; kwalifikuj założenia braku czyszczenia do rzeczywistego środowiska. |
| ochrona | W razie potrzeby zastosuj powłokę ochronną, uszczelnienie lub odpowiednią konstrukcję środowiskową; sprawdź pokrycie i utwardzenie. |
| Testowanie | Przeprowadź kwalifikację odchylenia wilgotności/CAF, uwzględniając napięcie, odstęp, temperaturę, wilgotność i czas trwania. |
W przypadku, gdy wiele domen napięciowych dzieli gęste pole złącza, należy utworzyć mapę napięciową zamiast stosować jeden uniwersalny odstęp. Węzły wysokiego napięcia i wysokiej impedancji mogą wymagać większych odstępów lub lepszej ochrony przed czynnikami środowiskowymi, nawet jeśli reszta płytki jest niskonapięciowa.
Punkty kontrolne procesu, które najczęściej zawodzą
Najczęstsze awarie produkcyjne występują w przejściach: z gęstej do rzadkiej miedzi, ze środka panelu do krawędzi, z małego do dużego otworu, z otworu przelotowego do nawiercenia, z pierwszego do kolejnego cyklu laminowania oraz z gołej płyty do montażu. Punkty kontrolne powinny być umieszczone w tych przejściach.
| Punkt kontrolny | Dlaczego ma wysoką wartość |
|---|---|
| Weryfikacja materiałów przychodzących | Zapobiega przedostawaniu się materiałów niewłaściwej jakości, prepregu, szkła, miedzi lub przeterminowanych do skomplikowanych konstrukcji. |
| Audyt przed laminowaniem | Wychwytuje błędy warstw, orientacji, separatora, narzędzi i sekwencji przed dodaniem wartości. |
| Mapa grubości tłoczenia | Ujawnia problemy z przepływem żywicy i jednorodnością panelu, które mają wpływ na dopasowanie i powstawanie otworów. |
| Przegląd kuponu rejestracyjnego | Wykrywa nagromadzony ruch warstw przed wierceniem/powlekaniem. |
| Monitorowanie wierceń małych otworów | Wykrywa zużycie narzędzia i uszkodzenia cieplne zanim staną się wadą powłoki. |
| Mikrosekcja po płytce | Potwierdza kontakt warstwy wewnętrznej i rozkład ścianek miedzianych. |
| Dowody po odwiercie | Potwierdza obecność resztek i zapobiega ukrytym uszkodzeniom podkładki. |
| Sekcja przygotowawcza po montażu | Pokazuje, czy cała historia termiczna powoduje pęknięcia lub rozwarstwienie. |
Plan kontroli powinien określać, kto dokonuje przeglądu każdego punktu kontrolnego i co się dzieje w przypadku przekroczenia limitu. Wartość danych pierwszego artykułu jest tracona, jeśli produkcja może zmienić rodzaj szkła, miedź, wysokość stosu wierteł, obciążenie galwaniczne lub recepturę prasy bez uruchomienia kontroli.
Plan kwalifikacji dla grubych wielowarstw
Testy wytrzymałości połączeń międzywarstwowych powinny uwzględniać rzeczywistą, najgorszą geometrię. Standardowy odcinek o grubości 1.6 mm nie reprezentuje grubej płytki wielowarstwowej. Próbka powinna obejmować najmniejszy otwór, najdłuższy cylinder, największą masę miedzi, najgłębszy otwór od tyłu, najgęstsze pole przelotek polaryzowanych oraz planowane narażenie na montaż.
- Walidacja materiałów i konstrukcji. Potwierdź dokładny laminat/prepreg S1000-2M, partię, szkło, zawartość żywicy, miedź i kontrolowane TDS.
- Stos zbudowany zgodnie z oczekiwaniami. Pomiar grubości dielektryka/miedzi, całkowitej grubości płytki, dopasowania i odkształceń na różnych pozycjach panelu.
- Mikroskrawki PTH. Dokonać inspekcji otworów, odtłuszczania, połączeń warstw wewnętrznych, miedzianych ścianek, pierścieni pierścieniowych i otworów wiertniczych.
- Wstępne kondycjonowanie termiczne. Przed ostateczną kontrolą otworu zastosuj zaplanowaną historię reflow/wave/selektywnej/przeróbki.
- Niezawodność połączeń międzysystemowych. Przeprowadź test IST, cykli termicznych, lutowania płynnego lub test wymagany przez klienta na reprezentatywnej geometrii.
- CAF/środowiskowe. Przeprowadź test odporności na wilgoć w miejscach, gdzie napięcie, odstępy i warunki pracy stwarzają ryzyko.
- Sterowanie elektryczne. Sprawdź impedancję i wydajność trasy na podstawie danych specyficznych dla danej konstrukcji; nie deklaruj wyjątkowo niskich strat.
- Bazowa linia produkcyjna. Archiwizuj surowe pomiary, obrazy, partie materiałów, zapisy dotyczące tłoczenia/wiercenia/płyt oraz limity akceptacji.
Niepowodzenie testu powinno być zlokalizowane
W przypadku uszkodzenia próbki należy ustalić, czy pęknięcie znajduje się w kolanku, na styku warstwy wewnętrznej, w środku lufy, na styku mikrootworów, czy w przejściu przez otwór. Różne lokalizacje wskazują na różne przyczyny – geometrię, poszycie, wiercenie/odtłuszczanie, pasowanie lub naprężenia termiczne. Ogólny wniosek o „uszkodzeniu materiału” rzadko jest wystarczający.
Wybierz S1000-2M według ryzyka awarii, a nie tylko według Tg
| Pytanie selekcyjne | Odpowiedź S1000-2M |
|---|---|
| Czy potrzebujemy wysokiej warstwy, bezołowiowej, o niskim współczynniku rozszerzalności cieplnej i niezawodności PTH? | Tak, to jest podstawowe pozycjonowanie materiału. |
| Czy najdłuższa trasa jest ograniczona stratami przy 56G/112G PAM4? | S1000-2M może okazać się niewystarczający; należy porównać go z systemem o niższych stratach. |
| Czy wysoka Tg jest jedyną przyczyną widoczną na rysunku? | Niewystarczające. Zdefiniuj wymagania dotyczące współczynnika rozszerzalności cieplnej (CTE), otworów, CAF, temperatury i procesu. |
| Czy można go zastąpić jakimkolwiek FR-4 o temperaturze 180°C Tg? | Nie. Porównaj rozszerzalność, T260/T288, CAF, wilgotność, zachowanie prepregu, konstrukcję i kwalifikację. |
| Czy gwarantuje to, że płyta z małymi otworami i grubymi otworami przetrwa? | Nie. Decydujące znaczenie mają geometria, poszycie, wiercenie, rozmazywanie i historia termiczna. |
| Czy nadaje się do zastosowania w motoryzacji lub telekomunikacji? | Potencjalnie, w ramach kwalifikacji klienta specyficznego dla produktu i profilu misji. |
Pakiet danych RFQ i produkcyjnych
| Kategoria zapytania ofertowego | Wymagana treść |
|---|---|
| Materiał | Laminat Shengyi S1000-2M i dopasowany prepreg, dokładna konstrukcja, szkło, zawartość żywicy, miedź, aktualne TDS/CoC. |
| Ekstrema deski | Liczba warstw, grubość, rozmiar płyty/panelu, gramatura miedzi, najmniejszy otwór wiertniczy/wykończony, współczynnik kształtu, otwór wsteczny, gęstość przelotek. |
| Historia termiczna | Liczba i profil przetopów, lutowanie falowe/selektywne, limit przeróbek, cykle wypalania/przechowywania i pracy w terenie. |
| Niezawodność | Test PTH/połączeń, minimalna grubość miedzi na ściankach, kryteria mikroprzekrojów, CAF/uwzględnienie wilgotności, czystość, IPC/klasa klienta. |
| Stos/proces | Równowaga miedzi, przegląd wypełnienia żywicą, cykl laminowania, rejestracja, wiercenie/trwałość narzędzia, usuwanie smug, platerowanie oraz wygięcie/skręcenie. |
| Electrical | Cele dotyczące impedancji i specyficzne dla danej konstrukcji wartości Dk/Df; ograniczenia trasy w przypadku obecności łączy o umiarkowanej prędkości. |
| Dowód | Certyfikat materiałowy, zestawienie powykonawcze, mapy paneli, dokumentacja prasowa, mikroprzekroje, dane dotyczące galwanizacji, wyniki wstępnego przygotowania i niezawodności. |
| Zmień kontrolę | Wymagana zgoda na zmiany materiału/prepregu/szkła/miedzi, tłoczenia, wiercenia, usuwania farby, powlekania, panelu lub profilu montażowego. |
Zapytanie ofertowe powinno zawierać prośbę do producenta o wskazanie najbardziej agresywnego otworu i proponowanego marginesu produkcji. Zachęca to do sporządzenia oferty technicznej, a nie ogólnikowego stwierdzenia, że płytka „jest w zakresie możliwości”. Dostawca powinien wyjaśnić, w jaki sposób wybrany plan konstrukcji, wiercenia, powlekania i testowania płytki S1000-2M uwzględnia najgorszy scenariusz.
Odniesienia do producentów i informacje o wydaniach
Poniższa strona produktu Shengyi jest publicznym źródłem informacji o niezawodności S1000-2M i typowych właściwościach referencyjnych użytych w tym artykule. Oferta producenta powinna zawierać aktualną kartę katalogową i określać dokładne konstrukcje rdzenia/prepregu, ponieważ niezawodność gotowej płytki nie może być uzależniona wyłącznie od wartości na poziomie rodziny.

Polecamy Wiadomości
Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...

Produkcja płytek PCB filtrów TMM4
Produkcja płytek PCB filtrów TMM4 jest kontrolowana przez...

Produkcja płytek PCB TMM6
Produkcja TMM6 to strona kontroli procesu dla średniej wielkości...

Produkcja płytek PCB TMM3 dla modułów RF
Produkcja płytek PCB metodą TMM3 jest najbardziej przydatna, gdy moduł RF...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy dla Ciebie analizę DFM/DFA i prześlemy raport. Możesz bezpiecznie przesłać pliki za pośrednictwem naszej strony internetowej. Aby przygotować wycenę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.