
Wyjaśnienie procesu montażu płytek PCB SMT
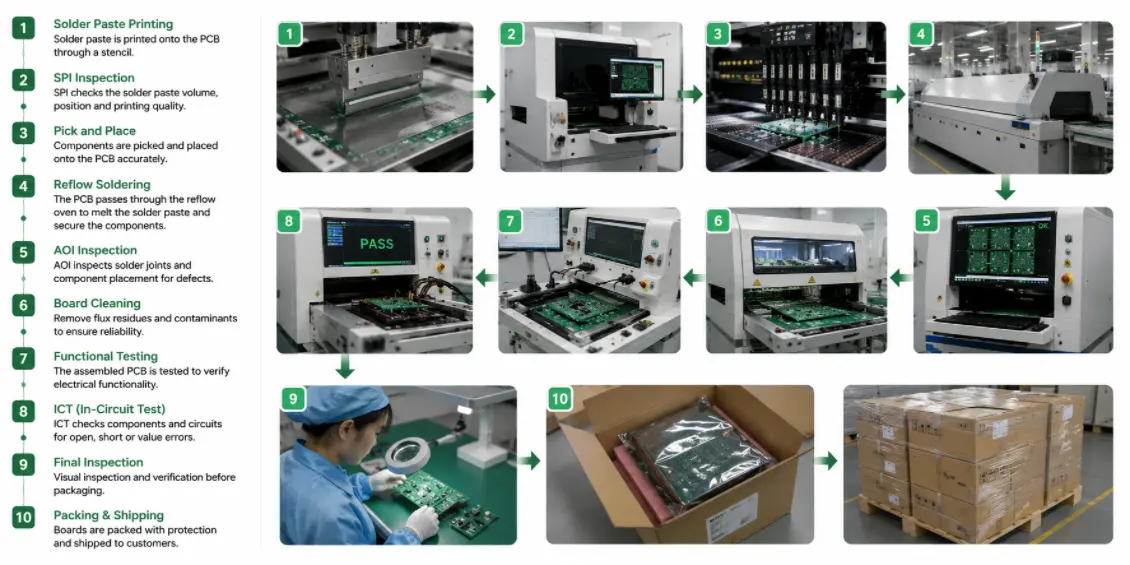
Rysunek 1. Proces montażu płytek PCB SMT
SMT (technologia montażu powierzchniowego) to dominujący sposób montażu nowoczesnych płytek drukowanych: komponenty są umieszczane bezpośrednio na padach na powierzchni płytki i lutowane jednocześnie w piecu rozpływowym. To właśnie dzięki niej możliwe jest wytwarzanie dzisiejszej elektroniki o małej gęstości i dużej objętości. Niniejszy poradnik wyjaśnia krok po kroku, czym jest płytka PCB SMT i jak działa linia montażowa, czym montaż powierzchniowy różni się od montażu przewlekanego, jakie są typowe obudowy komponentów, jak zaprojektować płytkę, która umożliwia czysty montaż, oraz jak przeprowadza się kontrolę i testowanie gotowych płytek.
Kluczowe dania na wynos
- SMT polega na umieszczaniu komponentów na powierzchni płytki i lutowaniu ich w piecu rozpływowym, co umożliwia zautomatyzowany montaż małych, gęstych elementów.
- Linia wykonuje następujące czynności: drukowanie pasty lutowniczej → kontrola pasty → układanie metodą pick-and-place → lutowanie rozpływowe → automatyczna kontrola optyczna i rentgenowska.
- Montaż SMT jest odpowiedni dla większości nowoczesnych części; montaż przewlekany jest nadal stosowany do złączy i elementów poddawanych dużym naprężeniom, często na tej samej płytce (hybrydowy).
- Obudowy z ukrytymi złączami, takie jak QFN i BGA, wymagają kontroli rentgenowskiej, ponieważ ich połączenia znajdują się pod elementem.
- Szczegóły dotyczące projektowania pod kątem produkcji, takie jak odciski palców, otwory na pastę, punkty odniesienia, panelizacja, decydują o tym, czy płytę da się czysto zmontować.
Spis treści
Co oznacza SMT i dlaczego dominuje
W technologii montażu powierzchniowego komponenty mają małe zaciski lub wyprowadzenia, które są lutowane bezpośrednio do padów na powierzchni płytki, a nie do nóżek przechodzących przez wywiercone otwory. Płytka może być umieszczona z obu stron, a cały zespół jest lutowany w jednym przejściu przez piec lutowniczy.
SMT dominuje z konkretnych powodów. Elementy montowane powierzchniowo są znacznie mniejsze niż ich odpowiedniki przewlekane, dzięki czemu płytki są gęstsze i bardziej kompaktowe. Proces jest wysoce zautomatyzowany, co czyni go szybkim, powtarzalnym i opłacalnym w skali masowej. Obsługuje również obudowy o małym rozstawie pinów i dużej liczbie wyprowadzeń, wymagane przez nowoczesne układy scalone. W przypadku niemal wszystkich współczesnych układów elektronicznych, SMT jest standardem, dlatego podstawową funkcją asemblera jest linia SMT, serce montażu PCB.
Linia montażowa SMT, krok po kroku
Linia SMT to sekwencja maszyn, z których każda wykonuje jedno zadanie i przekazuje płytkę kolejnej. Zrozumienie przepływu pracy sprawia, że zasady projektowania nabierają sensu.
1. Drukowanie pasty lutowniczej
Szablon ze stali nierdzewnej jest nakładany na gołą płytkę, a pasta lutownicza, czyli mieszanka drobnych cząsteczek lutu i topnika, jest rozprowadzana przez otwory w szablonie na pola lutownicze. Otwory w szablonie precyzyjnie kontrolują ilość pasty, która trafia na każde pole, a uzyskanie odpowiedniej ilości jest podstawą udanych połączeń.
2. Kontrola pasty lutowniczej (SPI)
Zautomatyzowany system sprawdza zadrukowaną pastę, jej objętość, położenie i kształt na każdej podkładce, zanim jakiekolwiek komponenty zostaną w niej umieszczone. Wykrycie problemu z pastą jest tutaj znacznie tańsze niż wykrycie wady po procesie lutowania rozpływowego, dlatego SPI jest kluczowym czynnikiem jakościowym w przypadku prac z drobnym podziałem.
3. Wybierz i umieść
Szybkie maszyny pobierają komponenty z rolek i tacek i precyzyjnie umieszczają je na polach lutowniczych z pastą – tysiące razy na godzinę. Lepkość pasty utrzymuje każdy element w miejscu aż do lutowania. Precyzja montażu pozwala na niezawodny montaż małych części i układów scalonych o małej gęstości.
4. Lutowanie rozpływowe
Zainstalowana płytka przechodzi przez piec reflowowy o precyzyjnie kontrolowanym profilu temperaturowym, podgrzewany, wygrzewany, osiągając szczytową temperaturę, która topi lut (w przypadku stopów bezołowiowych, szczytową temperaturę około 245°C), a następnie schładzany. Pasta topi się i tworzy połączenia lutownicze, a następnie krzepnie podczas stygnięcia płytki. Profil termiczny jest dostosowany do płytki i jej elementów, a wymagające podłoża wymagają szczególnej uwagi, dlatego płytki o dużej wytrzymałości termicznej są testowane z profilami odpowiednimi do montażu z rdzeniem metalowym.
5. Automatyczna kontrola optyczna i rentgenowska
Po lutowaniu rozpływowym, automatyczna inspekcja optyczna (AOI) sprawdza widoczne połączenia i rozmieszczenie komponentów za pomocą kamer. W przypadku obudów, których połączenia znajdują się pod obudową, takich jak QFN i BGA, do wykrycia ukrytych połączeń stosuje się inspekcję rentgenowską. Razem weryfikują one, czy lutowanie wyszło prawidłowo.
6. Deski dwustronne
Gdy elementy znajdują się po obu stronach, lżejsza strona jest zazwyczaj montowana najpierw, następnie płytka jest odwracana i uruchamiana jest druga strona, przy czym cięższe elementy umieszczane są po ostatniej stronie, aby nie zostały naruszone. Taka kolejność utrzymuje wszystko na swoim miejscu do drugiego lutowania.
SMT a montaż przewlekany
Montaż powierzchniowy nie zastąpił całkowicie montażu przewlekanego; oba mają swoje miejsce i wiele płytek wykorzystuje oba.
| WYGLĄD | Montaż powierzchniowy (SMT) | Przelotowy (THT) |
|---|---|---|
| Rozmiar | Bardzo mały, o dużej gęstości | Większe komponenty |
| Siła mechaniczna | Dobre dla większości części | Bardzo mocny; przewody mocują część |
| Automatyzacja | W pełni zautomatyzowane, szybkie na dużą skalę | Więcej procesów manualnych lub selektywnych |
| Najlepszy dla | Większość nowoczesnych komponentów | Złącza, części o dużej mocy i dużym naprężeniu |
Technika przewlekana nadal znajduje zastosowanie w złączach przenoszących obciążenia mechaniczne, dużych podzespołach zasilających i wszędzie tam, gdzie potrzebne są wyprowadzenia zakotwiczone w płytce. Większość produktów ma charakter hybrydowy : elementy montowane powierzchniowo są najpierw lutowane metodą reflow, a następnie elementy przewlekane są dodawane metodą lutowania selektywnego lub falowego. Wykwalifikowany monter przeprowadza oba procesy na jednej płytce, co ma znaczenie w przypadku projektów o dużej objętości, przeznaczonych do montażu PCB.
Typowe typy obudów SMT
Komponenty SMT występują w różnych opakowaniach, a sposób ich kontroli zależy od tego, czy połączenia są widoczne.
| Pakiet | Co to jest | Kontrola |
|---|---|---|
| Elementy pasywne układu scalonego (01005, 0201, 0402…) | Malutkie rezystory i kondensatory | AOI; najmniejsze rozmiary wymagają starannej kontroli procesu |
| SOIC / QFP | Chipy z widocznymi wyprowadzeniami na krawędziach | AOI; przewody są widoczne i możliwe do sprawdzenia |
| QFN | Zakończone od dołu, bez przedłużonych przewodów | Zdjęcie rentgenowskie, ponieważ zakończenia znajdują się pod spodem |
| BGA | Siatka kulek lutowniczych pod obudową | Zdjęcie rentgenowskie, ponieważ kulki są ukryte |
Schemat jest prosty: części z widocznymi wyprowadzeniami (SOIC, QFP) i pasywne układy scalone są sprawdzane optycznie, podczas gdy obudowy z zaciskami dolnymi i kulkowymi (QFN, BGA) mają ukryte połączenia i wymagają prześwietlenia rentgenowskiego. Wiedza o tym z góry kształtuje zarówno plan kontroli, jak i projekt – części o drobnym skoku i ukrytych połączeniach wymagają ściślejszej kontroli procesu.
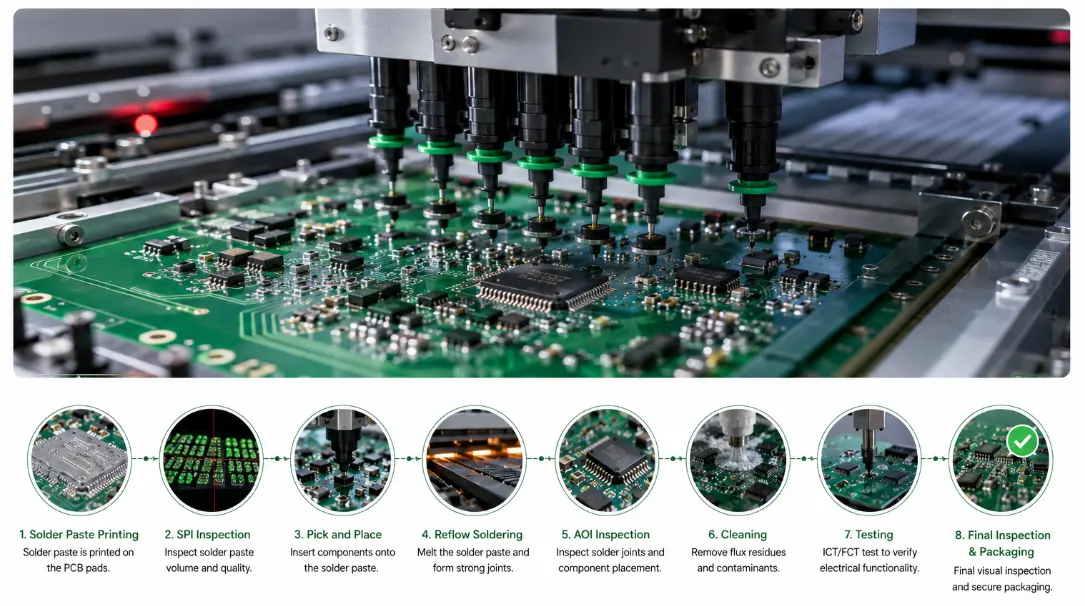
Rysunek 2. Szczegóły procesu montażu płytek PCB SMT
Projektowanie płytki gotowej do montażu SMT
Płyta, którą można łatwo złożyć, jest zaprojektowana z myślą o montażu, a nie tylko o funkcjonalności. Kluczowe punkty projektowania pod kątem produkcji to:
- Popraw ślady stóp i wzory terenu. Pola lutownicze muszą pasować do zalecanego wzoru danej części; nieprawidłowe odciski mogą powodować wady umiejscowienia i lutowania.
- Rozsądne otwory na pastę i wzory szablonów. Otwory szablonu muszą nakładać odpowiednią objętość pasty, zwłaszcza w przypadku części o małym skoku i zakończonych od dołu.
- Znaki fiducialne. Znaki odniesienia pozwalają na dokładne ustawienie maszyn w jednej linii z lokalnymi znacznikami w przypadku urządzeń o małej podziałce.
- Odpowiednie odstępy. Pozostaw miejsce pomiędzy częściami, aby umożliwić ich odpowiednie rozmieszczenie, ponowne lutowanie i kontrolę.
- Szyny panelowe i narzędziowe. Panele należy układać rozsądnie, stosując szyny, aby deska płynnie przechodziła przez linię.
- Właściwy laminat. Użyj materiału o temperaturze zeszklenia (Tg) odpowiadającej temperaturom lutowania rozpływowego bezołowiowego.
- Obsługa materiałów wrażliwych na wilgoć (MSL). Niektóre części należy wypalić i ostrożnie obchodzić się z nimi przed lutowaniem rozpływowym, aby uniknąć uszkodzenia przez wilgoć.
Prawidłowe wykonanie tych czynności przed rozpoczęciem produkcji zapobiega większości problemów z montażem. Bezpłatna analiza DFM przeprowadzona przez producenta weryfikuje odciski, odstępy, punkty odniesienia i panelizację względem rzeczywistej linii SMT i sygnalizuje problemy, gdy ich naprawa jest jeszcze tania. Jakość samej płytki również ma znaczenie, ponieważ montaż jest tak dobry, jak jakość wykonania płytki PCB , a projekty o dużej prędkości lub RF nakładają dodatkowe wymagania związane z produkcją płytek PCB o dużej prędkości i materiałami o niskiej stratności.
Profil Reflow, etap po etapie
Piec reflow to miejsce, w którym powstają połączenia lutownicze, a jego profil temperaturowy jest dostosowany do płytki i jej komponentów. Typowy profil obejmuje cztery etapy.
| STAGE | Co się dzieje | Cel |
|---|---|---|
| Rozgrzej | Temperatura rośnie w kontrolowanym tempie | Delikatnie podnieś płytę i unikaj szoku termicznego |
| Moczyć | Temperatura utrzymywana na plateau | Aktywuj strumień i wyrównaj temperaturę na całej powierzchni |
| Przepływ | Szczyt powyżej temperatury topnienia lutu (bezołowiowego około 245 °C) | Rozpuść pastę, aby utworzyć połączenia |
| Chłodzenie | Kontrolowane opuszczanie rampy | Wzmocnij połączenia solidną strukturą |
Prawidłowe wykonanie każdego etapu ma znaczenie: zbyt szybkie nagrzewanie może uszkodzić części lub spowodować wady, zbyt krótkie nagrzewanie powoduje nierównomierne nagrzewanie, a nieodpowiedni szczyt powoduje słabe lub zimne połączenia. Profil zależy od masy i materiałów płyty, dlatego podłoża o dużej wytrzymałości termicznej wymagają profili dostosowanych do montażu z rdzeniem metalowym.
Stopy lutownicze: bezołowiowe i ołowiowe
W większości obecnych produkcji stosuje się lutowie bezołowiowe, zazwyczaj stop cyny, srebra i miedzi (SAC), który topi się w wyższej temperaturze i wymaga wyższego szczytu temperatury topnienia oraz laminatu przystosowanego do tego celu. Lut ołowiowy (cynowo-ołowiowy) topi się w niższej temperaturze i nadal jest stosowany w niektórych specjalistycznych zastosowaniach. Stop ustala szczytową temperaturę i wpływa na wybór materiałów, dlatego jest on ustalany wraz z laminatem płytki PCB podczas produkcji.
Kontrola, testowanie i jakość
Jakość na linii SMT osiąga się poprzez kontrolę na kilku etapach i weryfikację poprzez testy na końcu.
Kontrola w trakcie procesu
- SPI sprawdza pastę lutowniczą przed jej nałożeniem.
- AOI sprawdza rozmieszczenie i widoczność połączeń po lutowaniu.
- RTG kontroluje ukryte połączenia obudów QFN i BGA.
Testowanie gotowej płytki
- Test funkcjonalny zasila płytę i potwierdza, że zachowuje się ona zgodnie z przeznaczeniem.
- Test w obwodzie (ICT) or test sondy latającej sprawdza poszczególne sieci i podzespoły pod względem elektrycznym.
Warstwowa kontrola i testy w ten sposób pozwalają na wczesne wykrycie defektów i potwierdzenie poprawności działania płytki przed jej wysyłką. Wraz ze wzrostem wolumenu, statystyczna kontrola procesu utrzymuje spójność linii produkcyjnej, dzięki czemu każda płytka zachowuje się jak pierwsza, co stanowi różnicę między jednostkowym egzemplarzem a niezawodną produkcją.
Montaż SMT to precyzyjna, zautomatyzowana sekwencja: wklejanie, inspekcja, układanie, lutowanie przepływowe, inspekcja, która przekształca gołą płytkę i rolkę części w gotowy produkt. Projektuj z myślą o tym procesie od samego początku, a efekt końcowy będzie czysty i dobrze przetestowany. Możesz dowiedzieć się więcej o Highleap Electronics i naszych możliwościach w zakresie montażu SMT i hybrydowego.
Najczęściej zadawane pytania
Co oznacza SMT?
Technologia montażu powierzchniowego. Komponenty są umieszczane na padach na powierzchni płytki i lutowane w piecu rozpływowym, zamiast wyprowadzeń przechodzących przez wywiercone otwory. Umożliwia to montaż małych, gęstych i wysoce zautomatyzowanych układów i dominuje w nowoczesnej elektronice.
Jakie są etapy montażu SMT?
Nadruk pasty lutowniczej za pomocą szablonu, kontrola pasty lutowniczej (SPI), montaż elementów metodą pick-and-place, lutowanie rozpływowe w piecu z kontrolowaną temperaturą oraz automatyczna kontrola optyczna i rentgenowska. W przypadku płytek dwustronnych najpierw drukuje się jaśniejszą stronę, a następnie odwraca i drukuje się drugą stronę.
Dlaczego części BGA i QFN wymagają kontroli rentgenowskiej?
Ich połączenia lutownicze znajdują się pod obudową, BGA na siatce kulek, a QFN na dolnych zaciskach, więc kamery nie widzą połączeń. Kontrola rentgenowska pozwala na weryfikację poprawności wykonania ukrytych połączeń.
Czy elementy SMT i elementy przewlekane mogą znajdować się na tej samej płytce?
Tak, a większość produktów jest hybrydowa. Elementy montowane powierzchniowo są najpierw lutowane metodą reflow, a następnie elementy przewlekane są dodawane metodą lutowania selektywnego lub falowego. Elementy przewlekane są zachowywane dla złączy, elementów dużej mocy i komponentów narażonych na naprężenia mechaniczne.
Co sprawia, że płytka jest łatwa w montażu SMT?
Prawidłowe odciski, dobrze zaprojektowane otwory na pastę, punkty odniesienia dla wyrównania, odpowiednie odstępy między częściami, rozsądne panelowanie za pomocą szyn, laminat przystosowany do temperatur lutowania rozpływowego oraz właściwe obchodzenie się z materiałem wrażliwym na wilgoć. Kontrola DFM przed produkcją potwierdza, że są one prawidłowe.
Jak testuje się zmontowaną płytkę SMT?
Kontrola w trakcie procesu (SPI, AOI i prześwietlenie rentgenowskie w poszukiwaniu ukrytych połączeń) pozwala wykryć wady lutownicze, a gotowa płytka jest weryfikowana poprzez testy funkcjonalne oraz, w stosownych przypadkach, testy wewnątrzukładowe lub z wykorzystaniem sondy latającej. Statystyczna kontrola procesu zapewnia spójność wyników na całej objętości.

Polecamy Wiadomości

Produkcja płytek PCB TMM
Spis treści Zakres produkcji płytek PCB TMM dla RF i...

Wycena i zestawienie PCB RT duroid 6002
Ta strona zawiera zadanie wyceny i definicji stosu...

Produkcja płytek PCB filtrów TMM6
Spis treściDlaczego projektanci filtrów mikrofalowych używają...

Taconic RF 35 vs RO4350B PCB
Spis treściRF-35 vs RO4350B Zaopatrzenie i...
Jak uzyskać wycenę płytek PCB
Przeprowadzimy analizę DFM/DFA dla Ciebie i wrócimy do Ciebie z raportem. Możesz bezpiecznie przesłać swoje pliki za pośrednictwem naszej witryny. Wymagamy następujących informacji, aby przedstawić Ci wycenę:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę
W przypadku usług PCBA prosimy o dostarczenie BOM (listy materiałów) i wszelkich szczegółowych instrukcji montażu. Oferujemy również analizę DFM/DFA w celu optymalizacji projektów pod kątem możliwości produkcji i montażu, zapewniając płynny proces produkcji.