
Tipos de máquinas de solda para placas de circuito impresso: Reflow, Wave e Selective.
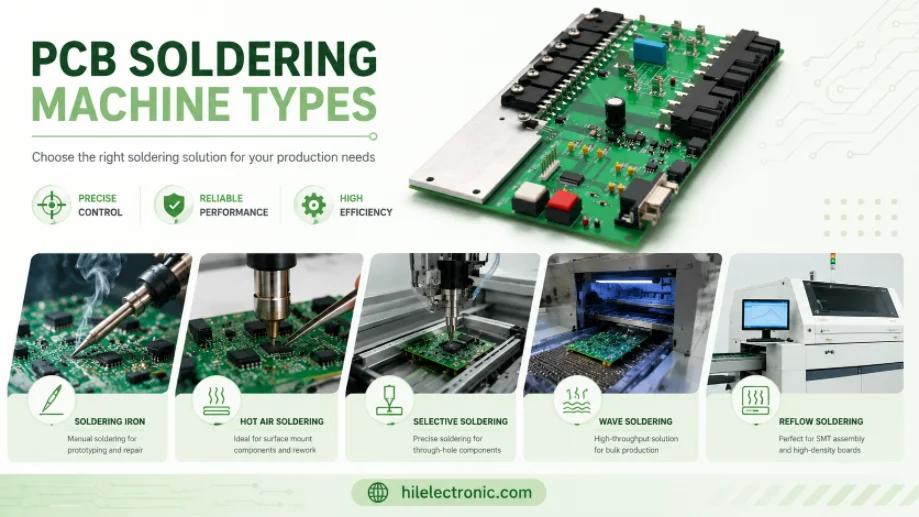
Figura 1. Imagem dos tipos de máquinas de solda de PCB para análise da fabricação e montagem de PCBs da Highleap Electronics.
Uma máquina de solda para PCBs é o equipamento de produção usado para unir componentes em uma montagem em larga escala, geralmente um forno de refluxo para SMT, um sistema de solda por onda para componentes PTH (through-hole) ou uma máquina de solda seletiva para placas com tecnologias mistas. Cada máquina resolve um problema de fabricação diferente, portanto, a escolha certa depende da variedade de placas, da produtividade, da sensibilidade térmica e do risco de defeitos. Este guia compara os principais tipos de máquinas de solda para PCBs, explica quando cada processo é adequado e mostra como a Highleap Electronics os aplica em montagens SMT e PTH.
1. Quais são os principais tipos de máquinas de solda?
Os três principais tipos de máquinas de solda para produção são os fornos de refluxo (para componentes de montagem em superfície), as máquinas de solda por onda (para componentes de furo passante) e as máquinas de solda seletiva (para componentes de furo passante em placas que também contêm componentes de montagem em superfície). Cada uma delas aplica a solda fundida de uma maneira diferente, e é por isso que o tipo de componente na sua placa, mais do que qualquer outra coisa, determina qual máquina será usada.
| Lavagem | Soldas | Como Funciona |
|---|---|---|
| Forno de refluxo | Montagem em superfície (SMT) | Derrete a pasta de solda pré-aplicada com um perfil de ar quente. |
| Soldadura em onda | Furo passante (THT) | Passa a placa sobre uma onda de solda fundida. |
| Solda seletiva | Furos passantes em placas mistas | Solda juntas específicas com um bico direcionado. |
As placas de circuito impresso modernas são, em sua maioria, de montagem em superfície (SMD), portanto, a soldagem por refluxo é o método mais utilizado, com a soldagem por onda ou seletiva sendo adicionadas quando conectores de furo passante, capacitores grandes ou componentes mecânicos estão presentes. As vantagens e desvantagens dos métodos de soldagem de furo passante são exploradas mais detalhadamente nesta comparação entre soldagem por refluxo e soldagem por onda.
2. Soldagem por refluxo: como as placas SMT são soldadas
A soldagem por refluxo solda placas de montagem em superfície aplicando pasta de solda nas ilhas de solda, posicionando os componentes e passando a placa por um forno de refluxo, cujo perfil de temperatura controlado derrete a pasta, de modo que todas as juntas se formem de uma só vez. É o processo dominante na eletrônica moderna porque quase todos os componentes atuais são de montagem em superfície e solda uma placa inteira em uma única passagem repetível.
A qualidade da soldagem por refluxo provém do perfil de temperatura — pré-aquecimento, estabilização, pico acima do ponto de fusão da liga e, em seguida, resfriamento controlado — que o forno de refluxo mantém em múltiplas zonas aquecidas, de modo que componentes grandes e pequenos atinjam a temperatura correta sem superaquecimento. Esse aquecimento uniforme em ambos os lados, com perfil específico, é exatamente o que uma placa aquecedora de bancada não consegue igualar, e é por isso que a soldagem por refluxo em produção gera juntas consistentes em milhares de placas. Após o refluxo, a inspeção óptica automatizada (AOI) e a radiografia confirmam as juntas, incluindo as ocultas sob os BGAs.
3. Soldagem por onda versus soldagem seletiva para componentes de furo passante
Use a soldagem por onda quando uma placa tiver muitas junções de componentes de furo passante para soldar de uma só vez, e a soldagem seletiva quando apenas alguns componentes de furo passante estiverem entre componentes de montagem em superfície que não devem ser perturbados. Ambas soldam terminais de furo passante, mas aplicam a solda de maneiras muito diferentes, e essa diferença determina qual é a mais adequada para a sua placa.
A soldagem por onda passa toda a parte inferior da placa sobre uma onda estacionária de solda fundida, soldando todas as juntas de furo passante expostas em uma única passada — rápida e eficiente quando há muitas conexões de furo passante. A soldagem seletiva , por sua vez, direciona um bico de solda pequeno e preciso para juntas individuais, sendo a abordagem correta quando uma placa é composta principalmente por componentes de montagem em superfície (SMT) com apenas alguns componentes de furo passante que a soldagem por onda exporia a calor excessivo ou criaria curtos-circuitos. Na prática, uma placa com alta densidade de componentes SMT e alguns conectores é um caso clássico de soldagem seletiva, enquanto uma placa com fileiras de pinos de furo passante favorece a soldagem por onda.
4. Soldagem mecânica versus soldagem manual: quando usar cada uma?
Utilize soldagem mecanizada para obter qualidade consistente e em grandes volumes de produção, e soldagem manual apenas para protótipos, retrabalho, reparos e algumas poucas junções complexas. A diferença reside na consistência e na escalabilidade: uma máquina aplica um processo controlado e documentado a cada junção de forma idêntica, enquanto a soldagem manual depende da habilidade do operador e não consegue atingir esse nível de repetibilidade em diversas placas.
A soldagem manual ainda tem sua importância — seja na construção de um protótipo, no retrabalho de uma junta defeituosa, na fixação de um componente que não se adapta a processos automatizados ou no tipo básico de soldagem de placas de circuito impresso que todo engenheiro deve conhecer. No entanto, para a produção em série, a soldagem automatizada se destaca em termos de rendimento, velocidade e rastreabilidade, sendo a única maneira prática de lidar com componentes de passo fino e BGA de forma confiável. A dependência da soldagem manual após a fase de protótipo é o que prejudica a qualidade e a produtividade, a mesma lição que se aplica à fabricação em geral: métodos de bancada não são escaláveis.

Figura 2. Os detalhes de fabricação dos tipos de máquinas de solda de PCB devem ser verificados antes da cotação e da produção.
5. Defeitos de soldagem por processo e como evitá-los
Cada máquina de solda possui seus próprios defeitos característicos: a soldagem por refluxo tende a produzir efeito lápide, pontes e vazios; a soldagem por onda produz pontes, pingentes de gelo e preenchimento incompleto de furos; e a soldagem seletiva pode resultar em preenchimento insuficiente ou problemas relacionados ao tempo de contato. Saber qual defeito pertence a qual processo permite que o fabricante ajuste a máquina em vez de apenas corrigir os sintomas, e explica por que a seleção do processo e o controle de parâmetros são tão importantes.
| Processo | defeito típico | Prevenção |
|---|---|---|
| Refluxo | Tombstoneamento, pontes, vazios | Design equilibrado das almofadas, volume correto de pasta, perfil ajustado. |
| Onda | Pontes, pingentes de gelo, preenchimento inadequado de buracos | Pré-aquecimento correto, velocidade da esteira e barreiras de máscara de solda. |
| Seletivo | Preenchimento insuficiente, problemas de permanência | Seleção do bico, tempo de permanência e ângulo de aproximação |
| Qualquer processo | Juntas frias/sem brilho | Temperatura adequada, superfícies limpas, fluxo fresco. |
O ponto em comum é que a maioria dos defeitos pode ser evitada por meio do projeto correto das ilhas de solda e da área de contato, além de parâmetros de máquina adequados, e não por azar. O efeito "tombstoning" na soldagem por refluxo, por exemplo, ocorre devido ao aquecimento irregular ou a ilhas de solda desbalanceadas que puxam um pequeno chip para a posição vertical, enquanto as pontes de onda geralmente são resultado de um layout que ignora a direção em que a placa se move sobre a onda. É por isso que um layout revisado para o processo de soldagem pretendido produz resultados muito melhores do que um layout descartado — a mesma lógica por trás de qualquer análise pré-fabricação para identificar problemas comuns de fabricação . Após a soldagem, as juntas que determinam a confiabilidade são confirmadas por inspeção óptica automatizada (AOI) e, para juntas ocultas, por raio-X, em vez de presumir que estão boas, o que é a base de uma inspeção de qualidade de PCB confiável.
6. Como a Highleap solda suas placas em escala
A Highleap solda placas com a máquina certa para cada tarefa — refluxo perfilado para componentes de montagem em superfície e soldagem por onda ou seletiva para componentes de furo passante — em um único fluxo de montagem, com o suporte de inspeção óptica automatizada (AOI) e inspeção por raios X. Na montagem de PCBs SMT , os componentes de montagem em superfície são posicionados e submetidos a refluxo para um perfil controlado, enquanto os componentes de furo passante são tratados por soldagem por onda ou seletiva, dependendo da composição da placa.
Como a máquina de solda é apenas parte do processo, a Highleap a entrega em uma montagem completa que também abrange o fornecimento de componentes, inspeção e testes — assim, a placa chega soldada, verificada e pronta para uso. Uma análise de viabilidade de fabricação prévia confirma se o layout é adequado aos processos de soldagem pretendidos antes da produção. Ao solicitar um orçamento, informe se a placa é totalmente SMT ou de tecnologia mista, a quantidade de componentes PTH (through-hole) e o volume desejado para que o processo de soldagem correto seja aplicado.
7. Perguntas frequentes sobre máquinas de solda
Qual a temperatura ideal para ajustar um ferro de soldar?
Para a maioria dos trabalhos em eletrônica, um ferro de soldar é ajustado em torno de 315–370 °C (600–700 °F), sendo a temperatura mais alta para solda sem chumbo do que para solda com chumbo e para juntas com maior massa térmica. Temperaturas muito baixas resultam em juntas frias; temperaturas muito altas danificam as trilhas e os componentes.
O que é uma máquina de solda robótica ou automática?
É um sistema programável que move uma ponta de solda ou laser para cada junta e alimenta o fio de solda automaticamente, automatizando a soldagem ponto a ponto de juntas de componentes de furo passante e conectores. Ele preenche a lacuna entre a soldagem manual e as máquinas de onda completa ou seletiva.
As máquinas de soldar funcionam com solda sem chumbo?
Sim — fornos de refluxo, máquinas de onda e máquinas seletivas operam com processos sem chumbo, utilizando temperaturas mais elevadas e perfis adequados para ligas sem chumbo. A produção em conformidade com a RoHS opera sem chumbo como padrão nos mesmos equipamentos, configurados corretamente.
Qual a diferença entre soldagem manual e soldagem mecânica na produção?
A soldagem mecanizada aplica um processo controlado e documentado a cada junta de forma idêntica, proporcionando rendimento consistente em grande volume e permitindo o manuseio de componentes de passo fino e BGA; a soldagem manual depende da habilidade do operador e é adequada para protótipos, retrabalho e componentes com formatos irregulares.
Como as placas de circuito impresso são soldadas na produção em massa?
Os componentes de montagem em superfície são soldados por refluxo após a impressão e colocação da pasta de solda, e os componentes de furo passante são adicionados por soldagem por onda ou seletiva. A inspeção automatizada (AOI e raio-X) verifica as juntas, tornando todo o fluxo rápido e repetível.
Uma única máquina consegue realizar soldagem SMT e soldagem de componentes PTH (through-hole)?
Nenhuma máquina sozinha faz as duas coisas — a máquina de refluxo processa componentes de montagem em superfície e a máquina de onda ou seletiva processa componentes de furo passante — mas uma linha de produção combina as duas em sequência, de modo que uma placa com tecnologias mistas seja totalmente soldada em um único fluxo.

Posts recomendados

Fabricação de PCBs para Filtros TMM6
Sumário: Por que os projetistas de filtros de micro-ondas usam...

Taconic RF 35 vs RO4350B PCB
Sumário: RF-35 vs RO4350B - Aquisição e...

Fabricação de PCBs para Filtros TMM4
A fabricação da placa de circuito impresso (PCB) do filtro TMM4 é controlada por...

Fabricação de PCBs TMM3 para módulos de RF
A fabricação de PCBs com TMM3 é mais útil onde o módulo de RF...
Como obter um orçamento para PCBs
Vamos realizar uma análise DFM/DFA para você e entraremos em contato com um relatório. Você pode enviar seus arquivos com segurança através do nosso site. Precisamos das seguintes informações para lhe fornecer um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Para serviços de PCBA, forneça sua BOM (Lista de Materiais) e quaisquer instruções específicas de montagem. Também oferecemos análise DFM/DFA para otimizar seus projetos quanto à capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.