
Placa de circuito impresso Shengyi S1000-2M para confiabilidade em multicamadas espessas
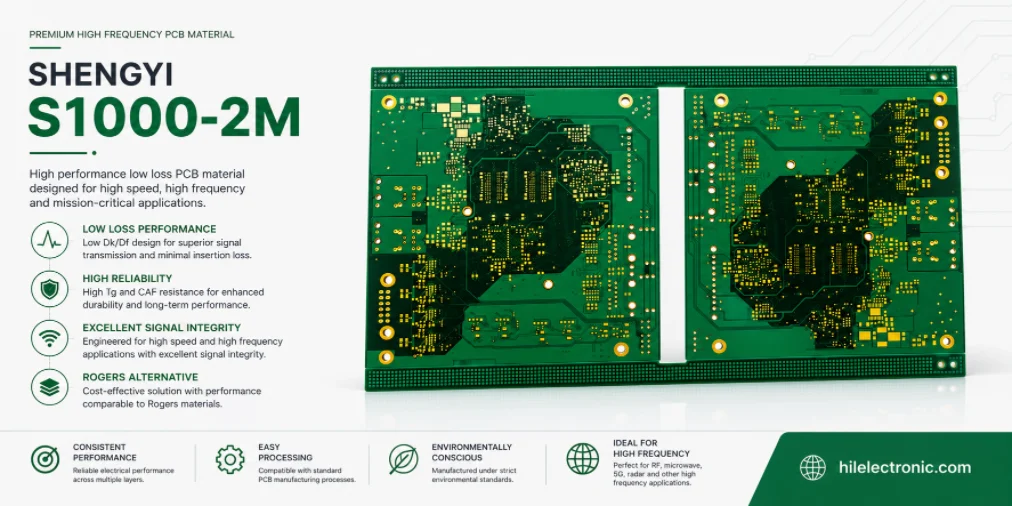
O laminado Shengyi S1000-2M é um laminado FR-4.0 de alta Tg e baixo CTE, projetado para placas com alto número de camadas que precisam suportar processos sem chumbo e manter a confiabilidade dos furos metalizados e do isolamento. A Shengyi destaca a Tg de 180 °C (medida por DSC), 185 °C (medida por DMA), Td de 355 °C, CTE no eixo z de 41 ppm/°C abaixo da Tg e 208 ppm/°C acima da Tg, expansão total no eixo z de 2.4% entre 50 e 260 °C, T260 superior a 60 minutos, T288 de 30 minutos, desempenho anti-CAF, baixa absorção de água e adequação para computadores, comunicação, automotivo e produtos com múltiplas camadas.
O material não deve ser classificado como um laminado de baixíssima perda. Os dados públicos da Shengyi indicam um Dk típico de 4.6 e uma tangente de perda de 0.018 a 1 GHz na amostra de referência especificada. O valor principal reside na confiabilidade termomecânica em multicamadas espessas. Uma placa S1000-2M confiável ainda requer geometria de furos conservadora, perfuração e remoção de rebarbas controladas, revestimento uniforme, balanceamento de cobre, registro, controle de umidade e um histórico de montagem bem definido.
Por que um alto número de camadas amplifica todos os riscos termomecânicos?
Cada camada adicional acrescenta interfaces, distribuição de cobre, possibilidades de registro, tolerâncias de espessura do dielétrico e histórico de laminação. Placas com muitas camadas também costumam ser fisicamente maiores e mais espessas, com mais conectores e furos passantes. Isso significa que a mesma variação nas propriedades do material cria um efeito absoluto maior.
| Efeito de alta camada | Risco criado | Estratégia de controle |
|---|---|---|
| Maior espessura final | Canos PTH mais longos e maior expansão total em z. | Utilize dimensões de furos/proporções de aspecto conservadoras, material com baixo coeficiente de expansão térmica (CTE), revestimento robusto e qualificação térmica. |
| Mais interfaces de camada interna | Maior probabilidade de falta de resina, falhas no tratamento ou erros de registro. | Análise da demanda de resina, balanço de cobre, receita de prensagem, seções transversais da posição do painel. |
| Mais desequilíbrio de cobre | Empenamento, variação localizada de espessura, pressão desigual e aquecimento. | Empilhamento simétrico, balanceamento/remoção de cobre, projeto de painel controlado. |
| Mais informações através de campos/conectores | A alta densidade de orifícios aumenta os caminhos de CAF (fluxo de ar comprimido) e a demanda de revestimento. | Regras de espaçamento/tensão, controle de perfuração/desbaste, distribuição de revestimento, qualificação anti-CAF. |
| Mais camadas de roteamento | Mais mudanças de camadas e estruturas de retroperfuração. | Por meio de planejamento topológico, controle de resíduos, registro e inspeção. |
| Mais massa térmica | Aquecimento e resfriamento prolongados ou irregulares durante a montagem. | Análise do perfil de temperatura da placa em regiões com alta concentração de cobre e conectores. |
O S1000-2M reduz diversos riscos relacionados ao material, principalmente a expansão e a resistência térmica. Ele não simplifica a geometria. Uma liberação de camada alta deve começar pelas estruturas mais problemáticas da placa: furo acabado de menor diâmetro, cobre local mais espesso, furo reverso mais profundo, área de vias mais densa, maior transição de densidade de cobre e exposição mais severa da montagem.
Por que a confiabilidade do furo pode ser mais importante do que a perda elétrica
Em muitas placas de telecomunicações, industriais, de controle automotivo e de computação, os caminhos de sinal são suficientemente moderados para que o Df não seja o fator limitante. O risco em campo é um furo metalizado aberto , conector intermitente, vazamento de CAF ou delaminação após ciclos térmicos. Selecionar uma resina de menor perda, mantendo inalterado um sistema de furos agressivo, pode representar um gasto desnecessário sem reduzir a probabilidade de falha dominante.
| Prioridade do Conselho | Resposta do material/processo |
|---|---|
| Muitos conectores de orifício passante | Proteção contra fadiga do cilindro, geometria de encaixe por pressão, anel anular, cobre da parede e tensão de montagem. |
| Placa traseira/de controle espessa | Utilize expansão em baixo z, proporção conservadora, equilíbrio de cobre e registro em escala de painel. |
| Múltiplos refluxos sem chumbo | Qualifique todo o histórico térmico e inspecione os furos após o pré-condicionamento. |
| Serviço com viés de umidade | Utilize material anti-CAF com controles de espaçamento, limpeza, revestimento e umidade. |
| Canal de backplane longo de alta velocidade | O S1000-2M pode não atender aos requisitos de perda; compare com uma família dedicada de baixa perda após análise de topologia. |
As métricas de confiabilidade precisam da geometria da placa.
Um valor T288 em uma amostra de laminado de referência não indica como uma placa de 4 mm com um furo acabado de 0.25 mm se comporta após três refluxos e retrabalho. Trata-se de uma referência para triagem de materiais. A decisão final deve levar em consideração a expansão total em z, a deformação do furo, o revestimento, o estado da resina, a umidade e o perfil térmico real.
Placa espessa, furo pequeno e refluxo múltiplo: o risco combinado
A combinação de espessura, orifícios pequenos e aquecimento repetido é mais importante do que qualquer fator isolado. Durante o refluxo, a resina se expande ao longo do eixo z, enquanto o cilindro de cobre se expande menos. O cilindro suporta tensão cíclica, frequentemente concentrada perto da junção ou joelho da camada interna. Diâmetros menores e revestimento mais fino reduzem a seção transversal de fadiga disponível.
| Combinação de riscos | Por que é grave? | Resposta de design |
|---|---|---|
| Placa grossa + pequeno furo acabado | A elevada relação de aspecto dificulta o revestimento e cria um cano longo e tensionado. | Aumente o diâmetro do furo sempre que possível, reduza a espessura localmente/sistemicamente e verifique a distribuição e a espessura do cobre na parede. |
| Placa grossa + muitas reflows | Cada ciclo acumula tensão e pode gerar um defeito inicial. | Defina os ciclos máximos de montagem/retrabalho e qualifique após a conclusão da sequência. |
| Orifício pequeno + alto peso de cobre | Os processos de perfuração/gravação/revestimento tornam-se menos uniformes; a demanda por resina aumenta. | Utilize parâmetros de perfuração específicos para cada furo, um anel anular robusto, revisão do preenchimento com resina e amostragem em painel. |
| Denso via campo + umidade/polarização | A grande quantidade de interfaces vidro/resina e os elevados campos elétricos locais aumentam as oportunidades de CAF (fluxo de ar comprimido). | Aumente o espaçamento sempre que possível, controle a limpeza e o revestimento e realize um teste de viés de umidade. |
| Retrocesso profundo + variação de registro | Resíduos de material ou danos nas almofadas de contato podem prejudicar tanto a integridade de sinal quanto a confiabilidade. | Especifique os limites de profundidade/desvio e utilize verificação por raio-X/seção transversal/elétrica. |
O desenho técnico deve especificar o diâmetro final do furo, e não apenas o diâmetro da broca. Deve definir a tolerância de revestimento e acabamento, pois a compatibilidade de conectores de encaixe por pressão ou soldados depende do diâmetro final, enquanto a confiabilidade do revestimento depende do processo utilizado.
Planejamento de balanceamento, registro e preenchimento com resina.
Uma estrutura de camadas S1000-2M de alta densidade deve ser projetada para equilíbrio. A simetria na construção do dielétrico e na distribuição do cobre reduz a deformação e torna a pressão/calor da laminação mais uniforme. Os requisitos elétricos podem impedir a simetria perfeita, mas os desvios devem ser intencionais e revisados.
- Espelhe ou equilibre os pesos de cobre ao redor do centro da placa, sempre que possível.
- Utilize a extração de cobre em regiões com baixa concentração mineral para reduzir grandes transições locais na densidade de cobre.
- Ajuste o volume de resina pré-impregnada à topografia real do cobre e às folgas entre os planos.
- Analise os campos de conectores densos e vias separadamente das regiões de roteamento abertas.
- Utilize ferramentas de painel e compensação de arte com base na movimentação dimensional medida pelo fabricante.
- Coloque os cupons de registro e espessura em locais do painel que exponham a variação do centro para a borda.
- Controle o histórico de aquecimento por laminação sequencial e o movimento cumulativo quando vias enterradas ou cegas são utilizadas.
Falta de resina e deriva de espessura
Pouca resina pode deixar vazios, má adesão ou interfaces ricas em vidro. Resina em excesso pode aumentar a variação de espessura e a movimentação. O fabricante deve estimar a demanda de resina com base na porcentagem de cobre, na espessura do cobre, no tipo de vidro e no dielétrico alvo. As seções transversais da primeira peça devem comparar regiões com alta e baixa densidade de cobre, em vez de apenas um cupom de amostra conveniente.
O registro está vinculado à confiabilidade do buraco.
Um registro inadequado pode reduzir o anel de solda e alterar a captura de cobre em uma camada interna. Isso cria riscos elétricos e mecânicos. A capacidade de registro deve ser avaliada considerando o tamanho real do painel e a quantidade de camadas; um pequeno painel de teste pode não representar a elasticidade e a contração da produção.
Controles de perfuração, remoção de resíduos e revestimento
A perfuração e a metalização de PCBs são etapas em que a capacidade do material é convertida em uma interconexão confiável. A alta resistência ao calor não consegue reparar uma parede de furo borrada ou danificada. O processo deve criar uma interface limpa e bem ativada, além de um revestimento de cobre uniforme.
| Etapa do processo | Risco de falha | Evidências de controle |
|---|---|---|
| Perfuração | Borrões, quebra de vidro, parede áspera, cabeça de prego, calor excessivo, desgaste da ferramenta. | Parâmetros específicos para cada tamanho de furo, controle de vida útil da ferramenta/número de golpes, entrada/recuo, microseções representativas. |
| Desmanchar | A resina não limpa adequadamente impede o contato entre as camadas internas; o processamento excessivo ataca a interface vidro/resina. | Química/plasma qualificado, perda de peso ou controle de processos, inspeção de paredes de orifícios. |
| Cobre sem revestimento | Lacunas ou ativação inadequada criam pontos fracos. | Controle de banho, inspeção de cobertura, cupom/microseção. |
| Revestimento eletrolítico | Camadas finas de cobre no centro do cano ou distribuição irregular reduzem a vida útil por fadiga. | Distribuição de corrente, carga do painel, dados de potência de entrada, cobre mínimo/médio na parede. |
| Aplainamento/acabamento | As dimensões finais do furo e da almofada podem variar. | Meça o diâmetro final, a espessura do cobre na parede, o anel de vedação e a condição da superfície. |
| Perfuração posterior | Erro de profundidade, oscilação, borrão, dano à almofada, resíduo indevido. | Medição de profundidade, raio-X/seção transversal, cupom elétrico, controle de ferramentas. |
A quantidade mínima de cobre deve ser um requisito para a placa acabada.
Especifique o mínimo aplicável de acordo com as normas IPC/do cliente e quaisquer requisitos superiores específicos do produto. O primeiro artigo deve medir mais de um local e mais de um tamanho de furo, pois a distribuição do revestimento depende da posição e da geometria do painel. Um único valor médio pode ocultar uma seção fina que controla a vida útil à fadiga.
Design anti-CAF para placas de circuito impresso de alta densidade para telecomunicações e aplicações industriais.
O S1000-2M é comercializado com excelente desempenho anti-CAF , o que é importante para placas de circuito impresso de alta densidade em telecomunicações e aplicações industriais. O material reduz a suscetibilidade, mas não consegue compensar espaçamento inadequado, interfaces vidro/resina danificadas, contaminação ou condensação.
| camada de controle CAF | Ação de engenharia |
|---|---|
| traçado | Defina o espaçamento entre condutores com base na tensão, umidade, revestimento, classe de contaminação e vida útil; inclua bordas de planos e caminhos entre vias. |
| Material | Construções com núcleo/pré-impregnado e vidro Freeze S1000-2M utilizadas na qualificação. |
| Perfurar/desfazer a aderência | Prevenir danos na interface e resíduos que formam caminhos de migração. |
| Limpeza na fabricação | Controle de enxágue, resíduos iônicos, manuseio e armazenamento. |
| Limpeza da montagem | Gerenciar o fluxo e os resíduos do processo; qualificar as hipóteses de ausência de limpeza para o ambiente real. |
| pós-colheita | Utilize revestimento conformal, selagem ou projeto ambiental quando necessário; verifique a cobertura e a cura. |
| Testar | Realize testes de qualificação de polarização de umidade/CAF representativos de tensão, espaçamento, temperatura, umidade e duração. |
Quando vários domínios de tensão compartilham um campo de conectores denso, crie um mapa de tensão em vez de aplicar um espaçamento universal. Nós de alta tensão e alta impedância podem exigir espaçamento maior ou proteção ambiental aprimorada, mesmo que o restante da placa seja de baixa tensão.
Os pontos de verificação do processo com maior probabilidade de falhar
As falhas de produção mais comuns ocorrem nas transições: cobre denso para cobre esparso, centro do painel para borda, furo pequeno para furo grande, furo passante para perfuração traseira, primeiro ciclo de laminação para ciclo posterior e placa nua para montagem. Pontos de verificação devem ser colocados nessas transições.
| Ponto de inspeção | Por que isso tem alto valor? |
|---|---|
| Verificação de material recebido | Impede que materiais de qualidade incorreta, pré-impregnados, vidro, cobre ou com prazo de validade vencido entrem em uma construção complexa. |
| Auditoria de pré-laminação | Detecta erros de camada, orientação, separador, ferramentas e sequência antes que o valor seja adicionado. |
| Mapa de espessura prensada | Revela problemas de fluxo de resina e uniformidade do painel que afetam o registro e os furos. |
| Análise do cupom de inscrição | Detecta o movimento acumulado das camadas antes da perfuração/revestimento. |
| monitoramento de perfuração de furos pequenos | Detecta desgaste de ferramentas e danos causados pelo calor antes que se tornem defeitos no revestimento. |
| Microsecção pós-placa | Confirma o contato da camada interna e a distribuição do cobre na parede. |
| Evidências pós-perfuração | Confirma a presença de resíduos e evita danos ocultos à almofada. |
| Seção de pré-condicionamento pós-montagem | Mostra se o histórico térmico completo cria fissuras ou delaminação. |
Um plano de controle deve especificar quem revisa cada ponto de verificação e o que acontece quando um limite é excedido. O valor dos dados da primeira peça se perde se a produção puder alterar o tipo de vidro, o cobre, a altura da pilha de brocas, a carga de revestimento ou a receita da prensa sem que isso seja acionado.
Plano de qualificação para multicamadas espessas
Os testes de estresse de interconexões devem utilizar a geometria real do pior caso. Um cupom padrão de 1.6 mm não representa uma placa espessa com muitas camadas. A amostra deve incluir o menor furo, o maior comprimento de canal, a maior espessura de cobre, o furo de retorno mais profundo, o campo de vias polarizadas mais denso e a exposição planejada para a montagem.
- Validação de materiais e construção. Confirme o laminado/pré-impregnado S1000-2M exato, o lote, o teor de vidro, resina, cobre e TDS controlado.
- Configuração final da pilha de componentes. Meça a espessura do dielétrico/cobre, a espessura total da placa, o registro e a deformação nas posições do painel.
- Microsecções de PTH. Inspecionar perfuração, remoção de resíduos, junções da camada interna, cobre da parede, anel anular e perfuração reversa.
- Pré-condicionamento térmico. Aplique o histórico planejado de refluxo/onda/seletivo/retrabalho antes da inspeção final do furo.
- Confiabilidade da interconexão. Utilize testes IST, ciclos térmicos, flutuação de solda ou testes exigidos pelo cliente em geometria representativa.
- CAF/ambiental. Realize testes de polarização de umidade onde a tensão, o espaçamento e as condições de serviço representem risco.
- Controle elétrico. Verifique a impedância e o desempenho da rota com dados específicos da construção; não afirme perda ultrabaixa.
- Linha de base da produção. Arquive medições brutas, imagens, lote de material, registros de prensa/furação/chapa e limites de aceitação.
A falha no teste deve ser localizada.
Se um cupom falhar, identifique se a trinca está na junção, na junção da camada interna, no centro do cilindro, na interface do microvia ou na transição da perfuração reversa. Localizações diferentes apontam para causas diferentes — geometria, revestimento, perfuração/desbaste, registro ou tensão térmica. Uma conclusão genérica de "falha do material" raramente é suficiente.
Selecione o S1000-2M com base no risco de falha, e não apenas na Tg.
| Questão de seleção | Resposta S1000-2M |
|---|---|
| Precisamos de alta confiabilidade em camadas, sem chumbo, com baixo CTE e PTH? | Sim, este é o posicionamento principal do material. |
| A rota mais longa tem perda de dados limitada em PAM4 de 56G/112G? | O S1000-2M pode ser inadequado; compare com um sistema de menor perda. |
| Será que a alta transglutaminase (TG) é a única razão para o desenho? | Insuficiente. Defina os requisitos de CTE/expansão, furo, CAF, térmicos e de processo. |
| Pode ser substituído por qualquer FR-4 com Tg de 180°C? | Não. Compare expansão, T260/T288, CAF, umidade, comportamento do pré-impregnado, construção e qualificação. |
| Isso garante a sobrevivência de uma placa grossa com furos pequenos? | Não. A geometria, o revestimento, a perfuração, a remoção de resíduos e o histórico térmico continuam sendo fatores decisivos. |
| É adequado para o setor automotivo ou para o setor de telecomunicações? | Potencialmente, dentro da qualificação específica do produto, do cliente e do perfil da missão. |
Pacote de Solicitação de Cotação e Dados de Produção
| Categoria RFQ | Conteúdo obrigatório |
|---|---|
| Material | Laminado Shengyi S1000-2M e pré-impregnado correspondente, construção exata, vidro, teor de resina, cobre, TDS/CoC atual. |
| Extremos do conselho | Número de camadas, espessura, tamanho da placa/painel, gramatura do cobre, menor furo/furo acabado, relação de aspecto, furação traseira, densidade de vias. |
| História térmica | Número e perfil de refluxos, soldagem por onda/seletiva, limite de retrabalho, ciclos de cura/armazenamento e ciclos de campo. |
| Confiabilidade | Teste de PTH/interconexão, espessura mínima de cobre na parede, critérios de microseção, CAF/viés de umidade, limpeza, IPC/classe do cliente. |
| Acumulação/processo | Equilíbrio de cobre, revisão de preenchimento com resina, ciclo de laminação, registro, vida útil da ferramenta/furação, remoção de resíduos, revestimento e curvatura/torção. |
| Electrical | Metas de impedância e Dk/Df específicos da construção; limites de rota se houver ligações de velocidade moderada. |
| evidência | Certificado de materiais, empilhamento conforme construído, mapas de painéis, registro de prensagem, microseções, dados de revestimento, pré-condicionamento e resultados de confiabilidade. |
| Controle de mudança | É necessária aprovação para alterações de material/pré-impregnado/vidro/cobre, prensagem, perfuração, remoção de resíduos, revestimento, painel ou perfil de montagem. |
A solicitação de cotação (RFQ) deve pedir ao fabricante que identifique o furo mais agressivo e a margem de produção proposta. Isso incentiva uma cotação técnica em vez de uma declaração genérica de que a placa está "dentro da capacidade". O fornecedor deve explicar como o plano de construção, furação, revestimento e teste escolhido para a placa S1000-2M aborda esse cenário mais crítico.
Referências do fabricante e notas de lançamento
A página do produto Shengyi abaixo é a fonte pública para o posicionamento de confiabilidade do S1000-2M e as propriedades de referência típicas usadas neste artigo. A cotação do fabricante deve incluir a folha de dados controlada atual e identificar as construções exatas do núcleo/pré-impregnado, pois a confiabilidade da placa acabada não pode ser determinada apenas com base em valores de nível de família.

Posts recomendados
Taconic RF 35 vs RO4350B PCB
Sumário: RF-35 vs RO4350B - Aquisição e...

Fabricação de PCBs para Filtros TMM4
A fabricação da placa de circuito impresso (PCB) do filtro TMM4 é controlada por...

Fabricação de PCB TMM6
A página de controle de processo da TMM6 é referente à fabricação de um modelo intermediário Dk...

Fabricação de PCBs TMM3 para módulos de RF
A fabricação de PCBs com TMM3 é mais útil onde o módulo de RF...
Como obter um orçamento para PCBs
Vamos realizar uma análise DFM/DFA para você e entraremos em contato com um relatório. Você pode enviar seus arquivos com segurança através do nosso site. Precisamos das seguintes informações para lhe fornecer um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Para serviços de PCBA, forneça sua BOM (Lista de Materiais) e quaisquer instruções específicas de montagem. Também oferecemos análise DFM/DFA para otimizar seus projetos quanto à capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.