
Процесс производства печатных плат: от проектирования и CAM-разработки до изготовления и сборки.
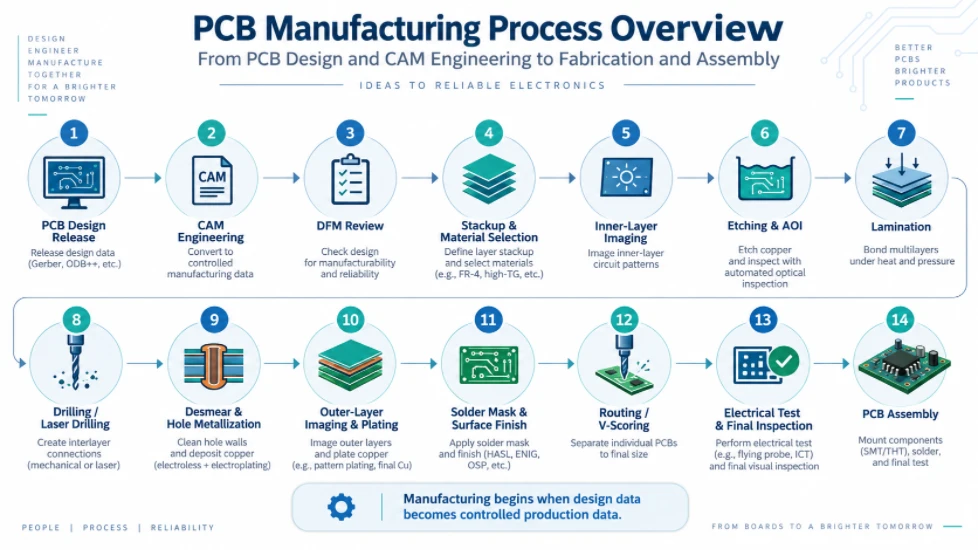
Рисунок 1. Обзор процесса производства печатных плат.
Процесс производства печатных плат начинается не тогда, когда панель с медным покрытием попадает на линию формирования изображения. На профессиональном заводе по производству печатных плат производство начинается, когда данные, предоставленные проектировщиком, преобразуются в контролируемые производственные данные. За это преобразование отвечает CAM-проектирование.
Разработчик печатных плат определяет электрические параметры, механические ограничения, целевые параметры структуры и интерфейсы компонентов. Инженер CAM преобразует эти параметры в пригодные для производства графические материалы, программы сверления и трассировки, данные о панели, контрольные параметры, образцы импеданса и технологические инструкции. Затем эти результаты передаются через ERP-систему или систему управления производственными инструкциями завода, так что каждый производственный отдел работает на основе единого контролируемого определения.
В этом руководстве подробно описан весь процесс изготовления печатных плат, начиная с передачи проекта инженерам и заканчивая подготовкой материалов, обработкой внутренних слоев, ламинированием, сверлением, гальваническим покрытием, нанесением изображений на внешние слои, нанесением паяльной маски, финишной обработкой поверхности, профилированием, электрическим тестированием и окончательной проверкой. Также объясняется, что должны понимать разработчики печатных плат о системах автоматизированного проектирования и производства (CAM), чтобы их платы проходили инженерную проверку с меньшим количеством вопросов, меньшим количеством компромиссов и более стабильным путем к производству.
Что на самом деле включает в себя процесс производства печатных плат?
Процесс производства печатных плат представляет собой контролируемое преобразование проектных данных печатной платы в физическую плату, отвечающую электрическим, размерным, материальным требованиям и требованиям к надежности. Он включает в себя не только формирование изображения и травление. Готовый к производству процесс обычно включает четыре взаимосвязанных инженерных слоя:
| Инженерный слой | Основная ответственность | Типичный выход |
|---|---|---|
| Дизайн печатной платы | Определяет взаимосвязь цепей, трассировку, размещение, механические интерфейсы, целевые параметры структуры и проектные ограничения. | Данные Gerber/ODB++/IPC-2581, файлы сверления для станков с ЧПУ, чертеж для изготовления, структура слоев, список соединений и примечания к проекту. |
| Проектирование с использованием CAM и DFM. | Проверяет технологичность производства, устраняет неоднозначность данных, применяет утвержденную компенсацию технологического процесса и создает данные, готовые к производству. | Производственные чертежи, программы сверления/фрезерования, данные по панелям, эталонные данные AOI, данные испытаний, образцы и инженерные вопросы по мере необходимости. |
| Производственная инженерия / ERP-MI | Определяет технологический маршрут, материалы, оборудование, специальные инструкции, проверки и контрольные точки приемки. | Переносной лист или информационный документ, последовательность рабочих центров, перечень материалов, примечания к специальным процессам и требования к проверке. |
| Изготовление и проверка | Осуществляет физическую сборку, отделку и тестирование печатной платы без корпуса. | Выпущены готовые к отгрузке или сборке печатные платы. |
Это различие важно, поскольку многие описания процесса изготовления печатных плат начинаются с «печати внутреннего слоя». На промышленном заводе по производству печатных плат панель не должна доходить до этого этапа, пока система CAM не определит, что означает каждый слой, является ли конструкция технологичной, какой метод производства применяется и какой набор компенсированных данных должен использоваться каждым рабочим центром.
Процесс производства печатных плат: краткий обзор
Выпуск проекта печатной платы → ввод данных → нормализация CAM → анализ DFM и возможностей → инженерные вопросы (при необходимости) → анализ структуры слоев и импеданса → компенсация CAM → панельная обработка и изготовление оснастки → определение процесса ERP/MI → подготовка материалов → визуализация внутреннего слоя → травление внутреннего слоя → AOI внутреннего слоя → укладка и ламинирование → сверление / лазерное сверление → удаление загрязнений и металлизация отверстий → визуализация внешнего слоя → меднение и травление → AOI внешнего слоя → паяльная маска → маркировка → чистовая обработка поверхности → профилирование / трассировка / V-образная насечка → электрическое тестирование и контроль размеров → окончательная проверка и упаковка → опциональная сборка печатной платы.
Точная схема меняется в зависимости от количества слоев, структуры переходных отверстий, веса меди, системы материалов, качества поверхности и особых механических требований. Двухслойная плата FR-4 может обойтись без нескольких операций многослойного нанесения, в то время как плата HDI может повторять циклы ламинирования и лазерного сверления несколько раз.
Почему CAM-проектирование является мостом между проектированием печатных плат и производством?
CAD-моделирование печатных плат описывает электрические и механические характеристики изделия. Производственное оборудование требует иного уровня информации: компенсированная геометрия проводников, параметры сверлильного инструмента, координаты панели, полярность процесса, данные изображения, образцы, особенности инструмента, траектории трассировки, информация о насечках, ссылки на контрольные данные и примечания, специфичные для процесса. CAM-проектирование создает этот уровень преобразования.
По этой причине CAM-проверку не следует рассматривать как последнюю «проверку файлов Gerber». Компетентный CAM-анализ проверяет, сможет ли проект выдержать весь производственный цикл. Например, переходное отверстие может соответствовать правилам проектирования CAD, но при этом иметь недостаточный кольцевой зазор после учета допусков на сверление и совмещение. Трассировка может соответствовать номинальной ширине в проекте, но требовать компенсации травления в зависимости от плотности меди и выбранного процесса формирования изображения/травления. Механически корректный паз может потребовать другого процесса, поскольку он имеет металлизированную поверхность, неправильную форму, контролируемую глубину или расположен на краю платы.
Инженер CAM должен защищать электрические замыслы проектировщика при преобразовании номинальных проектных размеров в производственные. Именно поэтому на хорошем заводе различают компенсацию технологических параметров и модификацию конструкции . Компенсация производственных параметров предназначена для достижения желаемых заказчиком размеров после травления, нанесения покрытия, ламинирования или механической обработки. Изменение, влияющее на сквозность, размер готового отверстия, геометрию с контролируемым импедансом, определение контура или другие функциональные требования, следует рассматривать как инженерный вопрос, а не как скрытую переработку конструкции.
Этап 1: Пакет производственных данных и проектная документация.
Качество процесса изготовления печатных плат в значительной степени зависит от качества выпускаемой документации. Системы CAM могут исправлять проблемы форматирования, но они не могут с уверенностью предсказать отсутствие проектных решений. Наиболее надежная выпускная документация содержит как машиночитаемые данные, так и краткое описание процесса изготовления.
| Данные или требования | Почему это необходимо для CAM-систем? | Распространенные двусмысленности, которых следует избегать |
|---|---|---|
| Медь, защитная пленка для припоя и маркировка. | Определяет желаемый образ сборки для каждой стороны и внутреннего слоя. | Непонятные названия слоев, отсутствует информация о полярности, дублирующиеся или устаревшие слои. |
| Файлы для сверления с ЧПУ и сверлильный стол | Разделяет требования к сверлению сквозных отверстий (PTH), отверстий без сквозных отверстий (NPTH), микроотверстий и специальных отверстий, а также сопоставляет готовые отверстия с производственным оборудованием. | Используйте один и тот же символ для отверстий с покрытием и без покрытия, а также для смешивания диаметров обработанных отверстий и диаметров инструмента. |
| Схема доски и слой маршрута | Определяет окончательные размеры, внутренние вырезы, пазы и особенности профиля. | Контур, дублированный на нескольких слоях, открытые контуры, противоречивые размеры или нечеткая геометрия щелей. |
| Чертеж изготовления | Содержит информацию о толщине, допусках, качестве отделки, содержании меди, механических характеристиках и специальных технологических процессах. | Примечания, противоречащие данным Gerber/drill, или общие скопированные примечания, не относящиеся к доске. |
| Стек слоев печатной платы | Определяет вес меди, конструкцию диэлектрика, толщину готового покрытия и архитектуру с контролируемым импедансом. | Указаны номинальные диэлектрические размеры без указания того, может ли производитель оптимизировать материалы. |
| Таблица управляемого импеданса | Связывает каждый целевой показатель импеданса со слоем, геометрией трассы, опорной плоскостью и допуском. | Указание целевого объекта без идентификации соответствующих сетей или геометрических параметров. |
| Список соединений IPC или данные интеллектуального проектирования | Поддерживает сравнение параметров подключения и снижает вероятность того, что графическая неоднозначность перерастет в электрическую ошибку. | Схема соединений создана на основе другой версии проекта. |
| Отделка поверхности и выборочная отделка | Определяет технологическую схему и влияет на паяемость, плоскостность, износ контактов и совместимость сборок. | Обвинять ENIG на глобальном уровне, одновременно ожидая от них жестких мер по обеспечению качества, не выделяя при этом отдельные области. |
| Особые механические требования | Позволяет системе CAM задавать параметры зенковки, зенковки, фрезеровки с контролируемой глубиной, зубчатых выступов, кромочных пластин или запрессовки. | Предоставляется только чертежная форма без указания окончательного диаметра, глубины/остаточной толщины и допуска. |
Формат Gerber остается распространенным, в то время как ODB++ и IPC-2581 могут передавать более структурированную информацию, если их поддерживают как разработчик, так и производитель. Независимо от формата, контроль версий имеет решающее значение. Данные о медных проводниках, сверлении, чертежах, структуре слоев и списках соединений должны описывать одну и ту же версию.
Этап 2: Нормализация данных CAM и проверка DFM.
2.1 Нормализация данных: восстановление надежного определения платы
Первая задача CAM-системы — обеспечить внутреннюю согласованность данных. Перед началом редактирования в процессе производства проверяются единицы измерения, координаты, начало координат, порядок слоев, состояние зеркального отображения, полярность, определения апертуры, форматы сверления и геометрия профиля. Инженер CAM-системы также выявляет неиспользуемые данные, дублирующиеся слои и элементы, которые могли быть экспортированы по-разному из разных CAD-систем.
Именно здесь интеллектуальный пакет выпуска экономит время. Чем меньше неясностей приходится интерпретировать инженеру CAM, тем меньше риск того, что время инженера будет потрачено на разграничение преднамеренной функции от экспортного артефакта.
2.2 Проверка связности и взаимосвязи уровней
Система CAM сравнивает конструкцию по слоям меди, данным сверления и, при наличии, списку соединений заказчика. Цель состоит не только в обнаружении очевидных обрывов или коротких замыканий. Она также включает проверку взаимосвязи между контактными площадками и отверстиями, структур переходных отверстий, плоскостной проводки, антиконтактов, тепловых барьеров и предполагаемого соотношения между медью и механическими элементами.
2.3. Ширина линии, интервал и толщина меди.
Минимальную ширину и расстояние между проводниками невозможно оценить независимо от толщины меди и технологического процесса. По мере увеличения толщины меди травление становится более сложным, а боковое травление оказывает большее влияние на конечную геометрию. Поэтому система CAM анализирует минимальные размеры линий/расстояний вместе с толщиной основной меди, толщиной готовой меди и тем, является ли элемент изолированным или расположенным в плотном медном поле.
Разработчикам следует избегать рассмотрения ограничений производственных возможностей печатных плат как универсального числа, применимого ко всем толщинам меди и каждому слою. Более технологичная конструкция использует обычные производственные возможности для выбранной конструкции и резервирует экстремальные геометрические параметры только там, где это необходимо для высокой плотности размещения компонентов.
2.4 Кольцевое кольцо, допуск на сверло и зазор между отверстием и медью
Размер готового отверстия с покрытием отличается от размера отверстия, просверленного при производстве. Завод должен учитывать осаждение меди на стенках отверстия, допуски на сверление и вариации технологического процесса. Поэтому система CAM оценивает геометрию контактной площадки и кольцевого зазора после применения допусков на сверление и совмещение при производстве.
Тот же принцип применим и к расстоянию между отверстием и проводником. Измерение, выполненное в CAD-системе на основе номинального готового отверстия, может не отражать производственный риск. CAM-система проверяет производственное отверстие, его компенсацию и количество меди, которое должно остаться после сверления, нанесения покрытия и совмещения. Это особенно важно для плотных многослойных конструкций, отверстий с запрессовкой и конструкций, близких к минимальной производительности кольцевого монтажа на заводе.
2.5 PTH, NPTH, пазы и отверстия неправильной формы
В проектной документации должно быть четко указано, являются ли сквозные отверстия с покрытием или без покрытия. Для сквозных и непокрытых гальваническим покрытием элементов могут использоваться различные этапы сверления, правила компенсации или последовательности технологических операций. Гальванические пазы и нерегулярные гальванические отверстия требуют дополнительной проверки, поскольку их технологичность зависит от геометрии, доступа инструмента, способа нанесения покрытия, кольцевого зазора и прилегающей меди.
Такие особые элементы, как зубчатые отверстия, кромочные пластины и пластинчатые полуотверстия, должны быть четко обозначены. Они влияют на компоновку и профилирование панели, поскольку элемент должен оставаться механически закрепленным до соответствующего этапа производства.
2.6 Технологичность изготовления паяльной маски
CAM-система выполняет проверку DFM (проектирование с учетом технологичности) паяльной маски на соответствие геометрии контактной площадки, ширине перегородки, допуску на совмещение, обработке переходных отверстий и требованиям к сборке. Отверстие в паяльной маске, которое выглядит приемлемо в CAD-модели, может стать проблематичным, когда два смежных отверстия сливаются, когда узкая перегородка маски не может надежно удерживаться или когда переходное отверстие непреднамеренно оказывается открытым в зоне пайки.
Разработчики должны указывать предполагаемый способ обработки переходных отверстий там, где это имеет значение: открытые, закрытые, заглушенные, заполненные смолой и заглушенные, или другая контролируемая структура. Система автоматизированного проектирования и производства (CAM) не должна делать вывод о высокой надежности обработки переходных отверстий исключительно на основании наличия отверстия в слое паяльной маски.
2.7 Проверка легенды и маркировки компонентов
Текст, нанесенный методом шелкографии, проверяется на читаемость и на предмет столкновения с открытыми контактными площадками, контрольными точками, золотыми контактами и другими областями, где использование чернил запрещено. CAM-система может обрезать некритичные обозначения с контактных площадок в соответствии с согласованными производственными правилами, но маркировка, критически важная для сборки, должна быть разработана с достаточным зазором, а не полагаться на автоматическое обрезание.
2.8 Зазор по краю платы, V-образному разрезу и трассировке
Компоненты, медные контакты, переходные отверстия и металлизированные элементы вблизи края платы должны быть оценены на соответствие предполагаемому методу разделения на панели. V-образные насечки, трассировка выводов, штампованные отверстия и фрезеровка на станках с ЧПУ создают различные механические условия. CAM-система также должна знать, предназначен ли край платы для размещения диэлектрика без покрытия, с металлизированным покрытием, с зубчатой структурой или в качестве части разъема/контактной системы.
2.9 Золотистые контакты и смешанная отделка поверхности
Селективное твердое золочение контактных площадок — это не просто «еще один способ обработки поверхности печатной платы ». Для него могут потребоваться специальные соединения для гальванического покрытия и определенная последовательность технологических процессов, прежде чем эти временные соединения будут удалены во время профилирования. Когда в конструкции золотые контакты сочетаются с покрытием ENIG, OSP, иммерсионным оловом, иммерсионным серебром или HASL на остальной части платы, CAM-система должна правильно определить селективные области и порядок изготовления.
Если изделие не допускает временных соединений методом гальванического покрытия, об этом ограничении следует сообщить заранее, поскольку оно может изменить рекомендуемый технологический процесс. То же самое относится к требованиям к фаске, допускам на длину контактов и любой геометрии «длинных/коротких контактов».
2.10 Остаток меди и остаточная медь
Инженеры-разработчики CAM-систем также изучают количество оставшейся меди на каждом слое и распределение меди по панели. Одним из полезных инженерных показателей является коэффициент остаточной меди:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Это важно, потому что ламинирование — это процесс, при котором смола растекается. Очень разные плотности меди на соседних слоях могут изменять потребность в смоле, локальную толщину диэлектрика и механический баланс. Толстые медные платы усиливают этот эффект. Конструкция с большими бесмедными областями рядом с толстым слоем меди может потребовать изменения структуры слоев, стратегий балансировки меди или дополнительных мер контроля процесса.
Для разработчика печатных плат урок прост: баланс меди — это не только эстетический вопрос. Он влияет на технологичность производства, контроль толщины платы, риск деформации и, в некоторых конструкциях, на диэлектрические свойства вблизи импедансных структур.
2.11 Материалы с контролируемым импедансом и высокочастотные материалы
Контролируемое импедансное сопротивление следует рассматривать как систему многослойных структур, а не как числовое значение ширины дорожки. В CAM-технологиях и технологическом проектировании учитываются толщина диэлектрика, толщина меди, геометрия готового проводника, соотношение с опорной плоскостью и фактическая система материалов. Для радиочастотных и микроволновых конструкций с использованием таких материалов, как Rogers , Taconic, Arlon или других низкопотерных ламинатов, специфические для материала технологические процессы также могут влиять на сверление, подготовку поверхности, ламинирование и размерные характеристики.
Наиболее безопасная версия проекта обеспечивает заданное сопротивление, допуски и электрическую геометрию, позволяя при этом производителю предложить контролируемую структуру слоев там, где это необходимо. Окончательную производственную геометрию следует подтвердить перед изготовлением, а не предполагать, что номинальная ширина дорожек в CAD-модели останется неизменной.
Этап 3: Компенсация CAM, панельизация и производственные данные
После решения проблем, связанных с DFM (проектированием для производства), CAM-система преобразует номинальные проектные данные в производственные. Эти изменения представляют собой преднамеренный контроль процесса, а не произвольные изменения схемы.
3.1 Компенсация травления и формирования изображения
В процессе травления медь удаляется как в поперечном, так и в вертикальном направлениях. В зависимости от плотности меди и используемого процесса, инженер CAM может компенсировать особенности проводника, чтобы окончательные размеры дорожек и контактных площадок соответствовали заданным параметрам после получения изображения, нанесения покрытия и травления. Стратегия компенсации может различаться для внутренних и внешних слоев, поскольку их технологические маршруты отличаются.
3.2 Компенсация сверления и нанесения покрытия
Для элементов PTH сверло выбирается таким образом, чтобы готовое отверстие соответствовало требованиям заказчика после металлизации стенок отверстия. Элементы NPTH обрабатываются отдельно, поскольку они не предназначены для одинакового медного покрытия. CAM также эффективно группирует сверла, сохраняя при этом специальные допуски и элементы с контролируемой посадкой.
3.3 Оптимизация паяльной маски и маркировки
Размеры производственных отверстий корректируются в соответствии с процессом нанесения паяльной маски и возможностями совмещения. Система CAM проверяет минимальное количество перекрытий, соотношение маски и контактной площадки, наличие открытой меди и непреднамеренных отверстий. Легенда может быть удалена с паяемых поверхностей в соответствии с утвержденными правилами, в то время как важные обозначения должны оставаться точно там, где это требуется на чертеже.
3.4 Панельизация
Обычно индивидуальная печатная плата заказчика изготавливается на более крупной рабочей панели. CAM-система выбирает ориентацию, количество элементов массива, расстояние между ними, направляющие, отверстия для инструмента, метки, образцы, метод отсоединения и стратегию трассировки, исходя из эффективности изготовления и потребностей последующей сборки. Панельизация может влиять на использование материала, распределение покрытия, жесткость платы, возможность создания V-образных насечек и автоматизированную обработку.
Когда заказчик предоставляет сборочный массив, система CAM должна сохранять исходный замысел сборки и проверять совместимость массива с процессом изготовления. При изготовлении панели на заводе требования к сборке также должны учитываться, если платы будут сразу переходить к производству методом поверхностного монтажа (SMT).
3.5 Купоны, инструменты и не связанные с продукцией функции
Рабочая панель может включать в себя импедансные образцы, контрольные мишени, тестовые образцы, элементы управления технологическим процессом и оснастку. Эти элементы находятся вне готовой схемы, но являются частью системы управления производством. Их размещение должно быть спроектировано таким образом, чтобы они отражали соответствующие производственные условия, не мешая изготовлению изделия или демонтажу панели.
3.6 Что CAM-система не должна изменять молча
Система автоматизированного проектирования и производства (CAM) не должна использовать удобство производства в качестве причины для изменения электрической схемы заказчика. Изменения размера отверстий, контура платы, геометрии импеданса, выходящие за рамки согласованной модели компенсации, параметров подключения, зазоров между медными проводниками, влияющих на производительность, или функциональных механических особенностей должны вызывать вопросы со стороны инженера. Контролируемый процесс утверждения является частью надежного процесса производства печатных плат.
Этап 4: Разработка стека компонентов и выпуск процессов ERP/MI.
Как только данные CAM становятся пригодными для производства, завод должен определить, как именно будет изготовлена плата. Именно здесь проектирование структуры платы , выбор материалов и технологическая схема становятся формальными производственными инструкциями.
4.1 Толщина готовой платы определяется по сумме слоев.
Толщина готового изделия не является простой суммой значений, указанных в каталоге для сердцевины и препрега. При проектировании необходимо учитывать распределение меди, растекание смолы, толщину слоя меди, а также вклад покрытий и отделки в толщину, где это применимо. Полезной концептуальной моделью является:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Для многослойных плат эффективная толщина диэлектрика после прессования зависит от системы препрега и окружающего медного рисунка. Это еще одна причина, по которой соотношение остаточной меди имеет значение при анализе структуры слоев.
4.2 Многослойная конструкция и специальные материалы
Стандартные материалы FR-4, высокотемпературный FR-4, ламинаты с низкими потерями, радиочастотные материалы на основе ПТФЭ, материалы с металлическим сердечником и жестко-гибкие конструкции не имеют единого универсального рецепта ламинирования. CAM-технологии и технологическое проектирование должны соответствовать требованиям заказчика к характеристикам материала и технологическому процессу. Особое внимание следует уделить гибридным конструкциям для высоких частот, поскольку разнородные материалы могут иметь различное поведение при печати, изменении размеров и подготовке поверхности.
4.3 Маршрутизатор ERP/MI преобразует решения CAM в заводские инструкции.
В соответствии с требованиями ERP-системы или технологической карты завода, необходимо определить набор материалов, требования к меди, метод визуализации, последовательность ламинирования, программы сверления, схему нанесения покрытия, требования к защитной маске и маркировке, качество поверхности, инструкции по трассировке/V-образным надрезам, специальные механические операции, точки контроля и требования к электрическим испытаниям.
Специальные операции должны быть четко указаны. Например, для паза или зенковки с контролируемой глубиной следует указать соответствующий идентификатор программы, требуемый диаметр/геометрию, а также глубину или остаточную толщину и допуск. Для процесса селективного золочения необходимо указать требуемую селективную отделку и последовательность трассировки. Для создания глухих/скрытых переходных отверстий следует определить, какой цикл ламинирования создает каждую структуру переходного отверстия.
Именно здесь на практике CAM-технологии становятся рецептом производства. Если производственная технологическая карта нечеткая, последующие операторы вынуждены самостоятельно интерпретировать ее назначение. Хороший процесс устраняет эту неопределенность до выпуска партии.
Этап 5: Пошаговый процесс изготовления печатной платы
После утверждения CAM-системы и выпуска MI начинается физическое изготовление. Следующая последовательность описывает распространенный процесс изготовления многослойных печатных плат методом вычитания. Точный маршрут варьируется в зависимости от проекта.
Шаг 1: Подготовка материала и раскрой панелей
Медные сердечники, медная фольга и препрег выбираются в соответствии с утвержденной схемой расположения компонентов. Идентификация материалов, масса меди, толщина и отслеживаемость партии проверяются перед нарезкой панелей до рабочего размера. Для высокочастотных и специальных ламинатов могут потребоваться специальные меры по хранению, обработке или подготовке поверхности.
Шаг 2: Визуализация внутреннего слоя
Изображение внутреннего слоя, полученное с помощью CAM-технологии, переносится на фоторезист с использованием лазерной прямой печати или другого утвержденного метода печати. Встроенные в данные CAM-технологии целевые метки для выравнивания помогают контролировать положение слоев. Цель состоит в создании рисунка резиста, который защитит медь, которая должна остаться после травления.
Шаг 3: Травление внутреннего слоя и удаление резиста.
Незащищенная медь удаляется химическим путем, в результате чего формируется внутренний проводящий рисунок. Затем удаляется резист, и панель очищается. Параметры травления контролируются таким образом, чтобы конечная геометрия проводника соответствовала компенсированным целевым значениям CAM, а не просто исходным номинальным размерам CAD.
Шаг 4: Атомная область интереса внутреннего слоя
Автоматизированный оптический контроль сравнивает вытравленный слой с эталонным образцом CAM. Обрывы, короткие замыкания, зазубрины, выступы и другие дефекты проводников могут быть обнаружены до ламинирования, когда слой еще доступен. Эта контрольная точка предотвращает окончательное сокрытие известного дефекта внутреннего слоя внутри многослойной платы.
Шаг 5: Обработка клея, укладка и выравнивание слоев.
Внутренние сердечники подготавливаются к склеиванию и укладываются друг на друга с использованием препрега и медной фольги в соответствии с утвержденной последовательностью. Ориентация и порядок слоев тщательно контролируются. Для многослойных плат укладка слоев — это этап, на котором электрическая структура становится физической основой.
Шаг 6: ламинирование
Пакет материалов прессуется в контролируемом цикле нагрева и давления. Препрег растекается, заполняет пространства вокруг меди и отверждается, соединяя слои. Параметры прессования должны соответствовать системе материалов и конструкции. Плотность меди, толщина диэлектрика и геометрия массива меди влияют на растекание смолы и конечную толщину.
Шаг 7: Проверка регистрации и бурение.
После ламинирования точность совмещения может быть проверена с помощью рентгеновского излучения или других методов выравнивания перед механическим сверлением. Сверление на станках с ЧПУ создает сквозные отверстия, отверстия для компонентов и инструмента в соответствии с компенсированной программой сверления. Лазерное сверление используется для микроотверстий в конструкциях HDI. Для зенковки, развальцовки и элементов с контролируемой глубиной могут использоваться специальные программы.
Шаг 8: Удаление загрязнений и подготовка стенок отверстия.
Механическое сверление обнажает диэлектрик и может оставлять следы смолы на внутренних медных поверхностях. Удаление этих следов и подготовка отверстий позволяют создать надежное электрическое соединение с внутренними медными слоями после последующей металлизации.
Шаг 9: Химическое меднение и металлизация сквозных отверстий.
На непроводящую стенку отверстия наносится тонкий проводящий слой меди, создавая затравку для последующего электролитического осаждения меди. На этом этапе просверленное отверстие преобразуется в структуру, способную электрически соединять слои после нанесения покрытия.
Шаг 10: Визуализация внешнего слоя
Компенсированный рисунок внешнего слоя наносится на панель. В зависимости от выбранного производственного процесса, завод может использовать гальваническое покрытие с рисунком или другую сертифицированную последовательность. Полярность CAM-системы и выбор процесса должны соответствовать предполагаемому методу нанесения покрытия и травления.
Шаг 11: Меднение и травление внешнего слоя
Медь наносится там, где это необходимо для обеспечения требуемой толщины проводника и толщины стенок отверстий. Затем обрабатывается временный резист/защитная металлическая система, позволяющая удалить нежелательную базовую медь методом травления. В результате получается готовый внешний проводящий рисунок.
Шаг 12: Область интереса внешнего слоя
Готовый внешний медный слой проверяется по эталонному образцу CAM. Тонкие линии, плотные BGA-разводки и переходы с большим количеством меди требуют особенно стабильного формирования изображения и травления, поскольку дефекты на этом этапе напрямую влияют на конечный результат соединения.
Шаг 13: Нанесение паяльной маски, экспонирование и отверждение.
Наносится жидкая фоточувствительная паяльная маска, изображение которой получено из данных паяльной маски, созданных с помощью CAM-системы, после чего маска проявляется и отверждается. Маска защищает медь от окисления и контролирует, где допускается нанесение припоя во время сборки. Точность совмещения данных с CAM-системы и проектирование отверстий важны вблизи контактных площадок с малым шагом, переходных отверстий и близко расположенных контактных площадок компонентов.
Шаг 14: Легенда / шелкография
Обозначения, знаки полярности, логотипы, коды даты и другие утвержденные маркировки наносятся печатным или цифровым способом. Надпись должна оставаться читаемой, не загрязняя поверхности, предназначенные для пайки или контакта.
Шаг 15: Обработка поверхности
Открытая медь покрывается заданным покрытием. Распространенные варианты включают ENIG, ENEPIG, OSP, бессвинцовое HASL, иммерсионное серебрение, иммерсионное олово и селективное твердое золочение. Правильный выбор покрытия зависит от процесса сборки, шага компонентов, требований к контактам, ожидаемых характеристик хранения, радиочастотных характеристик и стоимости.
Для смешанных покрытий необходима определенная последовательность. Например, для золотых контактов может использоваться выборочное твердое золочение, в то время как остальная часть платы получает другое паяемое покрытие. CAM и MI должны четко разделять эти области.
Шаг 16: Профилирование, фрезеровка, V-образная насечка и специальные механические работы.
Фрезерование на станках с ЧПУ, V-образная насечка или штамповка отделяют геометрию изделия от производственной панели. Прорезки, кромочные элементы, фаски, зубчатые края и операции с контролируемой глубиной выполняются в соответствии с механическими данными и технологическим маршрутом. Последовательность важна, когда элемент должен оставаться поддерживаемым во время нанесения покрытия или другой предшествующей операции.
Шаг 17: Электрические испытания и проверка импеданса
Электрические испытания печатных плат проверяют целостность цепи и изоляцию в соответствии с утвержденным списком соединений или данными испытаний. При необходимости проводятся измерения на контрольных образцах с контролируемым импедансом. Цель состоит в подтверждении того, что в процессе физического изготовления сохранена электрическая сеть, определенная проектом.
Шаг 18: Размерная, визуальная и окончательная проверка качества.
Окончательная проверка подтверждает ключевые размеры, отверстия, профиль, маркировку, защитную пленку, качество отделки, качество изготовления и другие требования заказчика. Дополнительная проверка или микросеквенирование могут использоваться для подтверждения работоспособности процесса, квалификации или обеспечения высокой надежности.
Шаг 19: Очистка, упаковка и выпуск
Сертифицированные платы очищаются, защищаются от повреждений при транспортировке и воздействия окружающей среды, маркируются для обеспечения отслеживаемости и упаковываются в соответствии с требованиями к отделке и заказчику. На этом этапе процесс производства печатных плат без упаковки завершен.
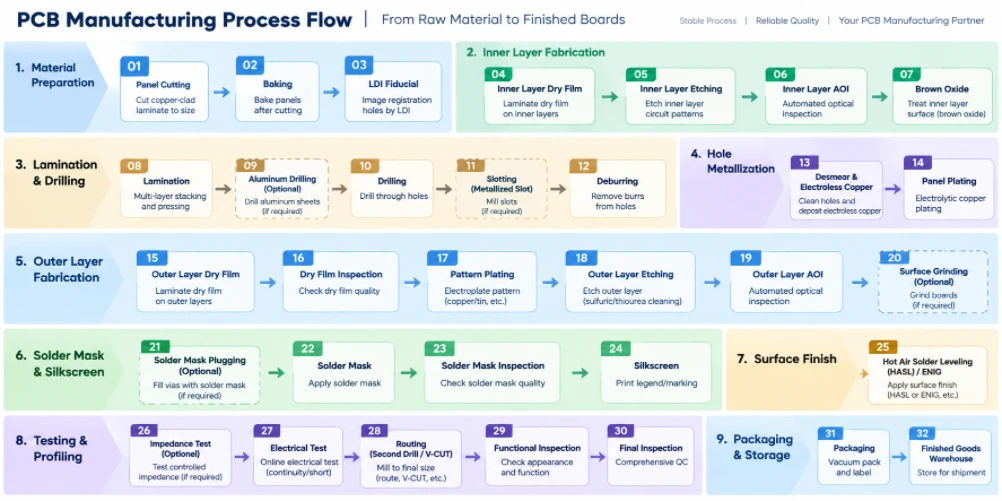
Рисунок 2. Технологический процесс производства печатных плат.
Специализированные направления в области производственных процессов печатных плат
Описанный выше базовый алгоритм представляет собой структуру. Более совершенные платы добавляют технологические циклы или специальные элементы управления, которые необходимо решать в процессе CAM-системы, а не обнаруживать в цеху.
HDI и последовательное ламинирование
В производстве печатных плат с контролируемой структурой межсоединений (HDI PCB) могут использоваться глухие микропереходные отверстия, скрытые переходные отверстия, многослойные или расположенные в шахматном порядке микропереходные отверстия, а также структуры с переходными отверстиями в контактных площадках. Эти конструкции могут потребовать многократных циклов создания подплат, ламинирования, лазерного сверления, металлизации и получения изображений. Инженер CAM должен сопоставить каждое переходное отверстие с соответствующим этапом ламинирования и убедиться, что сборка может быть физически выполнена в заданной последовательности. Возможности Highleap по производству печатных плат с контролируемой структурой межсоединений предназначены для проектов, требующих именно такой структуры.
Производство печатных плат из толстой меди
Производство печатных плат с большим количеством меди изменяет процессы травления проводников, нанесения покрытий, заполнения смолой и ламинирования. Большие различия в плотности меди затрудняют равномерное прессование, а поддержание тонких зазоров становится сложнее по мере увеличения толщины меди. Поэтому разработчикам следует обсуждать текущие требования, вес меди и минимальную геометрию вместе, а не выбирать их по отдельности.
Производство радиочастотных и высокочастотных печатных плат
Для производства высокочастотных печатных плат часто используются материалы Rogers, Taconic, Arlon или другие специальные материалы, иногда в гибридных структурах с FR-4. Необходимо учитывать особенности сверления, подготовки поверхности и ламинирования, а геометрию импеданса следует окончательно определить в соответствии с фактической производственной структурой. По этой причине проверка CAM/DFM должна проводиться до окончательного утверждения плотной ВЧ-разметки.
Производство гибко-жестких печатных плат
Изготовление жестко-гибких печатных плат включает в себя гибкий материал, защитное покрытие, селективное склеивание и зоны механического перехода. Инженер CAM должен проверить границы между жесткой и гибкой поверхностями, области изгиба, геометрию медных проводников, отверстия в защитном покрытии, требования к усилителям и последовательность трассировки. Эти особенности изменяют как определение слоев, так и технологический процесс производства.
Функции контроля глубины, зенковки и углубления
Специальные элементы, требующие контроля глубины резания, должны быть определены с учетом окончательной геометрии, расположения, допуска и однозначного требования к глубине. Чертеж, на котором показан только графический символ, недостаточен для надежного программирования ЧПУ. Если заказчик указывает остаточную толщину материала вместо глубины резания, в производственной заметке это должно быть четко указано, чтобы CAM-система и обрабатывающая обработка использовали одну и ту же ссылку.
Металлизированные пазы, зубчатые выступы и кромочные пластины
Эти элементы сочетают электролитическое покрытие с окончательной механической обработкой. CAM-система должна решить, когда элемент будет просверлен или фрезерован, как он будет закреплен во время покрытия и как будет видна обработанная кромка. Их расположение также может влиять на панельную сборку и конструкцию с возможностью отсоединения.
Что должны знать разработчики печатных плат, чтобы ускорить и обезопасить проектирование с использованием CAM-систем?
Конструктору не обязательно становиться оператором CAM-системы. Однако понимание производственных решений, которые должна принимать CAM-система, помогает конструктору создавать данные, которые поступают в производство с меньшим количеством инженерных вопросов.
| решение по проектированию печатной платы | Что должен оценить инженер CAM? | Улучшение проектирования / практики выпуска |
|---|---|---|
| Минимальное количество трассировок и пространства. | Вес меди, характер травления, изолированные и плотные структуры, а также технологическая мощность завода. | По возможности используйте стандартные технологические возможности; минимальную геометрию следует оставлять для действительно плотных участков. |
| Через прокладку и кольцевое кольцо | Сверление в процессе производства, припуск на гальваническое покрытие, допуск на сверление и совмещение слоев. | Проектирование с учетом производственной наценки, особенно в отношении внутренних слоев и отверстий с высоким соотношением сторон. |
| Зазор между отверстием и медью | Фактический размер и допуск на положение сверла, а не только номинальный размер готового отверстия. | Измеряйте зазоры, используя реалистичные производственные предположения, и отмечайте запрессованные или критически важные отверстия. |
| ПТГ и НПТГ | Различные системы компенсации и маршрутизации процессов. | Четко разделяйте их в данных сверления и примечаниях по изготовлению. |
| Прорези и отверстия неправильной формы | Наличие/отсутствие покрытия, возможность применения инструмента, кольцевое покрытие и последовательность технологических процессов. | Укажите размеры готовой ширины/длины паза и необходимость его покрытия. |
| Заграждения из паяльной маски и обработка переходных отверстий | Допуск на регистрацию, допустимая ширина перемычки и тип сквозных отверстий: открытые, закрытые, заглушенные или заполненные. | Укажите функциональные возможности непосредственно посредством лечения; не полагайтесь на случайное вскрытие контейнеров Gerber. |
| Шелкография поверх подложек | Исключение чернил и автоматическое обрезание. | Не допускайте контакта критически важных для сборки элементов маркировки с открытой медью и контактными площадками для пайки. |
| V-балл / маршрутизация | Расстояние от медного провода до края платы, зазор между компонентами, толщина платы, ориентация контактов и стабильность массива. | Определите предполагаемый метод разборки и защитите хрупкие/тяжелые компоненты вблизи линий разрыва. |
| Золотые пальцы | Выбор финишной обработки, тип соединения при нанесении покрытия, фаска и последовательность технологических процессов. | Определите зону твердого золота, геометрию контактов и фаску; сообщите об ограничениях на временные соединения при нанесении покрытия. |
| Контролируемый импеданс | Фактическая диэлектрическая система, готовая медная дорожка, компенсация дорожек и опорная плоскость. | Укажите целевые значения/допуски и идентифицируйте цепи; обеспечьте оптимизацию структуры, где это возможно. |
| Тяжелая медь | Коэффициент травления, расстояние между травильными нитями, заполнение смолой и баланс меди. | Увеличьте запас по геометрии и избегайте больших неконтролируемых различий в плотности меди. |
| Высокочастотный материал | Наличие материалов, толщина, сверление, склеивание и размерные характеристики. | Фиксировать точное соответствие характеристикам/типу материала следует только в случае необходимости с точки зрения электротехники; в противном случае допускаются утвержденные аналоги по договоренности. |
| Обработка с контролируемой глубиной | Геометрия инструмента, опорная поверхность, глубина/остаточная толщина и допуск. | Предоставьте чертеж с указанием всех размеров и единое, однозначное определение глубины. |
| Толщина доски | Допуски по прессованному диэлектрику, толщине медного слоя, покрытиям и структуре многослойной пленки. | Укажите конечную толщину и допуски; пусть изготовитель разработает детальную конструкцию в соответствии с ними. |
| Распределение меди | Соотношение остаточной меди, потребность в смоле, баланс толщины и риск деформации. | Там, где это позволяет работа схемы, используйте сбалансированную медь и заблаговременно проверяйте комбинации с очень низким содержанием меди и высоким содержанием меди. |
Почему подход «проектирование до номинальных параметров» может создавать проблемы в производстве
Система САПР для печатных плат обычно отображает конечный результат. Завод должен производить продукцию, стремясь к этому конечному результату, посредством процессов добавления и удаления материала. Гальваническое покрытие отверстий уменьшает диаметр сверления. Травление удаляет медь в поперечном направлении. Ламинирование изменяет толщину диэлектрика. Обработка поверхности и паяльная маска добавляют физические слои. Для компенсации этих эффектов существует компенсация в САПР.
Таким образом, наиболее продуктивное взаимодействие между проектировщиком и CAM-системой основано на учете требований к готовой плате плюс запас по процессу . Проектировщик должен четко определить, что должно быть в готовой плате; инженер CAM-системы должен определить необходимые компенсированные производственные данные для достижения этих требований.
Типичные вопросы по САПР и причины их возникновения.
Вопросы, касающиеся технических аспектов, не обязательно свидетельствуют о плохом проектировании. Они представляют собой формальный механизм предотвращения превращения неоднозначных данных в необратимые производственные решения. К распространенным причинам относятся: несоответствие между чертежом и данными Gerber, нечеткое определение PTH/NPTH, несоответствие размера готового отверстия размеру контактной площадки, недостаточный зазор между медью и отверстием или между медью и краем, несоответствие целевого импеданса заданному параметру структуры, неопределенный металлизированный паз, конфликты в качестве поверхности, смешанные изменения конструкции или отсутствие информации о глубине/допуске у механической детали.
Проектные группы могут сократить время выполнения работ, отвечая на запросы в тех же единицах измерения и координатных ссылках, которые используются в технологическом пакете, а также возвращая одну сводную утвержденную версию вместо последовательности несвязанных исправлений файлов.
Выходные данные CAM, управляющие процессом изготовления печатных плат.
После утверждения CAM генерирует не только «Gerber-файлы для производства». Полный набор производственных данных может включать файлы изображений внутренних и внешних слоев, программы компенсированного сверления, программы трассировки, данные V-образного сечения, массивы панелей, данные о паяльной маске и условных обозначениях, эталонные данные AOI, схемы электрических испытаний, образцы импеданса, мишени для регистрации слоев, элементы оснастки и файлы, специфичные для процесса, для специальных операций.
ERP/MI-путеводитель привязывает эти файлы к определенной последовательности. Для одной и той же конструкции печатной платы может потребоваться разная трассировка в зависимости от того, используются ли стандартные сквозные отверстия, глухие/скрытые переходные отверстия, заполненные смолой переходные отверстия в контактной площадке, селективное золочение, краевое покрытие, трассировка с контролируемой глубиной или специальные материалы. Именно поэтому CAM-системы и планирование процессов должны находиться внутри процесса производства печатных плат, а не вне его.
От готовой печатной платы до сборки печатной платы
Изготовление печатных плат включает в себя производство самих печатных плат. Сборка печатных плат начинается после того, как плата прошла окончательную проверку. При координации изготовления и сборки решения в области CAM также могут способствовать повышению эффективности процесса поверхностного монтажа за счет учета направляющих панелей, реперных точек, отверстий для инструментов, выступа компонентов и разделения панелей.
Типичный процесс сборки печатных плат включает в себя входной контроль, нанесение паяльной пасты, SPI (при необходимости), установку компонентов, пайку оплавлением, AOI (автоматический оптический контроль), рентгеновский контроль скрытых соединений, таких как BGA/QFN, установку компонентов в отверстия и волновую/селективную/ручную пайку (при необходимости), очистку, программирование и функциональное тестирование. Программа сборки печатных плат «под ключ» может также включать в себя закупку компонентов и сборку конечного продукта.
Поддержание связи между производством и сборкой особенно полезно для разъемов с переходными отверстиями в контактных площадках, BGA с малым шагом выводов, разъемов с запрессовкой, разъемов с выборочной отделкой, краевых разъемов и конструкций панелей, которые должны проходить через автоматизированное оборудование для поверхностного монтажа.
Контрольный список для разработчиков печатных плат перед выпуском продукции.
- Убедитесь, что каждый производственный файл относится к одной и той же редакции проекта.
- Предоставьте четкий контур доски без повторяющихся или противоречащих друг другу контуров.
- Однозначно идентифицируйте сквозные отверстия (PTH), несквозные отверстия (NPTH), щели, микроотверстия, глухие отверстия и скрытые отверстия.
- Укажите окончательные размеры отверстий и допуски для критически важных отверстий.
- Проверьте кольцевое уплотнение, используя реалистичные припуски на сверление и совмещение.
- Проверяйте не только значения по умолчанию в настройках DRC САПР, но и зазоры между отверстием и медью, а также между медью и кромкой.
- Подберите минимальное расстояние между линиями в соответствии с выбранной толщиной медных проводников и технологией печатной платы.
- Определите толщину готовой доски и допуск.
- Предоставьте схему сборки или разрешите производителю предложить свою.
- Определите сети с контролируемым импедансом, целевые значения и допуски.
- Способ обработки: открытый, закрытый тентом, закупоренный, заполненный смолой/покрытый защитным слоем или иной.
- Держите шелкографический материал подальше от паяных площадок и контактных поверхностей.
- Определите тип обработки поверхности, включая выборочное твердое золотое покрытие или участки со смешанной отделкой.
- Размеры пазов, зубчатых выступов, кромочных пластин и специальных элементов кромки.
- Полностью определите параметры зенковки, зенковки и фрезеровки с контролируемой глубиной.
- Проанализируйте баланс меди в многослойных конструкциях и конструкциях с большим содержанием меди.
- Определите требования к V-оценке, маршрутизации, вкладкам или массиву данных, предоставленному заказчиком.
- Предоставьте доступные данные списка соединений/интеллектуальных функций для проверки связности.
- Удалите из пакета выпуска устаревшие механические слои, карты бурения и старые примечания к редакциям.
- Решите инженерные вопросы, касающиеся CAM-систем, до выпуска производственных данных.
Как процесс производства печатных плат меняется в зависимости от типа платы
| Тип платы | Ключевое различие процесса | Фокус на САПР/проектировании |
|---|---|---|
| Двусторонняя печатная плата | Отсутствие многослойной структуры внутренних сигнальных сердечников; сквозная металлизация соединяет две медные стороны. | Определение ПТГ/НПТГ, визуализация наружного слоя, пластинчатое покрытие и профиль. |
| Многослойная печатная плата | Добавляет функции визуализации внутренних слоев/AOI, управления укладкой слоев, ламинированием и внутренней регистрацией. | Структура слоев, баланс меди, кольцевое зазор и зазор между отверстием и внутренним слоем. |
| HDI Печатные платы | Добавляет лазерное микроотверстие и часто последовательные циклы ламинирования. | Создание структуры переходных отверстий путем цикла ламинирования, обработки переходных отверстий в контактной площадке, создания тонких линий/пространств и совмещения. |
| Печатная плата из толстой меди | Требует более тщательного контроля травления, нанесения покрытия и текучести смолы. | Зависимость толщины линии/пространства от веса меди, плотности меди и заполнения ламинатом. |
| ПЗС/СВЧ печатная плата | Использует системы материалов с низкими потерями или гибридные системы с более высокой электрической чувствительностью. | Определение материала, контролируемое сопротивление, профиль меди и однородность многослойной структуры. |
| Жесткая гибкая печатная плата | Сочетает в себе жесткие и гибкие материальные системы с зонами избирательного склеивания и механического перехода. | Граница жесткости/гибкости, защитное покрытие, зона изгиба, ребра жесткости, последовательность фрезеровки и ламинирования. |
Где качество заложено в сам процесс производства печатных плат.
Контроль качества печатных плат — это не просто однократная окончательная проверка. Это цепочка предотвращения и проверки. CAM DFM предотвращает попадание несовместимой геометрии в производство. Внутренний AOI предотвращает скрытие дефектных проводников. Контроль совмещения защищает выравнивание слоев относительно отверстий. Контроль покрытия защищает целостность стенок отверстий. Внешний AOI выявляет дефекты проводников до нанесения паяльной маски. Электрические испытания проверяют готовую сеть. Окончательная проверка размеров и визуальный осмотр подтверждают, что плата также соответствует требованиям к механическим характеристикам и качеству изготовления.
Именно поэтому технически совершенный процесс производства печатных плат строится на основе контрольных точек. Каждая проверка должна выявлять тот тип дефекта, который еще можно исправить или локализовать на данном этапе, вместо того чтобы полагаться на окончательного инспектора, который обнаружит все дефекты после того, как уже будет учтена стоимость платы.
Как компания Highleap подходит к проектированию производства печатных плат
Компания Highleap Electronics предоставляет услуги по изготовлению печатных плат от прототипа до серийного производства, включая многослойные, HDI, с контролируемым импедансом, с толстым слоем меди, высокочастотные и другие передовые конструкции. Опубликованная информация о возможностях Highleap включает в себя жесткие платы до 60 слоев и тонкие линии HDI толщиной до 2/2 мил для сертифицированных проектов; фактическая технологичность производства зависит от толщины меди, структуры слоев, распределения элементов и анализа DFM (проектирование для производства).
Для инженеров, оценивающих конструкцию, наиболее полезной отправной точкой является не только таблица минимальных возможностей. Отправьте полный пакет проектной документации, чтобы команда CAM могла оценить конструкцию как систему: структура слоев, расстояние между линиями, сверления, кольцевые зазоры, зазоры между отверстиями и медью, края платы, паяльная маска, качество поверхности, импеданс, механические особенности и панельная структура.
Для проектов, выходящих за рамки производства печатных плат, Highleap может переносить полученные производственные данные в процесс сборки печатных плат или в программу сборки печатных плат «под ключ» , объединяя требования к изготовлению, закупке компонентов, сборке и тестированию в рамках единого инженерного процесса.
Часто задаваемые вопросы о процессе производства печатных плат
Как изготавливаются печатные платы?
Промышленные печатные платы изготавливаются путем преобразования проектных данных в данные для CAM-системы, подготовки материалов с медным покрытием, нанесения изображений и травления проводящих слоев, ламинирования многослойных структур, сверления и металлизации отверстий, формирования внешних слоев, нанесения паяльной маски и финишной обработки поверхности, профилирования платы, электрического тестирования и окончательной проверки. В усовершенствованных платах могут быть добавлены лазерное сверление, последовательное ламинирование, заполнение переходных отверстий, селективное гальваническое покрытие или специальные механические операции.
Что такое CAM в производстве печатных плат?
CAM, или автоматизированное проектирование производственных процессов, — это этап, на котором данные проектирования печатных плат заказчика преобразуются в данные, готовые к производству. Инженеры CAM выполняют проверки DFM (проектирование для производства), нормализуют данные о слоях и сверлении, применяют утвержденные производственные компенсации, создают панели и оснастку, генерируют файлы для станков и поддерживают технологический маршрут ERP/MI, используемый заводом.
CAM — это то же самое, что и проектирование печатных плат?
Нет. Проектирование печатной платы определяет назначение схемы и изделия. CAM-проектирование подготавливает этот проект для конкретного производственного процесса. CAM-проектирование должно сохранять функциональный дизайн, учитывая при этом требования к визуализации, травлению, сверлению, нанесению покрытий, ламинированию, паяльной маске, профилированию и тестированию.
Почему проект может пройти проверку DRC в САПР, но не пройти проверку DFM на печатной плате?
Проверка правил проектирования в CAD (CAD DRC) проверяет правила, заданные проектировщиком. Проверка DFM (Factory DFM) проверяет проект на соответствие фактическим производственным условиям, таким как плотность меди, компенсация сверления, допуск на совмещение, структура ламинирования, возможности нанесения паяльной маски, способ нанесения покрытия, панельная обработка и специальные процессы. Таким образом, правило CAD может быть электрически корректным, но неполным с точки зрения производства.
Почему производитель печатных плат изменяет ширину дорожек или размер отверстий в CAM-системе?
Производители могут применять контролируемую компенсацию, чтобы готовая плата соответствовала требуемым размерам после травления и нанесения покрытия. Например, для внешнего слоя может потребоваться компенсация травления, а сверление отверстия с покрытием может отличаться от сверления готового отверстия, поскольку медь будет нанесена на стенку отверстия позже. Функциональные изменения, выходящие за рамки согласованной производственной компенсации, должны быть согласованы с заказчиком.
Какие файлы мне следует отправить для изготовления печатной платы?
Надежный пакет выпуска обычно включает данные о меди, припое и маркировке; файлы сверления с ЧПУ; контур платы; чертеж изготовления; структуру слоев; окончательную толщину; требования к меди; качество поверхности; требования к контролируемому импедансу; специальные механические примечания; а также список соединений или интеллектуальный набор данных, если таковой имеется. Все файлы должны представлять одну и ту же версию.
Что чаще всего вызывает вопросы в области проектирования систем автоматизированного и механического управления (CAM)?
К распространенным причинам относятся противоречивые версии, неясный статус PTH/NPTH, недостаточный зазор между кольцевым элементом или отверстием и медью, неопределенные пазы или элементы с контролируемой глубиной, конфликты в отношении качества поверхности, неясные требования к структуре/импедансу, слишком близкое расположение меди к обработанному краю и примечания к изготовлению, не соответствующие фактическим проектным данным.
Относится ли сборка печатных плат к процессу производства печатных плат?
Строго говоря, изготовление печатной платы подразумевает производство самой платы, а сборка печатной платы — установку на неё компонентов. В комплексном процессе производства электроники эти этапы являются последовательными частями одной производственной цепочки. Координация этих этапов на ранних стадиях помогает оптимизировать процесс панельной сборки, установку реперных точек, обработку переходных отверстий, качество поверхности и депанелизацию для поверхностного монтажа и монтажа в отверстия.
Отправьте эскиз до того, как завод изготовит плату.
Самый быстрый процесс производства печатных плат — это не тот, который имеет наименьшее количество этапов производства. Это тот, который устраняет неопределенность до начала производства. Отправьте в Highleap данные о вашей печатной плате, структуру слоев, требования к сверлению и примечания по изготовлению для проверки CAM/DFM. Наша инженерная команда может выявить проблемы с технологичностью, подтвердить технологический маршрут и при необходимости напрямую соединить изготовление платы без компонентов со сборкой печатной платы.

Рекомендуемые сообщения
Что такое холодная пайка и как ее предотвратить?
[pac_divi_table_of_contents title="В этой статье"...
Демистифицируем пайку BGA: советы и передовой опыт
[pac_divi_table_of_contents title="В этой статье"...

Выбор подходящего материала ПТФЭ для вашей печатной платы
[pac_divi_table_of_contents title="В этой статье"...

20 аналоговых схем, которые должны освоить инженеры
[pac_divi_table_of_contents title="В этой статье"...
Как получить расценки на печатные платы
Позвольте нам провести для вас анализ DFM/DFA и предоставить вам отчет.
Вы можете безопасно загружать свои файлы через наш сайт.
Для предоставления вам расценок нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, PCBA (сборку печатных плат) и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем сквозную поддержку для обеспечения успеха вашего проекта. Для услуг PCBA предоставьте спецификацию материалов (BOM) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.