Пайка оплавлением: принципы, процесс и ключевые аспекты поверхностного монтажа.

Введение
Пайка оплавлением является доминирующим методом пайки в технологии поверхностного монтажа (SMT), обеспечивающим точное и надежное крепление компонентов к печатным платам. Благодаря контролируемому нагреву, расплавляющему паяльную пасту, нанесенную на контактные площадки печатной платы, этот процесс создает прочные металлургические соединения между выводами компонентов и поверхностью платы.
В данной статье представлен всесторонний анализ основ пайки оплавлением, проектирования термической зоны, вариантов оборудования, параметров процесса и стратегий снижения дефектов, необходимых для высококачественного производства электроники.
Определение и основные принципы пайки оплавлением
Пайка оплавлением — это термический процесс, при котором предварительно нанесенная паяльная паста расплавляется при контролируемой температуре, образуя прочные паяные соединения между компонентами поверхностного монтажа и контактными площадками печатной платы при охлаждении.
В отличие от волновой пайки , при которой платы пропускаются через волну расплавленного припоя, в основном для компонентов с выводами, пайка оплавлением равномерно распределяет локальный нагрев по всей сборке. Это делает ее идеально подходящей для компонентов поверхностного монтажа с малым шагом выводов, BGA-компонентов и плат с высокой плотностью межсоединений, где точность и контроль температуры имеют решающее значение.
Принципы процесса пайки оплавлением
Механизм термического цикла и реакции паяльной пасты
Паяльная паста состоит из порошка металлического сплава, взвешенного во флюсе, и несущей среды. Во время оплавления контролируемый нагрев активирует флюс, удаляя поверхностные оксиды как с контактных площадок, так и с выводов компонентов, одновременно снижая поверхностное натяжение. Это позволяет расплавленному припою смачивать металлизированные поверхности и образовывать интерметаллические соединения на границе раздела. Качество этих реакций критически зависит от достижения надлежащего времени выше точки ликвидуса (TAL) в рамках точно контролируемого термического профиля.
Проектирование ступенчатой тепловой зоны
Процесс пайки оплавлением по своей сути представляет собой контролируемую термическую обработку, разделенную на отдельные фазы нагрева и охлаждения. Каждая зона выполняет определенную металлургическую функцию, и переход между зонами должен тщательно контролироваться для обеспечения равномерного распределения температуры по компонентам с различной тепловой массой.
| Область | Цель | Характеристики: |
|---|---|---|
| Разогрейте | Постепенное повышение температуры; минимизирует термический шок; испаряет растворители. | Линейный температурный градиент |
| Термическое замачивание | Выравнивает температуру печатной платы и компонентов; активирует флюс; удаляет летучие вещества. | Температурное плато |
| Оплавление (пик) | Расплавляет припой выше температуры ликвидуса; обеспечивает смачивание поверхностей соединения. | Пиковая температура |
| Охлаждение | Затвердевает расплавленный припой; образует прочное металлургическое соединение. | Управляемый спуск |
Ключевыми факторами при проектировании теплового профиля являются не только пиковая температура, но и скорость её повышения, время пребывания выше температуры ликвидуса (TAL), скорость охлаждения и общая равномерность распределения тепла по всей конструкции.
Оборудование для пайки оплавлением и его технические варианты
Печь оплавления Тип
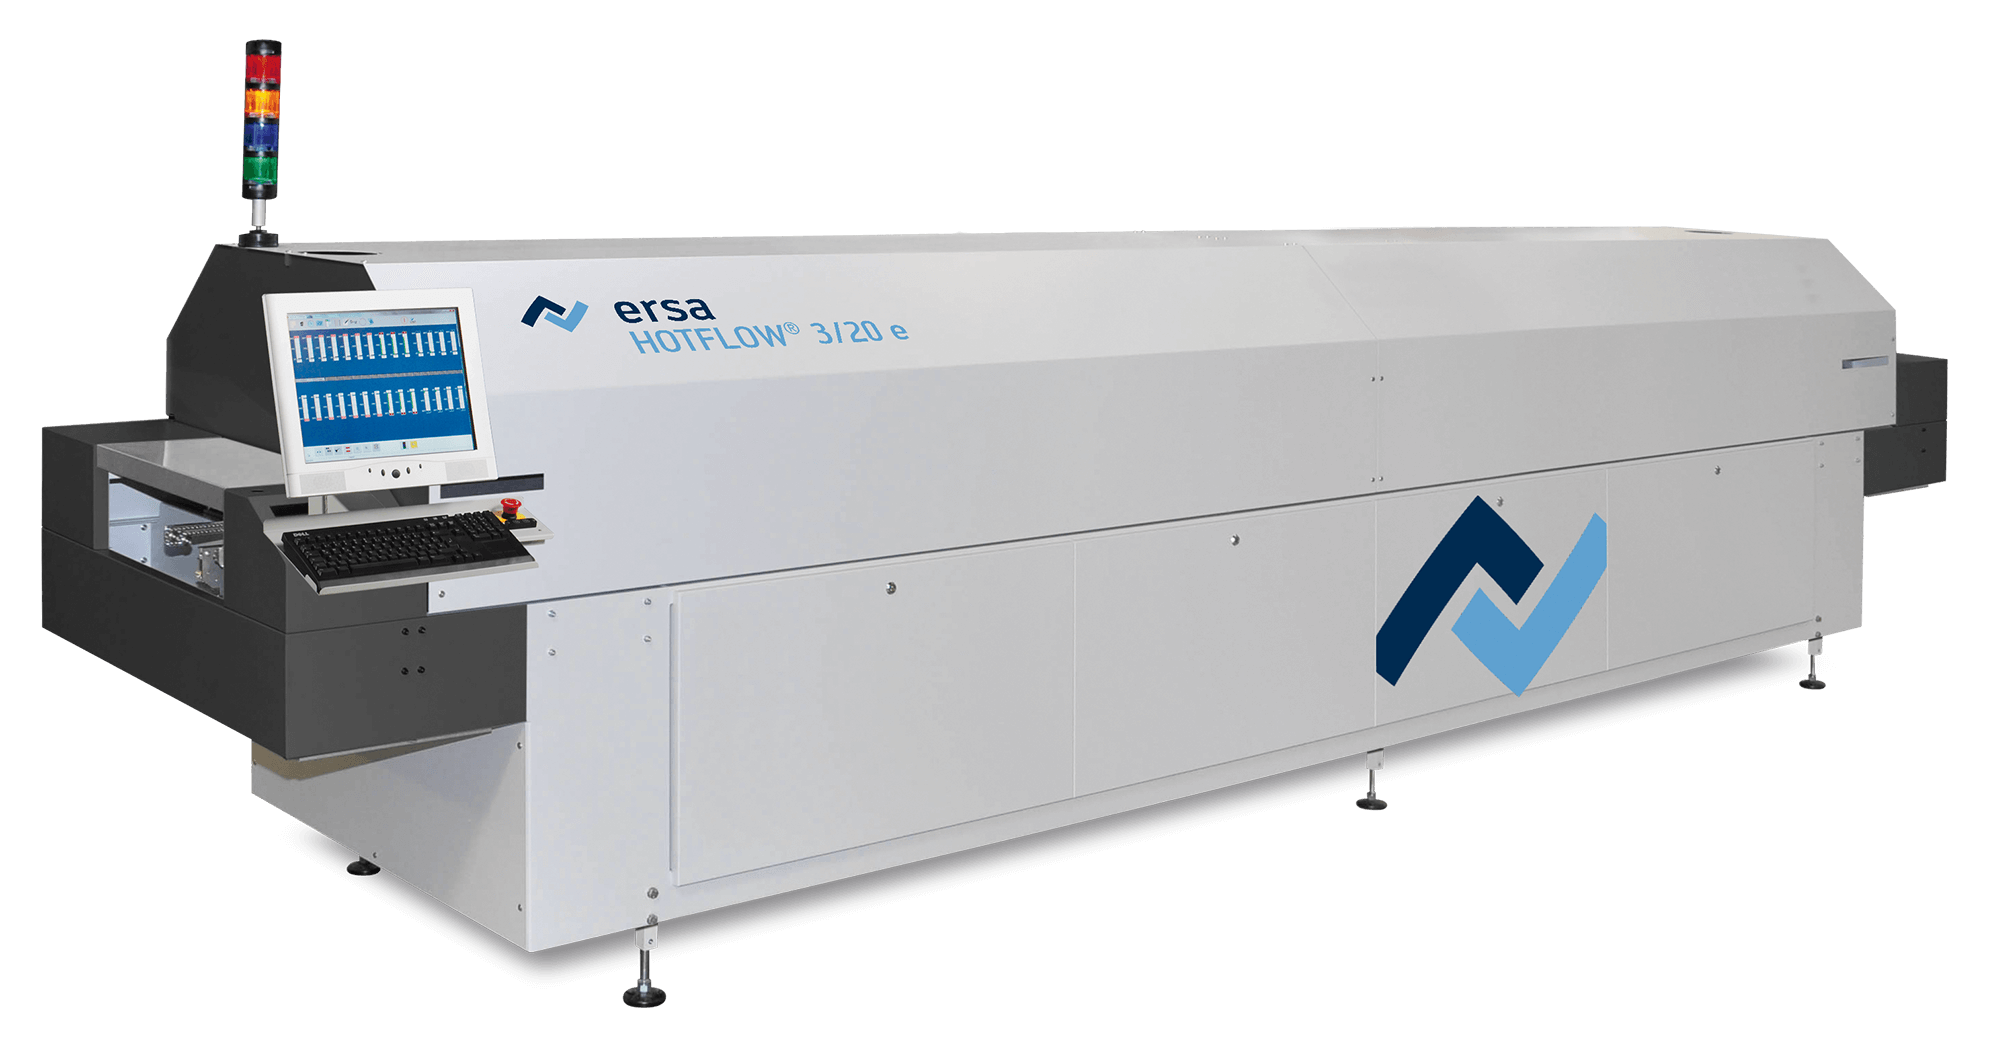
Конвекционные печи оплавления
Печи с принудительной конвекцией используют циркуляцию нагретого воздуха для равномерной передачи тепловой энергии на печатные платы . Эта технология доминирует в современном производстве компонентов для поверхностного монтажа благодаря превосходному распределению температуры и совместимости с различными конфигурациями плат.
Инфракрасные (ИК) печи для оплавления припоя
Инфракрасные печи нагревают узлы за счет передачи лучистой энергии. Хотя они способны быстро нагреваться, они могут создавать неравномерное распределение температуры в зависимости от цвета и массы компонентов, что ограничивает их применение для менее требовательных узлов.
Системы парофазной репопуляции
Эти системы передают тепло за счет конденсации инертной жидкости с высокой температурой кипения. Механизм фазового перехода обеспечивает равномерный нагрев независимо от геометрии компонентов, что делает его ценным для термически сложных узлов со значительными колебаниями массы.
Пайка оплавлением с использованием азота
Введение азотной атмосферы снижает концентрацию кислорода в камере оплавления, минимизируя окисление припоя и поверхностей контактных площадок во время цикла нагрева. Это улучшает смачиваемость и надежность соединения, что делает использование азота особенно ценным для автомобильной, аэрокосмической и других высоконадежных применений.
Печи оплавления SMT
Технологический процесс пайки оплавлением
Подготовка и предварительная обработка
Перед оплавлением печатные платы проходят очистку от загрязнений, которые могут препятствовать смачиванию припоем. Затем паяльная паста наносится методом трафаретной печати на заданные контактные площадки с контролируемым объемом и выравниванием. После этого компоненты поверхностного монтажа устанавливаются на нанесенную пасту с помощью высокоточного оборудования для установки компонентов.
Термоцикл оплавления
Загруженная сборка проходит через последовательные температурные зоны печи оплавления. Точный контроль скорости конвейера и температуры в зонах обеспечивает соблюдение разработанного теплового профиля. Контроль температуры с помощью термопар, прикрепленных к испытательным платам, подтверждает, что все участки сборки подвергаются заданному тепловому воздействию.
Постобработка и проверка
После охлаждения собранные компоненты проходят проверку качества с помощью визуального осмотра, автоматизированной оптической инспекции (АОИ) и рентгеновского контроля на предмет скрытых соединений, таких как BGA-компоненты. Эти методы контроля позволяют обнаружить дефекты пайки до того, как платы перейдут к последующим этапам сборки или функционального тестирования.
Критические параметры и контроль пайки оплавлением
Для достижения оптимальных результатов пайки оплавлением требуется тщательное управление несколькими взаимозависимыми параметрами. Эти значения должны быть адаптированы к конкретной конструкции платы, составу пасты и тепловым характеристикам компонентов, а не применяться в качестве универсальных констант.
| Параметр | Влияние на качество паяного соединения |
|---|---|
| Скорость нарастания | Влияет на риск термического шока и поведение пасты при выделении летучих веществ. |
| Пиковая температура | Определяет степень полного расплавления припоя и образования интерметаллических соединений. |
| Время выше ликвидуса (TAL) | Влияет на полноту смачивания и металлургическую целостность соединения. |
| Скорость охлаждения | Контролирует рост интерметаллических соединений и механическую прочность. |
Распространённые дефекты пайки оплавлением и анализ первопричин
Понимание взаимосвязи между условиями процесса и образованием дефектов позволяет принимать целенаправленные корректирующие меры. Следующие дефекты представляют собой распространенные виды отказов при пайке оплавлением.
| дефект | Возможные первопричины |
|---|---|
| Надгробие | Неравномерное распределение тепла; асимметричное нанесение пасты; дисбаланс в конструкции термопрокладки. |
| Паяльная перемычка | Избыточный объем пасты; ошибки в конструкции отверстий трафарета; смещение компонентов. |
| Мочеиспускание | Задержанное выделение газов; недостаточное время замачивания; проблемы с рецептурой пасты. |
| Холодные суставы | Недостаточная пиковая температура; недостаточное время выше ликвидуса |
Для эффективного устранения дефектов необходим анализ множества факторов, включая данные теплового профиля, характеристики пасты, конструкцию трафарета и уровни активности флюса.
Передовые методы и тенденции пайки оплавлением
Автоматизированное термическое профилирование
Современные системы пайки оплавлением включают в себя мониторинг в реальном времени и возможности автоматической оптимизации профиля. Эти системы непрерывно регулируют температуру в зонах и скорость конвейера для поддержания заданного теплового воздействия, несмотря на изменения тепловой массы поступающей платы.
Вопросы, касающиеся бессвинцового припоя.
Бессвинцовые сплавы, такие как SAC (олово-серебро-медь), требуют более высоких пиковых температур и более узкого технологического окна по сравнению с традиционными олово-свинцовыми составами. Эти материалы требуют более точного термического контроля и часто выигрывают от обработки в азотной атмосфере.
Проблемы сборки высокоплотных и BGA-компонентов
Увеличение плотности компонентов и использование корпусов с незаметными соединениями, таких как BGA, ужесточают требования к равномерности теплового воздействия и возможностям контроля качества. Передовые стратегии оплавления позволяют решить эти задачи за счет оптимизированной конструкции зон, увеличенного времени выдержки и комплексных протоколов рентгеновской верификации.
Заключение
Пайка оплавлением представляет собой интеграцию теплотехники и материаловедения, необходимую для современной сборки электроники. Для получения надежных паяных соединений требуется систематическое внимание к разработке теплового профиля, точности нанесения пасты, точности размещения компонентов и строгому контролю процесса.
Глубокое понимание принципов пайки оплавлением позволяет инженерам оптимизировать процессы сборки печатных плат и поставлять продукцию, отвечающую самым высоким стандартам надежности.

Рекомендуемые сообщения

Услуги по сборке печатных плат с малым шагом выводов для BGA, QFN и высокоплотного поверхностного монтажа.
Если вы занимаетесь сборкой печатных плат с малым шагом выводов, то важно...

Высокопроизводительная сборка гибких печатных плат
Рисунок 1. Сборка гибкой печатной платы. Когда гибкая печатная плата перемещается из...

Сборка печатных плат HDI | Комплексное обслуживание печатных плат HDI
Рисунок 1. Сборка печатной платы HDI с черной паяльной маской. Печатная плата HDI...
Схема векторного генератора сигналов SDR: особенности проектирования и сборки радиочастотной печатной платы.
Векторный генератор сигналов SDR обеспечивает цифровую обработку...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.