
Guide till tillverkningsprocessen för flexibelt kretskort

Den flexibla tillverkningsprocessen för kretskort omvandlar tunna polymerfilmer och kopparfolie till böjbara kretsar som driver allt från smartphones och medicinska implantat till fordonssensorer och flyg- och rymdsystem. Till skillnad från styva FR4-kort kräver flexibla kretsar specialiserade material, striktare processkontroller och noggrann hantering – där substratets skick, kopparvidhäftning och täckskiktslaminering direkt påverkar monteringsutbytet och den långsiktiga tillförlitligheten. Den här artikeln förklarar hela tillverkningsflödet för enkelsidiga, dubbelsidiga och flerskiktade FPC:er, de kritiska kvalitetsgränserna i varje steg och vad man ska ange när man begär en offert.
Innehållsförteckning
- Vad är ett flexibelt kretskort och varför skiljer sig tillverkningen?
- Viktiga material i flexibel PCB-produktion
- Enkelsidig flexibel PCB-tillverkningsprocess
- Dubbelsidig flexibel PCB-tillverkningsprocess
- Tillverkningsprocess för flerskiktad flexibel PCB
- Kvalitetskontroll och industristandarder
- Designöverväganden för tillverkningsbarhet
- Highleaps tjänster för tillverkning av flexibla kretskort
Flexibla kretskort möjliggör tredimensionell routing, viktminskning på upp till 70 % jämfört med styva alternativ och tillförlitlig prestanda i dynamiska bockningsapplikationer. Men dessa fördelar kommer med tillverkningskomplexitet – den flexibla tillverkningsprocessen för kretskort kräver exakt kontroll över laminering, etsning, plätering och applicering av täckskikt för att uppnå konsekventa resultat.
Den här guiden täcker hela tillverkningsarbetsflödet för flexibla kretskort , från råmaterialberedning till slutlig elektrisk testning, och hjälper ingenjörer och inköpspersonal att förstå vad som händer i varje steg och hur man specificerar krav korrekt.
1. Vad är ett flexibelt kretskort och varför skiljer sig tillverkningen?
Ett flexibelt kretskort (FPC) använder ett tunt polymersubstrat – vanligtvis polyimid (PI) eller polyester (PET) – istället för styv glasfiberförstärkt epoxi. Denna grundläggande materialskillnad skapar tillverkningsutmaningar som inte finns med vanliga styva kretskort :
- Dimensionell instabilitet: Flexibla substrat expanderar och krymper med temperatur- och fuktighetsförändringar, vilket kräver striktare registreringskontroll under avbildning och laminering.
- Hanteringskänslighet: Tunna filmer (vanligtvis 12.5–50 μm) är känsliga för skrynkling, veckning och kontaminering – vilket kräver hantering på renrumsnivå under hela produktionen.
- Vidhäftningskriticitet: Bindningsstyrkan mellan koppar, lim, substrat och täckskikt påverkar direkt böjningslängden och tillförlitligheten vid upprepad böjning.
- Termiska begränsningar: Lägre termisk massa innebär snabbare uppvärmning under lödning men också större känslighet för processtemperaturvariationer.
1.1 Klassificeringar av flexibla kretskort
IPC-6013 definierar fyra primära typer av flexibla tryckta kort, var och en med distinkta tillverkningskrav:
| Typ | Bygg | Viktig processskillnad | Typiska användningsområden |
|---|---|---|---|
| Enkelsidig (typ 1) | Ett kopparlager, en eller båda sidor täckta | Ingen genomgående hålplätering krävs | LED-remsor, tangentbordsmembran, enkla kontakter |
| Dubbelsidig (typ 2) | Två kopparlager med PTH | Kräver borrning → plätering → avbildningssekvens | Smartphones, kameror, sensorer, skärmar |
| Flerskiktad (typ 3) | Tre eller fler kopparlager | Inre lageravbildning → laminering → borrning → plätering | HDI-enheter, komplexa sensorer, högdensitetsförbindelser |
| Stel-flexibel (typ 4) | Stela och flexibla sektioner laminerade tillsammans | Sekventiell laminering med selektiva flexfönster | Flygindustrin, medicinska implantat, militära system |
Tillverkningskomplexiteten – och kostnaden – ökar med antalet lager eftersom varje ytterligare lager kräver separata avbildnings-, inspektions- och lamineringscykler.
2. Viktiga material i produktion av flexibla kretskort
Materialval påverkar direkt flexibilitet, termisk prestanda, elektriska egenskaper och tillverkningsutbyte. Att förstå dessa material hjälper till att specificera krav korrekt och förutse kostnadsdrivare.
2.1 Substratmaterial
Polyimid (PI) dominerar marknaden för flexibla kretskort tack vare sin exceptionella kombination av egenskaper:
- Driftstemperaturområde: -269 °C till +400 °C (kortvarigt)
- Kontinuerlig drifttemperatur: -200°C till +260°C
- Draghållfasthet: 230–350 MPa
- Dielektrisk konstant: 3.4–3.5 vid 1 MHz
- Utmärkt kemikalie- och strålningsbeständighet
Vanliga PI-material inkluderar DuPont Kapton (HN-, EN-, FN-serien), Ube Upilex (S-, SGA-typer) och SKC Kolon PI-filmer. Standardtjocklekar är 12.5 μm, 25 μm, 50 μm och 75 μm.
Polyester (PET) erbjuder ett kostnadseffektivt alternativ för mindre krävande tillämpningar – cirka 40–60 % lägre kostnad än polyimid. PET är dock begränsat till kontinuerliga driftstemperaturer under 105 °C och tål inte vanliga blyfria reflow-profiler, vilket begränsar dess användning till tillämpningar med lågtemperaturmontering eller förmonterade komponenter.
Flytande kristallpolymer (LCP) blir alltmer populärt för högfrekventa tillämpningar på grund av dess ultralåga dielektriska konstant (2.9–3.1) och dissipationsfaktor (<0.002 vid 10 GHz), minimala fuktabsorption (<0.02 %) och stabila elektriska prestanda in i millimetervågsfrekvenser.
2.2 Kopparfolietyper
Valet mellan koppartyper påverkar flexprestanda avsevärt:
| Koppartyp | Kornstruktur | Flexibilitet | Bästa applikationen |
|---|---|---|---|
| Valsad glödgad (RA) | Avlång, horisontell | Överlägsen – tål >100 000 flexcykler | Dynamisk flex (gångjärn, glidmekanismer) |
| Elektrodeponerad (ED) | Kolumnär, vertikal | Lägre – lämplig för cykler med begränsad flexibilitet | Statisk flex (böjning vid installation) |
Standardtjocklekar för koppar varierar från 12 μm (⅓ oz) till 70 μm (2 oz), där 18 μm (½ oz) och 35 μm (1 oz) är vanligast i flexibla applikationer.
2.3 Överdrag och lim
Coverlay är en förformad polyimidfilm med självhäftande baksida som skyddar kretsspår – funktionellt likvärdig med lödmask på styva kort men utformad för flexibilitet. Standard coverlay-konstruktionen kombinerar 12.5–25 μm PI-film med 15–25 μm lim.
Limsystem delas in i två kategorier:
- Akryllim: God flexibilitet, lägre kostnad, tillräcklig för de flesta tillämpningar
- Epoxilim: Högre temperaturbeständighet, bättre kemisk resistens
Limfri (2-lagers) FCCL binder koppar direkt till polyimid via ångavsättning eller gjuten polyimidprocesser, vilket eliminerar det limmade lagret helt. Denna konstruktion erbjuder tunnare profiler, förbättrad flexibilitet, bättre dimensionsstabilitet och överlägsen prestanda vid höga temperaturer – men till högre materialkostnad.

3. Tillverkningsprocess för enkelsidig flexibel PCB
Enkelsidig FPC representerar den enklaste och mest kostnadseffektiva flexibla kretskonstruktionen. Med endast ett kopparlager och inga pläterade genomgående hål fokuserar processen på exakt avbildning, ren etsning och korrekt laminering av täckskiktet.
3.1 Komplett processflöde
Materialskärning → Gräddning → Borrning (NPTH) → Torrfilmslaminering → Exponering → Framkallning → Etsning → Avskalning → Ytbehandling → Täckskiktslaminering → Härdning → Ytfinish → Silkscreen → Profilering → Elektrisk testning → FQC → Förpackning
3.2 Steg-för-steg-processdetaljer
Steg 1: Materialskärning
Flexibelt kopparbeklätt laminat (FCCL) levereras i rullar, vanligtvis 250–500 mm breda. Produktionsplaneringen optimerar panelstorleken för att maximera materialutnyttjandet innan plåtar skärs till för bearbetning. Precisionsskärning med minimala grader förhindrar problem med hanteringen efteråt.
Steg 2: Gräddning (förkonditionering)
Skurna material bakas vid 120–150 °C i 1–4 timmar för att avlägsna absorberad fukt. Detta kritiska steg förhindrar delaminering, bubblor och dimensionell instabilitet under efterföljande högtemperaturprocesser. Fukthalten måste reduceras till under 0.1 % innan man fortsätter.
Steg 3: Borrning (icke-pläterade genomgående hål)
För enkelsidig FPC skapar borrning endast verktygshål, positioneringsfunktioner och eventuella icke-pläterade mekaniska hål som specificeras i konstruktionen. Det flexibla substratet stöds mellan styva stödmaterial (aluminium- eller fenolplåt) för att säkerställa borrnoggrannhet. Laserborrning kan användas för mikrovias under 100 μm.
Steg 4: Torrfilmlaminering
Ljuskänslig torrfilm lamineras på den rengjorda kopparytan med hjälp av uppvärmda valsar vid 100–120 °C. Korrekta lamineringsparametrar säkerställer fullständig vidhäftning utan luftbubblor eller rynkor som skulle orsaka bildfel.
Steg 5: Exponering
UV-ljus (vanligtvis 350–450 nm våglängd) överför kretsmönstret från fotomasken till den torra filmresisten. Kollimerade ljuskällor och vakuumkontakt säkerställer skarp mönsterdefinition. Exponeringsenergin kalibreras för att uppnå fullständig fotopolymerisation utan överexponering som försämrar fina egenskaper.
Steg 6: Utveckling
Exponerade paneler passerar genom framkallningslösning (vanligtvis 0.8–1.2 % natriumkarbonat vid 28–32 °C) som löser upp och avlägsnar oexponerad torr film, vilket avslöjar kopparområden som ska etsas. Framkallningstid och spruttryck kontrolleras för att uppnå ren mönsterdefinition utan att angripa den polymeriserade resisten.
Steg 7: Etsning
Kemisk etsning avlägsnar exponerad koppar med hjälp av koppar(II)klorid (surt) eller ammoniak-etsmedel (alkaliskt). Processparametrar – etsmedelskoncentration, temperatur (vanligtvis 48–52 °C), spruttryck och transportbandshastighet – kontrolleras exakt för att uppnå önskade spårbredder med minimal underskärning.
Steg 8: Avisolering
Återstående torrfilmsresist avlägsnas kemiskt med 2–4 % natriumhydroxidlösning vid 45–55 °C, vilket exponerar det rena kopparkretsmönstret för efterföljande bearbetning.
Steg 9: Ytbehandling (förbeläggning)
Kopparytor rengörs och mikroetsas för att avlägsna oxidation och skapa kontrollerad ytjämnhet (vanligtvis 1.5–3.0 μm Ra) som främjar vidhäftning med täckskiktet. Detta steg är avgörande för långsiktig tillförlitlighet.
Steg 10: Förberedelse och laminering av överdrag
Överdragsmaterialet är precisionsskuret (laserskärning, stansning eller CNC-fräsning) med öppningar för plattor, testpunkter och komponentplaceringar enligt designen. Det förberedda överdragsmaterialet är exakt justerat mot kretsen med hjälp av optiska registreringssystem och laminerat under värme (160–180 °C) och tryck (15–25 kg/cm²) i 30–60 minuter.
Steg 11: Härdning
Efterlaminering med härdning vid 150–170 °C i 1–2 timmar säkerställer fullständig härdning av limmet, vilket maximerar bindningsstyrkan och långsiktig tillförlitlighet. Korrekt härdning förhindrar delaminering under efterföljande termiska cykler.
Steg 12: Ytbehandling
Exponerade kopparplattor får en skyddande ytbehandling:
- ENIG (Electroless Nickel Immersion Gold): 3–6 μm Ni + 0.05–0.15 μm Au – utmärkt lödbarhet, plan yta, lång hållbarhet
- Immersion Tenn: 0.8–1.2 μm Sn – god lödbarhet, lägre kostnad, begränsad hållbarhet
- Immersion Silver: 0.15–0.4 μm Ag – utmärkt högfrekvensprestanda
- OSP: 0.2–0.5 μm organisk beläggning – lägsta kostnad, kortast hållbarhet
Steg 13: Silkscreentryck
Komponentbeteckningar, polaritetsmarkeringar och identifiering trycks med flexibla tryckfärger (vanligtvis epoxibaserade) som tål böjning utan att spricka. Härdning vid 120–150 °C i 15–30 minuter.
Steg 14: Profilering (singulering)
Individuella kretsar skärs ut från produktionspaneler med hjälp av:
- Laserskärning: Högsta precision (±50 μm), minimal stress, föredras för komplexa konturer
- Stansning: Snabbast för hög volym, kräver investering i verktyg
- CNC-fräsning: Flexibel, inga verktyg krävs, måttlig hastighet
Steg 15: Elektrisk testning
100 % av kretsarna genomgår kontinuitets- och isoleringstestning med hjälp av flygande probtestare eller dedikerade testfixturer. Avbrott, kortslutningar och felaktig anslutning identifieras före leverans.
Steg 16: Slutlig kvalitetskontroll
Visuell och dimensionell inspektion enligt IPC-6013 och IPC-A-600 standarder verifierar:
- Spårbredd, avstånd och kantdefinition
- Överdragsjustering och vidhäftning
- Ytkvalitet och täckning
- Totala dimensionstoleranser
- Avsaknad av defekter (repor, kontaminering, delaminering)
Steg 17: Förpackning
Godkända kretsar förpackas i antistatiska påsar med torkmedel och fuktighetsindikatorkort och förseglas sedan för transport. Förpackningsdesignen skyddar flexibla kretsar från mekaniska skador under transport.
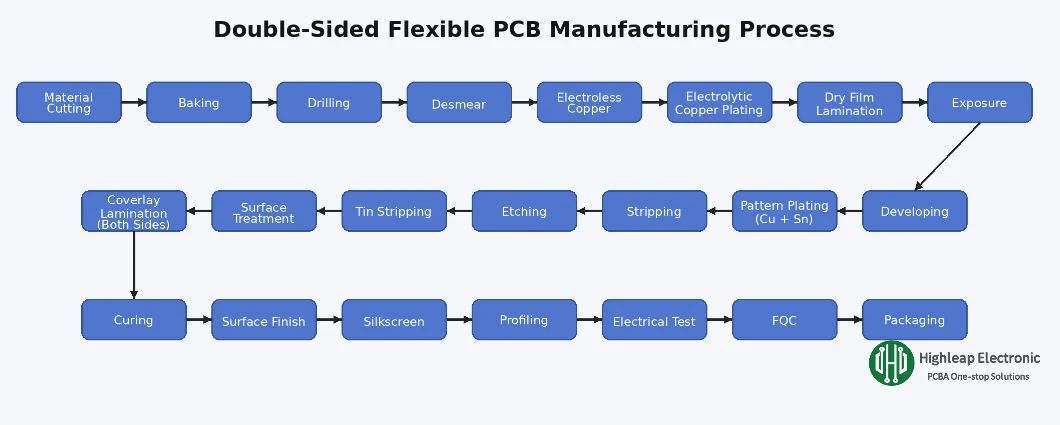
4. Tillverkningsprocess för dubbelsidig flexibel PCB
Dubbelsidig FPC lägger till ett andra kopparlager och pläterade genomgående hål (PTH) som elektriskt förbinder båda sidor. Detta ökar routingstätheten men förändrar processflödet avsevärt – borrning och plätering måste ske före avbildning av det yttre lagret.
4.1 Komplett processflöde
Materialskärning → Gräddning → Borrning → Avsmejning → Elektrolytisk kopparplätering → Torrfilmslaminering → Exponering → Framkallning → Mönsterplätering (Cu + Sn) → Avskalning → Etsning → Tennavskalning → Ytbehandling → Täcklaminering (båda sidor) → Härdning → Ytfinish → Silkscreen → Profilering → Elektrisk testning → FQC → Förpackning
4.2 Viktiga processskillnader från enkelsidig
Borrning för PTH:
Dubbelsidig FPC kräver pläterade genomgående hål för att elektriskt ansluta de två kopparlagren. Borrning sker genom hela FCCL-stacken – övre koppar + lim + PI + lim + nedre koppar. Håldiametern är vanligtvis 0.2–0.5 mm för standardapplikationer, med mikrovias ner till 0.1 mm med laserborrning.
Avsmear:
Borrning genererar hartsfläckar på hålväggarna som måste tas bort före plätering. Kemisk avstrykning (kaliumpermanganat) eller plasmabehandling etsar tillbaka hartset för att exponera ren koppar för tillförlitlig pläteringsvidhäftning. Detta steg är avgörande – otillräcklig avstrykning orsakar pläteringshålrum och dålig anslutning mellan lagren.
Elektrolös kopparavsättning:
Ett tunt kopparfrölager (vanligtvis 0.3–0.8 μm) avsätts kemiskt på hålväggarna och ytorna genom autokatalytisk plätering. Detta skapar den initiala ledande vägen för efterföljande elektrolytisk plätering. Den elektrolösa kopparprocessen inkluderar steg för katalysatoraktivering (palladiumbaserad), acceleration och kopparavsättning.
Elektrolytisk kopparplätering:
Elektrolytisk plätering bygger upp koppartjocklek enligt konstruktionskrav – vanligtvis 20–25 μm i hål för tillräcklig tillförlitlighet. Vertikala kontinuerliga pläteringslinjer (VCP) ger jämn strömfördelning och konsekvent pläteringstjocklek över panelen.
Mönsterpläteringsprocess:
Efter kopparplätering appliceras torr film och avbildas för att endast exponera kretsmönstret. Ytterligare kopparplätering bygger upp spårtjocklek, följt av tenn- eller tenn-blyplätering som fungerar som etsningsmotstånd. Efter avskalling av torrfilmen avlägsnas oönskad koppar medan tenn skyddar kretsmönstret. Slutligen avskalas tenn för att exponera de färdiga kopparspåren.
Dubbelsidigt överdrag:
Både ovan- och undersidan kräver laminering av överdraget för att skydda kretsarna på båda sidor. Passningen mellan överdragets öppningar och dynornas placering på båda sidor måste kontrolleras noggrant.
5. Tillverkningsprocess för flerskiktade flexibla kretskort
Flerskikts-FPC innehåller tre eller fler ledande lager, vilket möjliggör högre routingstäthet och mer komplexa konstruktioner. Den viktigaste skillnaden vid tillverkning är att de inre lagren måste tillverkas och inspekteras separat före laminering – och genomgående hålborrning sker efter att lagren har limmats samman.
5.1 Komplett processflöde
Bearbetning av inre lager:
Materialskärning → Gräddning → Torrfilmlaminering → Exponering → Framkallning → Etsning → Avisolering → AOI-inspektion → Ytbehandling (brun oxid)
lamine~~POS=TRUNC:
Skiktjustering → Layup → Varmpresslaminering → Härdning efter laminering
Bearbetning av yttre skikt:
Borrning (PTH) → Avsmejning → Elektrolös koppar → Elektrolytisk kopparplätering → Avbildning av yttre lager → Mönsterplätering → Etsning → Täckskiktslaminering → Ytfinish → Silkscreen → Profilering → Elektrisk testning → FQC → Förpackning
5.2 Kritiska steg i det inre lagret
Avbildning och etsning av inre lager:
Varje inre lager bearbetas på liknande sätt som enkelsidig FPC: torrfilmslaminering, exponering, framkallning, etsning och avskalning. Den avgörande skillnaden är att de inre lagren måste vara 100 % defektfria före laminering – eventuella öppningar eller kortslutningar inuti den laminerade stapeln kan inte repareras.
AOI-inspektion:
Automatiserad optisk inspektion skannar varje inre lager för att upptäcka öppningar, kortslutningar, spårbreddöverträdelser och andra defekter före laminering. Defekta paneler kasseras i detta skede för att undvika slöseri med material och bearbetningstid på oåterkalleliga skivor.
Ytbehandling (brun/svart oxid):
Det inre lagret av kopparytor genomgår oxidbehandling för att skapa en mikroskopiskt grov, oxiderad kopparyta som främjar vidhäftning med bondply-lim. Detta steg är avgörande – otillräcklig oxidbehandling leder till delaminering under termisk stress eller under flexcykling.
5.3 Lamineringsprocess
Lagerjustering:
Inre lager, bondply (självhäftande ark) och yttre kopparfolier justeras exakt med hjälp av registreringsstift eller optiska justeringssystem. Typisk registreringstolerans är ±75 μm eller bättre – feljustering orsakar kortslutningar mellan lager eller trasiga anslutningar till vias.
Layup och varmpress:
Den uppriktade stapeln placeras i en lamineringspress och limmas under kontrollerade temperaturprofiler (vanligtvis 180–200 °C topp), tryck (15–25 kg/cm²) och tidsprofiler. Bondply-limmet flyter, fyller mellanrum och härdar för att skapa en enhetlig flerskiktsstruktur.
Efterlamineringsbehandling:
Efter laminering borras genomgående hål för att sammankoppla alla lager. Den efterföljande processen följer det dubbelsidiga FPC-flödet: avsmearing, elektrolös koppar, elektrolytisk plätering, avbildning av det yttre lagret och återstående steg fram till det slutliga testet.
5.4 Sekventiell laminering för komplexa strukturer
För flerskiktskonstruktioner som kräver blinda eller nedgrävda vias krävs sekventiell laminering:
- Nedgrävda vias: Anslut endast de inre lagren – tillverkade och borrade före slutlig laminering
- Blinda vias: Anslut yttre lager till inre lager – borras efter laminering med kontrollerat djup eller laserborrning
Varje sekventiell lamineringscykel ökar kostnad och ledtid men möjliggör sammankopplingar med högre densitet som inte är möjliga med standard genomgående hålkonstruktion.
6. Kvalitetskontroll och branschstandarder
Tillverkning av flexibla kretskort kräver systematisk kvalitetskontroll eftersom de tunna, flexibla materialen är känsligare för processvariationer än styva kretskort. Flera inspektionsgrindar under hela produktionen upptäcker fel innan de blir kostsamma.
6.1 Viktiga inspektionspunkter
| Processstadiet | Inspektionsmetod | Defekter upptäckta |
|---|---|---|
| Inkommande material | Visuell tjockleksmätning | Materialfel, felaktig specifikation |
| Efteretsning (inre/yttre) | AOI | Öppningar, kortslutningar, spårbreddöverträdelser |
| Efterlaminering | Röntgen, tvärsnitt (prov) | Felaktig registrering av lager, hålrum, delaminering |
| Efterplätering | Tjockleksmätning, tvärsnitt | Otillräcklig plätering, tomrum i hål |
| Efterbeläggning | Visuellt skalningstest (prov) | Feljustering, bubblor, otillräcklig vidhäftning |
| Slutlig | Elektriskt test, visuell inspektion | Öppnad form, kortslutningar, kosmetiska defekter |
6.2 Tillämpliga IPC-standarder
- IPC-6013: Kvalificerings- och prestandaspecifikation för flexibla/styva flexibla tryckta kort – definierar klasserna 1, 2 och 3 med ökande tillförlitlighetskrav.
- IPC-2223: Sektionsdesignstandard för flexibla tryckta kort – designriktlinjer inklusive böjningsradie, spårningsdragning och materialval
- IPC-A-600: Godkännande av kretskort – visuella inspektionskriterier för alla kretskortstyper inklusive flexibla
- IPC-4202/4203/4204: Materialspecifikationer för flexibla basmaterial, täckskikt och FCCL
- IPC-TM-650: Testmetoder för flexspecifika krav inklusive böjprovning och vidhäftningsprovning
6.3 Val av IPC-klass
| IPC-klass | Ansökan | Typisk användning |
|---|---|---|
| klass 1 | Allmänna elektroniska produkter | Konsumentapparater, leksaker, grundläggande elektronik |
| klass 2 | Dedikerad serviceelektronik | Industriell utrustning, telekom, fordonsindustrin |
| klass 3 | Högtillförlitlig elektronik | Medicinska implantat, flyg- och rymdindustrin, militär |
7. Designaspekter för tillverkningsbarhet
Designbeslut som fattas tidigt i utvecklingsprocessen påverkar direkt tillverkningsutbyte, kostnad och tillförlitlighet. Att följa DFM-riktlinjerna hjälper till att undvika kostsamma omkonstruktioner och produktionsförseningar.
7.1 Riktlinjer för böjningsradie
Enligt IPC-2223 beror minsta böjningsradie på applikationstyp:
- Dynamisk flex (upprepad böjning): Minsta böjningsradie ≥10× total skivtjocklek
- Statisk flex (böjning vid installation): Minsta böjningsradie ≥6× total skivtjocklek
För en 0.15 mm tjock enkelsidig FPC innebär detta en radie på minst 1.5 mm för dynamiska applikationer eller 0.9 mm för statisk installation.
7.2 Spårningsrouting i flexområden
- Rutta spår vinkelrätt mot böjningsaxeln när det är möjligt
- Använd böjda spår – undvik 90° vinklar i flexzoner
- Placera inte vias, dynor eller pläterade hål i böjda områden
- Förskjutna spår på motsatta sidor av dubbelsidig flex (I-balkseffekt) för att minska spänningskoncentrationen
- Använd skuggade polygoner istället för massiva koppargjutningar i flexområden för att förbättra flexibiliteten
7.3 Val av kopparvikt
Tunnare koppar förbättrar flexibiliteten men minskar strömförbrukningen. Balansera dessa faktorer:
- 12 μm (⅓ oz): Maximal flexibilitet, fina spår, låg strömstyrka
- 18 μm (½ oz): God flexibilitet, måttlig ström – vanligaste valet
- 35 μm (1 oz): Standardströmkapacitet, minskad flexibilitet
- 70 μm (2 oz): Hög ström, begränsad flexibilitet – används vanligtvis endast i styva områden
7.4 Applicering av förstyvningselement
Förstyvningar ger mekaniskt stöd för komponentmontering eller kontaktinsättning i angivna områden:
- FR-4: Kostnadseffektiv, vanlig för ZIF-kontaktområden – tjocklek 0.2–1.6 mm
- Polyimid: Tunnare profiler, bättre termisk anpassning – tjocklek 0.075–0.225 mm
- Rostfritt stål: EMI-skärmning + förstyvning kombinerad – tjocklek 0.1–0.3 mm
- Aluminium: Värmeavledning + förstyvning – tjocklek 0.5–2.0 mm
8. Highleaps tjänster för tillverkning av flexibla kretskort
Highleap Electronics erbjuder komplett flexibel kretskortstillverkning från prototyp till produktionsvolym, med processkontroll utformad för jämn kvalitet över alla FPC-typer.
- Kapacitetsområde: Enkelsidig, dubbelsidig och flerskiktad FPC upp till 10 lager; styv-flexibel konstruktion för kombinerade tillämpningar
- Finlinjekapacitet: Minsta spår/avstånd 50 μm/50 μm för högdensitetskonstruktioner
- Materialalternativ: Polyimid (standard- och högpresterande kvaliteter), LCP för RF-applikationer, självhäftande och självhäftande FCCL
- Alternativ för ytbehandling: ENIG, nedsänkbar tenn, nedsänkbar silver, OSP per applikationskrav
- Infästning av förstyvningselement: FR-4, PI, rostfritt stål, aluminium med precisionsplacering
- Monteringsintegration: turnkey FPC montering inklusive SMT-placering och funktionstestning
8.1 Vad du ska inkludera i din offertförfrågan
För snabb och korrekt offert, ange:
- Gerber-filer (RS-274X-format) eller ODB++-data
- Tillverkningsritning med mått, toleranser och lageruppbyggnad
- Materialspecifikation (PI-typ, kopparvikt, lim/limlöst)
- Krav på ytfinish
- Förstyvningsdetaljer om så önskas (material, tjocklek, placering)
- Kvantitet (uppskattningar av prototyp och produktionsvolym)
- IPC-klasskrav (klass 1, 2 eller 3)
- Eventuella särskilda test- eller dokumentationskrav
Vårt ingenjörsteam granskar inlämningar och svarar med rekommendationer gällande prissättning, ledtid och DFM för att hålla ditt projekt på rätt spår.
Sabrina har över 18 års erfarenhet inom kretskortsindustrin, med en gedigen bakgrund inom CAM-teknik och granskning av kretskortsfiler. Hon stödjer kretskortsprojekt från prototyp till volymproduktion, med fokus på tillverkningsbarhet och processsäkerhet.
Hennes arbete hjälper ingenjörsteam att minska produktionsrisken och uppnå stabila och högkvalitativa resultat inom kretskortstillverkning.

Rekommenderade inlägg

TMM10i kretskortstillverkning och DFM
Tillverkning av TMM10i-kretskort har starkare betoning på DFM eftersom...
TMM13i kretskortstillverkning
Tillverkning av TMM13i-kretskort är inriktat på ultrakompakt RF...
TMM Temperaturstabil PCB-tillverkning
Innehållsförteckning Rogers TMM Temperaturstabilt PCB...
TMM10 PCB-tillverkning
TMM10-tillverkning är den processspecifika sidan för en...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom PCB-tillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive PCB-design, PCBA (Printed Circuit Board Assembly) och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototyper, designverifiering, komponentförsörjning eller massproduktion, tillhandahåller vi komplett support för att säkerställa ditt projekts framgång. För PCBA-tjänster, vänligen tillhandahåll din BOM (Bill of Materials) och eventuella specifika monteringsinstruktioner. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkning och montering, vilket säkerställer en smidig produktionsprocess.