
HDI-blind via PCB-kostnadsdrivare Lamineringsborr och design

Innehållsförteckning
- HDI Blind Via PCB Kostnadsdrivare
- 1+N+1 vs. 2+N+2 vs. valfritt lager: Kostnadsprogression
- Ekonomi för laser- kontra mekanisk borrning
- Via kostnadspåverkan för fyllning och stapling
- Designbeslut som kontrollerar kostnaden
- Volymekonomi och NRE-amortering
- Kostnadsoptimerade HDI-lösningar från Highleap
- Vanliga frågor om partihandel med mat och dryck
Kostnaden för HDI-blind via PCB styrs av processkomplexitet, inte material. Sekventiella lamineringscykler, laserborrningsuppsättning och krav på viafyllning dominerar kostnadsstrukturen – inte kortarea eller kopparvikt. Ett HDI-kort av typ I (1+N+1) drar 2.3–3.2 gånger en jämförbar genomgående håldesign. Typ II (2+N+2) lägger till ytterligare 1.7–2.1 gånger utöver det. Typ III och HDI för alla lager når 4–8 gånger standardkostnader för PCB.
Att förstå vilka HDI-funktioner din design faktiskt kräver – och vilka som är överspecificerade – är det som skiljer ett kostnadsoptimerat HDI-program från ett som betalar en premie på 40–60 % utan någon elektrisk fördel.
Få HDI-blind via kostnadsanalys
1) HDI-kostnadsdrivare för blinda via kretskort
På ett standardkretskort står material och grundläggande bearbetning för merparten av kostnaden. På ett HDI-kort tar lamineringscykler och borrkomplexitet över. Denna förändring har en direkt implikation: att optimera HDI-kostnaden innebär att minska lamineringscykler och viacount – inte att förhandla om laminatpriset.
Kostnadsstruktur: Standard-PCB vs. HDI
| Kostnadskomponent | Standard 6L | Typ I HDI (1+4+1) | Typ II HDI (2+2+2) |
|---|---|---|---|
| Basmaterial | 20-30% | 15-22% | 12-18% |
| lamine | 8-12% | 12-18% | 18-25% |
| Borrning (alla typer) | 8-12% | 18-28% | 25-35% |
| Testning och inspektion | 5-8% | 8-12% | 10-15% |
| Fördelning av avkastningsförlust | 3-5% | 6-10% | 8-14% |
Betongkostnadsexempel: 100×100 mm 6-lagersskiva à 100 stycken
- Standard 6L (genomgående hål): 12–18 dollar/pension
- Typ I HDI (1+4+1): 32–48 dollar/bräda — premien på 20–30 dollar kommer från två lamineringscykler, laserborrningsinstallation och röntgeninspektion, inte från material
- Typ II HDI (2+2+2): 55–82 dollar/kartong — de ytterligare 23–34 dollarna jämfört med typ I kommer från en tredje lamineringscykel, en andra laserborrningsoperation och via fyllning
Varje HDI-komplexitetssteg medför en liknande absolut kostnadsökning. Frågan är alltid om routingnyttan motiverar det.
Varför HDI-kostnaden inte skalas med kortarean
Standardkostnaden för ett kretskort korrelerar med kortarean. HDI-kostnaden korrelerar med antalet vias och lamineringscykler. Ett 50×50 mm typ I-kort med 400 mikrovias kostar ofta lika mycket som ett 150×150 mm typ I-kort med 200 mikrovias – det mindre kortet har dubbelt så hög viatäthet, inte hälften så mycket.
2) 1+N+1 vs. 2+N+2 vs. valfritt lager: Kostnadsprogression
Typ I (1+N+1): HDI för instegsnivå
Ett uppbyggnadsskikt läggs till varje yttre yta av en standard flerskiktskärna. Blindvias förbinder L1–L2 och Ln–Ln-1. Genomgående hål penetrerar fortfarande hela stapeln.
Kostnadsdrivare: en ytterligare lamineringscykel, laserborrningsuppsättning, röntgeninspektion för blind via kvalitet, tätare registrering (±0.075 mm vs. ±0.15 mm standard).
Typisk kostnadsmultipel: 2.3–3.2× jämförbar genomgående håldesign.
Berättigat när: BGA med 0.40–0.50 mm delning som kräver via-in-pad- eller near-pad-dragning; kortstorleksreduktion på 20–30 % jämfört med hålmontering; RF-konstruktioner där hålmonterade via-stubbar försämrar prestandan över 5 GHz.
Typ II (2+N+2): Dubbel uppbyggnad
Två sekventiella uppbyggnadslager på varje yttre yta. Möjliggör två nivåer av blindvias : den första uppbyggnaden skapar L1–L2 blindvias; den andra uppbyggnaden skapar L1–L3-anslutningar via staplade eller förskjutna mikrovias, speglade på bottenytan.
Kostnadsdrivare: två ytterligare lamineringscykler, två laserborrningsoperationer, viafyllning om staplade vias används (0.05–0.15 USD per via för hartsplugg, 0.20–0.50 USD för kopparfyllning).
Typisk kostnadsmultipel: 4.2–6.5× genomgående hål, eller 1.7–2.1× typ I.
Motiverat när: BGA med 0.30–0.40 mm pitch och hög I/O; minskning av kortstorlek på 35–50 %; minskning av lagerantal (8-lagers typ II kan ersätta en 10-lagers hålmonterad design).
Typ III: Nedgrävda vias plus uppbyggnad
Inre lagerkärnor med nedgrävda vias , plus uppbyggnadslager med blinda vias på yttre ytor.
Kostnadsdrivare: 4–5 lamineringscykler, flera laser- och mekaniska borroperationer, högre allokering av utbytesförlust (fler processteg = fler defektmöjligheter).
Typisk kostnadsmultipel: 5.8–9.5× genomgående hål, eller 1.35–1.85× typ II.
Motiverat när: 12–20-lagerskort där begravda vias minskar det totala antalet lager med 20–30 %; digitala höghastighetsdesigner som kräver lagerövergångar utan via-stubbar.
HDI i alla lager (typ IV–VI)
Sekventiell uppbyggnad från kärnan och utåt, alla lager kan anslutas till andra genom staplade och förskjutna mikrovias. 5–8 lamineringscykler; laserborrning efter varje laminering; planarisering vid varje uppbyggnadssteg.
Typisk kostnadsmultipel: 8–16× genomgående hål.
Motiverat när: Moderkort för smartphones och surfplattor, avancerade IC-kapslingssubstrat eller applikationer där kortkostnaden är försumbar i förhållande till komponent- eller systemvärde.
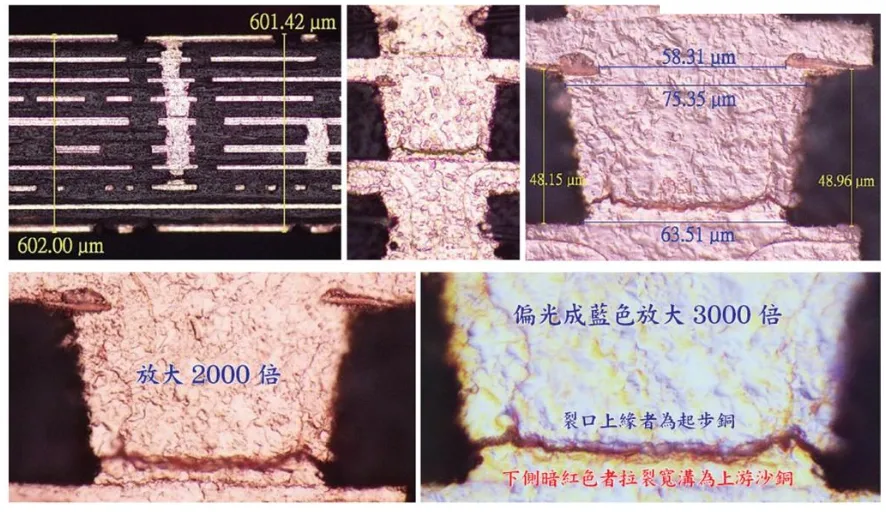
3) Ekonomi för laserborrning kontra mekanisk borrning
Kostnadsfördelning för laserborrning
Laserborrning (CO₂ eller UV) krävs för mikrovior <0.20 mm diameter.
| Kostnadselement | Per panel | Per via (500 vias/panel) |
|---|---|---|
| Uppställning (justering, programladdning) | $ 100-200 | $ 0.20-0.40 |
| Borrningstid | $ 15-30 | $ 0.03-0.06 |
| Avskrivningar på utrustning + förbrukningsvaror | $ 28-55 | $ 0.06-0.11 |
| Totalt | $ 143-285 | $ 0.29-0.57 |
Installationskostnaden dominerar vid låga viaantal. För paneler med <100 vias kostar installationen 1–2 dollar per via. Vid 1 000+ vias per panel sjunker installationen till 0.10–0.20 dollar per via.
Kostnadsfördelning för mekanisk borrning
Mekanisk borrning är genomförbar för blindvias ≥0.20 mm diameter med bildförhållande ≤5:1.
| Kostnadselement | Per panel | Per via (500 vias/panel) |
|---|---|---|
| Inställning | $ 25-50 | $ 0.05-0.10 |
| Borrtid + verktygsslitage | $ 20-42 | $ 0.04-0.09 |
| Avskrivningar på utrustning | $ 6-12 | $ 0.01-0.02 |
| Totalt | $ 51-104 | $ 0.10-0.21 |
För vior ≥0.20 mm kostar mekanisk borrning 50–65 % mindre per via än laser.
Hybridborrning: Praktisk kostnadsoptimering
De flesta kort gynnas av att kombinera båda metoderna. Laserborra finfördelade BGA-områden och vias <0.20 mm; borra mekaniskt kraft-, jord- och termiska vias ≥0.20 mm i områden med lägre densitet.
Exempel: Typ I HDI med 600 blindvias
- Alla laser: 600 × 0.35 USD = 210 USD/bräda
- Hybrid (200 laser + 400 mekanisk): 70 $ + 48 $ = 118 $/bräda
- Besparing: 92 USD/bräda (44 %). Vid 500 brädor: 46 000 USD.
4) Kostnadspåverkan via fyllning och stapling
Jämförelse av Via Fill-metoden
| Fyllningsmetod | Kostnad per via | Krävs för |
|---|---|---|
| ofylld | 0 kr (baslinje) | Icke-staplade, icke-via-in-pad |
| Hartsplugg | $ 0.05-0.15 | Ennivås staplade vias, vissa via-in-pad |
| Kopparfyllning (galvanisering) | $ 0.20-0.50 | Via-in-pad under finhöjd BGA, stapling på flera nivåer |
| Kopparfyllning + planarisering | $ 0.30-0.70 | Via-in-pad med snäva koplanaritetskrav |
| Ledande pasta | $ 0.08-0.22 | Kostnadskänsliga konsumentprodukter med avslappnad tillförlitlighet |
Staplade vs. förskjutna mikrovias
Detta är det enskilt mest kostnadseffektiva beslutet i typ II- och typ III HDI-design.
Staplade mikrovias justerar vias på varandra följande uppbyggnadslager vid samma XY-position. De kräver fyllning och planering före nästa laminering – vilket ger 0.30–0.70 USD per staplat viapar plus röntgeninspektion.
Förskjutna mikrovias med förskjutna vias med ≥0.25 mm mellan lagren, sammankopplade med korta spår på mellanliggande lager. Ingen fyllning krävs. Inga ytterligare bearbetningskostnader utöver baslinjens blindvia.
Exempel: Typ II HDI med 300 mellanlageranslutningar
- Staplade: 300 par × 0.50 kr = 150 kr/bräda
- Staggered: 0 kr extra
- Besparing: 150 dollar/bräda. Vid 500 brädor: 75 000 dollar.
- Avvägning: förskjuten konstruktion kräver ~5–8 % mer routingarea. Värt att räkna om inte densiteten är absolut maximerad.
Via-in-Pad (VIP)-kostnader
Via-in-pad placerar vias direkt inuti komponentpads – den enda routing-lösningen för BGA-kablar med 0.30–0.35 mm raster, och ibland nödvändig för 0.40 mm raster med högt I/O-antal.
Kostnadspåverkan: kopparfyllning + planering 0.30–0.70 USD per via; ytterligare röntgeninspektion 3–8 USD per panel; högre förlustallokering för monteringsutbyte (VIP ökar defektrisken med 2–4 %).
Kostnadsoptimering: Använd dog-bone-vias (offset 0.20–0.30 mm utanför dynan) där stigningen tillåter. Dog-bone eliminerar fyllningskraven helt, vilket sparar 0.25–0.60 USD per via. För mer information om implementering av via-i-dyna i flex- och rigid-flex-HDI-konstruktioner gäller samma kostnadslogik med ytterligare materialöverväganden.

5) Designbeslut som kontrollerar kostnaden
Val av HDI-typ: Använd det lägsta som krävs
HDI-typer är inte kvalitetsklasser. Typ I är inte sämre än typ II – det är rätt val när typ I uppfyller dina routingkrav. Att överspecificera HDI-typen är det vanligaste och dyraste designmisstaget.
| Ansökan | Minsta HDI-krav | Vanlig överspecifikation | Kostnad för överspecifikation |
|---|---|---|---|
| 0.50 mm BGA (256 I/O) | Standard genomgående hål (dog-bone) | Typ I ”för framtida flexibilitet” | +18–28 USD/kost (+135–180 %) |
| 0.40 mm BGA (484 I/O) | Typ I (blindvias runt omkretsen) | Typ II “för bättre ruttdragning” | +22–35 USD/kost (+65–95 %) |
| 0.30 mm BGA (676 I/O) | Typ II (2 uppbyggnadslager krävs) | Typ III ”för premiumkänsla” | +28–48 USD/kost (+45–75 %) |
Via diameterstandardisering
Konstruktioner som specificerar 3 eller fler viadiametrar (0.10, 0.15, 0.20 mm) tvingar fram flera laserparameterändringar eller borrbyten, vilket ökar uppställningstiden per diameterändring.
Standardisera på maximalt två diametrar: 0.15 mm för BGA-områden med högst densitet; 0.20 mm för allt annat (vilket också möjliggör mekanisk borrning i områden med lägre densitet). Typisk besparing: 8–15 % av kostnaden för viaborrning.
Panelanvändning
Kostnaden för HDI-borrning debiteras per panel, inte per bräda. En dimensionsändring på 2–3 mm som förbättrar panelutnyttjandet med 10–15 % leder direkt till en kostnadsminskning per bräda.
Exempel: Ändring från 82×118 mm (20 brädor/panel) till 80×115 mm (24 brädor/panel) vid 350 vior/bräda:
- Nuvarande: 38 USD/bräda
- Optimerad: 32 USD/kort (20 % utnyttjandeökning → 16 % kostnadsminskning)
Minskning av lagerantal genom HDI
HDI möjliggör högre frätningstäthet per lager , vilket potentiellt minskar det totala antalet lager. Ett 8-lagers standardgenomgående hålkort kan uppnås som ett 6-lagers typ I HDI – vilket sparar 2 inre lager i material och bearbetning.
Jämförelsen: 8L standard = 18 dollar, 6L typ I = 32 dollar. HDI kostar mer per kort men möjliggör ett mindre fotavtryck. Om kortarean krymper med 25 % på grund av HDI-densitet blir den effektiva kostnaden 32 dollar × 0.75 = 24 dollar – billigare än 8L-designen med genomgående hål samtidigt som den ger bättre signalintegritet.
6) Volymekonomi och NRE-amortering
NRE-kostnadsfördelning efter HDI-typ
| NRE-komponent | typ I | typ II | typ III |
|---|---|---|---|
| Stackup-design och simulering | $ 180-400 | $ 300-600 | $ 450-900 |
| Fotoverktyg (alla lager) | $ 120-280 | $ 150-320 | $ 200-420 |
| Laserborrningsprogram | $ 150-350 | $ 250-500 | $ 350-650 |
| Testfixtur + första artikeln | $ 230-530 | $ 300-670 | $ 420-930 |
| Totalt NRE | $ 730-1,680 | $ 1,060-2,240 | $ 1,500-3,100 |
NRE-amortering vid olika volymer
Exempel på typ I HDI (NRE = 1 200 USD, baskostnad = 35 USD/planka):
- 10 brädor (prototyp): NRE lägger till 120 USD/bräda → 155 $ totalt
- 2 000 brädor: NRE lägger till 24 USD/bräda → 59 $ totalt
- 2 000 brädor: NRE lägger till 12 USD/bräda → 47 $ totalt
- 2 000 brädor: NRE lägger till 2.40 USD/bräda → 37.40 $ totalt
- 2 000 brädor: NRE lägger till 0.60 USD/bräda → 35.60 $ totalt (i huvudsak till grundkostnaden)
Prototyp-HDI-prissättningen är 3–4 gånger produktionsprissättningen enbart på grund av NRE-amortering. Extrapolera aldrig prototypkostnad per enhet för att prognostisera produktionsbudgetar.
Volymprissättningsstruktur
| Antal | Primär kostnadsreduceringsmekanism | Typisk reduktion kontra prototyp |
|---|---|---|
| 10–25 (prototyp) | NRE fullastad, minsta beställningskvantiteter | Baslinje |
| 50–100 (pilot) | NRE-amortering påbörjas, fullt panelutnyttjande | −35 % till −50 % |
| 100–500 (produktion) | NRE försumbar, prissättning av väsentlig volym | −55 % till −68 % |
| 500-2,000 | Anskaffning av bulkmaterial, dedikerade verktyg | −65 % till −78 % |
| 2,000+ | Årsavtal, konsignationsmaterial | −70 % till −82 % |
7) Kostnadsoptimerade HDI-lösningar från Highleap
Highleap Electronics tillverkar HDI-blindvia-kretskort från typ I till typ III, inklusive staplade mikrovia-strukturer, komplexa HDI-stackup-konfigurationer och hybridbyggen med speciallaminat med låg förlust eller yttre Megtron-lager på FR4-innerkärnor.
Transparent kostnadsfördelning
Varje offert för Highleap HDI specificerar kostnaderna separat:
- Basmaterial efter laminattyp och kopparfoliekvalitet
- Lamineringscykler (vanligtvis 2.50–4.00 USD per cykel per bräda)
- Laserborrningsinstallation + kostnad per via och mekanisk borrning visas separat
- Viafyllning (hartsplugg kontra kopparfyllning, kostnad per via)
- Testning: standard (visuell + elektrisk + provröntgen) vs. förbättrad (100 % röntgen) vs. klass 3 (mikrosnitt)
- NRE visas separat med 24 månaders verktygshållning
DFM-kostnadsreduktionsgranskning
Highleap Engineering granskar varje ny HDI-design innan offert lämnas. Typiska resultat:
- HDI-typreduktion: Utvärdera om en typ II-design kan dirigeras som typ I genom lageromtilldelning — typisk besparing på 22–35 USD/kort
- Eliminering av fyllning: Flagga vias som anges som fyllda men inte behöver fyllas (inte via-in-pad, inte staplade) – spara 0.05–0.15 USD per via
- Hybridborrningskonvertering: Flaggvior ≥0.20 mm lämpliga för mekanisk borrning — sparar 0.15–0.25 USD per via
- Staplad-till-förskjuten: Föreslå alternativ för stegvis routing – spara 0.30–0.70 USD per via-par
- Paneloptimering: Rekommenderar dimensionsjusteringar på 1–3 mm som förbättrar panelutnyttjandet med 10–25 %.
Dessa rekommendationer returneras inom 8–12 timmar utan kostnad och identifierar vanligtvis en kostnadsminskning på 15–35 % utan omdesign. För en översikt över vilken information som behövs för att få en korrekt HDI-persienner via PCB-offert , se vår offertguide.
Volymprissättning
| Antal | Typ I enhetspris | Typ II-enhetspris | Ytterligare fördelar |
|---|---|---|---|
| 10 (prototyp) | $ 65-95 | $ 110-155 | Gratis DFM + stackup-optimering |
| 50 | $ 42-58 | $ 72-98 | Verktyg behålls i 24 månader |
| 100 | $ 35-48 | $ 58-78 | Prioriterad schemaläggning |
| 500 | $ 28-38 | $ 48-65 | Prissättning av materialvolym |
| 2,000 | $ 24-32 | $ 42-55 | Rambeställningsorder, alternativ för konsignationsmaterial |
Processkapacitet och avkastning
- Typ I HDI-utbyte vid första genomgång: 97–98 % (branschgenomsnitt 94–96 %)
- Typ II HDI förstapassageutbyte: 95–97 % (branschgenomsnitt 90–94 %)
- Öppningsfrekvens för blinda besökare: <0.5 % (branschgenomsnitt 1.5–3 % vid första produktionsomgången)
- Registreringsnoggrannhet: ±0.060 mm typiskt, ±0.085 mm maximalt
Högre avkastning minskar den totala ägandekostnaden utöver det offererade priset – färre skivor som kasseras vid inkommande inspektion, färre monteringsfel som kan spåras till substratfel.
För konstruktioner som kombinerar HDI med avancerade RF-krav tillverkar Highleap även hybrid-HDI/högfrekventa stackups med speciallaminat med låg förlust och Megtron-laminat på HDI-kärnor. För komplexa HDI-applikationer i kompakta plattformar, se våra guider för HDI-kretskort och halvledarkapsling för drönare och UAV för applikationsspecifika designöverväganden.
Få din kostnadsoptimerade HDI-offert
Vanliga frågor om partihandel med mat och dryck
Vad är den största kostnadsdrivaren vid tillverkning av HDI-persienner via kretskort?
Sekventiella lamineringscykler och laserborrningsuppsättning – inte material. På ett standardkretskort representerar basmaterialen 20–30 % av kostnaden. På ett typ II HDI-kort står borrning ensamt för 25–35 % och laminering för 18–25 %, medan material minskar till 12–18 %. Det är därför kostnadsoptimering fokuserar på att minska lamineringscykler och via-antal, inte på att förhandla om laminatpriset.
Hur mycket mer kostar Typ II HDI jämfört med Typ I?
Typ II (2+N+2) kostar 1.7–2.1 gånger så mycket som en motsvarande typ I (1+N+1) platta. För en 100×100 mm 6-lagersplatta med 100 stycken kostar typ I 32–48 dollar/platta och typ II 55–82 dollar/platta. Den extra kostnaden kommer från en tredje lamineringscykel, en andra laserborrningsoperation och via fyllnadskrav – inte från själva substratmaterialet.
När krävs faktiskt viafyllning på en HDI-persienner via PCB?
Via-fyllning krävs strukturellt endast i två situationer: placering av via-in-pad under finhöjda BGA-pads (för att förhindra att lödningen sveper igenom under montering), och staplade mikrovia-konfigurationer där en via på ett uppbyggnadslager sitter direkt ovanför en via på det föregående lagret. Vias som varken är via-in-pad eller staplade kräver ingen fyllning. Att specificera kopparfyllning på ofyllda vias lägger till 0.20–0.50 dollar per via i onödan – ett av de vanligaste överspecificeringsfelen i HDI-design.
Varför är priset på prototyp-HDI så mycket högre än produktionspriserna?
NRE-kostnader (engångskostnader för ingenjörskonst) är fullt ut belastade med prototypkvantiteterna. För ett typ I HDI-kort uppgår NRE till 730–1 680 dollar – fördelat över 10 prototypkort, vilket ger 73–168 dollar per kort. Vid 500 produktionskort ger samma NRE endast 1.46–3.36 dollar per kort. Enbart av denna anledning är prissättningen för prototyp-HDI vanligtvis 3–4 gånger produktionsprissättningen. Använd aldrig prototypkostnad per enhet för att uppskatta produktionsprogrambudgetar.
Vilket är det mest kostnadseffektiva sättet att minska kostnaden för HDI-blind via PCB utan att behöva omdesigna?
Tre förändringar ger de största besparingarna utan att röra schemat eller layouten: (1) Byte från hellaser- till hybridborrning — mekaniskt borrade vior ≥0.20 mm kostar 50–65 % mindre per via än laserborrade; på ett kort med 600 vior sparar detta ~92 USD/kort. (2) Konvertera staplade mikrovior till förskjutna — eliminerar 0.30–0.70 USD per viaparar i fyllnads- och planeringskostnad. (3) Justera kortdimensionerna med 1–3 mm för att förbättra panelutnyttjandet med 10–25 %, vilket minskar kostnaden per kort proportionellt eftersom laserborrning debiteras per panel.
Betyder en högre HDI-typ alltid bättre elektrisk prestanda?
Nej. HDI-typ är en klassificering av tillverkningskomplexitet, inte en kvalitetsgrad. Typ I är inte elektriskt sämre än typ II när typ I uppfyller routingkraven. Att specificera typ II för en BGA med 0.40 mm pitch som kan routas som typ I lägger till 22–35 dollar/kort utan elektrisk fördel. Rätt HDI-typ är den lägsta som uppfyller dina faktiska krav på via-densitet, pitch och lagerövergångar – bestämt av routinganalys, inte av produktnivå.

Rekommenderade inlägg
TG150 PCB-tillverkare för tillverkning och montering
Highleap Electronics tillverkar TG150-kretskort för att...
Materialval och tillverkning av TG140 PCB
Innehållsförteckning TG140 PCB-material och val...
Hur man väljer Tg180 PCB-material för anpassade kort
Att välja ett Tg180-kretskort innebär mer än att välja ett...
Tg170 kretskortstillverkning och montering för industriell elektronik
Ett Tg170-kretskort kan specificeras för industriell elektronik,...
Hur man får en offert för PCB
Låt oss köra DFM/DFA-analys åt dig och återkomma med en rapport.
Du kan ladda upp dina filer säkert via vår webbplats.
Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid