
Reflowlödning: Principer, process och viktiga överväganden för SMT-montering

Beskrivning
Reflowlödning är den dominerande lödmetoden inom ytmonteringsteknik (SMT), vilket möjliggör exakt och tillförlitlig fastsättning av komponenter på kretskort. Genom att applicera kontrollerad värme på smält lödpasta som avsätts på kretskortsplattor skapar denna process permanenta metallurgiska bindningar mellan komponentterminaler och kortytor.
Den här artikeln ger en omfattande undersökning av grunderna för reflowlödning, design av termiska zoner, utrustningsalternativ, processparametrar och strategier för defektreducering som är avgörande för högkvalitativ elektroniktillverkning.
Definition och bakgrund av omlödningslödning
Reflow-lödning är en termisk process som smälter förapplicerad lödpasta under en kontrollerad temperaturprofil, vilket bildar permanenta lödfogar mellan SMT-komponenter och kretskortsplattor vid kylning.
Till skillnad från våglödning , där korten leds genom en smält lödvåg främst för hålmonterade komponenter, applicerar reflowlödning lokal värme jämnt över hela enheten. Detta gör den idealisk för finhöjda ytmonteringsenheter, BGA:er och högdensitetsförbindelsekort där precision och termisk kontroll är avgörande.
Principer för omlödningsprocess
Termisk cykel och lödpastasreaktionsmekanism
Lödpasta består av metalllegeringspulver suspenderat i flussmedel och ett bärarmedium. Under återsmältning aktiverar kontrollerad uppvärmning flussmedlet för att avlägsna ytoxider från både plattor och komponentledare samtidigt som ytspänningen minskas. Detta gör att smält lod kan väta metalliserade ytor och bilda intermetalliska föreningar vid gränssnittet. Kvaliteten på dessa reaktioner är avgörande för att uppnå korrekt tid över likvidus (TAL) inom en exakt kontrollerad termisk profil.
Stegvis termisk zondesign
Reflowlödningsprocessen är i grunden en kontrollerad värmebehandling uppdelad i distinkta uppvärmnings- och kylningsfaser. Varje zon tjänar ett specifikt metallurgiskt syfte, och övergången mellan zonerna måste hanteras noggrant för att säkerställa en jämn temperaturfördelning över komponenter med varierande termisk massa.
| Zon | Syfte | Egenskaper |
|---|---|---|
| Förvärma | Gradvis temperaturökning; minimerar termisk chock; förångar lösningsmedel | Linjär temperaturramp |
| Termisk blötläggning | Jämnar ut temperaturen på kretskort och komponenter; aktiverar flussmedel; driver ut flyktiga ämnen | Temperaturplatå |
| Omflöde (topp) | Smälter lödlegering över liquidus; möjliggör vätning av fogytor | Topptemperatur |
| Kylning | Stelnar smält lödtenn; bildar stabil metallurgisk bindning | Kontrollerad nedstigning |
De kritiska faktorerna vid design av termisk profil är inte enbart topptemperaturen, utan snarare ramphastigheterna, tiden över liquidus (TAL), kylningshastigheten och den övergripande termiska likformigheten i hela enheten.
Reflow-lödningsutrustning och tekniska varianter
Flödesugn Typer
Konvektion Reflow ugnar
Forcerade konvektionsugnar använder uppvärmd luftcirkulation för att överföra värmeenergi jämnt till kretskortsaggregat . Denna teknik dominerar modern ytmontering tack vare dess utmärkta temperaturfördelning och kompatibilitet med olika kortkonfigurationer.
Infraröda (IR) omsmältningsugnar
IR-ugnar värmer upp enheter genom överföring av strålningsenergi. Även om de kan värmas snabbt kan de producera ojämn temperaturfördelning baserat på komponentfärg och massvariationer, vilket begränsar deras tillämpning till mindre krävande enheter.
Återflödessystem för ångfas
Dessa system överför värme genom kondensation av en inert vätska med hög kokpunkt. Fasförändringsmekanismen ger en i sig jämn uppvärmning oavsett komponentgeometri, vilket gör den värdefull för termiskt utmanande sammansättningar med betydande massvariationer.
Kväveassisterad omlödningslödning
Att tillföra kväveatmosfär minskar syrekoncentrationen i omsmältningskammaren, vilket minimerar oxidation av löd- och plattaytor under uppvärmningscykeln. Detta förbättrar vätningsbeteendet och fogarnas tillförlitlighet, vilket gör kväveassistans särskilt värdefull för fordons-, flyg- och andra högtillförlitliga tillämpningar.
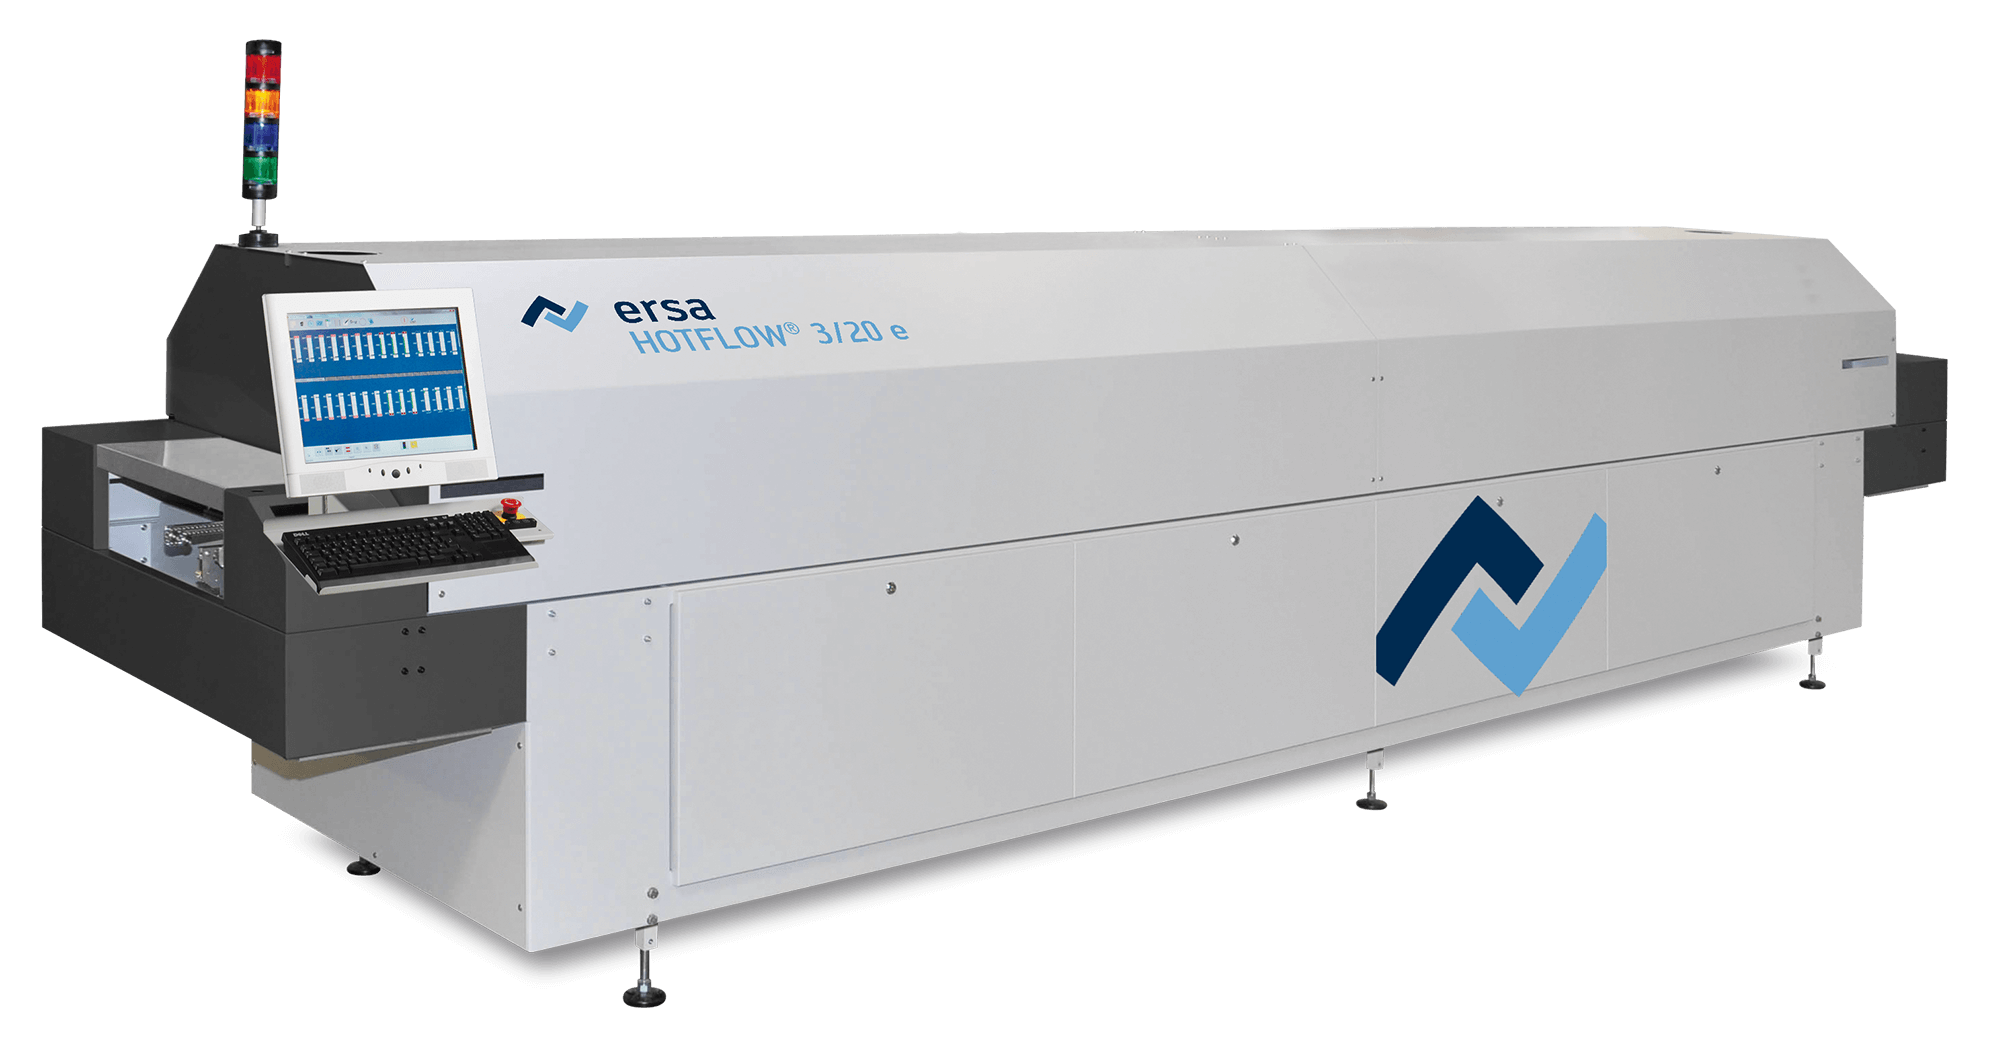
SMT-omsmältningsugnar
Arbetsflöde för omlödningslödning
Förberedelse och förbehandling
Före omsmältning rengörs kretskorten för att avlägsna föroreningar som kan störa lödningens vätning. Lödpasta appliceras sedan genom stenciltryck på avsedda plattor med kontrollerad volym och justering. SMT-komponenter placeras därefter på pastan med hjälp av högprecisions pick-and-place-utrustning.
Reflow Termisk cykel
Den laddade enheten passerar genom reflowugnens sekventiella termiska zoner. Noggrann kontroll av transportbandets hastighet och zontemperaturer säkerställer att den utvecklade termiska profilen följs. Temperaturövervakning via termoelement fästa på testkort bekräftar att alla delar av enheten utsätts för den avsedda termiska exponeringen.
Efterbearbetning och inspektion
Efter kylning genomgår monteringarna kvalitetsverifiering genom visuell inspektion, automatiserad optisk inspektion (AOI) och röntgenundersökning för dolda fogar såsom BGA-element. Dessa inspektionsmetoder upptäcker lödfel innan korten går vidare till efterföljande monterings- eller funktionsteststeg.
Kritiska parametrar och kontroll för omlödningslödning
Optimala resultat vid reflowlödning kräver noggrann hantering av flera ömsesidigt beroende parametrar. Dessa värden måste anpassas till specifika kortdesigner, pastaformuleringar och komponenternas termiska egenskaper snarare än att tillämpas som universella konstanter.
| Parameter | Påverkan på lödfogens kvalitet |
|---|---|
| Rampfrekvens | Påverkar risken för termisk chock och beteendet vid frisättning av pastaflyktighet |
| Högsta temperatur | Bestämmer fullständig lödsmältning och intermetallisk bildning |
| Tid över Liquidus (TAL) | Påverkar vätningens fullständighet och fogens metallurgiska integritet |
| Kylningshastighet | Kontrollerar tillväxten av intermetalliska föreningar och mekanisk hållfasthet |
Vanliga fel vid omlödningslödning och analys av orsaker
Att förstå sambandet mellan processförhållanden och defektbildning möjliggör riktade korrigerande åtgärder. Följande defekter representerar vanliga fellägen vid reflowlödningsoperationer.
| defekt | Potentiella grundorsaker |
|---|---|
| Gravstenläggning | Ojämn värmefördelning; asymmetrisk pastaavsättning; obalans i dynans design |
| Lödbrygga | För stor pastamängd; felaktig design av schablonöppningen; feljustering av komponenter |
| Tömning | Instängd avgasning; otillräcklig blötläggningstid; problem med pastaformulering |
| Kalla leder | Otillräcklig topptemperatur; otillräcklig tid över likvidus |
Effektiv defektlösning kräver analys av flera faktorer, inklusive termiska profildata, pastaegenskaper, stencildesign och flussaktivitetsnivåer.
Avancerade omlödningstekniker och trender
Automatiserad termisk profilering
Moderna omsmältningssystem har realtidsövervakning och automatiserade profiloptimeringsfunktioner. Dessa system justerar kontinuerligt zontemperaturer och transportbandshastigheter för att bibehålla önskad termisk exponering trots variationer i den inkommande kartongens termiska massa.
Överväganden gällande blyfria lödningar
Blyfria legeringar som SAC (tenn-silver-koppar) kräver högre topptemperaturer och smalare processfönster jämfört med traditionella tenn-bly-formuleringar. Dessa material kräver mer exakt termisk kontroll och gynnas ofta av kvävgasatmosfärsbearbetning.
Utmaningar med högdensitets- och BGA-montering
Ökande komponentdensitet och paket med dolda skarvar, som BGA:er, ökar kraven på termisk enhetlighet och inspektionskapacitet. Avancerade omsmältningsstrategier hanterar dessa utmaningar genom optimerad zondesign, utökade genomströmningsprofiler och omfattande röntgenverifieringsprotokoll.
Slutsats
Reflowlödning representerar en integration av termisk teknik och materialvetenskap, vilket är avgörande för modern elektronikmontering. För att uppnå tillförlitliga lödfogar krävs systematisk uppmärksamhet på termisk profilutveckling, noggrannhet i pastatryck, precision i komponentplacering och rigorös processkontroll.
En grundlig förståelse av principerna för reflowlödning gör det möjligt för ingenjörer att optimera kretskortsmonteringen och leverera produkter som uppfyller de högsta tillförlitlighetsstandarderna.

Rekommenderade inlägg
Prototyp-kretskortsmontering: Från designfiler till testade kretskort
Highleap Electronics bygger prototyp-kretskortsaggregat för...
Tillverkning av hårda guldfinger-kretskort: Plätering och avfasning
Tillverkning av hårda guldfinger-PCB används när en krets...
Panelisering av små kretskort: Arraydesign och avpanelering
Tänk dig en 26 × 18 mm krets som måste passera genom...
PCB-panelisering för volymproduktion: Kostnad och avkastning
En tillverkningspanel som rymmer fler brädor är inte...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
Förutom kretskortstillverkning erbjuder vi ett omfattande utbud av elektroniska tjänster, inklusive kretskortsdesign, PCBA och nyckelfärdiga lösningar. Oavsett om du behöver hjälp med prototypframtagning, designverifiering, komponentförsörjning eller massproduktion, erbjuder vi heltäckande support för att säkerställa ditt projekts framgång.
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.