Lödpasta för SMT-montering: Typer, förvaring och tryckfel
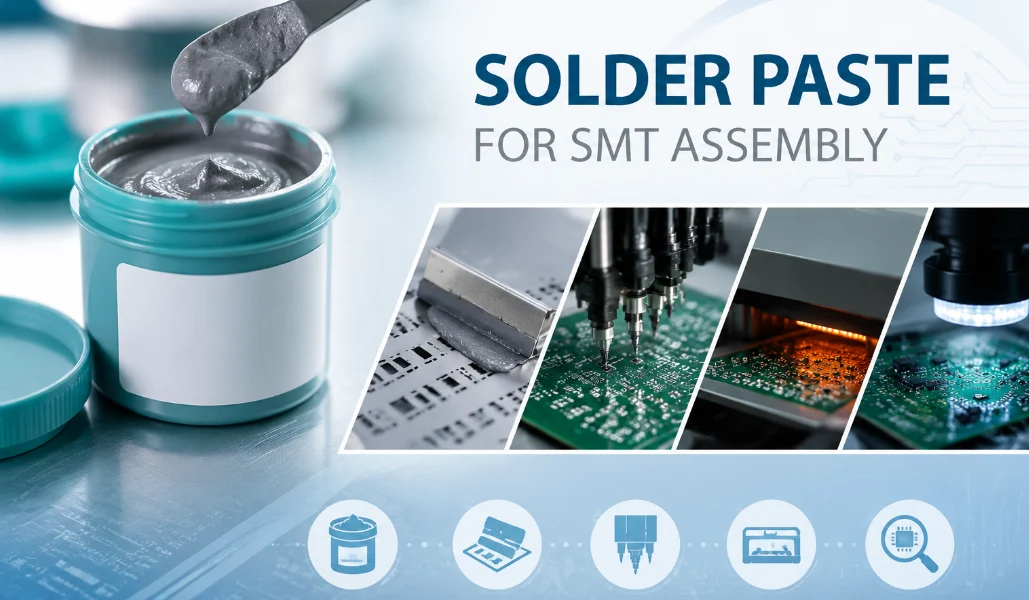
Figur 1. Val av lödpasta påverkar SMT-utskriftskvaliteten, omsmältningsutbytet och den långsiktiga tillförlitligheten hos lödfogarna.
Lödpasta är det gråa material som möjliggör ytmontering, men produktionsresultaten beror på rätt legering, flusskemi, lagringskontroll och stenciltryckningsdisciplin. Den här guiden förklarar hur lödpasta påverkar ytmonteringsutbytet, vilka skillnader mellan blyfria och blyhaltiga alternativ, hur man förvarar den korrekt och vilka defekter operatörer bör förhindra före omsmältning.
1. Vad är lödpasta gjord av?
Lödpasta består av två ingredienser: mikroskopiskt lödlegeringspulver och ett flussmedel som binder det till en pasta. Pulvret bildar fogarna under omsmältningen, medan flussmedlet avlägsnar oxid från metallen, hjälper det smälta lodet att väta plattorna och tillfälligt håller delarna på plats innan de uppvärms. Viktmässigt är pastan mestadels pulver; volymmässigt är flussmedlet en betydande andel, vilket är anledningen till att en tryckt beläggning synbart krymper när flussmedlet brinner bort i ugnen.
Pulvret graderas efter partikelstorlek, angett som ett "typ"-nummer: Typ 3 passar för allmän montering, medan typ 4, typ 5 och finare behövs för små och täta delar där pasta måste pressas genom små stencilöppningar. Finare pulver kostar mer och är mer känsligt för hantering, så kvaliteten matchas efter den minsta detaljen på kortet. Om skillnaden mellan pasta och vanligt flussmedel är oklar, klargör denna jämförelse av lödpasta kontra lödflussmedel det.
2. Blyfri kontra blyhaltig lödpasta (SAC305 kontra Sn63/Pb37)
Blyfri lödpasta (vanligtvis SAC305) smälter vid cirka 217–227 °C, medan blyhaltig lödpasta (Sn63/Pb37) smälter lägre vid cirka 183 °C och flyter lättare. Valet styrs vanligtvis av efterlevnad: produkter som säljs på RoHS-marknader behöver en blyfri lödprocess om de inte uppfyller kraven för ett undantag, medan blyhaltig pasta överlever i vissa specialiserade och äldre tillämpningar.
| Blyhaltig (Sn63/Pb37) | Blyfri (SAC305) | |
|---|---|---|
| Smältpunkt | ~ 183 ° C | ~217-227°C |
| Vätning / användarvänlighet | Flyter lätt, förlåtande | Mindre förlåtande, stramare profil |
| Compliance | Begränsad enligt RoHS | RoHS-kompatibel |
| Ledutseende | Glänsande | Mattare, kornigare |
Blyfritt materials högre smältpunkt innebär mer termisk belastning på komponenterna och en stramare återflödesprofil, så processkontroll är viktigare. För de flesta kommersiella produkter idag är blyfritt standard och rätt utgångsantagande om du inte har en specifik anledning till annat.
3. Icke-rengörande, vattenlösligt eller kolofoniumflussmedel: vilket att välja
Välj icke-rengörande flussmedel för de flesta monteringsarbeten, vattenlösligt när du behöver maximal vätning och kan tvätta kortet, och rosinflussmedel för handlödning och omarbetning. Icke-rengörande flussmedel lämnar en liten, godartad rest som normalt inte behöver tvättas och är standard för mycket modern produktion. Vattenlösligt flussmedel ger utmärkt vätning men lämnar en frätande rest som måste tvättas bort helt. Rosinbaserat flussmedel (RMA) är den klassiska kemin – finns i blyhaltiga och blyfria varianter – och dess rester rengörs vanligtvis för en snygg finish.
Rätt flussmedel beror på hur kortet rengörs, hur känslig kretsen för rester är och tillförlitlighetsklassen. Vid tveksamhet är ingen rengöring det säkraste generella valet, med rengöring tillagd där utseende eller hög tillförlitlighet kräver det.
4. Hur man använder lödpasta med en stencil och reflow
För att använda lödpasta, tryck den på plattorna med hjälp av en stencil, placera komponenterna i den våta pastan och värm sedan hela kortet i en reflow-ugn så att varje skarv formas samtidigt – applicera och placera först, värm sist. Detta är motsatsen till trådlödning, där du värmer varje skarv individuellt. I produktionen sker sekvensen på en samordnad SMT-monteringslinje :
- Schablontryck. Ett laserskuret stål SMT stencil sitter på kortet och en gummiskrapa tvingar pasta genom öppningar på varje dyna. Öppningsstorlek och stenciltjocklek bestämmer lödvolymen – en av de viktigaste variablerna – styrd av noggranna stencilöppningsdesign.
- Placering. En pick-and-place-maskin placerar varje del på sina pastatäckta dynor; den klibbiga pastan håller dem tills de återflyts.
- Omflöde. Skivan passerar genom en kontrollerad profil – förvärmning, blötläggning, en topp över legeringens smältpunkt och sedan kylning. En korrekt reflow-lödprofil låter flödet aktiveras och ytspänningen dra varje del i linje.
- Inspektion. AOI kontrollerar skarvar och placering efter omsmältning, och röntgeninspekterar dolda skarvar under BGA:er.
För prototyper använder tillverkarna en manuell schablon med en värmeplatta eller varmluftsstation; principerna är identiska, i mindre skala. Det vanligaste nybörjarfelet är för mycket pasta, vilket orsakar bryggor, så sikta på en tunn, jämn beläggning som matchar dynan.
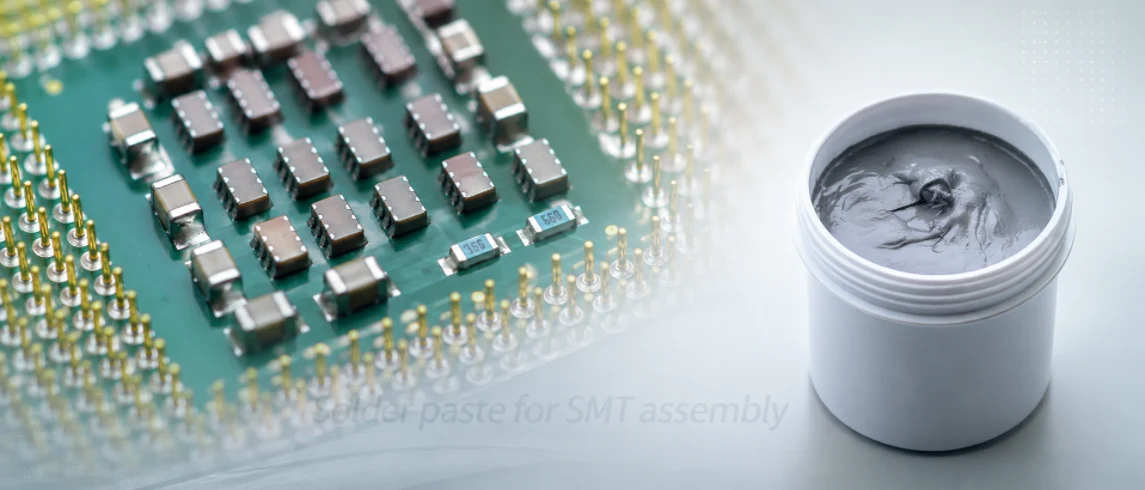
Kontroll av schablontryck är en av de första produktionskontrollerna inom tillförlitlig SMT-montering.
5. Hur man förvarar lödpasta och dess hållbarhet
Förvara lödpasta förseglad i kylskåp vid cirka 2–10 °C, där hållbarheten vanligtvis är 6–12 månader; vid rumstemperatur håller oöppnad pasta bara några veckor. Värm en förseglad burk till rumstemperatur (ofta 4–6 timmar) innan du öppnar den, så att kondens inte förorenar pastan och orsakar stänk eller porösa hål.
Några fler regler håller den frisk: respektera öppnings- och inställningstiden, eftersom tryckt pasta har en begränsad livslängd på schablonen innan den torkar; frys aldrig in den igen; blanda aldrig gammal med ny; och kassera utgången pasta hellre än att riskera det. Lödpasta är ett lättfördärvligt material, och dålig hantering är en dold orsak till defekter, så behandla den som den förbrukningsvara den är.
6. Lödpastdefekter: överbryggning, tombstoning och hålrum
De flesta defekter i lödpasta – bryggbildning, tombstoning, tomrumsbildning, otillräckligt lödtal och lödkulor – kan spåras tillbaka till pastans volym, justering eller omsmältningsprofilen. Att känna till orsaken låter dig förhindra omarbetning snarare än att jaga den:
| defekt | Typisk orsak | Förebyggande |
|---|---|---|
| Överbryggning (shorts) | För mycket pasta eller för stora öppningar | Minska bländarstorleken; kontrollera schablon- och trycktryck |
| Gravstenläggning | Ojämn pasta eller uppvärmning som drar ett flis upprätt | Balansera dynan och klistret i båda ändar; finjustera profilen |
| Tömning | Instängda flussgaser, fukt eller en dålig profil | Korrekt hantering; optimerad profil; röntgen för verifiering |
| Otillräckligt lödning | För lite pasta, igensatta öppningar, torkad pasta | Kontrollera schablonens renhet och pastans färskhet |
| Lödkulor / stänk | Fukt i pastan eller för snabb förvärmning | Värm pastan, försegla den före användning; sänk ramphastigheten |
Den gemensamma tråden är processkontroll. Att förstå det bredare mönstret av vanliga SMT-monteringsfel hjälper dig att designa kort som skriver ut bra, och tombstoning i synnerhet har en välkänd uppsättning grundorsaker och lösningar som är värda att studera.
7. Lödpasta i produktions-SMT-montering
Utöver en handfull prototyper – och definitivt för finpunkts- eller BGA-arbete – hanteras lödpasta bäst som en kontrollerad process. På en professionell linje utformas stencilen kring kortets platta geometri och finaste stigning, pastan väljs utifrån dina RoHS- och tillförlitlighetsbehov, och profilen ställs in för den valda legeringen, backad upp av pastainspektion, AOI och röntgen för dolda fogar.
Många pastarelaterade defekter är i själva verket designproblem – dysstorlekar, avstånd och orientering som gör bra utskrift svår – så en tillverkningsbarhetskontroll i förväg ger stencilen och profilen bästa chans att få rena skarvar första gången. Highleap kör hela den vägen genom SMT-kretskortsmontering och, där det behövs, specialiserad BGA-montering med röntgenverifiering. När du begär en monteringsoffert, berätta för oss om produkten måste vara blyfri, eventuella rengöringskrav och den minsta komponenten eller delning på kortet.
Få en offert för SMT-montering
8. Vanliga frågor om lödpasta
Vad är lödpasta gjord av?
En suspension av fint lödlegeringspulver i ett flussmedel. Pulvret bildar fogarna under omsmältningen; flussmedlet rengör metallen, underlättar vätning och håller delarna på plats.
Vad är skillnaden mellan blyfri och blyhaltig lödpasta?
Blyfri pasta (SAC305) smälter vid cirka 217–227 °C och är RoHS-kompatibel; blyhaltig pasta (Sn63/Pb37) smälter lägre vid cirka 183 °C, flyter lättare, men är begränsad enligt RoHS.
Hur använder man lödpasta?
Skriv ut det på plattorna (genom en stencil för bästa resultat), placera komponenterna i den våta pastan och värm sedan hela kortet i en reflow-ugn så att varje skarv formas samtidigt. Applicera och placera först, värm sist.
Behöver lödpasta kylas, och vad är dess hållbarhet?
Ja – förvara den försluten vid cirka 2–10 °C, där hållbarheten vanligtvis är 6–12 månader. Värm den till rumstemperatur medan den är försluten innan du öppnar den för att undvika kondens.
Varför överbryggar mina ytmonterade skarvar?
Vanligtvis för mycket pasta eller för stora stencilöppningar, ibland med feljustering. Att minska öppningsstorleken, verifiera stencilen och kontrollera trycktrycket löser vanligtvis problemet.
Klarar Highleap fine-pitch- och BGA-montering?
Ja. Highleap använder finkorniga pastor, schabloner utformade för tät stigning, kontrollerade omsmältningsprofiler och röntgeninspektion för dolda fogar, med en i förväg granskning av tillverkningsbarheten.

Rekommenderade inlägg
Tillverkning av TMM4-filterkretskort
Tillverkning av TMM4-filterkretskort styrs av...
TMM3-kretskortstillverkning för RF-moduler
Tillverkning av TMM3-kretskort är mest användbar där RF-modulen...
TMM6 PCB-tillverkning
TMM6-tillverkning är processkontrollsidan för en mellan-Danmark...
TMM10-kretskortstillverkning för kompakta RF-konstruktioner
InnehållsförteckningHur TMM10 krymper RF-strukturerTMM10 vs...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.