
Процес виробництва друкованих плат: від проектування друкованих плат та CAM-інженерії до виготовлення та складання
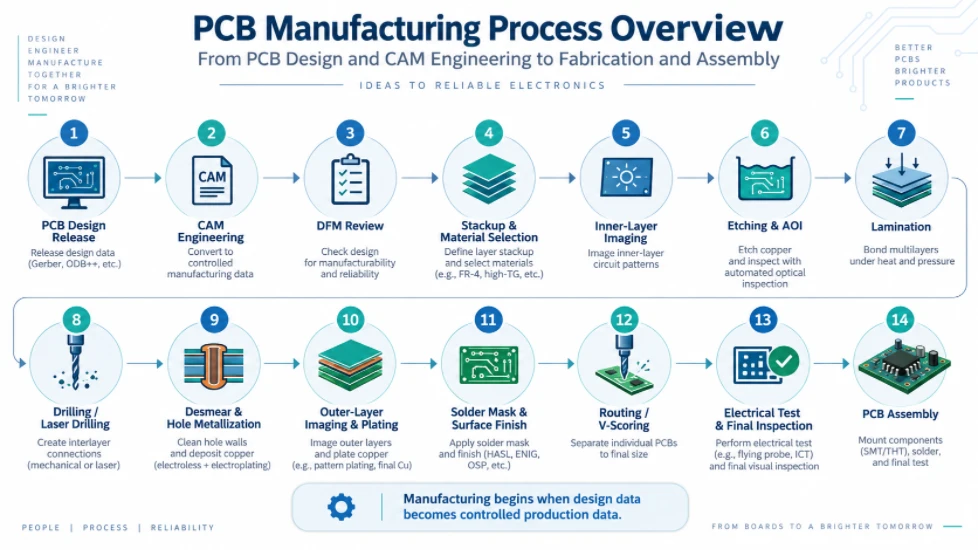
Рисунок 1. Огляд процесу виробництва друкованих плат
Процес виробництва друкованих плат починається не тоді, коли панель, покрита міддю, потрапляє на лінію формування зображень. На професійному заводі з виробництва друкованих плат виробництво починається з перетворення даних розробника на контрольовані виробничі дані. Це перетворення є відповідальністю CAM-інженерів.
Розробник друкованих плат визначає електричні наміри, механічні обмеження, цільові параметри стека та інтерфейси компонентів. CAM-інженер перетворює ці наміри на придатні для виробництва ескізи, програми свердління та трасування, дані панелей, контрольні посилання, купони імпедансу та технологічні інструкції. Ці результати потім надсилаються через заводську систему планування ресурсів підприємства (ERP) або систему виробничих інструкцій, щоб кожен виробничий відділ працював за одним контрольованим визначенням.
У цьому посібнику пояснюється повний процес виробництва друкованих плат, від передачі інженерних робіт до підготовки матеріалу, обробки внутрішнього шару, ламінування, свердління, гальванічного покриття, візуалізації зовнішнього шару, паяльної маски, обробки поверхні, профілювання, електричних випробувань та остаточної перевірки. Також пояснюється, що розробники друкованих плат повинні розуміти про CAM, щоб їхні плати проходили інженерний розгляд з меншою кількістю питань, меншою кількістю компромісів та стабільнішим шляхом до виробництва.
Що насправді включає процес виробництва друкованих плат?
Процес виробництва друкованих плат – це контрольоване перетворення даних проекту друкованої плати на фізичну плату, яка відповідає електричним, розмірним, матеріальним та надійним вимогам. Він включає більше, ніж просто візуалізацію та травлення. Процес, готовий до виробництва, зазвичай має чотири пов'язані інженерні рівні:
| Інженерний рівень | Основна відповідальність | Типовий вихід |
|---|---|---|
| Дизайн друкованої плати | Визначає з'єднання схем, маршрутизацію, розміщення, механічні інтерфейси, цільові елементи стеку та обмеження проектування. | Дані Gerber/ODB++/IPC-2581, файли свердління з ЧПУ, виробниче креслення, стек, список з'єднань та конструктивні примітки. |
| CAM та DFM-інженерія | Перевіряє технологічність, усуває неоднозначності даних, застосовує затверджену компенсацію процесу та створює дані, готові до виробництва. | Виробниче креслення, програми свердління/фрезерування, дані панелей, посилання на область інтересу, дані випробувань, купони та інженерні питання за потреби. |
| Виробнича інженерія / ERP-MI | Визначає маршрут процесу, матеріали, обладнання, спеціальні інструкції, перевірки та контрольні точки приймання. | Мандрівник або головний інспектор, послідовність робочого центру, виклики матеріалів, примітки щодо спеціальних процесів та вимоги до перевірки. |
| Виготовлення та перевірка | Фізично збирає, завершує та тестує голу друковану плату. | Випущені плати без фарби, готові до відвантаження або складання друкованої плати. |
Ця відмінність важлива, оскільки багато описів виготовлення друкованих плат починаються з «друку внутрішнього шару». На промисловому заводі з виробництва друкованих плат панель не повинна досягати цього етапу, доки CAM не встановить, що означає кожен шар, чи є конструкція технологічною, який метод виробництва застосовується та який компенсований набір даних повинен використовувати кожен робочий центр.
Огляд процесу виробництва друкованих плат
Випуск проекту друкованої плати → прийом даних → нормалізація CAM → перевірка DFM та можливостей → інженерні питання, якщо потрібно → перевірка стекування та імпедансу → компенсація CAM → панелізація та оснащення → визначення процесу ERP/MI → підготовка матеріалу → візуалізація внутрішнього шару → травлення внутрішнього шару → зовнішнє покриття внутрішнього шару → нанесення шару та ламінування → свердління / лазерне свердління → знебарвлення та металізація отворів → візуалізація зовнішнього шару → міднення та травлення → зовнішнє покриття зовнішнього шару → паяльна маска → легенда → обробка поверхні → профілювання / фрезерування / V-подібна різьба → електричні випробування та перевірка розмірів → остаточна перевірка та упаковка → складання друкованої плати (за бажанням).
Точний маршрут змінюється залежно від кількості шарів, структури, ваги міді, системи матеріалів, обробки поверхні та спеціальних механічних вимог. Двошарова плата FR-4 може обійти кілька багатошарових операцій, тоді як плата HDI може повторювати цикли ламінування та лазерного свердління кілька разів.
Чому CAM-інженерія є мостом між проектуванням та виробництвом друкованих плат
САПР для друкованих плат описує, що повинен робити виріб з електричної та механічної точки зору. Виробничому обладнанню потрібен інший рівень інформації: геометрія компенсованого провідника, визначення свердлильного інструменту, координати панелі, полярність процесу, дані візуалізації, купони, характеристики інструменту, шляхи трасування, інформація про оздоблення, посилання на перевірку та примітки, що стосуються процесу. CAM-інженерія створює цей рівень перетворення.
З цієї причини CAM не слід розглядати як «перевірку Gerber» в останню хвилину. Компетентний огляд CAM запитує, чи зможе конструкція витримати весь виробничий процес. Наприклад, перехідний отвір може бути допустимим згідно з правилами проектування CAD, але все ще мати недостатній запас кільцевого кільця після врахування допуску свердління та припуску на суміщення. Траса може відповідати номінальній ширині в конструкції, але вимагати компенсації травлення на основі ваги міді та обраного процесу візуалізації/травлення. Механічно дійсний паз може вимагати іншого процесу, оскільки він покритий металом, має нерівну структуру, контрольовану глибину або розташований на краю плати.
Інженер CAM повинен захищати електричний задум проектувальника під час перетворення номінальних розмірів конструкції у виробничі розміри. Саме тому хороший завод розрізняє компенсацію процесу від модифікації конструкції . Компенсація виробництва призначена для досягнення кінцевих розмірів замовника після травлення, покриття, ламінування або механічної обробки. Зміна, яка впливає на підключення, розмір кінцевого отвору, геометрію з контрольованим імпедансом, визначення контуру або іншу функціональну вимогу, повинна розглядатися як інженерне питання, а не як непомітний перероблений проект.
Етап 1: Пакет виробничих даних та задум проектування
Якість процесу виробництва друкованих плат сильно залежить від якості пакета випуску. CAM може виправити проблеми форматування, але не може з упевненістю вгадати відсутній задум дизайну. Найсильніший пакет випуску містить як машинозчитувані дані, так і стислий опис процесу виготовлення.
| Дані або вимога | Навіщо це потрібно CAM | Поширена неоднозначність, якої слід уникати |
|---|---|---|
| Мідь, паяльна маска та шари легенди | Встановлює запланований образ побудови для кожної сторони та внутрішнього шару. | Нечіткі назви шарів, відсутня інформація про полярність, дублікати або застарілі шари. |
| Файли для свердління з ЧПУ та таблиця свердління | Розділяє вимоги до свердління PTH, NPTH, мікровідвідних отворів та спеціальних отворів, а також зіставляє готові отвори з виробничими інструментами. | Використання одного й того ж символу для плакованих та неплакованих отворів або змішування діаметрів готових отворів та отворів інструменту. |
| Контур плати та шар траси | Визначає кінцеві розміри, внутрішні вирізи, пази та елементи профілю. | Контур, дубльований на кількох шарах, відкриті контури, конфліктні розміри або нечітка геометрія пазу. |
| Креслення виготовлення | Повідомляє про товщину, допуск, обробку, мідь, механічні примітки та спеціальні процеси. | Нотатки, що конфліктують з даними Gerber/drill, або загальні скопійовані нотатки, які не стосуються плати. |
| Набір шарів друкованої плати | Визначає вагу міді, діелектричну конструкцію, товщину готової конструкції та архітектуру з контрольованим імпедансом. | Номінальні діелектричні розміри без зазначення, чи може виробник оптимізувати матеріали. |
| Таблиця контрольованого імпедансу | Пов'язує кожну ціль імпедансу з шаром, геометрією траси, опорною площиною та допуском. | Визначення цілі, але не визначення відповідних мереж або геометрії. |
| Дані нетліста IPC або інтелектуального проектування | Підтримує порівняння з'єднань та зменшує ймовірність того, що графічна неоднозначність перетвориться на електричну помилку. | Список з'єднань, згенерований з іншої версії проекту. |
| Оздоблення поверхні та вибіркове оздоблення | Визначає маршрутизацію процесу та впливає на паяльність, планарність, знос контактів та сумісність складання. | Викликаючи критику ENIG на глобальному рівні, водночас очікуючи «твердих» пальців без визначення окремих областей. |
| Спеціальні механічні вимоги | Дозволяє CAM визначати зенкування, роззенкування, фрезерування з контрольованою глибиною, зубчасті виступи, обшивку кромок або елементи пресування. | Надання лише форми креслення без кінцевого діаметра, глибини/залишкової товщини та допуску. |
Gerber залишається поширеним, тоді як ODB++ та IPC-2581 можуть містити більш структуровану інформацію, якщо їх підтримують і розробник, і виробник. Незалежно від формату, контроль версій є критично важливим. Дані міді, свердління, креслення, стека та списку з'єднань повинні описувати одну й ту саму версію.
Етап 2: Нормалізація даних CAM та огляд DFM
2.1 Нормалізація даних: реконструкція одного надійного визначення плати
Перше завдання CAM полягає в тому, щоб забезпечити внутрішню узгодженість даних. Перед початком будь-якого редагування виробництва перевіряються одиниці вимірювання, координати, початок координат, порядок шарів, стан дзеркала, полярність, визначення отворів, формати свердління та геометрія профілю. CAM-інженер також виявляє невикористані дані, дублікати шарів та елементи, які могли бути експортовані по-різному з різних CAD-систем.
Саме тут інтелектуальний пакет релізів економить час. Чим менше неоднозначностей має інтерпретувати CAM-інженер, тим менший ризик того, що час інженера буде витрачено на розрізнення навмисної функції від артефакту експорту.
2.2 Перевірки зв'язності та зв'язків шарів
CAM порівнює конструкцію за шарами міді, даними буріння та, за наявності, списком нетто клієнта. Мета полягає не лише у пошуку очевидних розривів або коротких замикань. Вона також полягає у перевірці зв'язків між контактними площадками та отворами, структури переходів, з'єднання площин, антиконтактних площадок, теплових рельєфів та передбачуваного зв'язку між міддю та механічними характеристиками.
2.3 Огляд ширини ліній, інтервалів та ваги міді
Мінімальну ширину та відстань між провідниками не можна оцінити незалежно від товщини міді та технологічного процесу. Зі збільшенням ваги міді травлення стає складнішим, а латеральне травлення має більший вплив на готову геометрію. Тому CAM перевіряє мінімальну лінію/відстань разом з базовою міддю, готовою міддю та тим, чи є елемент ізольованим, чи розташований у щільному мідному полі.
Розробникам слід уникати трактування обмежень виробничих можливостей друкованих плат як універсального числа, яке застосовується до кожної ваги міді та кожного шару. Більш технологічна конструкція використовує звичайні виробничі можливості для вибраної конструкції та залишає екстремальну геометрію лише там, де це необхідно для щільності схеми.
2.4 Кільцеве кільце, допуск свердління та зазор між отвором та міддю
Готовий отвір з гальванічним покриттям не має такого ж розміру, як і серійне свердло. Завод повинен враховувати відкладення міді на стінці отвору, допуск свердління та варіації процесу. Тому CAM оцінює геометрію площадки та кільцевого кільця після застосування виробничого свердла та припусків на суміщення.
Той самий принцип застосовується до відстані між отворами та провідниками. Вимірювання CAD, виконане з номінального готового отвору, може не становити виробничого ризику. CAM перевіряє виробничий отвір, його компенсацію та мідь, яка має залишитися після свердління, гальванічного покриття та суміщення. Це особливо важливо для щільних багатошарових конструкцій, отворів, що пресуються, та конструкцій, близьких до мінімальної заводської кільцєвої здатності.
2.5 PTH, NPTH, шліци та отвори нестандартної форми
Наскрізні отвори з гальванічним покриттям та негальванізовані отвори повинні бути однозначно визначені в пакеті проектування. CAM може використовувати різні етапи свердління, правила компенсації або послідовності процесів для елементів PTH та NPTH. Гальванізовані пази та нерівні гальванізовані отвори потребують додаткового розгляду, оскільки їх технологічність залежить від геометрії, доступу до інструменту, маршруту гальванічного покриття, кільцевого кільця та прилеглої міді.
Такі спеціальні елементи, як зубчасті отвори, обшивка країв та напівотвори з обшивкою, повинні бути чітко визначені. Вони впливають на компонування та профілювання панелі, оскільки елемент повинен залишатися механічно підтримуваним до правильного етапу виробництва.
2.6 Технологічність паяльної маски
CAM виконує перевірки паяльної маски DFM на відповідність геометрії контактних майданчиків, ширині греблі, допуску суміщення, обробці переходних отворів та вимогам до складання. Отвір у паяльній масці, який виглядає прийнятним у CAD, може стати проблематичним, коли два сусідні отвори зливаються, коли вузьку гребінку маски неможливо надійно утримувати або коли перехідний отвір ненавмисно оголюється в області, придатній для паяння.
Розробники повинні вказувати передбачуваний тип обробки переходів, де це важливо: відкритий, тентований, заглушений, заповнений смолою та закритий, або інша контрольована структура. CAM не повинен робити висновок про високу надійність обробки виключно на основі наявності отвору в шарі паяльної маски.
2.7 Огляд легенди та маркування компонентів
Текст, нанесений шовкографією, перевіряється на читабельність та на зіткнення з відкритими контактними площадками, контрольними точками, золотими пальцями та іншими ділянками, де чорнило заборонено. CAM може обрізати некритичні написи з контактних площадок згідно з узгодженим правилом виробництва, але маркування, критичне для складання, повинно бути розроблене з достатнім зазором, а не покладатися на автоматичне обрізання.
2.8 Край дошки, V-подібний паз та зазор для фрезерування
Компоненти, мідь, перехідні отвори та гальванічні елементи поблизу краю плати повинні бути оцінені з урахуванням передбачуваного методу депанелізації. V-подібне напилення, фрезерування виводів, штамповані отвори та фрезерування на верстатах з ЧПК створюють різні механічні умови. CAM також повинен знати, чи призначений край плати для використання як голий діелектрик, гальванічний, корончастий або як частина системи роз'єму/контакту.
2.9 Золоті пальці та змішана обробка поверхонь
Селективні твердозолочені пальці – це не просто «ще одне покриття поверхні друкованої плати ». Вони можуть вимагати спеціальних гальванічних з'єднань та певної послідовності процесів, перш ніж ці тимчасові з'єднання будуть видалені під час профілювання. Коли конструкція поєднує золоті пальці з ENIG, OSP, іммерсійним оловом, іммерсійним сріблом або HASL на решті плати, CAM повинен правильно визначити селективні області та порядок виробництва.
Якщо виріб не дозволяє тимчасових з'єднань гальванічних покриттів, про це обмеження слід повідомити заздалегідь, оскільки воно може змінити рекомендований процес. Те саме стосується вимог до фаски, допусків довжини пальців та будь-якої геометрії «довгий/короткий палець».
2.10 Баланс міді та залишкова мідь
Інженери CAM також звертають увагу на те, скільки міді залишається на кожному шарі та як мідь розподіляється по панелі. Одним корисним інженерним показником є коефіцієнт залишкової міді:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Це важливо, оскільки ламінування – це процес, що передбачає використання смоли в потоці. Дуже різна щільність міді на суміжних шарах може змінювати потребу в смолі, локальну діелектричну товщину та механічний баланс. Товсті мідні плати посилюють цей ефект. Конструкція з великими ділянками без міді поруч із важкою міддю може вимагати змін у стекуванні елементів, стратегій балансування міді або додаткового контролю процесу.
Для розробника друкованих плат урок простий: баланс міді — це не лише естетична проблема. Він впливає на технологічність, контроль товщини плати, ризик деформації та, в деяких конструкціях, на діелектричну поведінку навколо імпедансних структур.
2.11 Контрольований імпеданс та високочастотні матеріали
Контрольований імпеданс слід розглядати як систему стекування, а не як число ширини доріжки. CAM та технологічні процеси враховують товщину діелектрика, товщину міді, геометрію готового провідника, співвідношення опорної площини та фактичну систему матеріалів. Для радіочастотних та мікрохвильових конструкцій з використанням таких матеріалів, як Rogers , Taconic, Arlon або інших ламінатів з низькими втратами, обробка, що залежить від матеріалу, також може впливати на свердління, підготовку поверхні, ламінування та розмірну поведінку.
Найбезпечніший варіант розробки забезпечує цільовий імпеданс, допуск та електричну геометрію, водночас дозволяючи виробнику запропонувати контрольоване суміщення, де це доречно. Остаточну виробничу геометрію слід підтвердити перед виготовленням, а не припускати, що номінальна ширина траєкторії CAD залишиться незмінною.
Етап 3: Компенсація CAM, панелізація та виробничі дані
Після вирішення проблем DFM, CAM перетворює номінальні проектні дані на виробничі. Ці редагування є навмисними засобами контролю процесу, а не довільними змінами до схеми.
3.1 Компенсація травлення та візуалізації
Мідь видаляється як латерально, так і вертикально під час травлення. Залежно від ваги міді та процесу, інженер CAM може компенсувати особливості провідника таким чином, щоб розміри готової доріжки та контактної площадки після візуалізації, покриття та травлення були на цілі. Стратегія компенсації може відрізнятися для внутрішнього та зовнішнього шарів, оскільки їхні технологічні маршрути відрізняються.
3.2 Компенсація свердління та покриття
Для елементів PTH виробничий свердло вибирається таким чином, щоб готовий отвір відповідав вимогам замовника після металізації стінки отвору. Елементи NPTH обробляються окремо, оскільки вони не призначені для отримання однакової мідної конструкції. CAM також ефективно групує свердлильні інструменти, захищаючи спеціальні допуски та елементи контрольованої посадки.
3.3 Оптимізація паяльної маски та легенди
Виробничі отвори підлаштовуються під процес паяльної маски та можливості суміщення. CAM перевіряє мінімальні перегородки, зв'язки маски та контактних майданчиків, оголену мідь та непередбачувані отвори. Легенди можуть бути обрізані з поверхонь, що паяються, відповідно до затверджених правил, тоді як критичні позначки повинні залишатися саме там, де їх вимагає креслення.
3.4 Панелізація
Індивідуальна друкована плата клієнта зазвичай виготовляється у вигляді більшої робочої панелі. CAM вибирає орієнтацію, кількість масивів, відстань між ними, рейки, отвори для інструментів, опорні позначки, купони, метод відриву та стратегію трасування на основі ефективності виготовлення та потреб подальшого складання. Панелізація може впливати на використання матеріалу, розподіл покриття, жорсткість плати, можливість V-подібного розміру та автоматизовану обробку.
Коли замовник постачає складальний масив, CAM повинен зберегти намір складання та перевірити, чи масив також сумісний з виробництвом. Коли завод створює панель, вимоги до складання все одно слід враховувати, якщо плати будуть безпосередньо переміщуватися у SMT-виробництво.
3.5 Купони, інструменти та не пов'язані з продуктом функції
Робоча панель може включати купони імпедансу, реєстраційні мішені, випробувальні купони, елементи контролю процесу та інструменти. Вони знаходяться поза межами готової схеми, але є частиною виробничого контролю. Їх розміщення має бути спроектовано таким чином, щоб вони відображали відповідні виробничі умови, не перешкоджаючи роботі продукту або депанелізації.
3.6 Що CAM не повинен змінювати непомітно
CAM не повинен використовувати зручність виробництва як привід для зміни електричного проекту замовника. Зміни в розмірі готового отвору, контурі плати, геометрії імпедансу поза узгодженою моделлю компенсації, з'єднанні, мідних зазорах, що змінюють продуктивність, або функціональних механічних характеристиках повинні викликати інженерне питання. Контрольований процес затвердження є частиною надійного процесу виробництва друкованих плат.
Етап 4: Розробка Stackup та випуск процесу ERP/MI
Щойно дані CAM стануть придатними для виробництва, завод повинен визначити, як насправді буде виготовлена плата. Саме тут проектування стека , вибір матеріалів та маршрутизація процесу стають формальними інструкціями з виробництва.
4.1 Товщина готової дошки є результатом складування
Товщина кінцевого матеріалу – це не просто сума значень каталожного осердя та препрегу. Інженери повинні враховувати розподіл міді, плинність смоли, структуру міді та внесок покриттів та оздоблення в товщину, де це доречно. Корисна концептуальна модель:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Для багатошарових плат ефективна діелектрична товщина після пресування залежить від системи препрегів та навколишнього мідного шару. Це ще одна причина, чому співвідношення залишкової міді має значення під час аналізу штабелювання.
4.2 Шарувата конструкція та спеціальні матеріали
Стандартний FR-4, FR-4 з високим Tg, ламінат з низькими втратами, RF-матеріали на основі PTFE, матеріали з металевим сердечником та жорстко-гнучкі конструкції не мають одного універсального рецепту ламінування. CAM та технологічні процеси повинні відповідати вимогам замовника до продуктивності, перевіреному матеріалу та технологічному маршруту. Високочастотні гібридні конструкції заслуговують на особливу увагу, оскільки різні матеріали можуть мати різну поведінку щодо плинності, розмірів та підготовки поверхні.
4.3 ERP/MI-мандрівник перетворює рішення CAM на заводські інструкції
У плані ресурсопостачання (ERP) або системі технічного обслуговування (MI) заводу має бути визначено набір матеріалів, вимоги до міді, метод візуалізації, послідовність ламінування, програми свердління, маршрут покриття, вимоги до паяльної маски та легенди, обробку поверхні, інструкції з трасування/V-подібного малюнку, спеціальні механічні операції, точки контролю та вимоги до електричних випробувань.
Спеціальні операції повинні бути чітко визначені. Наприклад, паз або зенкерування з контрольованою глибиною повинні мати відповідний ідентифікатор програми та необхідний діаметр/геометрію плюс глибину або залишкову товщину та допуск. Вибірковий процес "золотий палець" повинен вказувати необхідну вибіркову обробку та послідовність фрезерування. Сліпий/закопаний перехідний отвір повинен визначати, який цикл ламінування створює кожну структуру перехідного отвору.
Це практичний момент, коли CAM-інженерія стає рецептом виробництва. Якщо виробничий маршрут є нечітким, оператори нижче за течією змушені інтерпретувати наміри самостійно. Хороший процес усуває цю неоднозначність до випуску партії.
Етап 5: Процес виготовлення друкованої плати крок за кроком
Після затвердження CAM та випуску MI починається фізичне виготовлення. Наступна послідовність описує поширений процес виготовлення багатошарової субтрактивної друкованої плати. Точний маршрут залежить від конструкції.
Крок 1: Підготовка матеріалу та розкрій панелей
Мідні осердя, мідна фольга та препрег вибираються відповідно до затвердженого набору матеріалів. Ідентичність матеріалу, вага міді, товщина та простежуваність партії перевіряються перед тим, як панелі будуть нарізані до робочого розміру. Високочастотні та спеціальні ламінати можуть вимагати спеціального контролю зберігання, обробки або підготовки поверхні.
Крок 2: Візуалізація внутрішнього шару
Внутрішній шар CAM-даних переноситься на фоторезист за допомогою прямого лазерного візуалізації або іншого схваленого методу візуалізації. Мішені реєстрації, вбудовані в CAM-дані, допомагають контролювати вирівнювання шарів. Мета полягає у створенні візерунка резиста, який захистить мідь, що залишиться після травлення.
Крок 3: Травлення внутрішнього шару та зняття резиста
Незахищену мідь хімічно видаляють, утворюючи малюнок внутрішнього провідника. Потім резист зачищають, а панель очищують. Параметри травлення контролюються таким чином, щоб готова геометрія провідника відповідала компенсованій мішені CAM, а не просто оригінальним номінальним розмірам CAD.
Крок 4: Внутрішній шар AOI
Автоматизована оптична перевірка порівнює протравлений шар з еталоном CAM. Розриви, короткі замикання, надрізи, виступи та інші дефекти провідника можна виявити до ламінування, коли шар ще доступний. Ця контрольна точка запобігає постійному захованню відомого дефекту внутрішнього шару всередині багатошарової плати.
Крок 5: Обробка зв'язку, укладання та реєстрація шарів
Внутрішні жили готуються до склеювання та укладаються за допомогою препрегу та мідної фольги відповідно до затвердженої послідовності. Орієнтація та порядок шарів ретельно контролюються. Для багатошарових плат саме укладання електричного шару перетворюється на фізичну структуру.
Крок 6: Ламінування
Стек пресується під контрольованим циклом нагрівання та тиску. Препрегова смола тече, заповнює простори навколо міді та затвердіває, щоб з'єднати шари. Параметри пресування повинні відповідати системі матеріалів та конструкції. Щільність міді, товщина діелектрика та геометрія важкої міді впливають на течію смоли та кінцеву товщину.
Крок 7: Перевірка реєстрації та буріння
Після ламінування, суміщення може бути перевірено за допомогою рентгенівського випромінювання або інших методів вирівнювання перед механічним свердлінням. Свердління на верстатах з ЧПК створює отвори для труб, компонентів та інструментів відповідно до програми компенсованого свердління. Лазерне свердління використовується для мікровідкриттів у конструкціях HDI. Спеціальні програми можуть використовуватися для зенкування, роззенковування та елементів контрольованої глибини.
Крок 8: Знебарвлення та підготовка стінки отвору
Механічне свердління оголює діелектрик і може залишити плями смоли на внутрішніх мідних інтерфейсах. Знебарвлення та кондиціонування отвору готують стінку отвору, щоб подальша металізація могла утворити надійне електричне з'єднання з внутрішніми мідними шарами.
Крок 9: Хімічне міднення та металізація наскрізних отворів
Тонкий шар провідної міді наноситься на стінку непровідного отвору, створюючи зародок для подальшого електролітичного нарощування міді. Цей крок перетворює просвердлений отвір на структуру, яка може електрично з'єднувати шари після покриття.
Крок 10: Зображення зовнішнього шару
Компенсований візерунок зовнішнього шару відображається на панелі. Залежно від обраного виробничого процесу, завод може використовувати нанесення малюнка або іншу кваліфіковану послідовність. Полярність CAM та вибір процесу повинні відповідати запланованому методу нанесення покриття та травлення.
Крок 11: Міднення та травлення зовнішнього шару
Мідь вбудовується там, де це необхідно для виконання вимог до провідника та стінки отвору. Потім тимчасова система резисту/захисного металу обробляється, щоб можна було видалити небажану базову мідь. Результатом є готовий малюнок зовнішнього провідника.
Крок 12: Зовнішній шар AOI
Готовий зовнішній мідний виріб перевіряється на відповідність зразкам CAM. Тонкі конструкції, щільні BGA-роз'єми та переходи з важкої міді вимагають особливо стабільного зображення та травлення, оскільки дефекти в цій точці безпосередньо впливають на готове з'єднання.
Крок 13: Нанесення паяльної маски, експозиція та полімеризація
Наноситься рідка фотозображена паяльна маска, зображення якої отримують з даних паяльної маски CAM, проявляється та затвердіває. Маска захищає мідь від окислення та контролює, де дозволено використовувати припій під час складання. Реєстрація CAM та конструкція отворів важливі навколо контактних майданчиків з дрібним кроком, перехідних отворів та близько розташованих контактних майданчиків компонентів.
Крок 14: Легенда / шовкографія
Позначки, позначки полярності, логотипи, коди дат та інші затверджені позначки друкуються або зображуються цифровим способом. Легенда повинна залишатися читабельною, не забруднюючи паяльні або контактні поверхні.
Крок 15: Оздоблення поверхні
Оголена мідь отримує зазначене покриття. Звичайні варіанти включають ENIG, ENEPIG, OSP, безсвинцевий HASL, іммерсійне срібло, іммерсійне олово та селективне тверде золото. Правильне покриття залежить від процесу складання, кроку компонентів, вимог до контактів, очікувань щодо зберігання, радіочастотних характеристик та вартості.
Змішані покриття потребують певної послідовності. Наприклад, для золотих пальців може бути використано селективне тверде золото, тоді як решта плати отримує інше покриття, що підлягає паянню. CAM та MI повинні чітко розділяти ці області.
Крок 16: Профілювання, фрезерування, V-подібне нарізання та спеціальна механічна обробка
Фрезерування на верстатах з ЧПК, V-подібне прорізання або штампування відокремлює геометрію виробу від виробничої панелі. Пази, елементи кромок, фаски, зубці та операції з контрольованою глибиною виконуються відповідно до механічних даних та технологічного маршруту. Послідовність важлива, коли елемент має залишатися підтримуваним під час гальванічного покриття або іншої попередньої операції.
Крок 17: Електричні випробування та перевірка імпедансу
Електричні випробування друкованих плат перевіряють цілісність та ізоляцію відповідно до затвердженого списку з'єднань або тестових даних. За потреби вимірюються купони контрольованого імпедансу. Мета полягає в тому, щоб підтвердити, що фізичний процес виробництва зберіг електричну мережу, визначену проектом.
Крок 18: Перевірка розмірів, візуальний контроль та остаточний контроль якості
Під час остаточної перевірки перевіряються ключові розміри, отвори, профіль, маркування, паяльна маска, обробка, якість виготовлення та інші вимоги замовника. Додаткова перевірка або мікросекціонування можуть бути використані для валідації процесу, кваліфікації або вимог до високої надійності.
Крок 19: Очищення, пакування та випуск
Схвалені плати очищаються, захищаються від несанкціонованого використання та пошкодження навколишнім середовищем, маркуються для відстеження та упаковуються відповідно до вимог оздоблення та замовника. На цьому етапі процес виробництва друкованих плат без покриття завершений.
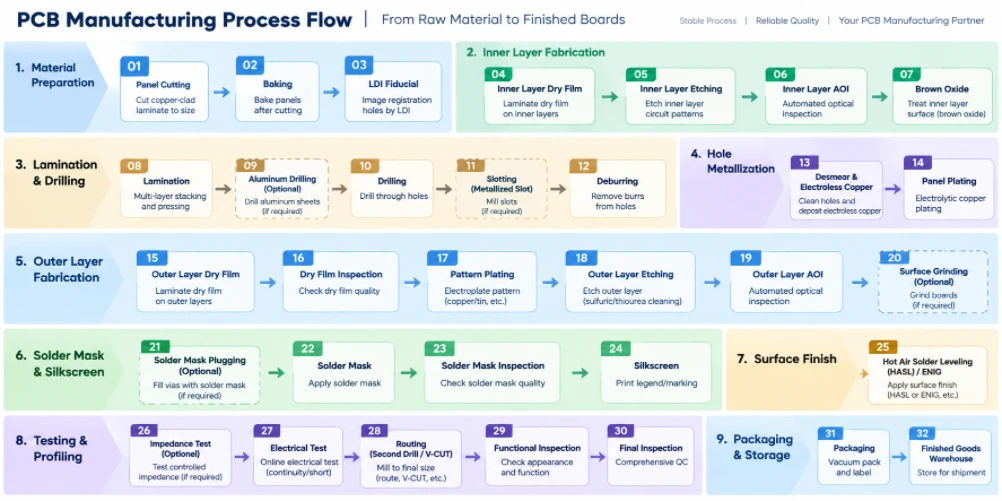
Рисунок 2. Блок-схема процесу виробництва друкованих плат
Спеціальні відділення процесу виробництва друкованих плат
Базовий потік, описаний вище, є фреймворком. Розширені плати додають цикли процесу або спеціальні елементи керування, які необхідно вирішувати під час CAM, а не виявляти в цеху.
HDI та послідовне ламінування
Виробництво друкованих плат HDI може використовувати сліпі мікровідверстия, закопані мікровідверстия, багатошарові або розташовані в шаховому порядку мікровідверстия та структури «відверстия в контактній площадкі». Ці конструкції можуть вимагати повторюваних циклів створення додаткової плати, ламінування, лазерного свердління, металізації та візуалізації. Інженер CAM повинен відобразити кожне відверстие на правильному етапі ламінування та забезпечити фізичне виконання багатошарових з'єднань у запланованій послідовності. Можливості Highleap з виробництва друкованих плат HDI призначені для конструкцій, які потребують такого типу контрольованої структури з'єднань.
Виробництво друкованих плат з важкої міді
Виробництво друкованих плат з важкої міді змінює травлення провідників, покриття, заповнення смолою та ламінування. Великі відмінності в щільності міді важче рівномірно пресувати, а дрібні проміжки стає важче підтримувати зі збільшенням товщини міді. Тому розробникам слід обговорювати поточні вимоги, вагу міді та мінімальну геометрію разом, а не вибирати їх окремо.
Виробництво друкованих плат радіочастотного та високочастотного призначення
У виробництві високочастотних друкованих плат часто використовуються матеріали Rogers, Taconic, Arlon або інші спеціальні матеріали, іноді в гібридних стеках з FR-4. Необхідно враховувати свердління, підготовку поверхні та ламінування для конкретних матеріалів, а також остаточну відповідність геометрії імпедансу фактичному виробничому стеку. З цієї причини перевірку CAM/DFM слід проводити до повного заморожування щільного ВЧ-розташування.
Виробництво жорстко-гнучких друкованих плат
Виготовлення жорстко-гнучких друкованих плат додає гнучкий матеріал, покривний шар, вибіркове склеювання та зони механічного переходу. Інженер CAM повинен перевірити межі між жорстким та гнучким матеріалами, області вигину, геометрію міді, отвори в покривному шарі, вимоги до елементів жорсткості та послідовність трасування. Ці особливості змінюють як визначення шару, так і механічний виробничий процес.
Функції контрольованої глибини, зенкування та роззенкування
Спеціальні елементи з контролем глибини повинні бути визначені готовою геометрією, розташуванням, допуском та однозначною вимогою до глибини. Креслення, яке показує лише графічний символ, недостатньо для надійного програмування ЧПК. Якщо замовник вказує залишкову товщину матеріалу замість глибини різання, у виробничій примітці має бути чітко зазначено це, щоб CAM та обробка використовували однакове посилання.
Металізовані пази, виступи та покриття країв
Ці елементи поєднують електричне покриття з остаточним механічним профілюванням. CAM має вирішити, коли елемент свердлиться або фрезерується, як він залишається закріпленим під час покриття та як оголюється готовий край. Їхнє розташування також може впливати на панелізацію та конструкцію відриву.
Що повинні знати розробники друкованих плат, щоб зробити CAM-інженерію швидшою та безпечнішою
Проектувальнику не потрібно ставати оператором CAM. Однак розуміння виробничих рішень, які має приймати CAM, допомагає проектувальнику створювати дані, які потрапляють у виробництво з меншою кількістю інженерних питань.
| Рішення про дизайн друкованої плати | Що має оцінити CAM-інженер | Краща практика проектування/релізу |
|---|---|---|
| Мінімальна кількість слідів та простору | Вага міді, поведінка травлення, ізольовані та щільні елементи та можливості заводського процесу. | Використовуйте звичайні можливості процесу, де це можливо; залиште мінімальну геометрію для справді щільних ділянок. |
| Через прокладку та кільцеве кільце | Виробниче свердло, припуск на гальванічні роботи, допуск свердління та реєстрація шарів. | Проектування з урахуванням виробничого запасу, особливо на внутрішніх шарах та отворах з високим співвідношенням сторін. |
| Зазор між отвором та міддю | Фактичний розмір виробничого свердла та допуск положення, а не лише номінальний готовий отвір. | Виміряйте зазори, використовуючи реалістичні виробничі припущення, та позначте отвори для пресування або критичні отвори. |
| ПТГ та НПТГ | Різна компенсація та маршрутизація процесів. | Чітко розділіть їх у даних свердління та примітках до виготовлення. |
| Прорізи та нерівні отвори | Стан покриття/не покриття, доцільність використання інструменту, кільцеве кільце та послідовність процесу. | Вкажіть розміри ширини/довжини готового паза та вкажіть, чи потрібно його покривати гальванічним покриттям. |
| Паяльні маскові греблі та обробка переходних отворів | Допуск реєстрації, ширина технологічної греблі та чи є перехідні отвори відкритими, тентованими, заглушеними або заповненими. | Вказуйте функціональність безпосередньо через обробку; не покладайтеся на випадкові відкриття Гербера. |
| Шовкографія поверх подушечок | Виключення чорнила та автоматичне обрізання. | Тримайте критично важливі для складання підписи подалі від оголених мідних та паяльних контактних майданчиків. |
| V-оцінка / маршрутизація | Відстань між міддю та краєм, зазор між компонентами, товщина плати, орієнтація надрізів та стабільність масиву. | Визначте передбачуваний метод депанелізації та захистіть крихкі/важкі компоненти поблизу ліній розриву. |
| Золоті пальці | Вибіркове оздоблення, з'єднання гальванічного покриття, фаска та послідовність процесу. | Визначити область твердого золота, геометрію пальця та фаску; повідомити про обмеження щодо тимчасових з'єднань гальванічного покриття. |
| Контрольований опір | Фактична діелектрична система, готова мідь, компенсація траєкторії та опорна площина. | Забезпечте ціль/допуск та ідентифікуйте мережі; за можливості забезпечте оптимізацію стекування. |
| Важка мідь | Коефіцієнт травлення, інтервал, заповнення смолою та баланс міді. | Збільште запас геометрії та уникніть великих неконтрольованих різниць щільності міді. |
| Високочастотний матеріал | Наявність матеріалів, товщина, свердління, склеювання та розмірні властивості. | Зафіксуйте точну сімейство/специфікацію матеріалів лише тоді, коли це необхідно з електричної точки зору; в іншому випадку дозвольте використання затверджених еквівалентів за домовленістю. |
| Контрольована глибина обробки | Геометрія інструменту, опорна поверхня, глибина/залишкова товщина та допуск. | Надайте повне креслення з усіма розмірами та єдине, однозначне визначення глибини. |
| Товщина дошки | Пресований діелектрик, мідна конструкція, покриття та допуск на штабелювання. | Вкажіть кінцеву товщину та допуск; дозвольте виробнику розробити детальну конструкцію відповідно до цих вимог. |
| Розподіл міді | Залишковий коефіцієнт міді, потреба в смолі, баланс товщини та ризик деформації. | Використовуйте збалансовану мідь, де це дозволяє функціональність схеми, та заздалегідь перегляньте комбінації з дуже низьким вмістом міді/важкою кількістю міді. |
Чому «проектування за номіналом» може створювати виробничі проблеми
Система автоматизованого проектування друкованих плат зазвичай відображає кінцевий задум. Завод повинен виробляти матеріал для досягнення цього кінцевого результату за допомогою процесів, які додають та видаляють матеріал. Гальванічні покриття отворів зменшує діаметр просвердлених отворів. Травлення видаляє мідь збоку. Ламінування змінює товщину діелектрика. Обробка поверхні та паяльна маска додають фізичні шари. Компенсація CAM існує для подолання цих ефектів.
Таким чином, найпродуктивніші стосунки між проектувальником та CAM виходять з вимог до готової плати плюс запас процесу . Проектувальник повинен чітко визначити, що має бути достовірним у готовій платі; CAM-інженер повинен визначити компенсовані виробничі дані, необхідні для досягнення цього.
Типові питання CAM-інженерії та причини їх виникнення
Інженерні питання не обов'язково є доказом поганого проекту. Вони є формальним механізмом запобігання тому, щоб неоднозначні дані стали незворотними виробничими рішеннями. До поширених причин належать невідповідність між кресленням та даними Gerber, нечітке визначення PTH/NPTH, розмір готового отвору, який конфліктує з розміром контактної площадки, недостатній зазор між міддю та отвором або між міддю та краєм, цільовий імпеданс, який не відповідає наданому стеку, невизначений паз з покриттям, конфлікти з обробкою поверхні, змішані зміни в проекті або механічна особливість, якій бракує інформації про глибину/допуск.
Команди проектувальників можуть скоротити час виконання робіт, відповідаючи на еквівалентні запити (EQ) в тих самих одиницях виміру та координуючи посилання, що використовуються в пакеті для виготовлення, а також повертаючи одну консолідовану затверджену редакцію, а не послідовність непов'язаних файлових патчів.
Виходи CAM, що керують виробництвом друкованих плат
Після затвердження CAM генерує більше, ніж просто «Gerber для виробництва». Повний набір виробничих даних може включати файли зображень внутрішнього та зовнішнього шарів, програми компенсованого свердління, програми трасування, дані V-оцінки, масиви панелей, дані паяльної маски та легенди, довідкові дані AOI, списки нетто електричних випробувань, купони імпедансу, цілі реєстрації шарів, характеристики інструментів та специфічні для процесу файли для спеціальних операцій.
ERP/MI-мандрівник пов'язує ці файли з послідовністю. Той самий проект друкованої плати може вимагати різного маршруту залежно від того, чи використовуються стандартні наскрізні отвори, глухі/закопані перехідні отвори, заповнені смолою перехідні отвори в контактній площадкі, вибіркове золото, покриття країв, трасування з контрольованою глибиною або спеціальні матеріали. Ось чому CAM та планування процесу мають бути всередині процесу виробництва друкованих плат, а не поза ним.
Від готової друкованої плати до складання друкованої плати
Виготовлення друкованих плат створює друковану плату без покриття. Збірка друкованої плати починається після того, як плата пройшла остаточну перевірку. Коли виготовлення та складання узгоджені, рішення CAM також можуть сприяти ефективності процесу поверхневого монтажу (SMT) , враховуючи напрямні панелі, опорні точки, отвори для інструментів, виступи компонентів та депанелізацію.
Типовий процес складання друкованої плати включає вхідний контроль, нанесення паяльної пасти, SPI (за потреби), метод «pick-and-place», паяння оплавленням, AOI (аудіоіндустріальне паяння), рентгенівський контроль на наявність прихованих з'єднань, таких як BGA/QFN, вставку в отвір та хвильове/селективне/ручне паяння (за потреби), очищення, програмування та функціональне тестування. Програма складання друкованої плати «під ключ» також може включати постачання компонентів та складання кінцевого продукту.
Підтримка зв'язку між виробництвом та складанням особливо корисна для вхідних контактних площадок, BGA з дрібним кроком, прес-роз'ємів, вибіркового оздоблення, крайових роз'ємів та конструкцій панелей, які повинні проходити через автоматизоване обладнання для поверхневого монтажу (SMT).
Контрольний список для розробників друкованих плат перед випуском
- Переконайтеся, що кожен виробничий файл належить до однієї й тієї ж версії проекту.
- Забезпечте чіткий контур дошки без дублікатів або конфліктуючих контурів.
- Однозначно ідентифікуйте PTH, NPTH, щілини, мікропереходи, сліпі перехідні отвори та приховані перехідні отвори.
- Вкажіть розміри готових отворів та допуски для критичних отворів.
- Перевірте кільцеве кільце, використовуючи реалістичне свердління та припуск на суміщення.
- Перевіряйте зазори між отвором та міддю та між міддю та краєм, а не лише значення за замовчуванням CAD DRC.
- Зіставте мінімальний рядок/проміжок з вибраною вагою міді та технологією плати.
- Визначте товщину готової дошки та допуск.
- Надайте стек або уповноважте виробника запропонувати його.
- Визначити ланцюги з контрольованим імпедансом, цілі та допуски.
- Стан за обробкою: відкритий, тентований, закупорений, заповнений смолою/закритий або інший.
- Тримайте шовкографію подалі від паяльних контактних поверхонь та контактних поверхонь.
- Визначте обробку поверхні, включаючи вибіркове тверде золото або області зі змішаною обробкою.
- Розмірні пази, виступи, покриття країв та спеціальні елементи країв.
- Повністю визначте зенкування, роззенкування та фрезерування з контрольованою глибиною.
- Перегляньте баланс міді на багатошарових та важких мідних конструкціях.
- Визначте вимоги до V-оцінки, маршрутизації, вкладок або масиву, наданого замовником.
- Надайте список з’єднань/інтелектуальні дані, де це можливо, для перевірки з’єднання.
- Видаліть застарілі механічні шари, карти буріння та старі нотатки до редакцій з пакету випуску.
- Вирішіть питання інженерії CAM до випуску виробничих даних.
Як змінюється процес виробництва друкованих плат залежно від типу плати
| Тип дошки | Ключова різниця в процесі | CAM/фокус на дизайні |
|---|---|---|
| Двостороння друкована плата | Відсутність багатошарового укладання внутрішніх сигнальних жил; металізація наскрізних отворів з'єднує дві мідні сторони. | Визначення PTH/NPTH, візуалізація зовнішнього шару, покриття та профіль. |
| Багатошарова друкована плата | Додає зображення внутрішнього шару/зону інтересу (AOI), ламінування, розшарування та контроль внутрішньої реєстрації. | Стек, баланс міді, кільцеве кільце та зазор між отвором та внутрішнім шаром. |
| HDI PCB | Додає формування лазерних мікровідверстий та часто послідовні цикли ламінування. | Структура перехідних отворів за циклом ламінування, обробкою перехідних отворів у контактній площадкі, тонкою лінією/просторою та реєстрацією. |
| Друкована плата з важкої міді | Вимагає більш вимогливого травлення, покриття та контролю потоку смоли. | Лінія/проміжок проти ваги міді, щільності міді та заповнення ламінованістю. |
| Радіочастотна / мікрохвильова друкована плата | Використовує системи з низькими втратами або гібридні матеріали з більш жорсткою електричною чутливістю. | Визначення матеріалу, контрольований імпеданс, профіль міді та узгодженість стекування. |
| Жорстка гнучка друкована плата | Поєднує жорсткі та гнучкі матеріальні системи з селективним з'єднанням та механічними перехідними областями. | Жорстка/гнучка межа, покривний шар, область згину, ребра жорсткості, послідовність трасування та ламінування. |
Де якість вбудована у виробництво друкованих плат
Забезпечення якості друкованих плат – це не одноразова остаточна перевірка. Це ланцюг профілактики та перевірки. CAM DFM запобігає потраплянню несумісної геометрії у виробництво. AOI внутрішнього шару запобігає закопуванню дефектних провідників. Контроль суміщення захищає вирівнювання шарів з отворами. Контроль покриття захищає цілісність стінок отворів. Зовнішній AOI виявляє дефекти провідників перед нанесенням паяльної маски. Електричні випробування перевіряють готову мережу. Остаточна розмірна та візуальна перевірка підтверджують, що плата також відповідає механічним та виробничим вимогам.
Ось чому технічно надійний процес виробництва друкованих плат розроблений з урахуванням контрольних точок. Кожна перевірка повинна виявляти тип дефекту, який ще можна виправити або локалізувати на цьому етапі, замість того, щоб покладатися на остаточного інспектора, який виявить усе після того, як вартість плати вже накопичилася.
Як Highleap підходить до розробки інженерії виробництва друкованих плат
Highleap Electronics надає послуги з виготовлення друкованих плат від прототипу до виробництва, включаючи багатошарові, HDI, з контрольованим імпедансом, з використанням важкої міді, високочастотні та інші передові конструкції. Опублікована інформація про можливості Highleap включає жорсткі плати до 60 шарів та можливості тонколінійного HDI товщиною до 2/2 міл для кваліфікованих конструкцій; фактична продуктивність залежить від ваги міді, штабелювання, розподілу елементів та аналізу DFM.
Для інженерів, які оцінюють збірку, найкориснішою відправною точкою є не лише таблиця мінімальних можливостей. Надішліть повний пакет проектних документів, щоб команда CAM могла оцінити проект як систему: побудова шарів, лінія/проміжок, отвори, кільцеві кільця, зазори між отворами та міддю, край плати, паяльна маска, обробка поверхні, імпеданс, механічні характеристики та панелізація.
Для проектів, що виходять за рамки голої плати, Highleap може перенести отримані виробничі дані в програму складання друкованих плат або програму складання друкованих плат "під ключ" , об'єднавши вимоги до виготовлення, постачання компонентів, складання та тестування в одному інженерному робочому процесі.
Найчастіші запитання щодо процесу виробництва друкованих плат
Як виготовляються друковані плати (ДПБ)?
Промислові друковані плати виготовляються шляхом перетворення даних проектування друкованих плат у дані CAM-виробництва, підготовки мідних матеріалів, візуалізації та травлення шарів провідників, ламінування багатошарових структур, свердління та металізації отворів, формування зовнішніх шарів, нанесення паяльної маски та обробки поверхні, профілювання плати, її електричного тестування та завершення остаточної перевірки. Вдосконалені плати можуть мати лазерне свердління, послідовне ламінування, заповнення, вибіркове покриття або спеціальні механічні операції.
Що таке CAM у виробництві друкованих плат?
CAM, або автоматизоване машинобудування, – це етап, який перетворює дані проектування друкованих плат замовника на дані, готові до виробництва. Інженери CAM виконують перевірки DFM, нормалізують дані про шари та свердління, застосовують затверджену компенсацію виробництва, створюють панелі та інструменти, генерують файли для машин та підтримують маршрут процесу ERP/MI, який використовується заводом.
Чи CAM те саме, що й проектування друкованої плати?
Ні. Конструкція друкованої плати визначає схему та призначення продукту. CAM-інженерія готує цю конструкцію для конкретного виробничого процесу. CAM повинна зберігати функціональність конструкції, враховуючи при цьому вимоги до візуалізації, травлення, свердління, покриття, ламінування, паяльної маски, профілювання та тестування.
Чому проект може пройти перевірку CAD DRC, але не пройти перевірку PCB DFM?
CAD DRC перевіряє правила, налаштовані конструктором. Factory DFM перевіряє конструкцію на відповідність фактичним умовам виробництва, таким як вага міді, компенсація свердління, допуск суміщення, структура ламінування, можливість паяльної маски, маршрут покриття, панелізація та спеціальні процеси. Таким чином, правило CAD може бути електрично коректним, але неповним з точки зору виробництва.
Чому виробник друкованих плат змінює ширину доріжки або розмір отвору в CAM?
Виробники можуть застосовувати контрольовану компенсацію, щоб готова плата відповідала запитуваним розмірам після травлення та покриття. Наприклад, макет зовнішнього шару може вимагати компенсації травлення, тоді як виробничий свердління для гальванічного отвору може відрізнятися від готового отвору, оскільки мідь пізніше буде осаджена на стінці отвору. Функціональні зміни, що виходять за межі узгодженої виробничої компенсації, слід узгодити із замовником.
Які файли слід надіслати для виготовлення друкованої плати?
Пакет надійного випуску зазвичай містить дані про мідь, паяльну маску та легенду; файли свердління з ЧПУ; контур плати; креслення виготовлення; розташування шарів; кінцеву товщину; вимоги до міді; обробку поверхні; вимоги до контрольованого імпедансу; спеціальні механічні примітки; та список з'єднань або інтелектуальний набір даних, де доступний. Усі файли повинні представляти одну й ту саму редакцію.
Що викликає найбільше питань щодо CAM-інженерії?
Звичайні причини включають конфліктні версії, нечіткий статус PTH/NPTH, недостатній зазор між кільцевим кільцем або отвором та міддю, невизначені пази або елементи контрольованої глибини, конфлікти щодо обробки поверхні, нечіткі вимоги до суміщення/імпедансу, мідь занадто близько до фрезерованого краю та примітки щодо виготовлення, які не відповідають фактичним проектним даним.
Чи належить складання друкованої плати до процесу виробництва друкованих плат?
Строго кажучи, виготовлення друкованих плат передбачає виготовлення голої плати, а складання друкованої плати передбачає монтаж на неї компонентів. У робочому процесі виробництва електроніки "під ключ" вони є послідовними частинами одного виробничого ланцюга. Їх рання координація допомагає оптимізувати панелізацію, опорні точки, обробку переходних отворів, оздоблення поверхні та депанелізацію для поверхневого монтажу (SMT) та складання в отвори.
Надішліть дизайн, перш ніж фабрика збере плату
Найшвидший процес виробництва друкованих плат – це не той, що має найменшу кількість етапів. Це той, який усуває невизначеність перед початком виробництва. Надішліть Highleap дані про вашу друковану плату, схему розташування елементів, вимоги до свердління та нотатки щодо виготовлення для перевірки CAM/DFM. Наша команда інженерів може виявити проблеми технологічності, підтвердити маршрут процесу та за потреби поєднати виготовлення голої плати безпосередньо зі складанням друкованої плати.

Рекомендовані повідомлення
Що таке холодний припій і як цьому запобігти?
[pac_divi_table_of_contents title="Про цю статтю"...
Демістифікація пайки BGA: поради та найкращі практики
[pac_divi_table_of_contents title="Про цю статтю"...

Вибір правильного матеріалу PTFE для вашої друкованої плати
[pac_divi_table_of_contents title="Про цю статтю"...

20 аналогових схем, якими повинні опанувати інженери
[pac_divi_table_of_contents title="Про цю статтю"...
Як отримати цінову пропозицію для друкованих плат
Дозвольте нам виконати аналіз DFM/DFA для вас і зв’язатися з вами зі звітом.
Ви можете безпечно завантажити свої файли через наш веб-сайт.
Нам потрібна така інформація, щоб надати вам пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Окрім виробництва друкованих плат, ми пропонуємо широкий спектр електронних послуг, включаючи проектування друкованих плат, PCBA (складання друкованих плат) і готові рішення. Незалежно від того, чи потрібна вам допомога з прототипуванням, перевіркою конструкції, постачанням компонентів або масовим виробництвом, ми надаємо повну підтримку, щоб забезпечити успіх вашого проекту. Для послуг PCBA, будь ласка, надайте свою специфікацію матеріалів (Bill of Materials) і будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій щодо технологічності та складання, забезпечуючи плавний виробничий процес.