
Посібник з процесу складання друкованої плати з пін-вставкою
Рисунок 1. Збірка друкованої плати з виводом у пасті
Останнє оновлення: травень 2026 р. · Керівництво з процесу та проектування пакування вставкою в отвір для плат зі змішаними технологіями
Закріпити та вставити (PiP) - також називається вставка в отвір (PIH), паяння наскрізного отворуабо інтрузивне оплавлення — is a way to solder through-hole components in the same reflow oven that solders the surface-mount parts. Instead of running a separate wave-soldering or hand-soldering operation for the few leaded connectors and headers on a board, the assembler prints solder paste directly into the plated through-holes, inserts the component leads into that paste, and reflows everything together. Done correctly it removes an entire process step from a mixed-technology board, but it only works when the holes, the stencil, and the components are designed for it. This guide explains the mechanics, the paste-volume math, the design rules, and where PiP beats — and where it loses to — wave and вибіркова пайка.
Що таке збірка друкованої плати методом Pin-in-Paste (PiP)?
Більшість сучасних плат переважно монтуються на поверхневий монтаж, але вони все ще містять кілька деталей, що проходять через отвір (THT), — роз'єми живлення, міжплатні роз'єми, великі електролітичні конденсатори, реле, роз'єми RJ45, циліндричні роз'єми постійного струму, — яким потрібна механічна міцність ніжки, що проходить через плату. Традиційно ці вивідні деталі паяються окремо: хвилею паяння, за допомогою селективного паяльного апарату або вручну. Кожен з них є окремим процесом зі своєю власною налаштуванням, вартістю та тепловим впливом.
Технологія «Pin in Paste» («Пінти в пасті») складає другий процес назад у перший. Покриті наскрізні отвори заповнюються паяльною пастою під час того ж етапу трафаретного друку, на якому пастуються контактні площадки SMT. Вивідний компонент розміщується так, щоб його контакти знаходилися всередині заповнених пастою корпусів, і коли плата проходить через піч оплавлення, паста в отворах плавиться разом з пастою під деталями мікросхеми, просочуючи через корпус, утворюючи належне згинання з обох боків. Один друк, одне місце, одне оплавлення.
Чому варто використовувати паяння штифтом у пасті замість хвильового паяння?
Мотивація майже завжди полягає в тому, щоб усунути якусь сходинку. На платі, яка на 95% виготовлена за методом поверхневого монтажу (SMT) і має три або чотири роз'єми через отвори, хвилеве паяння змушує всю панель пропускати хвилю розплавленого припою лише для того, щоб зробити десяток з'єднань — додатковий верстат, піддон для маскування SMT-сторони, додатковий флюс та очищення, а також другий термічний цикл для деталей, які вже були оплавлені один раз.
Вибір PiP натомість дає кілька конкретних переваг:
- Один термічний процес. Плата має один профіль оплавлення замість оплавлення плюс хвиля, що зменшує теплове навантаження на термочутливі SMT-деталі та спрощує безсвинцеву обробку.
- Менші трудовитрати та площа приміщення. Немає окремого хвильового або селективного паяльного пристрою в лінії, немає станції ручного паяння, менше операторів торкаються плати.
- Послідовні, вимірювані суглоби. Об'єм припою встановлюється отвором трафарету, тому кожне з'єднання отримує повторювану кількість пасти, а не результат, залежний від руки, без хвильових містків або бурульок на дні.
Компроміс полягає в тому, що PiP невблаганно ставиться до об'єму пасти та термостійкості компонентів. Якщо ці два фактори не врахувати, з'єднання виснажаться або роз'єм розплавиться — про що йтиметься далі в цьому посібнику.
Процес вставки Pin in Paste, крок за кроком
Типова лінія Pin in Paste виглядає майже ідентично звичайної лінії SMT, причому розміщення наскрізного отвору додається до оплавлення, а не після. Єдиним справді новим кроком є вставка; єдиним кроком, який потребує спеціальної інженерії, є друк.
- Трафаретний друк — паста друкується на контактних площадках SMT та вдавлюється в гальванізовані наскрізні отвори через збільшені (надруковані) або ступінчасті отвори. Ключове управління: конструкція отвору та товщина трафарету, де виграє або втрачається об'єм пасти.
- Розміщення ЗПТ — машина для забирання та розміщення заповнює всі деталі поверхневого монтажу як завжди.
- Вставка ТГТ — компоненти з виводами вставляються так, щоб їхні контакти щільно прилягали до заповнених пастою отворів, вручну, за допомогою установчого пристрою або за допомогою вставного пристосування. Ключове управління: Штифти повинні діставати пасту, не розмазуючи її зі стінок бочки.
- Повторити — вся конструкція проходить через піч; з'єднання поверхневим монтажем (SMT) та наскрізні отвори утворюються в одному профілі. Ключове управління: Профіль повинен повністю нагрівати деталі з високою теплоємністю через отвори, не нагріваючи деталі, що піддаються поверхневому монтажу.
- огляд — AOI перевіряє з'єднання поверхневим монтажем (SMT); галтелі наскрізних отворів перевіряються візуально або, де важливі стволи, за допомогою рентгенівського дослідження на наявність формування верхнього/нижнього галтелів та заповнення ствола.
Проблема з об'ємом паяльної пасти в PiP (і її виправлення)
Ось у чому полягає головна складність. Наскрізний отвір – це відносно великий об'єм, який потрібно заповнити, залишивши галтель з обох боків плати, але звичайний трафарет друкує лише тонкий плоский шар (зазвичай товщиною 0.10–0.15 мм). Виріжте отвір розміром з контактну площадку, і більша частина цієї пасти падає прямо вниз по стволу; як тільки флюс вигорає під час оплавлення, металу для заповнення отвору не залишається достатньо, і з'єднання виходить голодним, без нижнього галтеля.
Асемблери заповнюють цю прогалину за допомогою трьох основних методів, часто в їх поєднанні:
Надпечатка
Отвір трафарету зроблений більшим за кільцеву площадку , тому додаткова паста друкується кільцем навколо отвору; під час оплавлення ця паста стікає в циліндр. Отвори для накладання можуть бути круглими, квадратними або краплеподібними, що зміщують пасту до отвору. Це найпоширеніший і найдешевший метод, оскільки він змінює лише малюнок трафарету.
Ступінчастий трафарет
Трафарет робиться локально товщим навколо отворів PiP — наприклад, трафарет 0.12 мм збільшений до 0.20 мм лише там — тому кожен друк наносить більше пасти, зберігаючи при цьому тонкі області поверхневого монтажу з дрібним кроком. Це коштує дорожче та вимагає ретельного розміщення сходинок, щоб ракель все ще герметизував, але забезпечував великі обсяги без надмірного займання.
Паяльні преформи
Для отворів з найбільшою кількістю отворів (важкі роз'єми живлення, великі корпуси) перед оплавленням поверх надрукованої пасти додається попередньо сформований шматок твердого припою — преформа . Вона плавиться та доповнює пасту, заповнюючи корпуси, які жоден розумний трафарет не зміг би заповнити самостійно.
Який би метод не використовувався, паста також повинна фізично досягати циліндра, тому лазерно-різані трафарети з гладкими, добре звуженими стінками отвору важливі для PiP: чисті стінки вивільняють товстіший шар, а не залишають його половину прилиплою до трафарету.
Як розрахувати об'єм паяльної пасти для контакту в пасті
PiP – це один з небагатьох процесів складання, де вам дійсно потрібно розраховувати об'єм, а не покладатися на значення за замовчуванням. Логіка проста.
Спочатку обчисліть кінцевий об'єм припою, необхідний для з'єднання:
Необхідний припій = об'єм ствола + верхній зріз + нижній зріз − об'єм свинцю всередині ствола
Об'єм ствола – це гальванічний отвір, який розглядається як циліндр; відніміть частину свинцю, що знаходиться всередині нього, і додайте невеликий припуск на галтелі, які повинні утворитися з кожного боку. Це дасть вам потрібний об'єм твердого припою в кінці.
По-друге, переведіть це в об'єм вологої пасти . Паяльна паста — це суспензія металевого порошку у флюсі, і лише приблизно половина її об'єму — це метал, решта — це флюс, який випаровується під час оплавлення. Як правило, вам потрібен приблизно вдвічі більший кінцевий об'єм припою у вологій друкованій пасті:
Об'єм вологої пасти ≈ 2 × необхідний об'єм припою (точний коефіцієнт залежить від вмісту металу в пасті — перевірте технічні характеристики)
По-третє, спроектуйте апертуру та товщину трафарету таким чином, щоб один друк забезпечував цей об'єм вологої пасти. Об'єм апертури – це відкрита площа, помножена на товщину трафарету, тому ви компромісуєте розмір накладання з товщиною трафарету; якщо плоска апертура не може досягти цілі, не стаючи абсурдно великою, це сигнал для збільшення розміру трафарету або додавання преформи. Практичний висновок: ніколи не дозволяйте трафаретній майстерні вирізати апертури PiP за «розміром площадки» – визначте їх розмір на основі розрахунку об'єму, враховуючи співвідношення металу до флюсу в пасті.
Правила дизайну Pin in Paste: отвори, виводи та заборонені місця
Гарне зображення в зображенні починається з макета, а не з лінії. Кілька правил забезпечують придатність процесу для друку та надійність стиків:
- Відстань від отвору до виводу: Діаметр гальванічного отвору ≈ діаметр виводу + 0.20–0.25 мм для круглих виводів (трохи більше для квадратних/прямокутних). Занадто туго — вивод зіскрібає пасту зі стіни; занадто слабо — паста просипається, і з'єднання виснажується.
- Кільцеве кільце / прокладка: Використовуйте товсту подушечку для верхньої частини, щоб накладання мало де розміститися, забезпечуючи більший шар пасти та міцніше закруглення.
- Заборона на SMT: Тримайте контактні площадки SMT з дрібним кроком подалі від кільця накладання, щоб нанесена паста не могла потрапити на сусідню площадку.
- Відстань між компонентами: Залиште невеликий зазор під корпусом (або вкажіть деталь з виступами), щоб паста могла випустити флюс і утворити верхнє згинання; деталь, що лежить рівно, утримує його.
- Зазор знизу: Не розміщуйте нічого крихкого або високого безпосередньо під отвором PiP з протилежного боку — нижньому скругленню потрібен простір, і ця область повністю прогрівається паянням.
- Тепловий баланс: розвантажте великі мідні площини, що з'єднуються зі стволом за допомогою термоспиць, інакше ствол діє як радіатор і може не досягти температури паяння.
Саме такі проблеми виявляють перевірка DFM та перевірка збірки (DFA) перед нарізанням інструменту, коли їх заміна безкоштовна, а не вимагає повторного обертання.
Які компоненти можна паяти за допомогою штифтів у пасті?
Найбільшим фактором, що впливає на герметичність, є тепло. Компонент та його пластмаси повинні витримати повний пік оплавлення — зазвичай близько 245–260 °C для безсвинцевих сплавів SAC. Багато звичайних наскрізних роз'ємів не розраховані на це; їхні корпуси розм'якшуються, провисають або плавляться. Виробники продають «сумісні з оплавленням» або «високотемпературні» версії звичайних роз'ємів спеціально для PiP, і саме їх слід вказувати.
Гарні кандидати are reflow-rated parts with modest thermal mass and well-spaced pins: штифтові заголовки, box headers, and board-to-board connectors sold in reflow-compatible versions, through-hole RJ45 and USB jacks rated for reflow, and smaller power connectors and terminal blocks rated for the oven.
До поганих кандидатів — з якими краще впоратися за допомогою хвильового, селективного або ручного паяння — належать роз'єми та пластмаси, не розраховані на температури оплавлення, дуже великі деталі з високою тепловою масою (великі трансформатори, важкі шини), які не досягають температури нормального профілю, деталі, що лежать плоско без вентиляційного шляху для флюсу, дуже великі корпуси, які навіть преформи важко повторюються, та все, що додається після оплавлення з механічних або випробувальних причин.
Коли плата поєднує кілька роз'ємів, сумісних з PiP, з однією деталлю, яка не підтримує перепаювання, поширеною відповіддю є використання PiP-тексту, що можна, та вибірково паяння винятку, а не примусове використання всього одного методу.
Паяння з контактним затискачем, хвильовим паянням та селективним паянням
PiP не завжди є правильним інструментом. Він конкурує з хвильовим паянням та селективним паянням, і найкращий вибір залежить від кількості деталей з наскрізними отворами та від того, чи можуть вони витримувати нагрівання паянням.
| Аспект | Закріпити у Вставити | Хвильова пайка | Вибіркова пайка |
|---|---|---|---|
| Найкраще, коли | Кілька THT-деталей, стійких до оплавлення, на платі, виготовленій переважно поверхневим монтажем (SMT). | Багато деталей THT з одного боку | Кілька деталей THT, які не витримують пакування, майже щільного поверхневого монтажу |
| Додатковий крок процесу? | Ні — використовується існуюче перекомпонування | Так — окрема машина | Так — окрема машина |
| Вплив тепла на компоненти | Повний пік оплавлення — потрібні деталі, придатні для оплавлення | Локалізоване тепло знизу | Локалізоване, точкове тепло |
| SMT бічне маскування | Немає необхідності | Нижній SMT потребує піддонів/маскування | Minimal |
| Пропускна здатність | Високий (без додаткового лінійного каскаду) | Високий для багатьох суглобів | Повільніше, суглоб за суглобом |
| Основний ризик | Голодні суглоби через недостатню кількість пасти | Перекриття, термічне напруження на всій платі | Вартість та час циклу на одне з'єднання |
Корисне правило прийняття рішень: якщо деталі з наскрізним паянням придатні для оплавлення та їх небагато, PiP зазвичай є найдешевшим та найчистішим. Якщо деталей з наскрізним паянням багато, хвильове паяння все одно перемагає. Якщо невелика кількість деталей не витримує оплавлення, селективне паяння обробляє ці винятки, не оголюючи решту плати.
Послуги з пастоподібного складання на Highleap
Highleap Electronics — китайський виробник друкованих плат та друкованих плат у Гуанчжоу, який використовує технологію «Pin in Paste» як частину змішаної технології складання «під ключ» . Перевага співпраці з виробником, який регулярно використовує PiP, полягає в тому, що обчислення об'єму та проектування трафарету обробляються до складання плати, а не виявляються після партії «голодних» з'єднань.
- Трафаретна інженерія: трафарети для накладання та поетапного лазерного різання, розмір яких визначається на основі розрахунку об'єму пасти, а також преформи для паяння високооб'ємних стволів.
- Зворотній зв'язок DFM/DFA: співвідношення кількості отворів до виводів, захист від негерметичності, термічний захист та рейтинги паяння компонентів, перевірені на відповідність вашим розмірам.
- Профілювання переплавленням: профілі, налаштовані таким чином, щоб деталі з високою теплоізоляцією наскрізних отворів досягали температури без перегріву дрібнокаліберного поверхневого монтажу (SMT).
- огляд: Зона інтересу (AOI) на з'єднаннях поверхневого монтажу (SMT) та рентгенівський знімок, де потрібно перевірити заповнення бочки.
- Вибір процесу: чесні поради щодо того, коли PiP, хвильове паяння або селективне паяння є правильним методом для вашої конкретної плати.
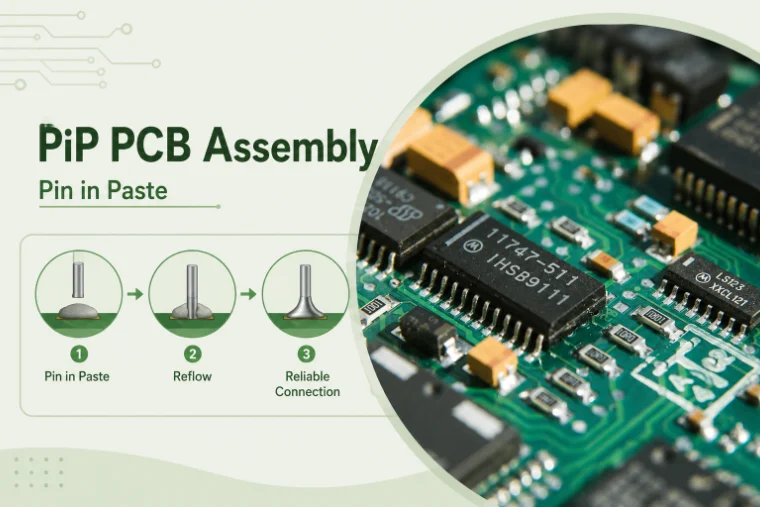
Рисунок 2. Деталі складання друкованої плати з використанням контактів у пасті
Найчастіші запитання щодо закріплення та вставки (PiP)
Чи є паяння Pin in Paste тим самим, що й паяння оплавленням?
Він використовує паяння оплавленням, але цей термін стосується саме паяння деталей, що проходять через отвори, в печі оплавлення шляхом нанесення пасти в отвори. Звичайне оплавлення припаює деталі для поверхневого монтажу; PiP розширює той самий прохід печі на компоненти з виводами, тому окремий крок хвильового або ручного паяння не потрібен.
Чому мої PiP-з'єднання виходять голодними або без нижнього філе?
Майже завжди недостатньо пасти. Плоский отвір розміром з контактну площадку не може заповнити циліндр. Виправте це, наклавши друк (більше кільце отвору навколо отвору), локально збільшивши трафарет або додавши заготовку для припою — і встановіть розмір отвору на основі розрахунку об'єму, який враховує, що паста приблизно наполовину складається з металу за об'ємом.
Чи можна будь-який наскрізний роз'єм припаяти за допомогою PiP?
Ні. Деталь повинна витримати повний пік оплавлення, зазвичай близько 245–260 °C для безсвинцевих матеріалів. Багато стандартних роз'ємів не розраховані на це і деформуються. Використовуйте версію роз'єму, сумісну з оплавленням, або «високотемпературну», яку виробники виготовляють спеціально для PiP.
Коли слід використовувати хвильове паяння замість PiP?
Коли плата має багато деталей з наскрізними отворами або деталей, які не витримують нагрівання оплавленням, PiP (паяння в пайку) є ефективним переважно на платах поверхневого монтажу з кількома деталями з виводами, стійкими до оплавлення. Зі збільшенням кількості наскрізних отворів паяння хвилею стає ефективнішим; за деякими винятками, чутливими до тепла, зазвичай рішенням є селективне паяння.

Рекомендовані повідомлення

Виготовлення друкованих плат TMM
Зміст Виготовлення друкованих плат TMM Область застосування для радіочастотних та...

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.