
Διαδικασία κατασκευής PCB: Από το σχεδιασμό PCB και τη μηχανική CAM έως την κατασκευή και τη συναρμολόγηση
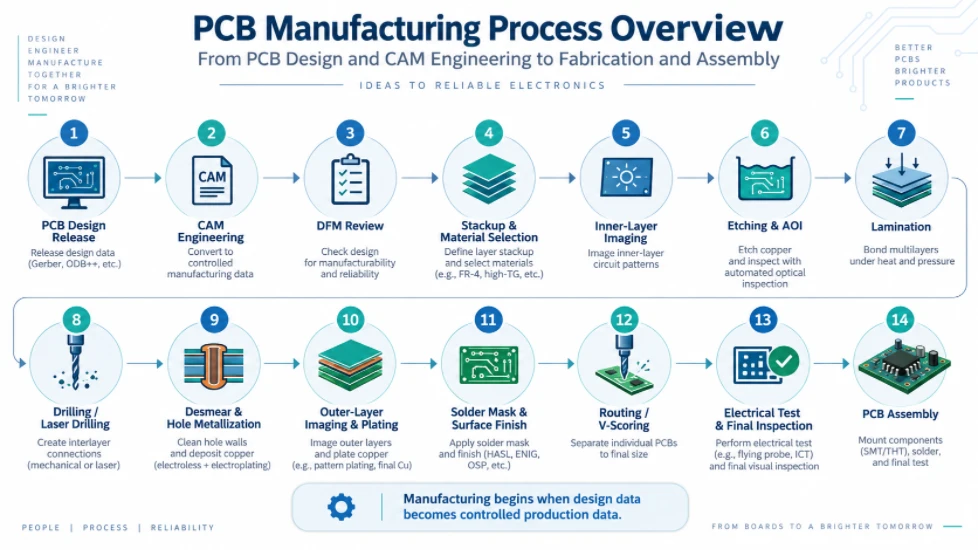
Σχήμα 1. Επισκόπηση της διαδικασίας κατασκευής PCB
Η διαδικασία κατασκευής PCB δεν ξεκινά όταν ένα πάνελ με επένδυση χαλκού φτάνει σε μια γραμμή απεικόνισης. Σε ένα επαγγελματικό εργοστάσιο PCB, η κατασκευή ξεκινά όταν τα δεδομένα ενός σχεδιαστή μετατρέπονται σε δεδομένα ελεγχόμενης παραγωγής. Αυτή η μετατροπή αποτελεί ευθύνη της μηχανικής CAM.
Ένας σχεδιαστής PCB ορίζει την ηλεκτρική πρόθεση, τους μηχανικούς περιορισμούς, τους στόχους στοίβαξης και τις διεπαφές εξαρτημάτων. Ένας μηχανικός CAM μετατρέπει αυτήν την πρόθεση σε κατασκευαστικά έργα τέχνης, προγράμματα τρυπανιών και δρομολόγησης, δεδομένα πίνακα, αναφορές επιθεώρησης, κουπόνια σύνθετης αντίστασης και οδηγίες διεργασίας. Αυτά τα αποτελέσματα στη συνέχεια απελευθερώνονται μέσω του ERP ή του συστήματος οδηγιών κατασκευής του εργοστασίου, έτσι ώστε κάθε τμήμα παραγωγής να λειτουργεί με έναν ελεγχόμενο ορισμό.
Αυτός ο οδηγός εξηγεί την πλήρη διαδικασία κατασκευής PCB από την παράδοση της μηχανικής έως την προετοιμασία του υλικού, την επεξεργασία της εσωτερικής στρώσης, την πλαστικοποίηση, τη διάτρηση, την επιμετάλλωση, την απεικόνιση της εξωτερικής στρώσης, τη μάσκα συγκόλλησης, το φινίρισμα της επιφάνειας, τη δημιουργία προφίλ, τις ηλεκτρικές δοκιμές και την τελική επιθεώρηση. Εξηγεί επίσης τι πρέπει να κατανοούν οι σχεδιαστές PCB σχετικά με την CAM, ώστε οι πλακέτες τους να περνούν από την ανασκόπηση μηχανικής με λιγότερες ερωτήσεις, λιγότερους συμβιβασμούς και μια πιο σταθερή πορεία προς την παραγωγή.
Τι περιλαμβάνει στην πραγματικότητα η διαδικασία κατασκευής PCB;
Η διαδικασία κατασκευής πλακέτας τυπωμένου κυκλώματος είναι η ελεγχόμενη μετατροπή δεδομένων σχεδιασμού PCB σε μια φυσική πλακέτα που πληροί τις ηλεκτρικές, διαστατικές, υλικές και αξιόπιστες απαιτήσεις. Περιλαμβάνει περισσότερα από την απεικόνιση και τη χάραξη. Μια διαδικασία έτοιμη για παραγωγή έχει συνήθως τέσσερα συνδεδεμένα επίπεδα μηχανικής:
| Επίπεδο μηχανικής | Κύρια ευθύνη | Τυπική έξοδος |
|---|---|---|
| Σχεδιασμός PCB | Ορίζει τη συνδεσιμότητα κυκλωμάτων, τη δρομολόγηση, την τοποθέτηση, τις μηχανικές διεπαφές, τους στόχους στοίβαξης και τους περιορισμούς σχεδιασμού. | Δεδομένα Gerber/ODB++/IPC-2581, αρχεία τρυπανιών NC, σχέδιο κατασκευής, στοίβαξη, netlist και σημειώσεις σχεδιασμού. |
| Μηχανική CAM και DFM | Ελέγχει την κατασκευασιμότητα, επιλύει την ασάφεια των δεδομένων, εφαρμόζει εγκεκριμένη αντιστάθμιση διεργασίας και δημιουργεί δεδομένα έτοιμα για παραγωγή. | Γραφικά παραγωγής, προγράμματα τρυπήματος/διαχωρισμού, δεδομένα πάνελ, αναφορές AOI, δεδομένα δοκιμών, κουπόνια και ερωτήσεις μηχανικής όταν χρειάζεται. |
| Μηχανική Παραγωγής / ERP-MI | Ορίζει τη διαδρομή της διεργασίας, τα υλικά, τον εξοπλισμό, τις ειδικές οδηγίες, τους ελέγχους και τα σημεία ελέγχου αποδοχής. | Ταξιδιώτης ή MI, ακολουθία κέντρου εργασίας, κλήσεις υλικών, σημειώσεις ειδικής διαδικασίας και απαιτήσεις επιθεώρησης. |
| Κατασκευή και επαλήθευση | Κατασκευάζει, τελειώνει και δοκιμάζει φυσικά το γυμνό PCB. | Απελευθερωμένες γυμνές πλακέτες έτοιμες για αποστολή ή συναρμολόγηση PCB. |
Αυτή η διάκριση έχει σημασία επειδή πολλές περιγραφές για το πώς κατασκευάζονται τα PCB ξεκινούν με την «εκτύπωση του εσωτερικού στρώματος». Σε ένα βιομηχανικό εργοστάσιο PCB, ο πίνακας δεν θα πρέπει να φτάσει σε αυτό το βήμα μέχρι το CAM να καθορίσει τι σημαίνει κάθε στρώμα, εάν ο σχεδιασμός είναι κατασκευαστικός, ποια μέθοδος παραγωγής εφαρμόζεται και ποιο σύνολο αντισταθμισμένων δεδομένων πρέπει να χρησιμοποιεί κάθε κέντρο εργασίας.
Διαδικασία κατασκευής PCB με μια ματιά
Έκδοση σχεδιασμού PCB → εισαγωγή δεδομένων → κανονικοποίηση CAM → DFM και ανασκόπηση δυνατοτήτων → ερωτήσεις μηχανικής, εάν απαιτείται → ανασκόπηση στοίβαξης και σύνθετης αντίστασης → αντιστάθμιση CAM → τοποθέτηση σε πάνελ και εργαλεία → ορισμός διαδικασίας ERP/MI → προετοιμασία υλικού → απεικόνιση εσωτερικής στρώσης → χάραξη εσωτερικής στρώσης → AOI εσωτερικής στρώσης → τοποθέτηση και πλαστικοποίηση → διάτρηση / διάτρηση με λέιζερ → αφαίρεση λεκέδων και επιμετάλλωση οπών → απεικόνιση εξωτερικής στρώσης → επιμετάλλωση και χάραξη χαλκού → AOI εξωτερικής στρώσης → μάσκα συγκόλλησης → υπόμνημα → φινίρισμα επιφάνειας → διαμόρφωση προφίλ / δρομολόγηση / V-score → ηλεκτρική δοκιμή και επιθεώρηση διαστάσεων → τελική επιθεώρηση και συσκευασία → προαιρετική συναρμολόγηση PCB.
Η ακριβής διαδρομή αλλάζει ανάλογα με τον αριθμό των στρώσεων, μέσω της δομής, του βάρους του χαλκού, του συστήματος υλικών, του φινιρίσματος της επιφάνειας και των ειδικών μηχανικών απαιτήσεων. Μια πλακέτα FR-4 δύο στρώσεων μπορεί να παρακάμψει αρκετές πολυστρωματικές λειτουργίες, ενώ μια πλακέτα HDI μπορεί να επαναλάβει τους κύκλους πλαστικοποίησης και διάτρησης με λέιζερ αρκετές φορές.
Γιατί η Μηχανική CAM είναι η γέφυρα μεταξύ σχεδιασμού και παραγωγής PCB
Το PCB CAD περιγράφει τι πρέπει να κάνει το προϊόν ηλεκτρικά και μηχανικά. Ο εξοπλισμός κατασκευής χρειάζεται διαφορετικό επίπεδο πληροφοριών: γεωμετρία αντισταθμισμένου αγωγού, ορισμούς εργαλείου τρυπανιού, συντεταγμένες πίνακα, πολικότητα διεργασίας, δεδομένα απεικόνισης, κουπόνια, χαρακτηριστικά εργαλείων, διαδρομές διαδρομής, πληροφορίες βαθμολόγησης, αναφορές επιθεώρησης και σημειώσεις ειδικές για τη διεργασία. Η μηχανική CAM δημιουργεί αυτό το επίπεδο μετάφρασης.
Για αυτόν τον λόγο, η CAM δεν πρέπει να αντιμετωπίζεται ως «έλεγχος Gerber» της τελευταίας στιγμής. Μια αρμόδια αναθεώρηση CAM διερευνά εάν το σχέδιο μπορεί να επιβιώσει από την πλήρη παραγωγική διαδικασία. Για παράδειγμα, μια διέλευση μπορεί να είναι νόμιμη στους κανόνες σχεδιασμού CAD, αλλά να μην έχει επαρκές περιθώριο δακτυλίου μετά την εξέταση της ανοχής διάτρησης και του επιτρεπόμενου ορίου ευθυγράμμισης. Μια τομή μπορεί να πληροί το ονομαστικό πλάτος στο σχέδιο, αλλά να απαιτεί αντιστάθμιση χάραξης με βάση το βάρος του χαλκού και την επιλεγμένη διαδικασία απεικόνισης/χάραξης. Μια μηχανικά έγκυρη σχισμή μπορεί να απαιτεί διαφορετική διαδικασία επειδή είναι επιμεταλλωμένη, ακανόνιστη, ελεγχόμενου βάθους ή βρίσκεται στην άκρη της σανίδας.
Ο μηχανικός CAM πρέπει να προστατεύει την ηλεκτρική πρόθεση του σχεδιαστή, μετατρέποντας παράλληλα τις ονομαστικές διαστάσεις σχεδιασμού σε διαστάσεις παραγωγής. Αυτός είναι ο λόγος για τον οποίο ένα καλό εργοστάσιο διακρίνει την αντιστάθμιση διεργασίας από την τροποποίηση σχεδιασμού . Η αντιστάθμιση κατασκευής αποσκοπεί στην επίτευξη της τελικής διάστασης του πελάτη μετά από χάραξη, επιμετάλλωση, πλαστικοποίηση ή κατεργασία. Μια αλλαγή που επηρεάζει τη συνδεσιμότητα, το μέγεθος της τελικής οπής, τη γεωμετρία ελεγχόμενης σύνθετης αντίστασης, τον ορισμό του περιγράμματος ή άλλη λειτουργική απαίτηση θα πρέπει να αντιμετωπίζεται ως μηχανικό ζήτημα, όχι ως σιωπηλά επανασχεδιασμός.
Στάδιο 1: Πακέτο Δεδομένων Κατασκευής και Σκοπός Σχεδιασμού
Η ποιότητα της διαδικασίας κατασκευής των PCB επηρεάζεται σε μεγάλο βαθμό από την ποιότητα του πακέτου έκδοσης. Το CAM μπορεί να επιδιορθώσει προβλήματα μορφοποίησης, αλλά δεν μπορεί να μαντέψει με ασφάλεια την έλλειψη πρόθεσης σχεδιασμού. Το ισχυρότερο πακέτο έκδοσης περιέχει τόσο δεδομένα αναγνώσιμα από μηχανήματα όσο και έναν συνοπτικό ορισμό κατασκευής.
| Δεδομένα ή απαίτηση | Γιατί το χρειάζεται η CAM | Συνήθης ασάφεια προς αποφυγή |
|---|---|---|
| Στρώσεις χαλκού, μάσκας συγκόλλησης και θρύλου | Καθορίζει την προβλεπόμενη εικόνα κατασκευής για κάθε πλευρική και εσωτερική στρώση. | Ασαφή ονόματα στρώσεων, ελλείπουσες πληροφορίες πολικότητας, διπλότυπες ή παρωχημένες στρώσεις. |
| Λίμες τρυπανιών NC και τραπέζι τρυπανιών | Διαχωρίζει τις απαιτήσεις PTH, NPTH, μικροδιαφορών και ειδικών γεώτρησης και αντιστοιχίζει τις τελειωμένες οπές στα εργαλεία παραγωγής. | Χρήση του ίδιου συμβόλου για επιμεταλλωμένες και μη επιμεταλλωμένες οπές ή ανάμειξη τελικών διαμέτρων και διαμέτρων εργαλείου. |
| Περίγραμμα πίνακα και επίπεδο διαδρομής | Ορίζει τις τελικές διαστάσεις, τις εσωτερικές εγκοπές, τις σχισμές και τα χαρακτηριστικά του προφίλ. | Αντιγραφή περιγράμματος σε πολλά επίπεδα, ανοιχτά περιγράμματα, αντικρουόμενες διαστάσεις ή ασαφής γεωμετρία σχισμών. |
| Σχέδιο κατασκευής | Μεταδίδει το πάχος, την ανοχή, το φινίρισμα, τον χαλκό, μηχανικές σημειώσεις και ειδικές διεργασίες. | Σημειώσεις που έρχονται σε διένεξη με δεδομένα Gerber/drill ή γενικά αντιγραμμένες σημειώσεις που δεν ισχύουν για τον πίνακα. |
| Στοίβαξη στρώσεων PCB | Ορίζει τα βάρη χαλκού, την διηλεκτρική κατασκευή, το τελικό πάχος και την αρχιτεκτονική ελεγχόμενης σύνθετης αντίστασης. | Ονομαστικές διαστάσεις διηλεκτρικού χωρίς να αναφέρεται εάν ο κατασκευαστής μπορεί να βελτιστοποιήσει τα υλικά. |
| Πίνακας ελεγχόμενης σύνθετης αντίστασης | Συνδέει κάθε στόχο σύνθετης αντίστασης με τη στρώση, τη γεωμετρία του ίχνους, το επίπεδο αναφοράς και την ανοχή. | Καθορισμός ενός στόχου αλλά μη προσδιορισμός των σχετικών δικτύων ή γεωμετρίας. |
| Λίστα δικτύου IPC ή δεδομένα ευφυούς σχεδιασμού | Υποστηρίζει τη σύγκριση συνδεσιμότητας και μειώνει την πιθανότητα η γραφική ασάφεια να μετατραπεί σε ηλεκτρικό σφάλμα. | Λίστα δικτύου που δημιουργήθηκε από διαφορετική αναθεώρηση σχεδίασης. |
| Φινίρισμα επιφάνειας και επιλεκτικά φινιρίσματα | Καθορίζει τη δρομολόγηση της διαδικασίας και επηρεάζει τη συγκολλησιμότητα, την επιπεδότητα, τη φθορά των επαφών και τη συμβατότητα συναρμολόγησης. | Καλώντας την ENIG παγκοσμίως, ενώ παράλληλα αναμένονται χρυσά δάχτυλα χωρίς να ορίζονται επιλεκτικές περιοχές. |
| Ειδικές μηχανικές απαιτήσεις | Επιτρέπει στο CAM να ορίσει χαρακτηριστικά φρεζαρίσματος, φρεζαρίσματος, όδευσης ελεγχόμενου βάθους, οπών, επιμετάλλωσης ακμών ή πρεσσαρίσματος. | Δίνοντας μόνο ένα σχήμα σχεδίου χωρίς τελική διάμετρο, βάθος/υπόλοιπο πάχος και ανοχή. |
Τα δεδομένα Gerber παραμένουν συνηθισμένα, ενώ τα ODB++ και IPC-2581 μπορούν να μεταφέρουν πιο δομημένες πληροφορίες όταν υποστηρίζονται τόσο από τον σχεδιαστή όσο και από τον κατασκευαστή. Ανεξάρτητα από τη μορφή, ο έλεγχος των αναθεωρήσεων είναι κρίσιμος. Τα δεδομένα χαλκού, τρυπανιού, σχεδίασης, stackup και netlist θα πρέπει όλα να περιγράφουν την ίδια αναθεώρηση.
Στάδιο 2: Κανονικοποίηση Δεδομένων CAM και Αναθεώρηση DFM
2.1 Κανονικοποίηση δεδομένων: ανακατασκευή ενός αξιόπιστου ορισμού πλακέτας
Η πρώτη εργασία CAM είναι να κάνει τα δεδομένα εσωτερικά συνεπή. Οι μονάδες, οι συντεταγμένες, η προέλευση, η σειρά των στρώσεων, η κατάσταση του κατοπτρισμού, η πολικότητα, οι ορισμοί των διαφραγμάτων, οι μορφές τρυπανιών και η γεωμετρία του προφίλ ελέγχονται πριν ξεκινήσει οποιαδήποτε επεξεργασία παραγωγής. Ο μηχανικός CAM εντοπίζει επίσης αχρησιμοποίητα δεδομένα, διπλότυπα επίπεδα και χαρακτηριστικά που ενδέχεται να έχουν εξαχθεί διαφορετικά από διαφορετικά συστήματα CAD.
Εδώ ακριβώς εξοικονομεί χρόνο ένα έξυπνο πακέτο έκδοσης. Όσο λιγότερη ασάφεια πρέπει να ερμηνεύσει ο μηχανικός CAM, τόσο μικρότερος είναι ο κίνδυνος να αφιερωθεί χρόνος μηχανικής στη διάκριση ενός σκόπιμου χαρακτηριστικού από ένα τεχνούργημα εξαγωγής.
2.2 Έλεγχοι συνδεσιμότητας και σχέσης επιπέδων
Το CAM συγκρίνει τον σχεδιασμό σε όλα τα στρώματα χαλκού, τα δεδομένα γεωτρήσεων και, όταν είναι διαθέσιμα, τη λίστα πελατών. Ο στόχος δεν είναι μόνο να βρεθούν προφανή ανοίγματα ή βραχυκυκλώματα. Είναι επίσης να επαληθευτούν οι σχέσεις μεταξύ των μαξιλαριών και των οπών, μέσω δομών, συνδεσιμότητας επιπέδου, αντιμαξιλαριών, θερμικών ανακουφίσεων και της επιδιωκόμενης σχέσης μεταξύ χαλκού και μηχανικών χαρακτηριστικών.
2.3 Ανασκόπηση πλάτους γραμμής, απόστασης και βάρους χαλκού
Το ελάχιστο πλάτος και η απόσταση μεταξύ των αγωγών δεν μπορούν να αξιολογηθούν ανεξάρτητα από το πάχος του χαλκού και την οδό επεξεργασίας. Καθώς ο χαλκός γίνεται βαρύτερος, η χάραξη γίνεται πιο δύσκολη και η πλευρική χάραξη έχει μεγαλύτερη επίδραση στην τελική γεωμετρία. Επομένως, το CAM εξετάζει την ελάχιστη γραμμή/διάστημα μαζί με τον βασικό χαλκό, τον τελικό χαλκό και το εάν το χαρακτηριστικό είναι απομονωμένο ή βρίσκεται σε ένα πυκνό πεδίο χαλκού.
Οι σχεδιαστές θα πρέπει να αποφεύγουν να αντιμετωπίζουν τα όρια ικανότητας κατασκευής PCB ως έναν καθολικό αριθμό που ισχύει για κάθε βάρος χαλκού και κάθε στρώση. Ένας πιο κατασκευαστικός σχεδιασμός χρησιμοποιεί την κανονική ικανότητα παραγωγής για την επιλεγμένη κατασκευή και διατηρεί την ακραία γεωμετρία μόνο όπου η πυκνότητα κυκλώματος το καθιστά απαραίτητο.
2.4 Δακτυλιοειδής δακτύλιος, ανοχή τρυπανιού και διάκενο οπής προς χαλκό
Μια ολοκληρωμένη επιμεταλλωμένη οπή δεν έχει το ίδιο μέγεθος με το τρυπάνι παραγωγής. Το εργοστάσιο πρέπει να λαμβάνει υπόψη την εναπόθεση χαλκού στο τοίχωμα της οπής, την ανοχή διάτρησης και την απόκλιση της διαδικασίας. Επομένως, το CAM αξιολογεί τη γεωμετρία του πέλματος και του δακτυλιοειδούς δακτυλίου μετά την εφαρμογή των ανοχών του τρυπανιού παραγωγής και της ευθυγράμμισης.
Η ίδια αρχή ισχύει και για την απόσταση μεταξύ οπών και αγωγών. Μια μέτρηση CAD που γίνεται από την ονομαστική τελική οπή ενδέχεται να μην αντιπροσωπεύει τον κίνδυνο κατασκευής. Το CAM ελέγχει την οπή παραγωγής, την αντιστάθμισή της και τον χαλκό που πρέπει να παραμείνει μετά τη διάτρηση, την επιμετάλλωση και την ευθυγράμμιση. Αυτό είναι ιδιαίτερα σημαντικό για πυκνά σχέδια πολλαπλών στρώσεων, οπές με πρεσαριστή τοποθέτηση και σχέδια κοντά στην ελάχιστη δυνατότητα δακτυλιοειδούς δακτυλίου του εργοστασίου.
2.5 PTH, NPTH, σχισμές και ακανόνιστες οπές
Οι επιμεταλλωμένες και οι μη επιμεταλλωμένες οπές θα πρέπει να είναι σαφείς στο πακέτο σχεδιασμού. Το CAM μπορεί να χρησιμοποιεί διαφορετικά στάδια διάτρησης, κανόνες αντιστάθμισης ή ακολουθίες διεργασιών για χαρακτηριστικά PTH και NPTH. Οι επιμεταλλωμένες εγκοπές και τα ακανόνιστα επιμεταλλωμένα ανοίγματα απαιτούν πρόσθετη αναθεώρηση επειδή η κατασκευαστικότητά τους εξαρτάται από τη γεωμετρία, την πρόσβαση στο εργαλείο, τη διαδρομή επιμετάλλωσης, τον δακτυλιοειδή δακτύλιο και τον παρακείμενο χαλκό.
Ειδικά χαρακτηριστικά όπως οι πυργωτές οπές, η επιμετάλλωση στις άκρες και οι επιμεταλλωμένες μισές οπές πρέπει να προσδιορίζονται ρητά. Επηρεάζουν τη διάταξη και τη διαμόρφωση των πάνελ, επειδή το χαρακτηριστικό πρέπει να παραμένει μηχανικά υποστηριζόμενο μέχρι το σωστό στάδιο παραγωγής.
2.6 Κατασκευασιμότητα μάσκας συγκόλλησης
Το CAM εκτελεί ελέγχους DFM μάσκας συγκόλλησης σε σχέση με τη γεωμετρία του πέλματος, το πλάτος του φράγματος, την ανοχή καταγραφής, την επεξεργασία των οπών και τις απαιτήσεις συναρμολόγησης. Ένα άνοιγμα μάσκας συγκόλλησης που φαίνεται αποδεκτό στο CAD μπορεί να γίνει προβληματικό όταν δύο γειτονικά ανοίγματα συγχωνεύονται, όταν ένα στενό φράγμα μάσκας δεν μπορεί να συγκρατηθεί αξιόπιστα ή όταν μια οπή εκτίθεται ακούσια σε μια περιοχή που μπορεί να συγκολληθεί.
Οι σχεδιαστές θα πρέπει να δηλώνουν την προβλεπόμενη μέσω επεξεργασίας όπου έχει σημασία: ανοιχτή, με τέντα, βουλωμένη, γεμάτη με ρητίνη και καλυμμένη, ή άλλη ελεγχόμενη δομή. Η CAM δεν θα πρέπει να συνάγει υψηλή αξιοπιστία μέσω επεξεργασίας αποκλειστικά από το εάν υπάρχει άνοιγμα σε ένα στρώμα μάσκας συγκόλλησης.
2.7 Ανασκόπηση υπομνήματος και σήμανσης εξαρτημάτων
Το κείμενο μεταξοτυπίας ελέγχεται για αναγνωσιμότητα και για τυχόν σύγκρουση με εκτεθειμένα ταμπόν, σημεία δοκιμής, χρυσά δάχτυλα και άλλες περιοχές όπου δεν επιτρέπεται η χρήση μελανιού. Το CAM μπορεί να αποκόψει μη κρίσιμη λεζάντα μακριά από τα ταμπόν βάσει συμφωνημένου κανόνα παραγωγής, αλλά η σήμανση που είναι κρίσιμη για τη συναρμολόγηση θα πρέπει να σχεδιάζεται με επαρκή απόσταση και όχι να εξαρτάται από την αυτόματη αποκοπή.
2.8 Άκρη σανίδας, εγκοπή V και διάκενο δρομολόγησης
Τα εξαρτήματα, ο χαλκός, οι οπές διέλευσης και τα επιμεταλλωμένα χαρακτηριστικά κοντά στην άκρη της πλακέτας πρέπει να αξιολογούνται σε σχέση με την προβλεπόμενη μέθοδο αποπάνελωσης. Η χάραξη V, η δρομολόγηση γλωττίδων, οι οπές σφράγισης και η δρομολόγηση CNC δημιουργούν διαφορετικές μηχανικές συνθήκες. Το CAM πρέπει επίσης να γνωρίζει εάν η άκρη μιας πλακέτας προορίζεται να είναι γυμνή διηλεκτρική, επιμεταλλωμένη, πυργωτή ή μέρος ενός συστήματος σύνδεσης/επαφής.
2.9 Χρυσά δάχτυλα και μικτά φινιρίσματα επιφανειών
Τα επιλεκτικά δάχτυλα από σκληρό χρυσό δεν είναι απλώς «ένα ακόμη φινίρισμα επιφάνειας PCB ». Μπορεί να απαιτούν ειδικές συνδέσεις επιμετάλλωσης και μια συγκεκριμένη ακολουθία διεργασίας πριν από την αφαίρεση αυτών των προσωρινών συνδέσεων κατά τη διάρκεια της δημιουργίας προφίλ. Όταν ένα σχέδιο συνδυάζει χρυσά δάχτυλα με ENIG, OSP, κασσίτερο εμβάπτισης, ασήμι εμβάπτισης ή HASL στην υπόλοιπη πλακέτα, η CAM πρέπει να ορίσει σωστά τις επιλεκτικές περιοχές και τη σειρά κατασκευής.
Εάν το προϊόν δεν επιτρέπει προσωρινές συνδέσεις με επιμετάλλωση, αυτός ο περιορισμός θα πρέπει να κοινοποιηθεί εγκαίρως, επειδή μπορεί να αλλάξει τη συνιστώμενη διαδικασία. Το ίδιο ισχύει και για τις απαιτήσεις λοξοτομής, τις ανοχές μήκους δακτύλων και οποιαδήποτε γεωμετρία «μακριού/κοντού δακτύλου».
2.10 Υπόλοιπο χαλκού και υπολειμματικός χαλκός
Οι μηχανικοί CAM εξετάζουν επίσης πόσο χαλκός απομένει σε κάθε στρώση και πώς κατανέμεται ο χαλκός σε όλο το πάνελ. Ένα χρήσιμο μέτρο μηχανικής είναι η αναλογία υπολειπόμενου χαλκού:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Αυτό έχει σημασία επειδή η πλαστικοποίηση είναι μια διαδικασία ροής ρητίνης. Πολύ διαφορετικές πυκνότητες χαλκού σε γειτονικά στρώματα μπορούν να αλλάξουν τη ζήτηση ρητίνης, το τοπικό διηλεκτρικό πάχος και τη μηχανική ισορροπία. Οι πλάκες από παχύ χαλκό ενισχύουν το αποτέλεσμα. Ένας σχεδιασμός με μεγάλες περιοχές χωρίς χαλκό δίπλα σε βαρύ χαλκό μπορεί να απαιτεί αλλαγές στη στοίβαξη, στρατηγικές εξισορρόπησης χαλκού ή πρόσθετους ελέγχους διεργασίας.
Για τον σχεδιαστή πλακετών τυπωμένων κυκλωμάτων (PCB), το μάθημα είναι απλό: η ισορροπία του χαλκού δεν είναι μόνο ένα αισθητικό ζήτημα. Επηρεάζει την κατασκευασιμότητα, τον έλεγχο του πάχους της πλακέτας, τον κίνδυνο στρέβλωσης και, σε ορισμένες κατασκευές, τη διηλεκτρική συμπεριφορά γύρω από δομές σύνθετης αντίστασης.
2.11 Υλικά ελεγχόμενης σύνθετης αντίστασης και υψηλής συχνότητας
Η ελεγχόμενη σύνθετη αντίσταση πρέπει να εξετάζεται ως σύστημα στοίβαξης και όχι ως αριθμός πλάτους ίχνους. Η CAM και η μηχανική διεργασιών λαμβάνουν υπόψη το πάχος του διηλεκτρικού, το πάχος του χαλκού, τη γεωμετρία του τελικού αγωγού, τη σχέση επιπέδου αναφοράς και το πραγματικό σύστημα υλικών. Για σχέδια RF και μικροκυμάτων που χρησιμοποιούν υλικά όπως Rogers , Taconic, Arlon ή άλλα ελασματοποιημένα υλικά χαμηλών απωλειών, η επεξεργασία που αφορά το υλικό μπορεί επίσης να επηρεάσει τη διάτρηση, την προετοιμασία της επιφάνειας, την ελασματοποίηση και τη συμπεριφορά των διαστάσεων.
Η ασφαλέστερη σχεδιαστική απελευθέρωση παρέχει στοχευμένη σύνθετη αντίσταση, ανοχή και ηλεκτρική γεωμετρία, επιτρέποντας παράλληλα στον κατασκευαστή να προτείνει μια ελεγχόμενη στοίβαξη όπου είναι απαραίτητο. Η τελική γεωμετρία παραγωγής θα πρέπει στη συνέχεια να επιβεβαιώνεται πριν από την κατασκευή αντί να υποτίθεται ότι το ονομαστικό πλάτος ίχνους CAD θα παραμείνει αμετάβλητο.
Στάδιο 3: Αποζημίωση CAM, Πάνελ και Δεδομένα Παραγωγής
Αφού επιλυθούν τα προβλήματα DFM, η CAM μετατρέπει τα ονομαστικά δεδομένα σχεδιασμού σε δεδομένα κατασκευής. Αυτές οι επεξεργασίες είναι σκόπιμοι έλεγχοι διεργασίας και όχι αυθαίρετες αλλαγές στο κύκλωμα.
3.1 Χάραξη και αντιστάθμιση απεικόνισης
Ο χαλκός αφαιρείται πλευρικά καθώς και κάθετα κατά τη χάραξη. Ανάλογα με το βάρος και τη διαδικασία του χαλκού, ο μηχανικός CAM μπορεί να αντισταθμίσει τα χαρακτηριστικά του αγωγού, έτσι ώστε οι διαστάσεις του τελικού ίχνους και του μαξιλαριού να προσγειώνονται στον στόχο μετά την απεικόνιση, την επιμετάλλωση και τη χάραξη. Η στρατηγική αντιστάθμισης μπορεί να διαφέρει μεταξύ των εσωτερικών και εξωτερικών στρωμάτων, επειδή οι οδοί επεξεργασίας τους διαφέρουν.
3.2 Αντιστάθμιση τρυπανιού και επιμετάλλωσης
Για τα χαρακτηριστικά PTH, το τρυπάνι παραγωγής επιλέγεται έτσι ώστε η τελική οπή να ανταποκρίνεται στις απαιτήσεις του πελάτη μετά την επιμετάλλωση του τοιχώματος της οπής. Τα χαρακτηριστικά NPTH αντιμετωπίζονται ξεχωριστά, επειδή δεν προορίζονται για την ίδια κατασκευή από χαλκό. Το CAM ομαδοποιεί επίσης αποτελεσματικά τα εργαλεία τρυπανιού, προστατεύοντας παράλληλα τις ειδικές ανοχές και τα χαρακτηριστικά ελεγχόμενης εφαρμογής.
3.3 Βελτιστοποίηση μάσκας συγκόλλησης και υπομνήματος
Τα ανοίγματα παραγωγής προσαρμόζονται στη διαδικασία συγκόλλησης-μάσκας και στην ικανότητα καταγραφής. Το CAM ελέγχει για ελάχιστα φράγματα, σχέσεις μάσκας-πλακιδίου, εκτεθειμένο χαλκό και ακούσια ανοίγματα. Η λεζάντα μπορεί να κοπεί από τις συγκολλήσιμες επιφάνειες σύμφωνα με τους εγκεκριμένους κανόνες, ενώ οι κρίσιμες σημάνσεις θα πρέπει να παραμένουν ακριβώς εκεί που τις απαιτεί το σχέδιο.
3.4 Πάνελ
Η μεμονωμένη πλακέτα τυπωμένου κυκλώματος (PCB) του πελάτη κατασκευάζεται συνήθως σε ένα μεγαλύτερο πάνελ εργασίας. Το CAM επιλέγει τον προσανατολισμό, την ποσότητα της συστοιχίας, την απόσταση, τις ράγες, τις οπές εργαλείων, τα fiducials, τα κουπόνια, τη μέθοδο αποσύνδεσης και τη στρατηγική δρομολόγησης με βάση την αποτελεσματικότητα της κατασκευής και τις ανάγκες συναρμολόγησης κατάντη. Η τοποθέτηση πάνελ μπορεί να επηρεάσει την αξιοποίηση του υλικού, την κατανομή της επιμετάλλωσης, την ακαμψία της πλακέτας, τη δυνατότητα V-score και τον αυτοματοποιημένο χειρισμό.
Όταν ο πελάτης προμηθεύει μια συστοιχία συναρμολόγησης, η CAM θα πρέπει να διατηρεί την πρόθεση συναρμολόγησης και να επαληθεύει ότι η συστοιχία είναι επίσης συμβατή με την κατασκευή. Όταν το εργοστάσιο δημιουργεί το πάνελ, οι απαιτήσεις συναρμολόγησης θα πρέπει να λαμβάνονται υπόψη εάν οι σανίδες πρόκειται να προχωρήσουν απευθείας στην παραγωγή SMT.
3.5 Κουπόνια, εργαλεία και χαρακτηριστικά που δεν σχετίζονται με το προϊόν
Ο πίνακας εργασίας μπορεί να περιλαμβάνει κουπόνια σύνθετης αντίστασης, στόχους καταγραφής, κουπόνια δοκιμών, χαρακτηριστικά ελέγχου διεργασίας και εργαλεία. Αυτά βρίσκονται εκτός του τελικού κυκλώματος, αλλά αποτελούν μέρος του ελέγχου κατασκευής. Η τοποθέτησή τους θα πρέπει να σχεδιάζεται έτσι ώστε να αντιπροσωπεύουν τις σχετικές συνθήκες παραγωγής χωρίς να παρεμβαίνουν στο προϊόν ή στην αποπινακοποίηση.
3.6 Τι δεν πρέπει να αλλάζει σιωπηλά η CAM
Η CAM δεν θα πρέπει να χρησιμοποιεί την ευκολία κατασκευής ως λόγο για να τροποποιήσει τον ηλεκτρικό σχεδιασμό του πελάτη. Οι αλλαγές στο τελικό μέγεθος της οπής, στο περίγραμμα της πλακέτας, στη γεωμετρία της σύνθετης αντίστασης εκτός ενός συμφωνημένου μοντέλου αντιστάθμισης, στη συνδεσιμότητα, στις αποστάσεις χαλκού που αλλοιώνουν την απόδοση ή στα λειτουργικά μηχανικά χαρακτηριστικά θα πρέπει να εγείρουν μηχανολογικό ερώτημα. Μια ελεγχόμενη διαδρομή έγκρισης αποτελεί μέρος μιας αξιόπιστης διαδικασίας κατασκευής PCB.
Στάδιο 4: Stackup Engineering και Έκδοση Διαδικασιών ERP/MI
Μόλις τα δεδομένα CAM είναι κατασκευαστικά, το εργοστάσιο πρέπει να καθορίσει τον τρόπο με τον οποίο θα κατασκευαστεί στην πραγματικότητα η πλακέτα. Εδώ είναι που ο σχεδιασμός της στοίβας , η επιλογή υλικών και η δρομολόγηση της διαδικασίας γίνονται επίσημες οδηγίες κατασκευής.
4.1 Το πάχος της τελικής σανίδας είναι αποτέλεσμα στοίβαξης
Το πάχος του τελικού προϊόντος δεν είναι απλώς το άθροισμα των τιμών πυρήνα και προ-εμποτισμού του καταλόγου. Η μηχανική πρέπει να λαμβάνει υπόψη την κατανομή του χαλκού, τη ροή ρητίνης, την πυκνότητα του χαλκού και τη συμβολή των επιστρώσεων και των φινιρισμάτων στο πάχος, όπου είναι σχετικό. Ένα χρήσιμο εννοιολογικό μοντέλο είναι:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Για τις πολυστρωματικές πλακέτες, το αποτελεσματικό πάχος του διηλεκτρικού μετά την συμπίεση εξαρτάται από το σύστημα prepreg και το περιβάλλον μοτίβο χαλκού. Αυτός είναι ένας ακόμη λόγος για τον οποίο η αναλογία υπολειμματικού χαλκού έχει σημασία κατά την αξιολόγηση της στοίβαξης.
4.2 Κατασκευή στρώσεων και ειδικά υλικά
Τα τυπικά FR-4, τα FR-4 υψηλής Tg, τα ελασματοποιημένα υλικά χαμηλών απωλειών, τα υλικά RF με βάση το PTFE, τα υλικά με μεταλλικό πυρήνα και οι άκαμπτες-εύκαμπτες κατασκευές δεν μοιράζονται μία καθολική συνταγή ελασματοποίησης. Η CAM και η μηχανική διεργασιών πρέπει να ταιριάζουν με τις απαιτήσεις απόδοσης του πελάτη σε ένα επαληθευμένο υλικό και μια οδό διεργασίας. Οι υβριδικές κατασκευές υψηλής συχνότητας αξίζουν ιδιαίτερης προσοχής, επειδή τα ανόμοια υλικά μπορεί να έχουν διαφορετική συμπεριφορά ροής, διαστάσεων και προετοιμασίας επιφάνειας.
4.3 Ο ERP/MI traveler μετατρέπει τις αποφάσεις CAM σε εργοστασιακές οδηγίες
Ο ERP ή ο MI traveler του εργοστασίου θα πρέπει να ορίσει το σύνολο υλικών, τις απαιτήσεις χαλκού, τη μέθοδο απεικόνισης, την ακολουθία πλαστικοποίησης, τα προγράμματα τρυπανιών, τη διαδρομή επιμετάλλωσης, τις απαιτήσεις μάσκας συγκόλλησης και λεζάντας, το φινίρισμα επιφάνειας, τις οδηγίες δρομολόγησης/V-score, τις ειδικές μηχανικές λειτουργίες, τα σημεία επιθεώρησης και τις απαιτήσεις ηλεκτρικών δοκιμών.
Οι ειδικές λειτουργίες πρέπει να είναι σαφείς. Για παράδειγμα, μια σχισμή ή φρεζάρισμα ελεγχόμενου βάθους θα πρέπει να έχει το σχετικό αναγνωριστικό προγράμματος και την απαιτούμενη διάμετρο/γεωμετρία συν το βάθος ή το υπόλοιπο πάχος και την ανοχή. Μια επιλεκτική διαδικασία χρυσού δακτύλου θα πρέπει να δηλώνει το απαιτούμενο επιλεκτικό φινίρισμα και την ακολουθία φρεζαρίσματος. Μια τυφλή/θαμμένη κατασκευή οπών θα πρέπει να καθορίζει ποιος κύκλος πλαστικοποίησης δημιουργεί κάθε δομή οπών.
Αυτό είναι το πρακτικό σημείο όπου η μηχανική CAM γίνεται η συνταγή κατασκευής. Εάν ο ταξιδιώτης παραγωγής είναι ασαφής, οι χειριστές κατάντη αναγκάζονται να ερμηνεύσουν την πρόθεση ανεξάρτητα. Μια καλή διαδικασία εξαλείφει αυτή την ασάφεια πριν από την κυκλοφορία της παρτίδας.
Στάδιο 5: Διαδικασία κατασκευής PCB βήμα προς βήμα
Μετά την έγκριση CAM και την κυκλοφορία του MI, ξεκινά η φυσική κατασκευή. Η ακόλουθη ακολουθία περιγράφει μια συνηθισμένη διαδικασία κατασκευής PCB με αφαιρετική πολυστρωματική μέθοδο. Η ακριβής διαδρομή ποικίλλει ανάλογα με το σχεδιασμό.
Βήμα 1: Προετοιμασία υλικού και κοπή πάνελ
Οι πυρήνες με επικάλυψη χαλκού, το φύλλο χαλκού και το προ-εμποτισμένο υλικό επιλέγονται σύμφωνα με την εγκεκριμένη στοίβαξη. Η ταυτότητα του υλικού, το βάρος, το πάχος και η ιχνηλασιμότητα της παρτίδας του χαλκού επαληθεύονται πριν από την κοπή των πάνελ στο μέγεθος εργασίας. Τα ελασματοποιημένα υλικά υψηλής συχνότητας και τα ειδικά ελάσματα ενδέχεται να απαιτούν ειδικούς ελέγχους αποθήκευσης, χειρισμού ή προετοιμασίας της επιφάνειας.
Βήμα 2: Απεικόνιση εσωτερικής στρώσης
Το έργο τέχνης CAM του εσωτερικού στρώματος μεταφέρεται σε φωτοευαίσθητο υλικό χρησιμοποιώντας άμεση απεικόνιση με λέιζερ ή άλλη εγκεκριμένη μέθοδο απεικόνισης. Οι στόχοι καταγραφής που είναι ενσωματωμένοι στα δεδομένα CAM βοηθούν στον έλεγχο της ευθυγράμμισης των στρώσεων. Στόχος είναι η δημιουργία ενός μοτίβου φωτοευαίσθητου υλικού που θα προστατεύει τον χαλκό που προορίζεται να παραμείνει μετά τη χάραξη.
Βήμα 3: Χάραξη εσωτερικής στρώσης και απογύμνωση με ανθεκτική ρητίνη
Ο μη προστατευμένος χαλκός απομακρύνεται χημικά, παράγοντας το εσωτερικό μοτίβο αγωγού. Στη συνέχεια, το φωτοευαίσθητο υλικό απογυμνώνεται και το πάνελ καθαρίζεται. Οι παράμετροι χάραξης ελέγχονται έτσι ώστε η γεωμετρία του τελικού αγωγού να ταιριάζει με τον αντισταθμισμένο στόχο CAM και όχι απλώς με τις αρχικές ονομαστικές διαστάσεις CAD.
Βήμα 4: AOI εσωτερικού επιπέδου
Η αυτοματοποιημένη οπτική επιθεώρηση συγκρίνει το χαραγμένο στρώμα με την αναφορά CAM. Ανοίγματα, βραχυκυκλώματα, εγκοπές, προεξοχές και άλλα ελαττώματα αγωγών μπορούν να ανιχνευθούν πριν από την πλαστικοποίηση, όταν το στρώμα είναι ακόμα προσβάσιμο. Αυτό το σημείο ελέγχου εμποδίζει ένα γνωστό ελάττωμα του εσωτερικού στρώματος να θαφτεί μόνιμα μέσα σε μια πολυστρωματική πλακέτα.
Βήμα 5: Επεξεργασία συγκόλλησης, τοποθέτηση και καταγραφή στρώσεων
Οι εσωτερικοί πυρήνες προετοιμάζονται για συγκόλληση και στοιβάζονται με προεμποτισμένο υλικό και φύλλο χαλκού σύμφωνα με την εγκεκριμένη ακολουθία. Ο προσανατολισμός και η σειρά των στρώσεων ελέγχονται προσεκτικά. Για τις πολυστρωματικές σανίδες, η διάταξη είναι το σημείο όπου η ηλεκτρική στοίβαξη γίνεται μια φυσική δομή.
Βήμα 6: Πλαστικοποίηση
Η στοίβα πιέζεται υπό ελεγχόμενο κύκλο θερμότητας και πίεσης. Η ρητίνη προεμποτίσματος ρέει, γεμίζει τα κενά γύρω από τον χαλκό και σκληραίνει για να συγκολλήσει τα στρώματα. Οι παράμετροι της πρέσας πρέπει να ταιριάζουν με το σύστημα υλικού και την κατασκευή. Η πυκνότητα του χαλκού, το πάχος του διηλεκτρικού και η γεωμετρία του βαρέος χαλκού επηρεάζουν τη ροή της ρητίνης και τη συμπεριφορά του τελικού πάχους.
Βήμα 7: Επαλήθευση εγγραφής και έρευνα
Μετά την πλαστικοποίηση, η ευθυγράμμιση μπορεί να επαληθευτεί χρησιμοποιώντας ακτίνες Χ ή άλλες μεθόδους ευθυγράμμισης πριν από τη μηχανική διάτρηση. Η διάτρηση CNC δημιουργεί οπές PTH, εξαρτημάτων και εργαλείων σύμφωνα με το πρόγραμμα αντισταθμισμένης διάτρησης. Η διάτρηση με λέιζερ χρησιμοποιείται για μικροδιατρήσεις σε κατασκευές HDI. Ειδικά προγράμματα μπορούν να χρησιμοποιηθούν για φρεζαρίσματα, οπές αντιστάθμισης και χαρακτηριστικά ελεγχόμενου βάθους.
Βήμα 8: Απολίθωση και προετοιμασία του τοιχώματος της οπής
Η μηχανική διάτρηση εκθέτει το διηλεκτρικό και μπορεί να αφήσει λεκέδες ρητίνης στις εσωτερικές διεπαφές χαλκού. Η απολέπιση και η προετοιμασία της οπής προετοιμάζουν το τοίχωμα της οπής, ώστε η επακόλουθη μεταλλοποίηση να μπορεί να σχηματίσει μια αξιόπιστη ηλεκτρική σύνδεση με τα εσωτερικά στρώματα χαλκού.
Βήμα 9: Ηλεκτρολυτικός χαλκός και επιμετάλλωση διαμπερών οπών
Ένα λεπτό αγώγιμο στρώμα χαλκού εναποτίθεται στο μη αγώγιμο τοίχωμα της οπής, δημιουργώντας την βάση για την μετέπειτα ηλεκτρολυτική κατασκευή χαλκού. Αυτό το βήμα μετατρέπει μια τρυπημένη οπή σε μια δομή που μπορεί να συνδέσει ηλεκτρικά τα στρώματα μετά την επιμετάλλωση.
Βήμα 10: Απεικόνιση εξωτερικού στρώματος
Το αντισταθμισμένο μοτίβο εξωτερικής στρώσης απεικονίζεται στο πάνελ. Ανάλογα με την επιλεγμένη οδό παραγωγής, το εργοστάσιο μπορεί να χρησιμοποιήσει επιμετάλλωση μοτίβου ή άλλη κατάλληλη ακολουθία. Η πολικότητα CAM και η επιλογή της διαδικασίας πρέπει να ταιριάζουν με την προβλεπόμενη μέθοδο επιμετάλλωσης και χάραξης.
Βήμα 11: Επιχάλκωση και χάραξη εξωτερικού στρώματος
Ο χαλκός κατασκευάζεται όπου απαιτείται για την επίτευξη των απαιτήσεων αγωγού και τοιχώματος οπών. Το προσωρινό μεταλλικό σύστημα αντίστασης/προστατευτικού μετάλλου υποβάλλεται στη συνέχεια σε επεξεργασία, ώστε να μπορεί να αφαιρεθεί ο ανεπιθύμητος βασικός χαλκός. Το αποτέλεσμα είναι το τελικό σχέδιο εξωτερικού αγωγού.
Βήμα 12: AOI εξωτερικού επιπέδου
Ο τελικός εξωτερικός χαλκός ελέγχεται σε σχέση με την αναφορά CAM. Τα σχέδια με λεπτές γραμμές, οι πυκνές ρωγμές BGA και οι μεταβάσεις από βαρύ χαλκό απαιτούν ιδιαίτερα σταθερή απεικόνιση και χάραξη, επειδή τα ελαττώματα σε αυτό το σημείο επηρεάζουν άμεσα την τελική συνδεσιμότητα.
Βήμα 13: Εφαρμογή μάσκας συγκόλλησης, έκθεση και σκλήρυνση
Εφαρμόζεται μάσκα συγκόλλησης με υγρή φωτοαπεικονιζόμενη μέθοδο, απεικονίζεται από δεδομένα μάσκας συγκόλλησης CAM, αναπτύσσεται και σκληρύνεται. Η μάσκα προστατεύει τον χαλκό από την οξείδωση και ελέγχει πού επιτρέπεται η χρήση συγκόλλησης κατά τη συναρμολόγηση. Η καταγραφή CAM και ο σχεδιασμός ανοίγματος είναι σημαντικά γύρω από τακάκια λεπτού βήματος, τις οπές διέλευσης και τις στενά τοποθετημένες επιφάνειες εξαρτημάτων.
Βήμα 14: Υπόμνημα / μεταξοτυπία
Οι κωδικοί αναφοράς, τα σήματα πολικότητας, τα λογότυπα, οι κωδικοί ημερομηνίας και άλλες εγκεκριμένες σημάνσεις εκτυπώνονται ή απεικονίζονται ψηφιακά. Η λεζάντα πρέπει να παραμένει ευανάγνωστη χωρίς να μολύνει τις συγκολλήσιμες επιφάνειες ή τις επιφάνειες επαφής.
Βήμα 15: Φινίρισμα επιφάνειας
Ο εκτεθειμένος χαλκός λαμβάνει το καθορισμένο φινίρισμα. Οι συνήθεις επιλογές περιλαμβάνουν ENIG, ENEPIG, OSP, HASL χωρίς μόλυβδο, ασήμι εμβάπτισης, κασσίτερο εμβάπτισης και επιλεκτικό σκληρό χρυσό. Το σωστό φινίρισμα εξαρτάται από τη διαδικασία συναρμολόγησης, το βήμα των εξαρτημάτων, τις απαιτήσεις επαφής, τις προσδοκίες αποθήκευσης, την απόδοση RF και το κόστος.
Τα μικτά φινιρίσματα χρειάζονται μια καθορισμένη ακολουθία. Τα χρυσά δάχτυλα, για παράδειγμα, μπορούν να χρησιμοποιούν επιλεκτικό σκληρό χρυσό, ενώ το υπόλοιπο χαρτόνι λαμβάνει ένα άλλο συγκολλήσιμο φινίρισμα. Τα CAM και MI πρέπει να διαχωρίζουν σαφώς αυτές τις περιοχές.
Βήμα 16: Κατασκευή προφίλ, δρομολόγηση, χάραξη V και ειδικές μηχανικές εργασίες
Η δρομολόγηση CNC, η χάραξη V ή η διάτρηση διαχωρίζουν τη γεωμετρία του προϊόντος από το πάνελ κατασκευής. Οι εγκοπές, τα χαρακτηριστικά των ακμών, οι λοξοτμήσεις, οι πυργώσεις και οι εργασίες ελεγχόμενου βάθους ολοκληρώνονται σύμφωνα με τα μηχανικά δεδομένα και τη διαδρομή της διαδικασίας. Η ακολουθία είναι σημαντική όταν ένα χαρακτηριστικό πρέπει να παραμείνει υποστηριζόμενο κατά την επιμετάλλωση ή άλλη προηγούμενη λειτουργία.
Βήμα 17: Ηλεκτρικές δοκιμές και επαλήθευση σύνθετης αντίστασης
Οι ηλεκτρικές δοκιμές PCB επαληθεύουν τη συνέχεια και την απομόνωση σε σχέση με την εγκεκριμένη λίστα δικτύου ή τα δεδομένα δοκιμών. Τα κουπόνια ελεγχόμενης σύνθετης αντίστασης μετρώνται όταν απαιτείται. Σκοπός είναι να επιβεβαιωθεί ότι η φυσική διαδικασία κατασκευής διατήρησε το ηλεκτρικό δίκτυο που ορίζεται από το σχεδιασμό.
Βήμα 18: Διαστατικός, οπτικός και τελικός ποιοτικός έλεγχος
Η τελική επιθεώρηση επαληθεύει τις βασικές διαστάσεις, τις οπές, το προφίλ, τις σημάνσεις, τη μάσκα συγκόλλησης, το φινίρισμα, την κατασκευή και άλλες απαιτήσεις που αφορούν συγκεκριμένα τον πελάτη. Πρόσθετη επιθεώρηση ή μικροτομή μπορεί να χρησιμοποιηθεί για την επικύρωση της διαδικασίας, την πιστοποίηση ή τις απαιτήσεις υψηλής αξιοπιστίας.
Βήμα 19: Καθαρισμός, συσκευασία και διάθεση
Οι εγκεκριμένες πλακέτες καθαρίζονται, προστατεύονται από χειρισμό και περιβαλλοντικές ζημιές, επισημαίνονται για ιχνηλασιμότητα και συσκευάζονται σύμφωνα με το φινίρισμα και τις απαιτήσεις του πελάτη. Σε αυτό το σημείο, η διαδικασία κατασκευής της πλακέτας τυπωμένου κυκλώματος χωρίς πλακέτα ολοκληρώνεται.
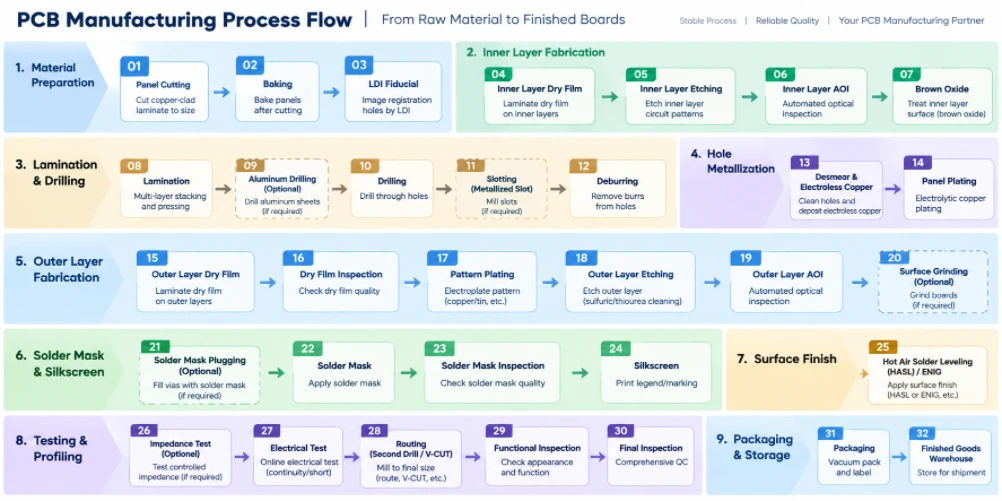
Σχήμα 2. Ροή Διαδικασίας Παραγωγής PCB
Ειδικοί Κλάδοι Διαδικασίας Παραγωγής PCB
Η βασική ροή που αναφέρθηκε παραπάνω είναι ένα πλαίσιο (framework). Οι προηγμένες πλακέτες προσθέτουν βρόχους διεργασιών ή ειδικά στοιχεία ελέγχου που πρέπει να επιλυθούν κατά τη διάρκεια της CAM αντί να ανακαλύπτονται στο εργοστάσιο.
HDI και διαδοχική πλαστικοποίηση
Η κατασκευή πλακετών τυπωμένων κυκλωμάτων HDI μπορεί να χρησιμοποιήσει τυφλές μικροδιόδους, θαμμένες διόδους, στοιβαγμένες ή κλιμακωτές μικροδιόδους και δομές διόδου εντός του πέλματος. Αυτά τα σχέδια ενδέχεται να απαιτούν επαναλαμβανόμενους κύκλους δημιουργίας υποπλακών, πλαστικοποίησης, διάτρησης με λέιζερ, μεταλλοποίησης και απεικόνισης. Ο μηχανικός CAM πρέπει να αντιστοιχίσει κάθε διέλευση στο σωστό στάδιο πλαστικοποίησης και να διασφαλίσει ότι η στοίβαξη μπορεί να παραχθεί φυσικά στην προβλεπόμενη ακολουθία. Η δυνατότητα κατασκευής πλακετών τυπωμένων κυκλωμάτων HDI της Highleap προορίζεται για σχέδια που απαιτούν αυτόν τον τύπο ελεγχόμενης δομής διασύνδεσης.
Κατασκευή PCB από βαρύ χαλκό
Η κατασκευή βαρέων χάλκινων PCB αλλάζει τη συμπεριφορά χάραξης των αγωγών, την επιμετάλλωση, την πλήρωση ρητίνης και την πλαστικοποίηση. Οι μεγάλες διαφορές στην πυκνότητα του χαλκού είναι πιο δύσκολο να συμπιεστούν ομοιόμορφα και οι λεπτοί χώροι γίνονται πιο δύσκολο να διατηρηθούν καθώς αυξάνεται το πάχος του χαλκού. Οι σχεδιαστές θα πρέπει επομένως να συζητούν τις τρέχουσες απαιτήσεις, το βάρος του χαλκού και την ελάχιστη γεωμετρία μαζί αντί να τα επιλέγουν ξεχωριστά.
Κατασκευή PCB RF και υψηλής συχνότητας
Η κατασκευή PCB υψηλής συχνότητας χρησιμοποιεί συχνά Rogers, Taconic, Arlon ή άλλα εξειδικευμένα υλικά, μερικές φορές σε υβριδικές στοίβες με FR-4. Πρέπει να λαμβάνεται υπόψη η διάτρηση, η προετοιμασία της επιφάνειας και η πλαστικοποίηση για κάθε υλικό, και η γεωμετρία της σύνθετης αντίστασης θα πρέπει να οριστικοποιηθεί σε σχέση με την πραγματική στοίβα παραγωγής. Για αυτόν τον λόγο, η αναθεώρηση CAM/DFM θα πρέπει να γίνεται πριν παγώσει πλήρως μια πυκνή διάταξη RF.
Κατασκευή άκαμπτων τυπωμένων κυκλωμάτων (PCB)
Η κατασκευή άκαμπτων τυπωμένων κυκλωμάτων (PCB) προσθέτει εύκαμπτο υλικό, επικάλυψη, επιλεκτική συγκόλληση και ζώνες μηχανικής μετάβασης. Ο μηχανικός CAM πρέπει να επαληθεύσει τα όρια από άκαμπτη σε εύκαμπτη επιφάνεια, τις περιοχές κάμψης, τη γεωμετρία του χαλκού, τα ανοίγματα της επικάλυψης, τις απαιτήσεις των ενισχυτικών στοιχείων και την ακολουθία δρομολόγησης. Αυτά τα χαρακτηριστικά αλλάζουν τόσο τον ορισμό της στρώσης όσο και τη ροή μηχανικής παραγωγής.
Χαρακτηριστικά ελεγχόμενου βάθους, φρεζαρίσματος και οπών
Τα ειδικά χαρακτηριστικά ελεγχόμενου βάθους θα πρέπει να ορίζονται από την τελική γεωμετρία, την τοποθεσία, την ανοχή και μια σαφή απαίτηση βάθους. Ένα σχέδιο που δείχνει μόνο ένα γραφικό σύμβολο δεν επαρκεί για αξιόπιστο προγραμματισμό CNC. Όταν ένας πελάτης καθορίζει το υπόλοιπο πάχος υλικού αντί για το βάθος κοπής, το σημείωμα κατασκευής θα πρέπει να το αναφέρει ρητά, ώστε η CAM και η κατεργασία να χρησιμοποιούν την ίδια αναφορά.
Μεταλλικές εγκοπές, πυργώσεις και επιμετάλλωση ακμών
Αυτά τα χαρακτηριστικά συνδυάζουν την ηλεκτρική επιμετάλλωση με την τελική μηχανική διαμόρφωση. Το CAM πρέπει να αποφασίσει πότε το χαρακτηριστικό τρυπιέται ή φρεζάρεται, πώς παραμένει προσαρτημένο κατά την επιμετάλλωση και πώς εκτίθεται η τελική άκρη. Η θέση τους μπορεί επίσης να επηρεάσει την τοποθέτηση πάνελ και τον σχεδιασμό αποσύνδεσης.
Τι πρέπει να γνωρίζουν οι σχεδιαστές PCB για να κάνουν την μηχανική CAM ταχύτερη και ασφαλέστερη
Ο σχεδιαστής δεν χρειάζεται να γίνει χειριστής CAM. Ωστόσο, η κατανόηση των κατασκευαστικών αποφάσεων που πρέπει να λάβει η CAM βοηθά τον σχεδιαστή να δημιουργήσει δεδομένα που φτάνουν στην παραγωγή με λιγότερα ερωτήματα μηχανικής.
| Απόφαση σχεδιασμού PCB | Τι πρέπει να αξιολογήσει ο μηχανικός CAM | Καλύτερη πρακτική σχεδιασμού / κυκλοφορίας |
|---|---|---|
| Ελάχιστο ίχνος και χώρος | Βάρος χαλκού, συμπεριφορά χάραξης, απομονωμένα έναντι πυκνών χαρακτηριστικών και δυνατότητα εργοστασιακής επεξεργασίας. | Χρησιμοποιήστε κανονική δυνατότητα διεργασίας όπου είναι δυνατόν· διατηρήστε την ελάχιστη γεωμετρία για πραγματικά πυκνές περιοχές. |
| Μέσω μαξιλαριού και δακτυλιοειδούς δακτυλίου | Τρυπάνι παραγωγής, ανοχή επιμετάλλωσης, ανοχή τρυπανιού και καταγραφή στρώσεων. | Σχεδιασμός με περιθώριο κατασκευής, ειδικά σε εσωτερικά στρώματα και οπές υψηλής αναλογίας διαστάσεων. |
| Διάκενο από τρύπα σε χαλκό | Πραγματικό μέγεθος τρυπανιού παραγωγής και ανοχή θέσης, όχι μόνο ονομαστική τελική τρύπα. | Μετρήστε τα διάκενα χρησιμοποιώντας ρεαλιστικές υποθέσεις κατασκευής και σημειώστε τις οπές με πίεση ή τις κρίσιμες οπές. |
| PTH και NPTH | Διαφορετική αποζημίωση και δρομολόγηση διεργασιών. | Διαχωρίστε τα με σαφήνεια στα δεδομένα τρυπανιών και στις σημειώσεις κατασκευής. |
| Υποδοχές και ακανόνιστες τρύπες | Κατάσταση επιμεταλλωμένης/μη επιμεταλλωμένης επιφάνειας, σκοπιμότητα εργαλείου, δακτυλιοειδής δακτύλιος και ακολουθία διεργασίας. | Διαστασιολογήστε το πλάτος/μήκος της τελικής εγκοπής και δηλώστε εάν πρέπει να επιμεταλλωθεί. |
| Φράγματα με μάσκα συγκόλλησης και μέσω επεξεργασίας | Ανοχή καταχώρησης, κατασκευαστικό πλάτος φράγματος και εάν οι διόδους διέλευσης είναι ανοιχτές, με τέντα, φραγμένες ή γεμισμένες. | Προσδιορίστε τη λειτουργικότητα μέσω της θεραπείας απευθείας. Μην βασίζεστε σε τυχαία ανοίγματα Gerber. |
| Μεταξοτυπία πάνω από τακάκια | Αποκλεισμός μελανιού και αυτόματη αποκοπή. | Κρατήστε την επιγραφή που είναι κρίσιμη για τη συναρμολόγηση μακριά από εκτεθειμένο χαλκό και συγκολλήσιμα μαξιλαράκια. |
| Βαθμολογία V / δρομολόγηση | Απόσταση χαλκού-ακμής, διάκενο εξαρτημάτων, πάχος πλακέτας, προσανατολισμός χαραγής και σταθερότητα συστοιχίας. | Ορίστε την προβλεπόμενη μέθοδο αποπάνελωσης και προστατέψτε τα εύθραυστα/βαριά εξαρτήματα κοντά στις γραμμές θραύσης. |
| Χρυσά δάχτυλα | Επιλεκτικό φινίρισμα, σύνδεση επιμετάλλωσης, λοξότμηση και ακολουθία επεξεργασίας. | Ορίστε την περιοχή σκληρού χρυσού, τη γεωμετρία των δακτύλων και τη λοξοτομή· κοινοποιήστε τους περιορισμούς στις προσωρινές συνδέσεις επιμετάλλωσης. |
| Ελεγχόμενη σύνθετη αντίσταση | Πραγματικό διηλεκτρικό σύστημα, τελικός χαλκός, αντιστάθμιση ίχνους και επίπεδο αναφοράς. | Παρέχετε στόχο/ανοχή και προσδιορίστε δίκτυα· επιτρέψτε τη βελτιστοποίηση στοίβαξης όπου είναι δυνατόν. |
| Βαρύς χαλκός | Συντελεστής χάραξης, απόσταση, πλήρωση ρητίνης και ισορροπία χαλκού. | Αυξήστε το γεωμετρικό περιθώριο και αποφύγετε τις μεγάλες ανεξέλεγκτες διαφορές πυκνότητας χαλκού. |
| Υλικό υψηλής συχνότητας | Διαθεσιμότητα υλικού, πάχος, διάτρηση, συγκόλληση και συμπεριφορά διαστάσεων. | Κλειδώστε την ακριβή οικογένεια/προδιαγραφή υλικών μόνο όταν είναι ηλεκτρικά απαραίτητο. Διαφορετικά, επιτρέψτε εγκεκριμένα ισοδύναμα κατόπιν συμφωνίας. |
| Κατεργασία ελεγχόμενου βάθους | Γεωμετρία εργαλείου, επιφάνεια αναφοράς, βάθος/υπόλοιπο πάχος και ανοχή. | Παρέχετε ένα πλήρως διαστασιολογημένο σχέδιο και έναν ενιαίο, σαφή ορισμό βάθους. |
| Πάχος χαρτονιού | Πιεσμένο διηλεκτρικό, κατασκευή από χαλκό, επιστρώσεις και ανοχή στοίβαξης. | Δηλώστε το τελικό πάχος και την ανοχή. Αφήστε τον κατασκευαστή να σχεδιάσει την λεπτομερή κατασκευή ώστε να τα τηρεί. |
| Διανομή χαλκού | Αναλογία υπολειμματικού χαλκού, ζήτηση ρητίνης, ισορροπία πάχους και κίνδυνος στρέβλωσης. | Χρησιμοποιήστε ισορροπημένο χαλκό όπου το επιτρέπει η λειτουργία του κυκλώματος και εξετάστε νωρίς τους συνδυασμούς πολύ χαμηλής/βαριάς περιεκτικότητας σε χαλκό. |
Γιατί ο «σχεδιασμός με βάση την ονομαστική αξία» μπορεί να δημιουργήσει προβλήματα κατασκευής
Ένα σύστημα PCB CAD αντιπροσωπεύει κανονικά την τελική πρόθεση. Το εργοστάσιο πρέπει να κατασκευάζει προς αυτό το τελικό αποτέλεσμα μέσω διαδικασιών που προσθέτουν και αφαιρούν υλικό. Η επιμετάλλωση οπών μειώνει τη διάμετρο της διάτρησης. Η χάραξη αφαιρεί τον χαλκό πλευρικά. Η ελασματοποίηση αλλάζει το πάχος του διηλεκτρικού. Οι επιφανειακές επεξεργασίες και η μάσκα συγκόλλησης προσθέτουν φυσικά στρώματα. Υπάρχει αντιστάθμιση CAM για να γεφυρώσει αυτά τα φαινόμενα.
Η πιο παραγωγική σχέση σχεδιαστή-CAM λειτουργεί επομένως από τις ολοκληρωμένες απαιτήσεις συν το περιθώριο κέρδους της διεργασίας . Ο σχεδιαστής θα πρέπει να ορίσει με σαφήνεια τι πρέπει να ισχύει στην ολοκληρωμένη πλακέτα. Ο μηχανικός CAM θα πρέπει να ορίσει τα αντισταθμισμένα δεδομένα παραγωγής που απαιτούνται για την επίτευξή του.
Τυπικές ερωτήσεις μηχανικής CAM και γιατί συμβαίνουν
Τα μηχανικά ερωτήματα δεν αποτελούν απαραίτητα απόδειξη κακού σχεδιασμού. Αποτελούν τον επίσημο μηχανισμό για την αποτροπή της μετατροπής των διφορούμενων δεδομένων σε μη αναστρέψιμες αποφάσεις παραγωγής. Συνήθεις λόγοι περιλαμβάνουν αναντιστοιχία μεταξύ του σχεδίου και των δεδομένων Gerber, ασαφή ορισμό PTH/NPTH, μέγεθος τελικής οπής που έρχεται σε σύγκρουση με το μέγεθος του μαξιλαριού, ανεπαρκή απόσταση χαλκού-οπής ή χαλκού-ακμής, στόχο σύνθετης αντίστασης που δεν ταιριάζει με την παρεχόμενη στοίβαξη, απροσδιόριστη εγκοπή επιμετάλλωσης, συγκρούσεις επιφάνειας-φινιρίσματος, μικτές αναθεωρήσεις σχεδιασμού ή μηχανικό χαρακτηριστικό που δεν έχει πληροφορίες βάθους/ανοχής.
Οι ομάδες σχεδιασμού μπορούν να μειώσουν τον χρόνο διεκπεραίωσης απαντώντας στα EQ στις ίδιες μονάδες και συντονίζοντας τις αναφορές που χρησιμοποιούνται στο πακέτο κατασκευής, καθώς και επιστρέφοντας μία ενοποιημένη εγκεκριμένη αναθεώρηση αντί για μια ακολουθία άσχετων ενημερώσεων κώδικα αρχείων.
Έξοδοι CAM που τροφοδοτούν το εργοστάσιο PCB
Μετά την έγκριση, το CAM δημιουργεί περισσότερα από το "Gerber για παραγωγή". Ένα πλήρες σύνολο δεδομένων κατασκευής μπορεί να περιλαμβάνει αρχεία απεικόνισης εσωτερικού και εξωτερικού στρώματος, προγράμματα αντισταθμισμένων τρυπανιών, προγράμματα διαδρομής, δεδομένα V-score, συστοιχίες πάνελ, δεδομένα μάσκας συγκόλλησης και υπομνήματος, δεδομένα αναφοράς AOI, λίστες δικτύου ηλεκτρικών δοκιμών, κουπόνια σύνθετης αντίστασης, στόχους καταχώρισης στρώσεων, χαρακτηριστικά εργαλείων και αρχεία ειδικά για τη διεργασία για ειδικές λειτουργίες.
Ο ταξιδιώτης ERP/MI συνδέει αυτά τα αρχεία με μια ακολουθία. Ο ίδιος σχεδιασμός PCB μπορεί να απαιτεί διαφορετική διαδρομή ανάλογα με το αν χρησιμοποιεί τυπικές οπές διέλευσης, τυφλές/θαμμένες οπές διέλευσης, πλακίδιο διέλευσης γεμισμένο με ρητίνη, επιλεκτικό χρυσό, επιμετάλλωση ακμών, δρομολόγηση ελεγχόμενου βάθους ή ειδικά υλικά. Αυτός είναι ο λόγος για τον οποίο η CAM και ο σχεδιασμός διεργασιών ανήκουν εντός της διαδικασίας κατασκευής PCB και όχι εκτός αυτής.
Από την ολοκληρωμένη πλακέτα τυπωμένου κυκλώματος (PCB) έως τη συναρμολόγηση PCB
Η κατασκευή των PCB παράγει την πλακέτα τυπωμένου κυκλώματος που δεν έχει υποστεί επεξεργασία. Η συναρμολόγηση των PCB ξεκινά αφού η πλακέτα έχει περάσει τον τελικό έλεγχο. Όταν η κατασκευή και η συναρμολόγηση συντονίζονται, οι αποφάσεις CAM μπορούν επίσης να υποστηρίξουν την αποτελεσματικότητα της διαδικασίας SMT λαμβάνοντας υπόψη τις ράγες του πάνελ, τα fiducials, τις οπές εργαλείων, την προεξοχή των εξαρτημάτων και την αποπάνελοποίηση.
Μια τυπική διαδικασία συναρμολόγησης PCB περιλαμβάνει έλεγχο εισόδου, εκτύπωση με κολλητική πάστα, SPI όπου απαιτείται, pick-and-place, συγκόλληση επανακυκλοφορίας, AOI, έλεγχο με ακτίνες Χ για κρυφές συνδέσεις όπως BGA/QFN, εισαγωγή διαμπερούς οπής και συγκόλληση κύματος/επιλεκτική/χειροκίνητη, όπως εφαρμόζεται, καθαρισμό, προγραμματισμό και λειτουργικές δοκιμές. Ένα έτοιμο προς χρήση πρόγραμμα συναρμολόγησης PCB μπορεί επίσης να ενσωματώσει την προμήθεια εξαρτημάτων και τη συναρμολόγηση του τελικού προϊόντος.
Η διατήρηση της σύνδεσης της μηχανικής κατασκευής και της συναρμολόγησης είναι ιδιαίτερα χρήσιμη για συνδέσεις via-in, BGA λεπτού βήματος, συνδέσεις με πρεσάρισμα, επιλεκτικά φινιρίσματα, συνδέσεις ακμών και σχέδια πάνελ που πρέπει να περάσουν από αυτοματοποιημένο εξοπλισμό SMT.
Λίστα ελέγχου κατασκευής PCB πριν από την κυκλοφορία για σχεδιαστές PCB
- Επιβεβαιώστε ότι κάθε αρχείο κατασκευής ανήκει στην ίδια αναθεώρηση σχεδιασμού.
- Παρέχετε ένα σαφές περίγραμμα του πίνακα χωρίς διπλότυπα ή αντικρουόμενα περιγράμματα.
- Προσδιορίστε με σαφήνεια την PTH, την NPTH, τις υποδοχές, τις μικροδιόδους, τις τυφλές και τις θαμμένες οπές.
- Αναφέρετε τα μεγέθη των τελικών οπών και τις ανοχές για τις κρίσιμες οπές.
- Ελέγξτε τον δακτύλιο χρησιμοποιώντας ρεαλιστικό τρυπάνι και ανοχή εγκάρσιας ευθυγράμμισης.
- Ελέγξτε τα διάκενα από την οπή στον χαλκό και από τον χαλκό στην άκρη, όχι μόνο τις προεπιλογές CAD DRC.
- Αντιστοιχίστε την ελάχιστη γραμμή/διάστημα με το επιλεγμένο βάρος χαλκού και την τεχνολογία χαρτονιού.
- Ορίστε το πάχος και την ανοχή της τελικής σανίδας.
- Παρέχετε μια στοίβα ή εξουσιοδοτήστε τον κατασκευαστή να προτείνει μία.
- Προσδιορίστε δίκτυα ελεγχόμενης σύνθετης αντίστασης, στόχους και ανοχές.
- Κατάσταση μέσω επεξεργασίας: ανοιχτή, με τέντα, βουλωμένη, γεμάτη με ρητίνη/καλυμμένη ή άλλη.
- Κρατήστε τη μεταξοτυπία μακριά από συγκολλήσιμα μαξιλαράκια και επιφάνειες επαφής.
- Ορίστε το φινίρισμα της επιφάνειας, συμπεριλαμβανομένων περιοχών με επιλεκτικό σκληρό χρυσό ή μικτό φινίρισμα.
- Επιμεταλλωμένες διαστάσεις εγκοπών, πυργωτών άκρων, επιμετάλλωσης ακμών και ειδικών χαρακτηριστικών ακμών.
- Ορίστε πλήρως τις φρεζαρισμένες οπές, τις οπές αντιστάθμισης και την όδευση ελεγχόμενου βάθους.
- Εξετάστε την ισορροπία χαλκού σε σχέδια πολλαπλών στρώσεων και βαρέως τύπου χαλκού.
- Ορίστε τις απαιτήσεις V-score, δρομολόγησης, καρτελών ή πίνακα που παρέχεται από τον πελάτη.
- Παρέχετε δεδομένα netlist/έξυπνα δεδομένα, όπου είναι διαθέσιμα, για επαλήθευση συνδεσιμότητας.
- Αφαιρέστε τα παρωχημένα μηχανικά επίπεδα, τους χάρτες τρυπανιών και τις παλιές σημειώσεις αναθεώρησης από το πακέτο έκδοσης.
- Επιλύστε ερωτήματα μηχανικής CAM πριν από την κυκλοφορία των δεδομένων παραγωγής.
Πώς αλλάζει η διαδικασία κατασκευής PCB ανά τύπο πλακέτας
| Τύπος πίνακα | Βασική διαφορά διαδικασίας | Εστίαση σε CAM/σχεδιασμό |
|---|---|---|
| PCB διπλής όψης | Δεν υπάρχει πολυστρωματική διάταξη εσωτερικών πυρήνων σήματος. Η επιμετάλλωση διαμπερών οπών συνδέει τις δύο χάλκινες πλευρές. | Ορισμός PTH/NPTH, απεικόνιση εξωτερικής στιβάδας, επιμετάλλωση και προφίλ. |
| Πολυστρωματικό PCB | Προσθέτει απεικόνιση/AOI εσωτερικής στρώσης, διάταξη, πλαστικοποίηση και έλεγχο εσωτερικής καταγραφής. | Στοίβαξη, ισορροπία χαλκού, δακτυλιοειδής δακτύλιος και διάκενο οπής-εσωτερικής στρώσης. |
| HDI PCB | Προσθέτει σχηματισμό μικροβίων λέιζερ και συχνά διαδοχικούς κύκλους πλαστικοποίησης. | Δομή μέσω κύκλου πλαστικοποίησης, επεξεργασία μέσω του μαξιλαριού, λεπτή γραμμή/διάστημα και καταγραφή. |
| PCB από βαρύ χαλκό | Απαιτεί πιο απαιτητική χάραξη, επιμετάλλωση και έλεγχο ροής ρητίνης. | Γραμμή/διάστημα έναντι βάρους χαλκού, πυκνότητας χαλκού και πλήρωσης ελασματοποίησης. |
| RF / μικροκυματικά πλακέτα τυπωμένου κυκλώματος (PCB) | Χρησιμοποιεί συστήματα υλικών χαμηλών απωλειών ή υβριδικά συστήματα με αυστηρότερη ηλεκτρική ευαισθησία. | Ορισμός υλικού, ελεγχόμενη σύνθετη αντίσταση, προφίλ χαλκού και συνέπεια στοίβαξης. |
| Άκαμπτο-flex PCB | Συνδυάζει άκαμπτα και εύκαμπτα συστήματα υλικών με επιλεκτική συγκόλληση και περιοχές μηχανικής μετάβασης. | Άκαμπτο/εύκαμπτο όριο, επικάλυψη, περιοχή κάμψης, ενισχυτικά στοιχεία, δρομολόγηση και ακολουθία ελασματοποίησης. |
Όπου η ποιότητα είναι ενσωματωμένη στην κατασκευή PCB
Η διασφάλιση ποιότητας των PCB δεν είναι ένας μοναδικός τελικός έλεγχος. Είναι μια αλυσίδα πρόληψης και επαλήθευσης. Το CAM DFM αποτρέπει την είσοδο ασύμβατης γεωμετρίας στην παραγωγή. Η εσωτερική στρώση AOI αποτρέπει την ταφή ελαττωματικών αγωγών. Ο έλεγχος καταγραφής προστατεύει την ευθυγράμμιση στρώσης προς οπή. Ο έλεγχος επιμετάλλωσης προστατεύει την ακεραιότητα της οπής-τοιχώματος. Το εξωτερικό AOI εντοπίζει ελαττώματα αγωγών πριν από τη μάσκα συγκόλλησης. Η ηλεκτρική δοκιμή επαληθεύει το τελικό δίκτυο. Η τελική διαστατική και οπτική επιθεώρηση επιβεβαιώνει ότι η πλακέτα πληροί επίσης τις μηχανικές και κατασκευαστικές απαιτήσεις.
Αυτός είναι ο λόγος για τον οποίο μια τεχνικά ισχυρή διαδικασία κατασκευής PCB σχεδιάζεται γύρω από σημεία ελέγχου. Κάθε επιθεώρηση θα πρέπει να εντοπίζει τον τύπο ελαττώματος που μπορεί ακόμη να διορθωθεί ή να περιοριστεί σε αυτό το στάδιο, αντί να βασίζεται στον τελικό επιθεωρητή για να εντοπίσει τα πάντα αφού έχει ήδη συσσωρευτεί το κόστος της πλακέτας.
Πώς η Highleap προσεγγίζει τη μηχανική κατασκευής PCB
Η Highleap Electronics υποστηρίζει υπηρεσίες κατασκευής PCB από το πρωτότυπο έως την παραγωγή, συμπεριλαμβανομένων πολυστρωματικών, HDI, ελεγχόμενης σύνθετης αντίστασης, βαρέως χαλκού, υψηλής συχνότητας και άλλων προηγμένων κατασκευών. Οι δημοσιευμένες πληροφορίες δυνατοτήτων Highleap περιλαμβάνουν άκαμπτες πλακέτες έως 60 στρώσεις και δυνατότητα HDI λεπτών γραμμών έως 2/2 mil για κατάλληλα σχέδια. Η πραγματική παραγωγικότητα εξαρτάται από το βάρος του χαλκού, τη στοίβαξη, την κατανομή χαρακτηριστικών και την αναθεώρηση DFM.
Για τους μηχανικούς που αξιολογούν μια κατασκευή, το πιο χρήσιμο σημείο εκκίνησης δεν είναι μόνο ένας πίνακας ελάχιστων δυνατοτήτων. Στείλτε το πλήρες πακέτο σχεδιασμού, ώστε η ομάδα CAM να μπορεί να αξιολογήσει το σχεδιασμό ως σύστημα: κατασκευή στρώσεων, γραμμή/χώρος, τρυπάνια, δακτύλιοι, διάκενα οπών-χαλκού, άκρη πλακέτας, μάσκα συγκόλλησης, φινίρισμα επιφάνειας, σύνθετη αντίσταση, μηχανικά χαρακτηριστικά και πάνελ.
Για έργα που συνεχίζονται πέρα από την αρχική πλακέτα, η Highleap μπορεί να μεταφέρει τα δημοσιευμένα δεδομένα κατασκευής σε συναρμολόγηση PCB ή σε ένα έτοιμο προς χρήση πρόγραμμα συναρμολόγησης PCB , διατηρώντας την κατασκευή, την προμήθεια εξαρτημάτων, τη συναρμολόγηση και τις απαιτήσεις δοκιμών σε μία μόνο ροή εργασίας μηχανικής.
Συχνές ερωτήσεις για τη διαδικασία κατασκευής PCB
Πώς κατασκευάζονται τα PCB;
Οι βιομηχανικές πλακέτες τυπωμένων κυκλωμάτων (PCB) κατασκευάζονται με τη μετατροπή δεδομένων σχεδιασμού PCB σε δεδομένα παραγωγής CAM, την προετοιμασία υλικών με επικάλυψη χαλκού, την απεικόνιση και χάραξη στρωμάτων αγωγών, την ελασματοποίηση πολυστρωματικών δομών, τη διάτρηση και την επιμετάλλωση οπών, τη διαμόρφωση των εξωτερικών στρωμάτων, την εφαρμογή μάσκας συγκόλλησης και φινιρίσματος επιφάνειας, τη διαμόρφωση της πλακέτας, την ηλεκτρική δοκιμή της και την ολοκλήρωση του τελικού ελέγχου. Οι προηγμένες πλακέτες μπορούν να προσθέσουν διάτρηση με λέιζερ, διαδοχική ελασματοποίηση, μέσω πλήρωσης, επιλεκτικής επιμετάλλωσης ή ειδικών μηχανικών λειτουργιών.
Τι είναι η CAM στην κατασκευή PCB;
Η CAM, ή αλλιώς η μηχανική κατασκευής με τη βοήθεια υπολογιστή, είναι το στάδιο που μετατρέπει τα δεδομένα σχεδιασμού PCB του πελάτη σε δεδομένα έτοιμα για παραγωγή. Οι μηχανικοί CAM εκτελούν ελέγχους DFM, ομαλοποιούν δεδομένα στρώσεων και τρυπανιών, εφαρμόζουν εγκεκριμένη αντιστάθμιση κατασκευής, δημιουργούν πίνακες και εργαλεία, δημιουργούν αρχεία μηχανών και υποστηρίζουν τη διαδρομή διεργασίας ERP/MI που χρησιμοποιείται από το εργοστάσιο.
Είναι το CAM το ίδιο με το σχεδιασμό PCB;
Όχι. Ο σχεδιασμός των PCB ορίζει την πρόθεση του κυκλώματος και του προϊόντος. Η μηχανική CAM προετοιμάζει αυτόν τον σχεδιασμό για μια συγκεκριμένη διαδικασία κατασκευής. Η CAM θα πρέπει να διατηρεί τον λειτουργικό σχεδιασμό, λαμβάνοντας υπόψη τις απαιτήσεις απεικόνισης, χάραξης, διάτρησης, επιμετάλλωσης, πλαστικοποίησης, μάσκας συγκόλλησης, δημιουργίας προφίλ και δοκιμών.
Γιατί ένα σχέδιο μπορεί να περάσει το CAD DRC αλλά να αποτύχει στο PCB DFM;
Το CAD DRC ελέγχει τους κανόνες που έχει διαμορφώσει ο σχεδιαστής. Το εργοστασιακό DFM ελέγχει το σχεδιασμό σε σχέση με τις πραγματικές συνθήκες κατασκευής, όπως το βάρος του χαλκού, την αντιστάθμιση τρυπανιού, την ανοχή ευθυγράμμισης, τη δομή ελασματοποίησης, την ικανότητα μάσκας συγκόλλησης, τη διαδρομή επιμετάλλωσης, την τοποθέτηση πάνελ και τις ειδικές διαδικασίες. Ένας κανόνας CAD μπορεί επομένως να είναι ηλεκτρικά έγκυρος αλλά ελλιπής από κατασκευαστικής άποψης.
Γιατί ένας κατασκευαστής PCB αλλάζει το πλάτος ίχνους ή το μέγεθος τρυπανιού στο CAM;
Οι κατασκευαστές μπορούν να εφαρμόσουν ελεγχόμενη αντιστάθμιση, ώστε η τελική σανίδα να πληροί τις ζητούμενες διαστάσεις μετά τη χάραξη και την επιμετάλλωση. Για παράδειγμα, τα έργα τέχνης στο εξωτερικό στρώμα μπορεί να απαιτούν αντιστάθμιση χάραξης, ενώ το τρυπάνι παραγωγής για μια επιμεταλλωμένη οπή μπορεί να διαφέρει από την τελική οπή επειδή ο χαλκός θα εναποτεθεί αργότερα στο τοίχωμα της οπής. Οι λειτουργικές αλλαγές εκτός της συμφωνημένης κατασκευαστικής αντιστάθμισης θα πρέπει να επιβεβαιώνονται με τον πελάτη.
Ποια αρχεία πρέπει να στείλω για την κατασκευή PCB;
Ένα ισχυρό πακέτο έκδοσης περιλαμβάνει συνήθως δεδομένα χαλκού, μάσκας συγκόλλησης και υπομνήματος, αρχεία τρυπανιών NC, περίγραμμα πλακέτας, σχέδιο κατασκευής, στοίβαξη στρώσεων, πάχος τελικού προϊόντος, απαιτήσεις χαλκού, φινίρισμα επιφάνειας, απαιτήσεις ελεγχόμενης σύνθετης αντίστασης, ειδικές μηχανικές σημειώσεις και ένα netlist ή ένα έξυπνο σύνολο δεδομένων, όπου είναι διαθέσιμο. Όλα τα αρχεία θα πρέπει να αντιπροσωπεύουν την ίδια αναθεώρηση.
Τι προκαλεί τα περισσότερα ερωτήματα σχετικά με τη μηχανική CAM;
Συνήθεις αιτίες περιλαμβάνουν αντικρουόμενες αναθεωρήσεις, ασαφή κατάσταση PTH/NPTH, ανεπαρκή δακτύλιο δακτυλίου ή διάκενο οπών-χαλκού, απροσδιόριστες εγκοπές ή χαρακτηριστικά ελεγχόμενου βάθους, συγκρούσεις φινιρίσματος επιφάνειας, ασαφείς απαιτήσεις στοίβαξης/σύνθετης αντίστασης, χαλκό πολύ κοντά στην κομμένη άκρη και σημειώσεις κατασκευής που διαφωνούν με τα πραγματικά δεδομένα σχεδιασμού.
Η συναρμολόγηση PCB ανήκει στη διαδικασία κατασκευής PCB;
Στην αυστηρή ορολογία, η κατασκευή PCB παράγει την γυμνή πλακέτα και η συναρμολόγηση PCB τοποθετεί εξαρτήματα πάνω σε αυτήν. Σε μια ροή εργασίας κατασκευής ηλεκτρονικών ειδών με το κλειδί στο χέρι, αποτελούν διαδοχικά μέρη μιας αλυσίδας παραγωγής. Ο έγκαιρος συντονισμός τους βοηθά στη βελτιστοποίηση της τοποθέτησης πάνελ, των εμπιστευτικών στοιχείων, μέσω της επεξεργασίας, του φινιρίσματος της επιφάνειας και της αποπάνελοποίησης για SMT και συναρμολόγηση διαμπερών οπών.
Στείλτε το σχέδιο πριν το εργοστάσιο κατασκευάσει την πλακέτα
Η ταχύτερη διαδικασία κατασκευής PCB δεν είναι αυτή με τα λιγότερα βήματα παραγωγής. Είναι αυτή που εξαλείφει την αβεβαιότητα πριν από την έναρξη της παραγωγής. Στείλτε στην Highleap τα δεδομένα PCB, τη στοίβαξη, τις απαιτήσεις διάτρησης και τις σημειώσεις κατασκευής για έλεγχο CAM/DFM. Η ομάδα μηχανικών μας μπορεί να εντοπίσει προβλήματα κατασκευασιμότητας, να επιβεβαιώσει τη διαδρομή της διαδικασίας και να συνδέσει την κατασκευή χωρίς πλακέτα απευθείας με τη συναρμολόγηση PCB όταν απαιτείται.

συνιστάται Δημοσιεύσεις
Τι είναι η Ψυχρή Συγκόλληση και Πώς μπορείτε να την Αποτρέψετε;
[pac_divi_table_of_contents title="Σε αυτό το άρθρο"...
Απομυθοποίηση της συγκόλλησης BGA: Συμβουλές και βέλτιστες πρακτικές
[pac_divi_table_of_contents title="Σε αυτό το άρθρο"...

Επιλέγοντας το κατάλληλο υλικό PTFE για το PCB σας
[pac_divi_table_of_contents title="Σε αυτό το άρθρο"...

20 Αναλογικά Κυκλώματα Οι Μηχανικοί Πρέπει να Μάστερ
[pac_divi_table_of_contents title="Σε αυτό το άρθρο"...
Πώς να πάρετε μια προσφορά για PCB
Αφήστε μας να εκτελέσουμε ανάλυση DFM/DFA για εσάς και να επικοινωνήσουμε μαζί σας με μια αναφορά.
Μπορείτε να ανεβάσετε τα αρχεία σας με ασφάλεια μέσω της ιστοσελίδας μας.
Χρειαζόμαστε τις ακόλουθες πληροφορίες για να σας δώσουμε μια προσφορά:
-
- Gerber, ODB++ ή .pcb, spec.
- Λίστα BOM εάν χρειάζεστε συναρμολόγηση
- Ποσοτητα
- Χρόνος στροφής
Εκτός από την κατασκευή PCB, προσφέρουμε μια ολοκληρωμένη σειρά ηλεκτρονικών υπηρεσιών, συμπεριλαμβανομένης της σχεδίασης PCB, PCBA (Συγκρότημα πλακέτας τυπωμένου κυκλώματος) και λύσεων με το κλειδί στο χέρι. Είτε χρειάζεστε βοήθεια με τη δημιουργία πρωτοτύπων, την επαλήθευση σχεδιασμού, την προμήθεια εξαρτημάτων ή τη μαζική παραγωγή, παρέχουμε υποστήριξη από άκρο σε άκρο για να διασφαλίσουμε την επιτυχία του έργου σας. Για υπηρεσίες PCBA, δώστε το BOM (Bill of Materials) και τυχόν συγκεκριμένες οδηγίες συναρμολόγησης. Προσφέρουμε επίσης ανάλυση DFM/DFA για τη βελτιστοποίηση των σχεδίων σας για δυνατότητα κατασκευής και συναρμολόγησης, διασφαλίζοντας μια ομαλή διαδικασία παραγωγής.