
Спречавање дефеката ламинације слепих плоча путем PCB-а
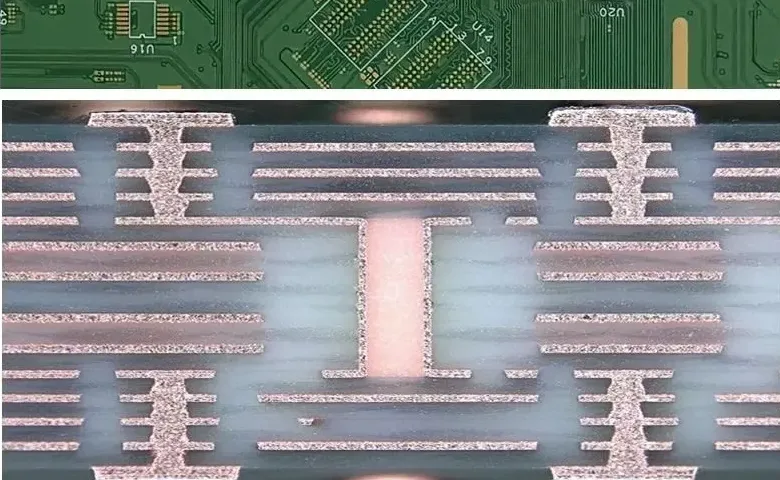
Преглед садржаја
- Слепа ламинација штамбаних плоча путем слепе методе: секвенцијална израда у односу на процес са једним циклусом
- Захтеви за циклус ламинације по типу HDI
- Припрема пре ламинације: Захтеви за унутрашњи слој и материјал
- Циклус пресе за ламинацију: параметри, фазе и контрола процеса
- Међуциклусна обрада: инспекција, бушење и позлаћивање између циклуса
- Уобичајени недостаци ламинације, узроци и превенција
- Хајлипов контролисани процес ламинације за ХДИ штампане плоче
Слепа секвенцијална ламинација ПЦБ-а — кључне чињенице о процесу
- Стандардни ПЦБ: 1 циклус ламинације (сви слојеви се пресују истовремено)
- Тип И: One microvia buildup layer on one or both sides, without buried vias; determine the actual press route.
- Тип ИИ: One microvia buildup layer with buried vias; it is not synonymous with two buildup layers per side.
- Тип ИИИ: Two or more microvia buildup layers; count operations from the actual construction.
- Per-cycle time: Follow the material-specific validated press profile, including heat-up, cure and cooling.
- Услов за регистрацију: ±0.075 мм од слоја до слоја (у односу на ±0.15 мм стандардне штампане плоче)
слепа путем ламинације ПЦБ-а route depends on the released stackup and interconnection sequence. Sequential builds add and process layers in stages so that otherwise inaccessible connections can be formed. HDI type identifies a construction category; it does not mandate a universal number of press cycles, hours per cycle or lead-time multiplier. Count the actual core, buildup, drilling, plating and inspection operations when reviewing cost and schedule.
Захтевајте HDI израду са контролисаном ламинацијом
1. Слепа ламинација штампаних плоча: секвенцијална израда у односу на процес са једним циклусом
1.1 Зашто стандардна ламинација не може да произведе слепе отворе
У стандардној изради вишеслојних штампаних плоча, сви слојеви се пресују заједно у једном циклусу ламинације. Након ламинације, пролазни отвори се механички буше одозго надоле, пролазећи кроз све слојеве. Ово функционише зато што су пролазни отвори доступни са обе површине плоче.
Слепи отвори, по дефиницији, завршавају се на одређеном унутрашњем слоју и не продиру кроз пуну дебљину плоче. Не могу се формирати након што су сви слојеви ламинирани јер:
- Механичко бушење не може поуздано да се заустави на тачној диелектричној дебљини која одговара одређеном унутрашњем слоју без ризика од прекомерног бушења.
- Ласерско бушење (које може постићи контролисану дубину) нема довољно енергије да продре у више од 1-2 слоја FR-4 препрег у једном пролазу
- Бакарна плочица унутрашњег слоја на коју мора да се постави слепи пролаз је доступна само пре него што се слојеви изнад ње ламинирају
Секвенцијална ламинација решава овај проблем тако што плочу градите слој по слој: ламинирајте унутрашње језгро, затим избушите и поставите слепе отворе у први слој пре додавања следећег.
1.2 Секвенцијална израда у односу на једноструку ламинацију: Поређење процеса
| Građevinarstvo | Interconnect basis | Cycle and schedule review |
|---|---|---|
| Conventional multilayer | Through connections in the specified core/stackup. | Confirm the press and drill route for the board; special constructions may add operations. |
| Тип I HDI | One microvia buildup layer on one or both sides; no buried vias. | Count the approved core and buildup operations; no universal two-cycle rule. |
| Тип II ХДИ | One microvia buildup layer with buried vias in the construction. | Include the actual buried-via subassembly operations. |
| Тип III ХДИ | At least two microvia buildup layers on one or both sides. | Review the layer-pair sequence, fill, plating and inspection for each stage. |
1.3 Зашто сваки додатни циклус ламинације повећава трошкове и ризик
Сваки циклус ламинације додаје:
- Директни трошкови: Време пресовања, препрег материјал, време купања са глином — приближно 18–45 долара/плоча за прототипске количине
- Нагомилавање грешака при регистрацији: Сваки циклус уноси ±0.025–0.075 мм несигурности регистрације. Након 4 циклуса, кумулативна несигурност може достићи ±0.10–0.15 мм — приближавајући се спецификацији ануларног прстена за HDI високе густине.
- Ризик приноса: Сваки циклус има вероватноћу од 1–3% квара процеса (раслојавање, празнина, грешка у регистрацији) што захтева одбацивање тог панела. Током 4 циклуса, вероватноћа бар једног квара циклуса достиже 4–12%.
- Термичка изложеност: Сваки циклус ламинације подвргава претходно завршене слојеве још једном избочењу од 170–190°C. Код материјала осетљивих на Tg може доћи до промене Dk. Материјали на бази PTFE захтевају посебно пажљиво управљање температуром.
Additional build stages can increase process cost, handling and yield risk. The effect depends on the specific core, microvia geometry, plating, material and production volume; a fixed Type III-to-standard-board price multiplier cannot be inferred from the HDI label alone.
2. Захтеви за циклус ламинације по типу HDI
2.1 Секвенца ламинације HDI типа I
Type I uses one microvia buildup layer on one or both sides of the core, with blind microvias and through connections but no buried vias. A symmetric example is 1+N+1.
Циклус 1 — Ламинација језгра:
- Улаз: Сликана и нагризана језгра унутрашњег слоја (L2 до L(n-1)), препрег између језгара, танки бакарна фолија на спољним површинама
- Излаз: Потпуно ламинирано унутрашње језгро са спољашњим површинама од чврстог бакра (оне ће постати L2 и L(n-1) након спољашње обраде)
- Инспекција: Мерење дебљине, регистрација рендгенских фидуцијала, визуелна провера деламинације
Циклус 2 — Спољашња ламинација накупљањем слоја:
- Улаз: Језгро из циклуса 1 (са слепим бушењем, уклањањем размаза и електричним бакром између циклуса), препрег који се може бушити ласером, танка спољна бакарна фолија (обично фолија дебљине 12–18 µm)
- Излаз: Комплетан вишеслојни стек са свим спојеним слојевима
- После циклуса 2: Сликање спољашњег слоја, нагризање, маска за лемљење, завршна обрада површине, испитивање
2.2 Two-Buildup Lamination Example (Type III)
Type II also uses one microvia buildup layer on one or both sides of the core, and includes buried vias as well as blind microvias and through connections. It should not be defined as 2+N+2.
Illustrative core preparation: Prepare the approved core, including any required buried interconnections, before the two microvia buildups.
Циклус 2 — Прво спољашње нагомилавање:
- Препрег који се може бушити ласером ламиниран на језгро
- Након овог циклуса: Први пролаз ласерског бушења (слепи отвори од Л2 до језгра), уклањање размазања, хлађење бакра, галванизација
- For stacked microvias: specify qualified copper filling and the required surface preparation before the next buildup.
- For staggered microvias: confirm whether the geometry still requires filling or other preparation; do not assume those operations disappear.
Циклус 3 — Друго спољашње нагомилавање:
- Други препрег који се може бушити ласером ламиниран на врху структуре циклуса 2
- Након овог циклуса: Други пролаз ласерског бушења (слепи отвори од Л1 до Л2 подлоге), уклањање размазања, хлађење, превлака
- Затим почиње обрада спољашњег слоја
2.3 Type III HDI and Core Buried Via Processing
Type III uses at least two microvia buildup layers on one or both sides of the core and can include the required buried-via core structure. The manufacturing traveler must identify the actual layer pairs and via processing низ:
Језгро подциклуса 1 — L4–L5 закопано формацијом:
- Језгро ламината (само слојеви L4–L5) је механички бушено и позлаћено за закопавање путем буради
- Л4 и Л5 су снимљени са закопаним вија контактним јастучићима и међусобно повезаним траговима
- Језгро подсклопа је прегледано и оксидовано
Језгро подциклуса 2 — Потпуна ламинација језгра:
- Подсклоп L4–L5, преостала језгра унутрашњег слоја и препрег су ламинирани заједно
- Закопани отвори су сада трајно затворени унутар језгра
Outer buildup cycles required by the released structure: Наноси се преко целог језгра.
Buried-via requirements can add subassembly drilling, plating and lamination operations. The number of added cycles depends on which layer pairs can be processed together and the approved construction; it is not automatically one extra cycle for every named pair.
3. Припрема пре ламинације: Захтеви за унутрашњи слој и материјал
3.1 Захтеви за квалитет унутрашњег слоја
Исход сваког циклуса ламинације зависи од квалитета претходне израде унутрашњег слоја:
Чистоћа површине бакра: Било каква органска контаминација (уље, отисци прстију, остаци фоторезиста) на унутрашњој страни бакра спречава пријањање смоле. Бакарне површине се чисте кроз вишестепени процес: алкално средство за чишћење, микро-нагризање (уклањање бакра 1–2 µм), испирање киселином, испирање дејонизованом водом. Чистоћа се проверава тестом пробијања воде — правилно очишћена површина показује равномерно влажење; контаминација изазива стварање капљица.
Оксидни третман: Голи бакар има ниску површинску енергију и лоше пријањање на епоксидну смолу. Третман смеђим или црним оксидом огрубљује површину бакра од 0.3–0.5 µm (нагризано) до 1.5–3.0 µm, драматично побољшавајући чврстоћу љуштења. Модерни системи за „микро-нагризање“ или „органско промоцију адхезије“ (нпр. MacDermid MultiBond, Atotech Universal Etch) могу заменити оксид у одређеним системима смоле, али морају бити квалификовани за специфичну хемију препрега.
Тачност регистрације: Мете унутрашњег слоја (обично бакарне карактеристике у облику крста) морају бити унутар ±0.075 мм од својих номиналних положаја за наредне програме бушења како би се одржао прстенасти прстен. Слојеви ван ове толеранције се одбацују пре ламинације — не после.
3.2 Припрема и постављање препрега
Препрег (фиберглас тканина претходно импрегнирана делимично очврснутом епоксидном смолом Б фазе) је везивни материјал између слојева бакра. Захтеви за претходну ламинацију:
Контрола влаге: Препрег апсорбује влагу из околног ваздуха. Влага изнад 0.2% узрокује:
- Стварање паре током ламинације, стварање празнина и мехурића
- Снижена Тг очврслог ламината
- Деламинација на граници бакра и смоле током накнадне термичке обраде
Store and handle prepreg according to the exact material supplier’s temperature, humidity, shelf-life and staging requirements. Prepreg is an uncured material: do not prescribe a general 120°C, two-hour bake that could change resin flow or advance cure. Ask the supplier to disposition material with uncertain storage history.
Избор препрега за слојеве који се могу бушити ласером: Спољни препрези за формирање слепих отвора морају бити бушљиви ласером без карбонизације која би контаминирала зидове отвора. Стандардни ткани препрег од фибергласа је тешко чисто избушити ласером; неткани или модификовани препрези од фибергласа са смањеним садржајем фибергласа (нпр. Panasonic R-1661W, Isola I-Tera MT40 препрег, специјални ламинат са малим губицима и специјални ламинат са малим губицима) су наведени за слојеве где се планира бушење слепих отвора ласером (видети ласерско бушење за формирање микро отвора ).
3.3 Избор бакарне фолије за наношење слојева
Спољашњи слојеви обично користе тању бакарну фолију (9–18 µm) него унутрашња језгра (17–35 µm). Тања фолија:
- Омогућава финију резолуцију снимања (траг/размак од 2/2 мила у односу на минимум 3/3 мила за дебелу фолију)
- Смањује количину бакра коју ласер мора аблатирати пре него што стигне до препрега, побољшавајући квалитет путем зида
- Захтева пажљивије руковање како би се спречило наборање током ламинације
За дизајне који користе LP (нископрофилни) или VLP (веома нископрофилни) бакар ради смањења губитака уметања на високим фреквенцијама, ове фолије се користе искључиво на спољашњим сигналним слојевима где сигнална фреквенција оправдава премијум цену. Унутрашњи слојеви језгра могу користити стандардни ED бакар.
4. Циклус пресе за ламинацију: параметри, фазе и контрола процеса
Унутрашњи слојеви, препрег и бакарна фолија убачени у књигу за пресовање. Контактни притисак (50–100 PSI) примењен је пре загревања како би се спречило померање слоја током наглог загревања.
Температура пресе расте брзином од 2–4°C/мин на 175–185°C. Споро повећање температуре омогућава испаравање влаге и равномерни ток смоле пре почетка желатинирања.
Примењен је пуни притисак ламинације (300–400 PSI). Смола тече, попуњава празнине и унакрсно се повезује. Трајање је одређено хемијским саставом смоле — не може се скратити.
Температура се смањује на 2–4°C/мин. Брзо хлађење узрокује искривљење услед неусклађености CTE и латентну деламинацију. Ова фаза се не може убрзати.
Мерење дебљине, визуелни преглед, провера регистрације слојева рендгенским зрацима (унутрашње референтне тачке морају бити унутар ±0.075 мм од циљева бушења).
4.1 Детаљан преглед фаза циклуса штампања
Фаза 1 — Оптерећење и почетни притисак:
Стек се убацује у пресу између фолија за одвајање и огледалских плоча. Почетни контактни притисак (50–100 PSI) се примењује пре почетка загревања како би се спречило померање слоја током почетног пораста температуре.
Фаза 2 — Пораст температуре (60–90 минута):
Control the heat-up rate and cure temperature using the laminate supplier’s processing guidance and the validated panel/press configuration. A single FR-4 temperature or ramp-rate range does not cover every resin system and stackup. The qualified ramp should support:
- Испарава сву преосталу влагу пре него што смола потече
- Омогућава смоли да достигне своју температуру течења (130–150°C) равномерно по панелу пре него што почне потпуно желирање
- Минимизира термички градијент преко панела — посебно важно за велике панеле где температурна разлика од ивице до центра може проузроковати неуједначено очвршћавање ако се пребрзо повећа
Фаза 3 — Пуни притисак и време сушења (90–180 минута):
Apply the pressure and dwell profile qualified for the resin system, copper distribution and press construction. Verify that resin flow, bonding and cure meet the specified process criteria. Tg or cure measurements can support process validation, but a generic pressure or temperature alone does not establish a correct cycle.
Phase 4 — Controlled cool-down:
Use the validated cooling profile for the material and press configuration. Thermal gradients and expansion mismatch can contribute to residual stress and dimensional change. Excessively rapid or uneven cooling may cause:
- Тренутно искривљење (видљиво савијање и увијање које прелази ИПЦ-6012 ±0.75% границе)
- Унутрашњи напони који се манифестују као латентна деламинација током накнадног термичког циклирања
- Микропукотине на улазима у скрозне бушилице током накнадних операција бушења
Фаза хлађења је најчешће скраћени процесни корак у јефтиној изради HDI плоча — и најчешћи узрок савијања и кварова у поузданости код плоча произведених под притиском трошкова.
4.2 Преса са вишеструким отварањем у односу на пресу са једним отварањем
Пресе са вишеструким отварањем обрађују више гомила панела истовремено (обично 8–12 отвора), при чему сваки отвор садржи један или више панела одвојених огледалским плочама. Ово повећава пропусност без промене времена по циклусу.
Вакуум пресе са једним отварањем се користе за:
- Високо сложени HDI са асиметричним слагањима где је равномерна расподела притиска критична
- Танки препрези за наношење (испод 60µm) где је потребан вакуум да би се спречило стварање шупљина
- Материјали на бази ПТФЕ-а где се профили температуре и притиска разликују од FR-4 и унакрсна контаминација између оптерећења пресе представља проблем
За било који PTFE или керамички пуњени високофреквентни ламинат, прес линије морају бити наменске или темељно очишћене између пролаза FR-4 и HF материјала. Унакрсна контаминација PTFE материјала са FR-4 смолом мења диелектричну константу и тешко ју је открити без деструктивне анализе.
4.3 Контрола и праћење процеса
Производна ламинација у квалитетним HDI фабрикама укључује:
Праћење термопара: Више термопара постављених у књизи пресе на угловима панела и у центру. Температурни трагови се бележе за сваки циклус и прегледају у односу на валидирани прозор профила пресе. Сваки панел где је термопар пао ван прозора профила обележава се за верификацију димензија и попречног пресека.
Купони за проток смоле: Мали тест купони постављени на ивице панела сакупљају проток смоле током ламинације. Проток смоле ван прихватљивог прозора (премало = шупљине, превише = деламинација ивица) покреће испитивање садржаја влаге у серији препрега и калибрацију температуре пресе.
Мерење дебљине панела: Дебљина након ламинације мери се на 9+ тачака по панелу. Варијација већа од ±10% од номиналне вредности покреће проверу неуједначене расподеле притиска или варијације у серији препрега.

5. Међуциклусна обрада: инспекција, бушење и позлаћивање између циклуса
5.1 Инспекција након ламинације пре следећег циклуса
Сваки циклус мора проћи инспекцију пре него што посао пређе на следећи циклус. Пуштање неисправног панела у следећи циклус је најскупљи пропуст квалитета у HDI производњи — дефект се закопава, додатни кораци процеса се примењују на фундаментално неисправну подлогу, а панел се на крају баца на отпад приликом завршне инспекције.
Контролна листа за инспекцију између циклуса:
- Регистрација рендгенског слоја: фидуцијали унутрашњег слоја морају се поравнати унутар ±0.075 мм од циљева бушења
- Провера димензија панела: дужина, ширина и дебљина у складу са спецификацијама
- Визуелни преглед на мехуриће од деламинације, деламинацију ивица и површинске шупљине
- Узорак попречног пресека (деструктивни, на процесном купону): провера шупљина смоле, интегритет споја бакар-смола, процена чврстоће љуштења
5.2 Ласерско бушење након сваког циклуса накупљања
Ласерско бушење следи сваку спољашњу ламинацију. Кључни параметри процеса:
CO₂ ласер за стандардно наношење FR-4 премаза:
- Таласна дужина: 10.6µm — добро апсорбује органска смола, слабо бакар
- Корак аблације бакра: кратак први импулс аблатира „прозор“ у спољашњој бакарној фолији
- Диелектрична аблација: накнадни импулси уклањају препрег материјал до захватне плочице на унутрашњем слоју
- Минимални пречник отвора: 0.10 мм завршено (0.12 мм избушено пре позлаћивања)
- Максимални однос ширине и висине: 1:1 (дубина једнака или мања од пречника)
УВ (Nd:YAG) ласер за танке филмове и ПТФЕ:
- Таласна дужина: 355 нм — хладна аблација без угљенисања
- Користи се за: препрег испод 40µм, флексибилне полиимидне материјале, филмове за наношење на бази ПТФЕ-а
- Већи трошкови по прелазу (0.015–0.040 долара) у односу на CO₂ (~0.008–0.025 долара/прелазу, референца)
- Бољи квалитет преко зида — мање остатака, чистија аблација
Техника конформне маске: Уобичајена метода за CO₂ ласер где се спољна бакарна фолија нагриза са прозорима на слепим местима пре ласерског бушења. CO₂ ласер затим буши кроз диелектрик у претходно отвореном прозору без потребе за продирањем бакра. Ово смањује број ласерских импулса по отвору и побољшава конзистентност зида отвора.
5.3 Уклањање мрља и електрично обезбеђивање бакра: Припрема зида
Након ласерског бушења, зидови пролаза садрже остатке из процеса аблације:
- Карбонизована смола (размаз бушења) од аблације CO₂ ласером
- Остаци стаклених влакана са препрег подлоге
- Оксидирани бакар на плочици за хватање
Поступак уклањања мрља перманганатом:
- Средство за бубрење: бубри размаз од бушења како би се побољшао приступ хемикалијама
- Перманганатско нагризање: оксидује и уклања карбонизовану смолу и размаз
- Редуктор: неутралише преостали перманганат и уклања сваку оксидацију са бакра на хватајућој плочици
За PTFE ламинанте, CF₄/O₂ плазма замењује перманганат. Плазма уклања карбонизоване остатке без напада на PTFE матрицу. Потребне су посебне плазма коморе — контаминација PTFE-ом у стандардним перманганатним линијама узрокује кварове у адхезији.
Након уклањања размаза, паладијумски катализатор се наноси на све површине, укључујући и зидове отвора, а бакар без електрицитета (0.5–1.5 µm) се наноси да би се створио проводни слој за галванизацију.
ℹ Ступчасто наспрам наслаганог: Избор дизајна који одређује трошкове пуњења
Stacked microvias require a qualified interconnection structure and commonly use copper-filled underlying microvias with a suitably prepared surface. Resin filling of mechanically drilled buried or through vias is a different process. Staggering can simplify a build, but it does not universally remove filling, planarization or qualification requirements; assess the exact geometry and production route.
5.4 Попуњавање путем и планаризација за наслагане дизајне
За дизајне који користе наслагане прелазе (где је прелаз L1–L2 директно изнад прелаза L2–L3), прелаз L2–L3 мора бити попуњен и планаризован пре него што се настави са ламинацијом слоја накупљања L1–L2:
Пуњење смолом:
- Епоксидна или полимерна смола за бојење се убризгава у цев под вакуумом или гуменим шприцем.
- Пуњење мора бити 95%+ потпуно без шупљина — шупљине изазивају испуштање гасова током накнадног рефлукса при склапању.
- Сушити на температури од 150–175°C током 60–90 минута
Планаризација:
- Површина испуњеног отвора може бити благо заобљена (препуњење) или удубљена (недовољно пуњење)
- Механичка планаризација (тракасто брушење или ротационо брушење) уклања материјал док површина отвора не буде у равни са околним бакром унутар ±15µм
- Ова равност је кључна за накнадно наношење ламинације како би се постигао равномерни притисак и дебљина линије споја.
Утицај на трошкове: Испуњавање додаје 0.05–0.15 УСД/прелазу, планаризација додаје 1.50–5.00 УСД/панели. За дизајн са 600 прелаза, испуњавање и планаризација заједно могу додати отприлике 31.50–95.00 УСД/плочи (референтни опсег — стварни трошкови зависе од броја прелаза, материјала и добављача). Због тога дизајн са степенастим распоређивањем прелаза — који елиминише оба корака — има тако значајан утицај на трошкове. Погледајте водич за трошкове слепих закопаних прелаза на штампаној плочи за комплетно поређење трошкова архитектуре прелаза.
6. Уобичајени недостаци ламинације, узроци и превенција
⚠ Најчешћи начин квара HDI ламинације
Inner-layer surface preparation must provide reliable bonding for the selected resin and copper system. Contamination or an unsuitable treatment can contribute to delamination, but no fixed percentage of failures or universal roughness threshold applies to every construction. Use the material supplier’s guidance and the qualified adhesion process.
6.1 Раслојавање
Дефиниција: Раздвајање између слоја бакра и суседног ламината од смоле/стакла. Може бити видљиво као мехур или мехур на површини плоче, или скривено и може се открити само попречним пресеком.
Основни узроци:
- Недовољна обрада оксида: чврстоћа љуштења бакарне смоле испод минимума 4 N/cm
- Влажност препрега изнад 0.2%: стварање паре током очвршћавања ствара шупљине које прерастају у зоне деламинације
- Недовољно време трајања стврдњавања: делимично умрежена смола има смањену кохезиону чврстоћу
- Контаминација на површини бакра пре ламинације
Превенција: Квалификација обраде површине бакра (месечно испитивање чврстоће љуштења на производним купонима), праћење влажности препрега са обавезним печењем за материјал који није у складу са прописима, узорковање попречног пресека купона за процес након сваке серије ламинације.
6.2 Грешке при регистрацији
Дефиниција: Мете за бушење и плочице унутрашњег слоја су неусклађене, што резултира смањеним или нултим прстенастим прстеном на слепом месту преко плочица за хватање.
Основни узроци:
- Промена димензија панела током ламинације: FR-4 подлеже благом XY ширењу током очвршћавања (типично 0.02–0.05%). Програми бушења морају бити компензовани за ово предвидљиво ширење.
- Димензионална нестабилност унутрашњег слоја: унутрашњи слојеви који нису симетрично нагризани (различита густина бакра горе и доле) се савијају током ламинације, померајући карактеристике са својих номиналних положаја
- Неусклађеност стека преса: регистрациони пинови морају правилно да се сместе; погрешно постављени пинови омогућавају померање слоја
Превенција: Мерење регистрације бушења рендгенским зрацима на сваком панелу пре бушења (не на бази узорковања). Компензација скалирања уметничког дела примењена на сваки слој на основу измерених карактеристика ширења материјала. Анализа расподеле бакра током DFM унутрашњег слоја ради означавања асиметричних дизајна пре производње.
6.3 Шупљине и заробљавање ваздуха
Дефиниција: Ваздушни или гасни џепови у очврслој смоли, који се појављују као инклузије сличне деламинацији или тачкасте шупљине у попречном пресеку.
Основни узроци:
- Препрег са недовољним садржајем смоле за дати дизајн панела (висок однос површине бакра и диелектричне површине захтева већи проток смоле)
- Недовољан вакуум у циклусима пресовања са вакуумском помоћи
- Пребрза почетна рампа спречава правилан проток смоле и испуштање гасова пре желирања
Превенција: Спецификација садржаја смоле усклађена са густином бакра панела. Вакуумска ламинација за дизајне са густим унутрашњим бакарним шарама. Валидирани протоколи брзине наношења који обезбеђују потпуну евакуацију гаса пре него што се смола желира.
6.4 Искривљење и лук
Дефиниција: Одступање облика панела које прелази границе IPC-6012 (савијање и увијање ≤0.75% дијагонале панела за HDI класу 3, ≤1.5% за класу 2).
Основни узроци:
- Асиметрична расподела бакра: ако горња половина слоја има знатно више бакра него доња половина, диференцијални коефицијент тријумфа терморазарања током хлађења узрокује савијање ка страни са већим садржајем бакра.
- Брзо хлађење: термички градијент од површине до језгра дебелих панела током брзог хлађења генерише моменте савијања
- Неусклађени коефицијент трпезаријског растињања препрега и језгра: различити материјали у слагању са различитим коефицијентима трпезаријског растиња стварају унутрашња напрезања
Превенција: Анализа равнотеже бакра током DFM-а — густина бакра на горњој и доњој половини наслага треба да буде унутар ±10% једна од друге за симетричне дизајне. Контролисано праћење брзине хлађења. За асиметричне дизајне (неизбежно у неким применама), бакарни елементи са друге стране могу се додати ради уравнотежења наслага.
6.5 Варијације дебљине
Дефиниција: Дебљина диелектричног елемента након ламинације је ван спецификације од ±10%, што узрокује да димензије контролисаног трага импедансе не достижу своје циљеве.
Основни узроци:
- Неуједначен ток смоле: превише тока на ивицама панела (танак центар), премало (дебеле ивице) — узроковано неусклађеношћу препрега са садржајем смоле
- Неједнакост притиска пресовања на великим панелима
- Варијација садржаја смоле у лоту препрега
Превенција: мапирање дебљине на 9 тачака након сваког циклуса ламинације. Мерење садржаја смоле на улазном препрегу (не само Dk и Df). Провера равности огледалске плоче (огледалске плоче које се савијају након хабања уводе неједнакост притиска).
7. Highleap-ов контролисани процес ламинације за HDI штампане плоче
7.1 Опрема и процесна инфраструктура
Highleap-ове HDI могућности ламинације укључују:
- Хидрауличне пресе са вишеструким отварањем и вакуумском потпомогнутошћу, са равномерношћу температуре од ±1°C по целој плочи пресе
- Наменске прес линије за ПТФЕ/специјалне ламинатне материјале са малим губицима — без унакрсне контаминације са FR-4 прес линијама
- Складиштење препрега са контролисаном температуром на ≤21°C, ≤45% релативне влажности са праћењем влаге по лоту
- Ин-лине евидентирање термопара за сваки циклус производне ламинације
- Мерење регистрације рендгенских слојева на 100% панела (без узорковања) пре и после ласерског бушења
7.2 Протокол о међуцикличној инспекцији
Између сваког циклуса ламинације, Highleap спроводи:
- 100% провера регистрације X-зрака: сви фидуцијали унутрашњег слоја измерени, нису узорковани
- Мапирање дебљине панела на 9 тачака: сваки панел ван ±10% се уклања из производње
- Визуелни преглед на мехуриће од деламинације и одвајање ивица
- Попречни пресек купона за процес (један купон по производној серији): мерење чврстоће љуштења, провера шупљина смоле, процена квалитета споја бакар-смола
Ова међуциклична капија открива 85–90% дефеката ламинације пре него што се примене додатна улагања у процес на угрожену плочу. Трошкови откривања дефеката при међуцикличној инспекцији у односу на завршни електрични тест: отприлике 15 долара наспрам 85 долара изгубљених трошкова процеса (илустративни подаци). За импликације трошкова приноса и броја циклуса ламинације, погледајте анализу трошкова слепе пластике путем слепе пластике . За импликације времена испоруке сваког циклуса ламинације, погледајте водич за време испоруке HDI PCB-а.
7.3 Руковање материјалом и праћење лота
Свака производна серија укључује потпуну праћење материјала: број серије препрега, серија бакарне фолије и серија ламинатног језгра — све је повезано са евиденцијом о производном путнику и инспекцији. За програме контролисане импедансе, Dk препрега се мери на купонима за долазну серију и измерена вредност се користи за коначни израчун импедансе (не номинална вредност из техничког листа), осигуравајући да су резултати TDR купона репродуцибилни од серије до серије (погледајте захтеве за штампану плочу са контролисаном импедансом ).
7.4 Метрике квалитета за HDI ламинацију у Highleap-у
- Принос ламинације типа I HDI (плоча која пролази све међуциклусне инспекције): просек 97.8%
- Принос ламинације типа II HDI: просечно 95.2%
- Принос ламинације типа III HDI: просечно 91.6%
- Стопа деламинације при завршној инспекцији: испод 0.3% испоручених панела
- Принос првог пролаза контролисане импедансе (унутар ±10%): 98.1% лотова
- Усклађеност са искривљењем (савијање и увијање унутар спецификације): 99.2% HDI панела
Ове метрике су доступне на захтев у сврху квалификације добављача.
О аутору
Чарлс Л
Инжењер за CAM и производњу штампаних плоча у компанији Highleap Electronics
Чарлс има преко 10 година искуства у CAM инжењерингу штампаних плоча и производњи електронике, специјализован за верификацију PCB датотека, DFM анализу и припрему производње за вишеслојне, HDI, RF и брзе плоче. Вешто користи Genesis, InCAM и CAM350, што га чини прецизним, стабилним процесима и високим приносом у производњи.
У компанији Highleap Electronics, он се фокусира на оптимизацију процеса и процену производности како би помогао купцима да смање ризике, скрате рокове испоруке и постигну поуздане резултате производње.

Препоручени Поруке

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Производња штампаних плоча филтера TMM6
СадржајЗашто дизајнери микроталасних филтера користе...
Taconic RF 35 vs RO4350B PCB
СадржајRF-35 у односу на RO4350B Набавка и...
Производња штампаних плоча филтера TMM4
Производњу штампаних плоча филтера ТММ4 контролише...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време