
Производња штампаних плоча на керамичкој бази и услуге SMT монтаже

Преглед садржаја
Керамичка плоча штампаних плоча (PCB ) користи алуминијум оксид (Al₂O₃), алуминијум нитрид (AlN) или силицијум нитрид (Si₃N₄) и као механичку базу и као електрични изолатор — нема диелектричног слоја између бакарног кола и површине за монтажу. Термичка отпорност се креће од 0.3°C/W (AlN DBC) до 0.8°C/W (алуминијум DBC), у поређењу са 3°C/W за алуминијумску MCPCB и 15°C/W за FR4.
Овај водич се фокусира на оно што следи након избора материјала: интеграција термичког стека, дебљина подлоге, завршна обрада површине, начини отказа, монтажа и писање спецификација.
Кључне Такеаваис
- Керамичка база је један слој у термалном стеку — подлога, TIM и хладна плоча морају бити кооптимизовани
- 0.635 мм је производни стандард; тање подлоге побољшавају термичке перформансе, али смањују толеранцију при руковању.
- Површинска завршна обрада повећава принос SMT-а и могућност спајања жице — ENIG за SMT, тврдо злато када је потребно спајање жице
- Већина кварова на терену има три основна узрока: пуцање изазване монтажом, деламинација DBC-а и крзање ивица
- Комплетна спецификација захтева 12 параметара — два која се најчешће изостављају су завршна обрада доње површине и испитни напон изолације
1) Керамичка основна плоча у термалном стеку
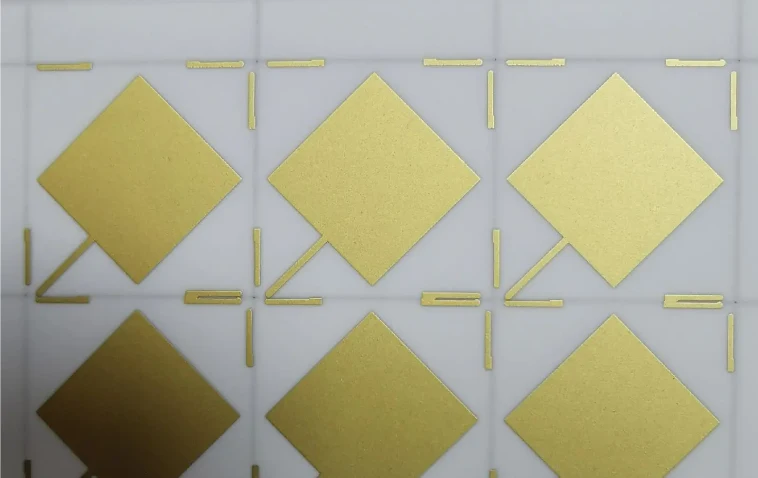
Керамичка подлога није самостално термално решење. То је један слој у низу који се протеже од споја уређаја до расхладне течности — а слојеви изнад и испод њега директно утичу на термичку отпорност система.
Силиконска TIM подлога дебљине 50 µm при 3 W/m·K додаје 0.5–1.0°C/W на врх AlN DBC плоче од 0.3°C/W, скоро удвостручујући укупну импедансу. У многим системима, прелазак са силиконског TIM-а на материјал са променом фазе враћа већи температуру споја него надоградња са алуминијумске оксиде на AlN.
Три одлуке о спецификацији које утичу на цео стек:
- Доњи бакарни премаз: Потпуно покривање доњег бакра минимизира отпор ширења на керамичко-ТИМ интерфејсу. Делимично покривање ствара термичке мртве зоне без обзира на материјал подлоге.
- Доња равност бакра: ≤25 µm TIR омогућава танки, високопроводљиви TIM (фазно-променљиви, лемљени, сребрни синтеровани). Ова појединачна спецификација може померити проводљивост TIM-а са 3 W/m·K на 150+ W/m·K.
- Дебљина подлоге: Разређивач смањује вертикални отпор проводљивости, али такође смањује и бочно ширење. За уређаје са великим кристалима, разређивање је увек боље. За мале кристале на великој подлози, моделирајте пре него што се одлучите.
2) Избор дебљине подлоге
Дебљина истовремено контролише две ствари: отпорност на топлоту (тањи = бољи) и механичку робусност (дебљи = јачи). Подразумевана вредност од 0.635 мм је одговарајућа за већину примена — али не за све.
| Дебљина | Користи Када | Избегавајте када |
|---|---|---|
| КСНУМКС – КСНУМКС мм | Мали формат (<15×15 мм), трајно везан за метални носач; подносачи за ласерске диоде | Било која примена која захтева ручно руковање, монтажу завртњима или плоче >20 мм без подршке |
| КСНУМКС мм, | Модули средњег формата (15–40 мм) лепљени на основне плоче; ограничени термички буџети са контролисаним руковањем | Причвршћивање стезаљкама или пресовањем; окружења са високим вибрацијама без чврстог спајања |
| КСНУМКС мм, | Производни стандард за DBC енергетске модуле; монтажа вијцима са металним чаурама; опште руковање монтажом | Трајно лепљене примене где би 0.38 мм повратило значајну термичку маргину |
| 1.0 мм+ | Велики формат (>60 мм); често руковање током производње; тешке конзолне компоненте | Термички критичне примене — додатни отпор проводљивости ретко је оправдан само на основу термичких разлога |
Једно ограничење надјачава термичку оптимизацију: напон изолације. При диелектричној чврстоћи од 17 kV/mm, алуминијумска подлога дебљине 0.635 mm обезбеђује радну изолацију од приближно 10 kV. Апликације које захтевају >10 kV не могу користити тање подлоге без обзира на термички буџет.
3) Опције завршне обраде површине
Површинска завршна обрада одређује лемљивост, могућност спајања жица и рок трајања. Мора бити наведена за горњу и доњу површину независно — и мора одговарати целом низу склапања, а не само првој операцији.
| завршити | структура | najbolji За | Није погодно за |
|---|---|---|---|
| ЕНИГ | 3–6 µм Ни / 0.05–0.1 µм Ау | SMT монтажа; лемљење без олова; већина производних керамичких плоча са плочом | Спајање жице — танак слој Au изазива одвајање везе |
| Хард Голд | 3–5 µm Ni / 0.5–2.0 µm Au (галванизовано) | Спајање жица (Al клин, Au куглица); контакти конектора; хибридна кућишта | Дебљина Au >1.5 µm може изазвати одвлаживање лема — проверити поступком монтаже |
| Голи бакар / OSP | Угризани или органски конзерванс | Лем или сребрни синтер се причвршћују на хладну плочу; исплатива монтажа одмах | Спајање жица; вишеструки циклуси рефлукса; дуг рок трајања без херметичког паковања |
| Иммерсион Силвер | 0.1–0.3 µm Ag | РФ/микроталасна кола где површинска проводљивост смањује губитак уметања изнад 1 GHz | Неконтролисана окружења за складиштење — сумпорно потамњује, што смањује лемљивост |
Када је на истој плочи потребно и SMT и жично спајање, наведите тврдо злато на свим контактним површинама. Зонска завршна обрада (ENIG на SMT контактним површинама, тврдо злато на контактним површинама) кошта више у сложености процеса него што уштеда злата оправдава.
4) Режими квара поља
Кварови на керамичким штампаним плочама су механички и међуповршински — нису хемијски или повезани са влагом као FR4. Сва три главна начина квара се могу спречити дизајном.
Пуцање изазване монтажом је најчешћи квар на терену. Монтажа голим завртњима без металних чаура примењује тачкаста оптерећења која алуминијумска глиница (жилавост на лом 3–4 MPa·m½) не може да издржи. Поправка: лемљене или епоксидно лепљене металне чауре на свим локацијама завртња; ограничење обртног момента 0.3–0.5 N·m за M3 кроз алуминијумске чауре у алуминијумској глиници дебљине 0.635 mm. Лепљиво причвршћивање на хладну плочу у потпуности елиминише оптерећења на тачки монтаже.
Деламинација DBC-а под термичким циклусом настаје када је квалитет везе маргиналан или геометрија бакра ствара концентрације напона. Велика изолована бакарна острва са наглим ивицама представљају већи ризик. Решење: избегавајте односе ширине и висине бакарних закрпа >5:1; наведите минималну чврстоћу везе на љуштење ≥20 N/cm²; захтевајте испитивање термичког шока према JEDEC JESD22-A104 при квалификацији првог чланка.
Крзање ивица и ширење пукотина почиње оштећењем при руковању — микропукотина настала током поједињавања или испуштање плоче. Пукотина је невидљива при прегледу, али се шири до отвореног кола под утицајем термичког циклуса. Решење: закошени углови (полупречник ≥0.3 мм); размак од бакра до ивице ≥0.5 мм; флуоресцентна детекција пукотина за лотове високе поузданости.
Замор лема при причвршћивању матрица утиче на силицијумске матрице залемљене на алуминијум оксид — неусклађеност CTE вредности од ~3.5 ppm/°C ствара смицајни напон који исцрпљује SAC305 спојеве у року од 1,000–3,000 термичких циклуса у аутомобилској индустрији. Решење: користити AlN подлоге за GaN/SiC уређаје (неусклађеност CTE вредности ~1.1 ppm/°C); навести синтеровање сребра за аутомобилске матрице — синтеровано сребро преживљава више од 10,000 циклуса на ΔT = 150°C; захтевати ≤5% удела шупљина по рендгенском снимању.
5) Монтажа и интеграција
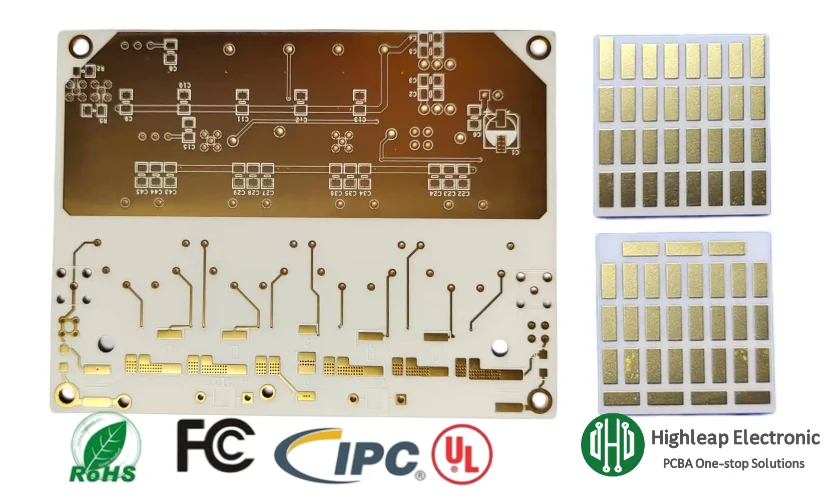
Стандардни параметри склапања FR4 ће оштетити керамичке подлоге. Разлике нису опционална подешавања — оне спречавају пуцање и отказе спојева које је тешко дијагностиковати накнадно.
Профил рефлоуирања: Смањите брзину повећања температуре на 1–2°C/s (у односу на 3°C/s за FR4). Продужите зону заливања на 150–180°C на 90–120 секунди да бисте изједначили температуру на керамици пре уласка у рефлоуирање. Вршна температура и време изнад ликвидуса остају непромењени.
Опције причвршћивања матрицама према захтеву за поузданост:
- SAC305 лем: Стандард за примене које нису у аутомобилској индустрији; ≤10% удела шупљина утврђено рендгенским снимком; погодно за <3,000 циклуса при ΔT ≤ 100°C
- AuSn / AuGe еутектика: Херметичка паковања и примене на високим температурама; захтева позлаћене плочице; већа крутост споја од сребрног синтеровања
- Синтеровање сребра: Најбоље за аутомобилску и ваздухопловну индустрију; спојна проводљивост 150–250 W/m·K; нема ризика од претапања у накнадним операцијама; захтева завршну обраду од бакра или сребра на контактним плочицама за причвршћивање матрица.
Електрична међусобна веза — конектори са пресовањем се не могу користити на керамици. Standard options: soldered pin headers; edge connectors with spring contacts; ribbon/flex cable bonding; direct surface-mount to system PCB (treat the ceramic module as a component, design thermal pad and solder volume for ceramic mass and CTE). The choice of surface finishes for ceramic PCBs should be made with the assembly and interconnection method in view, including any soldering or wire-bonding requirements.
Причвршћивање хладне плоче, од најниже до највеће термичке отпорности: лемљење/лемљење → сребрно синтеровање → фазно променљиви TIM са стезаљком → термална паста са стезаљком од вијка.
6) Како написати комплетну спецификацију
Непотпуне спецификације су главни узрок кашњења у понуди и кварова првог производа — а не производни капацитети. Захтев за понуду за понуду за штампану плочу са керамичком основом захтева ових 12 параметара, а сви су:
- Материјал и чистоћа подлоге — Ал₂О₃ 96%, Ал₂О₃ 99.6%, АлН или Си₃Н₄
- Дебљина подлоге ± толеранција — нпр. 0.635 мм ± 0.05 мм
- Процес метализације — DBC, дебели филм, танки филм или AMB
- Дебљина бакра, горња и доња — наведено независно; нпр. 0.3 мм / 0.3 мм за DBC
- Површинска завршна обрада, горња и доња — најчешће се изоставља; доња завршна обрада мора одговарати начину причвршћивања хладне плоче
- Димензије и толеранције плоче — укључите закошење угла или радијус ако је потребно
- Минимална ширина и размак трага — проверите у односу на могућности произвођача пре финализације распореда
- Захтеви за преузимање — пречник, материјал за пуњење, завршна обрада
- Захтеви за електрична испитивања — напон континуитета/изолације; напон високог појачања ако је потребан; друго најчешће изостављено поље
- Квалификациони услови — опсег термичког циклуса и циклуси; чврстоћа везе; применљиви стандард (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Расподела количине — прототип и производња могу се одвијати на различитим линијама са различитим ценама и роковима испоруке
- Слагање слојева (вишеслојни дизајни) — редослед керамичких и проводних слојева; путем пуњења и поклопца за LTCC или ко-печење
Преглед DFM-а пре подношења
Комплетна спецификација на папиру и даље може да садржи некомпатибилне комбинације параметара — на пример, траг/размак од 100 µм на DBC подлози од 0.25 мм. Highleap Electronics пружа DFM преглед као део процеса израде понуде. Наш тим прегледа Gerber податке и комплетну спецификацију пре израде понуде, потврђујући могућности процеса и идентификујући проблеме пре него што се било који материјал обавеже.
7) Повезани производи
- ДБЦ супстрат: Најчешћа конструкција штампаних плоча са керамичком основом за енергетску електронику — бакар везан за керамику на ~1,065°C. Када инжењери кажу „керамичка основна штампана плоча“ за енергетске модуле, обично мисле на DBC подлогу са шаром.
- Дебелослојна керамичка ПЦБ: Проводници штампани сито техником (5–20 µm) печени на 850–1,000°C. Нижи трошкови од DBC-а за примене са умереном струјом; омогућавају интеграцију отпорника и кондензатора унутар керамичке базе.
- АМБ подлога: Лемљење активним металом користи Ag-Cu-Ti лем на 800–900°C. Јача веза бакра и керамике него DBC; пожељно за подлоге на бази Si₃N₄ и аутомобилске модуле који захтевају век трајања од преко 10,000 термичких циклуса.
- Доживотни здравствени осигурање: Вишеслојна керамика са уграђеним проводницима и пролазима, ко-печена на 850–900°C. Користи се за РФ модуле и вишечиповска кућишта где је керамичка основа тродимензионална структура међусобне везе, а не само термална подлога.
- IMS / ПЦБ са металним језгром: Јефтинија алтернатива када није потребан термички буџет керамике. Термичка отпорност 3–5 пута већа од алуминијумског DBC-а. Прави избор када термички буџет примене то дозвољава.
- Склоп ПЦБ-а са керамичком основом: Причвршћивање матрица, спајање жица и рефлукс на високим температурама, заједно са израдом подлоге, смањује ризик од руковања и осигурава компатибилност процеса.

Најчешћа питања (FAQ)
Која је разлика између керамичке ПЦБ плоче и ДБЦ подлоге?
DBC (директно везани бакар) је метода метализације — бакарна фолија везана за керамику на ~1,065°C. Све DBC подлоге су ПЦБ плоче на керамичкој бази, али ПЦБ плоче на керамичкој бази такође укључују конструкције са дебелим и танким филмом. У енергетској електроници ова два термина се често користе наизменично; у РФ применама, танки филм на керамичкој бази је чешћи од DBC-а.
Може ли керамичка ПЦБ плоча директно заменити ПЦБ са металним језгром?
Не без редизајна. Керамика захтева металне чауре на монтажним отворима, спорије брзине рефлоу рампе (1–2°C/s), без конектора за пресовање и другачија правила појединачног склапања. Термички добитак је реалан — 0.3–0.8°C/W у односу на 3°C/W за алуминијумску MCPCB — али замена захтева експлицитне промене у процесу монтаже, међусобног повезивања и склапања.
Која је површинска завршна обрада потребна и за SMT и за спајање жица?
Потребно је тврдо злато (3–5 µm Ni / 0.5–2.0 µm Au галванизовано). ENIG-ов слој злата од ~0.05 µm је превише танак за спајање жицама и доводи до кварова услед одвајања споја. Наведите тврдо злато на свим контактним површинама када су у секвенци склапања и SMT и спајање жицама.
Зашто керамичке ПЦБ плоче пуцају након што прођу улазну инспекцију?
Већина пукотина након инспекције настаје услед процеса монтаже, а не дефеката подлоге: монтажа без завртња, превише затегнутих причвршћивача или неравних површина хладних плоча. Субкритичне микропукотине од сингулације – невидљиве при стандардној инспекцији – такође се шире до отворених кола под утицајем термичког циклуса. Флуоресцентна детекција пукотина на улазним и металним чаурама спречава оба начина отказа.
Колико је време израде прототипова ПЦБ плоча са керамичком основом?
Алумина DBC: 2–4 недеље. АлН DBC: 3–5 недеља. Дебели филм: 3–4 недеље. Танки филм: 4–6 недеља. Прилагођене димензије додају 1–2 недеље. Достављање свих 12 параметара спецификације у захтеву за понуду елиминише најчешћи извор кашњења.
Да ли је керамичка ПЦБ плоча иста као и ПЦБ са високом температуром?
Не. Штампана плоча за високе температуре покрива керамичке, PTFE/стаклене, полиимидне и металне подлоге — било коју плочу оцењену изнад границе FR4 од 130–150°C. Керамичка база је категорија најбољих перформанси: радне температуре изнад 300°C, топлотна проводљивост 60–600 пута већа од полимерних диелектрика. PTFE је отпоран на високе температуре, али не нуди предност у топлотној проводљивости.
Понудите цену за вашу керамичку плочу плоче

Препоручени Поруке

Произвођач 14-слојних високобрзих штампаних плоча у Кини за дизајн са малим губицима
ВИСОКОБРЗИНСКИ / ИНТЕГРИТЕТНИ СИГНАЛ ВИСОКОСК...

Произвођач 14-слојних крутих флексибилних штампаних плоча у Кини за прилагођене OEM израде
КРУТЕ + ФЛЕКСИБИЛНЕ ЗОНЕ · HIGHLEAPHighleap Electronics...

Произвођач штампаних плоча са 14 слојева за задњу плочу у Кини за склопове помоћу пресовања
HIGHLEAP ELECTRONICS / ЗАДЊЕ ПЛОЧЕ / ПРЕСИРАНЕ...
Произвођач 14-слојних HDI штампаних плоча у Кини за прилагођене микровиа плоче
ХАЈЛИП ЕЛЕКТРОНИКС / МИКРОВИ / СЕКВЕНЦИЈАЛНИ...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време