
Услуге израде керамичких штампаних плоча фокусиране на квалитет плоча
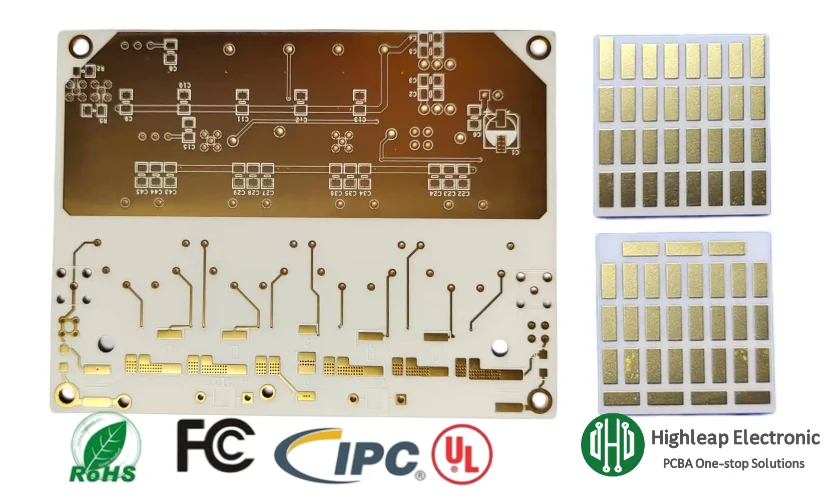
Преглед садржаја
- Шта разликује израду керамичких ПЦБ плоча од стандардне производње ПЦБ плоча
- Процес израде: корак по корак
- Материјалне опције и како оне утичу на усмеравање процеса
- Критични параметри процеса који одређују квалитет плоче
- Површинска обрада и накнадна обрада
- Како припремити своје дизајнерске датотеке за израду керамике
- Highleap-ове услуге израде керамичких штампаних плоча
Услуге израде керамичких штампаних плоча прате фундаментално другачији процес од производње FR4 плоча. Док производња FR4 укључује ламинирање бакарне фолије на унапред направљене подлоге од смоле и стакла, израда керамике почиње са сировим керамичким подлогама које захтевају синтеровање на температурама већим од 1,500°C, након чега следе процеси метализације који везују проводљиве слојеве за керамичку површину хемијским или механичким средствима.
Ова разлика значи да не може свака фабрика штампаних плоча да производи керамичке плоче — чак и ако то наводе на својој веб страници. Разумевање шта је заправо укључено у процес производње помаже инжењерима да правилно дефинишу своје захтеве и процене да ли добављач услуга израде керамичких штампаних плоча има стварне могућности да испоручи.
1. Шта разликује израду керамичких штампаних плоча од стандардне производње штампаних плоча
1.1 Температура процеса
FR4 штампане плоче се обрађују испод 200°C за ламинацију и 260°C за лемљење рефловом. Керамичке подлоге се, насупрот томе, синтерују на 850–1,700°C у зависности од материјала и врсте процеса. Ово захтева специјализоване пећи на високим температурама са прецизном контролом атмосфере — опрему коју стандардне фабрике штампаних плоча једноставно немају.
1.2 Понашање материјала
Керамика је крхка. За разлику од FR4, који се може бушити, глодати и обрађивати стандардним механичким поступцима, керамичке подлоге захтевају ласерско бушење за отворе, дијамантско сечење или ласерско сечење за појединачне отворе и пажљиво руковање током производње како би се спречило пуцање. Један погрешно рукован панел може уништити целу производну серију.
1.3 Хемија метализације
Бакар се природно не лепи за керамику. Стварање поузданог проводног слоја захтева специјализоване процесе везивања — DBC (директно везани бакар), сито штампу дебелим филмом, распршивање танким филмом или AMB (активно лемљење метала) — сваки са различитом опремом, материјалима и параметрима процеса. Метода метализације одређује постигнуту резолуцију трага, капацитет пропуштања струје и дугорочну поузданост готове плоче.

2. Процес израде: корак по корак
КСНУМКС Преглед
Типичан низ израде керамичких штампаних плоча укључује:
- Припрема подлоге: Улазна контрола сирових керамичких бланкова (чистоћа, димензије, храпавост површине), након чега следи чишћење и полирање до потребног профила површине
- метализација: Наношење проводног слоја путем DBC везивања, штампања и печења дебелог филма, таложења танког филма или AMB поступка
- Шаблон кола: Фотолитографија и нагризање за дефинисање геометрије трагова са метализоване површине
- Преко формације: Ласерско бушење кроз керамичку подлогу; пуњењем проводљивом пастом или превлаком
- Завршна обрада: ENIG, тврдо злато, Ni/Ag или OSP — изабрано на основу начина склапања и примене
- Сингулација: Ласерско сечење, дијамантско сечење или раздвајање за одвајање појединачних плоча од производне плоче
- Инспекција и тестирање: Димензионална провера, испитивање електричне континуитета/изолације, визуелни преглед и испитивање поузданости према спецификацији
2.2 Варијације процеса у зависности од методе метализације
| Метод | Температура | Мин. ширина трага | Дебљина бакра | najbolji За |
|---|---|---|---|---|
| ДБЦ | ~1,065°Ц | КСНУМКС мм, | КСНУМКС – КСНУМКС мм | Енергетска електроника, IGBT модули |
| Дебео филм | КСНУМКС-КСНУМКС ° Ц | КСНУМКС мм, | 10–25 µm (паста) | Хибридна кола, сензори, ЛЕД |
| Танак филм | Собна температура (распршивање) | КСНУМКС мм, | 2–10 µм | РФ/микроталасна, кола са финим линијама |
| АМБ | КСНУМКС-КСНУМКС ° Ц | КСНУМКС мм, | КСНУМКС – КСНУМКС мм | Si₃N₄ подлоге, висока поузданост снаге |
За детаљнији преглед производње специфичне за DBC, погледајте наш водич за производњу DBC подлоге.
3. Опције материјала и како оне утичу на усмеравање процеса
Материјал керамичке подлоге одређује не само термичке и електричне перформансе плоче, већ и који се процеси израде могу користити:
| Материјал | Термичка проводљивост (W/m·K) | Компатибилна метализација | Кључно ограничење |
|---|---|---|---|
| Al₂O₃ 96% | КСНУМКС-КСНУМКС | DBC, дебели филм, танки филм | Умерене термичке перформансе |
| Al₂O₃ 99.6% | КСНУМКС-КСНУМКС | DBC, дебели филм, танки филм | Виша цена од 96% разреда |
| АлН | КСНУМКС-КСНУМКС | ДБЦ, АМБ, танки филм | Осетљивост на влагу; захтева контролисано складиштење |
| Си₃Н₄ | КСНУМКС-КСНУМКС | AMB (пожељно), DBC | Највећа механичка чврстоћа; тешко се обрађује |
За детаљно поређење материјала и смернице за избор, наш водич за производњу ПЦБ-а од алуминијума покрива најчешће коришћену опцију керамичке подлоге.
4. Критични параметри процеса који одређују квалитет плоче
4.1 Контрола температуре синтеровања / лепљења
DBC спајање захтева једнообразност температуре пећи у оквиру ±3–5°C дуж целе вруће зоне. Чак и мали температурни градијенти узрокују неравномерну чврстоћу везе бакра и керамике — јаку у центру, слабу на ивицама — што доводи до квара услед деламинације под термичким циклусима.
4.2 Контрола атмосфере
И DBC везивање и печење дебелог филма захтевају прецизно управљање атмосфером. DBC везивање користи азот са контролисаним траговима кисеоника (обично 10–50 ppm O₂) да би се формирао интерфејс оксида бакра који омогућава везивање. Превише кисеоника доводи до прекомерне оксидације; премало спречава формирање везе. Печење дебелог филма користи азот да би се спречила оксидација проводника током синтеровања.
4.3 Димензионална контрола
Керамичке подлоге се скупљају током синтеровања — обично 15–20% у зависности од материјала и процеса. Ово скупљање мора бити компензовано у дизајну са зеленом траком (за LTCC/HTCC) или контролисано толеранцијама избора подлоге за процесе метализације након печења. Коначна димензионална толеранција за производњу керамичких штампаних плоча је типично ±0.05–0.10 mm.
4.4 Чврстоћа љуштења
Адхезија између проводника и керамике — мерена тестом љуштења од 90° према IPC-TM-650 — је најкритичнија метрика квалитета за поузданост керамичких штампаних плоча. Добро контролисана DBC чврстоћа постиже >8 N/mm; маргинални процеси испоручују 4–5 N/mm. Наведите минималне критеријуме прихватања у вашој поруџбеници.

5. Површинска обрада и накнадна обрада
Избор површинске обраде зависи од процеса монтаже који следи након тога:
- ENIG (безструјно никловање / имизерно злато): Стандард за SMT монтажу; пружа равну, лемљиву површину са добрим веком трајања. Ni: 3–6 µm, Au: 0.05–0.1 µm
- Тврдо злато (електролитичко): Потребно за спајање жица (Au или Al жица) и контактне површине са високим хабањем. Au: 0.5–2.5 µm преко Ni баријере
- Ni/Ag: Уобичајено за лемљење модула напајања; пружа одличну лемљивост и ниже трошкове од златних завршних обрада
- ОСП: Економична опција за дизајне који ће бити састављени убрзо након израде; ограничен рок трајања
Кораци накнадне обраде могу укључивати ласерско сечење вредности отпорника (за кола са дебелим филмом), глодање шупљина за удубљење компоненти и скошавање ивица како би се смањио ризик од крзања током руковања.
6. Како припремити своје дизајнерске датотеке за израду керамике
Израда керамичких штампаних плоча захтева потпунију документацију него стандардне поруџбине FR4. Ваш пакет датотека треба да садржи:
- ☐ Гербер фајлови (бакарни слојеви, маска за лемљење, ситоштампа, обрис подлоге, слојеви учвршћивача/шупљине ако је применљиво)
- ☐ Израђивачки цртеж са комплетним димензионисањем, толеранцијама, описом материјала и спецификацијом завршне обраде површине
- ☐ Спецификација слоја (материјал подлоге, дебљина, метод метализације, дебљина бакра)
- ☐ Захтеви за електрична испитивања (континуитет, вредности отпора изолације)
- ☐ Захтеви за испитивање поузданости (циклуси термичког шока, минимална чврстоћа љуштења, диелектрични напон издржљивости)
- ☐ Подешавања панелизације (или дозволите произвођачу да оптимизује)
Недостајуће или двосмислене спецификације су највећи извор проблема са квалитетом у производњи керамичких штампаних плоча. Уложите време у документацију унапред — то штеди недеље преговарања и потенцијалних поновних израда.
7. Highleap-ове услуге израде керамичких штампаних плоча
Хајлип Електроникс управља наменским линијама за производњу керамичких штампаних плоча у Гуангџоуу, Кина, подржавајући комплетан асортиман материјала за подлоге и процеса метализације:
- Материјали: Al₂O₃ (96%, 99.6%), AlN, Si₃N₄ — са улазном контролом и праћењем лота за сваку подлогу
- метализација: ДБЦ (Cu 0.15–0.6 мм), дебели филм (Аг-Пд, Ау), танак филм (напрскани Цу/Ау), АМБ
- Толеранције: Димензионална тачност ±0.05 мм; могућност ласерског мерења пречника до 0.1 мм
- Завршне обраде површине: ENIG, тврдо злато, Ni/Ag, OSP
- Систем квалитета: ИСО 9001 + ИСО 13485 + ИАТФ 16949 + ИСО 14001
- Подршка за ДФМ: Бесплатан инжењерски преглед сваке поруџбине са конкретним, практичним повратним информацијама
Нудимо услуге само израде за тимове који се одвојено баве монтажом, као и интегрисану израду + монтажу штампаних плоча за оне који преферирају решење једног добављача. Наш тим за инжењеринг термалног управљања вам је на располагању да вам помогне у оптимизацији избора подлоге и термичких стратегија пре него што ваш дизајн крене у производњу.
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Препоручени Поруке

Произвођач 14-слојних високобрзих штампаних плоча у Кини за дизајн са малим губицима
ВИСОКОБРЗИНСКИ / ИНТЕГРИТЕТНИ СИГНАЛ ВИСОКОСК...

Произвођач 14-слојних крутих флексибилних штампаних плоча у Кини за прилагођене OEM израде
КРУТЕ + ФЛЕКСИБИЛНЕ ЗОНЕ · HIGHLEAPHighleap Electronics...

Произвођач штампаних плоча са 14 слојева за задњу плочу у Кини за склопове помоћу пресовања
HIGHLEAP ELECTRONICS / ЗАДЊЕ ПЛОЧЕ / ПРЕСИРАНЕ...
Произвођач 14-слојних HDI штампаних плоча у Кини за прилагођене микровиа плоче
ХАЈЛИП ЕЛЕКТРОНИКС / МИКРОВИ / СЕКВЕНЦИЈАЛНИ...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
Поред производње ПЦБ-а, нудимо широк спектар електронских услуга, укључујући дизајн ПЦБ-а, ПЦБА (монтажу штампаних плоча) и решења по принципу „кључ у руке“. Без обзира да ли вам је потребна помоћ око израде прототипа, верификације дизајна, набавке компоненти или масовне производње, ми пружамо подршку од краја до краја како бисмо осигурали успех вашег пројекта. За ПЦБА услуге, молимо да доставите вашу БОМ (Билл оф Материалс) и сва посебна упутства за монтажу. Такође нудимо ДФМ/ДФА анализу за оптимизацију ваших дизајна за производност и монтажу, обезбеђујући несметан производни процес.