
Водич за процес производње флексибилних штампаних плоча

Процес производње флексибилних штампаних плоча (PCB) трансформише танке полимерне филмове и бакарну фолију у савитљива кола која напајају све, од паметних телефона и медицинских имплантата до аутомобилских сензора и ваздухопловних система. За разлику од крутих FR4 плоча, флексибилна кола захтевају специјализоване материјале, строжу контролу процеса и пажљиво руковање – где стање подлоге, адхезија бакра и ламинација заштитног слоја директно утичу на принос склопа и дугорочну поузданост. Овај чланак објашњава комплетан ток производње једностраних, двостраних и вишеслојних FPC-ова, критичне критеријуме квалитета у свакој фази и шта треба навести приликом захтевања понуде.
Преглед садржаја
- Шта је флексибилна ПЦБ плоча и зашто се производња разликује?
- Кључни материјали у производњи флексибилних штампаних плоча
- Једнострани флексибилни процес производње штампаних плоча
- Процес производње двостраних флексибилних штампаних плоча
- Процес производње вишеслојних флексибилних штампаних плоча
- Контрола квалитета и индустријски стандарди
- Разматрања дизајна за производљивост
- Highleap-ове флексибилне услуге производње штампаних плоча
Флексибилне штампане плоче омогућавају тродимензионално усмеравање, смањење тежине до 70% у поређењу са крутим алтернативама и поуздане перформансе у апликацијама динамичког савијања. Али ове предности долазе са сложеношћу производње – процес производње флексибилних штампаних плоча захтева прецизну контролу над ламинацијом, нагризањем, позлаћивањем и наношењем заштитног слоја како би се постигли доследни резултати.
Овај водич покрива комплетан ток рада за израду флексибилних штампаних плоча , од припреме сировина до завршног електричног испитивања, помажући инжењерима и стручњацима за набавку да разумеју шта се дешава у свакој фази и како да правилно дефинишу захтеве.
1. Шта је флексибилна штампана плоча и зашто се производња разликује?
Флексибилна штампана плоча (ПЦБ) користи танку полимерну подлогу — обично полиимид (ПИ) или полиестер (ПЕТ) — уместо крутог епоксида ојачаног фибергласом. Ова фундаментална разлика у материјалу ствара производне изазове који не постоје код стандардних крутих ПЦБ плоча :
- Димензионална нестабилност: Флексибилне подлоге се шире и скупљају са променама температуре и влажности, што захтева строжу контролу регистрације током снимања и ламинације.
- Осетљивост на руковање: Танки филмови (обично 12.5–50 μм) су подложни наборању, гужвању и контаминацији, што захтева руковање на нивоу чисте собе током производње.
- Критичност адхезије: Чврстоћа везе између бакра, лепка, подлоге и заштитног слоја директно утиче на век трајања и поузданост савијања при поновљеном савијању.
- Термичка ограничења: Мања термална маса значи брже загревање током лемљења, али и већу осетљивост на промене температуре процеса.
1.1 Класификације флексибилних штампаних плоча
IPC-6013 дефинише четири основне врсте флексибилних штампаних плоча, свака са посебним захтевима за производњу:
| тип | Građevinarstvo | Кључна разлика у процесу | Типичне Апликације |
|---|---|---|---|
| Једнострани (Тип 1) | Један бакарни слој, прекривен једном или обе стране | Није потребно полагање пролазних рупа | ЛЕД траке, мембране за тастатуру, једноставни конектори |
| Двострано (Тип 2) | Два бакарна слоја са ПТХ | Захтева бушење → позлаћивање → секвенцу снимања | Паметни телефони, камере, сензори, екрани |
| Вишеслојни (тип 3) | Три или више слојева бакра | Сликање унутрашњег слоја → ламинација → бушење → позлаћивање | HDI уређаји, сложени сензори, међусобне везе високе густине |
| Круто-флексибилно (тип 4) | Крути и флексибилни делови ламинирани заједно | Секвенцијална ламинација са селективним флексибилним прозорима | Ваздухопловство, медицински имплантати, војни системи |
Сложеност производње – и трошкови – повећавају се са бројем слојева, јер сваки додатни слој захтева одвојене циклусе снимања, инспекције и ламинације.
2. Кључни материјали у производњи флексибилних штампаних плоча
Избор материјала директно утиче на флексибилност, термичке перформансе, електричне карактеристике и принос производње. Разумевање ових материјала помаже у правилном одређивању захтева и предвиђању фактора трошкова.
2.1 Материјали подлоге
Полимид (ПИ) доминира тржиштем флексибилних ПЦБ плоча због своје изузетне комбинације својстава:
- Радни температурни опсег: -269°C до +400°C (краткорочно)
- Непрекидна радна температура: -200°C до +260°C
- Затезна чврстоћа: 230–350 MPa
- Диелектрична константа: 3.4–3.5 на 1 MHz
- Одлична хемијска и отпорност на зрачење
Уобичајени PI материјали укључују DuPont Kapton (HN, EN, FN серије), Ube Upilex (S, SGA типови) и SKC Kolon PI филмове. Стандардне дебљине су 12.5 μm, 25 μm, 50 μm и 75 μm.
Полиестер (ПЕТ) нуди исплативу алтернативу за мање захтевне примене — приближно 40–60% нижу цену од полиимида. Међутим, ПЕТ је ограничен на континуиране радне температуре испод 105°C и не може да издржи стандардне профиле рефлоуовања без олова, што ограничава његову употребу на примене са нискотемпературном монтажом или претходно причвршћеним компонентама.
Течнокристални полимер (LCP) добија на популарности у високофреквентним применама због своје ултра-ниске диелектричне константе (2.9–3.1) и фактора дисипације (<0.002 на 10 GHz), минималне апсорпције влаге (<0.02%) и стабилних електричних перформанси у милиметарским таласним фреквенцијама.
2.2 Врсте бакарне фолије
Избор између врста бакра значајно утиче на перформансе савијања:
| Цоппер Типе | Граин Струцтуре | еластичност | Најбоља апликација |
|---|---|---|---|
| Ваљано жарено (RA) | Издужено, хоризонтално | Супериорно — издржава >100,000 циклуса савијања | Динамичко савијање (шарке, клизни механизми) |
| Електродепоновано (ED) | Стубасти, вертикални | Доња - погодна за ограничене циклусе савијања | Статичко савијање (савијање ради инсталације) |
Стандардне дебљине бакра крећу се од 12μm (⅓ oz) до 70μm (2 oz), при чему су 18μm (½ oz) и 35μm (1 oz) најчешће у флексибилним применама.
2.3 Заштитни слој и лепак
Заштитни слој је унапред формирани полиимидни филм са лепљивом подлогом који штити трагове кола – функционално еквивалентан маски за лемљење на крутим плочама, али дизајниран за флексибилност. Стандардна конструкција заштитног слоја комбинује PI филм од 12.5–25 μm са лепљивим слојем од 15–25 μm.
Системи лепљења се деле у две категорије:
- Акрилни лепкови: Добра флексибилност, нижа цена, адекватно за већину примена
- Епоксидни лепкови: Отпорност на већу температуру, боља хемијска отпорност
Беслепљиви (двослојни) FCCL везује бакар директно за полиимид путем процеса наношења паром или ливеног полиимида, потпуно елиминишући лепљиви слој. Ова конструкција нуди тање профиле, побољшану флексибилност, бољу димензионалну стабилност и супериорне перформансе на високим температурама - али уз већу цену материјала.

3. Процес производње једностраних флексибилних штампаних плоча
Једнострани FPC представља најједноставнију и најисплативију конструкцију флексибилног кола. Са само једним слојем бакра и без позлаћених пролазних рупа, процес се фокусира на прецизно снимање, чисто нагризање и правилну ламинацију заштитног слоја.
3.1 Комплетан ток процеса
Сечење материјала → Печење → Бушење (NPTH) → Ламинација сувог филма → Експозиција → Развијање → Нагризање → Скидање → Обрада површине → Ламинација заштитног слоја → Стврдњавање → Завршна обрада површине → Ситоштампа → Профилисање → Електрични тест → FQC → Паковање
3.2 Детаљи поступка корак по корак
Корак 1: Сечење материјала
Flexible copper clad laminate (FCCL) arrives in rolls, typically 250–500mm wide. Production planning optimizes panel size to maximize material utilization before cutting sheets for processing. Precision cutting with minimal burrs prevents downstream handling issues. For drawings that specify the material, SF305 flex PCB manufacturing links the laminate selection to fabrication and assembly planning.
Корак 2: Печење (претходно кондиционирање)
Резани материјали се пеку на температури од 120–150°C током 1–4 сата како би се уклонила апсорбована влага. Овај кључни корак спречава деламинацију, стварање мехурића и димензионалну нестабилност током накнадних процеса на високој температури. Садржај влаге мора се смањити испод 0.1% пре него што се настави.
Корак 3: Бушење (непокривене рупе)
За једнострани FPC, бушење ствара само рупе за алате, елементе позиционирања и све непластификоване механичке рупе наведене у дизајну. Флексибилна подлога је ослоњена између крутих потпорних материјала (алуминијумских или фенолних лимова) како би се осигурала тачност бушења. Ласерско бушење може се користити за микропролазе испод 100μm.
Корак 4: Ламинација сувим филмом
Фотосензитивни суви филмски резист се ламинира на очишћену површину бакра помоћу загрејаних ваљака на 100–120°C. Одговарајући параметри ламинације обезбеђују потпуно пријањање без мехурића ваздуха или бора који би могли изазвати дефекте у снимању.
Корак 5: Изложеност
УВ светлост (обично таласне дужине 350–450 nm) преноси образац кола са фотомаске на суви филмски резист. Колимирани извори светлости и вакуумски контакт обезбеђују оштру дефиницију узорка. Енергија експозиције је калибрисана како би се постигла потпуна фотополимеризација без прекомерне експозиције која деградира фине карактеристике.
Корак 6: Развијање
Изложени панели пролазе кроз раствор развијача (обично 0.8–1.2% натријум карбоната на 28–32°C) који раствара и уклања неосветљени суви филм, откривајући бакарне површине које треба нагризати. Време развијања и притисак прскања се контролишу како би се постигла јасна дефиниција узорка без нагризања полимеризованог резиста.
Корак 7: Гравирање
Хемијско нагризање уклања изложени бакар коришћењем бакар(II) хлорида (киселог) или амонијачног средства за нагризање (алкалног). Параметри процеса - концентрација средства за нагризање, температура (обично 48–52°C), притисак прскања и брзина транспортера - прецизно се контролишу како би се постигле циљане ширине трагова уз минимално подрезање.
Корак 8: Скидање
Преостали суви филм резиста се хемијски уклања коришћењем 2–4% раствора натријум хидроксида на 45–55°C, чиме се открива чисти бакарни ток за каснију обраду.
Корак 9: Површинска обрада (пре наношења прекривача)
Бакарне површине се чисте и микронагризају како би се уклонила оксидација и створила контролисана површинска храпавост (обично 1.5–3.0 μm Ra) која подстиче адхезију са заштитним слојем. Овај корак је кључан за дугорочну поузданост.
Корак 10: Припрема и ламинација заштитног слоја
Материјал заштитног слоја је прецизно сечен (ласерско сечење, пробијање матрицом или CNC фрезирање) са отворима за контактне површине, тест тачке и локације компоненти према дизајну. Припремљени заштитни слој је прецизно поравнат са колом помоћу оптичких система за регистрацију и ламиниран под топлотом (160–180°C) и притиском (15–25 kg/cm²) током 30–60 минута.
Корак 11: Очвршћавање
Печење након ламинације на 150–170°C током 1–2 сата обезбеђује потпуно очвршћавање лепка, максимизирајући чврстоћу везе и дугорочну поузданост. Правилно очвршћавање спречава деламинацију током наредних термичких циклуса.
Корак 12: Површинска обрада
Изложене бакарне плочице добијају заштитну површинску обраду:
- ЕНИГ (Елецтролесс Ницкел Иммерсион Голд): 3–6μm Ni + 0.05–0.15μm Au — одлична лемљивост, равна површина, дуг век трајања
- Лимен за потапање: 0.8–1.2 μm Sn — добра лемљивост, нижа цена, ограничен рок трајања
- Иммерсион Силвер: 0.15–0.4μm Ag — одличне високофреквентне перформансе
- ОСП: Органски премаз од 0.2–0.5 μм — најнижа цена, најкраћи рок трајања
Корак 13: Сито штампа
Ознаке компоненти, ознаке поларитета и идентификација се штампају флексибилним бојама (обично на бази епоксида) које издржавају савијање без пуцања. Стврдњавају се на 120–150°C током 15–30 минута.
Корак 14: Профилисање (сингулација)
Појединачна кола се исецају из производних панела коришћењем:
- Ласерско сечење: Највећа прецизност (±50μm), минимално напрезање, пожељно за сложене контуре
- Пробијање матрице: Најбржи за велике количине, захтева улагање у алате
- CNC глодање: Флексибилно, није потребан алат, умерена брзина
Корак 15: Електрично тестирање
100% кола се тестира на континуитет и изолацију помоћу летећих тестера или наменских тестних уређаја. Отвори, кратки спојеви и неправилно повезивање се идентификују пре испоруке.
Корак 16: Коначна контрола квалитета
Визуелна и димензионална инспекција према стандардима IPC-6013 и IPC-A-600 потврђује:
- Ширина трага, размак и дефиниција ивице
- Поравнање и пријањање прекривача
- Квалитет површинске обраде и покривеност
- Укупне димензионалне толеранције
- Одсуство дефеката (огреботина, контаминације, деламинације)
Корак 17: Паковање
Одобрена кола су упакована у антистатичке кесе са средством за сушење и картицама са индикатором влажности, а затим су запечаћена за испоруку. Дизајн паковања штити флексибилна кола од механичких оштећења током транспорта.
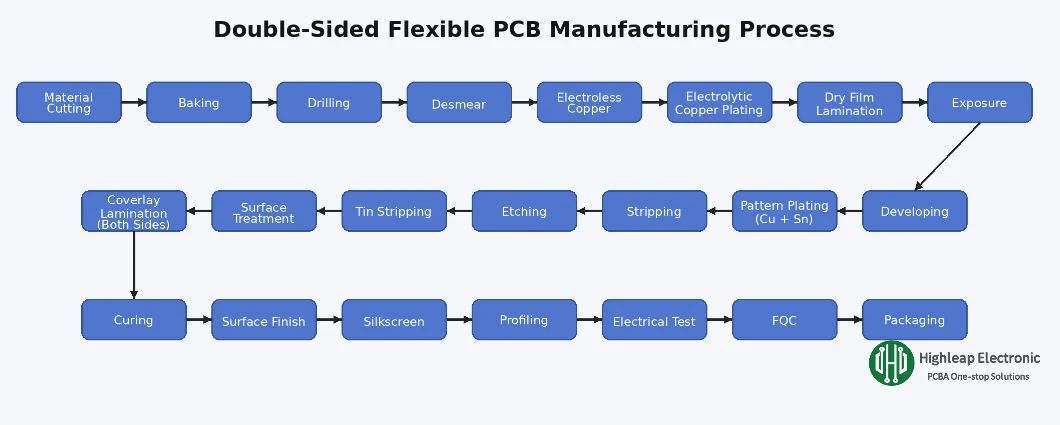
4. Процес производње двостраних флексибилних штампаних плоча
Двострани FPC додаје други слој бакра и позлаћене пролазне рупе (PTH) које електрично повезују обе стране. Ово повећава густину рутирања, али значајно мења ток процеса — бушење и позлаћивање морају се извршити пре снимања спољашњег слоја.
4.1 Комплетан ток процеса
Сечење материјала → Печење → Бушење → Уклањање размаза → Безструјно бакарење → Електролитичко бакарење → Суво ламинирање → Експозиција → Развијање → Наношење шаре (Cu + Sn) → Скидање љуштења → Нагризање → Скидање калаја → Површинска обрада → Ламинирање заштитног слоја (обе стране) → Стврдњавање → Површинска завршна обрада → Ситоштампа → Профилисање → Електрични тест → Контрола квалитета → Паковање
4.2 Кључне разлике у процесу у односу на једнострани
Бушење за PTH:
Двострани FPC захтева позлаћене пролазне рупе за електрично повезивање два бакарна слоја. Бушење се врши кроз комплетан FCCL стек - горњи бакар + лепак + PI + лепак + доњи бакар. Пречник рупе је типично 0.2–0.5 мм за стандардне примене, са микропролазом до 0.1 мм коришћењем ласерског бушења.
Десмеар:
Бушење ствара размазе од смоле на зидовима рупе које се морају уклонити пре превлаке. Хемијско уклањање размазивања (калијум перманганат) или плазма третман нагризају смолу како би се открио чисти бакар за поуздано пријањање превлаке. Овај корак је критичан – недовољно уклањање размазивања узрокује шупљине у превлаци и лошу међуслојну везу.
Безструјно таложење бакра:
Танки слој бакра (типично 0.3–0.8 μm) се хемијски таложи на зидовима и површинама отвора путем аутокаталитичког превлачења. Ово ствара почетни проводни пут за накнадно електролитичко превлачење. Процес безструјног бакра укључује активацију катализатора (на бази паладијума), убрзање и кораке таложења бакра.
Електролитичко бакарење:
Електролитичко позлаћивање повећава дебљину бакра према пројектним захтевима — обично 20–25 μm у рупама за адекватну поузданост. Вертикалне линије континуираног позлаћивања (VCP) обезбеђују равномерну расподелу струје и конзистентну дебљину позлаћивања по целом панелу.
Процес наношења шаре:
Након бакарења, наноси се суви филм и слика како би се откриле само области са шаблоном кола. Додатно бакарење повећава дебљину трагова, након чега следи калај или калај-олово који служи као отпорник на нагризање. Након скидања сувог филма, нагризање уклања нежељени бакар док калај штити шаблон кола. На крају, калај се скида како би се откриле завршене бакарне трагове.
Двострани прекривач:
И горња и доња површина захтевају ламинацију заштитног слоја ради заштите кола са обе стране. Повезивање између отвора заштитног слоја и положаја контактних јастучића са обе стране мора се пажљиво контролисати.
5. Процес производње вишеслојних флексибилних штампаних плоча
Вишеслојни FPC садржи три или више проводних слојева, што омогућава већу густину усмеравања и сложеније дизајне. Кључна разлика у производњи је у томе што унутрашњи слојеви морају бити израђени и прегледани одвојено пре ламинације — а бушење пролазних рупа се врши након што се слојеви споје.
5.1 Комплетан ток процеса
Обрада унутрашњег слоја:
Сечење материјала → Печење → Ламинација сувог филма → Експозиција → Развијање → Нагризање → Скидање → AOI инспекција → Површинска обрада (смеђи оксид)
Ламинација:
Поравнање слојева → Полагање → Ламинација врућом пресом → Сушење након ламинације
Обрада спољашњег слоја:
Бушење (PTH) → Уклањање размаза → Безструјно бакарење → Електролитичко бакарење → Снимање спољашњег слоја → Обрада шаре → Нагризање → Ламинирање заштитног слоја → Површинска завршна обрада → Ситоштампа → Профилисање → Електрични тест → FQC → Паковање
5.2 Критични кораци унутрашњег слоја
Снимање и нагризање унутрашњег слоја:
Сваки унутрашњи слој се обрађује слично као и једнострани FPC: сува ламинација филма, експозиција, развијање, нагризање и скидање. Унутрашњи слојеви морају да испуњавају одобрене критеријуме прихватања пре ламинације. Отвори, кратки спојеви и друге неусаглашености морају се решити у тој фази јер је приступ скривеним елементима знатно ограничен након што је слој ламиниран.
АОИ инспекција:
Аутоматизована оптичка инспекција скенира сваки унутрашњи слој како би открила прекиде, кратке спојеве, кршења ширине трага и друге дефекте пре ламинације. Неисправне плоче се одбацују у овој фази како би се избегло расипање материјала и време обраде на ненадокнадивим плочама.
Површински третман (браон/црни оксид):
Површине унутрашњег слоја бакра подвргавају се оксидној обради како би се створила микроскопски храпава, оксидована површина бакра која подстиче адхезију са лепком за спојне слојеве. Овај корак је критичан – неадекватан оксидни третман доводи до деламинације под термичким напрезањем или током циклуса савијања.
5.3 Процес ламинације
Поравнање слоја:
Унутрашњи слојеви, спојни слој (лепљиве фолије) и спољашње бакарне фолије су прецизно поравнати помоћу регистрационих пинова или система за оптичко поравнање. Типична толеранција регистрације је ±75μm или боља — неусклађеност узрокује кратке спојеве између слојева или прекинуте везе са пролазним отворима.
Полагање и врућа преса:
Поравнати слој се ставља у пресу за ламинирање и лепи под контролисаном температуром (типично 180–200°C на врху), притиском (15–25 kg/cm²) и временским профилима. Лепак за спој се разлива, попуњава празнине и стврдњава како би се створила јединствена вишеслојна структура.
Обрада након ламинације:
Након ламинације, буше се пролазни отвори како би се повезали сви слојеви. Накнадни процес прати двострани FPC ток: уклањање размаза, хлађење бакра, електролитичко превлачење, снимање спољашњег слоја и преостали кораци до завршног теста.
5.4 Секвенцијална ламинација за сложене структуре
За вишеслојне дизајне који захтевају слепе или закопане отворе, потребна је секвенцијална ламинација:
- Закопани пролази: Спојите само унутрашње слојеве — направљене и избушене пре коначне ламинације
- Слепи отвори: Спојите спољашњи слој са унутрашњим слојем - избушите након ламинације коришћењем контролисане дубине или ласерског бушења
Сваки секвенцијални циклус ламинације повећава трошкове и време испоруке, али омогућава међусобне везе веће густине, што није могуће са стандардном конструкцијом кроз рупу.
6. Контрола квалитета и индустријски стандарди
Производња флексибилних штампаних плоча захтева систематску контролу квалитета јер су танки, флексибилни материјали осетљивији на варијације процеса од крутих плоча. Вишеструке инспекцијске капије током производње откривају недостатке пре него што постану скупи.
6.1 Кључне тачке инспекције
| Процесна фаза | Метода инспекције | Откривени недостаци |
|---|---|---|
| Долазни материјал | Визуелно мерење дебљине | Материјални недостаци, погрешна спецификација |
| Накнадно јеткање (унутрашње/спољашње) | АОИ | Отварање, кратки спојеви, кршење ширине трага |
| Након ламинације | Рендгенски снимак, попречни пресек (узорак) | Неправилна регистрација слојева, шупљине, деламинација |
| Накнадно позлаћивање | Мерење дебљине, попречни пресек | Недовољно позлаћивање, шупљине у рупама |
| Након прекривања | Визуелни тест чврстоће љуштења (узорак) | Неусклађеност, мехурићи, неадекватно пријањање |
| Завршни | Електрични тест, визуелни преглед | Отвори, кратке хаљине, козметички недостаци |
6.2 Применљиви стандарди IPC-а
- ИПЦ-6013: Спецификација квалификације и перформанси за флексибилне/круто-флексибилне штампане плоче — дефинише класе 1, 2 и 3 са све већим захтевима за поузданошћу
- ИПЦ-2223: Стандард секцијског дизајна за флексибилне штампане плоче - смернице за дизајн, укључујући радијус савијања, усмеравање трагова и избор материјала
- ИПЦ-А-600: Прихватљивост штампаних плоча — критеријуми визуелне инспекције за све типове штампаних плоча, укључујући флексибилне
- IPC-4202/4203/4204: Спецификације материјала за флексибилне основне материјале, заштитне слојеве и FCCL
- IPC-TM-650: Методе испитивања за специфичне захтеве савијања, укључујући испитивање савијања и адхезије
6.3 Избор IPC класе
| IPC класа | апликација | Типична употреба |
|---|---|---|
| Класа КСНУМКС | Општи електронски производи | Потрошачки уређаји, играчке, основна електроника |
| Класа КСНУМКС | Наменска сервисна електроника | Индустријска опрема, телекомуникације, аутомобилска индустрија |
| Класа КСНУМКС | Електроника високе поузданости | Медицински имплантати, ваздухопловство, војска |
7. Разматрања дизајна за производљивост
Одлуке о дизајну донете рано у процесу развоја директно утичу на принос производње, трошкове и поузданост. Праћење DFM смерница помаже у избегавању скупих редизајна и кашњења у производњи.
7.1 Смернице за радијус савијања
Према IPC-2223, минимални радијус савијања зависи од типа примене:
- Динамичко савијање (понављано савијање): Минимални радијус савијања ≥10× укупна дебљина плоче
- Статичко савијање (савијање ради инсталације): Минимални радијус савијања ≥6× укупна дебљина плоче
За једнострани FPC дебљине 0.15 мм, то значи минимални радијус од 1.5 мм за динамичке примене или 0.9 мм за статичку инсталацију.
7.2 Праћење рутирања у флексибилним областима
- Поставите трагове нормално на осу савијања када је то могуће
- Користите закривљене траке — избегавајте углове од 90° у зонама савијања
- Не постављајте пролазе, контактне плочице или позлаћене рупе у подручјима савијања
- Распоредите трагове на супротним странама двостраног савијања (ефекат И-греде) да бисте смањили концентрацију напрезања
- Користите шрафиране полигоне уместо пуних бакарних ливова у флексибилним подручјима да бисте побољшали флексибилност
7.3 Избор тежине бакра
Тањи бакар побољшава флексибилност, али смањује капацитет преноса струје. Уравнотежите ове факторе:
- 12μm (⅓ oz): Максимална флексибилност, фине трагове, ниска струја
- 18μm (½ oz): Добра флексибилност, умерена струја - најчешћи избор
- 35μm (1 oz): Стандардни струјни капацитет, смањена флексибилност
- 70μm (2 oz): Висока струја, ограничена флексибилност - обично се користи само у крутим подручјима
7.4 Наношење укрућивача
Учвршћивачи пружају механичку подршку за монтажу компоненти или уметање конектора у одређеним подручјима:
- ФР-4: Исплативо, уобичајено за подручја ZIF конектора — дебљина 0.2–1.6 мм
- полиимид: Тањи профили, боље термичко подударање — дебљина 0.075–0.225 мм
- Нерђајући челик: Комбинована ЕМИ заштита + учвршћивање — дебљина 0.1–0.3 мм
- Алуминијум: Одвођење топлоте + укрућивање — дебљина 0.5–2.0 мм
8. Highleap-ове флексибилне услуге производње штампаних плоча
Хајлип Електроникс пружа комплетну флексибилну производњу штампаних плоча (ПЦБ) од прототипа до производног обима, са контролом процеса дизајнираном за конзистентан квалитет код свих типова ФПЦ-а.
- Распон могућности: Једнострани, двострани и вишеслојни FPC до 10 слојева; круто-флексибилна конструкција за комбиноване примене
- Могућност фине линије: Минимални траг/размак 50μm/50μm за дизајне високе густине
- Опције материјала: Полимид (стандардне и високоперформансне врсте), LCP за РФ примене, FCCL са лепком и без лепка
- Опције за завршну обраду површине: ENIG, калуп за урањање, сребро за урањање, OSP према захтевима примене
- Причвршћивање за учвршћивање: FR-4, PI, нерђајући челик, алуминијум са прецизним постављањем
- Интеграција склопа: Турнкеи ФПЦ склоп укључујући постављање СМТ-а и функционално тестирање
8.1 Шта треба укључити у ваш захтев за понуду (RFQ)
За брзу и тачну понуду, наведите:
- Гербер датотеке (RS-274X формат) или ODB++ подаци
- Цртеж израде са димензијама, толеранцијама и распоредом слојева
- Спецификација материјала (тип PI, тежина бакра, лепак/без лепка)
- Захтеви за површинску обраду
- Детаљи о учвршћивачима ако је потребно (материјал, дебљина, локације)
- Количина (процене прототипа и обима производње)
- Захтев за IPC класу (класа 1, 2 или 3)
- Било који посебни захтеви за тестирање или документацију
Наш инжењерски тим прегледа пријаве и одговара са ценама, роком испоруке и препорукама за управљање пројектима (DFM) како би ваш пројекат остао на правом путу.
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Препоручени Поруке

Произвођач штампаних плоча са 14 слојева за задњу плочу у Кини за склопове помоћу пресовања
HIGHLEAP ELECTRONICS / ЗАДЊЕ ПЛОЧЕ / ПРЕСИРАНЕ...
Произвођач 14-слојних HDI штампаних плоча у Кини за прилагођене микровиа плоче
ХАЈЛИП ЕЛЕКТРОНИКС / МИКРОВИ / СЕКВЕНЦИЈАЛНИ...
Произвођач штампаних плоча са 14 слоја у Кини
ПРИЛАГОЂЕНА КРУТА ВИШЕСЛОЈНА ПЛАТА Highleap Electronics...
Монтажа 14-слојних штампаних плоча и израда штампаних плоча на једном месту
ИЗРАДА ПЦБ ПЛОТОВА + ПЦБА Highleap Electronics пружа 14...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
Поред производње ПЦБ-а, нудимо широк спектар електронских услуга, укључујући дизајн ПЦБ-а, ПЦБА (монтажу штампаних плоча) и решења по принципу „кључ у руке“. Без обзира да ли вам је потребна помоћ око израде прототипа, верификације дизајна, набавке компоненти или масовне производње, ми пружамо подршку од краја до краја како бисмо осигурали успех вашег пројекта. За ПЦБА услуге, молимо да доставите вашу БОМ (Билл оф Материалс) и сва посебна упутства за монтажу. Такође нудимо ДФМ/ДФА анализу за оптимизацију ваших дизајна за производност и монтажу, обезбеђујући несметан производни процес.