
Материјали за штампане плоче са високим бројем слојева за вишеслојне плоче
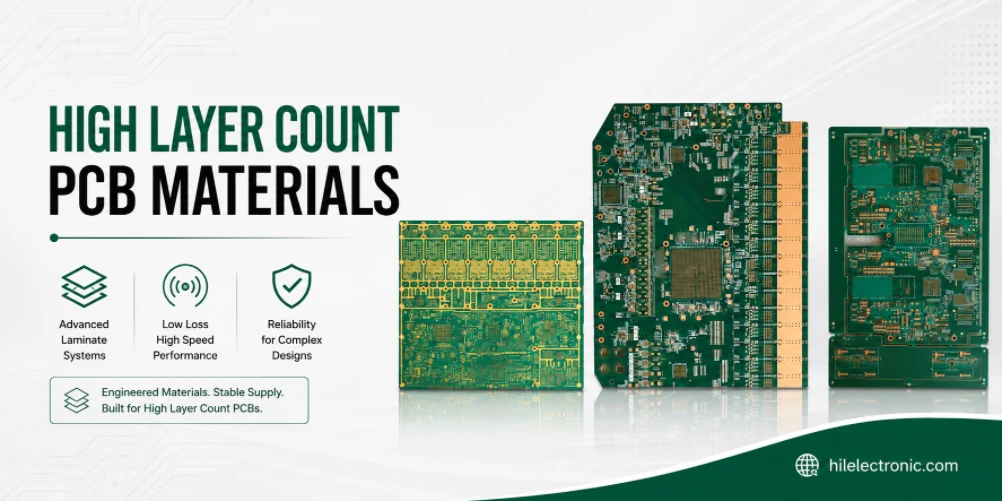
Штампана плоча са великим бројем слојева — 18, 24, 32 слоја или више — један је од најзахтевнијих производа које произвођач прави, а материјал од ког је направљена је кључан за њен успех. Сваки додатни слој множи број материјалних интерфејса који морају чисто да се споје, толеранције регистрације које морају да се одрже преко стека и количину ламината и препрега коју плоча троши. У 2026. години, плоче са великим бројем слојева такође најоштрије осећају несташицу материјала, јер имају тенденцију да захтевају најређије врсте у највећим количинама. Овај водич покрива захтеве за материјалом, избор језгра и препрега, изазове приноса и савијања, као и реалност снабдевања.
Захтеви за материјале за дизајн са великим бројем слојева
Дизајни са великим бројем слојева намећу захтеве у погледу материјала које плоче са малим бројем слојева не намећу. Димензионална стабилност је од највеће важности: материјал мора задржати своје димензије кроз више циклуса ламинације тако да се карактеристике на унутрашњим слојевима прецизно поклапају једна са другом и са избушеним рупама. Коефицијент топлотне изолације (CTE) по Z-оси мора се контролисати, јер што је више слојева и што је плоча дебља, то се веће укупно ширење по Z-оси дешава кроз термичке циклусе, оптерећујући позлаћене пролазне рупе. Конзистентна диелектрична дебљина и Dk преко панела су неопходни за контролу импедансе на многим сигналним слојевима. Систем смоле мора поуздано да се везује слој по слој без шупљина или недостатка смоле.
За високобрзинске плоче са великим бројем слојева — AI сервере, брзе прекидаче — ови захтеви се комбинују са захтевом за малим губицима, померајући дизајн ка средњим или малим губицима на сигналним слојевима. Због тога се захтеви за велики број слојева и високоперформансне материјале тако често преклапају. Контекст примене је у материјалима за AI сервере , а позадина дизајна у нашем водичу за дизајн вишеслојних плоча .
Избор језгра и препрега
Вишеслојна плоча наизменично користи два материјална облика: језгра (потпуно очврснути ламинат са бакром са обе стране, који носи унутрашњи сигнални и равни слој) и препрег (стаклена тканина импрегнирана смолом у Б-фази која спаја језгра током ламинације и тече да би попунила простор између елемената). Правилан избор оба је неопходан. Језгро одређује диелектричну дебљину унутрашњег слоја и импедансу сигналних слојева које носи; препрег одређује дебљину везног слоја и мора имати одговарајући садржај смоле да би текао и пунио се без исцрпљивања или стварања шупљина. За цртеж који специфицира S1000H, планирање производње S1000H повезује именовани ламинат са захтевима за слагање, пролазе и импедансу.
За плоче са великим бројем слојева, избор препрега је посебно важан јер постоји много слојева за везивање, а сваки од њих представља прилику за шупљину или грешку у дебљини која утиче на импедансу. Садржај смоле и карактеристике течења морају бити усклађени са густином бакра на суседним слојевима — унутрашњим слојевима са високим садржајем бакра потребан је препрег са довољно смоле да попуни просторе између елемената. Језгро и препрег такође треба да деле компатибилан систем материјала да би се поуздано везали. Основе су дате у нашем водичу за препрег материјале за вишеслојне штампане плоче и прегледу конструкције ламината штампаних плоча.
Разматрања приноса ламинације
Принос ламинације опада са повећањем броја слојева, јер сваки циклус ламинације и свака површина материјала додаје могућност дефекта - шупљине, деламинације, недостатка смоле или грешке у регистрацији - и дефекти се нагомилавају по целом слоју. Плоче са великим бројем слојева често захтевају секвенцијалну ламинацију (изградњу подсклопова у више циклуса штампе), што умножава термички и механички напор на материјал и број корака регистрације који морају бити извршени.
Избор материјала директно утиче на овај принос. Систем смоле са добро окарактерисаним профилом ламинације, препрег са одговарајућим протоком за густину карактеристика и уравнотежено слагање повећавају принос првог пролаза. Насупрот томе, лоше усклађен препрег или неуравнотежено слагање смањују принос, а на скупој плочи са великим бројем слојева губитак приноса је скуп — како због отпадног материјала (који је редак и скуп 2026. године), тако и због изгубљене алокације материјала која га је произвела. Смањење потрошње премиум CCL-а и уклањање непотребних циклуса ламинације кроз паметан дизајн слагања стога побољшава и трошкове и принос. Позадина секвенцијалне ламинације је у секвенцијалној ламинацији у HDI PCB плочама.
Управљање искривљењем и регистрацијом
Искривљење и регистрација су два механичка начина квара које велики број слојева погоршава, а оба су делимично узрокована материјалом. Искривљење настаје услед асиметрије — неуравнотежене расподеле бакра, асиметричног слагања или неусклађеног ширења материјала — што узрокује да се плоча савија док се хлади од ламинације. Одбрана је симетрично слагање (балансирање бакра и диелектрика око средишње линије), усклађени материјали кроз слагање и контролисано хлађење ламинацијом. Искривљење је важно јер савијена плоча узрокује проблеме у склапању: лошу регистрацију лемне пасте и грешке у постављању компоненти.
Регистрација — прецизно поравнање карактеристика унутрашњег слоја једне према другој и према избушеним рупама — погоршава се како се више слојева слаже, јер сваки слој додаје димензионално померање током ламинације. Материјали са високом димензионалном стабилношћу и малим померањем под топлотом ламинације боље држе регистрацију, због чега је димензионална стабилност основни захтев за материјале са великим бројем слојева. Чврста регистрација је такође оно што омогућава мање ануларне прстенове и финије карактеристике на плочама високе густине. Дисциплина дизајна је обрађена у нашем HDI водичу за дизајн слагања.
Изазови са временом испоруке материјала
Плоче са великим бројем слојева суочавају се са најтежим роком испоруке материјала из два разлога. Прво, оне често захтевају ограниченије класе материјала — плоче са великим бројем слојева високих перформанси користе ламинат са средњим до малим губицима, који се израђује 14–18 недеља за M6/M7 и 20+ недеља (само алокација) за M8/M9. Друго, троше много више материјала по плочи него дизајни са малим бројем слојева, па је захтев за алокацију већи и теже га је испунити из ограничене понуде.
Сегмент са великим бројем слојева такође брзо расте — вишеслојне плоче са великим бројем слојева (18+ слојева) су међу најбрже растућим категоријама штампаних плоча (PCB), вођене вештачком интелигенцијом (AI) серверима и брзим умрежавањем — што повећава притисак потражње управо на оне врсте које су највише ограничене. Практични одговор је исти као и за друге ограничене плоче: рано предвиђање, квалификовање друге врсте, планирање обавеза материјала 16–20 недеља унапред за премиум врсте и коришћење хибридних слагања тамо где дизајн дозвољава ограничавање количине најређих врста. Механизам времена испоруке је у нашем водичу за време испоруке ламината за PCB плоче и контексту снабдевања у центру за несташицу материјала за PCB плоче.
Процес прегледа произвођачке класификације
За плочу са великим бројем слојева, произвођачев преглед слагања је одлучујући корак у погледу квалитета и цене. Он потврђује неколико ствари одједном: да је импеданса на сваком слоју са контролисаном импедансом израчуната са стварном Dk ламината и да испуњава толеранцију; да је слагање симетрично за контролу савијања; да се језгро и избор препрега поуздано спајају и попуњавају густину карактеристика; да је план ламинације (укључујући било какву секвенцијалну ламинацију) добар; и да је наведена врста материјала доступна — или има квалификовани еквивалент — при датој тренутној расподели.
Пошто су плоче са великим бројем слојева скупе, а материјал је редак, откривање проблема са слагањем, импедансом или доступношћу пре израде је далеко јефтиније него откривање проблема код неуспеле ламинације или плоче ван толеранције. Highleap Electronics пружа потврђене прорачуне слагања користећи измерене вредности Dk ламината и преглед пре израде који обухвата импедансу, симетрију, везивање језгра/препрега и доступност материјала за дизајне са великим бројем слојева.
Добијте преглед слагања штампаних плоча са великим бројем слојева
Хајлип Електроникс производи вишеслојне плоче са великим бројем слојева које испуњавају ове захтеве. Погледајте наше могућности дизајнирања вишеслојних штампаних плоча (PCB) , 16-слојних штампаних плоча (PCB) и 28-слојних штампаних плоча (PCB) , заједно са референцом за 12-слојне штампане плоче.
Често постављана питања о материјалима за штампане плоче са високим бројем слојева
Која су својства материјала најважнија за плоче са великим бројем слојева->
Димензионална стабилност (за одржавање регистрације кроз више циклуса ламинације), контролисани CTE по z-оси (за поузданост проласка кроз рупу), конзистентна диелектрична дебљина и Dk (за контролу импедансе) и систем смоле који се поуздано везује без шупљина или изгладњивања.
Која је разлика између језгра и препрега->
Језгро је потпуно очврснути ламинат са бакром са обе стране, који носи унутрашње сигналне и равнинске слојеве. Препрег је стаклена тканина импрегнирана смолом Б-фазе која спаја језгра током ламинације и тече да би попунила простор између бакарних елемената. Оба морају бити правилно одабрана због импедансе и поузданог спајања.
Зашто принос ламинације опада са повећањем броја слојева->
Сваки циклус ламинације и спој материјала додаје могућност шупљина, деламинације, недостатка смоле или грешке у регистрацији, а то се спаја преко слоја. Плоче са великим бројем слојева често захтевају секвенцијалну ламинацију, множећи кораке напрезања и регистрације. Добро усклађени материјали и уравнотежени слојеви повећавају принос.
Како се контролише искривљење на плочама са великим бројем слојева->
Са симетричним слагањем које уравнотежује бакар и диелектрик око средишње линије, усклађеним материјалима кроз слагање и контролисаним хлађењем ламинације. Искривљење плоче је важно јер савијена плоча узрокује проблеме са регистрацијом лемне пасте и постављањем компоненти током склапања.
Зашто плоче са великим бројем слојева имају најгоре време испоруке материјала->
Зато што често захтевају ограниченије оцене (14-18 недеља за M6/M7, 20+ недеља само за алокацију за M8/M9) и троше далеко више материјала по табли, што захтев за алокацију чини већим и тежим за испуњење. Рано предвиђање и квалификовање друге оцене су неопходни.
О аутору
Сабрина
Специјалиста за инжењеринг штампаних плоча у компанији Highleap Electronics
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Производња штампаних плоча филтера TMM6
СадржајЗашто дизајнери микроталасних филтера користе...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.