
Како лемити електронику: Корак-по-корак водич од првог споја до SMT-а

Слика 1. како се лемљују електроника
Последње ажурирање: мај 2026. · Комплетан практични водич за почетнике
Учење лемљења електронике своди се на једну навику — загревање споја тако да спој отопи лем — плус јасан редослед који понављате док не постане мишићна меморија. Овај водич је практичан поступак: како да подесите свој радни простор, загрејете и калајишете гвожђе, направите чист спој кроз рупу корак по корак, прегледате га и скратите, исправите пет грешака које сви праве, одврнете спој када погрешите, а затим пређете на површинску монтажу. Фокус је на извођењу — тачним радњама, тачним редоследом, које производе поуздане спојеве.
- Постављање опреме и радног простора
- Загревање и калајисање пегле
- Редослед лемљења језгра, корак по корак
- Преглед и обрезивање зглоба
- Пет уобичајених грешака и брза решења
- Како одмотати спој: основе одлемљивања
- Прелазак на лемљење за површинску монтажу
- Када дозволити машини да то уради
- Često postavljana pitanja
Постављање опреме и радног простора
Добро лемљење почиње чак и пре него што се гвожђе загреје. Припремите се како треба и остало ће бити много лакше.
Радни простор
Радите на површини отпорној на топлоту са добром вентилацијом — отворен прозор или усисавач испарења, није опционо. Користите стегач или „помоћне руке“ како би вам обе руке биле слободне: једна за пеглу, друга за лем. Држите месингану вуну или влажан сунђер надохват руке да бисте очистили врх између спојева. Расчистите неред како врућа пегла никада не би требало да падне на нешто на шта не би требало.
Алати који су вам потребни
- Пегла са контролисаном температуром — подесити на ~300–350 °C за лем са оловом; стална температура је оно што чини спојеве конзистентним.
- Лемна жица са језгром од колофонијума — 0.6–0.8 mm оловни 63/37 или 60/40 за учење; без олова тамо где се примењује RoHS.
- Флукс — додатни флукс изван језгра жице приметно побољшава резултате, посебно при поновној обради.
- Бочни секачи — за скраћивање водова након лемљења.
- Заштита очију — одсечени каблови лете и флукс може да се распршује.
Једна навика подешавања која спречава фрустрацију
Пре првог спајања, уверите се да је плоча чврсто држана и да је лем у дохват руке која није гвожђе. Већина почетничких проблема настаје када покушавате да држите плочу, гвожђе и лем одједном. Ослободите обе руке и техника испод постаје једноставна.
Загревање и калајисање пегле
Прва ствар коју радите током сваке сесије, и више пута током ње, јесте да обришете врх калаја. Прескакање овога је главни узрок проблема почетника.
Како калајсирати врх
Загрејте пеглу до жељене температуре, затим истопите мало лема директно на врх и обришите вишак месинганом вуном (или влажним сунђером). Ово оставља врх светлим и сребрним. Чист, калајисани врх ефикасно преноси топлоту у спој; туп, оксидовани врх једва преноси топлоту, због чега почетници са црним врхом закључују – погрешно – да се њихов лем „неће отопити“.
Држање врха калајисаним
Поново калајширајте врх сваки пут када изгледа тупо или промени боју током сесије, не само на почетку. Брзо брисање и наношење свежег лема траје две секунде и одржава сваки спој конзистентан. Када завршите, оставите капљицу лема на врху да бисте га заштитили од оксидације док се хлади — очистите је следећи пут пре употребе.
Редослед лемљења језгра, корак по корак
Ова секвенца од четири корака је срж лемљења кроз рупу. Понављајте је док не постане аутоматска.
Корак 1 — Поставите компоненту
Провуците водове дела кроз рупу са врха плоче. Савијте водове благо ка споља на полеђини под углом од око 45 степени како део не би испао када окренете плочу да бисте је залемили. Ово држи компоненту на месту и ослобађа вам обе руке за пеглу и лем.
Корак 2 — Загрејте спој, а не лем
Ово је најважнији потез у целом лемљењу. Додирните пеглу тако да истовремено додирне и бакарну плочицу и извод компоненте. Држите једну до две секунде да се оба загреју на одговарајућу температуру. Загревате спој тако да спој може да отопи лем - никада обрнуто. Ако отопите лем на пегли и нанесете га тапкањем, добићете хладан спој.
Корак 3 — Унесите лем у спој
Док је гвожђе још увек на споју, додирните лемну жицу на сам спој - страну насупрот врху гвожђа - не на врх. Топлота у контактној плочици и жици требало би да отопи лем, који затим тече око контактне плочице и преко јастучића, формирајући глатки конус. Мала количина је довољна - замислите зрно пиринча. Довођење лема на спој (не на врх) је оно што гарантује да је метал довољно врућ за спајање.
Корак 4 — Уклоните лем, затим пеглајте, па сачекајте
Прво повуците лемну жицу, а затим подигните гвожђе са споја. Сада је кључни део: не померајте спој док се стврдњава. Померање током хлађења ствара туп, слаб хладан спој. Спој се стврдњава за само секунду или две — држите све мирно док се то не деси. Затим пређите на следећи спој.
Преглед и обрезивање зглоба
Сваки зглоб треба проверити пре него што кренете даље, а визуелни стандард је једноставан.
Шта тражити
Добар спој је сјајан, гладак и конкаван , потпуно покрива контактну површину и грли жицу попут малог вулкана. Ако је туп, грудваст или лоптастог облика, то је хладан спој — додајте мало флукса и поново загрејте док се лем не претвори у светао, глатки конус, а затим га оставите да се неометано охлади. Много је лакше открити лош спој сада него касније пратити повремени квар.
Скраћивање олова
Када сте задовољни спојем, одсеците вишак жице одмах изнад лема бочним секачима. Носите заштиту за очи — одсечене жице одлетеће изненађујућом брзином. Сеците близу споја, али не у њега. Уредно одсечена жица оставља чист, професионалан спој и спречава кратки спој дугих жица са суседним деловима.
Пет уобичајених грешака и брза решења
Скоро сваки почетнички проблем спада у једну од пет категорија. Табела даје симптом и решење.
| Проблем | Поправити |
|---|---|
| Лем се неће топити / стварати капљице | Калајисање врха; додавање флукса; дуже загревање споја пре додавања лема |
| Туп, грудваст зглоб | Хладни спој — поново загрејати флуксом док не почне да тече сјајно, а затим мировати |
| Две плочице премошћене | Уклоните вишак фитиљем за одлемљивање |
| Јастучић се одлепио са плоче | Превише топлоте — радите брже и снизите температуру |
| Изгорели, смеђи спој или даска | Пегла је превише врућа или предуго држана — смањите време на споју |
Образац иза поправки
Обратите пажњу да се већина решења своди на две ствари: довољно топлоте са довољно флукса, али не предуго. Премало топлоте или флукса даје перле лема и хладне спојеве; превише топлоте или времена сагорева плочу и подиже контактне површине. Добро лемљење се налази у уској зони између ових зона, а постизање циља је углавном ствар вежбе са правилно калајисаним врхом.
Избор лема и температуре за посао
Лем и температура које одаберете обликују колико је цео процес попустљив. За учење и већину ручног рада, жица са оловним језгром 63/37 је најлакши избор: еутектичка је, па се тренутно и чисто смрзава без „пластичног“ прозора у коме гурање уништава спој, а гвожђе на 300–350 °C удобно се налази изнад своје тачке топљења од 183 °C. Безоловни SAC305, потребан тамо где се примењује RoHS, топи се на вишој температури (око 217–220 °C) и генерално захтева гвожђе 20–30 °C топлије плус мало дуже време задржавања, и има тенденцију да изгледа мало тупије чак и када је здрав — зато немојте мешати добар безоловни спој са хладним. Пречник жице је такође важан: 0.6–0.8 mm одговара општем раду са плочама, док финија жица од 0.4 mm даје већу контролу на малим SMT контактним површинама. Ускладите лем са својим тржиштем и пречник са својим деловима, и многи „технички“ проблеми нестају сами од себе.
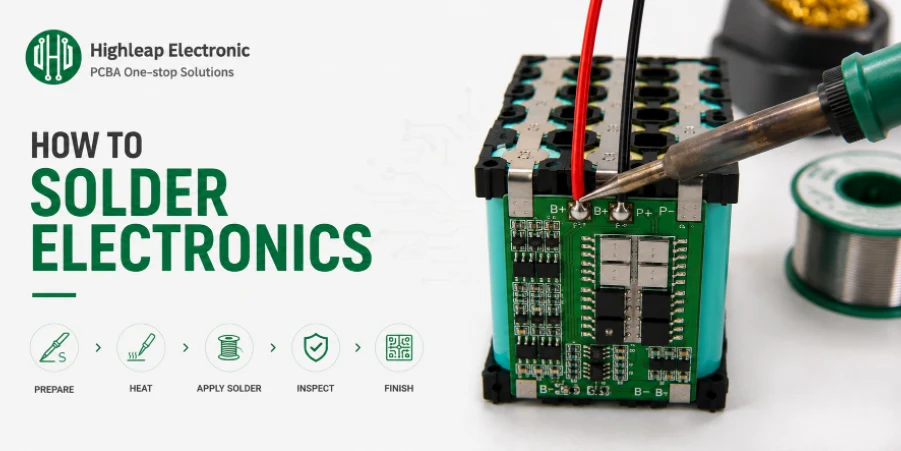
Слика 2. лемљење електронике и SMT рад
Како одмотати спој: основе одлемљивања
Грешке се дешавају, зато научите да их исправите. Два алата покривају скоро све.
Два алата
Пумпа за одлемљивање (усисавач лема) чисти пролазне рупе и велике количине лема: истопите спој, поставите млазницу преко растопљеног лема и активирајте вакуум да га усиса. Фитиљ за одлемљивање (бакарна плетеница) чисти равне контактне површине и подиже лемне мостове: положите плетеницу на спој, притисните пеглу одозго, а капиларно дејство увлачи растопљени лем у плетеницу, остављајући чисту равну контактну површину.
Техника која штити плочу
За оба алата: додајте свеж флукс, потпуно истопите лем пре него што покушате да га уклоните и немојте јако притискати или се задржавати. Најчешћа оштећења приликом одлемљивања су подигнута контактна површина узрокована прекомерном топлотом и притиском на контактну површину која је већ прошла кроз један циклус лемљења. Радите у кратким интервалима и уклоните топлоту чим се лем пренесе.
Прелазак на лемљење за површинску монтажу
Када се чини да је израда кроз отвор природна, следећи корак је површинска монтажа. Компоненте су мање, али се техника може научити уз прави приступ.
Метода „причврсти један јастучић“
Користите финији врх и доста флукса. Поуздана техника за мале SMT делове: прво причврстите једну контактну површину — нанесите мало лема на једну контактну површину, затим држите компоненту на месту и поново истопите тај лем да бисте је учврстили. Проверите поравнање дела под добрим светлом, померите га право ако је потребно, а затим залемите преостале пинове сада када се део неће померати. Ово заобилази главну SMT потешкоћу држања сићушног дела стабилним током лемљења.
Лемљење вукућим методом за интегрисана кола са финим кораком
За чипове са много пинова близу један другом, „лемљење повлачењем“ добро функционише: обилно премажите пинове флуксом, а затим гвожђем нанесите капљицу лема дуж реда, дозвољавајући површинском напетости да повуче лем на сваки пин. Ако се пинови премосте, положите фитиљ за одлемљивање преко њих да бисте подигли вишак. Јефтини комплети за вежбање SMT-а граде стабилност и самопоуздање које су вам потребне пре него што ризикујете са правом плочом - вреди малог трошка.
Почевши од правих величина делова
SMT делови долазе у стандардизованим величинама, а величина са којом почнете у великој мери утиче на вашу стопу успеха. Већи пасивни делови попут 0805 (отприлике 2.0 × 1.25 мм) и 0603 се веома лако леме ручно и разумно су место за почетак; 0402 је изводљив са финим врхом и мирном руком; 0201 и сићушни 01005 су заиста тешки за ручно лемљење и боље их је оставити да се рефлују. Иста логика важи и за интегрисана кола: SOIC или чип са већим кораком је толерантнији, док QFP са финим кораком или QFN без извода тестира вашу технику. Када дизајнирате плочу коју намеравате да саставите ручно, избор већег краја сваке породице делова чини цео посао лакшим и поузданијим.
Када дозволити машини да то уради
Ручно лемљење is perfect for prototypes, repairs, and learning — and the skills above make you genuinely capable. But there is a point where hand work is the wrong tool.
Знаци за повећање
Плоче са финим кораком и запремином и густом структуром припадају линији за рефлов, где су постављање и лемљење аутоматизовани и конзистентни на сваком споју. Делови са скривеним спојевима, попут BGA, уопште се не могу поуздано лемити ручно — не постоји начин да се дође до спојева испод кућишта. Када дођете до било ког од њих, машинска монтажа је бржа, конзистентнија и на крају јефтинија од ручног рада.
Следећи корак
Хајлип Електроникс спроводи СМТ и монтажу кроз рупу са аутоматизованом инспекцијом — природни следећи корак када се ваш ручно израђени прототип докаже и потребна вам је количина. Прво прегледамо ваш дизајн бесплатном DFM провером.
Često postavljana pitanja
Колико дуго држим пеглу на зглобу?
Обично једна до две секунде за загревање споја, затим још тренутак док лем тече. Након отприлике пет секунди ризикујете да подигнете контактну плочицу или оштетите компоненту.
Да ли додирујем лем са гвожђем или спојем?
До споја. Загрејана подлога и олово требало би да истопе лем; топљење на врху уместо тога доводи до хладних спојева који се не лепе.
Како да поправим хладни спој?
Додајте мало флукса и поново загрејте док се лем не претвори у сјајни, глатки конус, а затим га оставите да се неометано охлади без померања дела.
Шта ако користим превише лема?
Уклоните вишак фитиљем за одлемљивање. За добар спој потребна је само мала количина - отприлике зрно пиринча за типичну иглу кроз отвор.
Могу ли ручно лемити делове за површинску монтажу?
Да — користите фини врх, додатни флукс и метод „прво један јастучић“. Веома мали делови (0201) и BGA су боље прилагођени за линију рефлоуовања.
Зашто врх моје пегле постаје црн и престаје да ради?
Оксидирало је. Држите га калајсаним, чистите га на месинганој вуни и никада га не остављајте дуго врућег и голог. Одмах поново калајширајте туп врх.
Која је најважнија навика за почетника?
Загрејте спој, а не лем. Та једна навика, у комбинацији са добро калајисаним врхом, спречава већину почетничких грешака.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Производња штампаних плоча филтера TMM6
СадржајЗашто дизајнери микроталасних филтера користе...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.