
Изазови у изради штампаних плоча са металним језгром и како их решити

Увод
Штампане плоче са металним језгром (MCPCB) постале су неопходне у ЛЕД осветљењу велике снаге, аутомобилској електроници и системима за конверзију енергије због својих супериорних могућности управљања температуром. Међутим, изазови у производњи MCPCB представљају значајне сложености које разликују овај процес од стандардне израде FR4.
Основна разлика лежи у везивању бакарних кола за металне подлоге – обично алуминијум или бакар – путем специјализованих диелектричних слојева, што ствара јединствене термичке, механичке и тешкоће у обради. Ови изазови произилазе из неусклађености својстава материјала, строгих захтева за равношћу и захтевних термичких окружења која ове плоче морају да издрже.
Овај чланак испитује главне препреке које се јављају током израде штампаних плоча са металним језгром и представља практична инжењерска решења која обезбеђују конзистентан квалитет и перформансе.
Неусклађеност термичког ширења: критични изазов у производњи MCPCB-а
Разумевање изазова
Главни изазов у производњи MCPCB је управљање неусклађеношћу термичког ширења између алуминијумске основе, бакарне фолије и диелектричног слоја. Њихови различити коефицијенти термичког ширења (CTE) – око 23 ppm/°C за алуминијум, 17 ppm/°C за бакар и 30–80 ppm/°C за диелектрике – стварају унутрашње напрезање током загревања и хлађења.
Током ламинације изнад 150 °C, ове разлике у CTE вредностима узрокују деламинацију, диелектричне пуцања или деформацију плоче. Брзо загревање или дебели метални слојеви појачавају напрезање, док поновљено термичко циклирање постепено слаби међуслојну адхезију, што доводи до дугорочних проблема са поузданошћу.
Практична решења
-
Диелектрици усклађени са CTE вредностима – Изаберите диелектричне материјале са CTE вредностима између бакра и алуминијума. Диелектрици пуњени керамиком нуде уравнотежено ширење и високу топлотну проводљивост (≥2 W/m·K).
-
Контролисани профил ламинације – Користите температурну рампу од 2–3 °C/мин са одговарајућим временом задржавања за опуштање напона пре хлађења.
-
Уравнотежен однос дебљине – Одржавајте однос дебљине бакра и метала између 1:10 и 1:15 како бисте равномерно распоредили напрезање.
-
Симетрични дизајн кола – Одржавајте уравнотежену расподелу бакра како бисте минимизирали деформацију током термичког циклуса.
Ове комбиноване стратегије ефикасно смањују кварове повезане са CTE и побољшавају поузданост MCPCB-а.
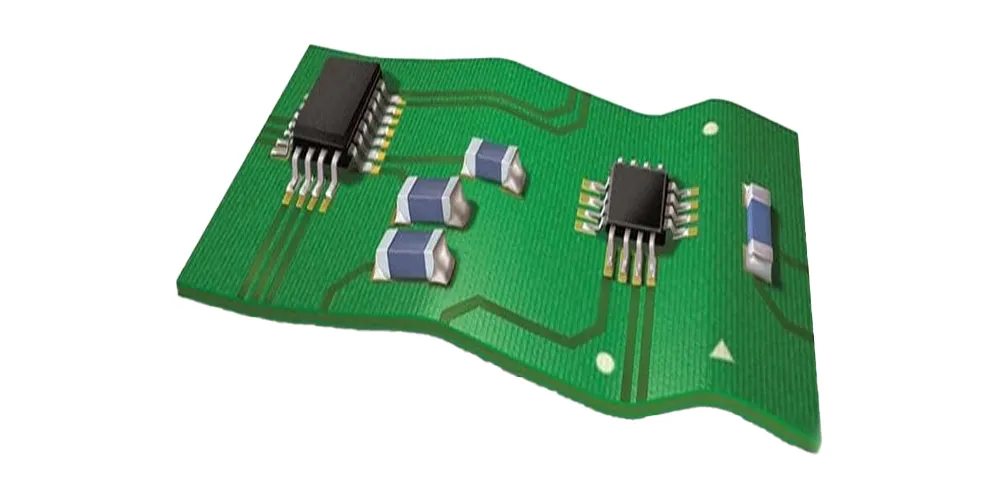
ПЦБ Варпаге
Контрола савијања у изазовима производње MCPCB-а
Проблем са искривљеним страницама
Контрола савијања је још један критичан изазов у производњи MCPCB плоча, посебно код плоча већих од 200 mm. Чак и одступање од 0.5 mm може утицати на тачност постављања SMT-а и створити ваздушне зазоре који смањују пренос топлоте на хладњаке.
Асиметрични дизајни са неравномерном расподелом бакра између слојева су главни узрок. Када једна страна носи густу електричну инсталацију, а друга остане гола, различито скупљање током хлађења доводи до савијања. Недоследан притисак ламинације или недовољно амортизовање у вакуумским пресама додатно повећавају заостали напон, што доводи до савијања након хлађења.
Ефикасна решења
- Симетрични дизајн слагања – Користите уравнотежену расподелу бакра са обе стране диелектричног слоја да бисте изједначили силе контракције током термичке обраде.
- Компензациони бакарни обрасци – За асиметричне распореде, додајте нефункционалне бакарне површине или мрежу на супротној страни како бисте одржали структурну равнотежу.
- Контролисани притисак ламинације – Одржавајте притисак око 15–25 kg/cm² и брзину хлађења испод 3 °C/min како бисте спречили блокирање услед напона.
- Жарење након ламинације – Применити жарење за ублажавање напона на температурама 20–30 °C испод тачке прелаза у стакласто стање диелектрика како би се побољшала стабилност равности.
- Равнање уз помоћ фиксне конструкције – Користите механичке уређаје током завршног стврдњавања да бисте постигли равност унутар 0.3 мм на 100 мм дужине плоче.
Ове мере ефикасно минимизирају савијање и обезбеђују механичку стабилност током целог процеса производње MCPCB-а.
Ламинација и диелектрични интегритет у производњи MCPCB-а
Изазови диелектричног пуцања
Дефекти ламинације и диелектричне пукотине су главни изазови у производњи MCPCB плоча који утичу и на поузданост изолације и на ефикасност преноса топлоте. Пукотине често настају близу ивица плоча или пролазних рупа, формирајући потенцијалне путеве за електрични пробој.
Чак и мала подручја деламинације стварају ваздушне зазоре са термичком отпорношћу до 100 пута већом од спојених подручја, узрокујући локализоване вруће тачке које убрзавају квар компоненти. Уобичајени узроци укључују лош проток смоле, материјале са ниском температуром преласка у стакласто стање (Tg) или влагу заробљену унутар диелектричног слоја.
Превентивни приступи
- Диелектрици високе температуре (Tg) – Користите материјале са Tg изнад 150 °C како бисте одржали димензионалну стабилност и издржали поновљене термичке циклусе.
- Оптимизовани притисак ламинације – Почните са ниским притиском да бисте подстакли течење смоле, а затим постепено повећавајте до пуног притиска лепљења за равномерно пријањање.
- Претходно печење за уклањање влаге – Пеците диелектричне плоче на 120 °C 2–4 сата пре ламинирања како бисте елиминисали апсорбовану влагу.
- Вакуумски потпомогнута ламинација – Користите вакуумске системе за уклањање заробљеног ваздуха и испарљивих материја, осигуравајући лепљење без шупљина и конзистентне термичке перформансе.
These preventive measures improve dielectric reliability and ensure stable thermal performance in производња штампаних плоча са металним језгром.
Изазови бушења и усмеравања у производњи MCPCB-а
Тешкоће у механичкој обради
Тврдоћа и висока топлотна проводљивост металних подлога стварају изразите изазове у производњи MCPCB током бушења и глодања. Алуминијумске базе са вредностима тврдоће по Бринелу од 40–80 HB брзо троше стандардне карбидне бургије, што резултира превеликим рупама, грубим зидовима и лошим пријањањем превлаке.
Металне иверице или опиљци настали током обраде могу изазвати кратке спојеве или ометати постављање компоненти. Пошто алуминијум и бакар ефикасно распршују топлоту , зона сечења остаје тврда док се бургија загрева услед трења, убрзавајући хабање алата и димензионалну нетачност.
Оптимизована решења за бушење
- Специјализовани алати за бушење – Користите поликристалне дијамантске (PCD) или обложене карбидне бургије да бисте продужили век трајања алата 10–20 пута у поређењу са стандардним бургијама.
- Оптимизовани параметри бушења – Радите на 40,000–60,000 о/мин са брзинама померања од 50–100 мм/мин како бисте уравнотежили прецизност и контролу хабања.
- Одговарајући материјали за подршку – Нанесите фенолне или алуминијум улазне и резервне плоче за чистији улазак и излазак из рупе.
- Пекови циклуси бушења – Користите повремено бушење да бисте уклонили струготину и смањили накупљање топлоте.
- Прецизно рутирање – Изаберите глодалице компресионог типа са одговарајућом геометријом жлеба како бисте смањили кидање ивица и неравнине.
Ове стратегије обраде побољшавају квалитет рупа, продужавају век трајања алата и обезбеђују димензионалну тачност у изради штампаних плоча са металним језгром.

Изазови површинске обраде у производњи MCPCB-а
Проблеми оксидације и контаминације
Површине металног језгра брзо оксидирају када су изложене ваздуху, посебно на повишеним температурама обраде. Алуминијум формира оксидне слојеве који ометају квашење лема, док бакар развија бакарне и бакарне оксиде који деградирају електрични контакт и чврстоћу везивања. Ови изазови у производњи MCPCB захтевају тренутну заштиту површине како би се сачувала поузданост склопа.
Стратегије заштите
- Благовремена завршна обрада површине – Нанесите заштитне премазе одмах након израде како бисте спречили оксидацију током руковања и складиштења.
- ENIG завршна обрада – Користите хлађење никлом и урањање у злато за одличну лемљивост и дуг век трајања преко 12 месеци.
- ОСП премаз – Изаберите органске конзервансе за топљивост као исплативу опцију за краткорочну заштиту.
- Контрола чистоће – Исперите дејонизованом водом да бисте уклонили јонске остатке који могу убрзати корозију.
- Паковање отпорно на влагу – Плоче чувајте у вакуумски затвореној амбалажи са средствима за сушење ради заштите од оксидације.
Примена брзе завршне обраде након производње и одговарајућих пракси паковања обезбеђује стабилну лемљивост и дугорочну поузданост у производњи штампаних плоча са металним језгром.
Контрола квалитета и испитивање у производњи MCPCB-а
Сложеност инспекције
Инспекција квалитета MCPCB захтева специјализоване методе испитивања које превазилазе стандардну процену PCB плоча. Тестирање термичке отпорности мора прецизно проценити пренос топлоте са слоја кола на металну базу под контролисаним термичким условима.
Тестирање диелектричног пробоја потврђује чврстоћу изолације при напонима изнад радних нивоа, док испитивање равности захтева прецизност на микронском нивоу како би се осигурао правилан термички контакт. Ови фактори чине верификацију квалитета једним од главних изазова у производњи MCPCB плоча.
Свеобухватна решења за тестирање
Ефикасна контрола квалитета MCPCB-а укључује више комплементарних процеса верификације:
- Испитивање термичке отпорности – Валидирати топлотну проводљивост коришћењем калибрисаних сензора, одржавајући вредности обично испод 1 °C/W за стандардне дизајне.
- Тестирање високог потенцијала – Примените 2500–3000 VAC да бисте осигурали диелектрични интегритет и поузданост изолације.
- Инфрацрвена термална слика – Детекција врућих тачака које указују на лош пренос топлоте или скривене аномалије у колу.
- Ласерска инспекција AOI – Измерите равност површине са великом прецизношћу како бисте идентификовали искривљеност пре монтаже.
Имплементација статистичке контроле процеса са редовним узорковањем одржава стабилност производње и обезбеђује конзистентне перформансе у свим фазама производње MCPCB-а.
Закључак
Превазилажење изазова у производњи MCPCB-а – од неусклађености термичког ширења и контроле савијања до прецизности бушења и заштите површине – захтева холистички инжењерски приступ. Успех зависи од усклађивања избора материјала, оптимизације процеса и контроле квалитета како би се осигурале стабилне термичке перформансе и дугорочна поузданост у применама велике снаге.
Зашто изабрати Highleap Electronics
- Напредно инжењерство материјала – Прилагођени избори алуминијума, бакра и диелектричних материјала за уравнотежене термичке и механичке перформансе.
- Прецизна контрола процеса – Оптимизовани параметри ламинације, бушења и глодирања за врхунску равност и димензионалну тачност.
- Свеобухватно осигурање квалитета – Интерна испитивања термичке отпорности, диелектричне отпорности и равности ради верификације сваке производне серије.
- Стручност за примену – Доказане перформансе у ЛЕД осветљењу, аутомобилским системима и индустрији конверзије енергије.
Удружите се са компанијом Highleap Electronics како бисте приступили оптимизованим решењима за производњу MCPCB плоча, пројектованим за перформансе, поузданост и скалабилност. Контактирајте наш технички тим данас да бисте разговарали о вашим захтевима за пројекат велике снаге.

Препоручени Поруке

Произвођач штампаних плоча KB-6165C за плоче за напајање и управљање
ХАЈЛИП ЕЛЕКТРОНИКС / KB-6165C / ПЛОЧА ЗА НАПАЈАЊЕ И УПРАВЉАЊЕ...

Произвођач штампаних плоча од 14 слојева тешког бакра у Кини за плоче високе струје
ВИСОКА СТРУЈА / МЕШАНИ БАКАР · ВИСОКИ СКОК...

Произвођач 14-слојних високобрзих штампаних плоча у Кини за дизајн са малим губицима
ВИСОКОБРЗИНСКИ / ИНТЕГРИТЕТНИ СИГНАЛ ВИСОКОСК...

Произвођач 14-слојних крутих флексибилних штампаних плоча у Кини за прилагођене OEM израде
КРУТЕ + ФЛЕКСИБИЛНЕ ЗОНЕ · HIGHLEAPHighleap Electronics...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
Поред производње штампаних плоча (PCB), нудимо свеобухватан асортиман електронских услуга, укључујући дизајн штампаних плоча (PCB), PCBA и решења по систему „кључ у руке“. Без обзира да ли вам је потребна помоћ око израде прототипова, верификације дизајна, набавке компоненти или масовне производње, пружамо комплетну подршку како бисмо осигурали успех вашег пројекта.
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.