
Процес производње штампаних плоча: Од дизајна штампаних плоча и CAM инжењеринга до израде и монтаже
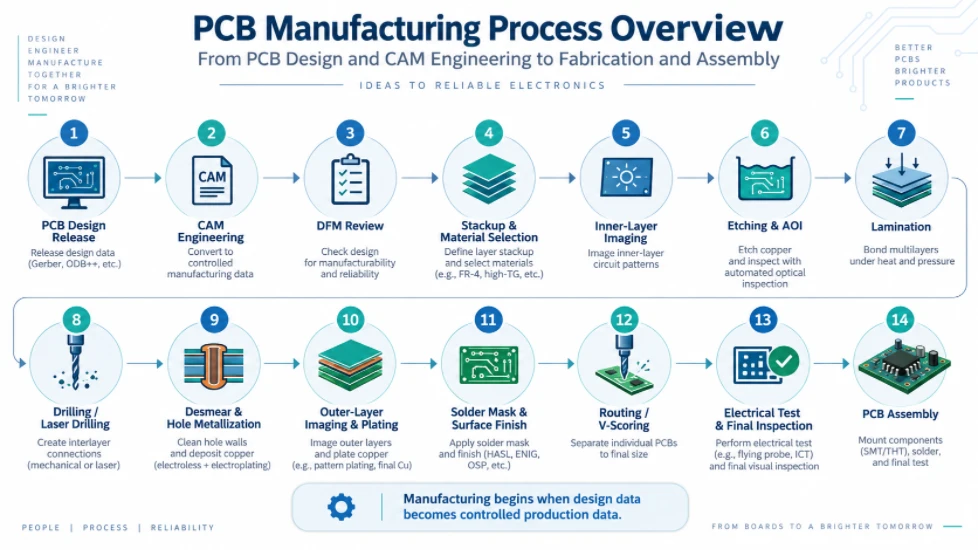
Слика 1. Преглед процеса производње штампаних плоча
Процес производње штампаних плоча (PCB) не почиње када плоча обложена бакром стигне до линије за обраду слика. У професионалној фабрици штампаних плоча, производња почиње када се подаци дизајнера конвертују у контролисане производне податке. Та конверзија је одговорност CAM инжењеринга. Опрема за производњу штампаних плоча и фазе процеса помажу у повезивању сваке операције израде са током производње, уместо да се процењује могућност само на основу готове плоче.
Дизајнер штампаних плоча (PCB) дефинише електричне намере, механичка ограничења, циљеве слагања и интерфејсе компоненти. CAM инжењер претвара те намере у производне цртеже, програме за бушење и усмеравање, податке о панелу, референце за инспекцију, купоне за импедансу и упутства за процес. Ти излази се затим објављују путем фабричког ERP-а или система за производне инструкције, тако да свако производно одељење ради на основу једне контролисане дефиниције.
Овај водич објашњава комплетан процес производње штампаних плоча, од инжењерске предаје, преко припреме материјала, обраде унутрашњег слоја, ламинације, бушења, позлаћивања, снимања спољашњег слоја, маске за лемљење, завршне обраде површине, профилисања, електричног испитивања и завршне инспекције. Такође објашњава шта дизајнери штампаних плоча треба да разумеју о CAM-у како би њихове плоче прошле кроз инжењерски преглед са мање питања, мање компромиса и стабилнијим путем до производње.
Шта заправо укључује процес производње ПЦБ-а?
Процес производње штампаних плоча је контролисана конверзија података дизајна штампаних плоча у физичку плочу која испуњава електричне, димензионалне, материјалне и захтеве поузданости. Укључује више од самог снимања и нагризања. Процес спреман за производњу обично има четири повезана инжењерска слоја:
| Инжењерски слој | Главна одговорност | Типичан излаз |
|---|---|---|
| Дизајн ПЦБ-а | Дефинише повезаност кола, рутирање, постављање, механичке интерфејсе, циљеве слагања и ограничења дизајна. | Gerber/ODB++/IPC-2581 подаци, NC датотеке за бушење, цртеж израде, слагање, листа мрежа и белешке о дизајну. |
| CAM и DFM инжењеринг | Проверава производљивост, решава двосмисленост података, примењује одобрену компензацију процеса и креира податке спремне за производњу. | Производни цртежи, програми за бушење/глотање, подаци о панелима, референце AOI, подаци о тестирању, купони и инжењерска питања када је потребно. |
| Производно инжењерство / ERP-MI | Дефинише процесну руту, материјале, опрему, посебна упутства, инспекције и контролне тачке пријема. | Путник или стручњак за инспекцију, редослед радног центра, позиви на материјал, белешке о посебним процесима и захтеви за инспекцију. |
| Израда и верификација | Физички гради, завршава и тестира голу ПЦБ плочу. | Пуштене голе плоче спремне за испоруку или монтажу штампаних плоча. |
Ова разлика је важна јер многи описи начина израде штампаних плоча (ПЦБ) почињу са „штампањем унутрашњег слоја“. У индустријској фабрици ПЦБ-а, панел не би требало да стигне до тог корака док ЦАМ не утврди шта сваки слој значи, да ли је дизајн производљив, која метода производње се примењује и који компензовани скуп података сваки радни центар мора да користи. Водич за процес израде ПЦБ-а разликује домаћи прототип од контролисаних индустријских корака потребних за репродуктивну плочу.
Процес производње ПЦБ-а на први поглед
Објављивање дизајна штампане плоче → унос података → нормализација CAM-а → преглед DFM-а и могућности → инжењерска питања ако је потребно → преглед слагања и импедансе → CAM компензација → панелизација и израда алата → дефиниција ERP/MI процеса → припрема материјала → снимање унутрашњег слоја → нагризање унутрашњег слоја → AOI унутрашњег слоја → постављање и ламинирање → бушење / ласерско бушење → уклањање размаза и метализација рупа → снимање спољашњег слоја → бакарна превлака и нагризање → AOI спољашњег слоја → маска за лемљење → легенда → завршна обрада површине → профилисање / усмеравање / V-жребковање → електрични тест и димензионална инспекција → завршна инспекција и паковање → опционална монтажа штампане плоче.
Тачна рута се мења у зависности од броја слојева, структуре, тежине бакра, система материјала, завршне обраде површине и посебних механичких захтева. Двослојна FR-4 плоча може заобићи неколико вишеслојних операција, док HDI плоча може поновити циклусе ламинације и ласерског бушења неколико пута.
Зашто је CAM инжењеринг мост између дизајна и производње штампаних плоча
PCB CAD описује шта производ мора да ради електрично и механички. Производној опреми је потребан другачији ниво информација: геометрија компензованог проводника, дефиниције алата за бушење, координате панела, поларитет процеса, подаци о снимању, купони, карактеристике алата, путање рута, информације о бодовању, референце инспекције и белешке специфичне за процес. CAM инжењеринг гради тај слој превођења.
For this reason, CAM should not be treated as a last-minute “Gerber check.” A competent CAM review asks whether the design can survive the complete production route. For example, a via may be legal in the CAD design rules but still have insufficient annular-ring margin after drilling tolerance and registration allowance are considered. A trace may meet nominal width in the design but require etch compensation based on copper weight and the selected imaging/etching process. A mechanically valid slot may require a different process because it is plated, irregular, controlled-depth or located at the board edge.
CAM инжењер мора заштитити електричну намеру дизајнера приликом претварања номиналних димензија дизајна у производне димензије. Зато добра фабрика разликује компензацију процеса од модификације дизајна . Компензација производње је намењена постизању коначне димензије купца након нагризања, позлаћивања, ламинирања или машинске обраде. Промена која утиче на повезивање, величину коначног отвора, геометрију контролисане импедансе, дефиницију обриса или други функционални захтев треба да се третира као инжењерско питање, а не као тихо редизајнирано.
Фаза 1: Пакет производних података и намера дизајна
Квалитет процеса производње штампаних плоча је снажно под утицајем квалитета пакета за издање. CAM може да поправи проблеме са форматирањем, али не може безбедно да погоди недостајућу намеру дизајна. Најјачи пакет за издање садржи и машински читљиве податке и концизну дефиницију производње.
| Подаци или захтев | Зашто је CAM-у потребан | Уобичајене двосмислености које треба избегавати |
|---|---|---|
| Бакар, маска за лемљење и слојеви легенде | Успоставља жељену слику изградње за сваку страну и унутрашњи слој. | Нејасна имена слојева, недостајуће информације о поларитету, дуплирани или застарели слојеви. |
| НЦ датотеке за бушење и табела за бушење | Раздваја PTH, NPTH, микровијалне и посебне захтеве за бушење и мапира завршене рупе на производне алате. | Коришћење истог симбола за позлаћене и неозлаћене рупе или комбиновање завршних пречника и пречника алата. |
| Слој контуре и руте плоче | Дефинише завршне димензије, унутрашње изрезе, прорезе и карактеристике профила. | Дуплирани обриси на више слојева, отворене контуре, конфликтне димензије или нејасна геометрија слота. |
| Фабрички цртеж | Комуницира дебљину, толеранцију, завршну обраду, бакар, механичке напомене и посебне процесе. | Белешке које су у супротности са Гербер/дрил подацима или генеричке копиране белешке које се не односе на плочу. |
| Слагање слојева ПЦБ-а | Дефинише тежине бакра, диелектричну конструкцију, завршну дебљину и архитектуру контролисане импедансе. | Номиналне диелектричне димензије без навођења да ли произвођач може оптимизовати материјале. |
| Табела контролисане импедансе | Повезује сваку циљну импедансу са слојем, геометријом трага, референтном равни и толеранцијом. | Одређивање циља, али не и идентификовање релевантних мрежа или геометрије. |
| IPC нетлиста или подаци интелигентног дизајна | Подржава поређење повезаности и смањује могућност да графичка двосмисленост постане електрична грешка. | Нетлиста генерисана из друге ревизије дизајна. |
| Површинска завршна обрада и селективна завршна обрада | Одређује усмеравање процеса и утиче на лемљивост, равност, хабање контаката и компатибилност склопа. | Прозивање ENIG-а на глобалном нивоу, уз очекивање „тврдих златних прстију“ без дефинисања селективних подручја. |
| Посебни механички захтеви | Омогућава CAM-у да дефинише упуштање, упуштање, контролисано дубинско глодање, кастелације, ивично облагање или елементе пресовања. | Давање само облика цртежа без коначног пречника, дубине/преостале дебљине и толеранције. |
Гербер остаје уобичајен, док ODB++ и IPC-2581 могу да носе структурираније информације када их и дизајнер и произвођач подржавају. Без обзира на формат, контрола ревизија је кључна. Подаци о бакру, бушењу, цртежу, слагању и листи података треба да описују исту ревизију.
Фаза 2: Нормализација CAM података и DFM преглед
2.1 Нормализација података: реконструкција једне поуздане дефиниције плоче
Први задатак CAM система је да учини податке интерно конзистентним. Јединице, координате, порекло, редослед слојева, стање огледала, поларитет, дефиниције отвора, формати бушења и геометрија профила се проверавају пре него што почне било каква производна обрада. CAM инжењер такође идентификује неискоришћене податке, дуплиране слојеве и карактеристике које су можда другачије извезене из различитих CAD система.
Овде интелигентни пакет за издање штеди време. Што мање двосмислености CAM инжењер мора да интерпретира, мањи је ризик да се инжењерско време потроши на разликовање намерне карактеристике од артефакта извоза.
2.2 Провере повезаности и односа слојева
CAM упоређује дизајн преко бакарних слојева, података о бушењу и, када је доступно, листе података купца. Циљ није само проналажење очигледних прекида или кратких спојева. Циљ је и провера односа између контактних плоча и рупа, путем структура, повезаности равни, антиконтактних плоча, термичког олакшања и жељеног односа између бакра и механичких карактеристика.
2.3 Преглед ширине линије, размака и тежине бакра
Минимална ширина и размак проводника не могу се проценити независно од дебљине бакра и поступка обраде. Како бакар постаје тежи, нагризање постаје теже и бочно нагризање има већи утицај на завршну геометрију. CAM стога прегледа минималну линију/размак заједно са основним бакром, завршним бакром и да ли је елемент изолован или се налази у густом пољу бакра.
Дизајнери би требало да избегавају третирање ограничења производних капацитета штампаних плоча као универзалног броја који се примењује на сваку тежину бакра и сваки слој. Производљивији дизајн користи нормалан производни капацитет за одабрану конструкцију и задржава екстремну геометрију само тамо где густина кола то чини неопходним.
2.4 Прстенасти прстен, толеранција бушења и растојање између рупе и бакра
Готова позлаћена рупа није исте величине као производна бургија. Фабрика мора узети у обзир таложење бакра на зиду рупе, толеранцију бушења и варијације процеса. CAM стога процењује геометрију јастучића и прстенастог прстена након што се примене производна бургија и допусти за регистрацију.
Исти принцип важи и за растојање између рупа и проводника. CAD мерење извршено на основу номиналне готове рупе не мора да представља ризик производње. CAM проверава производну рупу, њену компензацију и бакар који мора да остане након бушења, превлаке и регистрације. Ово је посебно важно за густе вишеслојне дизајне, рупе за пресовање и дизајне близу фабричког минималног капацитета ануларног прстена.
2.5 PTH, NPTH, прорези и неправилне рупе
Plated through holes and non-plated holes should be unambiguous in the design package. CAM may use different drilling stages, compensation rules or process sequences for PTH and NPTH features. Plated slots and irregular plated openings require additional review because their manufacturability depends on geometry, tool access, plating route, annular ring and adjacent copper.
Посебне карактеристике као што су кастелиране рупе, ивична оплата и позлаћене полурупе морају бити експлицитно идентификоване. Оне утичу на распоред и профилисање панела јер елемент мора остати механички подржан до исправне фазе производње.
2.6 Производљивост лемних маски
CAM врши DFM провере лемне маске у односу на геометрију контактних површина, ширину преграде, толеранцију регистрације, третман прелаза и захтеве за монтажу. Отвор лемне маске који изгледа прихватљиво у CAD-у може постати проблематичан када се два суседна отвора споје, када се уска преграда маске не може поуздано држати или када се прелаз ненамерно изложи у подручју које се може лемити.
Пројектанти треба да наведу планирани третман отвора где је то важно: отворени, са шатором, зачепљени, испуњени смолом и затворени или нека друга контролисана структура. CAM не би требало да закључује о високој поузданости третмана само на основу тога да ли случајно постоји отвор у слоју лемне маске.
2.7 Преглед легенде и означавања компоненти
Ситоштампа се проверава на читљивост и на колизију са изложеним јастучићима, тест тачкама, златним прстима и другим подручјима где мастило није дозвољено. CAM може да одсече некритичне легенде са јастучића према договореном производном правилу, али ознаке критичне за склапање треба да буду пројектоване са одговарајућим размаком, а не да зависе од аутоматског одсецања.
2.8 Ивица плоче, V-жлеб и размак за фрезање
Компоненте, бакар, пролази и позлаћени елементи близу ивице плоче морају се проценити у односу на предвиђени метод депанелизације. V-жребковање, усмеравање језичака, рупе за печате и CNC усмеравање стварају различите механичке услове. CAM такође мора знати да ли је ивица плоче предвиђена да буде голи диелектрик, позлаћена, кастелирана или део система конектора/контакта.
2.9 Златни прсти и мешане површинске обраде
Селективни прсти од тврдог злата нису само „још једна површинска завршна обрада штампане плоче “. Они могу захтевати посебне везе за позлаћивање и специфичан редослед процеса пре него што се те привремене везе уклоне током профилисања. Када дизајн комбинује златне прсте са ENIG, OSP, имирсионим калајем, имирсионим сребром или HASL на остатку плоче, CAM мора правилно дефинисати селективне области и редослед производње.
Ако производ не дозвољава привремене спојеве плоче, то ограничење треба рано саопштити јер може променити препоручени поступак. Исто важи и за захтеве за скошење ивица, толеранције дужине прстију и било коју геометрију „дугих/кратких прстију“.
2.10 Биланс бакра и резидуални бакар
CAM инжењери такође посматрају колико бакра остаје на сваком слоју и како је бакар распоређен по панелу. Једна корисна инжењерска мера је однос преосталог бакра:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Ово је важно јер је ламинација процес точења смоле. Веома различите густине бакра на суседним слојевима могу променити потражњу за смолом, локалну диелектричну дебљину и механичку равнотежу. Плоче од дебелог бакра појачавају ефекат. Дизајн са великим регионима без бакра поред тешког бакра може захтевати промене у слагању, стратегије балансирања бакра или додатне контроле процеса.
За дизајнера штампаних плоча, лекција је једноставна: равнотежа бакра није само естетско питање. Она утиче на производљивост, контролу дебљине плоче, ризик од савијања и, у неким конструкцијама, диелектрично понашање око импедансних структура.
2.11 Контролисана импеданса и високофреквентни материјали
Контролисана импеданса мора се посматрати као систем слагања, а не као број ширине трага. CAM и процесно инжењерство узимају у обзир дебљину диелектричног елемента, дебљину бакра, геометрију готовог проводника, однос референтне равни и стварни систем материјала. За РФ и микроталасне дизајне који користе материјале као што су Rogers , Taconic, Arlon или други ламинати са малим губицима, обрада специфична за материјал може такође утицати на бушење, припрему површине, ламинацију и димензионално понашање.
Најбезбедније издање дизајна пружа циљну импедансу, толеранцију и електричну геометрију, док истовремено омогућава произвођачу да предложи контролисано слагање где је то потребно. Коначну геометрију производње треба потврдити пре израде, уместо да се претпостави да ће номинална ширина CAD трага остати непромењена.
Фаза 3: CAM компензација, панелизација и подаци о производњи
Након што се проблеми са DFM-ом реше, CAM конвертује номиналне податке о дизајну у податке о производњи. Ове измене су намерне контроле процеса, а не произвољне измене кола.
3.1 Компензација нагризања и снимања
Бакар се уклања бочно, као и вертикално током нагризања. У зависности од тежине бакра и процеса, CAM инжењер може компензовати карактеристике проводника тако да димензије завршеног трага и контактне површине буду на циљу након снимања, превлаке и нагризања. Стратегија компензације може се разликовати између унутрашњег и спољашњег слоја јер се њихови процесни путеви разликују.
3.2 Компензација за бушење и позлаћивање
За PTH карактеристике, производна бургија се бира тако да завршена рупа испуњава захтеве купца након метализације зида рупе. NPTH карактеристике се обрађују одвојено јер нису намењене за примање исте бакарне конструкције. CAM такође ефикасно групише алате за бушење, истовремено штитећи посебне толеранције и елементе контролисаног поклапања.
3.3 Оптимизација маске за лемљење и легенде
Производни отвори се прилагођавају процесу лемљења маске и могућностима регистрације. CAM проверава минималне бране, односе маске и контактних површина, изложени бакар и ненамерне отворе. Легенда се може одсећи са лемљивих површина у складу са одобреним правилима, док критичне ознаке треба да остану тачно тамо где их цртеж захтева.
3.4 Панелизација
ПЦБ купца се обично производи у већем радном панелу. CAM бира оријентацију, количину низа, размак, шине, рупе за алате, фидуцијале, купоне, метод одвајања и стратегију усмеравања на основу ефикасности производње и потреба даље монтаже. Панелизација може утицати на искоришћење материјала, расподелу позлаћивања, крутост плоче, изводљивост V-резултата и аутоматизовано руковање.
Када купац испоручи низ за склапање, CAM треба да сачува намеру склапања и да провери да ли је низ компатибилан и са израдом. Када фабрика креира панел, захтеви за склапање треба и даље да се узму у обзир ако ће плоче директно ући у SMT производњу.
3.5 Купони, алати и карактеристике које нису везане за производ
Радни панел може да садржи купоне за импедансу, регистрационе мете, тестне купоне, функције за контролу процеса и алате. Они се налазе изван готовог кола, али су део контроле производње. Њихово постављање треба да буде пројектовано тако да представљају релевантне производне услове без ометања производа или депанелизације.
3.6 Шта CAM не би требало да мења неприметно
CAM не би требало да користи погодност производње као разлог за измену електричног дизајна купца. Промене величине готовог отвора, обриса плоче, геометрије импедансе ван договореног модела компензације, повезивања, зазора бакра који мењају перформансе или функционалних механичких карактеристика требало би да покрену инжењерско питање. Контролисани процес одобравања је део поузданог процеса производње штампаних плоча.
Фаза 4: Инжењеринг стекапа и објављивање ERP/MI процеса
Када се CAM подаци могу произвести, фабрика мора да дефинише како ће се плоча заправо изградити. Овде дизајн стекапа , избор материјала и усмеравање процеса постају формална упутства за производњу.
4.1 Дебљина готове плоче је резултат слагања
Коначна дебљина није само збир вредности језгра из каталога и препрега. Инжењеринг мора узети у обзир расподелу бакра, ток смоле, структуру бакра и допринос дебљине премаза и завршних обрада где је то релевантно. Користан концептуални модел је:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Код вишеслојних плоча, ефективна диелектрична дебљина након пресовања зависи од система препрега и околног бакарног узорка. То је још један разлог зашто је однос преосталог бакра важан током прегледа слагања.
4.2 Слојна конструкција и специјални материјали
Стандардни FR-4, FR-4 са високим Tg, ламинати са малим губицима, RF материјали на бази PTFE-а, материјали са металним језгром и круто-флексибилне конструкције не деле један универзални рецепт за ламинацију. CAM и процесни инжењеринг морају да ускладе захтеве купаца за перформансе са верификованим материјалом и процесним путем. Високофреквентне хибридне конструкције заслужују посебну пажњу јер различити материјали могу имати различито понашање у протоку, димензијама и припреми површине.
4.3 ERP/MI путник претвара CAM одлуке у фабричка упутства
Фабрички ЕРП или МИ путнички план треба да дефинише сет материјала, захтеве за бакром, метод снимања, редослед ламинације, програме бушења, руту позлаћивања, захтеве за маску за лемљење и легенду, завршну обраду површине, упутства за усмеравање/V-оцењивање, посебне механичке операције, тачке инспекције и захтеве за електрична испитивања.
Специјалне операције морају бити експлицитне. На пример, прорез или упуштач контролисане дубине треба да има одговарајући идентификатор програма и потребни пречник/геометрију плус дубину или преосталу дебљину и толеранцију. Селективни поступак „златног прста“ треба да наведе потребну селективну завршну обраду и редослед усмеравања. Израда слепог/укопаног отвора треба да дефинише који циклус ламинације креира сваку структуру отвора.
Ово је практична тачка где CAM инжењеринг постаје производни рецепт. Ако је производни путник нејасан, низводни оператери су приморани да самостално тумаче намеру. Добар процес елиминише ту двосмисленост пре него што се серија објави.
Фаза 5: Процес израде штампаних плоча корак по корак
Након одобрења CAM-а и објављивања MI-а, почиње физичка израда. Следећи низ описује уобичајени процес израде вишеслојних субтрактивних штампаних плоча. Тачан поступак варира у зависности од дизајна.
Корак 1: Припрема материјала и сечење панела
Бакарно обложена језгра, бакарна фолија и препрег се бирају према одобреном слагању. Идентитет материјала, тежина бакра, дебљина и следљивост партије се проверавају пре него што се панели исеку на радну величину. Високофреквентни и специјални ламинати могу захтевати посебне контроле складиштења, руковања или припреме површине.
Корак 2: Снимање унутрашњег слоја
Унутрашњи слој CAM уметничког дела се преноси на фоторезист коришћењем директног ласерског снимања или друге одобрене методе снимања. Регистрационе мете уграђене у CAM податке помажу у контроли поравнања слојева. Циљ је креирање узорка резиста који ће заштитити бакар који треба да остане након нагризања.
Корак 3: Нагризање унутрашњег слоја и скидање отпорног слоја
Незаштићени бакар се хемијски уклања, чиме се добија унутрашњи проводнички образац. Затим се скида отпорни слој, а панел се чисти. Параметри нагризања се контролишу тако да се завршна геометрија проводника подудара са компензованом CAM метом, а не само са оригиналним CAD номиналним димензијама.
Корак 4: AOI унутрашњег слоја
Аутоматизована оптичка инспекција упоређује нагризани слој са CAM референцом. Отвори, кратки спојеви, зарези, избочине и други дефекти проводника могу се открити пре ламинације, када је слој још увек доступан. Ова контролна тачка спречава да познати дефект унутрашњег слоја буде трајно закопан унутар вишеслојне плоче.
Корак 5: Обрада везивања, постављање слојева и регистрација слојева
Унутрашња језгра су припремљена за лепљење и сложена препрегом и бакарном фолијом према одобреном редоследу. Оријентација и редослед слојева се пажљиво контролишу. Код вишеслојних плоча, слагање је место где електрично слагање постаје физичка структура.
Корак 6: Ламинација
Слој се пресује под контролисаним циклусом топлоте и притиска. Препрегована смола тече, попуњава просторе око бакра и стврдњава се да би се слојеви спојили. Параметри пресовања морају одговарати систему материјала и конструкцији. Густина бакра, диелектрична дебљина и геометрија тешког бакра утичу на ток смоле и коначно понашање дебљине.
Корак 7: Провера регистрације и бушење
Након ламинације, регистрација се може проверити помоћу рендгенских зрака или других метода поравнања пре механичког бушења. CNC бушење ствара рупе за PTH, компоненте и алате према компензованом програму бушења. Ласерско бушење се користи за микропролазе у HDI конструкцијама. Посебни програми могу се користити за упуштања, упуштања и елементе контролисане дубине.
Корак 8: Уклањање размаза и припрема зида рупе
Механичко бушење открива диелектрик и може оставити размазе од смоле на унутрашњим бакарним спојевима. Уклањање размазивања и кондиционирање отвора припремају зид отвора тако да накнадна метализација може да формира поуздану електричну везу са унутрашњим слојевима бакра.
Корак 9: Безструјно бакарење и метализација кроз рупу
Танки проводљиви слој бакра се наноси на непроводљиви зид отвора, стварајући семе за касније електролитичко наношење бакра. Овај корак претвара избушени отвор у структуру која може електрично повезати слојеве након превлаке.
Корак 10: Снимање спољашњег слоја
Компензовани шаблон спољашњег слоја се слика на панелу. У зависности од изабраног начина производње, фабрика може користити наношење шаблона или други квалификовани низ. Поларитет CAM-а и избор процеса морају се подударати са предвиђеним методом наношења и гравирања.
Корак 11: Бакарење и нагризање спољашњег слоја
Бакар се уграђује тамо где је потребно да би се испунили захтеви за проводнике и зидове рупа. Привремени систем отпорног/заштитног метала се затим обрађује тако да се нежељени основни бакар може уклонити нагризањем. Резултат је завршени спољни образац проводника.
Корак 12: Спољни слој AOI
Завршени спољни бакар се испитује у односу на CAM референцу. Дизајни са финим линијама, густи BGA пролазни отвори и прелази од тешког бакра захтевају посебно стабилно снимање и нагризање јер дефекти у овој тачки директно утичу на завршену повезаност.
Корак 13: Наношење маске за лемљење, излагање и очвршћавање
Наноси се течна фотосликајућа маска за лемљење, слика се из CAM података о маски за лемљење, развија се и очвршћава. Маска штити бакар од оксидације и контролише где је лем дозвољен током монтаже. CAM регистрација и дизајн отвора су важни око контактних површина са финим кораком, пролаза и близу распоређених компоненти.
Корак 14: Легенда / ситоштампа
Ознаке референци, ознаке поларитета, логотипи, датумски кодови и друге одобрене ознаке се штампају или дигитално сликају. Легенда мора остати читљива без контаминације лемљивих или контактних површина.
Корак 15: Површинска завршна обрада
Изложени бакар добија наведену завршну обраду. Уобичајени избори укључују ENIG, ENEPIG, OSP, безоловни HASL, иммерзионо сребро, иммерзионо калај и селективно тврдо злато. Исправна завршна обрада зависи од процеса монтаже, размака компоненти, захтева за контакт, очекивања у погледу складиштења, РФ перформанси и трошкова.
Мешовите завршне обраде захтевају дефинисан редослед. Златни прсти, на пример, могу користити селективно тврдо злато, док остатак плоче добија другу лемљиву завршну обраду. CAM и MI морају јасно раздвојити те регионе.
Корак 16: Профилисање, глодање, V-жребковање и специјални механички радови
CNC глодање, V-обрезивање или бушење одваја геометрију производа од производне плоче. Прорези, ивице, закошења, кастелације и операције контролисане дубине се изводе у складу са механичким подацима и процесном рутом. Редослед је важан када елемент мора остати подржан током позлаћивања или неке друге раније операције.
Корак 17: Електрично испитивање и верификација импедансе
Електрично тестирање штампаних плоча проверава континуитет и изолацију у односу на одобрену нетлисту или тест податке. Купони контролисане импедансе се мере када је потребно. Сврха је да се потврди да је физички процес производње очувао електричну мрежу дефинисану дизајном.
Корак 18: Димензионална, визуелна и завршна контрола квалитета
Завршна инспекција проверава кључне димензије, рупе, профил, ознаке, маску за лемљење, завршну обраду, израду и друге специфичне захтеве купца. Додатна инспекција или микросечење могу се користити за валидацију процеса, квалификацију или захтеве за високу поузданост.
Корак 19: Чишћење, паковање и пуштање у промет
Одобрене плоче се чисте, штите од руковања и оштећења околине, обележавају се ради праћења и пакују у складу са завршном обрадом и захтевима купца. У овом тренутку је процес производње штампаних плоча без плоче завршен.
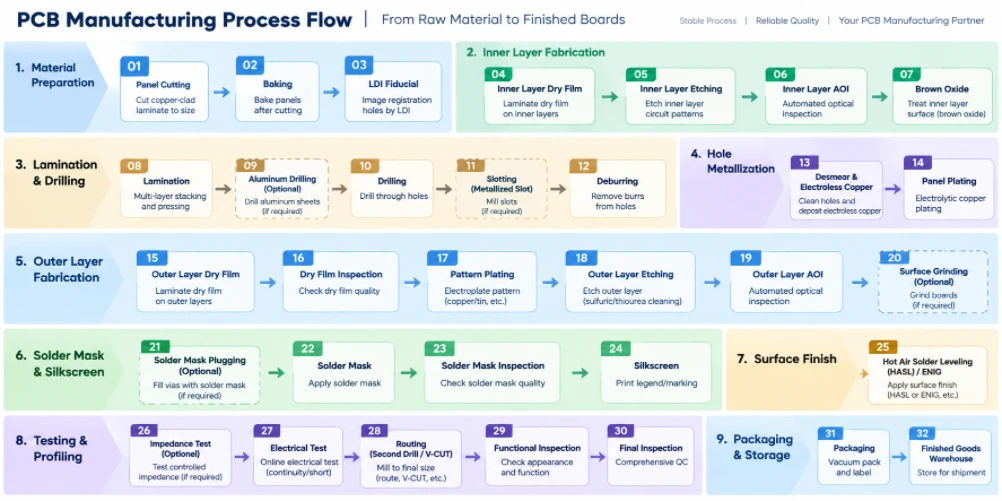
Слика 2. Ток процеса производње штампаних плоча
Специјалне гране процеса производње штампаних плоча
Основни ток рада изнад је оквир. Напредне плоче додају процесне петље или посебне контроле које морају бити решене током CAM-а, а не откривене у производном погону.
HDI и секвенцијална ламинација
Производња HDI штампаних плоча може користити слепе микропролазе, укопане пролазе, наслагане или степенасто распоређене микропролазе и структуре са пролазом у контактној плочици. Ови дизајни могу захтевати поновљене циклусе креирања подплоче, ламинације, ласерског бушења, метализације и снимања. CAM инжењер мора мапирати сваки пролаз на исправну фазу ламинације и осигурати да се слагање може физички произвести у предвиђеном редоследу. Highleap-ов капацитет производње HDI штампаних плоча је намењен дизајнима који захтевају ову врсту контролисане структуре међусобних веза.
Производња штампаних плоча од тешког бакра
Производња штампаних плоча од тешког бакра мења понашање нагризања проводника, позлаћивања, пуњења смолом и ламинације. Велике разлике у густини бакра је теже равномерно пресовати, а фине просторе је теже одржавати како се дебљина бакра повећава. Стога би дизајнери требало заједно да разговарају о тренутним захтевима, тежини бакра и минималној геометрији, уместо да их бирају појединачно.
Производња РФ и високофреквентних штампаних плоча
Производња високофреквентних штампаних плоча често користи Роџерс, Таконик, Арлон или друге специјалне материјале, понекад у хибридним слагањима са FR-4. Мора се узети у обзир бушење специфично за материјал, припрема површине и ламинација, а геометрија импедансе треба да се финализује у односу на стварни производни слагање. Из тог разлога, CAM/DFM преглед треба да се изврши пре него што се густи РФ распоред потпуно замрзне.
Производња крутих флексибилних штампаних плоча
Израда крутих и флексибилних штампаних плоча додаје флексибилни материјал, заштитни слој, селективно спајање и механичке прелазне зоне. CAM инжењер мора да провери границе између крутих и флексибилних материјала, подручја савијања, геометрију бакра, отворе за заштитни слој, захтеве за елементе за учвршћивање и редослед усмеравања. Ове карактеристике мењају и дефиницију слоја и механички ток производње.
Функције контролисане дубине, упуштања и упуштања
Посебне карактеристике контролисане дубином треба да буду дефинисане завршном геометријом, локацијом, толеранцијом и недвосмисленим захтевом за дубину. Цртеж који приказује само графички симбол није довољан за поуздано CNC програмирање. Тамо где купац наводи преосталу дебљину материјала уместо дубине реза, напомена о производњи треба да то експлицитно наведе како би CAM и машинска обрада користили исту референцу.
Метализовани прорези, кастелације и облога ивица
Ове карактеристике комбинују електрично позлаћивање са финалним механичким профилисањем. CAM мора да одлучи када се елемент буши или глода, како остаје причвршћен током позлаћивања и како је завршена ивица изложена. Њихова локација такође може утицати на панелизацију и дизајн одвајања.
Шта дизајнери штамбаних плоча треба да знају да би CAM инжењеринг био бржи и безбеднији
Дизајнер не мора да постане CAM оператер. Међутим, разумевање производних одлука које CAM мора да донесе помаже дизајнеру да креира податке који стижу до производње са мање инжењерских питања.
| Одлука о дизајну штампане плоче | Шта CAM инжењер мора да процени | Боља пракса дизајнирања / објављивања |
|---|---|---|
| Минимални траг и простор | Тежина бакра, понашање при нагризању, изоловане наспрам густих карактеристика и могућности фабричког процеса. | Користите нормалне могућности процеса где год је то могуће; резервишите минималну геометрију за заиста густа подручја. |
| Преко јастучића и прстенастог прстена | Производно бушење, додатак за позлаћивање, толеранција бушења и регистрација слоја. | Дизајн са производном маргином, посебно на унутрашњим слојевима и рупама са високим односом ширине и висине. |
| Размак од рупе до бакра | Стварна величина производне бургије и толеранција положаја, не само номинална завршена рупа. | Измерите зазоре користећи реалне претпоставке производње и означите рупе за пресовање или критичне рупе. |
| ПТХ и НПТХ | Различите компензације и усмеравање процеса. | Јасно их раздвојите у подацима о бушењу и белешкама о изради. |
| Прорези и неправилне рупе | Статус позлаћеног/непозлаћеног материјала, изводљивост алата, прстенасти прстен и редослед процеса. | Димензионишите ширину/дужину готовог прореза и наведите да ли мора бити позлаћен. |
| Бране са лемним маскама и третман преко | Толеранција регистрације, производна ширина бране и да ли су пролази отворени, заштићени, зачепљени или попуњени. | Наведите функционалност директно путем третмана; не ослањајте се на случајна Герберова отварања. |
| Ситопечат преко јастучића | Искључивање мастила и аутоматско исецање. | Држите легенду критичну за склапање даље од изложених бакарних и лемљивих контактних површина. |
| V-скор / рутирање | Од бакра до ивице, размак компоненти, дебљина плоче, оријентација жлебова и стабилност низа. | Дефинишите жељени метод депанелизације и заштитите крхке/тешке компоненте у близини линија лома. |
| Златни прсти | Селективна завршна обрада, повезивање позлаћивањем, скошење и редослед процеса. | Дефинишите подручје тврдог злата, геометрију прста и закошење; саопштите ограничења за привремене спојеве позлаћивања. |
| Контролисана импеданса | Стварни диелектрични систем, завршени бакар, компензација трага и референтна раван. | Обезбедите циљ/толеранцију и идентификујте мреже; омогућите оптимизацију наслага где је то могуће. |
| Тешки бакар | Фактор нагризања, размак, пуњење смолом и равнотежа бакра. | Повећајте геометријску маргину и избегните велике неконтролисане разлике у густини бакра. |
| Високофреквентни материјал | Доступност материјала, дебљина, бушење, лепљење и димензионално понашање. | Закључајте тачну породицу/спецификацију материјала само када је то електрично неопходно; у супротном дозволите одобрене еквиваленте по договору. |
| Обрада са контролисаном дубином | Геометрија алата, референтна површина, дубина/преостала дебљина и толеранција. | Обезбедите потпуно димензионисани цртеж и једну, недвосмислену дефиницију дубине. |
| Дебљина плоче | Пресовани диелектрик, бакарна конструкција, премази и толеранција на слагање. | Наведите коначну дебљину и толеранцију; дозволите произвођачу да пројектује детаљну конструкцију како би се испуниле те услови. |
| Дистрибуција бакра | Однос преосталог бакра, потреба за смолом, равнотежа дебљине и ризик од савијања. | Користите уравнотежени бакар тамо где то функција кола дозвољава и рано прегледајте комбинације са веома ниским садржајем бакра/тешким садржајем бакра. |
Зашто „дизајн према номиналној вредности“ може створити проблеме у производњи
CAD систем за штампану плочу обично представља завршену намеру. Фабрика мора да производи ка том коначном резултату кроз процесе који додају и уклањају материјал. Превлака рупа смањује пречник избушеног отвора. Нагризање уклања бакар бочно. Ламинација мења диелектричну дебљину. Површински третмани и маска за лемљење додају физичке слојеве. CAM компензација постоји да би се премостили ти ефекти.
Најпродуктивнији однос између дизајнера и CAM-а стога полази од завршених захтева плус маргина процеса . Дизајнер треба јасно да дефинише шта мора бити тачно у завршеној плочи; CAM инжењер треба да дефинише компензоване производне податке потребне за постизање тога.
Типична CAM инжењерска питања и зашто се јављају
Инжењерска питања нису нужно доказ лошег дизајна. Она су формални механизам за спречавање да двосмислени подаци постану неповратне производне одлуке. Уобичајени разлози укључују неусклађеност између цртежа и Герберових података, нејасну PTH/NPTH дефиницију, величину завршене рупе која је у супротности са величином контактне плочице, недовољан размак између бакра и рупе или између бакра и ивице, циљну импедансу која се не подудара са испорученим слојем, недефинисан позлаћени жлеб, сукобе у завршној обради површине, мешовите ревизије дизајна или механичку карактеристику којој недостају информације о дубини/толеранцији.
Пројектантски тимови могу смањити време обраде тако што ће одговарати на еквивалентне задатке у истим јединицама и координирати референце које се користе у пакету за израду и враћати једну консолидовану одобрену ревизију уместо низа неповезаних закрпа датотека.
CAM излази који покрећу фабрику штампаних плоча
Након одобрења, CAM генерише више од „Гербера за производњу“. Комплетан скуп података о производњи може да укључује датотеке за снимање унутрашњег и спољашњег слоја, компензоване програме бушења, програме рутирања, податке о V-резултату, низове панела, податке о маскама за лемљење и легендама, референтне податке AOI, листе мрежа за електрична испитивања, купоне импедансе, циљеве регистрације слојева, карактеристике алата и датотеке специфичне за процес за посебне операције.
ERP/MI путник повезује те датотеке са секвенцом. Исти дизајн штампане плоче може захтевати различиту руту у зависности од тога да ли користи стандардне пролазне рупе, слепе/укопане пролазе, пролазе испуњене смолом у контактној плочици, селективно позлаћивање, позлаћивање ивица, усмеравање контролисане дубине или специјалне материјале. Зато CAM и планирање процеса припадају процесу производње штампаних плоча, а не ван њега.
Од готове штампане плоче до склопа штампане плоче
Израда штампаних плоча (PCB) производи голу штампану плочу. Склапање PCB-а почиње након што гола плоча прође завршну инспекцију. Када су израда и склапање координисане, CAM одлуке такође могу подржати ефикасност SMT процеса узимајући у обзир шине панела, референтне ознаке, рупе за алате, препусте компоненти и депанелизацију.
Типичан процес склапања штампаних плоча (ПЦБ) укључује улазну инспекцију, штампање лемном пастом, SPI где је потребно, „pick-and-place“, лемљење рефловом, AOI, рендгенску инспекцију за скривене спојеве као што су BGA/QFN, уметање кроз рупу и таласно/селективно/ручно лемљење, где је применљиво, чишћење, програмирање и функционално тестирање. Програм склапања ПЦБ-а по принципу „кључ у руке“ такође може да интегрише набавку компоненти и склапање финалног производа.
Одржавање повезаности између производње и монтаже је посебно корисно за via-in-pad конекторе, фине-pitch BGA конекторе, прес-фит конекторе, селективне завршне обраде, ивични конектори и дизајн панела који морају проћи кроз аутоматизовану SMT опрему.
Контролна листа за производњу штампаних плоча пре објављивања за дизајнере штампаних плоча
- Потврдите да свака производна датотека припада истој ревизији дизајна.
- Обезбедите јасан обрис табле без дуплих или конфликтних контура.
- Недвосмислено идентификујте PTH, NPTH, слотове, микропролазе, слепе пролазе и закопане пролазе.
- Наведите величине готових рупа и толеранције за критичне рупе.
- Проверите прстенасти прстен користећи реалистичну додатну вредност за бушење и регистрацију.
- Проверите растојања између рупе и бакра и између бакра и ивице, не само подразумеване вредности CAD DRC-а.
- Ускладите минимални број линија/размака са одабраном тежином бакра и технологијом плоче.
- Дефинишите дебљину и толеранцију готове плоче.
- Доставите стекап или овластите произвођача да га предложи.
- Идентификујте мреже са контролисаном импедансом, циљеве и толеранције.
- Стање путем третмана: отворено, у шатору, зачепљено, пуњено смолом/затворено или друго.
- Држите ситопечат даље од лемљивих плочица и контактних површина.
- Дефинишите површинску завршну обраду, укључујући селективно тврдо злато или регионе мешовите завршне обраде.
- Димензионисани прорези, кастелације, облога ивица и посебне карактеристике ивица.
- Потпуно дефинишите упуштања, упуштања и глодање са контролисаном дубином.
- Прегледајте равнотежу бакра на вишеслојним и дизајнима са великим садржајем бакра.
- Дефинишите V-скор, рутирање, табове или захтеве за низ које је обезбедио купац.
- Наведите нетлисту/интелигентне податке где су доступни за верификацију повезивања.
- Уклоните застареле механичке слојеве, мапе бушења и старе белешке о ревизији из пакета за издање.
- Решите CAM инжењерска питања пре него што се објаве подаци о производњи.
Како се процес производње штампаних плоча мења по типу плоче
| Тип плоче | Кључна разлика у процесу | Фокус на CAM/дизајн |
|---|---|---|
| Двострани ПЦБ | Нема вишеслојног постављања унутрашњих сигналних језгара; метализација кроз рупу повезује две бакарне стране. | Дефиниција PTH/NPTH, снимање спољашњег слоја, позлаћивање и профил. |
| Вишеслојни ПЦБ | Додаје снимање унутрашњег слоја/AOI, постављање, ламинацију и контролу унутрашње регистрације. | Слагање, равнотежа бакра, прстенасти прстен и растојање између рупе и унутрашњег слоја. |
| ХДИ ПЦБ | Додаје формирање ласерских микровија и често секвенцијалне циклусе ламинације. | Структура вија циклусом ламинације, третманом вија у подлози, фином линијом/размаком и регистрацијом. |
| ПЦБ од тешког бакра | Захтева захтевније нагризање, позлаћивање и контролу тока смоле. | Линија/размак у односу на тежину бакра, густину бакра и испуњење ламинације. |
| РФ / микроталасна ПЦБ | Користи системе са малим губицима или хибридне материјале са већом електричном осетљивошћу. | Дефиниција материјала, контролисана импеданса, профил бакра и конзистентност наслага. |
| Тврди-флек ПЦБ | Комбинује круте и флексибилне материјалне системе са селективним везивањем и механичким прелазним регионима. | Крута/флексибилна граница, покривни слој, подручје савијања, укрућивачи, усмеравање и редослед ламинације. |
Где је квалитет уграђен у производњу штампаних плоча
Осигурање квалитета штампаних плоча није само једна завршна инспекција. То је ланац превенције и верификације. CAM DFM спречава улазак некомпатибилне геометрије у производњу. AOI унутрашњег слоја спречава да се неисправни проводници закопају. Контрола регистрације штити поравнање слоја и рупе. Контрола позлаћивања штити интегритет зида рупе. Спољни AOI открива дефекте проводника пре маске за лемљење. Електрични тест верификује завршену мрежу. Коначна димензионална и визуелна инспекција потврђује да плоча такође испуњава своје механичке и захтеве за израду.
Због тога је технички јак процес производње штампаних плоча (ПЦБ) дизајниран око контролних тачака. Свака инспекција треба да открије врсту дефекта који се још увек може исправити или обуздати у тој фази, уместо да се ослања на коначног инспектора да открије све након што се трошкови плоче већ акумулирају.
Како Highleap приступа инжењерству производње штампаних плоча
Хајлип Електроникс подржава услуге израде штампаних плоча (ПЦБ) од прототипа до производње, укључујући вишеслојне, HDI, контролисане импедансе, конструкције од тешког бакра, високофреквентне и друге напредне конструкције. Објављене информације о Хајлип могућностима укључују круте плоче до 60 слојева и могућности финог HDI-ја до 2/2 мила за квалификоване дизајне; стварна производљивост зависи од тежине бакра, слагања, расподеле карактеристика и DFM прегледа.
За инжењере који процењују израду, најкориснија почетна тачка није само табела минималних могућности. Пошаљите комплетан пакет дизајна како би CAM тим могао да процени дизајн као систем: конструкција слојева, линија/размак, бушења, прстенови, растојања између рупа и бакра, ивица плоче, маска за лемљење, завршна обрада површине, импеданса, механичке карактеристике и панелизација.
За пројекте који се настављају изван саме плоче, Highleap може да пренесе објављене производне податке у програм за склапање штампаних плоча (PCB) или програм за склапање штампаних плоча по принципу „кључ у руке“ , држећи захтеве за израду, набавку компоненти, склапање и тестирање у оквиру једног инжењерског тока рада.
Честа питања о процесу производње штампаних плоча
Како се праве ПЦБ плоче?
Индустријске штампане плоче се праве претварањем података о дизајну штампаних плоча у податке о CAM производњи, припремом материјала обложених бакром, снимањем и нагризањем проводних слојева, ламинирањем вишеслојних структура, бушењем и метализацијом рупа, формирањем спољних слојева, наношењем маске за лемљење и површинске завршне обраде, профилисањем плоче, електричним тестирањем и завршном инспекцијом. Напредне плоче могу додати ласерско бушење, секвенцијалну ламинацију, пуњење, селективно позлаћивање или посебне механичке операције.
Шта је CAM у производњи штампаних плоча (PCB)?
CAM, или рачунарски потпомогнуто производно инжењерство, је фаза која претвара податке о дизајну штампаних плоча купаца у податке спремне за производњу. CAM инжењери обављају DFM провере, нормализују податке о слојевима и бушењу, примењују одобрене компензације производње, креирају панеле и алате, генеришу машинске датотеке и подржавају ERP/MI процесну руту коју користи фабрика.
Да ли је CAM исто што и дизајн PCB-а?
Не. Дизајн штампаних плоча дефинише намену кола и производа. CAM инжењеринг припрема тај дизајн за одређени производни процес. CAM треба да сачува функционални дизајн, узимајући у обзир захтеве за снимање, нагризање, бушење, позлаћивање, ламинацију, маску за лемљење, профилисање и тестирање.
Зашто дизајн може да прође CAD DRC, али да не прође PCB DFM?
CAD DRC проверава правила која је конфигурисао дизајнер. Фабрички DFM проверава дизајн у односу на стварне услове производње као што су тежина бакра, компензација бушења, толеранција регистрације, структура ламинације, могућност лемне маске, рута позлаћивања, панелизација и посебни процеси. CAD правило стога може бити електрично валидно, али непотпуно са становишта производње.
Зашто произвођач штампаних плоча мења ширину трага или величину бушења у CAM-у?
Произвођачи могу применити контролисану компензацију тако да готова плоча испуњава тражене димензије након нагризања и позлаћивања. На пример, уметничко дело спољашњег слоја може захтевати компензацију нагризања, док се производна бушилица за позлаћени отвор може разликовати од готовог отвора јер ће се бакар касније нанети на зид отвора. Функционалне промене ван договорене производне компензације треба потврдити са купцем.
Које датотеке треба да пошаљем за производњу штампаних плоча?
Робустан пакет за издање обично укључује податке о бакру, маски за лемљење и легенди; NC датотеке за бушење; обрис плоче; цртеж израде; слагање слојева; завршну дебљину; захтеве за бакар; завршну обраду површине; захтеве за контролисану импедансу; посебне механичке напомене; и нетлисту или интелигентни скуп података где је доступан. Све датотеке треба да представљају исту ревизију.
Шта изазива највише питања у вези са CAM инжењерингом?
Уобичајени узроци укључују конфликтне ревизије, нејасан PTH/NPTH статус, недовољан размак између прстена или рупе и бакра, недефинисане прорезе или карактеристике контролисане дубине, сукобе у завршној обради површине, нејасне захтеве за слагање/импедансу, бакар преблизу ивици обраде и напомене о производњи које се не слажу са стварним подацима о пројектовању.
Да ли склапање штампаних плоча припада процесу производње штампаних плоча?
Строго речено, израда штампаних плоча (PCB) производи голу плочу, а склапање штампаних плоча (PCB) монтира компоненте на њу. У процесу производње електронике по принципу „кључ у руке“, то су узастопни делови једног производног ланца. Њихова рана координација помаже у оптимизацији панелизације, фидуцијала, обраде прелаза (via), завршне обраде површине и депанелизације за SMT и монтажу кроз рупе.
Пошаљите дизајн пре него што фабрика направи плочу
Најбржи процес производње штампаних плоча није онај са најмање производних корака. То је онај који уклања неизвесност пре почетка производње. Пошаљите Highleap-у податке о вашим штампаним плочама, слагању, захтевима за бушење и белешке о изради на CAM/DFM преглед. Наш инжењерски тим може да идентификује проблеме са производношћу, потврди процес и повеже израду голих плоча директно са склапањем штампаних плоча када је то потребно.
О аутору
Сабрина
Специјалиста за инжењеринг штампаних плоча у компанији Highleap Electronics
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Препоручени Поруке
Шта је хладно лемљење спојева и како га можете спречити?
[пац_диви_табле_оф_цонтентс титле="О овом чланку"...
Демистификација БГА лемљења: савети и најбоље праксе
[пац_диви_табле_оф_цонтентс титле="О овом чланку"...

Одабир правог ПТФЕ материјала за ваш ПЦБ
[пац_диви_табле_оф_цонтентс титле="О овом чланку"...

20 инжењера аналогних кола треба да савладају
[пац_диви_табле_оф_цонтентс титле="О овом чланку"...
Како добити понуду за ПЦБ
Дозволите нам да за вас извршимо ДФМ/ДФА анализу и да вам се вратимо са извештајем.
Можете безбедно да отпремите своје датотеке преко наше веб странице.
Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
Поред производње ПЦБ-а, нудимо широк спектар електронских услуга, укључујући дизајн ПЦБ-а, ПЦБА (монтажу штампаних плоча) и решења по принципу „кључ у руке“. Без обзира да ли вам је потребна помоћ око израде прототипа, верификације дизајна, набавке компоненти или масовне производње, ми пружамо подршку од краја до краја како бисмо осигурали успех вашег пројекта. За ПЦБА услуге, молимо да доставите вашу БОМ (Билл оф Материалс) и сва посебна упутства за монтажу. Такође нудимо ДФМ/ДФА анализу за оптимизацију ваших дизајна за производност и монтажу, обезбеђујући несметан производни процес.