
Водич за процес монтаже штампаних плоча са пин-ин-пасте причвршћивањем
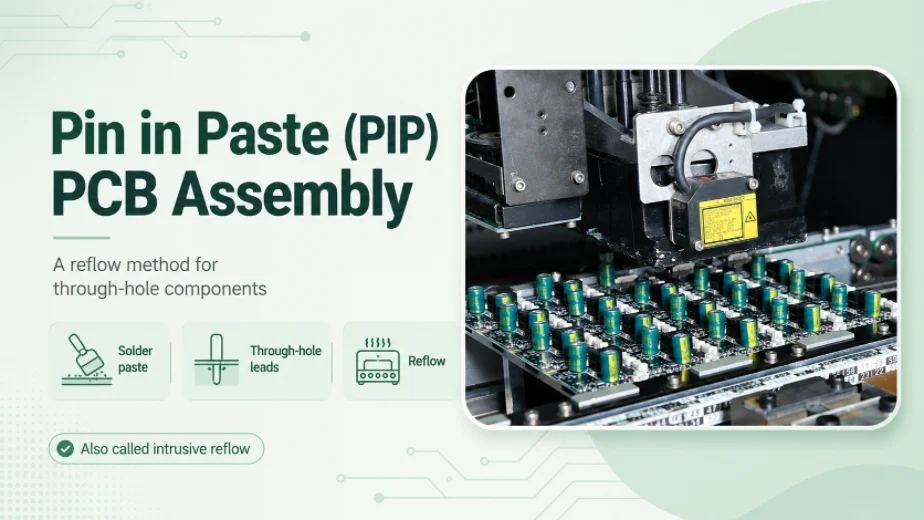
Слика 1. склоп штампане плоче са пиновима у пасти
Последње ажурирање: мај 2026. · Водич за процес и дизајн за пастоње у рупи за плоче мешовите технологије
Закачи и налепи (PiP) - такође зван лепљење у рупу (PIH), рефлукс кроз рупу, Или интрузивно преливање — је начин лемљења компоненти кроз рупе у истој пећи за рефлов у којој се леме делови за површинску монтажу. Уместо да се изводи одвојена операција таласног лемљења или ручног лемљења за неколико конектора и заглавља са изводима на плочи, асемблер штампа пасту за лемљење директно у позлаћене рупе, убацује изводе компоненти у ту пасту и све заједно рефловује. Ако се правилно уради, уклања цео један корак процеса са плоче мешовите технологије, али функционише само када су рупе, шаблон и компоненте дизајнирани за то. Овај водич објашњава механику, математику запремине пасте, правила дизајна и где PiP побеђује — а где губи — од таласног и... селективно лемљење. Избор између press-fit and soldered PCB pins affects hole tolerances, assembly tooling and inspection, so it should be resolved before the board and connector are ordered.
Шта је склапање штампаних плоча типа „пин у пасти“ (PiP)?
Већина плоча данас је опремљена уређајима за површинску монтажу, али оне и даље садрже неколико делова који се налазе кроз рупу (THT) — конекторе за напајање, конекторе између плоча, велике електролитичке кондензаторе, релеје, RJ45 прикључке, DC цилиндарске прикључке — којима је потребна механичка чврстоћа ножице кроз плочу. Традиционално, ти делови са изводима се леме одвојено: таласним лемљењем, машином за селективно лемљење или ручно. Сваки је други процес са својим сопственим подешавањем, трошковима и термичким излагањем.
„Пин у пасти“ преклапа тај други процес назад у први. Позлаћене рупе се пуне пастом за лемљење током истог корака штампања шаблона којим се лепе SMT контактне плочице, компонента са изводима се поставља тако да њени пинови леже унутар цеви испуњених пастом, а када плоча прође кроз пећ за рефлов, паста у рупама се топи заједно са пастом испод делова чипа, пролазећи кроз цев и формирајући правилан заобљени део са обе стране. Једно исписивање, једно место, једно рефлов.
Зашто користити пин-ин-пасту уместо таласног лемљења?
Мотивација је скоро увек елиминисање корака. На плочи која је 95% SMT са три или четири конектора кроз рупу, таласно лемљење приморава целу плочу да прође кроз талас растопљеног лема само да би се направило десетак спојева - додатна машина, палета за маскирање SMT стране, додатни флукс и чишћење, и други термички циклус за делове који су већ једном рефлуксовани.
Избор PiP-а уместо тога доноси неколико конкретних предности:
- Један термички процес. Плоча има један профил рефлоу уместо рефлоу плус талас, смањујући термички стрес на топлотно осетљивим SMT деловима и поједностављујући обраду без олова.
- Мање радне снаге и простора на поду. Нема посебне машине за таласно лемљење или селективне машине у линији, нема станице за ручно лемљење, мање оператера додирује плочу.
- Доследни, мерљиви зглобови. Запремина лема се подешава отвором шаблона, тако да сваки спој добија поновљиву количину пасте, а не резултат који зависи од руке, без премошћавања таласа или леденица на дну.
Компромис је у томе што PiP не опрашта запремину пасте и толеранцију компоненти на топлоту. Ако се те две ствари не пројектују правилно, спојеви ће изгладњивати или ће се конектор топити — о чему се и ради у остатку овог водича.
Процес лепљења пином, корак по корак
Типична линија „Pin in Paste“ изгледа готово идентично нормалној SMT линији, са постављањем пролазне рупе пре рефлоуовања, а не после. Једини заиста нови корак је уметање; једини корак који захтева посебан инжењеринг је штампање.
- Штампа помоћу шаблона — паста се штампа на SMT плочице и утискује у позлаћене пролазне рупе кроз увећане (прештампане) или степенасте отворе. Контрола тастера: дизајн отвора и дебљина шаблона, где се добија или губи запремина пасте.
- СМТ пласман — машина за узимање и постављање попуњава све делове за површинску монтажу као и обично.
- Уметање ТХТ-а — компоненте са изводима се убацују тако да њихови пинови легну у рупе испуњене пастом, ручно, помоћу машине за постављање или помоћу уређаја за уметање. Контрола тастера: Игле морају доћи до пасте без размазивања са зидова бурета.
- Рефлов — цела конструкција пролази кроз пећ; SMT и спојеви кроз рупу формирају се у истом профилу. Контрола тастера: Профил мора потпуно загрејати делове кроз рупу са високом топлотном масом без кувања SMT делова.
- Inspekcija — AOI проверава SMT спојеве; углови кроз рупе се проверавају визуелно или, где су цеви битне, рендгенским снимком ради формирања горњег/доњег углова и испуњења цеви.
Проблем са запремином лемне пасте у PiP-у (и решења)
Овде је централна тешкоћа. Цев са пролазним отвором је релативно велика запремина која мора бити попуњена, са заобљењем са обе стране плоче, али нормалан шаблон штампа само танак, раван слој (обично дебљине 0.10–0.15 мм). Исеците отвор величине подлоге и већина те пасте пада право низ цев; када флукс сагори у процесу рефлукса, не остаје ни приближно довољно метала да попуни рупу, а спој излази изгладнео без доњег заобљења.
Монтери затварају ту празнину са три главне технике, често у комбинацији:
Оверпринтинг
Отвор шаблона је направљен већи од прстенасте подлоге , тако да се додатна паста штампа у прстену око отвора; током рефлукса та паста се улива у цев. Отвори за прештампање могу бити округли, квадратни или облика сузе који померају пасту ка отвору. Ово је најчешћи и најјефтинији метод јер мења само уметничко дело шаблона.
Степенасти шаблон
Шаблон је локално направљен дебљи око PiP рупа — нпр. шаблон од 0.12 мм повећан на 0.20 мм само тамо — тако да сваки отисак наноси више пасте, а истовремено одржава танке SMT области са финим кораком. То кошта више и захтева пажљиво постављање степеница тако да гумена глатка и даље затвара, али испоручује велике количине без превеликог отиска.
Преформе за лемљење
За рупе са највећим запремином (тешки конектори за напајање, велике цеви), претходно обликовани комад чврстог лема - преформа - се додаје преко одштампане пасте пре рефлукса. Она се топи и допуњује пасту, попуњавајући цеви које ниједан разуман шаблон не би могао сам да попуни.
Која год метода да се користи, паста такође мора физички да допре до цеви, због чега су ласерски сечени шаблони са глатким, добро суженим зидовима отвора важни за PiP: чисти зидови ослобађају дебљи талог уместо да половина остане залепљена за шаблон.
Како израчунати запремину лемне пасте за пин у пасти
PiP је један од ретких процеса склапања где заиста морате да израчунате запремину уместо да се ослањате на подразумевану вредност. Логика је једноставна.
Прво, израчунајте коначну запремину лема која је потребна споју:
Потребан лем = запремина цеви + горњи угао + доњи угао − запремина олова унутар цеви
Запремина цеви је позлаћена рупа третирана као цилиндар; одузмите део олова који се налази унутар ње и додајте мали додатак за заобљене делове који треба да се формирају са сваке стране. То даје жељену запремину чврстог лема на крају.
Друго, претворите то у запремину мокре пасте . Лемна паста је суспензија металног праха у флуксу, и само око половина те запремине је метал — остатак је флукс који испарава током рефлукса. Као радно правило, стога вам је потребна отприлике двострука коначна запремина лема у мокро штампаној пасти:
Запремина влажне пасте ≈ 2 × потребна количина лема (тачан фактор зависи од количине метала у пасти — проверите технички лист)
Треће, дизајнирајте отвор бленде и дебљину шаблона тако да један отисак нанесе ту запремину мокре пасте. Запремина отвора бленде је отворена површина помножена дебљином шаблона, тако да правите компромис између величине прештампаног отиска и дебљине шаблона; ако равни отвор бленде не може да досегне циљ а да не постане апсурдно велики, то је сигнал да се подигне шаблон или дода претходна форма. Практична поука: никада не дозволите да фабрика шаблона сече PiP отворе „величине подлоге“ – одредите њихову величину на основу прорачуна запремине, са уграђеним односом метала и флукса у пасти.
Правила дизајна за лепљење: рупе, проводници и забране
Добра слика у слици почиње у распореду, а не на линији. Неколико правила одржава процес штампаним, а спојеве здравим:
- Размак од рупе до извода: Пречник позлаћене рупе ≈ пречник жице + 0.20–0.25 мм за округле жице (мало више за квадратне/правоугаоне). Превише затегнуто жица ће стругати пасту са зида; превише лабаво паста ће пропасти и спој ће изгладнети.
- Прстен / јастучић: Користите великодушну горњу подлогу како би претисак имао место за лежање, подржавајући већи слој пасте и јаче заобљење.
- Забрањено уношење СМТ-а: Држите SMT подлоге са финим кораком даље од прстена за прештампање како се прештампана паста не би могла пребацити на суседну подлогу.
- Размак компоненти: Оставите мали размак испод тела (или одредите део са одстојницима) како би паста могла да испусти флукс и формира горњи заобљени део; део који лежи равно је задржава.
- Размак са доње стране: Не држите ништа крхко или високо директно испод PiP отвора на супротној страни — доњем заобљењу је потребан простор и подручје се потпуно загрева рефловом.
- Термална равнотежа: растеретити велике бакарне равни које се повезују са цеви термичким жбицама, или цев делује као хладњак и можда неће достићи температуру рефлукса.
То су управо врсте проблема које DFM преглед и преглед склопа (DFA) откривају пре него што се алат исече, када је њихова промена бесплатна, а не поновно окретање.
Које компоненте се могу лемити помоћу пинова у пасти?
Највећи фактор капирања је топлота. Компонента и њена пластика морају да преживе пуни врхунац рефловирања — обично око 245–260 °C за безоловне SAC легуре. Многи обични конектори са пролазним отвором нису предвиђени за то; њихова кућишта ће омекшати, савити се или отопити. Произвођачи продају верзије уобичајених конектора „компатибилне са рефловирањем“ или „високотемпературне“ посебно за PiP, и то су оне које треба навести.
Добри кандидати су делови са рефловом, са скромном термичком масом и добро распоређеним пиновима: прикључци са пиновима , кутијице и конектори између плоча који се продају у верзијама компатибилним са рефловом, RJ45 и USB прикључци кроз отвор предвиђени за рефлов, и мањи конектори за напајање и терминални блокови предвиђени за рерну.
Лоши кандидати — боље обрађени таласним, селективним или ручним лемљењем — укључују конекторе и пластику који нису оцењени за температуре рефлукса, веома велике делове са великом термичком масом (велики трансформатори, тешке сабирнице) који неће достићи температуру у нормалном профилу, делове који се налазе равно без путање за одвод флукса, веома велике цеви које се чак и претформе тешко понављају и све што се додаје након рефлукса из механичких или тестних разлога.
Када плоча комбинује неколико PiP-прилагођених конектора са једним делом који не може да поднесе рефлов, уобичајен одговор је да се користи PiP шта се може и селективно лемљење изузетка, уместо да се све форсира кроз једну методу.
Лемљење у пасти наспрам таласног лемљења наспрам селективног лемљења
PiP није увек прави алат. Он се такмичи са таласним лемљењем и селективним лемљењем, а најбољи избор зависи од тога колико делова са пролазним отворима постоји и да ли могу да поднесу топлоту рефлукса.
| Аспект | Закачи и налепи | Лемљење таласом | Селективно лемљење |
|---|---|---|---|
| Најбоље када | Неколико THT делова отпорних на рефлов на углавном SMT плочи | Много THT делова на једној страни | Неколико THT делова који не могу да поднесу рефлов, близу густе SMT обраде |
| Додатни корак у процесу? | Не — користи постојеће преобликовање | Да — засебна машина | Да — засебна машина |
| Изложеност компоненте топлоти | Потпуни врхунац рефлоуирања — потребни су делови за рефлоуирање | Локализована топлота са доње стране | Локализована топлота од тачке до тачке |
| SMT бочна маскирање | Ниједан није потребан | Доња SMT машина захтева палете/маскирање | Минимум |
| Пропусност | Висока (без додатне линијске фазе) | Високо за многе зглобове | Спорије, зглоб по зглоб |
| Главни ризик | Изгладнели зглобови због премало пасте | Премошћавање, термички напон на целој плочи | Трошкови и време циклуса по споју |
Корисно правило одлучивања: ако су делови кроз рупу оцењени за рефловирање и има их мало, PiP је обично најјефтинији и најчистији. Ако постоји много делова кроз рупу, таласно лемљење и даље побеђује. Ако мали број делова не може да преживи рефловирање, селективно лемљење обрађује те изузетке без излагања остатка плоче.
Закачите у услуге лепљења и монтаже на Highleap-у
Highleap Electronics је произвођач штампаних плоча (PCB) и штампаних плоча (PCBA) са седиштем у Кини у Гуангџоуу, који користи Pin in Paste као део комбиноване технологије склапања по принципу „кључ у руке“ . Вредност сарадње са произвођачем који редовно користи PiP је у томе што се математика запремине и дизајн шаблона обрађују пре него што се плоча изгради, а не откривају након серије „гладних“ спојева.
- Инжењеринг шаблона: Шаблони за прештампу и ласерски сечење са повећањем величине, димензионисани на основу прорачуна запремине пасте, плус претформе за лемљење за цеви велике запремине.
- Повратне информације од стране DFM/DFA: односи рупа и извода, заштитне мере, термичко растерећење и оцене претапања компоненти упоређене у односу на ваше заузетости.
- Профилисање рефлоуом: профили подешени тако да делови са великом термичком масом кроз рупу достигну температуру без прегревања фини-колективног SMT-а.
- inspekcija: AOI на SMT спојевима и рендгенски снимак где је потребно проверити пуњење цеви.
- Избор процеса: искрене смернице о томе када је PiP, таласно или селективно лемљење права метода за вашу плочу.
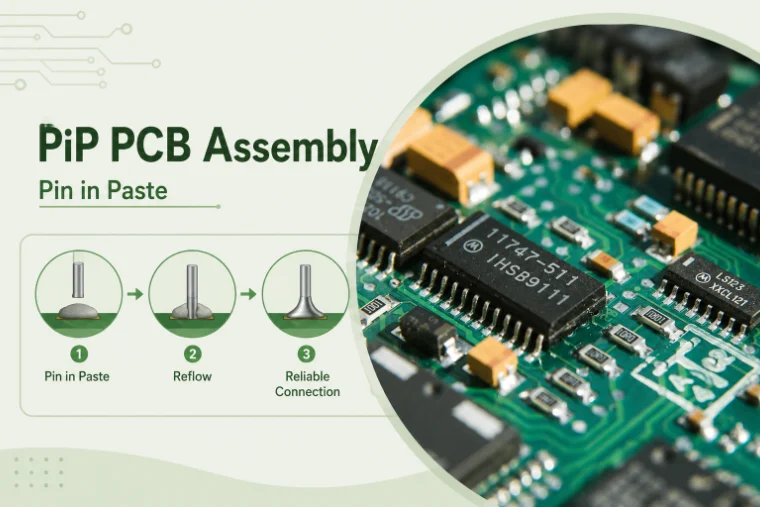
Слика 2. Детаљи склапања штампане плоче са пин-ин пастом
Честа питања о закачивању и лепљењу (PiP)
Да ли је Pin in Paste исто што и reflow лемљење?
Користи лемљење рефловом, али се термин односи посебно на лемљење делова кроз рупе у пећи за рефлов штампањем пасте у рупе. Обично рефлов лемљење врши површински монтиране делове; PiP проширује тај исти пролаз пећи на компоненте са изводима, тако да није потребан посебан корак таласног или ручног лемљења.
Зашто моји PiP спојеви излазе изгладнели или без доњег филета?
Скоро увек нема довољно пасте. Раван отвор величине јастучића не може да попуни цев. Поправите то прештампавањем (већи прстен отвора око отвора), локалним померањем шаблона или додавањем претходника за лемљење — и величину отвора одредите израчуном запремине који узима у обзир да је паста отприлике половина метала по запремини.
Да ли се било који конектор кроз рупу може залемити помоћу PiP-а?
Не. Део мора да издржи пуни врхунац рефловирања, обично око 245–260 °C за безоловне конекторе. Многи стандардни конектори нису предвиђени за то и деформисаће се. Користите верзију конектора „компатибилну са рефловирањем“ или „високотемпературну“, коју произвођачи праве посебно за PiP.
Када треба да користим таласно лемљење уместо PiP-а?
Када плоча има много делова са пролазним рупама или делова који не могу да поднесу топлоту рефлукса, PiP се показује на углавном SMT плочама са неколико делова са изводима отпорних на рефлукс. Како се број пролазних рупа повећава, таласно лемљење постаје ефикасније; за неколико изузетака осетљивих на топлоту, селективно лемљење је обично решење.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Производња штампаних плоча филтера TMM6
СадржајЗашто дизајнери микроталасних филтера користе...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.