
Водич за процес склапања штампаних плоча
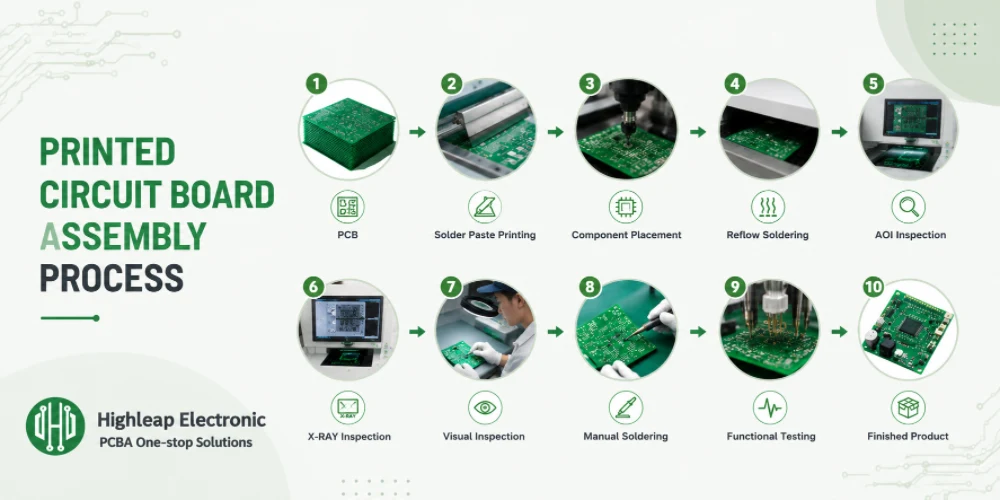
Слика 1. процес склапања штампане плоче
Последње ажурирање: мај 2026. · Комплетан водич о томе како се ПЦБ плоче попуњавају и верификују
Процес склапања штампаних плоча (PCBA) је низ корака који претвара голу плочу и гомилу компоненти у готов, тестиран електронски склоп. Модерно склапање је углавном површински монтирано (SMT): паста за лемљење се штампа на плочу, компоненте се постављају машински, а цела плоча се рефлуксира у пећи. Делови кроз рупе се додају одвојено, затим се плоча прегледа, тестира и пакује. Овај водич води кроз сваку фазу редом, објашњава опрему и инспекцију у свакој од њих и показује где се SMT и монтажа кроз рупе разликују.
Пре процеса склапања штампаних плоча: Датотеке, BOM и шаблон
Склапање почиње пре него што се нанесе било какав лем. Монтеру су потребна три скупа података који морају бити међусобно усклађени: BOM (сваки део, његова вредност и произвођачки број дела), centroid / pick-and-place датотека (XY положај, ротација и страна сваког дела) и цртеж склопа (поларитет, пин један, фидуцијали и све напомене о неуклапању). DFM/DFA провера потврђује да су отисци, размак и зазори ивица исправни. Од слоја пасте се прави ласерски исечена матрица тако да се паста може наносити само тамо где је потребна.
Процес SMT монтаже, корак по корак
1. Штампање лемном пастом
Гола плоча се стеже испод шаблона, а гумена лопатица наноси пасту за лемљење - мешавину ситних куглица лема и флукса - кроз отворе шаблона на контактне плочице. Величина отвора, дебљина шаблона и притисак гумене лопатице заједно контролишу колико пасте пада на сваку контактну плочицу, што је највећи фактор који утиче на квалитет споја у даљем току.
2. Инспекција лемне пасте (SPI)
Многе линије додају аутоматизовани SPI за мерење запремине, висине и регистрације пасте на свакој плочици пре него што компоненте откажу. Откривање зачепљеног отвора или размаза овде је много јефтиније него проналажење насталог дефекта након рефлоуовања.
3. Изаберите и поставите
Машине за брзо постављање узимају компоненте са ролни, послужавника и цеви и постављају их на влажну пасту на координатама у центроид датотеци. Системи вида проверавају оријентацију сваког дела док се поставља. Једна машина може да постави десетине хиљада делова на сат.
4. Рефлов лемљење
Плоча са натопљеним материјалом пролази кроз пећ за рефлукс на контролисаном термичком профилу са четири зоне: претходно загревање (лагано подизање температуре плоче), намакање (изједначавање температуре и активирање флукса), рефлукс (вршна температура топи лем тако да кваси контактне плочице и формира спојеве) и хлађење (учвршћивање спојева). Правилно постављање овог профила — усклађено са пастом за лемљење и термалном масом плоче — је оно што разликује сјајне, здраве спојеве од хладних спојева, шупљина и делова са удубљењима.
5. Друга страна (ако је двострана)
Ако обе стране носе SMT делове, плоча се окреће и секвенца штампања-постављања-рефлоуа понавља се за другу страну, при чему су тежи или делови отпорнији на топлоту обично предвиђени да преживе други пролаз.
Склоп компоненти кроз отвор (THT)
Конектори, велики електролитички кондензатори и други делови са пролазним отворима (THT) се убацују у позлаћене отворе након SMT-а. Постоје три уобичајена начина за њихово лемљење:
- Таласно лемљење: Плоча прелази преко таласа растопљеног лема који испуњава рупе - ефикасно за многе спојеве кроз рупе одједном.
- Селективно лемљење: Мала млазница лемља специфичне спојеве, идеално када се само неколико делова са пролазним рупом налази међу осетљивим SMT компонентама.
- Причвршћивање у облику лепка (интрузивно претварање): Паста се штампа у рупе, а делови кроз рупе се рефлуксују заједно са SMT-ом, елиминишући посебан корак лемљења на мешаним плочама.
- Ручно лемљење: за прототипове, делове необичан облика и мале количине.
Методе инспекције и испитивања склопова штампаних плоча
Верификација се дешава у слојевима, усклађеним са ризиком на табли:
| Метод | Шта проверава |
|---|---|
| АОИ (аутоматизовани оптички) | Присуство, поравнање, поларитет и видљиви дефекти лема |
| Рендгенски снимак (AXI) | Скривени спојеви испод BGA и QFN конектора; шупљине; премошћавање које не можете видети |
| ИКТ (тест у колу) | Вредности компоненти, прекиди/кратки спојеви преко мерних тачака или ексера |
| ФЦТ (функционални тест) | Плоча се понаша како би производ требало када се напаја и користи |
Типичан ток рада укључује AOI након рефлоуовања, X-зраке тамо где постоје делови са површинским низом, и ICT и/или FCT пре него што плоча напусти фабрику. Инспекција првог производа потписује прву израду серије.
Чишћење, премазивање и завршни кораци монтаже
- Чишћење: Ако је коришћен флукс растворљив у води или активирани флукс, плоча се пере и суши; нечисти остаци могу се оставити или очистити у зависности од потребе.
- Програмирање: Фирмвер се учитава у микроконтролере и меморију, било пре склапања или након тога у самом колу.
- Заштитни премаз: Заштитна фолија се наноси тамо где је производ изложен влаги, прашини или вибрацијама.
- Завршни преглед и паковање: последња визуелна и функционална провера, затим паковање безбедно за ESD, обележавање и евентуална интеграција у кутију.
Уобичајени дефекти склапања ПЦБ-а и њихови узроци
Већина дефеката штампаних плоча (PCBA) потиче од запремине пасте, профила преливања или дизајна отиска. Познавање узрока је оно што омогућава линији да спречи дефект уместо да само оштети плочу.
| Дефект | Типичан узрок | Превенција |
|---|---|---|
| Томбстонеинг (део чипа стоји усправно) | Неравномерно загревање подлоге или неједнака паста на две подлоге | Балансирајте величине јастучића/термалних јастучића; подесите зону намакања; једнаке отворе бленде |
| Премошћивање лемљења (кратки спојеви између иглица) | Превише пасте или превелики отвори за фини корак | Смањите величину отвора бленде; проверите шаблон; проверите са SPI |
| Хладан / туп зглоб | Вршна температура рефлукса је прениска или је време прекратко | Профил према спецификацији пасте; проверите зоне пећи |
| Празнине (гас заробљен у зглобу) | Испуштање флукса, лоше влажење, велики термални јастучићи | Дизајн вентилисане плочице/отвора; профилна рампа; проверити рендгенским снимком |
| Недовољно лемљење | Премало пасте, зачепљени или премали отвори | Повећајте отвор бленде; очистите шаблон; проверите притисак гумене шпатуле |
| Померање / искривљење компоненте | Грешка у постављању или плутање током преобликовања | Проверите тачност постављања; симетричне јастучиће; исправну количину пасте |
| Лемне куглице / перле | Прскање пасте, влага или пребрзо загревање | Подесите рампу; контролишите складиштење пасте; очистите шаблон |
Објашњење профила рефлов лемљења
Пећ за рефлов је срце SMT-а, а њен четворозонски термички профил је оно чему служе сви горе наведени кораци. Свака зона има своју сврху, а цео профил мора да одговара техничком листу пасте за лемљење и термалној маси плоче.
| Зона | Шта ради | Ако је погрешно |
|---|---|---|
| Прехеат | Појачава плочу контролисаном брзином | Пребрзо → прскање, куглице лема, термички шок |
| Соак | Уједначава температуру, активира флукс | Прекратко → неравномерно загревање, накупљање надгробних споменика |
| Рефлоу (врх) | Топи лем тако да кваси контактне плочице и формира спојеве | Прениско → хладни спојеви; превисоко → оштећени делови |
| Хлађење | Учвршћује спојеве у финозрнасту структуру | Преспоро → слаби, груби зглобови |
SMT наспрам склопа кроз рупу
| Аспект | СМТ | Кроз рупу |
|---|---|---|
| Монтажа | На површини, обе стране | Води кроз рупе |
| Густина | Високо, минијатуризовано | Доња |
| Механичка чврстоћа | Добро за мале делове | Најјачи — најбољи за конекторе |
| Proces | Одштампај, постави, преформулиши | Уметање, талас/селективно/PiP |
Већина плоча данас је мешовите технологије : SMT за већину компоненти и пролазне рупе за конекторе и делове под високим напрезањем.
Избор дизајна штампаних плоча за лакшу монтажу (DFA)
- Доставите комплетне, усклађене податке о BOM-у, центроиду и склопном цртежу.
- Недвосмислено означите поларитет, пин један, референтне ознаке и делове који не одговарају.
- Уравнотежите бакар и додајте термичко растерећење како би се делови равномерно загревали приликом рефлоуирања.
- Одржавајте одговарајући размак и празнину од ивица за постављање и евентуално причвршћивање таласа/селективних материјала.
- Приступ за тестирање дизајна — контактне плоче или заглавље — ако се планира ИКТ или ФЦТ.
Услуге монтаже штампаних плоча у компанији Highleap
Highleap Electronics (основана 2002. године) обавља SMT и монтажу кроз рупе са горе наведеним фазама инспекције и тестирања уграђеним у ток рада, од количина прототипа до запремине:
- ПЦБ склоп PCBA кључ у руке покривајући набавку кроз готове плоче.
- СМТ способност са финим кораком и БГА постављањем.
- Слојевита верификација: АОИ, рендген, функционално испитивање, свеобухватан преглед, i преглед првог чланка.
- Преглед DFA тако да се проблеми са монтажом откривају пре него што линија почне са радом.
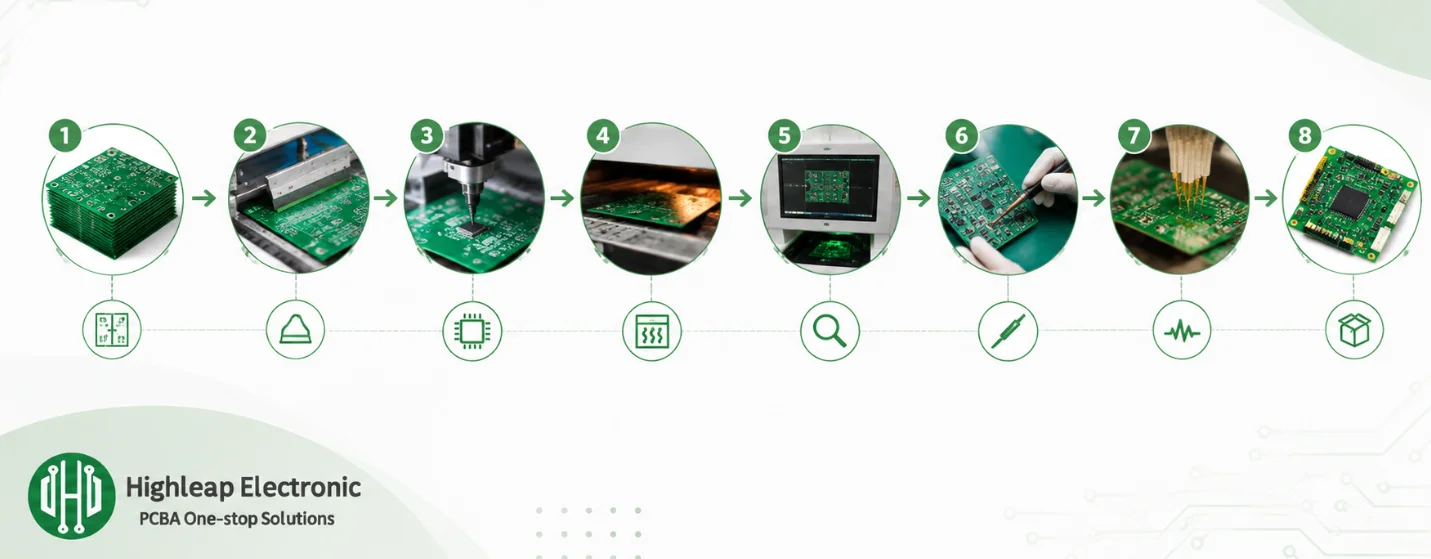
Слика 2. Детаљи процеса склапања штампане плоче
Честа питања о процесу склапања штампаних плоча
Који су главни кораци монтаже ПЦБ-а?
Штампање лемне пасте, инспекција пасте, узимање и постављање, рефлов, оптичка инспекција, лемљење кроз рупу, електрично и функционално испитивање, чишћење/премазивање и завршна инспекција и паковање.
Која је разлика између израде ПЦБ-а и монтаже ПЦБ-а?
Израда производи голу плочу; монтажа попуњава ту плочу компонентама како би се створила функционална PCBA. То су одвојени процеси, често у одвојеним фазама ланца снабдевања.
Шта је рефлов лемљење?
Процес топљења лемне пасте у пећи са контролисаном температуром како би се формирали спојеви између SMT компоненти и контактних плочица. Четворозонски термички профил (претходно загревање, намакање, поновно плављење, хлађење) је усклађен са пастом и плочом.
Зашто користити рендгенски преглед?
Пошто су BGA и QFN спојеви скривени испод кућишта и не могу се оптички видети, рендгенски снимак открива шупљине, мостове и недостајуће спојеве испод тих делова.
Да ли SMT и делови за пролаз кроз рупу могу бити на истој плочи?
Да — већина плоча је мешовите технологије. Прво се изводи SMT, а затим се делови кроз рупу додају таласним, селективним или пин-ин-паст лемљењем.
Да ли ми је потребно функционално тестирање за сваку поруџбину?
Не увек. Прототипови могу да се ослањају на AOI и визуелну проверу, док производне верзије обично додају ICT и/или FCT. Ускладите дубину тестирања са захтевима за поузданост производа.
О аутору
Ширли Леунг
Менаџер производа за PCB/PCBA и технички инжењер продаје
Ширли има 5 година практичног искуства у изради и монтажи штампаних плоча. Њена стручност обухвата сложене вишеслојне плоче, HDI структуре, набавку компоненти по принципу „кључ у руке“, SMT монтажу, тестирање и потпуну системску интеграцију.
Као технички саветник и специјалиста за продају, она пружа подршку купцима кроз смернице за управљање производњом (DFM), оптимизацију трошкова и планирање производње, помажући пројектима да ефикасно пређу од дизајна до масовне производње уз константан квалитет и благовремену испоруку.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Taconic RF 35 vs RO4350B PCB
СадржајRF-35 у односу на RO4350B Набавка и...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.