
Израда роботских штампаних плоча за материјале, слагање и контролу квалитета
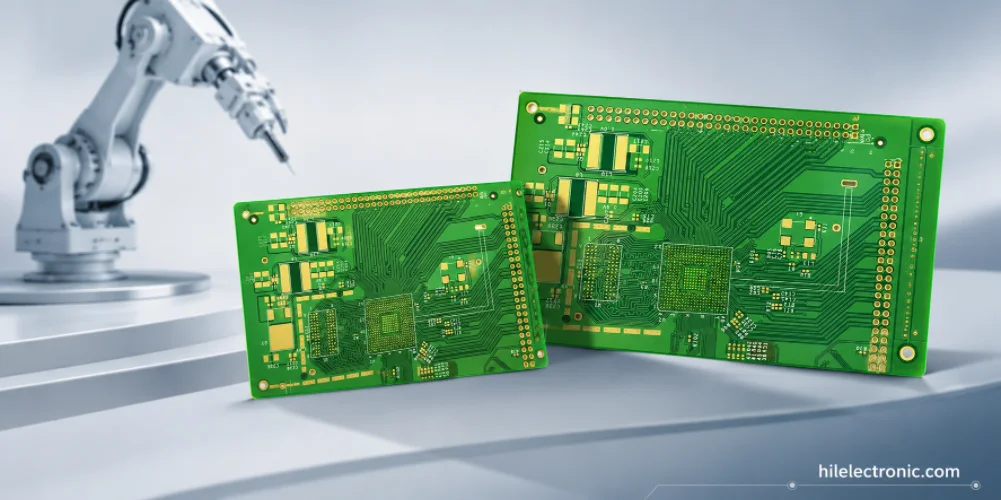
Израда голих плоча је место где почиње поузданост роботских штампаних плоча. Подлога, слагање, тежина бакра, структура пролаза, завршна обрада површине и дисциплина импедансе изабрани током израде постављају горњу границу за оно што монтажа и тестирање могу да понуде. Избори израде који су били адекватни за потрошачку електронику - танки стандардни FR-4, минимална тежина бакра, HASL завршна обрада - често нису довољни за роботику јер роботи раде у захтевнијим окружењима и захтевају дужи век трајања. Ова страница се посебно бави израдом роботских штампаних плоча: који избори подлоге и конструкције су заправо потребни роботским плочама, како се граде дисциплина слагања и импедансе и које праксе квалитета подржавају циљеве поузданости који су важни програмима роботике.
Израда голих плоча за роботику није само међукорак ка изради штампаних плоча (PCBA). Управо ту се уклапа значајан део дугорочне поузданости. Стопа шупљина у микропрелазима на HDI контролеру мотора одређује да ли ће погон преживети десет година термичког циклуса. Квалитет јаког нагризања бакра одређује да ли фазне струје теку без врућих тачака. Толеранција импедансе на брзим плочама за видео одређује да ли веза камере остаје стабилна током температуре. Правилна израда у време пројектовања значи одређивање правих конструкција, проверу процесних могућности произвођача и одустајање од подразумеваних избора који би угрозили поузданост.
The general framework for robot PCB fabrication runs from stack-up planning through material selection, layer-by-layer construction, and bare-board verification. Each stage has documented practices that a mature fabricator follows consistently. Programs that verify these practices at supplier evaluation build long-term supply confidence; programs that skip verification sometimes discover process gaps at first article or first field failure. The robot PCB manufacturer evaluation connects the robot’s actual board and test requirements with evidence of fabrication, assembly and configuration control from the proposed supplier.
Шта разликује израду роботских штампаних плоча од израде потрошачке електронике
Одлуке о изради постављају горњу границу поузданости пре почетка монтаже
Склапање може да верификује и оптерети плочу, али не може да поправи лош избор ламината, маргиналну структуру виа, недовољну дебљину бакра или неконтролисану импедансу. Израда штампаних плоча помоћу робота стога треба да се разматра као дисциплина поузданости: слагање, материјал, баланс бакра, технологија виа, завршна обрада површине и верификација голе плоче морају да одговарају електричној и механичкој мисији плоче.
Израда штампаних плоча од стране робота разликује се од израде штампаних плоча за потрошаче јер један робот комбинује типове плоча које производња за потрошаче држи у одвојеним производним линијама. Плоча за погон мотора захтева тешки бакар и специфичан слој отпоран на рефлов; рачунарска плоча захтева HDI конструкцију и подлогу са малим губицима; међусобно повезана рука са крутим флексибилним краком захтева полиимид плус бакар отпоран на динамичку флексибилност. Израда ове три врсте у истом програму значи да произвођач истовремено одржава све три процесне могућности. Специфичне карактеристике које чине израду робота захтевном су:
- Мешовита конструкција по програму: Један робот обично захтева више типова конструкција на својим неколико плоча. Произвођач обрађује сваку конструкцију са сопственом процесном дисциплином; консолидација код једног произвођача штеди логистичке трошкове, али захтева широке могућности.
- Конзистентност од плоче до плоче: Плоче различитих конструкција морају се механички и електрично интегрисати. Дисциплина толеранције међу конструкцијама је важнија код роботике него код потрошачких производа са једном плочом.
- Циљеви поузданости: Роботи обично раде годинама. Квалитет израде — пријањање бакра, квалитет позлаћења, интегритет ламината — одређује дугорочну поузданост више него што то могу открити краткорочни тестови.
- Регулаторна следљивост: Индустријски и медицински роботи захтевају документоване записе о процесу производње. Следљивост серије, сертификација материјала и евиденција контроле процеса подржавају подношење захтева за сертификацију од стране купаца.
Ове карактеристике померају израду од трансакционе куповине робе ка односу инжењерског партнерства. Програми који третирају израду роботских штампаних плоча као набавку робе рутински откривају разлике при првом квару производа или првог кварa на терену. Ова страница покрива шта заправо подразумева израда роботских штампаних плоча и шта треба навести приликом објављивања датотека.
Избор подлоге: Стандардни FR-4, висок Tg, средњи губици, ниски губици, крут-флексибилни полиимид
Ускладите ламинат са брзином сигнала, термичким оптерећењем и радним окружењем
Стандардни FR-4 може бити исправан за сензорске и опште контролне плоче, док FR-4 са високим Tg, ламинат са средњим губицима, ламинат са малим губицима, полиимид или конструкција са металним језгром могу бити оправдани негде другде. Грешка је што се не користи стандардни FR-4; грешка је што се користи подразумевано на плочама чији захтеви за губитке, топлоту, савијање или век трајања превазилазе те захтеве.
Избор подлоге на штампаним плочама за роботе се састоји од пет главних категорија, у зависности од тога шта одређена плоча треба да ради. Цена подлоге варира отприлике 20 пута од дна до врха распона, тако да прави избор по плочи значајно утиче на буџет трошкова програма. Главне категорије подлога које се користе у роботици су:
- Стандард ФР-4: Tg 130-140 °C. Одговарајуће за контролне плоче, сензорске интерфејсе, комуникационе плоче које раде у окружењима са контролисаном температуром. Исплативо и широко подржано. Обухваћено водичем за анализу трошкова штампаних плоча робота.
- Високотемпературни FR-4: Tg 170 °C или више. Стандард за плоче са моторним погоном где компоненте у близини рефлоуовања захтевају термичку маргину; стандард за плоче које раде у широком температурном опсегу. Умерена премија у цени у односу на стандардни FR-4.
- Ламинат са средњим губитком (класа М4): Умерено побољшање губитка високих фреквенција. Уобичајено на плочама које комбинују брзе дигиталне и општенаменске аналогне сигнале. Отприлике 3-5 пута већа цена од стандардне FR-4 цене.
- Ламинат са малим губицима (M6, M7): Користи се на картицама за видео, вештачку интелигенцију и комуникацију велике брзине где интегритет сигнала при вишегигабитним брзинама захтева мале диелектричне губитке. Отприлике 6-9 пута већа од стандардне цене FR-4.
- Полиимид (флексибилни делови): потребно за круто-флексибилну интеграцију и динамички-флексибилне примене. Цена варира у зависности од специфичне врсте полиимида и врсте бакра.
Поред ових пет, специјализоване примене повремено користе специјалне ламинатне подлоге са малим губицима за РФ рад, штампане плоче са металним језгром за ЛЕД осветљење или погоне мотора велике снаге и подлоге на бази ПТФЕ-а за најзахтевније РФ примене. Избор подлоге у време пројектовања утиче и на трошкове и на време испоруке; промене након замрзавања дизајна обично захтевају поновно окретање.
Планирање бројања слојева и слагања за роботске плоче
Stackup је објекат дизајна система, а не само излаз произвођача
Тим за инжењеринг робота треба да дефинише референтне равни, циљеве импедансе, суседство равни напајања, зоне изолације и стратегију повратне струје пре него што се дизајн објави. Допуштање да се проблем слагања реши само у фази понуде често ствара касна изненађења: промене импедансе, замене материјала, скокове у броју слојева или компромисе у рутирању.
Број слојева и слагање на штампаним плочама робота зависе од специфичне функције плоче. Једноставан сензорски интерфејс може захтевати 4 слоја; компактни контролер погона мотора 6-8; плоча за вештачку интелигенцију 12-16; захтевна плоча за визуелизацију са брзим интерфејсима 14-20. Разумевање шта покреће број слојева избегава претерано специфициранје. Типични покретачи су:
- Густина усмеравања сигнала: број пинова компоненте подељен расположивом површином канала за усмеравање. Фино-раздвојено BGA распршивање множи густину усмеравања; дистрибуирани једноставни делови је смањују.
- Захтеви за напајање: одвојене шине за напајање аналогних, дигиталних, моторних погона и сензора. Свака шина захтева свој пар равни за чисту дистрибуцију.
- Референтне равни тла: Сигнали велике брзине захтевају континуирану референцу на земљу на суседним слојевима. Број слојева понекад расте само да би се обезбедили референтни слојеви за интегритет сигнала.
- Зоне контроле импедансе: Различите класе мрежа на различитим циљним импедансама понекад захтевају различите дебљине подлоге, што утиче на конструкцију наслага.
- HDI микровијални слојеви: Сваки слој микровија додаје циклус израде. Структура накупљања (1-N-1, 2-N-2, било који слој) утиче на буџет за број слојева. Обрађено на страници са водичем за пројектовање HDI штампаних плоча за роботику.
Stack-up drawings should specify per-layer copper weight, dielectric thickness and material, finished board thickness, and impedance targets per net class. Suppliers without a clear stack-up drawing default to their own interpretation, which may not match design intent. Programs that provide detailed stack-up drawings avoid interpretation errors; programs that don’t sometimes discover mismatch at first article. The guidance on designing the robot PCB architecture helps separate system-level choices from the stackup, copper and interface data that the board manufacturer needs.

Тежина бакра, структура виа и избор површинске обраде
Избор бакра и пролаза мора бити валидиран у односу на струју и топлоту
Плоче за напајање робота и моторе могу да носе струје које чине генеричка правила ширине трага непоузданим. Тешки бакар, изливени бакар, спајани отвори, пресовани терминали, термички отвори и локално ширење топлоте треба да се процењују заједно. Циљ није само једнократно преносити вршну струју; циљ је преносити струју профила мисије током целог животног века без локализованог прегревања.
Тежина бакра, структура вија и завршна обрада површине су три избора у производњи који заједно чине велики део варијација трошкова производње. Постизање тачног резултата на свакој плочи је важније од постизања тачног резултата на свим плочама. Избори које треба намерно направити су:
- Тежина бакра: Спољна основна линија од 1 грама за сигнал и рад са ниском струјом; 2 грама за умерени погон мотора и дистрибуцију снаге; 4 грама или више за погоне са високом струјом. Унутрашњи слојеви су обично половина спољашњег. Покривени са стране тешка бакарна роботска штампана плоча страница водича за дизајн.
- Преко структуре: пролазе кроз рупе за стандардне вишеслојне спојеве; слепе или закопане пролазе где је потребна ефикасност рутирања; микропролазе за BGA распршивање са финим кораком на HDI плочама; пролаз у контактној површини са попуњавањем и планаризацијом где је потребан BGA распршивање. Покривено на Штампана плоча путем водича за избор и поузданост Водич.
- Завршно: HASL је адекватан за радове са крупним кораком и осетљивим трошковима; ENIG је потребан за BGA са финим кораком и дуг век трајања; ENEPIG за најзахтевнија окружења са финим кораком и корозивним срединама; OSP за примене са кратким роком трајања, осетљивим на трошкове.
- Маска за лемљење: Стандардно зелена са контактним површинама са дефинисаном маском за лемљење (SMD) или без маске за лемљење (NSMD). Избор боје је углавном козметички; специфичне примене повремено захтевају црну или белу из оптичких разлога.
- Силксцреен: ознаке референци компоненти, индикатори поларитета, референтне ознаке, ревизија плоче и све регулаторне ознаке. Стандардно бела; повремено жута или црна за контраст на маски која није зелена.
Комбинација избора значајно утиче на трошкове израде. Стандардна FR-4 плоча са 1 грама бакра, пролазним отворима и HASL завршном обрадом је референтна јефтинија опција. Плоча са 4 грама бакра, слепим пролазима, ENIG-ом и контролисаном импедансом може коштати 5-10 пута више по квадратном центиметру. Усклађивање избора са оним што плочи заиста треба — а не подразумевано коришћење опција са максималним могућностима — чува буџет трошкова.
Контролисано тестирање импедансе и поузданости за брзе плоче
Брза верификација треба да укључује купоне, не само намеру распореда
Мреже са контролисаном импедансом за камере, Ethernet, PCIe, MIPI, USB и брзу меморију захтевају купоне за импедансу и доказе о контроли процеса. Сама намера распореда не гарантује произведену плочу. Прихваћена толеранција, локација купона, избор материјала и TDR извештај треба да буду део пакета за пуштање у рад са производњом.
Контролисана импеданса је потребна на плочама са брзим интерфејсима (PCIe, DDR меморија, MIPI CSI-2, гигабитни Ethernet, USB 3.x). Толеранција и верификација импедансе утичу и на трошкове производње и на дугорочну поузданост. Стандардна пракса производње плоча са контролисаном импедансом укључује:
- Спецификација циљне импедансе: по класи мреже у цртежу слоја. Стандардни једнострани од 50 Ω, диференцијални од 100 Ω; специјални циљеви на неким интерфејсима.
- Циљ толеранције: ±10% стандардно, ±7% или ±5% на захтевним дизајнима. Ужа толеранција захтева бољу контролу процеса израде и повећава трошкове.
- Дизајн пробног купона: купони на сваком панелу са репрезентативним мрежним структурама. Произвођач мери импедансу на купонима по лоту; плоче се испоручују са приложеним подацима о купонима.
- Верификација TDR-а: Мерења рефлектометрије у временском домену по класи мреже на купонима. Стандардна верификација на плочама са контролисаном импедансом. Подаци су достављени као запис о изради.
- Узорковање попречног пресека: повремена деструктивна испитивања узорака ради провере да ли стварна конструкција слојева одговара цртежу. Чешће код сложених HDI или тамо где су захтеви за поузданошћу високи.
Тестирање поузданости током квалификације дизајна додаје поверење у дугорочне перформансе. Термичко циклирање на узорцима (типично 500-1000 циклуса на -55 °C до +125 °C) оптерећује лемљене спојеве и открива маргиналне дизајне. Намакање у влаги открива проблеме са поузданошћу изазвану влагом. Програми који циљају дуг век трајања улажу у квалификациона испитивања; програми са кратким циљевима века трајања често могу прескочити формалну квалификацију. Покривеност усклађена са захтевима за поузданост је општа дисциплина. Водич за тестирање и инспекцију електронике покрива целокупни приступ.
Праксе квалитета израде: IPC-A-600, AOI, електрични тест, попречни пресек
Записи о квалитету омогућавају поновљивост израде кроз ревизије и серије
AOI, електрични тест, анализа попречног пресека, провере лемљивости, сертификати материјала и праћење серије нису додатни папиролошки трошкови у програмима роботике. Они стварају доказе потребне за поређење серија, истраживање кварова, подршку сертификацији и избегавање одступања процеса зависног од добављача.
Квалитет израде роботских штампаних плоча (PCB) се показује на PCBA тесту и касније у употреби. Дефекти у изради који прођу тест голе плоче понекад узрокују проблеме у склапању (маргиналне контактне плочице које се подижу, дефекти маске лема који остављају бакар изложен) или дугорочне проблеме са поузданошћу (микропролазне шупљине које отказују након термичког циклирања, маргинална импеданса која временом деградира интегритет сигнала). Праксе квалитета које чине израду поузданом укључују:
- IPC-A-600 израда: Класа 2 је основна за комерцијалну употребу; Класа 3 за високу поузданост. Класа 3 захтева строжу контролу процеса у свакој категорији производње.
- Аутоматизована оптичка инспекција: Свака плоча се скенира на површинске недостатке. Стандардна пракса; открива очигледне недостатке пре испоруке.
- Електрични тест: Тест летеће сонде или причвршћивача на свакој плочи. Проверава континуитет и изолацију на свим мрежама.
- Тест импедансног купона: по лоту на плочама са контролисаном импедансом. Пружа евиденцију да конструкција наслага испуњава циљ импедансе.
- Узорковање попречног пресека: деструктивна верификација стварне конструкције слојева на узорцима плоча. Стандардно за производњу класе 3; повремено за класу 2 са строгим захтевима за поузданост.
- Сертификати материјала: сертификати о лотовима подлоге, сертификати о бакарним фолијама и сертификати о препрезима који се могу пратити до производне лоте. Подржава подношење сертификације купаца где је то потребно.
Програми који одређују праксе квалитета у понуди добијају конзистентне резултате; програми који прихватају подразумеване одлуке добављача понекад открију недостатке већ у првом производу. Процес прегледа DFM-а за PCB плоче током производње открива проблеме пре производње; процес производње вишеслојних штампаних плоча покрива оквир процеса.
Могућност израде штампаних плоча робота и захтеви за документацију
Способности добављача треба проверити у односу на тачну мешавину грађевинског материјала
Добављач који може да направи једноставну вишеслојну контролну плочу можда није погодан за програм са HDI рачунарством, тешким бакарним моторним погоном, крутим-флексибилним рукама и видео везама са малим губицима. Квалификација треба да потврди тачну комбинацију конструкција које су роботу потребне, а не генеричку листу могућности штампане плоче.
Хајлипова производња за роботику покрива технолошку комбинацију коју користе програми за роботе, са процесном дисциплином која подржава поузданост током целог животног века. Израда се одвија интерно, а не усмерава се на треће стране, тако да контрола квалитета остаје на једном месту. Специфичне категорије производње укључују:
- Вишеслојни 4-32 слоја: стандардни FR-4 кроз ламинат са малим губицима. Број слојева усклађен са дизајном.
- ХДИ конструкција: 1-N-1 кроз накупљање било ког слоја. Микровија на 100-150 µm; наслагане и степенасте структуре.
- Круто-флексибилно: Статички флексибилна и динамички флексибилна конструкција. Полимид без лепка са ваљаним жареним бакром за примене са дугим веком трајања.
- Тешки бакар: до 6 грама спољашњег стандарда, тежег након консултације. Мешовито слагање (тешки спољашњи плус стандардни унутрашњи) уобичајено на плочама погона.
- Контролисана импеданса: ±10% стандардно, ±7% и ±5% на захтев. Купони за испитивање импедансе по панелу.
- Метално језгро: Алуминијумска и бакарна основна плоча за ЛЕД диоде и погонске моторе велике снаге.
- Завршно: HASL, ENIG, ENEPIG, OSP стандард. Специјалне завршне обраде на захтев.
Програми који пружају комплетне пакете дизајна добијају бржи одговор у производњи. Програми који пружају делимичне пакете добијају циклусе појашњења који додају дане по циклусу. Рад са Highleap-овим тимом за производњу, од прототипа до производње, чува институционално знање током животног циклуса програма. Водич за анализу трошкова роботских штампаних плоча покрива димензије трошкова, а страница за избор произвођача роботских штампаних плоча покрива општу процену добављача.
Честа питања о изради роботских штампаних плоча
Шта је израда роботских штампаних плоча (PCB)?
Израда роботских штампаних плоча је процес производње голих плоча за роботску електронику. Укључује избор материјала, ламинацију, бушење, позлаћивање, снимање, нагризање, маску за лемљење, завршну обраду површине, усмеравање, електрично испитивање и контролу квалитета пре него што се компоненте склопе.
Која је подлога најбоља за роботске ПЦБ-ове?
Не постоји једна најбоља подлога. Стандардни FR-4 је погодан за многе контролне и сензорске плоче; FR-4 са високом температуром грејања је користан за топлија окружења; ламинати са малим губицима подржавају брзу визију и рачунарство; полиимид подржава флексибилност и чврстоћу; метално језгро подржава велика термичка оптерећења.
Када би роботска штампана плоча требало да користи тешки бакар?
Тешки бакар је погодан када плоча носи сталну струју мотора, батерије или дистрибуције напајања коју стандардни бакар не може да поднесе са довољном термичком маргином. Уобичајен је на штампаним плочама за управљање моторима, плочама за дистрибуцију напајања, интерфејсима батерија и плочама актуатора високе струје.
Да ли су микропролазе поуздане у роботским штампаним плочама?
Микропролази могу бити поуздани када произвођач контролише ласерско бушење, позлаћивање, пуњење пролаза, ламинирање и инспекцију. Ризик од поузданости се повећава код наслаганих структура, високих термичких циклуса и лоше контроле процеса. Критични програми роботике треба да прецизирају доказе о инспекцији и квалификацији.
Коју површинску завршну обраду треба да користе роботске штампане плоче?
ENIG је уобичајен за SMT плоче финог корака, BGA, дуг век трајања и поуздану лемљивост. HASL може да функционише за грубе, јефтине плоче, али је мање погодан за делове финог корака. ENEPIG се може користити за захтевно спајање, корозију или захтеве за врхунску поузданост.
Да ли свим роботским штампаним плочама је потребна контролисана импеданса?
Не. Контролисана импеданса је потребна за брзе интерфејсе као што су Ethernet, USB, PCIe, MIPI, DDR, LVDS и неке везе са камерама. Сензорске или напајајуће плоче са малом брзином можда неће бити потребне. Захтев треба да буде подешен по класи мреже, а не по плочи подразумевано.
Које су толеранције израде најважније за роботске штампане плоче?
Важне толеранције укључују обрис плоче, величину отвора, дебљину бакра, регистрацију маске за лемљење, импедансу, превлаку, контролисане карактеристике дубине, подручја савијања и локације конектора. Механичка интеграција често чини толеранције обриса и конектора посебно важним код робота.
Шта треба проверити пре објављивања датотека за израду роботских штампаних плоча?
Проверите слагање, класе импедансе, описе материјала, тежину бакра, структуру пролаза, табеле бушења, прстенасти прстен, пузну стазу/размак, термичко растерећење, панелизацију, завршну обраду површине, напомене о маски за лемљење, усмеравање контролисане дубине и цртеже израде.
О аутору
Чарлс Л
Инжењер за CAM и производњу штампаних плоча у компанији Highleap Electronics
Чарлс има преко 10 година искуства у CAM инжењерингу штампаних плоча и производњи електронике, специјализован за верификацију PCB датотека, DFM анализу и припрему производње за вишеслојне, HDI, RF и брзе плоче. Вешто користи Genesis, InCAM и CAM350, што га чини прецизним, стабилним процесима и високим приносом у производњи.
У компанији Highleap Electronics, он се фокусира на оптимизацију процеса и процену производности како би помогао купцима да смање ризике, скрате рокове испоруке и постигну поуздане резултате производње.

Препоручени Поруке
База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...

Taconic RF 35 vs RO4350B PCB
СадржајRF-35 у односу на RO4350B Набавка и...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.