
Панелизација малих штампаних плоча: Дизајн низа и депанелизација
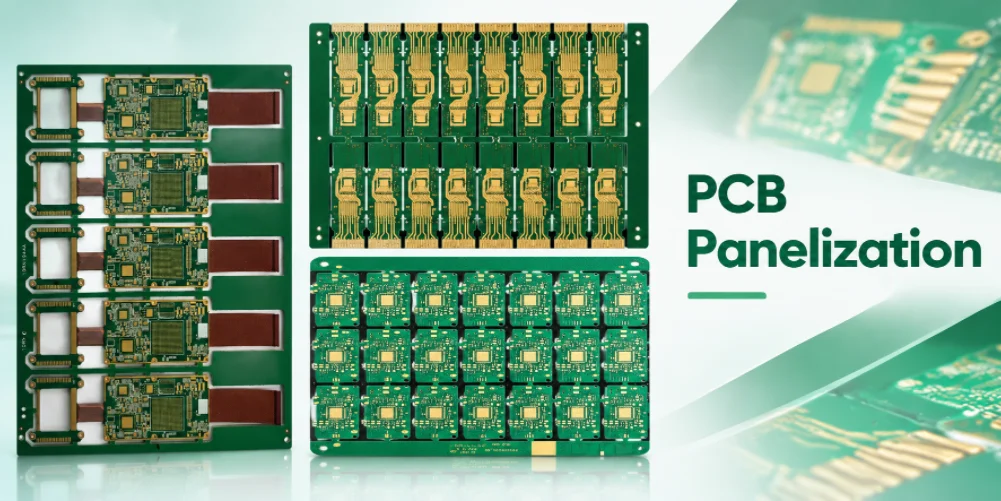
Замислите коло димензија 26 × 18 мм које мора проћи кроз штампање шаблона и „pick-and-place“ пре него што се раздвоји на појединачне плоче. Гушћи низ може изгледати јефтиније у CAD-у, али би могао бити тежи за подупирање, испитивање или растављање панела. То је практични изазов који стоји иза малих панелизација штампаних плоча.
Овде градимо два низа од исте хипотетичке плоче: распоред од 12 и распоред од 16. Аритметика је једноставна; инжењерска одлука није. Стање завршне ивице, шине за алате, подршка за склапање и формат испоруке могу надмашити мали добитак у геометријској искоришћењу.
Димензије у примеру су илустративни улази, а не ограничења стандардног процеса Highleap-а . За уводну терминологију, погледајте наш преглед панелизације штампаних плоча ; доле приказани радни дизајн је намењен за преглед и од стране произвођача и од стране SMT асемблера.
МАЛЕ ПЛАЋАНЕ ПЛОЧЕ
Планирате мали низ ПЦБ-а за СМТ?
Поделите обрис штампане плоче, процес монтаже, преференције раздвајања, количину и ограничења руковања за преглед панелизације.
Захтевајте понуду за панелизацију →Дефинишите задатак панела пре цртања низа
Пре цртања низа, утврдите где ће се плоче руковати као спојена група. Да ли се панел користи само у изради штампаних плоча, кроз SMT рефлов, кроз инспекцију или чак током транспорта? То нису исти захтеви. Произвођач плоча без плоче може преферирати један распоред радне плоче, док монтажеру требају мањи преносиви низови са шинама, фидуцијалима и рупама за алате. Коначно купцу могу бити потребни појединачни делови са чистом, димензионално контролисаном ивом.
Обрис плоче одређује где се могу додати привремени мостови. На пример, мала штампана плоча оптичког модула може имати контактну ивицу конектора, рупе за монтажу, компоненте близу обода и необично танку подлогу. Ниједна од тих ивица не би требало аутоматски да добије језичак за ломљење. Одобрена зона без језичка може бити неопходна где год би остатак ломљења могао утицати на кућиште или спојни конектор. Основни процес контакта објашњен је у производњи штампаних плоча са тврдим златним прстима.
Прикупите шест улазних података пре него што покушате да направите распоред
| Улазни | Одлука коју омогућава |
|---|---|
| X/Y обрис и толеранција завршене ПЦБ плоче | Колико јединица одговара и које ивице не могу да толеришу језичак |
| Дебљина плоче, материјал, расподела бакра | Да ли је изводљива жљебљена линија или усмерена мрежа и како се спојени низ понаша механички |
| Компоненте и препуст конектора | Минимални растојање од суседа и забрањени положаји шина |
| Ограничења SMT опреме | Правац кретања панела, подршка ивица, потребне референтне ознаке и алати |
| Метод раздвајања и прихватљиво стање ивица | Локација језичка, смер V-резике и инспекција након раздвајања |
| Стање испоруке и идентификација лота | Да ли шине остају, колико добрих кола се рачуна као пошиљка и како се поступа са одбаченим производима |
Производно издање такође треба да идентификује ко одобрава коначни низ склопова. Ако власник дизајна замрзне шине панела без прегледа монтажера, резултујући панел може бити добар за израду, али лош за штампање лемном пастом или одвајање од панела.
Решен пример: Упоредите низ од 12 и 16 редова
Све димензије испод су претпоставке за подучавање прорачуна — нису наведена ограничења линије Highleap или стандардне ширине шина. Замислите контролну штампану плочу димензија 26 mm × 18 mm. Претпоставимо да асемблер привремено прихвата шину за руковање од 8 mm са сваке стране правоугаоног низа, а предложена шема са усмереним језичцима захтева номинални размак од 2 mm између суседних обриса плоче. Златни контакт на једној ивици од 26 mm је означен као ивица без језичка/без жлеба. Ради једноставности, претпоставимо једну оријентацију плоче за сваки предлог.
За правилан низ од N колона и M редова, спољашња омотач је:
Ширина низа = N × ширина плоче + (N − 1) × размак између плоча + две бочне шине.
Висина низа = M × висина плоче + (M − 1) × размак између плоча + две крајње шине.
Геометријски разломак површине плоче је (N × M × површина једне плоче) ÷ укупна површина омотача низа. Ово је само индикатор распореда , а не искоришћење фабричког ламината, јер производне плоче, тест купони, маргине алата и отпад из процеса нису укључени.
Кандидат А: 3 колоне × 4 реда, 12 кругова
- Ширина: 3 × 26 + 2 × 2 + 2 × 8 = КСНУМКС мм,.
- Висина: 4 × 18 + 3 × 2 + 2 × 8 = КСНУМКС мм,.
- Укупан правоугаоник: 98 × 94 = КСНУМКС ммИ.
- Дванаест завршених површина плоче: 12 × (26 × 18) = КСНУМКС ммИ.
- Геометријски разломак површине плоче: 5,616 ÷ 9,212 ≈ 100%.
Кандидат Б: 4 колоне × 4 реда, 16 кругова
- Ширина: 4 × 26 + 3 × 2 + 16 = КСНУМКС мм,.
- Висина: 4 × 18 + 3 × 2 + 16 = КСНУМКС мм,.
- Укупан правоугаоник: 126 × 94 = КСНУМКС ммИ.
- Шеснаест завршених површина плоче: 16 × 468 = КСНУМКС ммИ.
- Геометријски разломак површине плоче: 7,488 ÷ 11,844 ≈ 100%.
| Мера одлучивања | Низ 3 × 4 | Низ 4 × 4 | Шта нам то заправо говори |
|---|---|---|---|
| Број дасака | 12 | 16 | Више кола по низу, не аутоматски више добрих кола |
| Укупни омотач | КСНУМКС × КСНУМКС мм | КСНУМКС × КСНУМКС мм | Мора да одговара стварном транспортеру и кућишту уређаја |
| Разломак површине геометријске плоче | 100% | 100% | Мало гушћи распоред; није понуда трошкова |
| Стратегија критичне ивице | За преглед | За преглед | Контактна ивица мора остати изван оштећења од пробијања или усмеравања |
| Крутост панела током руковања | Захтева валидацију | Захтева валидацију | Дуже решетке се могу савијати у зависности од структуре језичка и шине |
| Процењени проток рада или SMT-а | Није успостављена | Није успостављена | Потребна је опрема, време циклуса и подаци о тестирању |
Инжењерски закључак: Кандидат Б користи претпостављени правоугаоник мало ефикасније, али то није довољан доказ за његово ослобађање. Проверите да ли 126 мм одговара одобреном транспортеру и носачу шаблона, да ли је крутост шине довољна кроз рефлукс и да ли алат за одвајање панела може да приступи свакој тачки лома. Кандидат А може и даље бити јефтинији по прихваћеном склопу ако шири панел изазива недостатке или време руковања. Ова разлика постаје кључна за оптимизацију панела у масовној производњи.
Изаберите V-бодовање или рутирање помоћу табулатора према ризику од ивице
Не постоји један најбољи метод раздвајања за сваку малу штампану плочу. То зависи од геометрије обриса, бакра и заштите компоненти, материјала/дебљине и саме машине за одвајање панела. Ово је посебно важно тамо где се модули уклапају у чврсто контролисана кућишта.
V-бодовање: ефикасно само тамо где геометрија то дозвољава
Линије V-зареза фаворизују равне путање раздвајања које може подржати процес зарезивања произвођача. Оне могу смањити отпад или кораке руковања за одговарајуће правоугаоне плоче. Међутим, плоча са зарезом задржава контролисану резидуалну мрежу и захтева компатибилан метод раздвајања. Савијање може наметнути напрезање на оближње лемљене спојеве или крхке компоненте, тако да склоп са керамичким кондензаторима монтираним на ивици или уређајима са финим кораком захтева експлицитан преглед напона. Правац зарезивања, континуитет линије, конструкција плоче и прихватљивост завршне ивице треба да буду одобрени - а не претпостављени на основу номиналне дубине зарезивања копиране из другог производа.
Рутирање табовима: већа слобода на ивицама, више локалних одлука
Фрезовани обрис са одвојивим језичцима може заштитити неправилне или прецизне ивице, али дизајнер мора да одлучи где се сваки језичак налази, колико је широк, који распоред рупа (ако постоји) се користи и како се рукује преосталим остатком/сведоком. Језичак поред контакта на ивици картице може створити неприхватљиву избочину након одвајања. Превише фрезираних отвора такође може ослабити панел пре SMT-а. Водич за депанелизацију пружа основне информације о третманима перфорираних језичака; коначне величине морају бити одобрене у складу са стварним могућностима радионице и монтажера.
Хибридни аранжмани: могући, али не аутоматски једноставнији
Неки дизајни комбинују равне жлебове на једној оси са глодањем за посебне ивице. Хибридна плоча може бити практична, али повећава потребу за недвосмисленим цртежима и компатибилним алатима. Немојте наводити такву комбинацију само да бисте тврдили бољу искоришћење; требало би да реши проверени проблем руковања или квалитета ивица.
Потребан вам је преглед низа малих штампаних плоча? Поделите скицу штампане плоче, предложени низ, потребе за монтажним шинама и ограничења у вези са демонтажом панела.
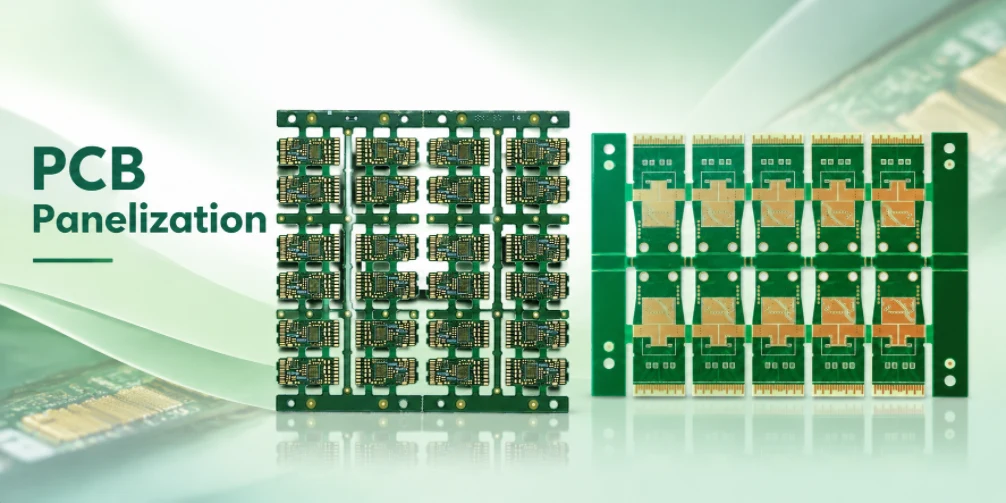
Мале ПЦБ плоче за склапање и раздвајање компоненти
Заједно дизајнирајте шине за алате и SMT подршку
Шина није само одбачени ламинат. Може бити неопходна за подршку транспортера, стезање и идентификацију. Али њена локација и димензије морају одговарати опреми која ће штампати лепак, постављати делове и прегледати склоп. Шине могу носити ознаке панела, рупе за алате, ознаке бар-кода/лота или референце тестова; те карактеристике нису заменљиве.
Глобални фидуцијали помажу систему за постављање да одреди положај и ротацију низа. Локални фидуцијали , када је потребно, побољшавају препознавање специфичних операција са финим кораком. Рупе за алате механички лоцирају панел у причвршћивачу. Монтер треба да обезбеди бројање, координате и захтеве за задржавање – не постоји разуман универзални шаблон шине/фидуцијала за сваку SMT линију.
Крутост панела заслужује директну проверу. Плоча може бити мала, али перфорирани, углавном усмерени низ од 16 делова може се понашати другачије од чврстог правоугаоног панела. Размотрите где се доња страна може ослонити током штампања, где топлота може изазвати привремену деформацију и како тешки конектори или вишеструки пролази рефлоуовања мењају руковање. Чланак о захтевима за SMT панелизацију компаније Highleap покрива те опште проблеме на страни склапања; одлука је овде да се оне примене на специфични цртеж мале плоче.
Заштитите критичне ивице након депанелирања
За утикач оптички модул, један мали дефект ивице може бити непропорционално важан. Регион контактног прста може захтевати прецизну регистрацију и завршно скошавање; неконтролисано одломљени језичак или лоше паковање могу оштетити ту геометрију. Разуман редослед прихватања је: прегледати панел на оштећења од обраде; уклонити панел одобреном техником; прегледати критичну ивицу на неравнине, ломљење влакана и остатке језичка; проверити сваку димензију идентификовану као критичну; затим паковати на начин који спречава абразију од контакта до контакта.
На цртежу за пријем треба да пише које се коначно стање мери. „Нема грубих ивица“ је субјективно. „Нема остатака језичка на ивици E1; прегледајте профил готовог конектора према цртежу MC-02“ је ближе употребљивом захтеву, под условом да референцирани цртеж заиста дефинише геометрију и приступ мерењу. Не тврдите да је V-резултат забрањен за сваку PCB плочу високобрзинског модула; прихватљив процес је онај који је валидиран у односу на његову структуру и омотач конектора.
Контролна листа за цртање панела: ослободите низ као засебну контролисану ставку
- Број дела, ревизија и референце на контуре једноколонског система.
- ИД и ревизија низа, X-по-Y мапа, оријентације и укупна завршена омотач низа.
- Одобрени размаци, шине, изрези, рупе за алате и референтне тачке.
- Предложена метода одвајања, координате језичка, ивице без језичка/без бодовања и коначни услови ивице.
- Претпоставке о SMT подршци/фиксирању и да ли склопљене плоче остају у панелу ради инспекције или програмирања.
- Руковање неисправним положајем, идентификација и дозвољено стање испоруке.
- Ко је овлашћен да одобри измене низа након што је производња квалификована.
Последње две тачке се често изгубе између израде и куповине. Инжењерски цртеж може да каже „12-up“, али купац може да наручи 1,000 појединачних плоча и очекује комплетне низове од 12-up. Аритметичке импликације и импликације прихватања објашњене су у одељку Испорука комплета штампаних плоча и панелизација.
Ослободите низ тек након практичног поређења
Пре него што се одлучите за пример са 12 или 16 плоча, затражите преглед од стране асемблера који обухвата транспорт, носач штампања/шаблона, препуст компоненти, AOI и опрему за одвајање панела. Затражите преглед DFM-а израде за размаке између трака, шине, регистрацију бакра и било какву ивицу позлаћивања/контакта. Затим упоредите стварне процене времена циклуса, очекиване излазе прихваћених плоча, трошкове низа и сценарије кварова.
Корисна завршна напомена је: „Распоред низа је одобрен за наведени процес произвођача и монтажера; промене оријентације, одвојивих језичака, шина, критичне ивице или количине по низу захтевају документовани преглед.“ Ово избегава третирање распореда панела као безначајног детаља куповине.
Честа питања о панелизацији малих штампаних плоча
Да ли стављање више ситних плоча у панел увек смањује трошкове?
Не. Може смањити руковање по колу или маргинални отпад у распореду, али може повећати рад на усмеравању, проблеме са крутоћом, оштећења од одвајања панела или изложеност одбацивању. Упоредите добре јединице и трошкове производње, не само број низова.
Да ли произвођач штампаних плоча или SMT асемблер треба да дизајнира панел?
Обоје би требало да прегледају захтеве. Произвођач разуме ограничења производних панела и рутирања; монтажер познаје услове транспортера, шаблона, рефлукса, инспекције и растављања панела. Власник коначног издања низа треба да буде идентификован у документацији о куповини.
Да ли су стандардне димензије шина или дубине жлебова безбедне за копирање?
Третирајте их само као привремене примере. Дебљина плоче, материјал, алат, положај компоненти и захтеви за опрему одређују шта је прихватљиво.
Да ли се контактна сочива са златним прстима могу раздвојити на V-резултатној линији?
Само ако су комплетна контактна ивица и механика конектора очувани одобреним поступком. Линија зареза кроз прецизно спајајућу контактну област никада не треба сматрати прихватљивом без прегледа интерфејса и израде.
Захтевајте преглед панелизације малих штампаних плоча
Пошаљите податке о појединачним штампаним плочама, ограничења у обрису и склапању, постојећи предлог панела (ако постоји), планирани процес раздвајања и количину испоруке. Понуда за производњу штампаних плоча специфична за пројекат може затим идентификовати недостајуће информације о издању панела, уместо да тихо претпостави генерички распоред 4 × 4.
О аутору
Чарлс Л
Инжењер за CAM и производњу штампаних плоча у компанији Highleap Electronics
Чарлс има преко 10 година искуства у CAM инжењерингу штампаних плоча и производњи електронике, специјализован за верификацију PCB датотека, DFM анализу и припрему производње за вишеслојне, HDI, RF и брзе плоче. Вешто користи Genesis, InCAM и CAM350, што га чини прецизним, стабилним процесима и високим приносом у производњи.
У компанији Highleap Electronics, он се фокусира на оптимизацију процеса и процену производности како би помогао купцима да смање ризике, скрате рокове испоруке и постигну поуздане резултате производње.

Препоручени Поруке

Произвођач штампаних плоча KB-6165C за плоче за напајање и управљање
ХАЈЛИП ЕЛЕКТРОНИКС / KB-6165C / ПЛОЧА ЗА НАПАЈАЊЕ И УПРАВЉАЊЕ...

Произвођач штампаних плоча од 14 слојева тешког бакра у Кини за плоче високе струје
ВИСОКА СТРУЈА / МЕШАНИ БАКАР · ВИСОКИ СКОК...

Произвођач 14-слојних високобрзих штампаних плоча у Кини за дизајн са малим губицима
ВИСОКОБРЗИНСКИ / ИНТЕГРИТЕТНИ СИГНАЛ ВИСОКОСК...

Произвођач 14-слојних крутих флексибилних штампаних плоча у Кини за прилагођене OEM израде
КРУТЕ + ФЛЕКСИБИЛНЕ ЗОНЕ · HIGHLEAPHighleap Electronics...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
Поред производње штампаних плоча (PCB), нудимо свеобухватан асортиман електронских услуга, укључујући дизајн штампаних плоча (PCB), PCBA и решења по систему „кључ у руке“. Без обзира да ли вам је потребна помоћ око израде прототипова, верификације дизајна, набавке компоненти или масовне производње, пружамо комплетну подршку како бисмо осигурали успех вашег пројекта.
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.