
Повратак на блог
Лемљење без олова и тачке топљења лема у ПЦБ-у
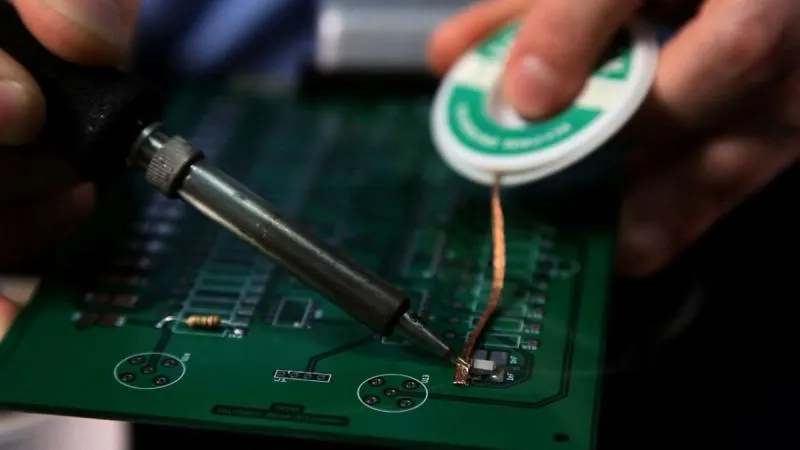
тачка топљења лема
Глобална електронска индустрија пролази кроз значајну трансформацију ка еколошки одрживим праксама. Један критични аспект ове промене је прелазак са традиционалног лемљења на бази олова на лемљење без олова у склопу штампаних плоча (ПЦБА). Разумевање нијанси између ове две методе лемљења је од суштинског значаја за обезбеђивање поузданости, перформанси и еколошке усклађености електронских производа. Овај свеобухватни чланак се бави техничким аспектима, изазовима и практичним разматрањима обе технике лемљења, пружајући вредан увид професионалцима у индустрији ПЦБ-а.
Важност лемних спојева
Лемни спојеви су окосница електронских склопова, успостављајући и механичке и електричне везе између компоненти и ПЦБ-а. Интегритет ових зглобова је пресудан; чак и један неисправан спој за лемљење може угрозити функционалност целог електронског уређаја. Због тога је разумевање својстава и понашања различитих типова лемова од виталног значаја за постизање високе поузданости у електронској производњи.
Традиционално лемљење олова
Састав и својства лема на бази олова
Лем на бази олова, обично легура калаја и олова (СнПб), је деценијама индустријски стандард. Најраспрострањенија формулација, Сн37Пб, нуди неколико корисних својстава:
- Тачка топљења: Еутектички састав Сн37Пб се топи на релативно ниској температури од 183°Ц.
- Влажење: Одлична способност влажења осигурава робусне и поуздане лемне спојеве.
- Механичка својства: Оловни лем је релативно мекан, пружа добру апсорпцију удара и расподелу напрезања.
Предности лемљења на бази олова
Примарне предности употребе оловног лема укључују:
- Ниска тачка топљења: Олакшава лакше и енергетски мање интензивне процесе лемљења.
- Супериорна способност влажења: Осигурава јаку адхезију између компоненти и ПЦБ-а.
- Поуздане механичке перформансе: Мекоћа лема помаже у апсорпцији механичких напрезања, повећавајући издржљивост споја.
Здравствени и еколошки ризици
Упркос својим техничким предностима, олово је веома токсично, представљајући значајан ризик по здравље радника и опасности по животну средину. Ово је довело до строгих прописа и глобалног притиска ка елиминисању олова из електронских склопова.

тачка топљења лема
Лемљење без олова
Састав и својства лема без олова
Легуре за лем без олова, првенствено састављене од формулација калај-сребро-бакар (САЦ), као што је САЦ305 (96.5% Сн, 3.0% Аг, 0.5% Цу), појавиле су се као еколошки прихватљива алтернатива. Кључна својства укључују:
- Тачка топљења: САЦ305 се топи на приближно 217°Ц, више од лема на бази олова.
- Влажење: Генерално лошији од оловног лема, што захтева активније флуксове.
- Механичка својства: Спојеви за лемљење без олова обично су тврђи и ломљивији.
Изазови лемљења без олова
Прелазак на лемљење без олова уводи неколико изазова:
- Виша тачка топљења: Захтева више температуре обраде, повећавајући термички стрес на компонентама и ПЦБ-има.
- ломљивост: Спојеви за лемљење без олова су склонији пуцању и замору, посебно у условима термичког циклуса.
- Проблеми са влажењем: Слабије влажење може довести до непотпуних или слабих спојева, што захтева прецизну контролу параметара лемљења.
Свеобухватно поређење између лемљења без олова и лемљења без олова
Тачка топљења и топлотни стрес
Прелазак са лемљења на бази олова на лемљење без олова укључује значајне промене у термичком профилу процеса лемљења. Лемови без олова, као што су они на бази легура калај-сребро-бакар (САЦ), имају више тачке топљења (око 217°Ц) у поређењу са традиционалним калај-оловним (СнПб) лемом (183°Ц). Ова виша тачка топљења повећава топлотно оптерећење током склапања, што доводи до неколико потенцијалних проблема:
- Варпинг: Виша температура може изазвати деформацију ПЦБ подлоге, посебно ако није равномерно загрејана.
- Деламинација: Слојеви ПЦБ-а могу се одвојити под стресом виших температура.
- Оштећење компоненти: Осетљиве компоненте можда неће издржати више температуре повратног тока потребне за лемљење без олова.
Да би се ови ризици ублажили, неопходно је пажљиво управљање топлотом. Ово укључује оптимизацију профила повратног тока како би се обезбедило равномерно загревање, коришћење фаза претходног загревања за смањење топлотног удара и одабир материјала са већом термичком стабилношћу.
Механичка поузданост
Механичка поузданост је кључни фактор у перформансама лемног споја. Лемни спојеви без олова су обично тврђи и кртији у поређењу са својим колегама на бази олова. Ова разлика у механичким својствима има неколико импликација:
- Пукотина: Кртост лемова без олова чини их склонијим пуцању под механичким напрезањем.
- Умор: Поновљени термички циклуси, уобичајени у аутомобилској и ваздухопловној електроници, могу довести до кварова због замора у безоловним лемним спојевима.
Решавање ових изазова захтева посебне стратегије, као што су:
- Избор легуре: Коришћење легура са мањим додацима елемената као што су бизмут или никл може побољшати механичка својства лемова без олова.
- Заједнички дизајн: Дизајнирање лемних спојева за равномернију расподелу напрезања и смањење тачака концентрације.
- Технике армирања: Примена потпуна или других метода ојачања за подупирање лемних спојева и повећање њихове издржљивости.
Влажење и формирање зглобова
Влажење је критично својство које утиче на формирање и поузданост лемних спојева. Лемови на бази олова показују одличну способност влажења, формирајући јаке и поуздане спојеве уз минималан напор. Насупрот томе, лемови без олова често пате од инфериорне влажности, што доводи до потенцијалних проблема:
- Непотпуно влажење: Слабо квашење може довести до непотпуне покривености јастучића, што доводи до слабих спојева.
- Воидинг: Заробљени ваздух или остаци флукса могу створити празнине унутар лемног споја, угрожавајући његов механички и електрични интегритет.
Да би се обезбедило висококвалитетно формирање спојева са лемовима без олова, може се применити неколико стратегија:
- Ацтиве Флукес: Коришћење активнијих формулација флукса које промовишу боље влажење и смањују оксидацију.
- Оптимизовани параметри лемљења: Подешавање температуре, времена и атмосфере лемљења ради побољшања влажења.
- Припрема површине: Уверите се да су површине које се лемљују чисте и без оксида.
Утицај на животну средину и здравље
Примарна мотивација за прелазак на лемљење без олова је значајно смањење опасности по животну средину и здравље повезаних са излагањем олову. Олово је токсична супстанца која представља озбиљан ризик по људско здравље и животну средину, што доводи до строгих прописа попут директиве о ограничавању опасних супстанци ( RoHS ). Лемљење без олова нуди неколико предности у том погледу:
- Смањена токсичност: Уклањање олова из процеса лемљења значајно смањује ризик од изложености радника и минимизира загађење животне средине.
- Регулаторна Усклађеност: Усвајање пракси лемљења без олова осигурава усклађеност са глобалним еколошким прописима.
Међутим, лемљење без олова није без компромиса. Више температуре обраде потребне за лемове без олова повећавају потрошњу енергије, што може утицати на укупан утицај на животну средину. Да би уравнотежили ове бриге, произвођачи могу применити енергетски ефикасне праксе, као што су:
- Ефикасно управљање топлотом: Оптимизација пећи за рефлукс и друге опреме за грејање ради смањења потрошње енергије.
- Адванцед Материалс: Развој и употреба материјала који омогућавају процесе лемљења без олова на нижим температурама.
- Рециклажа и управљање отпадом: Повећање напора за рециклажу и управљање отпадом како би се минимизирао утицај на животну средину.
Детаљно поређење физичких карактеристика
Да бисмо илустровали разлике између лемљења без олова и лемљења без олова, ево детаљног поређења њихових физичких својстава:

Детаљно поређење физичких карактеристика
Изазови у лемљењу без олова
Оксидација
Више температуре лемљења повећавају ризик од оксидације, што може погоршати квалитет лемних спојева. Овај изазов захтева боље формулације флукса и контролисано окружење за лемљење како би се одржао интегритет спојева.
Компонентна компатибилност
Неке компоненте, посебно оне са пластичним пакетима или електролитичким кондензаторима, можда неће издржати више температуре потребне за лемљење без олова. Пажљив одабир компоненти и потенцијална прилагођавања дизајна су неопходни да би се осигурала компатибилност.
Тин Вхискерс
Лемови без олова, посебно они са високим садржајем калаја, склони су расту калајних бркова, што може изазвати електричне кратке спојеве. Стратегије ублажавања укључују коришћење слојева баријере као што је никл и одабир одговарајућих састава легура.
Проводни анодни филамент (ЦАФ)
Лемљење без олова може погоршати формирање ЦАФ-а у ПЦБ-има, што доводи до кратких спојева и кварова. Строге контроле материјала и процеса су од суштинског значаја да би се спречио овај проблем, посебно у склоповима велике густине.
Практична разматрања за прелазак на лемљење без олова
Подешавање процеса
Тачка топљења легуре је само један улазни податак за профил рефлоуовања. Процес SMT лемљења такође мора узети у обзир термичку масу склопљене плоче, ограничења компоненти и временски оквир добављача лемне пасте; температура топљења легуре није задата вредност пећи.
Избор материјала
Одабир правих материјала је кључан. Компоненте морају бити у стању да издрже више температуре, а ПЦБ-и треба да имају одговарајуће вредности Тг (температура стакленог прелаза). Ово осигурава да склоп може издржати процес лемљења без олова без угрожавања перформанси.
Дизајн за производност (ДФМ)
Принципи ДФМ-а морају бити прилагођени за управљање топлотом, поузданост спојева и постављање компоненти. Оптимизација дизајна јастучића и обезбеђивање адекватног термичког растерећења су критични за успешно лемљење без олова.
Контрола квалитета
Појачане мере контроле квалитета, укључујући рендгенску инспекцију и аутоматизовану оптичку инспекцију (AOI), неопходне су за откривање и решавање недостатака специфичних за лемљење без олова. Ове инспекције помажу у осигуравању поузданости лемљених спојева и укупног квалитета склопа.
Кључна разматрања за ЦАМ инжењере
Тип завршне обраде и утицај на креирање Гербер датотеке
Приликом пројектовања плоча високе густине, CAM инжењери морају да узму у обзир врсту површинске обраде. За процесе површинског наношења калајним прскањем, вредности компензације бушења и усмеравања су веће у поређењу са процесима површинског наношења без калајног прскања. То захтева пажљиво разматрање површинског процеса, величине бушења и ширине и размака између трагова. Поред тога, безоловни лем, са својом вишом температуром обраде, утиче на термичко ширење трагова. Стога, ширине трагова морају бити пројектоване тако да поднесу очекивано струјно оптерећење без прегревања. Правилан размак између трагова је такође кључан за спречавање кратких спојева, посебно код дизајна високе густине.
Електрична и термална разматрања
Врста завршне обраде директно утиче на дебљину плоче и зазор маске за лемљење. Различите завршне обраде имају различите захтеве за дебљином; на пример, прскање лимом захтева пажњу на најтању дебљину плоче како би се спречило да се плоча одува током процеса. Поред тога, завршна обрада утиче на потребан размак маске за лемљење. Завршне обраде напрскане калајем имају другачија физичка својства од завршних обрада без калаја, што захтева посебна подешавања зазора како би се осигурале оптималне перформансе и поузданост.
Дизајн маске за лемљење и распоред јастучића
У дизајну маске за лемљење, неопходно је обезбедити одговарајућу експанзију око јастучића да би се прилагодио одабраној завршној површини лемљења. Завршне обраде без олова, које обично укључују више температуре лемљења, могу захтевати нешто веће ширење да би се носиле са топлотним стресом. Прецизно поравнање маске за лемљење са подлогом је критично, јер неусклађеност може довести до премошћавања лемљења или лоших лемних спојева. Што се тиче распореда јастучића, одржавање конзистентне величине и облика јастучића је од виталног значаја за уједначене лемне спојеве. Ово је посебно важно за лемљење без олова, где тврђи и крхкији спојеви захтевају прецизан дизајн јастучића како би се спречио механички квар. Виа-ин-пад дизајне треба избегавати осим ако су правилно напуњене и затворене како би се спречило упијање и пражњење лема.
Закључак
Прелазак са лемљења без олова на лемљење без олова у PCBA је вођен еколошким и здравственим разматрањима, што представља значајне техничке изазове. Разумевање разлика у физичким својствима, захтевима процеса и потенцијалним начинима отказа је кључно за постизање поузданих и висококвалитетних лемљених спојева у склоповима без олова.
Док лемљење без олова представља препреке као што су више температуре обраде, повећана оксидација и потенцијални проблеми са поузданошћу, они се могу ублажити пажљивом контролом процеса, одабиром материјала и прилагођавањем дизајна. Како индустрија наставља да се развија, текућа истраживања и технолошки напредак ће додатно побољшати поузданост и перформансе лемљења без олова у електронској производњи.
Препоручени Поруке
Свеобухватна анализа ПЦБ Виа-ин-Пад технологије
[пац_диви_табле_оф_цонтентс...

Избор отвора за ПЦБ за оптимизацију перформанси и цене ПЦБ-а
[пац_диви_табле_оф_цонтентс...

Ток процеса производње ПЦБ-а – Ултимативни водич је овде
[пац_диви_табле_оф_цонтентс...

Истраживање површинског третмана ПЦБ-а: значај ЕНИГ-а и ДИГ-а
Површински третман ПЦБ-а: ЕНИГ ПЦБ са стално развијајућим...
Узмите брзу понуду