
Лемна паста за SMT монтажу: врсте, складиштење и дефекти штампања
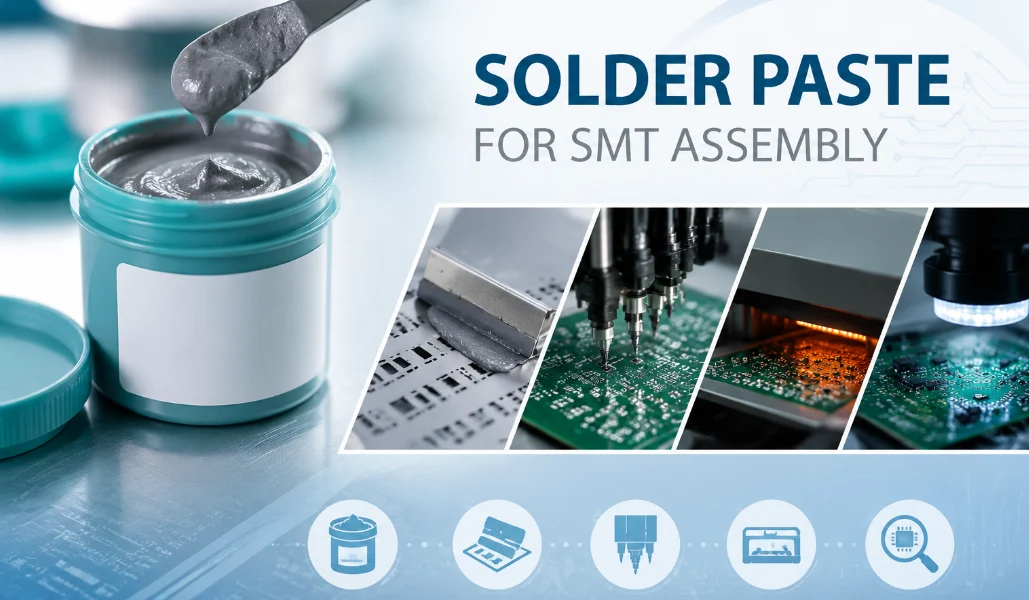
Слика 1. Избор пасте за лемљење утиче на квалитет SMT штампе, принос рефловирања и дугорочну поузданост лемљеног споја.
Лемна паста је сиви материјал који омогућава површинску монтажу, али резултати производње зависе од праве легуре, хемије флукса, контроле складиштења и дисциплине штампања шаблона. Овај водич објашњава како лемна паста утиче на принос SMT-а, које су разлике између опција без олова и олова, како је правилно складиштити и које дефекте оператери треба да спрече пре рефлукса.
1. Од чега се прави паста за лемљење?
Лемна паста се прави од два састојка: микроскопског праха легуре лема и флукса који га везује у пасту. Прах формира спојеве током рефлукса, док флукс скида оксид са метала, помаже растопљеном лему да накваси контактне плочице и привремено држи делове на месту пре загревања. По тежини, паста је углавном прах; по запремини, флукс је значајан удео, због чега се одштампани слој видљиво скупља када флукс сагоре у пећи.
Прах се градира према величини честица, што се наводи као број „Типа“: Тип 3 одговара општој монтажи, док су Тип 4, Тип 5 и финији потребни за ситне делове са малим размаком између делова где паста мора да се пробије кроз мале отворе шаблона. Финији прах кошта више и осетљивији је на руковање, па се градација подудара са најмањим елементом на плочи. Ако је разлика између пасте и обичног флукса нејасна, ово поређење пасте за лемљење и флукса за лемљење је разјашњава.
2. Лемна паста без олова у односу на лемну пасту са оловом (SAC305 у односу на Sn63/Pb37)
Лемна паста без олова (обично SAC305) се топи на око 217-227°C, док се паста са оловом (Sn63/Pb37) топи ниже, на око 183°C, и лакше тече. Избор је обично одређен усклађеношћу: производи који се продају на RoHS тржиштима захтевају процес лемљења без олова, осим ако не испуњавају услове за изузеће, док се паста са оловом користи у неким специјализованим и застарелим применама.
| Оловни (Sn63/Pb37) | Без олова (SAC305) | |
|---|---|---|
| Тачка топљења | ~183°Ц | ~217-227°Ц |
| Квашење / лакоћа употребе | Тече лако, опрашта | Мање опростљив, чвршћи профил |
| Усклађеност са прописима | Ограничено под РоХС | РоХС |
| Изглед зглоба | сјајан | Тупији, зрнастији |
Виша тачка топљења безоловних материјала значи веће термичко напрезање компоненти и чвршћи профил рефлоуирања, тако да је контрола процеса важнија. За већину комерцијалних производа данас, безоловни материјал је подразумевани и исправна почетна претпоставка, осим ако немате посебан разлог за супротно.
3. Флукс који се не чисти, растворљив у води или на бази колофона: који одабрати
Изаберите флукс без чишћења за већину монтажа, флукс растворљив у води када вам је потребно максимално влажење и када ћете опрати плочу, а флукс на бази колофона за ручно лемљење и прераду. Флукс без чишћења оставља мали, бенигни остатак који обично не захтева прање и који је подразумевани за већи део модерне производње. Флукс растворљив у води пружа одлично влажење, али оставља корозивни остатак који се мора потпуно испрати. Флукс на бази колофона (RMA) је класична хемија – доступан у варијантама са оловом и без олова – и његов остатак се обично чисти ради уредног завршетка.
Прави флукс зависи од начина чишћења плоче, колико је коло осетљиво на остатке и класе поузданости. У случају сумње, најбезбеднији општи избор је без чишћења, а чишћење се додаје тамо где то захтевају изглед или висока поузданост.
4. Како користити пасту за лемљење са шаблоном и рефловом
Да бисте користили пасту за лемљење, одштампајте је на контактне површине кроз шаблон, поставите компоненте у влажну пасту, а затим загрејте целу плочу у пећи за рефлов тако да се сваки спој формира одједном – прво нанесите и поставите, а последње загрејте. Ово је супротно од лемљења жицом, где загревате сваки спој појединачно. У производњи секвенца се одвија на координисаној SMT монтажној линији:
- Штампање шаблона. Ласерски сечен челик СМТ шаблона седи на плочи, а гумена шпатула наноси пасту кроз отворе на сваку површину. Величина отвора и дебљина шаблона одређују запремину лема – једну од најважнијих варијабли – регулисану пажљивим дизајн отвора шаблона.
- Постављање. Машина за узимање и постављање поставља сваки део на подлоге прекривене пастом; лепљива паста их држи док се не понови плављењем.
- Префарбавање. Плоча пролази кроз контролисани профил – претходно загревање, намакање, врх изнад тачке топљења легуре, а затим хлађење. Исправан профил лемљења рефловом омогућава да се флукс активира и површински напон поравна сваки део.
- Инспекција. AOI проверава спојеве и положај након рефловирања, а рендгенски снимци прегледају скривене спојеве испод BGA-ова.
За прототипове, произвођачи користе ручни шаблон са грејном плочом или станицом за топли ваздух; принципи су идентични, само умањени. Најчешћа грешка почетника је превише пасте, што узрокује премошћавање, зато циљајте на танак, равномеран слој који одговара величини јастучића.
Контрола штампања шаблона је једна од првих производних провера у поузданој SMT монтажи.
5. Како чувати пасту за лемљење и њен рок трајања
Лемну пасту чувајте затворену у фрижидеру на температури од око 2-10°C, где је рок трајања обично 6-12 месеци; на собној температури неотворена паста траје само неколико недеља. Загрејте затворену теглу на собну температуру (често 4-6 сати) пре отварања, како кондензација не би контаминирала пасту и изазвала прскање или празнине.
Још неколико правила одржавају здравље: поштујте време отвореног и мирног периода, јер одштампана паста има ограничен век трајања на шаблону пре него што се осуши; никада је не замрзавајте поново; никада не мешајте стару са новом; и баците пасту којој је истекао рок трајања уместо да ризикујете. Лемна паста је кварљив материјал, а лоше руковање је скривени узрок дефеката, зато се према њој понашајте као према потрошном материјалу какав јесте.
6. Дефекти лемне пасте: премошћавање, накупљање неравнина и шупљине
Већина дефеката лемне пасте – премошћавање, накупљање празнина, шупљине, недовољна количина лема и куглице лема – потичу од запремине пасте, поравнања или профила рефлукса. Познавање узрока вам омогућава да спречите поновну обраду уместо да је јурите:
| Дефект | Типичан узрок | Превенција |
|---|---|---|
| Премошћавање (кратке панталоне) | Превише пасте или превелики отвори | Смањите величину отвора бленде; проверите шаблон и притисак штампе |
| Томбстонеинг | Неравномерна паста или загревање које подиже чип усправно | Балансирајте јастучић и пасту на оба краја; подесите профил |
| Воидинг | Заробљени флуксни гасови, влага или лош профил | Правилно руковање; оптимизован профил; рендгенски снимак за верификацију |
| Недовољно лемљење | Премало пасте, зачепљени отвори, осушена паста | Проверите чистоћу шаблона и свежину пасте |
| Куглице за лемљење / прскање | Влага у пасти или пребрзо претходно загревање | Топла паста затворена пре употребе; успорите брзину повећања температуре |
Заједничка нит је контрола процеса. Разумевање ширег обрасца уобичајених грешака SMT склапања помаже вам да дизајнирате плоче које се добро штампају, а посебно „надгробно“ склапање има добро познати скуп основних узрока и решења вредних проучавања.
7. Лемна паста у производној SMT монтажи
Поред неколико прототипова – а свакако за рад са финим кораком или BGA – лемна паста се најбоље управља као контролисани процес. На професионалној линији, шаблон се дизајнира око геометрије контактних површина ваше плоче и најфинијег корака, паста се бира према вашим потребама RoHS и поузданости, а профил се подешава за изабрану легуру, што је поткрепљено инспекцијом пасте, AOI и рендгенским снимком за скривене спојеве.
Многи дефекти повезани са пастом су заправо проблеми са дизајном – величине јастучића, размак и оријентација отежавају добро штампање – тако да претходна провера производљивости даје шаблону и профилу најбољу шансу за чисте спојеве из првог покушаја. Highleap спроводи тај комплетан пут кроз SMT монтажу штампаних плоча и, где је то потребно на плочама, специјализовану монтажу BGA са рендгенском верификацијом. Када затражите понуду за монтажу, реците нам да ли производ мора бити без олова, које су потребне за чишћењем и која је најмања компонента или корак на плочи.
8. Честа питања о пасти за лемљење
Од чега је направљена паста за лемљење?
Суспензија финог праха легуре за лемљење у флуксу. Прах формира спојеве током рефлукса; флукс чисти метал, помаже влажењу и држи делове на месту.
Која је разлика између пасте за лемљење без олова и пасте за лемљење са оловом?
Паста без олова (SAC305) се топи на око 217-227°C и усклађена је са RoHS прописима; паста са оловом (Sn63/Pb37) се топи на нижој температури, на око 183°C, лакше тече, али је ограничена RoHS прописима.
Како се користи паста за лемљење?
Одштампајте га на подлоге (преко шаблона за најбоље резултате), ставите компоненте у влажну пасту, а затим загрејте целу плочу у рефлукс пећи тако да се сваки спој формира одједном. Прво нанесите и поставите, а затим загрејте последње.
Да ли је потребно хлађење пасте за лемљење и који је њен рок трајања?
Да – чувајте га затвореног на температури од око 2-10°C, где је рок трајања обично 6-12 месеци. Загрејте га на собну температуру док је затворено пре отварања како бисте избегли кондензацију.
Зашто се моји спојеви за површинску монтажу премошћују?
Обично превише пасте или превелики отвори шаблона, понекад са неусклађеношћу. Смањење величине отвора, провера шаблона и провера притиска штампања обично решава проблем.
Да ли Highleap може да обради фини корак и BGA монтажу?
Да. Highleap користи фине пасте, шаблоне дизајниране за мали корак, контролисане профиле рефлоуовања и рендгенску инспекцију за скривене спојеве, уз претходни преглед производности. Основе шаблона за лемљење пасте повезују геометрију отвора, дебљину фолије и понашање отпуштања са количином пасте нанете на свакој плочици.

Препоручени Поруке

База података о материјалима за штампане плоче: Врсте и својства ламината
Како добити понуду за штампане плоче Хајде да покренемо DFM/DFA анализу за...

Израда штампаних плоча TMM
Садржај Обим израде ТММ ПЦБ-а за РФ и...

РТ дуроид 6002 ПЦБ Куоте анд Стацкуп
Ова страница поседује задатак дефинисања цитата и стекапа...
Производња штампаних плоча филтера TMM6
СадржајЗашто дизајнери микроталасних филтера користе...
Како добити понуду за ПЦБ плоче
Хајде да извршимо DFM/DFA анализу за вас и јавимо вам се са извештајем. Можете безбедно отпремити своје датотеке преко наше веб странице. Потребне су нам следеће информације да бисмо вам дали понуду:
-
- Гербер, ОДБ++ или .пцб, спец.
- БОМ листа ако вам је потребна монтажа
- количина
- Окрени време
За услуге штампаних плоча (PCBA), молимо вас да доставите своју листу материјала (BOM) и сва специфична упутства за монтажу. Такође нудимо DFM/DFA анализу како бисмо оптимизовали ваше дизајне за производност и монтажу, осигуравајући несметан производни процес.