
Произвођач и производни процес крутих флексибилних штамбаних плоча

Производња крутих и флексибилних штампаних плоча комбинује израду крутих штампаних плоча и обраду флексибилних кола у једној интегрисаној структури плоче. У поређењу са стандардном производњом крутих штампаних плоча, процес је захтевнији јер мора да контролише два веома различита система материјала унутар истог производа. Крути делови морају да обезбеде димензионалну стабилност и чврстоћу склопа, док флексибилни делови морају да одрже савитљивост, отпорност на замор и дугорочну поузданост међусобног повезивања.
Због тога, кораци за производњу круто-флексибилних штампаних плоча укључују много више од пуког лепљења флексибилног кола на круту плочу. Комплетан процес укључује припрему крутог и флексибилног материјала, одвојено формирање кола, ламинацију заштитног слоја, вишеслојно лепљење, секундарно бушење, метализацију, снимање спољашњег слоја, маску за лемљење, профилисање, тестирање и завршну инспекцију. Свака фаза мора бити пажљиво контролисана како би се осигурало да крути и флексибилни делови функционишу заједно као један поуздан готов производ.
У компанији Highleap Electronics, наш радни процес производње крутих и флексибилних штампаних плоча заснива се на стабилности процеса, компатибилности материјала и поузданој међусобној повезаности крутих и флексибилних делова. Ово је посебно важно за производе који морају да испуне и захтеве за компактно паковање и дугорочну механичку поузданост.
Материјали који се користе у производњи крутих флексибилних штампаних плоча
Круто-флексибилна конструкција штампаних плоча користи и флексибилне материјале за кола и круте материјале за штампане плоче. Компатибилност материјала је кључни део процеса јер различити материјали различито реагују на топлоту, притисак, бушење и димензионално кретање током израде.
Флексибилни материјали за секције
- Полимид PI: Најчешће коришћени флексибилни основни материјал због своје одличне отпорности на топлоту, флексибилности, хемијске стабилности и диелектричних перформанси.
- Полиестер ПЕТ: Јефтинија алтернатива која се користи у мање захтевним применама, иако нуди нижу отпорност на температуру од полиимида.
- Ваљани жарени RA бакар: Обично се препоручује за флексибилна подручја јер пружа бољу дуктилност и отпорност на замор током савијања.
- Електродепоновани ED бакар: Економичнији, али генерално мање погодан за динамичко савијање од RA бакра.
- Системи лепљења: Акрилни и епоксидни лепкови се користе у зависности од флексибилне конструкције и захтева за ламинирање.
- Флексибилно језгро без лепка: Користи се за тање конструкције, побољшану флексибилност и боље термичке перформансе.
- Прекривач: Обично polyimide coverlay film laminated over the flex circuitry to provide insulation, mechanical protection, and environmental resistance.
- Учвршћивачи: PI, FR4, нерђајући челик или други материјали за армирање се додају тамо где је потребна локална подршка.
Материјали за круте профиле
- FR4 језгро: Најчешћи крути основни материјал за структурну подршку и димензионалну стабилност.
- Препрег: Користи се за лепљење крутих вишеслојних структура.
- Препрег без протока: Често се користи у круто-флексибилној ламинацији како би се спречило прекомерно протицање смоле у флексибилна подручја.
- Бакарна фолија: Користи се за формирање проводних слојева у крутим деловима плоче.
Коначни круто-флексибилни сноп мора бити пројектован и произведен око интеракције ових материјала, посебно у прелазним областима где се сусрећу круте и флексибилне зоне. У пројектима где је дизајн флексибилног дела главни фактор перформанси, стратегија материјала је уско повезана и са захтевима флексибилне конструкције штампаних плоча .
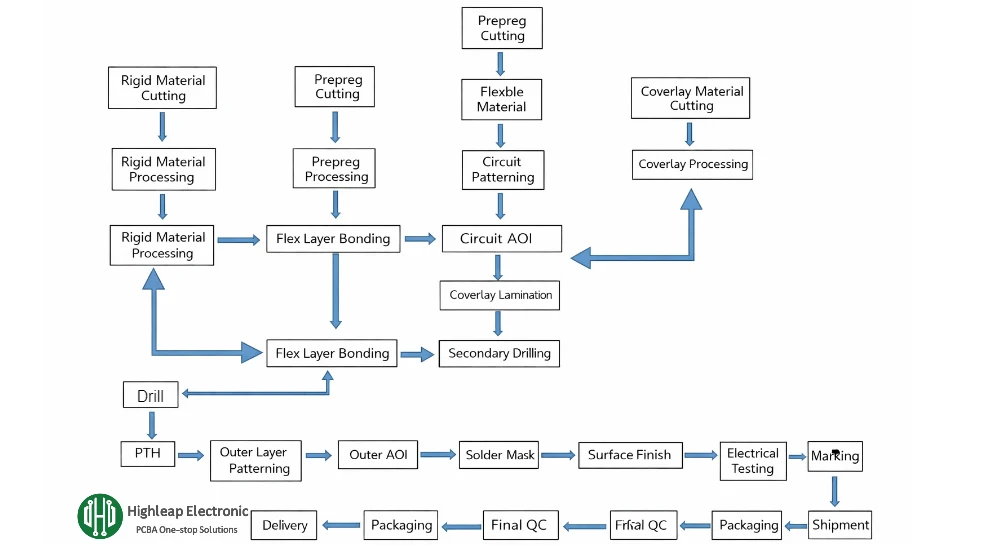
Кораци за производњу крутих флексибилних ПЦБ-а
- Сечење крутог материјала: Велики крути ламинирани панели обложени бакром се секу на листове производне величине према плану слагања и панелизације. Ова фаза осигурава да су крути материјали припремљени у складу са производним током и захтевима алата.
- Сечење флексибилног материјала: Оригинални материјали у ролнама који се користе за флексибилне делове, као што су полиимидна подлога, лепак, заштитни слој и PI материјали за ојачање, секу се на потребну радну величину. Ова припрема је важна јер су флексибилни материјали тањи и димензионално осетљивији од крутих ламината.
- Примарно бушење: Почетно бушење се врши како би се направили отвори за алате, отвори за поравнање и отвори за електричне везе потребни у раним фазама израде. Тачност отвора у овој фази утиче на каснију регистрацију и поузданост позлаћивања.
- Третман црне рупе или проводљиве рупе: Проводни третман се наноси на зидове отвора како би метализација могла да започне. У неким процесним поступцима, проводни третман на бази угљеника се користи за припрему избушених отвора за накнадно бакарење.
- Примарно бакарење: Бакар се таложи и наноси на зидове рупа и површину плоче како би се успоставила проводљивост и припремила плоча за снимање и формирање кола.
- Поравнање експозиције: Филмска уметничка дела је прецизно поравната са избушеном плочом након суве ламинације филма. Правилно поравнање је неопходно како би се образац слике поклапао са положајима рупа и предвиђеним распоредом кола.
- Развијање: Неосветљени суви филм се уклања, остављајући само сликани отпорни узорак на површини плоче.
- Гравирање: Незаштићени бакар се хемијски уклања нагризањем, остављајући трагове кола и контактне површине дефинисане отпорним слојем са узорком.
- АОИ инспекција: Аутоматизована оптичка инспекција се врши ради откривања отворених кола, кратких спојева, недовољног нагризања, прекомерног нагризања и других линијских дефеката пре него што панел пређе на касније фазе обраде.
- Флексибилна ламинација заштитног слоја: Заштитни фолија се наноси преко флексибилних кола како би се спречила оксидација, обезбедила изолација и сачувала флексибилност производа. Ова фаза је једна од кључних разлика између флексибилне обраде и обраде крутих штампаних плоча.
- Штампање корица: Заштитни слој и сви материјали за ојачање се спајају контролисаном топлотом и притиском тако да се заштитни слој правилно прилепи без мехурића, бора или недовољног заптивања око подручја кола.
- Пробијање: Делимично обрађена флексибилна радна плоча се сече или буши на потребну међувеличину коришћењем механичких алата за бушење или одговарајуће процесне опреме, у зависности од дизајна производа.
- Секундарно постављање: Припремљени флексибилни и крути делови плоче се слажу заједно према структури круто-флексибилних слојева. Правилно постављање је неопходно за одржавање поравнања и обезбеђивање стабилне коначне ламиниране структуре.
- Секундарна ламинација: Наслагани крути и флексибилни материјали се ламинирају заједно у једну интегрисану структуру панела. У овој фази се користе пажљиво одабрани препрег и лепљиви материјали како би се постигла структурна чврстоћа у крутим зонама и очувана флексибилност у потребним областима.
- Секундарно пресовање: Под вакуумом и контролисаним термичким притиском, круто-флексибилни слој се спаја у јединствену спојену структуру. Овај процес мора спречити шупљине, деламинацију, преливање смоле и неусклађеност, а истовремено одржати интегритет и крутих и флексибилних делова.
- Секундарно бушење: Додатне рупе се буше у ламинираној круто-флексибилној структури како би се створиле потребне електричне међусобне везе између крутих и флексибилних слојева у финалној конструкцији плоче.
- Чишћење плазмом: Плазма третман се користи за ефикасније чишћење зидова и површина рупа него конвенционалне методе мокрог чишћења. Ово побољшава поузданост метализације и пријањање у каснијој обради.
- Хемијско таложење бакра за круто-флексибилни систем: Танки слој безструјног бакра се наноси у избушене рупе како би се успоставила почетна проводљивост преко новоформиране структуре међусобне везе.
- Електролитичко бакарење: Галванизација повећава дебљину бакра у отворима и на површини како би се испунили захтеви за електричну и структурну поузданост. Ово је кључни корак за квалитет позлаћених отвора и дугорочну поузданост производа.
- Сува ламинација филма за спољашњи слој кола: Слој фотосензитивног сувог филма се ламинира на површину плоче обложену бакром у припреми за пренос шаблона спољашњег слоја.
- Излагање и развијање спољашњег слоја: Слика спољашњег слоја кола се преноси експозицијом, а неекспонирани отпор се уклања тако да се жељено спољашње коло може прецизно формирати.
- Нагризање спољашњег слоја: Вишак бакра изван потребног обрасца кола се угриза, остављајући трагове и контактне плочице завршног спољашњег слоја.
- AOI верификација кола спољашњег слоја: Још један корак AOI се изводи након формирања кола спољашњег слоја како би се потврдило да у готовом обрасцу нема отворених или кратких дефеката.
- Сито штампа маске за лемљење на чврстим површинама: Лемна маска се наноси на круте површине плоче како би се заштитила бакарна кола, побољшала изолација и подржале касније операције монтаже.
- Излагање и очвршћавање маске за лемљење: Лемна маска је осликана и очврснута тако да остаје само у потребним заштитним подручјима и постиже стабилно пријањање.
- Површински завршетак: Површинска завршна обрада као што је ENIG наноси се на изложене контактне површине како би се спречила оксидација и побољшала лемљивост током монтаже.
- Ласерско уклањање панела или флексибилно отварање прозора: Ласерско сечење може се користити за уклањање крутог материјала на одређеним местима, откривање флексибилног дела или дефинисање сложених прелазних структура круто-флексибилног типа са високом прецизношћу.
- Причвршћивач или арматура: Челични делови, FR4 укрућивачи, полиимидни укрућивачи или други материјали за армирање причвршћују се на одређеним местима како би се повећала локална подршка, дебљина или стабилност склопа.
- Електрично тестирање: Тестирање летећом сондом или помоћу уређаја се користи за проверу прекида, кратких спојева и проблема са континуитетом како би се осигурало да плоча испуњава потребне електричне перформансе.
- Сито штампа: Симболи, референтне ознаке, логотипи и идентификационе информације се штампају на плочи како би се олакшало касније склапање, инспекција и праћење.
- CNC глодање или завршно профилисање: CNC глодање или рутирање се користи за обраду коначног обриса плоче према димензијама купца и захтевима толеранције.
- Завршна контрола квалитета FQC: Готова круто-флексибилна ПЦБ плоча пролази кроз комплетну инспекцију изгледа, димензионалну верификацију, преглед израде и структурну евалуацију у складу са интерним стандардима квалитета и захтевима купаца.
- Паковање и испорука: Одобрене плоче се пакују користећи антистатичку заштиту, контролу влаге и одговарајуће заштитне мере за транспорт, а затим се складиште или испоручују у складу са захтевима купца за испоруку.
Како се производни ток обично дели у пракси
Иако се цео процес може навести као дугачак корак-по-корак низ, производња крутих-флексибилних ПЦБ-а се обично одвија у неколико главних фаза производње:
- Фаза припреме материјала: Крути и флексибилни материјали се секу, организују и припремају за одвојену обраду.
- Фаза формирања флексибилног кола: Бушење, проводна обрада, снимање, нагризање, AOI и ламинација заштитног слоја су завршени за флексибилни део.
- Фаза чврсто-флексибилног лепљења: Крути и флексибилни делови су наслагани, ламинирани и пресовани у једну структуру.
- Секундарна фаза међусобног повезивања: Бушење, плазма чишћење, наношење бакра и бакарна превлака се користе за успостављање поуздане електричне везе кроз ламинирану структуру.
- Фаза завршне обраде спољашњег слоја: Спољна кола, маска за лемљење, површинска завршна обрада, профилисање и обележавање су завршени.
- Фаза верификације: Тестирање, завршна инспекција и паковање осигуравају да је производ спреман за испоруку или монтажу.
Овај фазни преглед помаже купцима да разумеју зашто круто-флексибилне штампане плоче захтевају дуже и строже контролисане производне токове од обичних крутих плоча. За програме у раној фази, то је такође разлог зашто многи тимови почињу са израдом прототипа штампане плоче пре него што пређу на серијску производњу.

Зашто је производња крутих флексибилних ПЦБ плоча тежа од стандардне израде ПЦБ плоча
Производња крутих флексибилних штампаних плоча је сложенија јер комбинује различите системе материјала и различита очекивања од процеса у једном производу. Флексибилни део мора остати савитљив, док крути део мора да обезбеди структурну стабилност, димензионалну тачност и поузданост склопа.
Главне потешкоће у производњи укључују:
- Руковање танким флексибилним материјалом: Флексибилни материјали су мекани и танки, па је већа вероватноћа да ће се наборати, истегнути или заглавити током транспорта и обраде.
- Димензионално кретање: Флексибилни материјали генерално показују мању димензионалну стабилност од FR4, што отежава поравнање.
- Контрола квалитета навлаке: Лоша ламинација заштитног слоја може довести до појаве мехурића, шупљина, лоше изолације или смањене флексибилности.
- Контрола ламинације: Круто-флексибилне структуре су веома осетљиве на проток смоле, равнотежу притиска и топлотни профил.
- Поузданост позлаћених рупа: Међусобне везе између крутих и флексибилних делова морају одржавати проводљивост под термичким и механичким напрезањем.
- Обрада прелазног подручја: Прелазне зоне од крутог до флексибилног стања су често најосетљивији механички и структурни делови плоче.
Због ових фактора, успешна производња круто-флексибилних штампаних плоча захтева искуство како у производњи вишеслојних крутих штампаних плоча, тако и у обради флексибилних кола. Код распореда веће густине, иста дисциплина регистрације и међусобног повезивања постаје још важнија код израда које укључују HDI структуре штампаних плоча.
Критичне тачке контроле процеса у производњи крутих флексибилних штампаних плоча
Складиштење и припрема материјала
Полимидни материјали, заштитни слој, препрег и други материјали за везивање треба да се складиште и рукују под контролисаним условима. Апсорпција влаге и промена димензија морају се контролисати пре критичних процеса као што су ламинација и сликање.
Регистрација и тачност експозиције
Пошто круто-флексибилне плоче садрже и круте и флексибилне материјале, тачност регистрације мора се пажљиво контролисати током бушења, снимања и постављања. Свако неусклађеност може утицати на поузданост рупа, размак између проводника и коначни принос кола.
Притисак ламинације и проток смоле
Круто-флексибилна ламинација је једна од најважнијих контролних тачака у процесу. Притисак, температура, време задржавања и понашање тока смоле морају бити уравнотежени како би се круте зоне правилно спојиле без оштећења флексибилних подручја.
Квалитет зида отвора и метализација
Поузданост позлаћених пролазних рупа зависи од квалитета бушења, припреме зидова рупа, ефикасности чишћења плазмом, таложења бакра и дебљине галванизације. Лоша контрола овде може проузроковати повремене отказе или дугорочне проблеме са поузданошћу.
Заштита флексибилног подручја
Током обраде, флексибилни делови морају бити заштићени од огреботина, преоптерећења, контаминације и термичког оштећења. Неправилно руковање може смањити перформансе савијања или створити скривене недостатке.
Дисциплина инспекције
Производња крутих флексибилних штампаних плоча захтева више од контроле на крају производње. AOI, електрично испитивање, димензионалне провере, визуелна инспекција израде и структурна процена су све неопходни делови контроле процеса. У производним окружењима где је верификација процеса критична, додатне провере могу бити подржане свеобухватним методама инспекције.
Мере предострожности за производњу крутих флексибилних ПЦБ плоча
Да би одржали конзистентан квалитет и смањили ризик производње, произвођачи треба да обрате пажњу на следеће мере предострожности:
- Изаберите прави материјални систем за круте и флексибилне површине у зависности од крајње примене.
- Пажљиво контролишите дизајн подручја савијања тако да трагови, пролази, отвори у заштитном слоју и ребра за укрућивање не стварају концентрацију напона.
- Користите препрег без протока где је потребно да би се спречило прекомерно преливање смоле током ламинације.
- Комплетна флексибилна обрада пре коначног крутог и флексибилног лепљења када је потребно да ефикасније управља експанзијом и контракцијом.
- Одржавајте стабилне услове животне средине као што су температура, влажност и чистоћа током производње.
- Заштитите флексибилне делове током руковања и транспорта унутар фабрике.
- Проверите и електричну и механичку поузданост кроз тестирање и завршну инспекцију пре испоруке.
Ове мере предострожности су важне јер се круто-флексибилне штампане плоче често користе у компактним, вредним и производима осетљивим на поузданост, где може бити тешко и скупо исправити квар након монтаже. Ако ће се плоча директно користити у производњи, треба узети у обзир и производљивост, заједно са захтевима за монтажу штампаних плоча.
Често постављана питања о производњи крутих флексибилних штампаних плоча
Који је процес производње крутих флексибилних ПЦБ плоча?
Процес производње крутих флексибилних штампаних плоча комбинује израду флексибилних кола и производњу крутих штампаних плоча у једној интегрисаној структури. Обично укључује припрему материјала, бушење, обраду проводних рупа, бакарење, снимање кола, нагризање, ламинацију заштитног слоја, крут-флексибилно лепљење, секундарно бушење, обраду спољног слоја, тестирање и завршну инспекцију.
Зашто је крута флексибилна ПЦБ тежа за производњу од стандардне ПЦБ
Круте флексибилне штампане плоче (PCB) је теже произвести јер комбинују круте и флексибилне материјале са различитим термичким и механичким понашањима. Процес мора одржати димензионалну стабилност у крутим деловима, уз очување савитљивости и отпорности на замор у флексибилним подручјима. Ламинација, поравнање и поузданост позлаћених рупа су захтевнији него код стандардне израде крутих штампаних плоча (PCB).
Који се материјали користе у изради крутих флексибилних ПЦБ-а
Rigid flex PCBs typically use FR4 cores and prepreg in the rigid sections, while the flexible sections usually use polyimide film, rolled annealed copper, coverlay, adhesive systems, and optional stiffeners. No-flow prepreg is often used during rigid-flex lamination to control resin flow and protect the flex areas. A P25N no-flow prepreg selection should be tied to the required bond line and flex-window geometry so the specified bonding material controls resin movement without changing the flex construction.
Који је најкритичнији корак у производњи крутих флексибилних ПЦБ плоча?
Неколико корака је критично, али ламинација и поузданост међусобног повезивања су обично најважнији. Секундарно постављање слојева, ламинација, бушење, чишћење плазмом, наношење бакра и бакарна превлака одређују да ли ће крути и флексибилни делови остати механички стабилни и електрично поуздани у готовој плочи.
Како су рупе направљене поуздано у крутим флексибилним ПЦБ-овима
Поуздане позлаћене рупе зависе од прецизног бушења, правилног проводног третмана рупе или хемијског таложења бакра, ефикасног плазма чишћења и контролисане дебљине галванизације. Ови кораци обезбеђују чврсто покривање бакра на зидовима рупе и стабилну електричну везу између крутих и флексибилних слојева.
Да ли крута флексибилна ПЦБ користи маску за лемљење или заштитну фолију
Круте флексибилне штампане плоче обично користе оба, али у различитим областима. Крути делови обично добијају маску за лемљење, док су флексибилни делови обично заштићени полиимидним премазом. Ова комбинација пружа изолацију, заштиту кола и флексибилност потребну у областима савијања.
Како се тестира крута флексибилна ПЦБ пре испоруке
Круте флексибилне штампане плоче се обично тестирају тестирањем електричне континуитета и изолације, AOI инспекцијом, димензионалном верификацијом, инспекцијом изгледа и коначним прегледом контроле квалитета. У зависности од примене, могу бити потребне и додатне провере поузданости.
Шта би купци требало да провере при избору произвођача крутих флексибилних ПЦБ плоча
Купци би требало да провере да ли произвођач има доказано искуство у изради крутих штампаних плоча (PCB) и обради флексибилних кола, да ли фабрика може да контролише поузданост ламинације и позлаћених рупа и да ли може да подржи прототипове, производњу малих количина и производњу са стабилним поступцима контроле квалитета и инспекције. За специфичне захтеве пројекта, такође могу директно разговарати о изради са произвођачем путем странице за контакт.
Закључак
Кораци за производњу круто-флексибилних штампаних плоча (ПЦБ) обухватају комплетан низ припреме крутог материјала, припреме флексибилног материјала, бушења, обраде проводљивих рупа, бакарења, снимања кола, нагризања, анхидризованог ожичења (AOI), ламинације заштитног слоја, постављања круто-флексибилних плоча, секундарне ламинације, плазма чишћења, метализације, маске за лемљење, завршне обраде површине, профилисања, тестирања и завршне инспекције. Ово је захтевнији процес од стандардне израде ПЦБ-а јер плоча мора да комбинује структурне перформансе крутих ПЦБ-а са савитљивошћу флексибилних кола у једном стабилном производу.
За инжењере и купце, разумевање комплетног процеса производње крутих и флексибилних плоча помаже у побољшању избора дизајна, разјашњавању захтева за набавку и смањењу ризика пројекта. За произвођаче, конзистентан квалитет зависи од дисциплиноване контроле материјала, ламинације, метализације рупа, димензионалне стабилности и инспекције у свакој главној фази производње. Уз правилно управљање процесом, крутих и флексибилних штампаних плоча могу пружити уштеду простора, интеграцију и поузданост које захтевају напредни електронски системи.
Сабрина има преко 18 година искуства у индустрији штампаних плоча (PCB), са богатим искуством у CAM инжењерингу и прегледу PCB датотека. Она подржава PCB пројекте од прототипа до серијске производње, фокусирајући се на производност и поузданост процеса.
Њен рад помаже инжењерским тимовима да смање ризик производње и постигну стабилне, висококвалитетне резултате у производњи штампаних плоча.

Повезани чланци
Производња и монтажа штампаних плоча KB-6165F у Кини
Добијте понуду за израду штампаних плоча (PCB) или штампаних плоча (PCBA) по мери од компаније Highleap Electronics. Вишеслојне плоче, завршне обраде, специјална обрада и поновљена производња.
Производња и монтажа вишеслојних штампаних плоча KB-6165LE
Набавите прилагођене вишеслојне штампане плоче KB-6165LE са прегледом слагања, опцијама завршне обраде површине, инспекцијом рупа, преносом добављача и опционом монтажом штампаних плоча.
KB-6165GC Производња штампаних плоча и штампаних плоча
Затражите производњу штампаних плоча без халогена KB-6165GC од компаније Highleap Electronics, са прилагођеном израдом, завршном обрадом, документацијом материјала и монтажом.