
Κατασκευαστής και διαδικασία κατασκευής άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB)

Η κατασκευή άκαμπτων τυπωμένων κυκλωμάτων (PCB) συνδυάζει την κατασκευή άκαμπτων PCB και την επεξεργασία εύκαμπτων κυκλωμάτων σε μία ενσωματωμένη δομή πλακέτας. Σε σύγκριση με την τυπική παραγωγή άκαμπτων PCB, η διαδικασία είναι πιο απαιτητική επειδή πρέπει να ελέγχει δύο πολύ διαφορετικά συστήματα υλικών μέσα στο ίδιο προϊόν. Τα άκαμπτα τμήματα πρέπει να παρέχουν διαστατική σταθερότητα και αντοχή συναρμολόγησης, ενώ τα εύκαμπτα τμήματα πρέπει να διατηρούν την ικανότητα κάμψης, την αντοχή στην κόπωση και τη μακροπρόθεσμη αξιοπιστία διασύνδεσης.
Εξαιτίας αυτού, τα βήματα για την κατασκευή άκαμπτης-εύκαμπτης πλακέτας τυπωμένου κυκλώματος (PCB) περιλαμβάνουν πολύ περισσότερα από την απλή συγκόλληση ενός εύκαμπτου κυκλώματος σε μια άκαμπτη πλακέτα. Η πλήρης διαδικασία περιλαμβάνει την προετοιμασία άκαμπτου και εύκαμπτου υλικού, τον σχηματισμό ξεχωριστού κυκλώματος, την πλαστικοποίηση επικάλυψης, την πολυστρωματική συγκόλληση, τη δευτερογενή διάτρηση, την επιμετάλλωση, την απεικόνιση εξωτερικού στρώματος, τη μάσκα συγκόλλησης, τη δημιουργία προφίλ, τη δοκιμή και την τελική επιθεώρηση. Κάθε στάδιο πρέπει να ελέγχεται προσεκτικά για να διασφαλιστεί ότι τα άκαμπτα και εύκαμπτα τμήματα λειτουργούν μαζί ως ένα αξιόπιστο τελικό προϊόν.
Στην Highleap Electronics, η ροή εργασίας κατασκευής άκαμπτων-εύκαμπτων PCB βασίζεται στη σταθερότητα της διαδικασίας, τη συμβατότητα υλικών και την αξιόπιστη διασύνδεση μεταξύ άκαμπτων και εύκαμπτων τμημάτων. Αυτό είναι ιδιαίτερα σημαντικό για προϊόντα που πρέπει να πληρούν τόσο τις απαιτήσεις συμπαγούς συσκευασίας όσο και τις απαιτήσεις μακροπρόθεσμης μηχανικής αξιοπιστίας.
Υλικά που χρησιμοποιούνται στην κατασκευή άκαμπτων εύκαμπτων PCB
Η κατασκευή άκαμπτων τυπωμένων κυκλωμάτων (PCB) χρησιμοποιεί τόσο εύκαμπτα υλικά κυκλωμάτων όσο και άκαμπτα υλικά PCB. Η συμβατότητα των υλικών είναι ένα κρίσιμο μέρος της διαδικασίας, επειδή διαφορετικά υλικά αντιδρούν διαφορετικά στη θερμότητα, την πίεση, τη διάτρηση και την κίνηση των διαστάσεων κατά την κατασκευή.
Υλικά εύκαμπτων διατομών
- Πολυϊμίδιο PI: Το πιο ευρέως χρησιμοποιούμενο εύκαμπτο υλικό βάσης λόγω της εξαιρετικής αντοχής στη θερμότητα, της ευκαμψίας, της χημικής σταθερότητας και της διηλεκτρικής του απόδοσης.
- Πολυεστέρας PET: Μια εναλλακτική λύση χαμηλότερου κόστους που χρησιμοποιείται σε λιγότερο απαιτητικές εφαρμογές, αν και προσφέρει χαμηλότερη αντοχή στη θερμοκρασία από το πολυϊμίδιο.
- Έλασης ανοπτημένος χαλκός RA: Συνήθως προτιμάται για περιοχές κάμψης επειδή παρέχει καλύτερη ολκιμότητα και αντοχή στην κόπωση κατά την κάμψη.
- Ηλεκτρολυτικά εναποτιθέμενος χαλκός ED: Πιο οικονομικό, αλλά γενικά λιγότερο κατάλληλο για δυναμική κάμψη από τον χαλκό RA.
- Συστήματα συγκόλλησης: Χρησιμοποιούνται ακρυλικές και εποξειδικές κόλλες ανάλογα με τις απαιτήσεις εύκαμπτης κατασκευής και πλαστικοποίησης.
- Εύκαμπτος πυρήνας χωρίς κόλλα: Χρησιμοποιείται για λεπτότερες κατασκευές, βελτιωμένη ευελιξία και καλύτερη θερμική απόδοση.
- Επικάλυψη: Συνήθως πρόκειται για μεμβράνη πολυϊμιδίου που επικαλύπτει το εύκαμπτο κύκλωμα για να παρέχει μόνωση, μηχανική προστασία και αντοχή στο περιβάλλον.
- ενισχυτικά: Προστίθενται PI, FR4, ανοξείδωτος χάλυβας ή άλλα ενισχυτικά υλικά όπου απαιτείται τοπική στήριξη.
Υλικά Άκαμπτης Διατομής
- Πυρήνας FR4: Το πιο συνηθισμένο άκαμπτο υλικό βάσης για δομική στήριξη και διαστατική σταθερότητα.
- Προετοιμασία: Χρησιμοποιείται για τη συγκόλληση άκαμπτων πολυστρωματικών δομών.
- Προεγχύσεις χωρίς ροή: Συχνά χρησιμοποιείται σε άκαμπτη-εύκαμπτη πλαστικοποίηση για την αποφυγή υπερβολικής ροής ρητίνης σε εύκαμπτες περιοχές.
- Φύλλο χαλκού: Χρησιμοποιείται για τον σχηματισμό των αγώγιμων στρωμάτων στα άκαμπτα τμήματα της πλακέτας.
Η τελική άκαμπτη-εύκαμπτη στοίβα πρέπει να σχεδιαστεί και να κατασκευαστεί γύρω από την αλληλεπίδραση αυτών των υλικών, ειδικά σε περιοχές μετάβασης όπου συναντώνται οι άκαμπτες και οι εύκαμπτες ζώνες. Σε έργα όπου ο σχεδιασμός της εύκαμπτης διατομής είναι ένας σημαντικός παράγοντας απόδοσης, η στρατηγική υλικών σχετίζεται στενά και με τις απαιτήσεις της εύκαμπτης κατασκευής PCB .
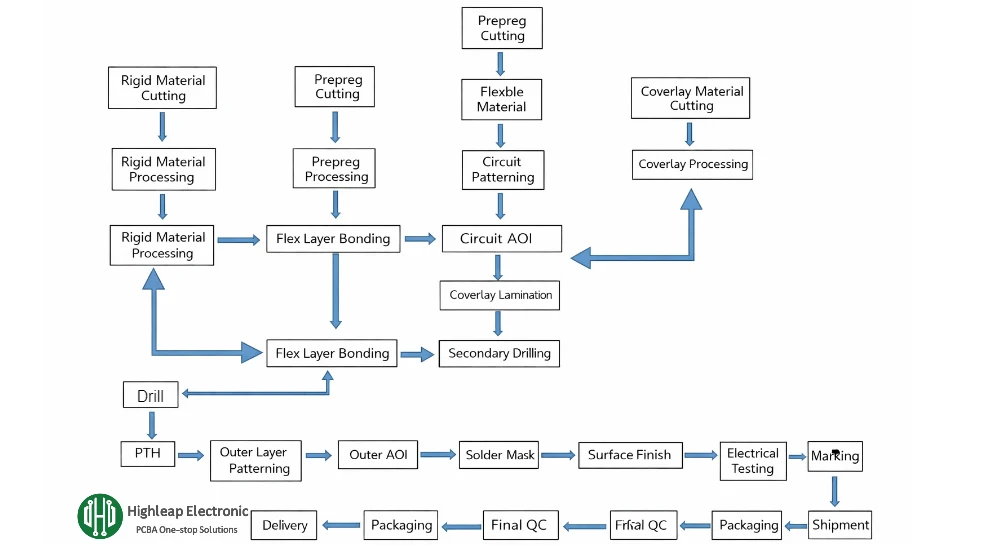
Βήματα για την κατασκευή άκαμπτης εύκαμπτης πλακέτας τυπωμένου κυκλώματος (PCB)
- Κοπή άκαμπτου υλικού: Μεγάλα άκαμπτα πάνελ από πολυστρωματικό υλικό με επένδυση χαλκού κόβονται σε φύλλα μεγέθους παραγωγής σύμφωνα με το σχέδιο στοίβαξης και τοποθέτησης πάνελ. Αυτό το στάδιο διασφαλίζει ότι τα άκαμπτα υλικά προετοιμάζονται ώστε να ταιριάζουν με τη διαδικασία κατασκευής και τις απαιτήσεις εργαλείων.
- Κοπή εύκαμπτου υλικού: Τα αρχικά υλικά ρολού που χρησιμοποιούνται για τα εύκαμπτα τμήματα, όπως το υπόστρωμα πολυϊμιδίου, η κόλλα, το κάλυμμα και τα υλικά ενίσχυσης PI, κόβονται στο απαιτούμενο μέγεθος εργασίας. Αυτή η προετοιμασία είναι σημαντική επειδή τα εύκαμπτα υλικά είναι λεπτότερα και πιο ευαίσθητα στις διαστάσεις από τα άκαμπτα ελάσματα.
- Πρωτογενής διάτρηση: Η αρχική διάτρηση εκτελείται για τη δημιουργία οπών εργαλείων, οπών ευθυγράμμισης και οπών ηλεκτρικής διασύνδεσης που απαιτούνται στα αρχικά στάδια της κατασκευής. Η ακρίβεια των οπών σε αυτό το στάδιο επηρεάζει την μετέπειτα καταγραφή και την αξιοπιστία της επιμετάλλωσης.
- Επεξεργασία μαύρης τρύπας ή αγώγιμης τρύπας: Εφαρμόζεται αγώγιμη επεξεργασία στα τοιχώματα των οπών, έτσι ώστε να ξεκινήσει η επιμετάλλωση. Σε ορισμένες διεργασίες, χρησιμοποιείται αγώγιμη επεξεργασία με βάση τον άνθρακα για την προετοιμασία των τρυπημένων οπών για την επακόλουθη επιχάλκωση.
- Πρωτογενής επιμετάλλωση χαλκού: Ο χαλκός εναποτίθεται και επιμεταλλώνεται στα τοιχώματα των οπών και στην επιφάνεια της πλακέτας για να εδραιωθεί η αγωγιμότητα και να προετοιμαστεί το πάνελ για απεικόνιση και σχηματισμό κυκλώματος.
- Ευθυγράμμιση έκθεσης: Το γραφικό φιλμ ευθυγραμμίζεται με ακρίβεια με το τρυπημένο πάνελ μετά την πλαστικοποίηση με ξηρή μεμβράνη. Η σωστή ευθυγράμμιση είναι απαραίτητη, ώστε το μοτίβο της εικόνας να ταιριάζει με τις θέσεις των οπών και την προβλεπόμενη διάταξη του κυκλώματος.
- Ανάπτυξη: Η μη εκτεθειμένη ξηρή μεμβράνη αφαιρείται, αφήνοντας μόνο το απεικονιζόμενο μοτίβο αντίστασης στην επιφάνεια της πλακέτας.
- Χαλκογραφία: Ο απροστάτευτος χαλκός χαράσσεται χημικά, αφήνοντας τα ίχνη και τα μαξιλαράκια του κυκλώματος που ορίζονται από το διαμορφωμένο ανθεκτικό υλικό.
- Επιθεώρηση AOI: Διεξάγεται αυτοματοποιημένη οπτική επιθεώρηση για την ανίχνευση ανοιχτών κυκλωμάτων, βραχυκυκλωμάτων, υπο-χαρακτικής, υπερ-χαρακτικής και άλλων ελαττωμάτων γραμμής πριν ο πίνακας προχωρήσει σε μεταγενέστερα στάδια επεξεργασίας.
- Πλαστικοποίηση Flex Coverlay: Μια προστατευτική μεμβράνη εφαρμόζεται πάνω από τα εύκαμπτα κυκλώματα για την πρόληψη της οξείδωσης, την παροχή μόνωσης και τη διατήρηση της ευελιξίας του προϊόντος. Αυτό το στάδιο είναι μία από τις καθοριστικές διαφορές μεταξύ της εύκαμπτης επεξεργασίας και της επεξεργασίας άκαμπτων PCB.
- Πίεση Coverlay: Η επικάλυψη και τυχόν υλικά ενίσχυσης συγκολλούνται χρησιμοποιώντας ελεγχόμενη θερμότητα και πίεση, έτσι ώστε η επικάλυψη να προσκολλάται σωστά χωρίς φυσαλίδες, ρυτίδες ή ανεπαρκή στεγανοποίηση γύρω από τις περιοχές του κυκλώματος.
- Γροθιά: Το μερικώς επεξεργασμένο εύκαμπτο πάνελ εργασίας κόβεται ή τρυπιέται στο απαιτούμενο ενδιάμεσο μέγεθος χρησιμοποιώντας μηχανικά εργαλεία διάτρησης ή αντίστοιχο εξοπλισμό επεξεργασίας, ανάλογα με το σχεδιασμό του προϊόντος.
- Δευτερεύουσα διάταξη: Τα προετοιμασμένα εύκαμπτα και τα άκαμπτα τμήματα σανίδας στοιβάζονται μαζί σύμφωνα με τη δομή άκαμπτης-εύκαμπτης στρώσης. Η σωστή διάταξη είναι απαραίτητη για τη διατήρηση της ευθυγράμμισης και τη διασφάλιση μιας σταθερής τελικής πολυστρωματικής δομής.
- Δευτερογενής πλαστικοποίηση: Τα στοιβαγμένα άκαμπτα και εύκαμπτα υλικά είναι ελασματοποιημένα μεταξύ τους σε μία ενιαία δομή πάνελ. Αυτό το στάδιο χρησιμοποιεί προσεκτικά επιλεγμένα υλικά προεμποτισμού και συγκόλλησης για να επιτευχθεί τόσο δομική αντοχή σε άκαμπτες ζώνες όσο και διατηρημένη ευκαμψία στις απαιτούμενες περιοχές.
- Δευτερεύουσα συμπίεση: Υπό κενό και ελεγχόμενη θερμική πίεση, η άκαμπτη-εύκαμπτη στοίβα συντήκεται σε μια ενιαία συγκολλημένη δομή. Αυτή η διαδικασία πρέπει να αποτρέπει τα κενά, την αποκόλληση, την υπερχείλιση ρητίνης και την κακή ευθυγράμμιση, διατηρώντας παράλληλα την ακεραιότητα τόσο των άκαμπτων όσο και των εύκαμπτων τμημάτων.
- Δευτερεύουσα διάτρηση: Πρόσθετες οπές ανοίγονται στην πολυστρωματική άκαμπτη-εύκαμπτη δομή για να δημιουργηθούν οι απαιτούμενες ηλεκτρικές διασυνδέσεις μεταξύ των άκαμπτων και των εύκαμπτων στρωμάτων στην τελική κατασκευή της σανίδας.
- Καθαρισμός με πλάσμα: Η επεξεργασία με πλάσμα χρησιμοποιείται για τον καθαρισμό των τοιχωμάτων και των επιφανειών των οπών πιο αποτελεσματικά από τις συμβατικές μεθόδους υγρού καθαρισμού. Αυτό βελτιώνει την αξιοπιστία της μεταλλοποίησης και την πρόσφυση σε μεταγενέστερη επεξεργασία.
- Χημική εναπόθεση χαλκού για την άκαμπτη-εύκαμπτη στοίβα: Ένα λεπτό στρώμα χαλκού χωρίς ηλεκτρόλυση εναποτίθεται στις τρυπημένες οπές για να δημιουργήσει αρχική αγωγιμότητα κατά μήκος της νεοσχηματισμένης δομής διασύνδεσης.
- Ηλεκτρολυτική επιμετάλλωση χαλκού: Η ηλεκτρολυτική επιμετάλλωση συσσωρεύει πάχος χαλκού στις οπές και στην επιφάνεια για να ανταποκριθεί στις απαιτήσεις ηλεκτρικής και δομικής αξιοπιστίας. Αυτό είναι ένα κρίσιμο βήμα για την ποιότητα των επιμεταλλωμένων οπών και τη μακροπρόθεσμη αξιοπιστία του προϊόντος.
- Ελασματοποίηση ξηρής μεμβράνης για κυκλώματα εξωτερικού στρώματος: Ένα στρώμα φωτοευαίσθητης ξηρής μεμβράνης επικολλάται στην επιφάνεια της επιχαλκωμένης σανίδας, προετοιμάζοντας τη μεταφορά μοτίβου στο εξωτερικό στρώμα.
- Έκθεση και Ανάπτυξη Εξωτερικού Στρώματος: Η εικόνα του κυκλώματος του εξωτερικού στρώματος μεταφέρεται με έκθεση και η μη εκτεθειμένη αντίσταση αφαιρείται έτσι ώστε να μπορεί να σχηματιστεί με ακρίβεια το επιθυμητό εξωτερικό κύκλωμα.
- Χάραξη εξωτερικής στρώσης: Η περίσσεια χαλκού εκτός του απαιτούμενου μοτίβου κυκλώματος χαράσσεται, αφήνοντας τα τελικά ίχνη και τα μαξιλαράκια του εξωτερικού στρώματος.
- Επαλήθευση AOI κυκλωμάτων εξωτερικού στρώματος: Ένα άλλο βήμα AOI εκτελείται μετά τον σχηματισμό του κυκλώματος του εξωτερικού στρώματος για να επιβεβαιωθεί ότι δεν υπάρχουν ανοιχτά ή βραχυκυκλωμένα ελαττώματα στο τελικό μοτίβο.
- Εκτύπωση μεταξοτυπίας μάσκας συγκόλλησης σε άκαμπτες περιοχές: Μια μάσκα συγκόλλησης εφαρμόζεται στις άκαμπτες επιφάνειες της πλακέτας για την προστασία των χάλκινων κυκλωμάτων, τη βελτίωση της μόνωσης και την υποστήριξη των μελλοντικών εργασιών συναρμολόγησης.
- Έκθεση και σκλήρυνση μάσκας συγκόλλησης: Η μάσκα συγκόλλησης απεικονίζεται και σκληρύνεται έτσι ώστε να παραμένει μόνο στις απαιτούμενες προστατευτικές περιοχές και να επιτυγχάνει σταθερή πρόσφυση.
- Η επιφάνεια τελειώνει: Επιφανειακό φινίρισμα όπως το ENIG εφαρμόζεται στα εκτεθειμένα τακάκια για την πρόληψη της οξείδωσης και τη βελτίωση της συγκολλησιμότητας κατά τη συναρμολόγηση.
- Αφαίρεση πάνελ με λέιζερ ή άνοιγμα εύκαμπτου παραθύρου: Η κοπή με λέιζερ μπορεί να χρησιμοποιηθεί για την αφαίρεση άκαμπτου υλικού σε καθορισμένες περιοχές, την έκθεση του εύκαμπτου τμήματος ή τον καθορισμό σύνθετων δομών μετάβασης άκαμπτης-εύκαμπτης με υψηλή ακρίβεια.
- Συνημμένο ενίσχυσης ή ενίσχυσης: Χαλύβδινα τεμάχια, ενισχύσεις FR4, ενισχύσεις πολυϊμιδίου ή άλλα υλικά ενίσχυσης συνδέονται σε συγκεκριμένες περιοχές για την αύξηση της τοπικής στήριξης, του πάχους ή της σταθερότητας της συναρμολόγησης.
- Ηλεκτρική δοκιμή: Οι δοκιμές με ιπτάμενο αισθητήρα ή με βάση το εξάρτημα χρησιμοποιούνται για τον έλεγχο ανοιχτών κυκλωμάτων, βραχυκυκλωμάτων και προβλημάτων συνέχειας, ώστε να διασφαλιστεί ότι η πλακέτα πληροί τις απαιτούμενες ηλεκτρικές επιδόσεις.
- Μεταξοτυπία: Σύμβολα, σήματα αναφοράς, λογότυπα και πληροφορίες αναγνώρισης είναι τυπωμένα στην πλακέτα για να βοηθήσουν στη μετέπειτα συναρμολόγηση, επιθεώρηση και ιχνηλασιμότητα.
- Δρομολόγηση CNC ή Τελική Διαμόρφωση: Η φρεζάρισμα ή η φρεζάρισμα με CNC χρησιμοποιείται για την κατεργασία του τελικού περιγράμματος της σανίδας σύμφωνα με τις διαστάσεις του πελάτη και τις απαιτήσεις ανοχής.
- Τελικός έλεγχος ποιότητας FQC: Η τελική άκαμπτη-εύκαμπτη πλακέτα τυπωμένου κυκλώματος (PCB) υποβάλλεται σε πλήρη έλεγχο εμφάνισης, επαλήθευση διαστάσεων, έλεγχο κατασκευής και δομική αξιολόγηση σύμφωνα με τα εσωτερικά πρότυπα ποιότητας και τις απαιτήσεις του πελάτη.
- Συσκευασία και Αποστολή: Οι εγκεκριμένες σανίδες συσκευάζονται με αντιστατική προστασία, έλεγχο υγρασίας και κατάλληλες διασφαλίσεις μεταφοράς και στη συνέχεια αποθηκεύονται ή αποστέλλονται σύμφωνα με τις απαιτήσεις παράδοσης του πελάτη.
Πώς κατανέμεται συνήθως η ροή παραγωγής στην πράξη
Αν και η πλήρης διαδικασία μπορεί να παρατεθεί ως μια μακρά ακολουθία βήμα προς βήμα, η κατασκευή άκαμπτων-εύκαμπτων PCB συνήθως διαχειρίζεται σε πολλά σημαντικά στάδια παραγωγής:
- Στάδιο προετοιμασίας υλικού: Τα άκαμπτα και εύκαμπτα υλικά κόβονται, οργανώνονται και προετοιμάζονται για ξεχωριστή επεξεργασία.
- Στάδιο σχηματισμού εύκαμπτου κυκλώματος: Η διάτρηση, η αγώγιμη επεξεργασία, η απεικόνιση, η χάραξη, η AOI και η πλαστικοποίηση coverlay ολοκληρώνονται για το εύκαμπτο τμήμα.
- Στάδιο άκαμπτης-εύκαμπτης συγκόλλησης: Τα άκαμπτα και εύκαμπτα τμήματα στοιβάζονται, πλαστικοποιούνται και συμπιέζονται σε μία δομή.
- Δευτερεύον στάδιο διασύνδεσης: Η διάτρηση, ο καθαρισμός με πλάσμα, η εναπόθεση χαλκού και η επιμετάλλωση χαλκού χρησιμοποιούνται για την εγκατάσταση αξιόπιστης ηλεκτρικής διασύνδεσης μέσω της πολυστρωματικής δομής.
- Στάδιο φινιρίσματος εξωτερικής στρώσης: Τα εξωτερικά κυκλώματα, η μάσκα συγκόλλησης, το φινίρισμα της επιφάνειας, η διαμόρφωση προφίλ και η σήμανση ολοκληρώνονται.
- Στάδιο επαλήθευσης: Οι δοκιμές, η τελική επιθεώρηση και η συσκευασία διασφαλίζουν ότι το προϊόν είναι έτοιμο για αποστολή ή συναρμολόγηση.
Αυτή η σταδιακή προβολή βοηθά τους πελάτες να κατανοήσουν γιατί οι άκαμπτες-εύκαμπτες πλακέτες τυπωμένων κυκλωμάτων (PCB) απαιτούν μεγαλύτερες και πιο αυστηρά ελεγχόμενες ροές εργασίας κατασκευής από τις συνηθισμένες άκαμπτες πλακέτες. Για τα προγράμματα πρώιμου σταδίου, αυτός είναι και ο λόγος για τον οποίο πολλές ομάδες ξεκινούν με μια πρωτότυπη κατασκευή PCB πριν προχωρήσουν στην μαζική παραγωγή.

Γιατί η κατασκευή άκαμπτων εύκαμπτων PCB είναι πιο δύσκολη από την κατασκευή τυπικών PCB
Η παραγωγή άκαμπτων-εύκαμπτων PCB είναι πιο περίπλοκη επειδή συνδυάζει διαφορετικά συστήματα υλικών και διαφορετικές προσδοκίες διεργασίας σε ένα προϊόν. Το εύκαμπτο τμήμα πρέπει να παραμένει εύκαμπτο, ενώ το άκαμπτο τμήμα πρέπει να παρέχει δομική σταθερότητα, ακρίβεια διαστάσεων και αξιοπιστία συναρμολόγησης.
Οι κύριες δυσκολίες στην παραγωγή περιλαμβάνουν:
- Χειρισμός λεπτών εύκαμπτων υλικών: Τα εύκαμπτα υλικά είναι μαλακά και λεπτά, επομένως είναι πιο πιθανό να τσαλακωθούν, να τεντωθούν ή να μπλοκάρουν κατά τη μεταφορά και την επεξεργασία.
- Διαστατική κίνηση: Τα εύκαμπτα υλικά εμφανίζουν γενικά χαμηλότερη διαστατική σταθερότητα από το FR4, γεγονός που καθιστά την ευθυγράμμιση πιο δύσκολη.
- Έλεγχος ποιότητας επικάλυψης: Η κακή πλαστικοποίηση του καλύμματος μπορεί να οδηγήσει σε φυσαλίδες, κενά, κακή μόνωση ή μειωμένη ευελιξία.
- Έλεγχος πλαστικοποίησης: Οι άκαμπτες-εύκαμπτες κατασκευές είναι ιδιαίτερα ευαίσθητες στη ροή ρητίνης, στην ισορροπία πίεσης και στο προφίλ θερμότητας.
- Αξιοπιστία επιμεταλλωμένης οπής: Οι διασυνδέσεις μεταξύ άκαμπτων και εύκαμπτων τμημάτων πρέπει να διατηρούν την αγωγιμότητα υπό θερμική και μηχανική καταπόνηση.
- Επεξεργασία περιοχής μετάβασης: Οι ζώνες μετάβασης από άκαμπτη σε εύκαμπτη κατάσταση είναι συχνά τα πιο ευαίσθητα μηχανικά και δομικά μέρη της σανίδας.
Λόγω αυτών των παραγόντων, η επιτυχημένη παραγωγή άκαμπτων-εύκαμπτων PCB απαιτεί εμπειρία τόσο στην κατασκευή πολυστρωματικών άκαμπτων PCB όσο και στην επεξεργασία εύκαμπτων κυκλωμάτων. Σε διατάξεις υψηλότερης πυκνότητας, η ίδια πειθαρχία καταχώρισης και διασύνδεσης καθίσταται ακόμη πιο σημαντική σε κατασκευές που περιλαμβάνουν δομές PCB HDI.
Κρίσιμα σημεία ελέγχου διεργασίας στην κατασκευή άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB)
Αποθήκευση και Προετοιμασία Υλικών
Τα υλικά πολυϊμιδίου, το υλικό επικάλυψης, το prepreg και άλλα υλικά συγκόλλησης θα πρέπει να αποθηκεύονται και να διαχειρίζονται υπό ελεγχόμενες συνθήκες. Η απορρόφηση υγρασίας και η αλλαγή διαστάσεων πρέπει να διαχειρίζονται πριν από κρίσιμες διεργασίες όπως η πλαστικοποίηση και η απεικόνιση.
Ακρίβεια εγγραφής και έκθεσης
Επειδή οι άκαμπτες-εύκαμπτες σανίδες περιέχουν τόσο άκαμπτα όσο και εύκαμπτα υλικά, η ακρίβεια της καταγραφής πρέπει να διαχειρίζεται προσεκτικά καθ' όλη τη διάρκεια της διάτρησης, της απεικόνισης και της τοποθέτησης. Οποιαδήποτε κακή ευθυγράμμιση μπορεί να επηρεάσει την αξιοπιστία των οπών, την απόσταση μεταξύ των αγωγών και την τελική απόδοση του κυκλώματος.
Πίεση ελασματοποίησης και ροή ρητίνης
Η άκαμπτη-εύκαμπτη ελασματοποίηση είναι ένα από τα πιο σημαντικά σημεία ελέγχου στη διαδικασία. Η πίεση, η θερμοκρασία, ο χρόνος παραμονής και η συμπεριφορά ροής ρητίνης πρέπει να είναι ισορροπημένες, έτσι ώστε οι άκαμπτες ζώνες να συνδέονται σωστά χωρίς να καταστρέφονται οι περιοχές κάμψης.
Ποιότητα τοιχώματος οπών και επιμετάλλωση
Η αξιοπιστία των επιμεταλλωμένων οπών εξαρτάται από την ποιότητα διάτρησης, την προετοιμασία του τοιχώματος της οπής, την αποτελεσματικότητα του καθαρισμού με πλάσμα, την εναπόθεση χαλκού και το πάχος της ηλεκτρολυτικής επιμετάλλωσης. Ο κακός έλεγχος σε αυτό το σημείο μπορεί να προκαλέσει διαλείπουσα βλάβη ή μακροπρόθεσμα προβλήματα αξιοπιστίας.
Προστασία ευέλικτης περιοχής
Καθ' όλη τη διάρκεια της επεξεργασίας, τα εύκαμπτα τμήματα πρέπει να προστατεύονται από γρατσουνιές, υπερβολική καταπόνηση, μόλυνση και θερμική ζημιά. Ο ακατάλληλος χειρισμός μπορεί να μειώσει την απόδοση κάμψης ή να δημιουργήσει κρυφά ελαττώματα.
Πειθαρχία Επιθεώρησης
Η κατασκευή άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB) απαιτεί περισσότερα από απλή επιθεώρηση στο τέλος της γραμμής παραγωγής. Η επιθεώρηση AOI, οι ηλεκτρικές δοκιμές, οι έλεγχοι διαστάσεων, η οπτική επιθεώρηση κατασκευής και η δομική αξιολόγηση είναι όλα απαραίτητα μέρη του ελέγχου της διεργασίας. Σε περιβάλλοντα παραγωγής όπου η επαλήθευση της διεργασίας είναι κρίσιμη, πρόσθετοι έλεγχοι μπορούν να υποστηριχθούν από ολοκληρωμένες μεθόδους επιθεώρησης.
Προφυλάξεις για την κατασκευή άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB)
Για να διατηρηθεί η σταθερή ποιότητα και να μειωθεί ο κίνδυνος παραγωγής, οι κατασκευαστές θα πρέπει να δώσουν προσοχή στις ακόλουθες προφυλάξεις:
- Επιλέξτε το σωστό σύστημα υλικών για άκαμπτες και εύκαμπτες περιοχές ανάλογα με την τελική εφαρμογή.
- Ελέγξτε προσεκτικά τον σχεδιασμό της περιοχής κάμψης έτσι ώστε τα ίχνη, οι διαβάσεις, τα ανοίγματα επικάλυψης και τα ενισχυτικά στοιχεία να μην δημιουργούν συγκέντρωση τάσης.
- Χρησιμοποιήστε προεμποτισμό χωρίς ροή όπου απαιτείται για την αποφυγή υπερβολικής υπερχείλισης ρητίνης κατά την πλαστικοποίηση.
- Ολοκληρώστε την επεξεργασία κάμψης πριν από την τελική συγκόλληση με άκαμπτη κάμψη, όταν είναι απαραίτητο για την αποτελεσματικότερη διαχείριση της διαστολής και της συστολής.
- Διατηρήστε σταθερές περιβαλλοντικές συνθήκες όπως η θερμοκρασία, η υγρασία και η καθαριότητα κατά την παραγωγή.
- Προστατέψτε τα εύκαμπτα τμήματα κατά τον χειρισμό και τη μεταφορά μέσα στο εργοστάσιο.
- Επαληθεύστε την ηλεκτρική και μηχανική αξιοπιστία μέσω δοκιμών και τελικής επιθεώρησης πριν από την αποστολή.
Αυτές οι προφυλάξεις είναι σημαντικές επειδή οι άκαμπτες-εύκαμπτες πλακέτες τυπωμένων κυκλωμάτων (PCB) χρησιμοποιούνται συχνά σε συμπαγή, υψηλής αξίας και ευαίσθητα στην αξιοπιστία προϊόντα, όπου η διόρθωση αστοχιών μπορεί να είναι δύσκολη και δαπανηρή μετά τη συναρμολόγηση. Εάν η πλακέτα πρόκειται να προχωρήσει απευθείας στην κατασκευή του προϊόντος, η κατασκευασιμότητα θα πρέπει επίσης να λαμβάνεται υπόψη μαζί με τις απαιτήσεις συναρμολόγησης PCB κατάντη.
Συχνές ερωτήσεις σχετικά με την κατασκευή άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB)
Ποια είναι η διαδικασία κατασκευής άκαμπτων εύκαμπτων PCB
Η διαδικασία κατασκευής άκαμπτων εύκαμπτων PCB συνδυάζει την κατασκευή εύκαμπτων κυκλωμάτων και την παραγωγή άκαμπτων PCB σε μία ολοκληρωμένη δομή. Συνήθως περιλαμβάνει προετοιμασία υλικού, διάτρηση, επεξεργασία αγώγιμων οπών, επιχάλκωση, απεικόνιση κυκλώματος, χάραξη, πλαστικοποίηση επικάλυψης, συγκόλληση άκαμπτης-εύκαμπτης, δευτερογενή διάτρηση, επεξεργασία εξωτερικού στρώματος, δοκιμές και τελικό έλεγχο.
Γιατί η άκαμπτη εύκαμπτη πλακέτα τυπωμένου κυκλώματος (PCB) είναι πιο δύσκολο να κατασκευαστεί από την τυπική πλακέτα τυπωμένου κυκλώματος (PCB)
Η άκαμπτη εύκαμπτη πλακέτα τυπωμένου κυκλώματος (PCB) είναι πιο δύσκολη στην κατασκευή επειδή συνδυάζει άκαμπτα και εύκαμπτα υλικά με διαφορετικές θερμικές και μηχανικές συμπεριφορές. Η διαδικασία πρέπει να διατηρεί τη διαστατική σταθερότητα στα άκαμπτα τμήματα, διατηρώντας παράλληλα την ικανότητα κάμψης και την αντοχή στην κόπωση στις περιοχές κάμψης. Η πλαστικοποίηση, η ευθυγράμμιση και η αξιοπιστία των επιμεταλλωμένων οπών είναι πιο απαιτητικές από ό,τι στην τυπική κατασκευή άκαμπτων PCB.
Ποια υλικά χρησιμοποιούνται στην κατασκευή άκαμπτων εύκαμπτων PCB
Τα άκαμπτα εύκαμπτα PCB συνήθως χρησιμοποιούν πυρήνες FR4 και προ-εμποτισμένο υλικό στα άκαμπτα τμήματα, ενώ τα εύκαμπτα τμήματα συνήθως χρησιμοποιούν μεμβράνη πολυϊμιδίου, κυλινδρικό ανόπτηση χαλκού, επικάλυψη, συστήματα συγκόλλησης και προαιρετικά ενισχυτικά στοιχεία. Το προ-εμποτισμένο υλικό χωρίς ροή χρησιμοποιείται συχνά κατά την άκαμπτη εύκαμπτη ελασματοποίηση για τον έλεγχο της ροής της ρητίνης και την προστασία των εύκαμπτων περιοχών.
Ποιο είναι το πιο κρίσιμο βήμα στην κατασκευή άκαμπτων εύκαμπτων PCB
Αρκετά βήματα είναι κρίσιμα, αλλά η πλαστικοποίηση και η αξιοπιστία της διασύνδεσης είναι συνήθως τα πιο σημαντικά. Η δευτερογενής τοποθέτηση, η πλαστικοποίηση, η διάτρηση, ο καθαρισμός με πλάσμα, η εναπόθεση χαλκού και η επιμετάλλωση χαλκού καθορίζουν εάν τα άκαμπτα και εύκαμπτα τμήματα θα παραμείνουν μηχανικά σταθερά και ηλεκτρικά αξιόπιστα στην τελική πλακέτα.
Πώς κατασκευάζονται αξιόπιστες οι οπές σε άκαμπτο εύκαμπτο PCB
Οι αξιόπιστες επιμεταλλωμένες οπές εξαρτώνται από την ακριβή διάτρηση, την κατάλληλη αγώγιμη επεξεργασία οπών ή την χημική εναπόθεση χαλκού, τον αποτελεσματικό καθαρισμό με πλάσμα και το ελεγχόμενο πάχος ηλεκτρολυτικής επιμετάλλωσης. Αυτά τα βήματα εξασφαλίζουν ισχυρή κάλυψη χαλκού στα τοιχώματα των οπών και σταθερή ηλεκτρική σύνδεση μεταξύ άκαμπτων και εύκαμπτων στρωμάτων.
Χρησιμοποιεί η άκαμπτη εύκαμπτη πλακέτα τυπωμένου κυκλώματος μάσκα συγκόλλησης ή κάλυμμα;
Οι άκαμπτες εύκαμπτες πλακέτες τυπωμένων κυκλωμάτων (PCB) συνήθως χρησιμοποιούν και τα δύο, αλλά σε διαφορετικές περιοχές. Τα άκαμπτα τμήματα συνήθως διαθέτουν μάσκα συγκόλλησης, ενώ τα εύκαμπτα τμήματα συνήθως προστατεύονται από επικάλυψη πολυϊμιδίου. Αυτός ο συνδυασμός παρέχει μόνωση, προστασία κυκλώματος και την ευελιξία που απαιτείται στις περιοχές κάμψης.
Πώς δοκιμάζεται η άκαμπτη εύκαμπτη πλακέτα τυπωμένου κυκλώματος (PCB) πριν από την αποστολή
Οι άκαμπτες εύκαμπτες πλακέτες τυπωμένων κυκλωμάτων (PCB) συνήθως δοκιμάζονται μέσω δοκιμών ηλεκτρικής συνέχειας και μόνωσης, επιθεώρησης AOI, επαλήθευσης διαστάσεων, επιθεώρησης εμφάνισης και τελικής αξιολόγησης ποιοτικού ελέγχου. Ανάλογα με την εφαρμογή, ενδέχεται επίσης να απαιτούνται πρόσθετοι έλεγχοι αξιοπιστίας.
Τι πρέπει να ελέγχουν οι αγοραστές όταν επιλέγουν έναν κατασκευαστή άκαμπτων εύκαμπτων πλακετών τυπωμένων κυκλωμάτων (PCB)
Οι αγοραστές θα πρέπει να ελέγξουν εάν ο κατασκευαστής έχει αποδεδειγμένη εμπειρία τόσο στην κατασκευή άκαμπτων PCB όσο και στην επεξεργασία εύκαμπτων κυκλωμάτων, εάν το εργοστάσιο μπορεί να ελέγξει την αξιοπιστία της πλαστικοποίησης και των επιμεταλλωμένων οπών και εάν μπορεί να υποστηρίξει πρωτότυπες, χαμηλού όγκου και παραγωγικές κατασκευές με σταθερές διαδικασίες ποιοτικού ελέγχου και επιθεώρησης. Για απαιτήσεις που αφορούν συγκεκριμένα έργα, μπορούν επίσης να συζητήσουν την κατασκευή απευθείας με τον κατασκευαστή μέσω της σελίδας επικοινωνίας.
Συμπέρασμα
Τα βήματα για την κατασκευή άκαμπτης-εύκαμπτης πλακέτας τυπωμένου κυκλώματος (PCB) περιλαμβάνουν μια πλήρη ακολουθία προετοιμασίας άκαμπτου υλικού, προετοιμασίας εύκαμπτου υλικού, διάτρησης, επεξεργασίας αγώγιμων οπών, επιχάλκωσης, απεικόνισης κυκλώματος, χάραξης, AOI, πλαστικοποίησης επικάλυψης, πλαστικοποίησης άκαμπτης-εύκαμπτης επίστρωσης, δευτερογενούς πλαστικοποίησης, καθαρισμού με πλάσμα, επιμετάλλωσης, μάσκας συγκόλλησης, φινιρίσματος επιφάνειας, διαμόρφωσης προφίλ, δοκιμών και τελικής επιθεώρησης. Αυτή είναι μια πιο απαιτητική διαδικασία από την τυπική κατασκευή PCB, επειδή η πλακέτα πρέπει να συνδυάζει τη δομική απόδοση των άκαμπτων PCB με την ικανότητα κάμψης των εύκαμπτων κυκλωμάτων σε ένα σταθερό προϊόν.
Για τους μηχανικούς και τους αγοραστές, η κατανόηση της πλήρους διαδικασίας κατασκευής άκαμπτων-εύκαμπτων πλακετών βοηθά στη βελτίωση των επιλογών σχεδιασμού, στην αποσαφήνιση των απαιτήσεων προμήθειας και στη μείωση του κινδύνου του έργου. Για τους κατασκευαστές, η συνεπής ποιότητα εξαρτάται από τον πειθαρχημένο έλεγχο των υλικών, την πλαστικοποίηση, την επιμετάλλωση οπών, τη σταθερότητα των διαστάσεων και την επιθεώρηση σε κάθε σημαντικό στάδιο της παραγωγής. Με τη σωστή διαχείριση των διαδικασιών, οι άκαμπτες-εύκαμπτες πλακέτες τυπωμένων κυκλωμάτων (PCB) μπορούν να προσφέρουν εξοικονόμηση χώρου, ενσωμάτωση και αξιοπιστία που απαιτούνται από τα προηγμένα ηλεκτρονικά συστήματα.
Η Sabrina έχει πάνω από 18 χρόνια εμπειρίας στον κλάδο των PCB, με ισχυρό υπόβαθρο στη μηχανική CAM και στην αναθεώρηση αρχείων PCB. Υποστηρίζει έργα PCB από το πρωτότυπο έως την μαζική παραγωγή, εστιάζοντας στην κατασκευασιμότητα και την αξιοπιστία της διαδικασίας.
Η εργασία της βοηθά τις ομάδες μηχανικών να μειώσουν τον κίνδυνο παραγωγής και να επιτύχουν σταθερά, υψηλής ποιότητας αποτελέσματα κατασκευής PCB.

Σχετικά άρθρα
Συγκρότημα πλακέτας ηλεκτρονικής ισχύος για συστήματα υψηλού ρεύματος και μετατροπής ισχύος
Συγκρότημα πλακέτας τυπωμένου κυκλώματος (PCB) ηλεκτρονικών ισχύος για μετατροπή ισχύος, πλακέτες υψηλού ρεύματος και μικτά εξαρτήματα SMT και διαμπερών οπών.
Συναρμολόγηση PCB ηλεκτρονικών αυτοκινήτων: Ιχνηλασιμότητα και έλεγχος διεργασιών
Συναρμολόγηση PCB ηλεκτρονικών αυτοκινήτων με ελεγχόμενη προμήθεια, ιχνηλασιμότητα, επιθεώρηση και δοκιμές ειδικά για το έργο.
Συγκρότημα PCB ηλιακού μετατροπέα για πλακέτες ισχύος και ελέγχου
Συγκρότημα PCB ηλιακού μετατροπέα για πλακέτες ελέγχου και ισχύος, με προμήθεια εξαρτημάτων, επιθεώρηση και δοκιμές ειδικά για το έργο.