
Laserrez zulatutako PCB bideen diseinuaren optimizazioa eta kostuak
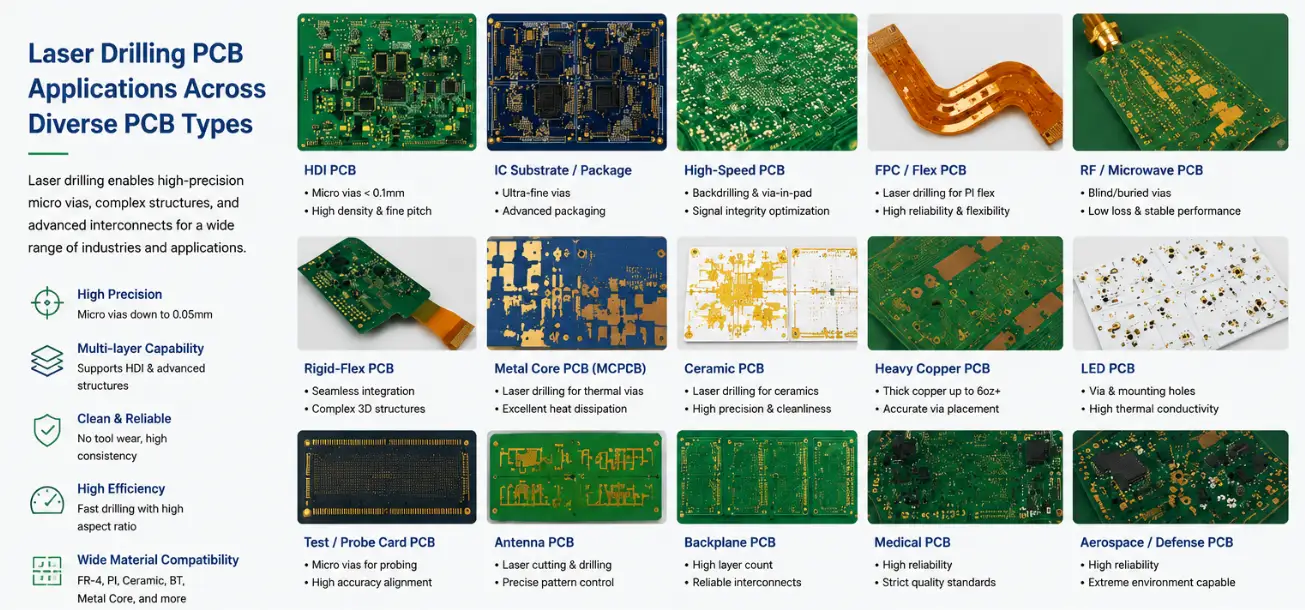
1. irudia. Laser bidezko zulaketa PCBa
Edukien aurkibidea
- Noiz behar du zure PCB diseinuak laser bidezko zulaketa?
- Mikrobiaren diseinu arauak: kostua eta etekina kontrolatzen dituzten zenbaki zehatzak
- Alderdi-erlazioa: HDI diseinuan akatsik garestiena
- Via-in-Pad arauak eta inork ohartarazten ez dizkizun muntaketa-akatsak
- CO₂ vs UV Laser: Zein behar du zure pilaketak?
- Nola prozesatzen dituzten CAM ingeniariek zure laser bidezko zulaketa fitxategiak — eta zerk laguntzen dien
- Laser bidezko zulaketa kostu faktoreak: zerk bultzatzen du zure HDI aurrekontua gora edo behera
- DFM Berrikuspenean Harrapatzen Diren 8 Diseinu Akatsak
PCB mikrobiak laserrez zulatzea ez da prestigioagatik aukeratzen duzun fabrikazio-hobekuntza bat — bideratze-arazo espezifikoetarako irtenbide espezifikoa da, eta horri lotutako diseinu-arauak ulertu gabe aukeratzeak espero baino % 40 handiagoak diren aurrekontuak, prototipoa atzeratzen duten DFM banderak eta fabrikako proba guztiak gainditu dituzten hutsunez betetako pilatutako bietara eramaten diren eremuko akatsak dakartza. Gida hau mikrobi bat zer den dakiten eta diseinu-arau erabilgarriak, kostu-palankak, CAM lan-fluxuaren errealitateak eta hutsegite-moduak behar dituzten PCB diseinatzaile eta hardware-ingeniarientzat idatzita dago — ez laser-fisikari buruzko hastapen bat.
Lortu doako HDI DFM berrikuspena
1) Noiz behar du zure PCB diseinuak laser bidezko zulaketa?
1.1 Laser bidezko zulaketa bidez konpontzen diren hiru bideratze arazoak
HDI eraikuntza bat egin aurretik, baieztatu zure diseinuak zein arazo dituen hiru hauetatik:
1. arazoa — BGA ihes-bideratzea geometrikoki blokeatzen dute zuloek. 0.50 mm-ko pausoko BGA batek 0.50 mm-ko zentrotik zentrora bitarteko tartea du. Zulo mekaniko bateko bide batek 0.60 mm-ko pad-aren diametroa behar du (0.30 mm-ko zulagailua + 0.15 mm-ko eraztun eraztuna alde bakoitzean). Hori pausoa baino handiagoa da — fisikoki ezin da zulo bat sartu BGA errenkada bakoitzean. 0.15 mm-ko mikrovia batek 0.30 mm-ko lur-pad batekin konpontzen du arazoa. 0.40 mm-ko pausoan, 0.15 mm-ko pausoa ere estua bihurtzen da, eta 0.10 mm beharrezkoak dira.
2. arazoa — 5-10 GHz-tik gorako seinalearen osotasunak stub gabeko bide-ak behar ditu. 16 geruzako plaka batean L1etik L4ra seinalea eramaten duen zulo mekaniko batek erabili gabeko kobrezko stub bat (L5-L16) uzten du, maiztasun altuetan oihartzuna duena. Atzerako zulaketak gehiena kentzen du, baina stub-luzera geratzen denak 10 GHz-tik gorako islapenak sortzen ditu oraindik. Laser bidez zulatutako bide itsu batek zero stub ditu eraikuntzagatik. SerDes bideetarako, DDR5 edo 5 GHz-tik gorako RFrako geruza anitzeko plaketan, bide itsuak seinalearen osotasun-eskakizun bat izan daitezke, ez dentsitate-aukera bat.
3. arazoa — Plakaren azalera txikitu egin behar da, baina errendimendua ezin da. Plaka trinkoek batzuetan garbi bideratzen dira geruza anitzeko estandarretan, baina itxiturak ahalbidetzen duena baino % 20 azalera gehiago behar dute. Microvia-in-pad dentsitatea duen HDI eraikuntza batek espazio hori berreskura dezake. HDI plakak hazbete karratuko gehiago kostatzen du, baina kostu osoa jaitsi egin daiteke azaleraren murrizketa nahikoa handia bada.
| Diseinu-baldintza | Laser bidezko zulaketa beharrezkoa da? | Arrazoia |
|---|---|---|
| BGAren tartea ≤ 0.50 mm | Bai | Txakur-hezurrak fanout bidez geometrikoki huts egiten du 0.50 mm-tan eta azpitik |
| BGA tartea 0.65 mm, taularen azalera mugarik gabe | Ez | Fanout bidezko mekanika estandarra bideragarria eta merkeagoa da |
| Seinalearen maiztasuna > 10 GHz geruza anitzekoan | Bai | Zulo-zatiak 5 GHz-tik gorako seinalearen osotasuna hondatzen du |
| Taularen lodiera < 0.8 mm guztira | Bai | Zulagailu mekanikoek ezin dute itsu-sakonera kontrolatua lortu lodiera horretan |
| 0.65 mm-ko BGA, plaka txikia, bideratze trinkoa | Ebaluatu | Egin bideratze-proba lehenik — baliteke HDI ez egotea justifikatuta |
1.2 Laser bidezko zulaketa aukera okerra denean
- Prototipoa bakarrik edo <50 unitate: HDIren entrega-epea 8-14 egunekoa da, geruza anitzeko estandarraren 5-7 egunekoa izan beharrean. Funtzio-egiaztapenerako, eraikuntza estandarrek azkarrago eramango zaituzte horretara.
- Zuloak dituen garbi bideratzen den plaka: Mugarik gabeko plaka-azalera duen 64 bolako 0.50 mm-ko BGA bat askotan ihes egin dezake dog-bone bidez eta 6 geruzako eraikuntza estandar batekin — HDI eraikuntza baten erdiaren kostuan.
- Dentsitate-irabaziak kostu-prima konpentsatzen ez duen diseinuak: HDI diseinu batzuek % 50-80 gehitzen diote taula biluziaren kostuari, bi geruza estandar gehituz lor zitezkeen bideratze-irabaziengatik.
2) Mikrobiaren diseinu arauak: kostua eta etekina kontrolatzen dituzten zenbaki zehatzak
2.1 Bidearen diametroa — Berez handiagoa, altxatze-indarrak bestelakorik ezean
Diseinatzaile gehienek 0.10 mm-ko mikrobideak lehenespenez erabiltzen dituzte, HDI erreferentziazko diseinuek 0.10 mm erakusten baitute. Hori akats bat da: 0.10 mm-ko gutxienekoa da, ez lehenetsitako balioa. 0.15 mm-ko balioa balioko lukeen 0.10 mm-ko bidezko balio bakoitzak zulaketa-kostu gehigarri bat ordaintzen du (0.15 mm-ko bidezko balio baten zulaketa-kostuaren 1.6 aldiz gutxi gorabehera), bideratze-onurarik gabe.
Diametroaren hautaketa araua:
- 0.10mm: BGAren distantzia ≤ 0.40 mm-k behartzen duenean edo barneko geruzaren azalera kritikoki mugatua denean bakarrik
- 0.125mm: Tarteka ahalbidetzen duen leku praktikoa 0.40-0.45 mm-ko pausoko fanout-erako
- 0.15mm: HDI bideratze guztietarako lehenetsia — etekin hobea, zulaketa-kostu txikiagoa, kobrezko estaldura errazagoa
2.2 Lur-eremuaren tamaina — Gehienetan okerra den zenbakia
Bide itsu bat inguratzen duen lur-zatiak bi errore-iturri onartu behar ditu: laserraren posizioaren zehaztasuna (±25µm) eta laminazioaren erregistroa (±50–70µm, eraikuntza-zikloen kopuruaren arabera). Kasurik txarrenean, hauek modu gehigarrian metatzen dira.
| Bidezko Diametroa | Lur-eremu minimo absolutua | Ekoizpen-gomendatua | Gutxieneko eraztun anularra |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Gutxieneko mailan jartzeak diseinu tolerantea sortzen du. Ekoizpenerako gomendatutako pad-ek 0.06-0.07 mm-ko marjina gehitzen dute, prozesuaren aldakuntza normalak gainditzen dituena. Kobrezko azalera gehigarriak ez du ezer kostatzen fabrikazioan.
2.3 Kobrezko xaflaren pisua eraikuntza-geruzetan
HDI eraikuntza geruzek ½ oz (17µm) kobrezko xafla erabili behar dute — ez 1 oz. CO₂ zulatzeko, kobrezko leiho bat (maskara konformala) kimikoki grabatzen da laser bidezko zulaketaren aurretik. 1 oz kobrearekin, grabatzeko azpiko mozketak zula daitekeen gutxieneko diametro eraginkorra 0.10 mm-tik 0.12-0.13 mm-ra aldatzen du. ½ oz kobrearekin, 0.10 mm-ko lorpena fidagarria da. Zehaztu "½ oz kobrea HDI eraikuntza geruza guztietan" zure fabrikazio oharretan. Diseinatzaile askok 1 oz zehazten duten HDI ez diren pilaketak kopiatzen dituzte eta ez dira inpaktua konturatzen.
3) Alderdi-erlazioa: HDI diseinuan akats garestiena
3.1 Zergatik kontrolatzen duen alderdi-erlazioak fidagarritasuna — ez bakarrik etekina
Mikrovia alderdi-erlazioa = dielektrikoaren lodiera ÷ via diametroa. Erlazio hau 0.8:1etik gora igotzen den heinean, kobrezko estaldura-kimikak gero eta zailtasun handiagoa du via hondora iristeko. Emaitza kobre mehea da via belaunean — tenperatura-zikloetan tentsio termikoa kontzentratzen den tokian, hain zuzen ere. Huts-modua ez da berehala irekitzea. Fabrika-proba gainditzen duen, sarrerako ikuskapena gainditzen duen eta 200-400 ziklo termikoren ondoren huts egiten duen via bat da.
3.2 Kostua eta fidagarritasuna alderdi-erlazioaren arabera
| Dia bidez. | dielektriko | Aspektu | Zulatzeko kostua (erlatiboa) | 1. paseko etekina | Ziklo Termikoaren Bizitza |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | 99% + | > 1,000 ziklo |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800-1,000 ziklo |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400-600 ziklo |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200-400 ziklo |
Nola sortzen dituzten diseinatzaileek nahi gabe alderdi-erlazio txarrak: 75 µm-ko metaketa dielektriko bat kopiatzea, baina fabrikatzaileak prepreg aldaera lodiagoago bat ordezkatzen du — 100 µm 75 µm-ren ordez. 0.10 mm-ko berdina bidez: alderdi-erlazioa 0.75:1etik 1.0:1era jauzi egiten du. Zehaztu beti dielektrikoaren lodiera sendatua (adibidez, "1080 prepreg, sendatua 60 µm ±5 µm"), ez bakarrik prepreg estilo-zenbakia.
3.3 Konponbidea: Aurrepreg egokia aukeratu
- 1080 aurrepreg-a % 65-70eko erretxina edukiarekin: 55–65µm-raino sendatzen da — aproposa 0.10 mm-ko zuloetarako (0.55–0.65:1 alderdi-erlazioa)
- 1080 aurrepreg % 55eko erretxina: 70–80µm-raino sendatzen da — 0.10 mm-rako onargarria (0.70–0.80:1)
- 2116 aurrepreg-a: 110–130µm-raino sendatzen da — Ez erabili 0.10 mm-ko zuloetarako dielektriko bakar gisa.
Alderdi-erlazioko DFM urraketa gehienak diseinatzaileek 2116 aurrepreg-a zehazteagatik sortzen dira, pilaketa-tresnan lehenetsitakoa zelako. 1080 aurrepreg-era aldatzeak kostu bera du eta arazoa erabat konpontzen du.
4) Via-in-Pad arauak eta inork ohartarazten ez dizkizun muntaketa akatsak
4.1 Noiz den beharrezkoa Via-in-Pad-a vs. aukerakoa
Via-in-pad-ek mikrovia zuzenean BGA edo QFN land pad-aren barruan kokatzen du , ondoan izan beharrean. Beharrezkoa da BGAren pausoa 0.40 mm edo gutxiagokoa denean eta pad-en artean ez dagoen bideratze-kanalik ihesaldi konbentzional baterako. EZ da automatikoki beharrezkoa HDI plaka guztientzat — 0.50 mm-ko pausoko BGA askok pad-en artean jarritako bide itsuekin ihes egiten dute, ez barruan. Via-in-pad-ek kostua gehitzen du kobrezko betegarriaren eta planarizazioaren bidez. Ez zehaztu bideratzeak benetan behar duela baieztatu gabe.
4.2 Zergatik hiltzen duen bete gabeko Via-in-Pad-ek muntaketa-errendimendua
Birfluxuan zehar, soldadura-pasta zulora sartzen den zuloaren bidez irekita dagoen zulo batek soldadura-pasta xurgatzen du. Soldadura ez da itzultzen — zuloaren paretak bustitzen ditu eta barruan geratzen da. Emaitza soldadurarik gabeko BGA juntura bat da: giro-tenperaturan jarraitutasunerako nahikoa soldadura geratzen da, baina bibrazioari edo ziklo termikoei aurre egiteko erresistentzia mekaniko nahikorik ez. Hutsegite modu honek etengabe gainditzen ditu proba elektrikoak eta X izpiak giro-tenperaturan, eta eremu-itzuleretan edo bizitza azeleratuko probetan bakarrik azaleratzen da.
4.3 Kobrezko betegarriaren zehaztapena — Zer egon behar du zure fabrikazio-oharretan
Zehaztu lau elementu hauek esplizituki, bestela fabrikatzaileak okerrak izan daitezkeen lehenetsitako balioak aplikatuko ditu:
- Via-in-pad kokapenak: Zerrendatu erreferentzia-izendatzailearen, sare-izenaren edo fabrikazio-marrazkiko deiaren arabera — ez "BGAen azpiko bide guztiak" (anbiguoegia)
- Betetzeko metodoa: «Kobrezko betegarri elektrolizatua» — ez «bidez betea» (erretxinaz betea esan dezake, baina ez da nahikoa diafragma finerako)
- Planarizazioa: «CMP planarizatua, inguruko kobrearen gainetik ≤15µm irtengunea» 0.40 mm-ko pausorako; ≤25µm onargarria 0.50 mm-ko pausorako
- Zehaztapen hutsala: «IPC-6012D bakoitzeko zeharkako hutsune-azalera % 10 ≤» — eskatu % 8 ≤ 500 zikloko eskakizun termiko baino gehiagoko edozein aplikaziotarako
4.4 Txantiloiaren irekidura murriztu behar da Via-in-Pad kokapenetan
Betetako bide-irtenguneak (≤15µm-tan ere) soldadura-pastaren bolumena hartzen du. BGA pad-etako soldadura-pastaren txantiloiaren irekidura pad-aren azalera nominalaren % 80-90 izan behar da konpentsatzeko. Muntaketa-ingeniariak via-in pad kokapen-zerrenda behar du txantiloiaren irekidura behar bezala diseinatzeko — informazio hau ez da automatikoki PCB fabrikazio-oharretatik muntaketa-taldera pasatzen.
5) CO₂ vs UV Laser: Zein behar du zure pilaketak?
5.1 Materialarekiko menpekotasuna
CO₂ laserrak (10.6 µm infragorriak) erretxina dielektrikoa ablatzen du, baina kobrea islatzen du — aurretik grabatutako kobrezko leiho bat (maskara konformala) behar da beheko dielektrikoa zulatu aurretik. UV laserrak (355 nm) kobrea zuzenean ablatzen du eta kobrea eta dielektrikoa zulatu eragiketa bakarrean.
| Material dielektrikoa | Beharrezko laserra | Gutxieneko Diametroa | Speed | Kostua vs CO₂ Oinarrizko maila |
|---|---|---|---|---|
| FR4 estandarra, Tg handiko FR4, halogenorik gabeko FR4 | CO₂ (estandarra) | 0.10mm | 400–600 bidez/min | 1.0 × |
| Poliimida geruza malgu zurrun-malguetan | UV hobesten da, CO₂ erabil daiteke | 0.075 mm (UV) | 200–400 bidez/min | 1.15–1.25× |
| PTFE-zeramikazko galera txikiko laminatu espezializatua | UV beharrezkoa da | 0.075mm | 200–350 bidez/min | 1.20–1.35× |
| Beira-nukleoko, zeramikazko substratuak | Pikosegundoko UV beharrezkoa | 0.025mm | 50–150 bidez/min | 2.5–4.0× |
Diseinuaren inplikazioa: Zure maiztasun handiko PCB pilaketak galera txikiko edo PTFE oinarritutako laminatu bereziak erabiltzen baditu pilaketa amaitu aurretik, egiaztatu zure fabrikatzaileak UV laser gaitasuna duela pilaketa amaitu aurretik. CO₂ laserra bakarrik duten fabrikatzaileek eskaera ukatuko dute edo beste pilaketa dielektriko bat ordezkatuko dute.
5.2 CO₂ + UV panel hibridoak
Diseinu batzuek FR4 barne geruza estandarrak nahasten dituzte galera txikiko laminatu bereziekin edo maiztasun handiko material adabakiekin RF ataletarako. RF eremuko HDI metatze dielektrikoa FR4 ez bada, fabrikatzaileak eremu espezifikoetarako zulaketa errezetak behar ditu: UV galera txikiko laminatu berezien eremuetan, CO₂ beste leku batzuetan. Hau bideragarria da, baina eremu mugako dei esplizituak behar ditu fabrikazio marrazkian. "RF eremuko galera txikiko laminatu berezien adabakia" bezalako ohar lausoek CAM ingeniaria asmatzera behartzen dute, eta ez dute eremu baterako egokienak diren ezarpen kontserbadoreak erabiliko.
6) Nola prozesatzen dituzten CAM ingeniariek zure laser bidezko zulaketa fitxategiak — eta zerk laguntzen dien
6.1 CAM ingeniaritzak zure HDI fitxategiekin egiten dituen lau gauzak
CAM lan-fluxua ulertzeak 24-48 orduko berrikuspen-ziklo bat abiarazi beharrean, zuzenean ekoizpenera doazen fitxategiak prestatzea ahalbidetzen dizu:
1. urratsa — Pilaketaren egiaztapena. CAM ingeniariak egiaztatzen du zehaztutako dielektriko-lodierak inpedantzia-balio zuzenak sortzen dituzten ETA diseinuan bideen alderdi-erlazioak onartzen dituzten. Aurrepregnatua estilo-zenbakiaren arabera soilik zehaztu baduzu (ez sendatutako lodieraz), CAM ingeniariak estilo horretarako fabrikako aldaera lehenetsia erabiltzen du — eta hori zure EDA tresnak inpedantzia-kalkulurako suposatu zuenetik desberdina izan daiteke.
2. urratsa — Geruza-bikote itsuen erauzketa. Laser zulatzeko programa geruza batean agertzen diren baina ez kontrakoan agertzen diren bide-formak ateraz eraikitzen da. Zure diseinuak geruza ez-ondorengoak lotzen dituzten bide itsuak baditu (HDI diseinu-errore ohikoena), hemen harrapatzen da — aurrekontua egun bat itxaron ondoren.
3. urratsa — Erregistroaren konpentsazio mapa. Barneko geruzen arteko kobre-dentsitate irregularrak panelaren hedapen ez-uniformea eragiten du laminazioan zehar, benetako kobre-posizioak CAD koordenatuetatik aldatuz. CAMek panel osoko distortsio-mapa bat kalkulatzen du eta laser-zulagailuaren posizioak aurrez desplazatzen ditu konpentsatzeko. Kobre-banaketa oso irregularra duten barneko geruzek (% 80 erdian, % 20 ertzetan) eredu hau gutxiago zehatza egiten dute, posizio-errorea handituz.
4. urratsa — Maskara konformalaren leihoaren sorrera. CO₂ zulatzeko, CAMek kobrezko grabatzeko leihoak sortzen ditu itsu-gune bakoitzaren inguruan — leihoaren diametroa = bidearen diametroa + 50–75 µm alde bakoitzean. Kanpoko geruzaren pad-aren diseinuak ez badu nahikoa kobre uzten leiho horien inguruan, CAMek ertz-geometria markatuko du.
6.2 Zer sartu behar duzu zure fitxategietan joan-etorria saihesteko
- Geruza bakoitzeko sendotutako dielektrikoaren lodiera, ez bakarrik prepreg estilokoa: «1080 aurrepreg, sendatua 60µm ±5µm» — ez «1080». Honek alderdi-erlazioa eta inpedantzia-kalkulua aldi berean blokeatzen ditu.
- Geruza bikote itsuen bidez esplizituki adierazi da: “1. geruza → 2. geruza (bi aurpegiak) bide itsuak” fabrikazio oharretan. CAM ingeniariek geruza bikote oker zehaztuak ikusi dituzte, eta dei esplizitu batek berrikuspen eskaera bat saihesten du.
- Identifikatutako Via-in-pad kokapenak: Zerrendatu erreferentzia, sare-izen edo PDF markatuaren arabera. Hori gabe, CAMek bere betetze-prozesu estandarra aplikatzen du — erretxinazko tapoia izan daiteke, ez kobrezko betetzea.
- Geruza sakabanatuetarako kobrezko oreka oharra: Geruza bat nahita urrikoa bada (% 30 kobrea inpedantzia arrazoiengatik), adierazi esplizituki, CAM ingeniariak diseinu-errore posible gisa markatu ez dezan.
6.3 Zerk eragiten ditu berrikuspenen atzerapen gehienak
- Bide itsuen zulaketa-fitxategiak ez du bereizten zein bide zein geruzatan gelditzen diren — CAMek gainjarritako geometriatik berreraiki behar du
- Pilatzeak aurrepreg-a estiloaren arabera zehazten du soilik — fabrikatzaileak zein aldaera dagoen stockean eta alderdi-erlazioa betetzen duen baieztatu behar du
- Ez daude bereizita Via-in pad-ak eta estandar itsuko bideen artean — fabrikatzaileak ezin ditu betetze-prozesuaren eskakizunak zehaztu
- Inpedantzia-espezifikazioak bidalitako pilaketan existitzen ez den plano-geruza bati egiten dio erreferentzia.
Hauetako batek ere ez du diseinu aldaketarik behar. 30 minutu behar dituen eta 48 ordu aurrezten dituen dokumentazioa behar dute.
7) Laser bidezko zulaketa kostu faktoreak: Zerk bultzatzen du zure HDI aurrekontua gora edo behera
7.1 Prezioa Mugitzen Duten Bost Aldagai
1. aldagaia — Bide kopurua. Laser makinaren denbora da HDIren botila-lepoa. Panel bakoitzeko 6,000 bide itsuk 2,000 baino 3 aldiz luzeagoak zulatzen dituzte. Diseinuaren optimizazioak — lurperatutako zuloak erabiltzea pilatutako bide itsuen kateak ordezkatzeko, seinale bikoteen arteko bideak partekatuz — zuzenean murrizten ditu bide kopurua eta kostua.
2. aldagaia — Bidearen diametroa eta jaurtiketa kopurua. 0.10 mm-ko bide batek 6-10 laser jaurtiketa behar ditu (trepanazio eredua). 0.15 mm-ko bide batek 3-5 behar ditu. 3,000 bide dituen panel batean, 0.10 mm-ko beharrik ez dutenak 0.15 mm-ra aldatzeak laser makinaren denboraren % 30-40 inguru aurrezten du. Benetako kostu murrizketa neurgarria.
3. aldagaia — Laminazio ziklo kopurua. Ziklo bakoitzak 2-3 egun gehitzen ditu eta kostu proportzionala. I. mota (2 ziklo) → II. mota (3 ziklo) → III. mota (4+ ziklo) bakoitzak % 25-35 inguru gehitzen du ziklo gehigarri bakoitzeko.
4. aldagaia — Kobrezko betegarriaren beharra. Pilatutako bideetarako kobrezko galvanizazio-betegarriak 18-30 ordu gehitzen ditu betegarri-ziklo bakoitzeko. Bide mailakatuak (bikote hurbilen arteko ≥0.20 mm-ko desplazamendu horizontala) zure bideratzean funtzionatzen badute, betegarriaren beharra ezabatzeak geruza bakoitzeko HDI kostuaren % 20-35 aurrezten du.
5. aldagaia — Laser mota. CO₂ kostu estandarra da. UV laserrak (FR4 ez diren dielektrikoetarako beharrezkoa) % 15-25 gehitzen du. Aurrekontua hau zure pilaketak galera txikiko edo PTFE oinarritutako laminatu bereziak erabiltzen baditu eraikuntza geruzetan.
7.2 Kostu-indizea eraikuntza motaren arabera
| Eraikuntza mota | Laminazio Zikloak | Kostua vs. MLB estandarra | Epea ohikoa |
|---|---|---|---|
| Geruza anitzeko estandarra (HDIrik gabe) | 1 | 1.0 × | 5-7 egun |
| I mota (1+N+1), bide mailakatuak | 2 | 1.5–1.8× | 8-11 egun |
| I mota + kobrezko betegarria via-in pad | 2 | 1.8–2.2× | 9-12 egun |
| II mota (2+N+2), mailakatua | 3 | 2.0–2.5× | 11-14 egun |
| II motako, kobrezko bide pilatuak | 3 | 2.5–3.2× | 13-16 egun |
| III. mota / Edozein geruzako HDI | 4+ | 3.5–5.0× | 14-21 egun |
8) DFM Berrikuspenean harrapatzen diren 8 diseinu akatsak
Hauek agertzen dira maizen HDI DFM berrikuspenetan. Guztiak konpon daitezke fabrikazioa baino lehen — batek ere ez du birbideratze osoa behar.
- Geruza ez-ondorengoak konektatuz itsua. I motako eraikuntza batean L1etik L3rako bide itsu bat ezin da fabrikatu — laserra aurkitzen duen lehenengo kobrezko zuloan gelditzen da (L2). Konponketa: bi bide itsu sekuentzial konfigurazio mailakatu edo pilatuaren bidez.
- Aurrepregnatu okerragatik, 0.8:1etik gorako alderdi-erlazioa. Normalean 2116 aurrepreg-a (110–130µm-raino sendatzen da) 0.10 mm-ko zuloekin zehazteagatik gertatzen da. Konponketa: metatze-aurrepreg-a 1080 estilora aldatu 60–70µm-ko sendatze-lodierarekin.
- 1 gramo kobre HDI metatze geruzetan. Maskara konformalaren leihoaren kalitatea hondatzen du eta gutxieneko bide-diametro eraginkorra 0.12–0.13 mm-ra igotzen du. Konponketa: zehaztu ½ oz (17 µm) kobrezko eraikuntza-geruzetan fabrikazio-oharretan.
- Lur-eremuak gutxieneko neurrian, marjinarik gabe. Edozein erregistro-aldaketak haustura eragiten du. Konponketa: erabili 2.2 ataleko ekoizpenak gomendatutako balioak.
- Via-in-pad-a ez da identifikatu fabrikazio-oharretan. Fabrikatzaileak erretxinazko tapoi estandarra aplikatzen die bide itsu guztiei; bide-zatietan dauden pad-en kokapenek prozesu okerra dute. Konponketa: zerrendatu bide-zatietan dauden pad-en kokapenak esplizituki, kobrezko betegarria eta CMP planarizazioa zehaztuta.
- Mailakatuta dauden lekuetan pilatutako bideek funtzionatuko lukete. Kobrezko betegarriaren kostua eta 30+ orduko prozesaketa alferrik gehitzea. Konponketa: egiaztatu ea 0.20 mm-ko desplazamendu horizontala lor daitekeen bide-pareen artean — hala bada, aldatu mailakatura.
- Ez da zehaztu dielektrikoaren lodiera, prepreg estilokoa bakarrik. Fabrikatzaileak bere uneko aldaera erabiltzen du, eta baliteke zure EDA tresnak suposatzen dituen 75 µm-tik desberdina izatea. Konponketa: zehaztu geruza bakoitzeko sendotutako dielektrikoaren lodiera tolerantziarekin.
- Kobrearen dentsitate-desoreka batek erregistro-desbideratze arriskua sortzen du. Barneko geruzek erdi batean %25 baino gutxiago kobrea badute, panelaren hedapen ez-uniformea eta erregistro-erroreen metaketa eragiten dute laminazio-zikloetan zehar. Konponketa: gehitu kobrezko betegarri marraduna eskualde sakabanatuetan — ez da beharrezkoa sare batera konektatzea.
8.1 Highleapen laser bidezko zulaketa azpiegitura
Highleap Electronics-ek HDI ekoizpen gaitasun osoa eskaintzen du:
- CO₂ laserra: 6 sistema, gutxienez 0.10 mm, 400–600 bidez/min, FR4rako eta FR4rekin bateragarriak diren laminatu guztietarako maskara konformalaren prozesua
- UV laserra: 2 sistema, gutxienez 0.075 mm-ko kobrezko ablazio zuzena — galera txikiko laminatu espezializatua, PTFE, poliimidarekin bateragarria
- Kobrezko betegarria: Kobrezko betegarri elektrolizatua CMPrekin ≤15µm-ko irtenguneraino; hutsune-espezifikazioa ≤8% (IPC-6012D 3. klasea ≤10% gainditzen du)
- Eraikuntza motak: I motatik III motara, edozein geruzako HDI aurpegi bakoitzeko 4 eraikuntza-geruza arte, HDI hibrido zurrun-malgua
- DFMren berrikuspena: HDI aurrekontu guztiek alderdi-erlazioaren egiaztapena, geruza-bikotearen egiaztapena eta kobrezko betegarriaren deiaren berrikuspena barne hartzen dituzte 24 orduko epean — konponketa-gomendio zehatzekin, ez ukapen-banderekin.
Bidali zure HDI fitxategiak DFM berrikuspenerako eta aurrekonturako

Gomendatzen Mezuak

Prototipo PCB Muntaketa Fabrikatzailea
Highleap Electronics PCB muntaketa prototipo bat da...

OEM produktuetarako ezaugarri bereziko zirkuitu-plakak
Highleap Elektronika / PCB + PCBA...
PCB Fabrikazio eta Muntaketa Zerbitzuak
Highleap Electronics-ek PCB fabrikazioa eta muntaketa eskaintzen ditu...
Maiztasun Handiko PCB Muntaketa Zerbitzuak
Highleap Electronics-ek maiztasun handiko PCB muntaketa eskaintzen du...
Nola lortu aurrekontua PCBetarako
Egin dezagun DFM/DFA analisi bat zuretzat eta txosten batekin erantzungo dizugu. Zure fitxategiak modu seguruan igo ditzakezu gure webgunearen bidez. Aurrekontua emateko, honako informazio hau behar dugu:
-
- Gerber, ODB++ edo .pcb, zehaztapenak.
- BOM zerrenda muntaia behar baduzu
- Kopurua
- Piztu ordua
PCB fabrikazioaz gain, zerbitzu elektroniko sorta zabala eskaintzen dugu, besteak beste, PCB diseinua, PCBA eta giltza eskurako irtenbideak. Prototipoak egiteko, diseinuaren egiaztapenerako, osagaien hornikuntzarako edo ekoizpen masiborako laguntza behar baduzu, zure proiektuaren arrakasta bermatzeko laguntza osoa eskaintzen dugu.
PCBA zerbitzuetarako, eman zure BOM (Materialen Zerrenda) eta muntaketa-argibide espezifikoak. DFM/DFA analisia ere eskaintzen dugu zure diseinuak fabrikazio eta muntaketa optimizatzeko, ekoizpen-prozesu leuna bermatuz.