
Vak NYÁK laminálási hibák megelőzése
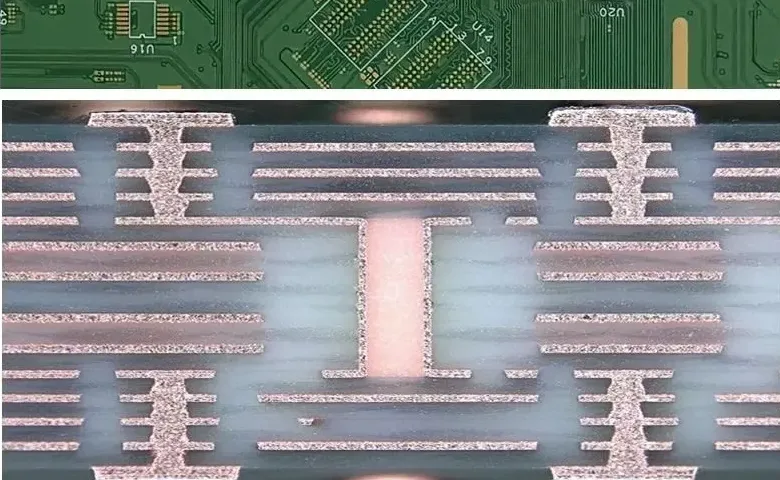
Tartalomjegyzék
- Vak NYÁK laminálás: Szekvenciális gyártás vs. Egyciklusos folyamat
- Laminálási cikluskövetelmények HDI típus szerint
- Laminálás előtti előkészítés: Belső réteg és anyagkövetelmények
- Laminálóprés ciklus: Paraméterek, fázisok és folyamatszabályozás
- Ciklusok közötti feldolgozás: Ellenőrzés, fúrás és galvanizálás a ciklusok között
- Gyakori laminálási hibák, kiváltó okok és megelőzés
- A Highleap ellenőrzött laminálási eljárása HDI NYÁK-okhoz
Vak NYÁK-szekvenciális laminálás – Főbb folyamattényezők
- Standard NYÁK: 1 laminálási ciklus (minden réteg egyszerre préselve)
- I. típus: One microvia buildup layer on one or both sides, without buried vias; determine the actual press route.
- II. Típus: One microvia buildup layer with buried vias; it is not synonymous with two buildup layers per side.
- III. típus: Two or more microvia buildup layers; count operations from the actual construction.
- Per-cycle time: Follow the material-specific validated press profile, including heat-up, cure and cooling.
- Regisztrációs feltétel: ±0.075 mm rétegenként (szemben a ±0.15 mm-es szabványos NYÁK-kal)
Az vak NYÁK laminálással route depends on the released stackup and interconnection sequence. Sequential builds add and process layers in stages so that otherwise inaccessible connections can be formed. HDI type identifies a construction category; it does not mandate a universal number of press cycles, hours per cycle or lead-time multiplier. Count the actual core, buildup, drilling, plating and inspection operations when reviewing cost and schedule.
HDI gyártás igénylése kontrollált laminálással
1. Vak NYÁK-laminálás: Szekvenciális gyártás vs. Egyciklusos folyamat
1.1 Miért nem lehet vakfuratokat létrehozni a standard laminálással?
A szabványos többrétegű NYÁK-gyártás során az összes réteget egyetlen laminálási ciklusban préselik össze. A laminálás után az átmenő furatokat mechanikusan fúrják felülről lefelé, áthaladva az összes rétegen. Ez azért működik, mert az átmenő furatok mindkét panelfelületről hozzáférhetők.
A vakfuratok definíció szerint egy adott belső rétegnél végződnek, és nem hatolnak át a teljes panelvastagságon. Nem alakíthatók ki az összes réteg laminálása után, mert:
- A mechanikus fúrás nem tudja megbízhatóan leállítani egy adott belső rétegnek megfelelő pontos dielektromos vastagságot a túlfúrás kockázata nélkül.
- A lézerfúrás (amely szabályozott mélységet érhet el) nem rendelkezik elegendő energiával ahhoz, hogy 1-2 réteg FR-4-et behatoljon előpreg egyetlen menetben
- A belső rézréteg, amelyre a vak furatnak kell érkeznie, csak a felette lévő rétegek laminálása előtt érhető el.
A szekvenciális laminálás ezt úgy oldja meg, hogy a panelt rétegről rétegre építi fel: laminálja a belső magot, majd fúrjon és lemezes furatokat készítsen az első felépítő rétegbe, mielőtt a következőt hozzáadná.
1.2 Szekvenciális laminálás vs. egyszeres laminálás: A folyamatok összehasonlítása
| Építés | Interconnect basis | Cycle and schedule review |
|---|---|---|
| Conventional multilayer | Through connections in the specified core/stackup. | Confirm the press and drill route for the board; special constructions may add operations. |
| I. típusú HDI | One microvia buildup layer on one or both sides; no buried vias. | Count the approved core and buildup operations; no universal two-cycle rule. |
| II. típusú HDI | One microvia buildup layer with buried vias in the construction. | Include the actual buried-via subassembly operations. |
| III. típusú HDI | At least two microvia buildup layers on one or both sides. | Review the layer-pair sequence, fill, plating and inspection for each stage. |
1.3 Miért kerül és kockázatos minden további laminálási ciklus a vegyületekkel?
Minden laminálási ciklus hozzáadja:
- Közvetlen költség: Préselési idő, prepreg anyag, galvanizáló fürdő ideje — prototípus mennyiségek esetén körülbelül 18–45 dollár/panel
- Regisztrációs hibák felhalmozódása: Minden ciklus ±0.025–0.075 mm regisztrációs bizonytalanságot eredményez. 4 ciklus után az összesített bizonytalanság elérheti a ±0.10–0.15 mm-t – ezzel megközelítve a nagy sűrűségű HDI gyűrűs specifikációját.
- Hozamkockázat: Minden ciklusban 1–3% a valószínűsége egy folyamathibának (delamináció, üresség, regisztrációs hiba), amely a panel selejtezését teszi szükségessé. 4 ciklus alatt legalább egy ciklushiba valószínűsége eléri a 4–12%-ot.
- Termikus sugárzás: Minden egyes laminálási ciklus a korábban elkészült rétegeket újabb 170–190 °C-os hőingadozásnak teszi ki. A Tg-érzékeny anyagoknál Dk-eltolódás tapasztalható. A PTFE alapú anyagok különösen gondos hőmérséklet-szabályozást igényelnek.
Additional build stages can increase process cost, handling and yield risk. The effect depends on the specific core, microvia geometry, plating, material and production volume; a fixed Type III-to-standard-board price multiplier cannot be inferred from the HDI label alone.
2. Laminálási cikluskövetelmények HDI típus szerint
2.1 I. típusú HDI laminálási sorrend
Type I uses one microvia buildup layer on one or both sides of the core, with blind microvias and through connections but no buried vias. A symmetric example is 1+N+1.
1. ciklus – Mag laminálása:
- Bemenet: Képalkotó és maratott belső rétegmagok (L2-től L(n-1)-ig), prepreg a magok között, vékonyréteg rézfólia külső felületeken
- Kimenet: Teljesen laminált belső mag tömör réz külső felületekkel (ezek a külső feldolgozás után L2 és L(n-1) felületekké válnak)
- Ellenőrzés: Vastagságmérés, röntgendiffuziós regisztráció, vizuális delamináció-ellenőrzés
2. ciklus – Külső rétegfelvitel laminálása:
- Bemenet: Mag az 1. ciklusból (vakfúrással, kenésmentesítéssel és galvanikus rézzel a ciklusok között), lézerrel fúrható prepreg, vékony külső rézfólia (jellemzően 12–18 µm fólia)
- Kimenet: Teljes többrétegű réteg, minden réteg összeragasztva
- 2. ciklus után: Külső réteg képalkotása, maratás, forrasztómaszk, felületkezelés, teszt
2.2 Two-Buildup Lamination Example (Type III)
Type II also uses one microvia buildup layer on one or both sides of the core, and includes buried vias as well as blind microvias and through connections. It should not be defined as 2+N+2.
Illustrative core preparation: Prepare the approved core, including any required buried interconnections, before the two microvia buildups.
2. ciklus – Első külső felhalmozódás:
- Lézerrel fúrható prepreg, amely a magra van laminálva
- Ezt a ciklust követően: Első lézerfúró menet (vak furatok az L2-től a magig), kenésmentesítés, galvanizálás nélküli réz, galvanizálás
- For stacked microvias: specify qualified copper filling and the required surface preparation before the next buildup.
- For staggered microvias: confirm whether the geometry still requires filling or other preparation; do not assume those operations disappear.
3. ciklus – Második külső felépülés:
- Második lézerrel fúrható prepreg laminálva a 2. ciklusú szerkezet tetejére
- Ezt a ciklust követően: Második lézeres fúrási menet (vak furatok L1-től L2-ig), kenésmentesítés, galvanizálás, galvanizálás
- Ezután kezdődik a külső réteg feldolgozása.
2.3 Type III HDI and Core Buried Via Processing
Type III uses at least two microvia buildup layers on one or both sides of the core and can include the required buried-via core structure. The manufacturing traveler must identify the actual layer pairs and via processing sorrend:
1. mag alciklus — L4–L5 formáción keresztül eltemetve:
- A laminált mag (csak az L4–L5 rétegek esetében) mechanikusan fúrt és bevont, földbe süllyesztett hordókba történő beépítéshez
- Az L4 és L5 képalkotása földbe süllyesztett átvezető párnákkal és összekötő vonalakkal történt.
- A mag részegységét ellenőrizték és oxidálták
2. alciklusú mag – Teljes maglaminálás:
- Az L4–L5 részegység, a fennmaradó belső rétegmagok és az előgyártott anyag laminálva van
- Az elásott furatok most véglegesen a mag belsejében vannak
Outer buildup cycles required by the released structure: A teljes mag tetejére alkalmazva.
Buried-via requirements can add subassembly drilling, plating and lamination operations. The number of added cycles depends on which layer pairs can be processed together and the approved construction; it is not automatically one extra cycle for every named pair.
3. Laminálás előtti előkészítés: Belső réteg és anyagkövetelmények
3.1 Belső réteg minőségi követelményei
Minden laminálási ciklus eredménye az előző belső réteg kidolgozásának minőségétől függ:
Rézfelület tisztasága: A belső rézen található bármilyen szerves szennyeződés (olaj, ujjlenyomatok, fotoreziszt maradványok) megakadályozza a gyanta tapadását. A rézfelületeket több lépésből álló eljárással tisztítják: lúgos tisztítószer, mikromaratás (1–2 µm réz eltávolítása), savas öblítés, ioncserélt vizes öblítés. A tisztaságot vízállósági teszttel igazolják – a megfelelően tisztított felület egyenletes nedvesedést mutat; a szennyeződés gyöngyözést okoz.
Oxidkezelés: A csupasz réz alacsony felületi energiával rendelkezik, és rosszul tapad az epoxigyantához. A barna vagy fekete oxid kezelés a rézfelületet 0.3–0.5 µm-ről (maratott állapotban) 1.5–3.0 µm-re érdesíti, ami jelentősen javítja a hámlási szilárdságot. A modern „mikro-maratásos” vagy „szerves tapadást elősegítő” rendszerek (pl. MacDermid MultiBond, Atotech Universal Etch) bizonyos gyantarendszereknél helyettesíthetik az oxidot, de ezeket az adott prepreg kémiához kell minősíteni.
Regisztrációs pontosság: A belső réteg célpontjainak (jellemzően kereszt alakú rézfelületeknek) a gyűrű alakú gyűrű megtartása érdekében a következő fúrási programokhoz ±0.075 mm-en belül kell lenniük névleges pozíciójukhoz képest. Az ezen tűréshatáron kívül eső rétegeket a laminálás előtt selejtezik – nem utána.
3.2 Prepreg előkészítése és előkészítése
A rézrétegek közötti kötőanyag prepreg (részben kikeményedett B-fázisú epoxigyantával előimpregnált üvegszálas szövet). Előlaminálási követelmények:
Nedvességtartalom-szabályozás: A prepreg elnyeli a nedvességet a környezeti levegőből. A 0.2% feletti nedvességtartalom a következőket okozza:
- Gőzképződés laminálás közben, ami üregeket és hólyagokat hoz létre
- A kikeményedett laminátum csökkentett Tg-értéke
- Delamináció a réz-gyanta határfelületen a későbbi hőkezelés során
Store and handle prepreg according to the exact material supplier’s temperature, humidity, shelf-life and staging requirements. Prepreg is an uncured material: do not prescribe a general 120°C, two-hour bake that could change resin flow or advance cure. Ask the supplier to disposition material with uncertain storage history.
Prepreg kiválasztása lézerrel fúrható felépítő rétegekhez: A vak furatok kialakításához használt külső felépítő prepregeknek lézerrel fúrhatónak kell lenniük karbonizáció nélkül, amely szennyezné a falakat. A szabványos szőtt üvegszálas prepreget nehéz tisztán lézerrel fúrni; a nem szőtt vagy módosított üvegszálas prepregeket csökkentett üvegszál-tartalommal (pl. Panasonic R-1661W, Isola I-Tera MT40 prepreg, speciális alacsony veszteségű laminátum és speciális alacsony veszteségű laminált kötőanyag) specifikálják azokhoz a felépítő rétegekhez, ahol vak lézeres fúrást terveznek (lásd a lézeres fúrást a mikro furatok kialakításához ).
3.3 Rézfólia kiválasztása rétegfelépítéshez
A külső rétegfelépítő rétegek jellemzően vékonyabb rézfóliát használnak (9–18 µm), mint a belső magok (17–35 µm). Vékonyabb fólia:
- Finomabb képalkotási felbontást tesz lehetővé (2/2 mil nyom/távolság vs. 3/3 mil minimum vastag fóliánál)
- Csökkenti a lézer által ablációval eltávolítandó réz mennyiségét, mielőtt eléri a prepreget, ezáltal javítva a fal minőségét.
- A laminálás során a gyűrődés elkerülése érdekében óvatosabb kezelést igényel
Az LP (alacsony profilú) vagy VLP (nagyon alacsony profilú) rezet használó tervek esetében a nagyfrekvenciás beiktatási veszteség csökkentése érdekében ezeket a fóliákat kizárólag a külső jelrétegeken használják, ahol a jelfrekvenciája indokolja a költségprémiumot. A belső magrétegek szabványos ED rezet használhatnak.
4. Laminálóprés ciklus: Paraméterek, fázisok és folyamatszabályozás
Belső rétegek, prepreg és rézfólia betöltve a préskönyvbe. Melegítés előtt érintkezési nyomást (50–100 PSI) alkalmaznak a rétegek eltolódásának megakadályozására a rámpa alatt.
A prés hőmérséklete percenként 2–4 °C sebességgel emelkedik 175–185 °C-ra. A lassú felfűtés lehetővé teszi a nedvesség elpárolgását és az egyenletes gyantaáramlást, mielőtt a gélesedés megkezdődne.
Teljes laminálási nyomás (300–400 PSI) alkalmazása. A gyanta folyik, kitölti az üregeket és térhálósodik. Az időtartamot a gyanta kémiai összetétele határozza meg – nem rövidíthető.
A hőmérséklet 2–4°C/perc sebességgel csökken. A gyors hűtés CTE-eltérést okozó vetemedést és látens delaminációt okoz. Ez a fázis nem gyorsítható.
Vastagságmérés, vizuális ellenőrzés, röntgenréteg-illesztési ellenőrzés (a belső referenciaértékeknek ±0.075 mm-en belül kell lenniük a fúrási célpontokhoz képest).
4.1 A préselési ciklus fázisainak részletes leírása
1. fázis – Terhelés és kezdeti nyomás:
A rétegköteget a préskönyvbe helyezik a leválasztófóliák és a tükörlapok közé. A melegítés megkezdése előtt kezdeti érintkezési nyomást (50–100 PSI) alkalmaznak, hogy megakadályozzák a rétegek eltolódását a kezdeti hőmérséklet-emelkedés során.
2. fázis – Hőmérséklet-emelkedés (60–90 perc):
Control the heat-up rate and cure temperature using the laminate supplier’s processing guidance and the validated panel/press configuration. A single FR-4 temperature or ramp-rate range does not cover every resin system and stackup. The qualified ramp should support:
- Elpárologtatja a maradék nedvességet, mielőtt a gyanta kifolyna
- Lehetővé teszi, hogy a gyanta egyenletesen elérje folyási hőmérsékletét (130–150°C) a panelen, mielőtt megkezdődne a teljes gélesedés
- Minimalizálja a panelen fellépő hőgradienst – különösen fontos nagy panelek esetében, ahol a szélek és a középpont közötti hőmérsékletkülönbség egyenetlen kikeményedést okozhat, ha túl gyorsan állítjuk be
3. fázis – Teljes nyomás és kikeményedési idő (90–180 perc):
Apply the pressure and dwell profile qualified for the resin system, copper distribution and press construction. Verify that resin flow, bonding and cure meet the specified process criteria. Tg or cure measurements can support process validation, but a generic pressure or temperature alone does not establish a correct cycle.
Phase 4 — Controlled cool-down:
Use the validated cooling profile for the material and press configuration. Thermal gradients and expansion mismatch can contribute to residual stress and dimensional change. Excessively rapid or uneven cooling may cause:
- Azonnali vetemedés (látható ív és csavarodás meghaladja a IPC-6012 ±0.75%-os határértékek)
- Belső feszültségek, amelyek látens delaminációként jelentkeznek a későbbi hőciklusok során
- Mikrorepedések a fúrónyílásokba való belépésnél a későbbi fúrási műveletek során
A lehűlési fázis a leggyakrabban lerövidített folyamatlépés az alacsony költségű HDI-gyártásban – és a költségnyomás alatt gyártott lapok vetemedésének és megbízhatósági hibáinak leggyakoribb oka.
4.2 Többszörös és egyszörös nyitású prés
A többnyílású prések több panelköteget dolgoznak fel egyszerre (jellemzően 8–12 nyílást), ahol minden nyílás egy vagy több panelt tartalmaz, amelyeket tükörlemezek választanak el egymástól. Ez növeli az áteresztőképességet a ciklusidő változtatása nélkül.
Az egynyílású vákuumpréseket a következőkre használják:
- Nagy komplexitású HDI aszimmetrikus rétegrendekkel, ahol az egyenletes nyomáseloszlás kritikus fontosságú
- Vékony rétegfelhalmozódású prepregek (60 µm alatt), ahol vákuumra van szükség az üregképződés megakadályozásához
- PTFE alapú anyagok, ahol a hőmérséklet- és nyomásprofilok eltérnek az FR-4-től, és a préselési terhelések közötti keresztszennyeződés aggodalomra ad okot
Bármely PTFE vagy kerámia töltésű nagyfrekvenciás laminátum esetében a présgépeket külön kell használni, vagy alaposan meg kell tisztítani az FR-4 és HF anyagok futtatása között. A PTFE anyagok FR-4 gyantával való keresztszennyeződése megváltoztatja a dielektromos állandót, és roncsolásos elemzés nélkül nehéz kimutatni.
4.3 Folyamatszabályozás és -felügyelet
A minőségi HDI gyárakban a gyártási laminálás a következőket foglalja magában:
Hőelem-monitorozás: Több hőelemet helyeznek el a préskönyvben a panelek sarkainál és közepén. A hőmérsékleti görbéket minden ciklusban naplózzák, és a validált présprofil-ablakkal összehasonlítva ellenőrzik. Minden olyan panelt, ahol a hőelem a profilablakon kívülre esett, a rendszer megjelöl méret- és keresztmetszeti ellenőrzés céljából.
Gyantafolyási próbák: A panelek széleire helyezett kis tesztpróbák összegyűjtik a gyantát a laminálás során. Az elfogadható tartományon kívül eső gyantafolyás (túl kevés = üregek, túl sok = élrétegződés) elindítja a prepreg tétel nedvességtartalmának vizsgálatát és a préshőmérséklet kalibrálását.
Panelvastagság mérése: A laminálás utáni vastagságot panelenként 9+ ponton mérik. A névleges érték ±10%-át meghaladó eltérés esetén ellenőrizni kell az egyenetlen nyomáseloszlást vagy az előpreg tételszámának változását.

5. Ciklusok közötti feldolgozás: Ellenőrzés, fúrás és galvanizálás a ciklusok között
5.1 Laminálás utáni ellenőrzés a következő ciklus előtt
Minden ciklusnak át kell mennie egy ellenőrzésen, mielőtt a munka a következő ciklusba lépne. Egy hibás panel következő ciklusba való átengedése a HDI gyártás legköltségesebb minőségi hibája – a hibát eltemetik, további folyamatlépéseket alkalmaznak az alapvetően hibás hordozón, és a panelt végül a végső ellenőrzés során selejtezik.
Ellenőrzési ellenőrzőlista a ciklusok között:
- Röntgenréteg-regisztráció: a belső réteg referenciaértékeinek ±0.075 mm-en belül kell illeszkedniük a fúrási célpontokhoz
- Panel méretellenőrzése: hosszúság, szélesség és vastagság a specifikáción belül
- Szemrevételezéssel ellenőrizhető delaminációs hólyagok, szélek delaminációja és felületi üregek
- Keresztmetszeti minta (roncsolásos, a folyamatszelvényen): gyantaüreg-ellenőrzés, réz-gyanta határfelület integritása, hámozási szilárdság becslése
5.2 Lézeres fúrás minden felépítési ciklus után
Lézeres fúrás minden külső rétegréteget követ. Főbb folyamatparaméterek:
CO₂ lézer standard FR-4 felépítéshez:
- Hullámhossz: 10.6 µm — szerves gyanták jól, réz rosszul nyelik el
- Réz ablációs lépés: egy rövid első impulzus ablálja a külső rézfóliában lévő „ablakot”
- Dielektromos abláció: az egymást követő impulzusok eltávolítják az előpreg anyagot egészen a belső rétegen lévő rögzítőpárnáig
- Minimális átmérő: 0.10 mm készre szerelve (0.12 mm fúrva a galvanizálás előtt)
- Maximális képarány: 1:1 (a mélység egyenlő vagy kisebb, mint az átmérő)
UV (Nd:YAG) lézer vékonyrétegekhez és PTFE-hez:
- Hullámhossz: 355 nm — hideg abláció elszenesedés nélkül
- Felhasználási terület: 40 µm alatti prepreg, poliimid rugalmas anyagok, PTFE alapú felépítő filmek
- Magasabb áthaladási költség (0.015–0.040 USD) a CO₂-hez képest (~0.008–0.025 USD/áthaladás, referenciaérték)
- Jobb minőségű falátvezetés — kevesebb maradvány, tisztább abláció
Konformális maszk technika: A CO₂ lézereknél elterjedt módszer, ahol a külső rézfóliát vakfuratoknál ablakokkal maratják a lézerfúrás előtt. A CO₂ lézer ezután átfúrja a dielektrikumát az előre nyitott ablakban anélkül, hogy át kellene hatolnia a rézen. Ez csökkenti a lézerimpulzusok számát furatonként, és javítja a furatfalak egységességét.
5.3 Kenésmentes és galvanikus réz: Falon keresztüli előkészítés
Lézeres fúrás után az átvezető falak ablációs folyamatból származó maradványokat tartalmaznak:
- Elszenesedett gyanta (fúrókenet) CO₂ lézeres ablációból
- Üvegszál maradvány az előállított hordozóról
- Oxidált réz a rögzítőpadon
Permanganát kenődésmentesítési folyamat:
- Duzzasztószer: a fúrófolyadékot megduzzasztja a vegyszerekhez való hozzáférés javítása érdekében
- Permanganát maratás: oxidálja és eltávolítja az elszenesedett gyantát és a foltokat
- Redukálószer: semlegesíti a maradék permanganátot és eltávolítja az oxidációt a réz rögzítőlapjáról
PTFE laminátumok esetében a CF₄/O₂ plazma helyettesíti a permanganátot. A plazma eltávolítja az elszenesedett maradványokat anélkül, hogy megtámadná a PTFE mátrixot. Ehhez speciális plazmakamrákra van szükség – a PTFE-szennyeződés a standard permanganát vezetékekben tapadási hibákat okoz.
A kenődésmentesítést követően palládiumkatalizátort visznek fel minden felületre, beleértve az átvezető falakat is, és galvanizáláshoz vezető magréteget hoznak létre, galvanizálás céljából, galvanizáláshoz ...
ℹ Lépcsőzetes vs. Halmozott: A tervezési döntés, amely meghatározza a kitöltési költségeket
Stacked microvias require a qualified interconnection structure and commonly use copper-filled underlying microvias with a suitably prepared surface. Resin filling of mechanically drilled buried or through vias is a different process. Staggering can simplify a build, but it does not universally remove filling, planarization or qualification requirements; assess the exact geometry and production route.
5.4 Halmozott tervek kitöltésén és síkba rendezésén keresztül
Halmozott furatokat használó tervek esetén (ahol az L1–L2 furat közvetlenül az L2–L3 furat felett található), az L2–L3 furatot ki kell tölteni és síkba kell simítani, mielőtt az L1–L2 felépítő réteg laminálása megkezdődne:
Gyanta töltet:
- Epoxi vagy polimer gyanta tintát injektálnak a hengerbe vákuum vagy gumibetétes felvitel alatt
- A kitöltésnek legalább 95%-ban teljesnek kell lennie, üregek nélkül – az üregek gázkiáramlást okozhatnak a későbbi összeszerelési újraömlesztés során.
- 150–175°C-on 60–90 percig kötjük
Planarizáció:
- A kitöltött átvezető felület lehet enyhén domború (túltöltés) vagy süllyesztett (alultöltés).
- A mechanikus síkcsiszolás (szalagcsiszolás vagy forgócsiszolás) során az anyagot addig távolítják el, amíg az átvezető felülete ±15 µm-en belül egy szintbe nem kerül a környező rézzel.
- Ez a síkfelület kritikus fontosságú a későbbi réteges lamináláshoz, hogy egyenletes nyomást és ragasztási vonalvastagságot érjünk el.
Költséghatás: A kitöltés 0.05–0.15 dollár/átvezetőfurat, a síkba rendezés 1.50–5.00 dollár/panel költséget jelent. Egy 600 átvezetőfuratot tartalmazó kialakítás esetén a kitöltés és a síkba rendezés együttesen nagyjából 31.50–95.00 dollár/panel költséget jelenthet (referenciatartomány – a tényleges költség a furatok számától, az anyagtól és a beszállítótól függ). Ezért van ilyen jelentős költséghatása a lépcsőzetes átvezetőfurat-tervezésnek – amely mindkét lépést kiküszöböli. A teljes átvezetőfurat-architektúra költség-összehasonlítását lásd a rejtett átvezetőfurat-tervezési útmutatóban .
6. Gyakori laminálási hibák, kiváltó okok és megelőzés
⚠ A leggyakoribb HDI laminálási hibamód
Inner-layer surface preparation must provide reliable bonding for the selected resin and copper system. Contamination or an unsuitable treatment can contribute to delamination, but no fixed percentage of failures or universal roughness threshold applies to every construction. Use the material supplier’s guidance and the qualified adhesion process.
6.1 Delamináció
Meghatározás: Elválás a rézréteg és a szomszédos gyanta/üveg laminátum között. Látható hólyagként vagy buborékként a panel felületén, vagy rejtve is lehet, és csak keresztmetszetben észlelhető.
Kiváltó okok:
- Nem megfelelő oxidkezelés: réz-gyanta leválasztási szilárdság minimum 4 N/cm alatt
- 0.2% feletti prepreg nedvességtartalom: a kikeményedés során keletkező gőz üregeket hoz létre, amelyek delaminációs zónákká fejlődnek
- Nem elegendő a kikeményedési idő: a részben térhálósított gyanta csökkent kohéziós szilárdsággal rendelkezik
- Rézfelület szennyeződése laminálás előtt
Megelőzés: Réz felületkezelési minősítés (havi lefejtési szilárdságvizsgálat a gyártási mintákon), prepreg nedvességtartalmának ellenőrzése kötelező sütéssel a nem megfelelő anyagok esetében, folyamatminta keresztmetszeti mintavétel minden laminálási tétel után.
6.2 Regisztrációs hibák
Meghatározás: A fúrócélok és a belső réteg betétei nincsenek megfelelően illesztve, ami a rögzítőbetéteknél csökkent vagy nulla gyűrűs formát eredményez.
Kiváltó okok:
- A panel méretváltozása laminálás közben: Az FR-4 a kikeményedés során enyhe XY tágulást mutat (jellemzően 0.02–0.05%). A fúrási programoknak kompenzálniuk kell ezt az előre látható tágulást.
- Belső réteg dimenziós instabilitása: a nem szimmetrikusan maratott belső rétegek (eltérő rézsűrűség felül és alul) laminálás közben meghajlanak, és a jellemzőket eltolják névleges helyzetükből.
- Nyomdagép-köteg eltolódása: a regisztrációs tűknek megfelelően kell illeszkedniük; a rosszul illeszkedő tűk rétegeltolódást tesznek lehetővé.
Megelőzés: Röntgenfúrási regisztrációs mérés minden panelen a fúrás előtt (nem mintavétel alapján). Műalkotás méretezési kompenzáció alkalmazása minden rétegre a mért anyagtágulási jellemzők alapján. Rézeloszlás-elemzés a belső réteg DFM során az aszimmetrikus minták megjelölésére a gyártás előtt.
6.3 Üregek és levegőzárványok
Meghatározás: Levegő- vagy gázbuborékok a kikeményedett gyantában, amelyek delaminációszerű zárványokként vagy tűszúrásnyi üregekként jelennek meg a keresztmetszetben.
Kiváltó okok:
- Az adott panelkialakításhoz nem elegendő gyantatartalmú prepreg (a magas réz-dielektromos felület arány nagyobb gyantafolyást igényel)
- Elégtelen vákuum a vákuumrásegítéses préselési ciklusokban
- A túl gyors kezdeti rámpa megakadályozza a gyanta megfelelő áramlását és gáztalanítását a gélesedés előtt
Megelőzés: A gyantatartalom specifikációja a panel rézsűrűségéhez igazodik. Vákuumlaminálás sűrű belső rézmintázatú kialakításokhoz. Validált rámpasebesség-protokollok, amelyek biztosítják a gáz teljes eltávolítását a gyanta gélesedése előtt.
6.4 Vezérlés és íj
Meghatározás: A panel alakjának eltérése meghaladja az IPC-6012 határértékeket (hajlás és csavarodás a panel átlójának ≤0.75%-a HDI 3. osztály esetén, ≤1.5% 2. osztály esetén).
Kiváltó okok:
- Aszimmetrikus rézeloszlás: ha a réteg felső fele lényegesen több rezet tartalmaz, mint az alsó, a lehűlés során fellépő eltérő hőtágulási együttható a réztartalmú oldal felé való elhajlást okoz.
- Gyors lehűlés: a vastag panelek felületétől a magjáig terjedő hőgradiens a gyors hűtés során hajlítónyomatékokat generál
- Nem illeszkedő prepreg és mag hőtágulási együtthatója: a különböző hőtágulási együtthatókkal rendelkező rétegekben lévő különböző anyagok belső feszültségeket hoznak létre.
Megelőzés: Rézegyensúly-elemzés DFM során – a rétegrend felső és alsó felén a rézsűrűségnek ±10%-on belül kell lennie egymástól szimmetrikus kialakítás esetén. Szabályozott lehűlési sebesség figyelése. Aszimmetrikus kialakítás esetén (ami bizonyos alkalmazásokban elkerülhetetlen) a rétegrend kiegyensúlyozása érdekében hátoldali réz jellemzők adhatók hozzá.
6.5 Vastagságváltozás
Meghatározás: A laminálás utáni dielektromos vastagság a ±10%-os specifikáción kívül esik, ami miatt a szabályozott impedancia görbe méretei nem érik el a célértékeket.
Kiváltó okok:
- Nem egyenletes gyantafolyás: túl sok folyás a panel szélein (vékony középpont), túl kevés (vastag élek) – a prepreg gyantatartalmának eltérése miatt
- A présnyomás egyenetlensége nagy paneleken
- Prepreg tételek gyantatartalmának változása
Megelőzés: 9 pontos vastagságtérképezés minden laminálási ciklus után. Gyantatartalom mérése a bejövő prepregen (nem csak a Dk és Df vastagságú felületeken). Tükörlap síklapúságának ellenőrzése (a kopás után meghajló tükörlapok nyomásegyenetlenséget okoznak).
7. A Highleap szabályozott laminálási eljárása HDI NYÁK-okhoz
7.1 Berendezések és folyamatinfrastruktúra
A Highleap HDI laminálási képességei a következők:
- Vákuumrásegítéses, többszörös nyílású hidraulikus prések, ±1°C hőmérséklet-egyenletességgel a nyomólapon
- Dedikált PTFE/speciális, alacsony veszteségű laminált családokhoz készült préssorok – nincs keresztszennyeződés az FR-4 préssorokkal
- Klímavezérelt prepreg tárolás ≤21°C-on, ≤45% relatív páratartalom mellett, tételenkénti nedvességtartalom-ellenőrzéssel
- Beépített hőelemes naplózás minden gyártási laminálási ciklushoz
- Röntgenréteg-regisztrációs mérés a panelek 100%-án (mintavétel nélkül) lézerfúrás előtt és után
7.2 Ciklusok közötti ellenőrzési jegyzőkönyv
Minden laminálási ciklus között a Highleap a következőket végzi el:
- 100%-os röntgen regisztrációs ellenőrzés: az összes belső réteg referenciaértékét megmérték, nem vettek mintát
- Panelvastagság-felmérés 9 ponton: a ±10%-on kívül eső paneleket eltávolítják a gyártásból
- Szemrevételezéssel ellenőrizhető delaminációs hólyagok és szélválás
- Folyamatszelvény keresztmetszete (egy szelvény gyártási tételenként): héjszilárdság mérése, gyantaüreg-ellenőrzés, réz-gyanta határfelület minőségértékelése
Ez a ciklusok közötti kapu a laminálási hibák 85–90%-át kiszűri, mielőtt további folyamatbefektetést alkalmaznának a sérült panelen. A hiba felismerésének költsége a ciklusok közötti ellenőrzés során a végső elektromos teszthez képest: nagyjából 15 dollár vs. 85 dollár kárba vész a folyamatköltség (szemléltető adatok). A hozam és a laminálási ciklusok számának költségvonzatait lásd a vakon elásott NYÁK-költségelemzésben . Az egyes laminálási ciklusok átfutási idejére vonatkozó vonatkozásokat lásd a HDI NYÁK-átfutási idő útmutatóban.
7.3 Anyagmozgatás és tételszám nyomon követhetősége
Minden gyártási tétel teljes anyagkövetést tartalmaz: a prepreg tételszáma, a rézfólia tételszáma és a laminált mag tételszáma – mindezek a gyártási folyamathoz és az ellenőrzési nyilvántartásokhoz kapcsolódnak. Szabályozott impedanciájú programok esetén a prepreg Dk-t a bejövő tételszelvényeken mérik, és a mért értéket használják a végső impedancia kiszámításához (nem a névleges adatlap értékét), biztosítva, hogy a TDR-szelvény eredményei tételről tételre reprodukálhatók legyenek (lásd a szabályozott impedanciájú NYÁK-követelményeket ).
7.4 Minőségi mutatók a HDI lamináláshoz a Highleapnél
- I. típusú HDI laminálási hozam (a panel megfelelt az összes ciklusközi ellenőrzésen): átlagosan 97.8%
- II. típusú HDI laminálási hozam: átlagosan 95.2%
- III. típusú HDI laminálási hozam: átlagosan 91.6%
- Delaminációs arány a végső ellenőrzéskor: a szállított panelek 0.3%-a alatt
- Szabályozott impedancia első menetes hozam (±10%-on belül): a tételek 98.1%-a
- Vetülési ellenállás (hajlítás és csavarodás a specifikáción belül): a HDI panelek 99.2%-a
Ezek a mutatók kérésre rendelkezésre állnak a szállítói minősítés céljából.
A szerzőről
Charles L
NYÁK CAM és gyártásmérnök a Highleap Electronics-nál
Charles több mint 10 éves tapasztalattal rendelkezik a NYÁK-CAM mérnöki és elektronikai gyártási területen, szakterülete a NYÁK-fájlok ellenőrzése, a DFM-elemzés, valamint a többrétegű, HDI, RF és nagysebességű lapok gyártás-előkészítése. A Genesis, InCAM és CAM350 ismerete révén pontos adatokat, stabil folyamatokat és magas gyártási hozamot biztosít.
A Highleap Electronicsnál a folyamatok optimalizálására és a gyárthatóság értékelésére összpontosít, hogy segítsen az ügyfeleknek csökkenteni a kockázatokat, lerövidíteni a szállítási időket és megbízható termelési eredményeket elérni.

ajánlott hozzászólás

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...
TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...
Taconic RF 35 vs RO4350B NYÁK
TartalomjegyzékRF-35 vs RO4350B Beszerzés és...
TMM4 szűrő NYÁK gyártás
A TMM4 szűrő NYÁK gyártását a ...
Hogyan kérjünk árajánlatot PCB-kre
Engedje meg, hogy lefuttatjuk a DFM/DFA elemzést, és jelentést küldünk Önnek.
Weboldalunkon keresztül biztonságosan feltöltheti fájljait.
Az alábbi adatokra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő