
Elektromos tesztelés NYÁK Repülő szonda vs IKT vs FCT

Tartalomjegyzék
- Csupasz panel vs. összeszerelt NYÁK elektromos tesztelése
- Repülő szonda vs. ICT-eszköz: Költség, lefedettség és mikor kell használni őket
- NYÁK tesztpont tervezési szabályok a teljes lefedettség érdekében
- NYÁK-tesztelési lefedettség: Hogyan számítsuk ki a tervet a véglegesítés előtt?
- Impedanciavizsgálat, Hipot és RF vizsgálatok nagysebességű NYÁK-okhoz
- AOI, röntgen és funkcionális teszt az összeszerelés után
- Hogyan építi fel a CAM mérnök az elektromos tesztprogramot?
- NYÁK elektromos vizsgálati specifikáció: Mit kell elvárni a gyártótól?
Az elektromos NYÁK-vizsgálati megoldásokat kereső mérnökök ritkán akarják ugyanazt. Vannak, akik a repülő szonda és az ICT-készülék között válogatnak. Vannak, akik rövidzárlatokat, szakadásokat vagy impedanciahibákat keresnek. Vannak, akik olyan gyártóra vágynak, aki 100%-os elektromos vizsgálatot végez, tételenkénti dokumentációval. Vannak, akik vizsgálati specifikációt írnak, és pontosan tudniuk kell, hogy milyen küszöbértékeket és módszereket kell meghatározniuk. És vannak, akiknek meg kell érteniük a CAM-mérnök szerepét – mert az első kártya futtatása előtt meghozott döntések határozzák meg, hogy a tesztprogram valódi hibákat észlel-e, vagy olyan sikeres jelentéseket készít, amelyek nem veszik figyelembe a kritikus hibákat.
NYÁK-ot 100%-ban elektromos teszttel tesztelni
Csupasz panel vs. összeszerelt NYÁK elektromos tesztelése
A NYÁK-ok elektromos tesztelése két különálló szakaszban történik, és különböző hibaosztályokat észlelnek – egyik sem helyettesíti a másikat.
A komponensek elhelyezése előtt csupasz panel elektromos vizsgálatát végzik. Minden egyes hálózatot folytonosságra (≤10Ω) és szigetelésre (≥10MΩ 250 VDC feszültségen) tesztelnek. A vizsgálat kimutatja a gyártási hibákat: maratási szakadásokat és rövidzárlatokat, fúrási illesztési hibákat, a hengernyílások szakadásait és a belső réteg delaminációs rövidzárlatokat. A panel felülete teljesen hozzáférhető, így a hálózat lefedettsége eléri a 95–99%-ot.
Az összeszerelés utáni elektromos vizsgálatot forrasztás után végzik. A lefedettség csökken, mivel az alkatrész testek eltakarják a mérőfejek hozzáférését az alattuk lévő érintkezőfelületekhez. A BGA-tartalmú áramköri lapokon az elérhető lefedettség jellemzően 60–80%-ra csökken.
| Hiba típusa | Csupasz paneles E-teszt | Összeszerelt IKT | Funkcionális teszt | Mi ragadja meg? |
|---|---|---|---|---|
| Nyitott vagy rövidre zárt maratás | ✓ | Részleges | Részleges | Csupasz panel teszt |
| A specifikáció alatti bevonattal | ✗ | ✗ | ✗ | Csak keresztmetszeti vizsgálat |
| A nyomvonal impedanciája a specifikáción kívül esik | ✗ | ✗ | Részleges | TDR kuponmérés |
| Hibás komponensérték | ✗ | ✓ | Részleges | IKT komponens mérés |
| BGA forrasztási üreg | ✗ | Részleges | Részleges | Röntgenvizsgálat |
| Forrasztás nyitott BGA alatt | ✗ | Részleges | ✓ | Funkcionális teszt vagy határvizsgálat |
Amit a „100%-os elektromos tesztelés” valójában garantál
Amikor egy gyártó 100%-os elektromos tesztelésre kötelezi el magát, az azt jelenti, hogy minden egyes csupasz áramköri lapot a szállítás előtt tesztelnek – mintavételezés nélkül. Ez kiterjed az összes hálózat folytonosságának és szigetelésének ellenőrzésére. Nem garantálja automatikusan az impedancia-ellenőrzést vagy a keresztmetszet-vizsgálatot – ezekhez explicit specifikáció szükséges.
A Highleapnél minden megrendelésnél alapfelszereltségként 100%-os, csupasz áramköri lapon végzett elektromos vizsgálatot végzünk az IPC-9252 szabvány szerint. A tételenkénti vizsgálati jelentéseket a panelekkel együtt szállítjuk. Kérje a jelentés formátumát a megrendelés leadása előtt, ha a beszerzési specifikáció írásos vizsgálati bizonyítékot igényel.
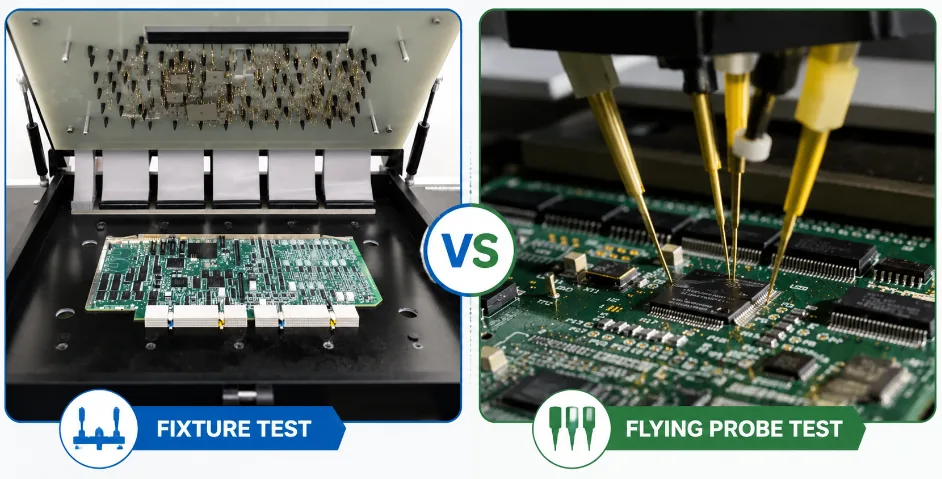
Repülő szonda vs. ICT-eszköz: Költség, lefedettség és mikor kell használni őket
| Tényező | Repülő szonda | ICT szögágyas rögzítőelem |
|---|---|---|
| Szerelvény/beállítás költsége | 0–300 dollár (csak programozás) | 100 dollártól egyszerű áron; 1,000–3,000 dollártól összetett áron |
| Költség táblánként | $ 5- $ 25 | 0.50–4.00 USD amortizáció után |
| Tesztelési idő táblánként | 5 – 20 perc | 15–90 másodperc |
| Nullpontérték | Alacsony hangerőn mindig indokolt | 300–1,000 tábla jellemzően |
| Minimális tesztpad méret | 0.30mm | 0.80–1.00 mm |
| Hálózati követelmény | Egyik sem | Minimum 1.27 mm, előnyösen 2.54 mm |
| HDI microvia hozzáférés | Jó — eléri a 0.25 mm-es leszállófelületet | Korlátozott – a pogo tűk túl nagyok |
| Nettó lefedettség (csupasz panel) | 95-99% | 99% + |
| Nettó lefedettség (összesített) | 70-90% | 60–80% BGA-tartalmú alaplapokon |
| Tervváltoztatási rugalmasság | Magas – csak átprogramozás | Alacsony – a szerelvényt újra kell építeni |
Mikor kell mindegyiket használni
- <100 panel / prototípus: A szonda mindig repülő. A berendezésbe való befektetés nem indokolt; várhatóak módosítások.
- 100–500 tábla: Repülő szonda csupasz panelhez. IKT csak akkor, ha az elrendezés támogatja és a terv stabil.
- 500–5,000 deszka/év: Értékelje az átviteli igényhez képest. Egy 1,000 dolláros lámpa 500 egységgel = 2 dollár/panel – általában megéri, ha a ciklusidő számít.
- >5,000 deszka/év: IKT rögzítőelem az áteresztőképességhez; repülő szonda csak geometriailag megközelíthetetlen hálókhoz.
- HDI mikrofuratokkal: A repülő szonda jobban kezeli a mikrovia-betéteket. Hibrid működés: ICT a fő hálókhoz, repülő szonda a csak mikrovia-hálózatokhoz.
- Sokféle / gyakori módosítás: A repülő mérőfejjel elkerülhető a lámpatest elavulása – nincs szükség újjáépítésre a panel felülvizsgálatakor.
Miért esik a BGA lefedettsége 70% alá?
A BGA, QFN és LGA tokok a forrasztási pontjaik tetején helyezkednek el – a mérőfejek kívülről nem érhetik el őket. Egy három nagy BGA-t tartalmazó panelen a hálózatok 30–40%-ának előfordulhat, hogy egyik oldalán sem elérhető a mérőfej. Megoldások: a kritikus BGA hálózatokhoz tesztfuratok hozzáadása az elrendezés során; határvizsgálat (JTAG) használata a kompatibilis integrált áramkörökön; vagy a hozzáférhetetlen alrendszerek lefedése funkcionális teszttel.
NYÁK tesztpont tervezési szabályok a teljes lefedettség érdekében
A teszt lefedettségét a NYÁK-elrendezés során határozzák meg – nem a tesztmérnök a panelek összeszerelése után. Ezeket a szabályokat a vezetékezés befejezése előtt kell alkalmazni.
IKT-berendezésekre vonatkozó követelmények
- Tesztpad átmérője: 1.0 mm ajánlott, 0.80 mm abszolút minimum
- Alkatrész testhez való távolság: 2.5 mm vagy több
- Tesztpad távolsága: 2.54 mm előnyös; 1.27 mm minimum. 1.27 mm alatt egyedi rögzítőelem szükséges, sokkal drágábban.
- Egyoldalas elhelyezés: A második rögzítőlemez elhagyásával 40–60%-kal csökkenti a rögzítőelemek költségét
- Lefedettségi cél: Hálózatonként minimum egy tesztpont; hálózati csomópontonként egy a hibák elkülönítésének képessége érdekében
Repülő szonda követelményei
- Minimum pad: 0.30 mm — nincs rácskötés, mindkét oldal hozzáférhető, mikrovia-csatlakozós felületek elérhetők
- Egyik szondatípus sem képes elérni a felületről hozzáférhető pad nélküli hálózatokat. A teljes egészében BGA tokozású hálózatok kiegészítő módszereket igényelnek a szondaválasztástól függetlenül.
A mérőpontok kihagyása a panel területének megtakarítása érdekében mindig ugyanazt az eredményt eredményezi: lassan repülő mérőfej hiányos lefedettséggel, egy 50–60%-os lefedettségű ICT lámpatest hamis bizalmat ad, vagy egyáltalán nem történik automatizált NYÁK-os elektromos tesztelés. A mérőpontok rézje a gyártás során ingyen van.
NYÁK-tesztelési lefedettség: Hogyan számítsuk ki a tervet a véglegesítés előtt?
Nettó lefedettség vs. csomópont-lefedettség
A „100%-os elektromos teszt” azt jelenti, hogy a hálózatok 100%-ának van legalább egy hozzáférhető tesztpontja – nem azt, hogy minden csomópontot külön vizsgálnak. Egy öt csomópontból álló hálózat, amelyet csak a végpontjairól tesztelnek, három közbenső csomópontot hagy következtetés útján ellenőrizve. Egy középső csomópontnál lévő marginális hidegkötés, amelynek ellenállása 7Ω és 10Ω a küszöbérték, észrevétlenül halad át.
Három fontos mutató:
- Nettó lefedettség: Az összes legalább egy hozzáférhető ponttal rendelkező háló %-a. Cél: 100% csupasz táblán.
- Csomópont lefedettsége: Az összes hálózati csomópont (csatlakozófelületek, átvezető nyílások, furatok) közvetlenül vizsgált százaléka. >80% tömör; <60% dokumentációt és kockázatcsökkentést igényel.
- Hibaelhárítás: A tesztprogram által észlelhető összes lehetséges hibatípus százalékos aránya – a legjelentősebb szám, amelyet tesztszimulációs eszközök nélkül a legnehezebben számszerűsíthet.
Lefedettség kiszámítása a terv véglegesítése előtt
- Exportálja a teljes hálózati listát csomópontok számával a NYÁK CAD eszközéből
- Jelölje meg az egyes hálókat: van-e legalább egy hozzáférhető felületük (≥1.0 mm a szerelvényhez, ≥0.30 mm a repülő szondához)?
- Lefedett hálózatok ÷ összes háló × 100 = becsült nettó lefedettség
- 85% alatt: adjon hozzá tesztfuratokat vagy -padokat most, mielőtt az elrendezés véglegesítve lenne.
Hibakiszökési arány tesztelési stratégia szerint
| Tesztstratégia | Hibaszökési arány | Elsődleges rések |
|---|---|---|
| Nincs teszt | 500–3,000 ppm | Minden |
| Csak csupasz paneles teszt | 200–800 ppm | Összeszerelési hibák, impedanciahibák, marginális átvezető bevonat |
| Csupasz panel + összeszerelt ICT | 50–200 ppm | BGA alatti nyitások, impedancia, látens bevonat |
| Csupasz panel + ICT + funkcionális teszt | 10–50 ppm | Látens és időszakos hibák |
| Teljes stack + röntgen + beégetés | <10 ppm | 3. osztályú orvosi, repülőgépipari és autóipari alkalmazásokhoz szükséges |
Impedanciavizsgálat, Hipot és RF vizsgálatok nagysebességű NYÁK-okhoz
TDR impedancia ellenőrzés
A szabványos folytonosságvizsgálat megerősíti a jelvezeték létezését – nem ellenőrzi az impedanciáját. A tervezettnél 3 µm-rel keskenyebbre mart vezeték helyesen méri az ellenállást egyenáramú feszültségen, de lehet, hogy 53Ω az 50Ω helyett – ez egy olyan jelintegritási probléma, amelyet a szabványos NYÁK-os elektromos vizsgálatok nem látnak.
A TDR (időtartománybeli reflektometria) egy gyors feszültségélt injektál és méri a visszavert hullámformát. Szabványos elfogadási érték: a névleges érték ±10%-a; a szűk tervek ±5%-át írják elő. Ahhoz, hogy ez gyártásba vehető legyen, meg kell adni egy TDR-kupont a panelben: egy azonos geometriájú nyomvonal, amely a panel szélén fut, a réteggel, a referenciasíkokkal, a nyomvonal szélességével, a célimpedanciával és a tűréshatárral, amelyek a gyártási megjegyzésekben szerepelnek. Panelenként és impedancia-specifikációnként egy kupon használható. Enélkül nincsenek tételspecifikus impedancia-bizonyítékok.
Szabályozott impedanciájú NYÁK-ok esetén – DDR5, PCIe, USB 3.x, RF – a TDR nem opcionális.
Hipot tesztelés
A Hipot megemelt feszültséget alkalmaz a szigetelt hálózatok között annak ellenőrzésére, hogy üzemi feszültségen nincs-e átütési útvonal. Egy 250 V egyenfeszültségen 10 MΩ-ot mutató pár 500 V-on is átütést okozhat, ha maszkban tűszúrás vagy szennyeződési útvonal van jelen. Kötelező orvostechnikai eszközökhöz (IEC 60601: 1,500–4,000 V), 48 V feletti (500–1,000 V) gépjárművek erősáramú elektronikájához, ipari hálózati leválasztáshoz (IEC 61010: 1,000–1,500 V) és tápegység-szabályozási megfelelőséghez (IEC 62368: 1,500–3,000 V). Költség: 0.20–0.80 USD/panel. 100%-ban alkalmazva 3. osztályú és orvosi programokban.
RF hálózat elemzése 1 GHz felett
1 GHz feletti RF NYÁK-teszteléshez a vektorhálózat-analízis (VNA) az S-paramétereket – beszúrási veszteséget, visszaverődési veszteséget és port-izolációt – méri a frekvencia mentén. Elsődleges ellenőrzéshez és statisztikai mintavételezéshez használják. 1 GHz feletti RF modulokhoz, antennaáramkörökhöz és szűrőhálózatokhoz szükséges.
AOI, röntgen és funkcionális teszt az összeszerelés után
AOI
Az automatizált optikai ellenőrzés minden SMT újraömlesztési menet után lefut, panelenként 30–120 másodperces időintervallummal, a panelek 100%-án. Kimutatja a hiányzó alkatrészeket, a fordított polaritást, a hibás passzív elemeket, a látható forrasztási hidakat és a BGA elhelyezési hibákat. Nem lát be a tokok alá, a látszólag helyes hideg illesztésekre, a hibás csatlakozóalkatrészekre vagy az illesztésekben lévő forrasztási hézagokra.
X-Ray
Röntgenfelvételek készítése BGA, QFN és LGA tokozások alatti forrasztási kötésekről – a golyósoron belüli hidak, a golyófelület 25%-a feletti nyílások és üregek észlelése. 100%-os tesztelés nagy megbízhatóságú termékeken és minden BGA átdolgozáson; első cikk plusz statisztikai mintavételezés standard gyártás esetén.
Funkcionális áramkör teszt
A funkcionális áramkörök tesztelése működteti a panelt és próbára teszi annak tényleges működését. Olyan dolgokat észlel, amiket elektromos tesztek nem: megfelelő alkatrészekkel és tiszta összeszereléssel rendelkező paneleket, amelyek még mindig nem felelnek meg a specifikációjuknak – rossz firmware, marginális időzítés, tervezéssel kapcsolatos hibák. Egyedi lámpatest költsége: $5,000–$50 000+. Nagyjából 1,000 egység/év felett indokolt, ha a helyszíni visszaküldési költség meghaladja a lámpatest fejlesztésének költségét.
Hogyan építi fel a CAM mérnök az elektromos tesztprogramot?
A legtöbb mérnök a NYÁK-ok elektromos tesztelését úgy kezeli, mint valami olyasmit, ami a kész panelen történik. A gyakorlatban a teszt minőségét meghatározó döntéseket korábban hozzák meg – a CAM mérnök, még a gyártás megkezdése előtt.
Négy dolog, amit a CAM mérnök tesz az első tábla futtatása előtt
Hálólista kinyerése és ellenőrzése. A CAM mérnök kinyeri a réz hálózati listát a Gerber vagy ODB++ fájlokból, és összehasonlítja azt az IPC-356 terv hálózati listájával. Az eltéréseket – rossz rétegen lévő csatlakozófelületeket, hiányzó csatlakozásokat, extra csatlakozásokat – a panel megépítése előtt észleli a rendszer. IPC-356 fájl nélkül a tesztprogram kizárólag a Gerber geometriából épül fel, ami azt jelenti, hogy a Gerber és a terv közötti bármilyen eltérés észrevétlen marad, amíg a panel meg nem hibásodik.
Tesztpont-elérhetőségi leképezés. Minden hálózatot a rendelkezésre álló próba-hozzáférési pontokhoz rendelnek. Az elérhető ponttal nem rendelkező hálózatokat formálisan nem tesztelhetőként jelölik meg. Egy CAM mérnök, aki csendben kihagyja az elérhetetlen hálózatokat, egy olyan jelentést készít, amely szerint a tesztelt hálózatok 100%-a sikeresen teljesítette a tesztet – míg jelentős részük soha nem került tesztelésre. Ez a különbség a lefedettségi jelentés és a lefedettségi igény között.
Küszöbérték-hozzárendelés hálózati osztály szerint. A tápsínek, a jelhálózatok, a nagyfeszültségű leválasztó hálózatok és az RF hálózatok mindegyike eltérő folytonossági és leválasztási követelményekkel rendelkezik. A CAM mérnök a specifikációnak megfelelően hálózatonként rendeli hozzá a küszöbértékeket. Ha csak az „IPC-9252”-t adja meg, akkor a szabványos alapértelmezett értékeket alkalmazza, amelyek nem feltétlenül felelnek meg a terv tényleges igényeinek.
Repülő mérőfej útvonalának optimalizálása. A CAM mérnök programozza a mérőfejek szekvenciáját – a közeli tesztpontokat csoportosítva minimalizálja a kar mozgását. A rossz útvonal-optimalizálás 20–40%-kal növeli a tesztelési időt panelenként összetett tervek esetén.
Hogyan néz ki a gyenge CAM tesztmérnökség?
- 100%-os sikeres tesztjelentések, amelyek nem tartalmaznak nem tesztelhető nettó darabszámot
- Kizárólag Gerberből készült tesztprogramok, tervezési hálózati lista összehasonlítása nélkül
- Egyetlen 10Ω-os folytonossági küszöbérték vonatkozik minden hálózatra, függetlenül a funkciótól
- Nincs impedancia-ellenőrzés bekapcsolva nagy sebességű NYÁK-tervek mert senki sem kérdezte
Egy elektromos tesztelési NYÁK-beszállító értékelésekor tegye fel a kérdést: „Hogyan kezelik azokat a hálózatokat, amelyekhez nem tartozik hozzáférhető tesztpont, és hogyan tükröződik ez a tesztjelentésben?” A válaszból kiderül, hogy a CAM-folyamatuk valós lefedettségi adatokat vagy csak látszólag teljes lefedettséget eredményez.
Mindig mellékeld az IPC-356 hálózati lista fájlt
Az IPC-356 egy szabványos hálózati lista formátum, amely a legtöbb NYÁK EDA eszközből exportálható. Felsorolja az összes hálózatot név szerint, minden hozzá tartozó érintkezőfelülettel és átvezető fóliával együtt. Lehetővé teszi a CAM mérnök számára, hogy ellenőrizze a Gerber hálózati listát a tervezési szándékkal szemben, név szerint, a geometria következtetése helyett hálózati specifikus küszöbértékeket rendeljen hozzá, és egy elnevezett hálózati lefedettségi jelentést generáljon, amelyet a tervezők ténylegesen el tudnak olvasni. Enélkül minden hálózat névtelen réz, és a tesztprogram kizárólag geometriából épül fel. Az exportálás 30 másodpercet vesz igénybe, és megakadályozza a teszthibákat okozó kétértelműséget.
NYÁK elektromos vizsgálati specifikáció: Mit kell elvárni a gyártótól?
A „100%-os elektromos vizsgálat az IPC-9252 szerint” egy módszertani hivatkozás – nem specifikáció. A szabvány biztosítja a keretrendszert; Önnek kell meghatároznia az elfogadási értékeket. Egy teljes specifikáció a következőket tartalmazza:
- Folytonossági küszöbérték: ≤10Ω alapértelmezett. Nagyáramú vagy nagyáramú hálózatok: ≤5Ω vagy szorosabb. Hálózati osztályonként adja meg, ne egyetlen értéket az egész panelre.
- Izolációs küszöb: ≥10MΩ 250VDC feszültségnél alapértelmezett. Nagy impedanciájú analóg: ≥500MΩ bizonyos hálózati párokon.
- Tesztfeszültség: 250 VDC szabvány. Magasabb üzemi feszültség vagy szabályozási szigetelési követelmények esetén 500 V+ értéket adjon meg.
- Impedancia ellenőrzése: TDR kupon geometriája, célértéke, tűréshatára és tételenkénti jelentéskészítés. Ha elhagyjuk, akkor nincs tételspecifikus impedancia bizonyíték.
- Vizsgálati módszer és lefedettség: Repülő szonda vagy szerelvény; kizárt hálózatok és indoklás; minimálisan elfogadható lefedettségi százalék.
- Összeszerelés utáni ellenőrzés: AOI hatókör (100%-os vagy mintavételezett); röntgen hatókör; IKT program felülvizsgálata; első cikk ellenőrzése követelményeket.
- Hibaelhárítási mód: Selejt, átdolgozás vagy feltételes elfogadás – minden egyes eredményhez dokumentációs követelményekkel.
- Nyilvántartás megőrzése: Panelenkénti tesztjelentés formátuma, megőrzési időszak és hozzáférési módszer a helyszíni hibaelemzéshez.
Három specifikációs hiba, amely rejtett minőségi kockázatot jelent
- Nincsenek elfogadási értékek: Az „IPC-9252” önmagában azt jelenti, hogy a gyártó a saját belső alapértelmezett beállításait alkalmazza, amelyek nem feltétlenül egyeznek meg az Ön tervével.
- Nincs TDR szabályozott impedanciájú kártyákon: Kuponspecifikáció nélkül nincs gyártási bizonyítékod arra vonatkozóan, hogy az impedancia a specifikáción belül van – csak a gyártó folyamatstatisztikái állnak rendelkezésedre.
- 100%-os összesített lefedettség igénylése elemzés nélkül: A nem elismert BGA lefedettségi rések olyan hibakilépési útvonalakat hoznak létre, amelyek papíron elfogadhatónak tűnnek, de a terepen kudarcot vallanak.
A Highleap NYÁK-os elektromos tesztelési képességei
A Highleap Electronics minden egyes csupasz áramköri lapra történő megrendelés esetén alapfelszereltségként 100%-os elektromos tesztelést végez:
- Repülő szonda: 4 rendszer, ±15 µm pontosság — 100%-os nettó lefedettség minden panelen, a prototípustól a gyártásig
- Univerzális hálózatvizsgálók: Nagyobb mennyiségű, 500 darab táblát meghaladó megrendelések esetén tételenként
- TDR impedancia: ±5%-os tűréshatár; tételspecifikus hullámforma-jelentés mindenhez mellékelve impedanciavezérelt NYÁK megrendelések felár nélkül
- Hipot: Akár 3,000 VDC orvosi és nagyfeszültségű leválasztási alkalmazásokhoz
- Összeszerelés utáni AOI: 100% minden újraflow-menet után
- X-ray: 2D és 2.5D BGA és QFN illesztések ellenőrzése — 100% vagy mintavételezéssel a specifikáció szerint
- Funkcionális teszt: Egyedi készülékek és programok fejlesztése egységenkénti sorozatszám-követhetőséggel
- Tesztdokumentáció: Tételenkénti elektromos vizsgálati jelentések, TDR archívumok, első cikkcsomagok – standard teljesítések, nem kiegészítők

ajánlott hozzászólás

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...

14 rétegű NYÁK-összerakás nagysebességű és többrétegű gyártáshoz
MÉRNÖKI ÉS ÖSSZEÁLLÍTÁSI FELÜLVIZSGÁLATEgy 14 rétegű NYÁK-összeállítás...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.