
NYÁK vágása: Professzionális technikák és eszközök útmutatója

1. Bevezetés
A NYÁK helyes vágásának ismerete elengedhetetlen az egyedi méretek eléréséhez, a panelezett lapok szétválasztásához vagy a nem kívánt részek eltávolításához. A vágási módszer közvetlenül befolyásolja a kártya elektromos teljesítményét, mechanikai megbízhatóságát és élminőségét. Ez az útmutató bevált technikákat, a megfelelő szerszámválasztást és a kritikus biztonsági szempontokat ismerteti mind a kézi, mind az automatizált NYÁK-vágási műveletekhez.
2. A NYÁK-ok vágásának alapjai
2.1 NYÁK-anyagok és vágási kihívások
A különböző NYÁK-felületek eltérő vágási kihívásokat jelentenek. Az FR-4, a leggyakoribb anyag, szőtt üvegszálerősítést tartalmaz, amely ellenáll a vágásnak és csiszolóport termel. A rugalmas NYÁK-ok kíméletesebb kezelést igényelnek a szakadás elkerülése érdekében, míg a többrétegű lapok precíz irányítást igényelnek a rétegek közötti delamináció elkerülése érdekében. A lapok összetételének megértése az első lépés a megfelelő vágási megközelítés kiválasztásában.
2.2 Vágás vs. Depanelizáció
Az általános NYÁK-vágás a panelek egyedi méretre vágásából áll, míg a depanelizálás konkrétan az egyes egységek leválasztását jelenti a legyártott panelről. A depanelizálás gyakran előre megtervezett jellemzőkre, például V-hornyokra vagy egérharapásokra támaszkodik , amelyek elválasztási vonalakat határoznak meg a NYÁK-gyártás során. A hatékony paneltervezés előre látja a vágási módszert, csökkentve az alkatrészekre nehezedő terhelést és biztosítva a tiszta elválasztási éleket.
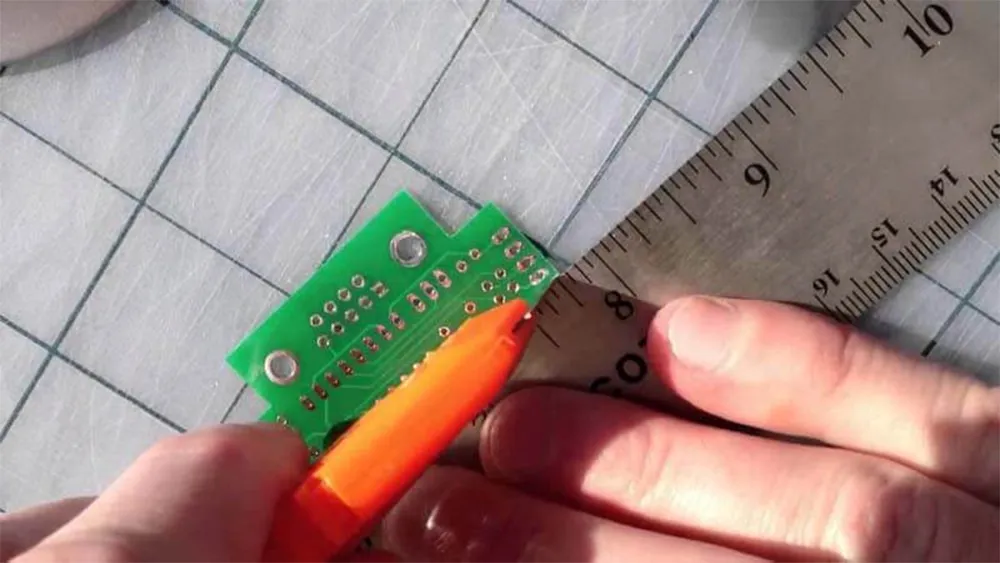
Kézi vágás
3. NYÁK-vágási technikák és eszközök
3.1 Kézi vágási technikák
A manuális módszerek prototípusgyártáshoz, kis tételű gyártáshoz és olyan helyzetekhez alkalmasak, ahol nem áll rendelkezésre speciális berendezés. Minden egyes szerszám speciális anyagvastagságokhoz és vágási bonyolultsági követelményekhez igazodik.
3.1.1 Utility kés / Precíziós kés
A precíziós kések a vékony, egyrétegű, egyenes vágásokat igénylő deszkákhoz a legalkalmasabbak. A technika során mindkét oldalt ismételten bemetszik az egyenes él mentén, majd a deszkát a horony mentén pattintják. Ez a módszer olcsó és elérhető, de nem alkalmas vastag FR-4 vagy ívelt profilokhoz.
3.1.2 Fémvágó ollók / Nagy teherbírású ollók
A nagy teherbírású ollók hatékonyan kezelik az FR-4 és hasonló merev anyagokat. Gyors, viszonylag tiszta vágásokat biztosítanak az egyenes élek érdekében. Az ollók azonban kissé érdes éleket hagyhatnak, amelyek utófeldolgozást igényelnek, és a túlzott erő alkalmazása a laminált szerkezet repedését okozhatja.
3.1.3 Csipeszek / Kézi panelvágó rudak
A lemezcsipkedők fokozatosan távolítják el az anyag kis darabjait, így ideálisak szabálytalan formákhoz vagy vastag deszkákhoz. Ez a lemezcsipkedési művelet olyan ívelt kontúrokat is képes elérni, amelyeket az egyenes vágószerszámok nem tudnak elérni. A kompromisszum a lassabb működés és az olyan élek, amelyek jellemzően simító megmunkálást igényelnek.
3.1.4 Asztali körfűrész / Guillotine stílusú vágó
Az asztali körfűrészek és a vágógépek stabilitást biztosítanak a nagyobb deszkákhoz, és gyorsabban leválaszthatók több darab. A megfelelő rögzítés megakadályozza a deszka elmozdulását vágás közben. Ezeknél a szerszámoknál porgyűjtő rendszerekre és rendszeres pengekarbantartásra van szükség az állandó vágási minőség biztosítása érdekében.
3.2 Automatizált NYÁK-vágási módszerek
Az ipari környezetek nagyobb pontosságot, ismételhetőséget és áteresztőképességet igényelnek, mint amit a manuális módszerek képesek biztosítani. Az automatizált vágórendszerek ezeket a követelményeket a különféle kartontípusok és gyártási volumenek esetében elégítik ki.
3.2.1 V-pontozás (V-vágás)
A V-alakú barázdálás sekély, V-alakú hornyokat hoz létre a NYÁK-gyártás során a tervezett elválasztási vonalak mentén . A lapok később a barázda mentén alkalmazott szabályozott hajlítóerővel válnak szét. Ez a módszer kiválóan alkalmas nagy volumenű, egyenes vonalú depanelizálásra, de nem alkalmas ívelt elválasztásokra.
3.2.2 CNC marás
A CNC marógépek programozott útvonalakat követve, kivételes pontossággal vágják a NYÁK-okat. A módszer összetett kontúrokat kezel, szigorú tűréshatárokat tart fenn, és sima éleket hoz létre, amelyek alkalmasak a burkolatok illesztésére. A marófej kiválasztása és az előtolási sebesség optimalizálása kritikus fontosságú a különböző anyagok és vastagságok esetében.
3.2.3 Fűrészek fűrészelése / depanelizálása
A panelleválasztó fűrészek kör alakú pengéket használnak a vastag vagy nagy volumenű lapok gyors, egyenes vágásához. A speciális NYÁK-fűrészek porelszívó és hűtőrendszerrel vannak felszerelve. A pengeválasztásnak illeszkednie kell az alapanyaghoz, hogy minimalizálja a lepattogzást és a hőtermelést.
3.2.4 Lézeres vágás
A lézervágás érintésmentes, nagy pontosságú elválasztást biztosít, ami ideális rugalmas áramkörökhöz és finomosztású alkalmazásokhoz. Az eljárás kiküszöböli az alkatrészek mechanikai igénybevételét a vágási vonalak közelében. A berendezések költségei és az anyagkompatibilitási megfontolások a speciális alkalmazásokra korlátozzák az alkalmazását.
3.2.5 Vízsugaras vágás
A vízsugaras rendszerek nagynyomású abrazív áramlatokat használnak a hőhatások nélküli vágáshoz. Ez a hidegvágási eljárás hőérzékeny szerelvényekhez és vastag lemezekhez alkalmas. A magasabb berendezési költségek és az üzemeltetési költségek a vízsugaras vágást azokra az alkalmazásokra korlátozzák, ahol a hősemlegesség kiemelkedő fontosságú.
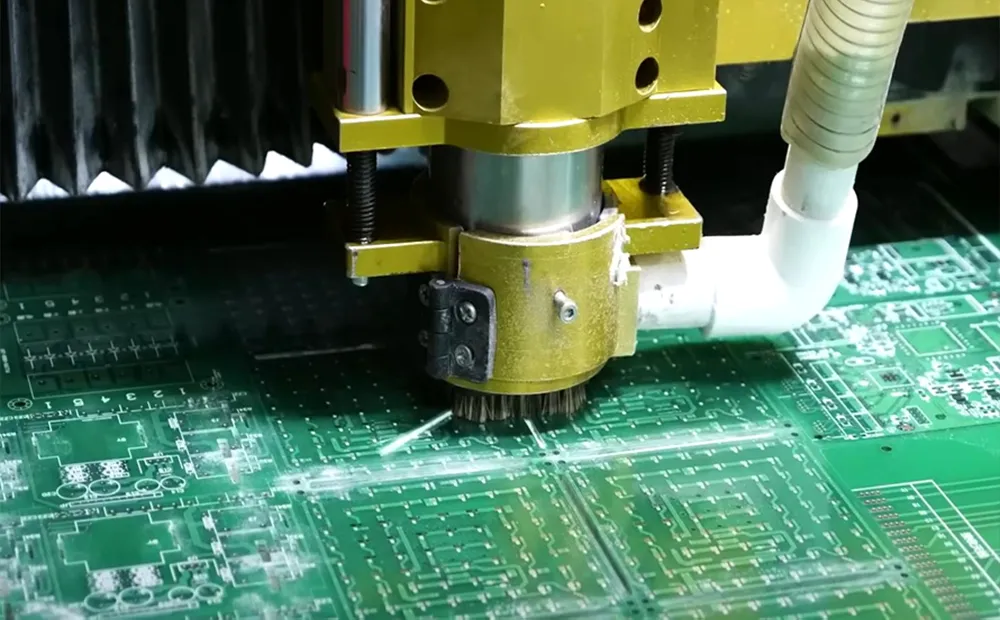
Automatizált vágás
4. Lépésről lépésre útmutató a NYÁK-ok vágásához
4.1 Előkészítési fázis
Tisztítsa meg a NYÁK felületét a jelölést vagy vágást zavaró szennyeződésektől. Gondosan mérje meg és jelölje meg a vágási vonalakat megfelelő eszközökkel – vékony hegyű jelölőkkel kézi munkához vagy CAD fájlokkal CNC műveletekhez. Rögzítse a NYÁK-ot szilárdan szorítókkal vagy vákuumos rögzítők segítségével, hogy megakadályozza az elmozdulást vágás közben.
4.2 Vágási művelet
Végezze el a vágást a kiválasztott módszer szerint. Kézi szerszámok esetén tartsa fenn az állandó nyomást és az állandó sebességet a jelölt vonalak mentén. Automatizált rendszerek esetén a művelet megkezdése előtt ellenőrizze a program paramétereit, beleértve a vágási mélységet, az előtolási sebességet és a szerszámsebességet. Figyelje a folyamatot a várt viselkedéstől való bármilyen eltérés szempontjából.
4.3 Utófeldolgozás
Finomszemcsés csiszolópapírral vagy erre a célra szolgáló sorjázó szerszámokkal távolítsa el a sorjákat és az érdes széleket. Ellenőrizze a vágott éleket rétegelválások, repedések vagy szálkiemelkedések szempontjából. Tisztítsa meg az összes vágási törmeléket a panel felületéről és a munkaterületről. Az összeszerelés megkezdése előtt ellenőrizze a méretpontosságot a specifikációkkal összehasonlítva.
5. Biztonság és a NYÁK-vágás legjobb gyakorlatai
A NYÁK-vágás üvegszálas port termel, amely légzési veszélyt jelent. Mindig viseljen megfelelő egyéni védőfelszerelést, beleértve a védőszemüveget, a finom részecskék ellen méretezett porálarcot és a védőkesztyűt. Biztosítson megfelelő szellőzést, vagy használjon porelszívó rendszereket a vágási területen.
Új szerszámok vagy ismeretlen alapanyagok használata esetén végezzen próbavágásokat hulladékanyagon. Állítsa be a vágási paramétereket a zsúfolt alkatrészekkel rendelkező deszkák mechanikai igénybevételének minimalizálása érdekében. Tartsa a szerszámokat élesen és megfelelően karbantartva – az tompa pengék növelik a vágóerőt, a hőtermelést és az élkárosodás kockázatát.
6. Haladó témák
6.1 Depanelizációra tervezés
A NYÁK-tervezés során építsen be elválasztási elemeket a vágási műveletek egyszerűsítése érdekében. A V-alakú vonalak, az egérharapások és a mart hornyok csökkentik a gyártás utáni megmunkálást. Helyezze ezeket az elemeket az érzékeny alkatrészektől és a nyomvonalaktól távol, hogy elkerülje a sérüléseket az elválasztás során.
6.2 NYÁK-vágási módszer teljesítményének összehasonlítása
| Módszer | Pontosság | Élminőség | Sebesség | Költség |
|---|---|---|---|---|
| V-pontozás | közepes | Jó | Magas | Alacsony |
| CNC útválasztás | Magas | Kiváló | közepes | közepes |
| Lézervágó | Nagyon magas | Kiváló | közepes | Magas |
| Kézi eszközök | Alacsony-közepes | Változó | Alacsony | Alacsony |
| Vízsugár | Magas | Kiváló | Alacsony | Magas |
7. összefoglalás
A NYÁK vágásának megfelelő megközelítésének kiválasztása az anyagtípustól, a NYÁK vastagságától, a kívánt élminőségtől és a gyártási mennyiségtől függ. A manuális módszerek hatékonyan szolgálják a prototípusgyártást és a kis mennyiségek előállítását, míg az automatizált technikák biztosítják a gyártási környezetekhez szükséges állandóságot és áteresztőképességet.
A megfelelő előkészítés, a megfelelő szerszámválasztás és a szigorú biztonsági gyakorlatok biztosítják a sikeres eredményeket. Az utófeldolgozás és az ellenőrzés teszi teljessé a munkafolyamatot, ellenőrizve, hogy a vágott deszkák megfelelnek-e a későbbi összeszerelési műveletekre vonatkozó előírásoknak.

ajánlott hozzászólás

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...

14 rétegű NYÁK-összerakás nagysebességű és többrétegű gyártáshoz
MÉRNÖKI ÉS ÖSSZEÁLLÍTÁSI FELÜLVIZSGÁLATEgy 14 rétegű NYÁK-összeállítás...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A NYÁK-gyártás mellett átfogó elektronikai szolgáltatásokat kínálunk, beleértve a NYÁK-tervezést, a NYÁK-alaplapokat és a kulcsrakész megoldásokat. Akár prototípus-készítésben, tervellenőrzésben, alkatrész-beszerzésben vagy tömeggyártásban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében.
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.