
Chip alkatrészek forrasztásának módja: SMD átdolgozási útmutató
1. ábra. Chip alkatrészek forrasztásának útmutatója
A felületszerelt (SMD) chip alkatrészek kézi forrasztása elsajátítható készség, ha rendelkezünk a megfelelő eszközökkel és az egyes tokozási típusokhoz szükséges módszerrel. Az alapötlet egyszerű: egy hőmérséklet-szabályozott vas, jó folyósító, finom forrasztóanyag és stabil csipesz lehetővé teszi a legtöbb passzív és ólmozott IC kézi behelyezését és forrasztását, míg az ólommentes és gömbrácsos alkatrészekhez forró levegőre van szükség. Ez az útmutató lépésről lépésre, tokozásról tokozásra elmagyarázza, hogyan kell a chip alkatrészeket forrasztani , és hogyan kerüljük el a kezdőket sújtó hibákat, áthidalásokat, hideg illesztéseket és megemelkedett padokat. Az 1206-os chip alkatrészek sorozatgyártású összeszereléséhez a pad geometriája, a paszta lerakódása és az alkatrészek elhelyezése továbbra is szabályozott beállításokat igényel, annak ellenére, hogy a tokozás nagyobb, mint sok miniatűr passzív.
Legfontosabb elvitel
- A hőmérséklet-szabályozott vasaló, a vékony hegy, a vékony forrasztópálca, a fluxus, a csipesz és a nagyító a nélkülözhetetlen készlet.
- A fluxus nem opcionális; ez teszi lehetővé a tiszta és megbízható SMD kötéseket.
- Két kivezetéses passzív elemek esetén először az egyik érintkezőt kell beónozni, majd ráhelyezni az alkatrészt, és mindkét végét beforrasztani.
- Ólommal bevont integrált áramkörök esetén illessze be az egyik sarkot, majd forrassza be a sorokat, és forrassza el az esetleges hidakat forrasztópálcikával.
- Az ólommentes (QFN) és gömbrácsos (BGA) alkatrészeket forró levegővel vagy forró lappal érdemes megmunkálni, nem vasalóval.
Tartalomjegyzék
- SMD alkatrészek forrasztásához szükséges eszközök
- Forrasztóón kiválasztása: Ólmozott vs. ólommentes
- Miért elengedhetetlen a fluxus az SMD forrasztáshoz
- Hogyan forrasszunk chip ellenállásokat és kondenzátorokat
- SOIC és QFP chipek forrasztásának módjai
- QFN és BGA tokok forrasztása
- Gyakori SMD forrasztási problémák és javítások
- SMD forrasztási kötések ellenőrzése
- Mikor használjunk SMT összeszerelést?
- Gyakran ismételt kérdések
SMD alkatrészek forrasztásához szükséges eszközök
A jó eredmények a megfelelő készlettel kezdődnek. Semmi különös nincs benne, de az emberek főként azzal küzdenek, hogy finom SMD alkatrészeket próbálnak meg forrasztani egy olcsó, kontrollálatlan vassal.
| Szerszám | Miért számít |
|---|---|
| Hőmérséklet-szabályozott vasaló, vékony hegy | A stabil hő és a kis hegy elengedhetetlen a kontrollhoz |
| Vékony forrasztóón (kb. 0.3–0.5 mm) | Lehetővé teszi apró, szabályozott mennyiségek hozzáadását a kisebb ízületekhez |
| Folyasztószer (tisztítás nélküli vagy gyanta) | Tisztítja a felületeket, hogy a forrasztóanyag megfelelően nedvesedjen |
| Finom csipesz | A kis alkatrészek pontos elhelyezése és rögzítése |
| Nagyítás (nagyítóval vagy mikroszkóppal) | Nem lehet jól forrasztani azt, amit nem látsz |
| Forrasztókanóc és egy forrólevegős állomás | Távolítsa el a hidakat és kezelje az ólommentes alkatrészeket |
Megjegyzés a vas hőmérsékletéről
Állítsd a vasalót elég forróra a gyors nedvesítéshez, de ne a szükségesnél forróbbra. Az ólmozott forrasztóanyag alacsonyabb hőmérsékleten folyik, mint az ólommentes, így az ólommentes munka egy kicsit melegebb. A cél az, hogy minden egyes kötés gyors legyen: egy rövid, forró érintkezés kevesebb kárt okoz, mint egy hosszú, langyos, ez a téma végigvonul az egész útmutatón.
Forrasztóón kiválasztása: Ólmozott vs. ólommentes
A forrasztóötvözet megválasztása befolyásolja a munka érzetét és a használt hőmérsékletet.
| Forraszt | jellemzők | Megjegyzések |
|---|---|---|
| Ólmozott (pl. 63/37) | Alacsonyabb olvadáspont, könnyen folyik, fényes illesztések | A legmegbocsátóbb a kézi forrasztással szemben; számos végtermékben korlátozottan használható |
| Ólommentes (pl. SAC305) | Magasabb olvadáspont, természetesen tompább illesztések | RoHS termékekhez kötelező; forróbb vasat és több folyósítószert igényel |
Tanuláshoz és utómunkálatokhoz az ólmozott forrasztóón a legmegbocsátóbb. Bármihez, aminek meg kell felelnie az RoHS előírásainak, ólommentes forrasztóónt kell használni, és számítani kell egy kicsit forróbb vasra, egy kicsit több folyósítószerre és tompább illesztési felületre, ami normális, és nem a hideg illesztés jele. A gyártósorok az automatizált SMT összeszerelés során szigorúan szabályozott profilokkal újraolvasztják az ólommentes ötvözeteket, különösen a nagy sebességű gyártással járó sűrű, finom osztású nyomtatott áramköri lapokon ; kézzel ezt extra folyósítószerrel és türelemmel kompenzáljuk.
Miért elengedhetetlen a fluxus az SMD forrasztáshoz
A folyasztószer a legnagyobb különbség a bosszantó és a könnyű SMD forrasztás között. Kémiailag tisztítja a fémfelületeket, és segíti az olvadt forraszanyag áramlását és nedvesedését, így az illesztések tisztán alakulnak ki, és a hidak szétválnak.
- Vigyen fel extra fluxust a forrasztómagban lévőkön túl, különösen a finom pitch-ű integrált áramkörök esetében.
- A fluxus javíthatóvá teszi a hidakat. A fluxus és a forrasztókanóc segítségével a felesleges forrasztóanyag könnyen eltávolítható.
- Válasszon egy megfelelő típust. A tisztítás nélküli fluxus kényelmes; a gyanta jól működik, de utána tisztítást igényelhet, ami összefügg azzal, hogy miért is tisztítják egyáltalán a paneleket.
Ha egy illesztés nem hajlandó nedvesedni, a megoldás szinte mindig a több folyasztószer és a tiszta hegy, nem pedig a több hő. A betétek károsodásához az vezet, ha a folyasztószer helyett a hőhöz nyúlunk.
Hogyan forrasszunk chip ellenállásokat és kondenzátorokat
A chip tokozásokban (0805, 0603, 0402 és kisebbek) lévő ellenállások és kondenzátorok a legegyszerűbb kiindulópontok. A megbízható módszernek egyértelmű sorrendje van.
- Egyetlen betét. Adjon hozzá egy kis mennyiségű forrasztóanyagot a két párna egyikéhez.
- Helyezze el az alkatrészt. Fogd meg az alkatrészt csipesszel, melegítsd fel újra az ónozott tapadópárnát, és csúsztasd a helyére az alkatrészt úgy, hogy az egyik vége leforrasszon.
- Forrassza be a másik végét. Miután a rész rögzített, forrassza be tisztán a második végét.
- Szükség esetén forgasd újra az első véget. Érintsd meg újra az első illesztést, hogy rendes lekerekítés legyen, ne csak egy toldalék.
Azért kell először csak az egyik betétet ónozni, mert így jobban kézben tarthatod: a második illesztés alatt a darab a helyén marad, így elkerülheted, hogy mindkét vég egyszerre melegedjen fel. Minél kisebb a darab, annál fontosabb ez, és annál jobban értékeled majd a nagyítást és a stabil csipeszt.
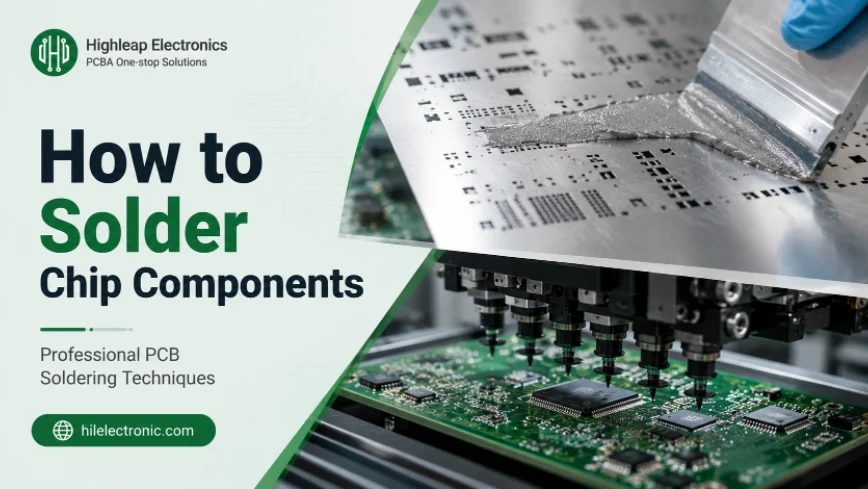
2. ábra. SMT chip forrasztási folyamata sablonnyomtatással és pick and place módszerrel
SOIC és QFP chipek forrasztásának módjai
A látható élű chipek, mint például a SOIC, SSOP és QFP, ijesztőnek tűnnek, de kézzel könnyen elkészíthetők, mivel minden illesztés hozzáférhető.
Ragassza, majd forrassza be a sorokat
- Illeszd össze és tűzd össze az egyik sarkot. Óvatosan helyezd a chipet a helyére, és forrassz be egyetlen sarokcsapot az illesztés rögzítéséhez. A folytatás előtt ellenőrizd, hogy minden csap a helyén van-e.
- Ragaszd meg az ellenkező sarkot. Ez rögzíti a négyzet alakú részt.
- Forrasztsd össze az egyes sorokat. Adjunk hozzá fluxust és forrasszuk be a tűket, akár egyenként, akár „húzóforrasztással”, egy véső hegyével húzva a forrasztóónt a sor mentén.
- Tisztítsd meg az összes hidat. Ahol a csapok áthidalódnak, adj hozzá forrasztófolyadékot, és a felesleget forrasztókanóccal húzd le.
A finomosztású alkatrészeknél a hidak normálisak, és nem jelentenek problémát, folyósítószerrel és kanóccal másodpercek alatt eltávolíthatók. Az első lépésben a beállítás a lényeg; ha a chip egyenesen van a betétein, a többi már rutin. A nagyon finomosztású eszközöknél ugyanaz a gondosság, mint amit egy gyár az összeszerelés során alkalmaz (jó folyósítószer, megfelelő hegy, biztos technika), teszi sikeressé a kézi munkát.
QFN és BGA tokok forrasztása
Néhány csomag elrejti a csatlakozásokat, és ezek azok a területek, ahol egy vas önmagában nem elég.
| Csomag | Legjobb megközelítés |
|---|---|
| Két terminálos passzív elemek | Vas, ón-egy-betétes módszer |
| SOIC / QFP (látható kivezetések) | Vas, húzható, kanócos hidak |
| QFN (alsó terminál) | Forrasztópaszta plusz forró levegő, vagy forró lap |
| BGA (golyók alatta) | Forró levegős vagy infravörös forrasztóállomás; kézzel nem forrasztható |
QFN és ólommentes alkatrészek
A QFN-ek alsó oldalán vannak lezárások és általában egy középső hővezető pad, így nincs mihez hozzáférni egy vasheggyel. A gyakorlati módszer a forrasztópaszta felvitele a betétekre forró levegővel, vagy egy forró lappal történő alulról történő újraolvasztás. A rejtett illesztések miatt utólag nem lehet vizuálisan ellenőrizni őket.
BGA csomagok
A BGA egy forrasztógömbökből álló rácson helyezkedik el a test alatt. Kézzel nem lehet forrasztani; forró levegős vagy infravörös átalakító állomásra, cseréhez pedig újragömbölyítésre van szükség. Mivel a csatlakozások láthatatlanok, ellenőrzésükhöz röntgen szükséges, ugyanazon okból, amiért a gyártósorok is röntgenezik ezeket az alkatrészeket az összeszerelés során.
Gyakori SMD forrasztási problémák és javítások
Szinte minden kézi forrasztási probléma egy rövid listába sorolható, és mindegyiknek egyértelmű oka és megoldása van.
| Probléma | Ok és megoldás |
|---|---|
| Forrasztott hidak | Túl sok forrasztóanyag; adjon hozzá fluxust, és kanóccal távolítsa el a felesleget |
| Hideg/unalmas illesztés | Nincs elég hő vagy mozgás hűtés közben; folyósítóval kell újrafolyatni |
| Sírkövezés | Passzív elem egyenetlen melegítése; mindkét vég egyenletesebben melegszik fel |
| Emelt párna | Túl sok hő vagy idő; használjon rövid, forró érintkezést és kevesebb utómunkát |
A megemelt vasalópárna külön figyelmet érdemel: a vasaló túl hosszú ideig tartó, vagy ugyanazon illesztés ismételt megmunkálása leválhatja a rézréteget a laminátumról, aminek megvannak a maga okai. A védekezés az útmutató elejétől fogva ugyanaz az elv: rövid és forró, nem pedig hosszú és langyos, plusz elegendő forrasztási folyadékot kell használni ahhoz, hogy az illesztések elsőre kialakuljanak. Óvatosan kezelje a panelt, és ESD-biztos kialakítást használjon az érzékeny alkatrészek védelme érdekében.
SMD forrasztási kötések ellenőrzése
Egy jónak tűnő illesztés általában jó is, ezért az ellenőrzés többnyire vizuális, a csatlakozások ellenőrzésével.
- Keressen egy sima filét. A forrasztópálcának tisztán kell ívelnie a kontaktustól az ólomig, nem szabad golyóként állnia.
- Ellenőrizze az áthidalás és a nyílások jelenlétét. Nagyító alatt győződjön meg arról, hogy nincsenek szomszédos tűk összeillesztve, és minden tű be van forrasztva.
- Figyelj a befejezésre. Az ólommentes ízületek tompábbnak tűnnek, mint az ólmosak; a tompa nem ugyanaz, mint a hideg.
- Ellenőrizze a folytonosságot. A multiméter ellenőrzi a csatlakozásokat és olyan hidakat is észrevesz, amelyeket a szemeddel elkerült a figyelmed.
A gyárak által használt hivatalos elfogadási kritériumokat, mint például a élhajlítás alakját, a nedvesítést és a megengedett feltételeket, az IPC-A-610 szabvány tartalmazza, és ezeknek az áttekintése hasznos mentális képet ad arról, hogy hogyan kell kinéznie egy jó kötésnek, még hobbimunkához is.
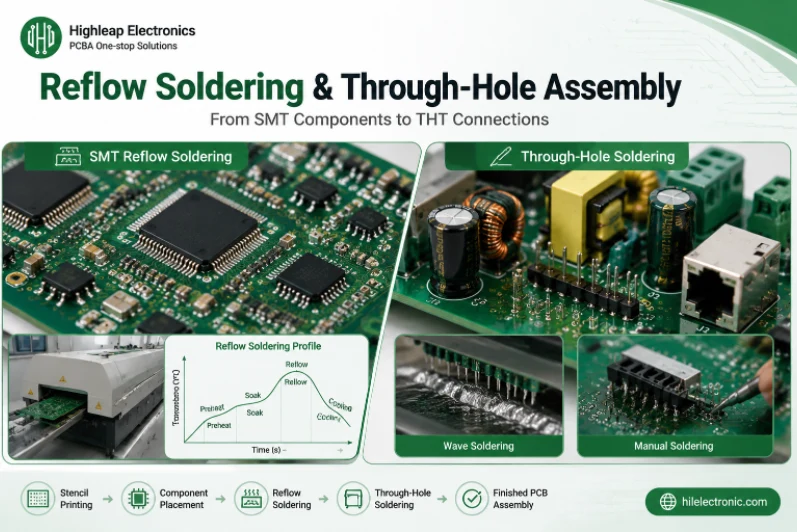
3. ábra. SMT reflow forrasztás és átmenő furatforrasztási folyamat
Mikor használjunk SMT összeszerelést?
A kézi forrasztás ideális prototípusokhoz, javításokhoz és kisebb összeszerelésekhez. Van azonban egy pont, ahol a gyári összeszerelés gyorsabb, olcsóbb és megbízhatóbb.
- Sok finomszemcsés vagy ólommentes alkatrész (sok QFN-t vagy BGA-t) sokkal jobban el lehet helyezni géppel.
- Több mint egy maroknyi tábla a gépösszeszerelés felé billenti a mérleget.
- Apró passzív elemek (0201 és kisebb) méretek kézzel történő megbízható elhelyezése nem praktikus.
Ilyen esetekben a terv NYÁK-összeszerelésre küldése automatizált gyártósoron tölti fel a panelt, és ugyanazok a fájlok méretezhetők nagy volumenű összeszerelésre újratervezés nélkül. Egy gyors terváttekintéssel először meg kell erősíteni, hogy a méretek és a térközök összeszerelésre készek, és a nagy hőterhelésnek kitett panelek fémmagos összeszereléshez alkalmas hordozót használhatnak . Maga a csupasz panel szabványos NYÁK-gyártásból származik.
Kérjen árajánlatot az összeszerelésre
Hőmérséklet-szabályozott vasalóval, bőséges mennyiségű folyósítószerrel és az egyes tokozásokhoz megfelelő módszerrel a chip alkatrészek kézi forrasztása könnyen megvalósítható, és Ön tudni fogja, mikor érdemes egy munkát a szerelősorra küldeni. További információért látogasson el a Highleap Electronics-ra és prototípustól a gyártásig tartó összeszerelési szolgáltatásainkra.
Gyakran ismételt kérdések
Milyen hőmérsékletre kell beállítani a forrasztópákát SMD forrasztáshoz?
Elég forró ahhoz, hogy gyorsan benedvesítse a kötést, de nem a szükségesnél melegebb. Az ólommentes forrasztóanyag valamivel magasabb hőmérsékletet igényel, mint az ólmozott. A lényeg az, hogy minden kötést rövid, forró érintkezéssel, ne pedig hosszan tartó melegítéssel hozzunk létre, ami védi a kontaktusokat és az alkatrészeket.
Tényleg szükségem van fluxusra, ha a forrasztóanyagomnak már van magja?
Igen, különösen a finom osztású integrált áramkörök esetében. A forrasztómagon túli extra folyósító megtisztítja a felületeket, így a forrasztóanyag tisztán nedvesedik, és az áthidaló anyagok a kanóccal együtt húzódnak szét. Ha egy csatlakozás nem nedvesedik, akkor adj hozzá folyósítót és tisztítsd meg a hegyét a hő hozzáadása helyett.
Hogyan forrasszak egy apró ellenállást vagy kondenzátort anélkül, hogy elmozdulna?
Először csak egy forrasztópárnát ónozzon, majd fogja meg az alkatrészt csipesszel, és forrassza újra a forrasztópárnát úgy, hogy az egyik vége leforrasszon. Miután rögzítette az alkatrészt, forrassza be a másik végét, és javítsa ki az elsőt. Ha csak egy forrasztópárnát ónoz, az alkatrész nem mozdul el munka közben.
Hogyan javítsam meg a forrasztóhidakat az IC lábai között?
Vigyen fel folyósítószert az áthidalt tűkre, majd helyezzen rájuk forrasztókanócot, és melegítse fel; a kanóc elszívja a felesleges forrasztóanyagot. Az áthidalások normálisak a finom osztású alkatrészeken, és másodpercek alatt eltűnnek, ha folyósítószert ad hozzá.
Forraszthatok kézzel egy QFN-t vagy BGA-t?
A QFN-ek és BGA-k a csatlakozásaikat alul rejtik, így egy vas nem érheti el őket. A QFN-eket forrasztópasztával és forró levegővel vagy forró lappal készítik; a BGA-k cseréjéhez forró levegős vagy infravörös átalakító állomás és újragolyózás szükséges, a rejtett csatlakozásokat pedig röntgennel ellenőrzik.
Miért vált le egy forrasztási pont a panelről forrasztás közben?
A túlzott hő vagy az ismételt utómunkálatok leválhatják a rézbetétet a laminátumról. Használjon rövid, forró érintkezést, elegendő folyósítószert az első próbálkozásra a nedvesítéshez, és korlátozza ugyanazon illesztés újramunkálásának számát. A betétek felemelése egy ismert, megelőzhető meghibásodási mód.
Mikor kell abbahagynom a kézi forrasztást, és összeszerelnem a panelt?
Amikor a panel sok finomosztású vagy kivezetés nélküli alkatrészt tartalmaz, több mint egy maroknyi egységet, vagy nagyon kicsi passzív elemeket, mint például a 0201, a gépi összeszerelés gyorsabb, olcsóbb és megbízhatóbb, és ugyanazok a fájlok újratervezés nélkül méretezhetők a kívánt mennyiségre.
Ólmozott vagy ólommentes forrasztóón a jobb kézi forrasztáshoz?
Az ólmozott forrasztóón (például a 63/37) alacsonyabb olvadáspontú és könnyebben folyik, így a kézi megmunkálás és az utólagos megmunkálás számára a legmegfelelőbb. Az ólommentes (például a SAC305) forrasztóón az RoHS-kompatibilis termékekhez kötelező, és ehhez forróbb vasra és több folyósítószerre van szükség, mattabb felülettel, ami normálisnak számít. Válasszon az alapján, hogy az Ön termékére vonatkozik-e a megfelelőség.

ajánlott hozzászólás

TMM NYÁK gyártás
Tartalomjegyzék TMM NYÁK gyártási hatókör RF és...

RT duroid 6002 PCB árajánlat és összerakás
Ez az oldal birtokolja az idézetet és a stackup-definíciós feladatot...

TMM6 szűrő NYÁK gyártás
TartalomjegyzékMiért használják a mikrohullámú szűrőtervezők...

Taconic RF 35 vs RO4350B NYÁK
TartalomjegyzékRF-35 vs RO4350B Beszerzés és...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.