
Hogyan forrasszunk vezetékeket egy áramköri lapra: Lépésről lépésre gyakorlati útmutató

1. Áttekintés
A vezetékek áramköri lapra forrasztása alapvető készség a megbízható elektromos és mechanikai csatlakozások létrehozásához. Akár barkács elektronikával foglalkozik, akár javításokat végez, akár prototípusokat épít, a vezetékek NYÁK-ra forrasztásának elsajátítása biztosítja a jel integritását és a hosszú távú tartósságot. Ez az útmutató szisztematikus megközelítést kínál a vezetékek NYÁK-ra forrasztásához, amely kiterjed az előkészítésre, az alapvető technikákra, a minőségértékelésre és a gyakori hibaelhárítási módszerekre.
A vezeték-lap forrasztás elsődleges kihívásai közé tartozik a rugalmas vezetők kezelése, a hőkezelés szabályozása és az olyan hibák elkerülése, mint a hideg illesztések vagy a forrasztási hidak. Ezen tényezők megértése a kezdés előtt jelentősen javíthatja az eredményeket. A következő szakaszok logikusan haladnak az alapvető koncepcióktól a részletes eljárásokon át az ellenőrzésig és a problémamegoldásig.
2. A vezeték-NYÁK forrasztás alapjai
Mielőtt belekezdenénk a gyakorlati lépésekbe, az alapelvek megértése segít biztosítani, hogy minden művelet egyértelmű célt szolgáljon. Ez a rész elmagyarázza, hogy mit ér el a vezeték-NYÁK forrasztás, és milyen hődinamikai tényezők játszanak szerepet.
2.1 Mi a vezeték-NYÁK forrasztás?
Egy vezeték áramköri laphoz forrasztásakor elektromosan vezető útvonal és mechanikai kötés is létrejön. Az olvadt forraszanyag nedvesíti a vezetékszálak és a NYÁK-lap felületét, majd megszilárdul, és rögzíti a csatlakozást.
Két fő módszer létezik: az átmenőfuratos forrasztás , ahol a vezeték egy galvanizált furaton halad át, és az ellenkező oldalra forrasztják, valamint a felületi forrasztás , ahol a vezetéket közvetlenül egy felületszerelt laphoz rögzítik. Az átmenőfuratos csatlakozások erősebb mechanikai támasztást nyújtanak, míg a felületi forrasztás az előre fúrt furatok nélküli vagy nagy sűrűségű SMT elrendezésű panelekhez illik.
2.2 Forrasztási és hőkezelési alapelvek
A hőmérséklet-szabályozás kritikus fontosságú, amikor vezetékeket forrasztunk egy áramköri lapra. A forrasztóanyagnak el kell érnie az olvadáspontját ahhoz, hogy megfelelően folyhasson, azonban a túlzott hő károsíthatja a NYÁK laminátumát vagy az emelőfelületeket. A kapilláris hatás a megolvadt forrasztóanyagot a felületek közötti mikroszkopikus résekbe húzza, ezt a folyamatot nedvesítésnek nevezik. A jó nedvesítés fényes, sima illesztéseket eredményez.
A nem megfelelő hő hideg kötéseket okoz – szemcsés, tompa, rossz vezetőképességű csatlakozásokat. A túlzott forrasztás vagy a gondatlan vaselhelyezés forrasztási hidakat hozhat létre, amelyek rövidre zárják a szomszédos vezetékeket. Ezen eredmények felismerése irányítja a megfelelő technikát.
3. Eszközök és anyagok vezetékek áramköri lapra forrasztásához
A megfelelő eszközök és anyagok beszerzése a kezdés előtt csökkenti a hibákat és javítja a hatékonyságot. Ez a rész felsorolja a nélkülözhetetlen és opcionális eszközöket a céljukkal együtt.
3.1 Alapvető eszközök
- Hőmérséklet-szabályozott forrasztóállomás a legfontosabb eszköz; a 330°C és 380°C közötti állítható hőmérséklet a különböző forrasztótípusokhoz igazítható.
- Felhasználás gyantamagos forrasztóhuzal megfelelő ötvözetből – ólomtartalmú (60/40 vagy 63/37) vagy ólommentes (RoHS-kompatibilis SAC305) –, hozzáillő folyósítószerrel.
- Csupaszító A vezető vastagságához igazított, finom hegyű csipeszek és egy harmadik féltől származó rögzítőelem vagy NYÁK-tartó stabilan tartja az alkatrészeket forrasztás közben.
- Tisztító szerek például izopropil-alkohol, szöszmentes törlőkendők, sárgaréz hegytisztító vagy nedves szivacs a vasalóhegy állapotának megőrzéséhez.
3.2 Opcionális segédeszközök
- Hőre zsugorodó cső or szilikon hüvelyek forrasztás után feszültségmentesítést és szigetelést biztosít.
- A nagyító lámpa or sztereó mikroszkóp segíti a finomhangolt munka vizuális ellenőrzését.
- Kiforrasztó fonat (forrasztókanóc) és egy vákuumos kiforrasztó szivattyú lehetővé teszi az utólagos megmunkálást, ha az illesztések javításra szorulnak.
Ezek a tételek nem kötelezőek, de javítják a minőséget és a kényelmet.
3.3 Anyag-előkészítés
A vezeték vastagságát az áramerősség követelményei alapján válassza ki – nagyobb áramerősséghez vastagabb vezetékeket használjon. Távolítsa el a szigetelést, hogy körülbelül 3–5 mm vezető hosszában látható legyen, majd a sodrott vezetéket szorosan csavarja össze, hogy megakadályozza a szétterülést. A vezetékek előzetes hosszra vágása és forrasztás előtti rendszerezése leegyszerűsíti a folyamatot.
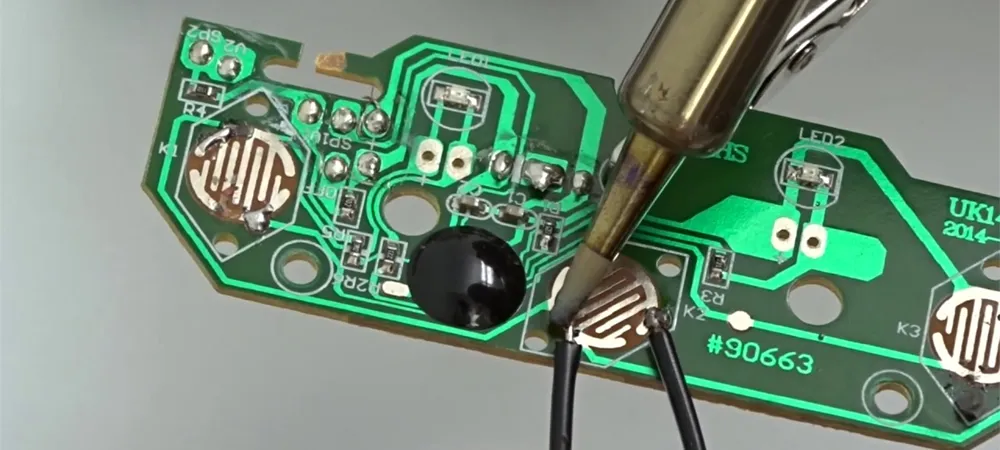
4. Lépésről lépésre útmutató: Hogyan forrasszunk vezetékeket egy áramköri lapra
Ez a szakasz a forrasztási folyamat minden egyes lépését gyakorlati sorrendben ismerteti. Ezen lépések következetes betartása erős és megbízható csatlakozásokat eredményez.
4.1 1. lépés – Felületek tisztítása és előkészítése
Az oxidok és szennyeződések megakadályozzák a megfelelő nedvesítést. Törölje át a NYÁK-felületeket izopropil-alkohollal a maradványok eltávolításához. Ha a vezetékek végei elszíneződtek, enyhén csiszolja meg vagy vigyen fel rajtuk forrasztószert. A tiszta felületek könnyebben fogadják a forrasztóanyagot, és erősebb kötéseket hoznak létre.
4.2 2. lépés – A vezeték és a pad előónozása
Az előónozás során minden felületre vékony forrasztóréteget viszünk fel az összeillesztésük előtt. Melegítsük fel a szabadon lévő vezeték végét, és forrasszuk a forrasztóanyagot addig, amíg a szálak kis mennyiséget el nem vesznek. Ismételjük meg a folyamatot a NYÁK-lapon. Az előónozás javítja a hőátadást és felgyorsítja a végső kötés kialakulását, csökkentve a panel teljes hőterhelését.
4.3 3. lépés – A vezeték és a NYÁK rögzítése
A forrasztás közbeni mozgás hideg illesztéseket okoz. Rögzítse a NYÁK-ot egy tartóba, és helyezze el a vezetéket egy harmadik féltől származó szerszám vagy ragasztószalag segítségével. Átmenő furatú csatlakozások esetén helyezze be a vezetéket, hajlítsa meg kissé az alsó oldalán, hogy a helyén tartsa, majd rögzítse a panelt. A stabilitás különösen fontos a vastag vagy hosszú vezetékek esetében, amelyek gyorsan elvezetik a hőt.
4.4 4. lépés – Mindkét felület egyidejű melegítése
Helyezze a forrasztópáka hegyét úgy, hogy egyszerre érjen hozzá a vezetékhez és a forrasztópárnához is. Ez biztosítja, hogy mindkettő egyszerre érje el az üzemi hőmérsékletet. Tartsa így egy-két másodpercig – elég sokáig a hőátadáshoz, de elég rövid ideig a károsodás elkerüléséhez. Az állandó érintkezési szög és nyomás javítja a hőáramlást.
4.5 5. lépés – Forrasztás felvitele és a kötés kialakítása
Vezesd a forrasztóhuzalt a fűtött csatlakozáshoz – ne közvetlenül a vas hegyéhez. A kapilláris hatás a megolvadt forrasztóhuzalt a huzal köré és a forrasztópadon keresztül húzza. Csak annyit adj hozzá, hogy konkáv élképzést hozz létre; a túlzott forrasztóhuzal növeli a hidak kialakulásának kockázatát. A megfelelően kialakított kötés fényes és sima, enyhén meniszkusz alakú.
4.6 6. lépés – Hűtés és tisztítás
Először a forrasztódrótot távolítsa el, majd emelje el a vasat. Hagyja a kötést természetesen lehűlni, fújás vagy mozgás nélkül. Vágja le a felesleges vezetékeket, hogy a forrasztóanyag megterhelése nélkül simán illeszkedjenek. Végül izopropil-alkohollal tisztítsa meg a folyasztószer maradványait a korrózió megelőzése és a jobb láthatóság érdekében.
5. Minőségellenőrzés és -tesztelés
Minden egyes forrasztási kötés ellenőrzése biztosítja az áramköri lap megbízható működését. Egy rövid ellenőrzési rutin a hibákat még azelőtt kiszűri, mielőtt azok meghibásodást okoznának.
5.1 Szemrevételezés
Vizsgálja meg az egyes illesztéseket jó megvilágítás vagy nagyító alatt. Az elfogadható illesztések fényesek, simák, repedés- vagy üregmentesek. Ellenőrizze, hogy a forrasztás nem húzódott-e át a szomszédos forrasztási pontokon vagy nyomvonalakon. A matt, szemcsés vagy foltos illesztések potenciálisan hideg forrasztásra vagy nem megfelelő nedvesítésre utalnak.
5.2 Villamos tesztelés
Használjon multimétert folytonossági módban, hogy ellenőrizze az alacsony ellenállású útvonalat a vezeték és a kívánt áramköri csomópont között. Ha a mérő nem sípol, vagy magas ellenállást mutat, a csatlakozás hibás lehet. Ellenőrizze a szomszédos csatlakozásokkal való véletlen rövidzárlatokat is.
5.3 Gyakori hibák – hivatkozás
Az alábbi táblázat összefoglalja a tipikus forrasztási hibákat, azok okait és a korrekciós intézkedéseket.
| Disszidál | Okoz | Korrekciós intézkedéseket |
|---|---|---|
| Hideg ízület | Elégtelen hő vagy mozgás hűtés közben | Melegítse fel teljesen az ízületet; hűlés közben tartsa mozdulatlanul |
| Forrasztóhíd | Felesleges forrasztóanyag, amely összeköti a szomszédos betéteket | Távolítsa el kiforrasztó fonattal; használjon kevesebb forrasztóanyagot |
| Elégtelen nedvesítés | Oxidált felületek vagy nem megfelelő fluxus | Tisztítsa meg a felületeket; vigyen fel friss fényáram újraforrasztás előtt |
| Emelt pad | Túlzott hő vagy mechanikai igénybevétel | Javítsa meg a nyomokat, ha lehetséges; előzze meg alacsonyabb hőmérsékleten és óvatosan |
| Forrasztógolyók | Folyasztószer fröccsenése vagy szennyeződés | Használjon megfelelő hőmérsékletet; ügyeljen a folyasztószer tisztaságára |
6. Gyakori problémák elhárítása vezetékek áramköri lapokra forrasztásakor
Még a tapasztalt szakemberek is találkozhatnak problémákkal. A kiváltó okok gyors azonosítása minimalizálja az utólagos javítások idejét.
6.1 Tipikus hibák forrasztás közben
A hideg illesztések a hűtés során fellépő elégtelen hő- vagy mozgáshiány miatt alakulnak ki; mattnak tűnnek és gyengének érződnek. Forrasztóhidak akkor alakulnak ki, amikor a felesleges forrasztóanyag a szomszédos kontaktusokat köti össze – ez gyakori a finom forrasztású áramköri lapokon. Forrasztógolyók akkor keletkeznek, amikor a forrasztófolyadék kifröccsen; a megfelelő hőmérséklet és a friss forrasztóanyag csökkenti ezeket. A kontaktusok kiemelése akkor történik, amikor a túlzott hő vagy mechanikai erőhatás megszakítja a réz és az aljzat közötti ragasztókötést.
6.2 Átdolgozási technikák
A felesleges forrasztóanyag eltávolításához nyomja a kiforrasztó fonatot a csatlakozásra, miközben felülről melegíti; a kapilláris hatás a forrasztóanyagot a fonatba szívja. Kiforrasztó pumpával nagyobb mennyiségeket lehet gyorsan kiszívni. Újraforrasztáskor vigyen fel friss forrasztóanyagot az áramlás javítása érdekében. Dolgozzon módszeresen, hogy elkerülje a forrasztás okozta károsodást.
7. Biztonsági óvintézkedések
A forrasztás magas hőmérséklettel és kémiai gőzökkel jár. Az alapvető biztonsági előírások betartása az Ön egészségét és a berendezéseit védi.
Jól szellőző helyen dolgozzon, vagy használjon füstelszívót a folyósítószer gőzeinek belélegzésének elkerülése érdekében. Viseljen védőszemüveget a forrasztóón fröccsenése ellen. Használaton kívül tartsa a vasalót stabil állványon az égési sérülések és a tűz elkerülése érdekében. Érzékeny alkatrészek kezelésekor használjon ESD csuklópántot és földelt szőnyeget. A balesetek csökkentése érdekében tartsa tisztán és rendezetten a munkaterületet.
8. összefoglalás
A vezetékek áramköri lapra forrasztásának sikeressége a megfelelő előkészítéstől, a szabályozott hőkezeléstől és a szisztematikus ellenőrzéstől függ. A tiszta felületek és az előzetes ónozás megteremti az alapot; a stabil rögzítés és a vezeték és a forrasztópárna egyidejű melegítése stabil kötéseket hoz létre. A vizuális és elektromos tesztek igazolják a minőséget, míg a gyakori hibák megértése lehetővé teszi a hatékony hibaelhárítást. Gyakorlással ezek a technikák intuitívvá válnak, ami megbízható csatlakozásokhoz vezet bármilyen elektronikai projektben.

ajánlott hozzászólás

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...

14 rétegű NYÁK-összerakás nagysebességű és többrétegű gyártáshoz
MÉRNÖKI ÉS ÖSSZEÁLLÍTÁSI FELÜLVIZSGÁLATEgy 14 rétegű NYÁK-összeállítás...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A NYÁK-gyártás mellett átfogó elektronikai szolgáltatásokat kínálunk, beleértve a NYÁK-tervezést, a NYÁK-alaplapokat és a kulcsrakész megoldásokat. Akár prototípus-készítésben, tervellenőrzésben, alkatrész-beszerzésben vagy tömeggyártásban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében.
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.