
A fémmagos NYÁK-gyártás kihívásai és megoldásaik

Bevezetés
A fémmagos nyomtatott áramköri lapok (MCPCB-k) nélkülözhetetlenné váltak a nagy teljesítményű LED-világításban, az autóipari elektronikában és az energiaátalakító rendszerekben kiváló hőkezelési képességeiknek köszönhetően. Az MCPCB-k gyártási kihívásai azonban jelentős összetettséget jelentenek, amelyek megkülönböztetik ezt a folyamatot a standard FR4-es gyártástól.
Az alapvető különbség abban rejlik, hogy a réz áramköröket speciális dielektromos rétegeken keresztül fém aljzatokhoz – jellemzően alumíniumhoz vagy rézhez – kötik, ami egyedi termikus, mechanikai és feldolgozási nehézségeket okoz. Ezek a kihívások az anyagtulajdonságok eltéréséből, a szigorú síkfelületi követelményekből és a nyomtatott áramköri lapoknak kitett igényes termikus környezetből fakadnak.
Ez a cikk a fémmagos NYÁK-gyártás során felmerülő főbb akadályokat vizsgálja, és olyan gyakorlati mérnöki megoldásokat mutat be, amelyek biztosítják az állandó minőséget és teljesítményt.
Hőtágulási eltérés: Kritikus MCPCB gyártási kihívás
A kihívás megértése
Az MCPCB gyártásának egyik fő kihívása az alumínium alap, a rézfólia és a dielektromos réteg közötti hőtágulási eltérés kezelése. Különböző hőtágulási együtthatóik (CTE) – körülbelül 23 ppm/°C az alumínium, 17 ppm/°C a réz és 30–80 ppm/°C a dielektromos rétegek esetében – belső feszültséget generálnak a melegítés és hűtés során.
150 °C feletti laminálás során ezek a hőtágulási együttható (WTE) különbségek delaminációt, dielektromos repedéseket vagy a panel deformációját okozhatják. A gyors melegítés vagy a vastag fémrétegek fokozzák a feszültséget, míg az ismételt hőciklusok fokozatosan gyengítik a rétegek közötti tapadást, ami hosszú távú megbízhatósági problémákhoz vezet.
Gyakorlati megoldások
-
CTE-illesztéses dielektrikumok – Válasszon réz és alumínium közötti CTE-értékű dielektrikum anyagokat. A kerámiatöltésű dielektrikumok kiegyensúlyozott hőtágulást és magas hővezető képességet (≥2 W/m·K) kínálnak.
-
Szabályozott laminálási profil – Használjon 2–3 °C/perc hőmérséklet-emelkedést, megfelelő tartózkodási idővel a feszültség oldásához a hűtés előtt.
-
Kiegyensúlyozott vastagságarány – A réz és a fém alapvastagság arányát 1:10 és 1:15 között kell tartani a feszültség egyenletes elosztása érdekében.
-
Szimmetrikus áramköri kialakítás – Kiegyensúlyozott rézeloszlás fenntartása a deformáció minimalizálása érdekében a hőciklusok során.
Ezek a kombinált stratégiák hatékonyan csökkentik a CTE-vel kapcsolatos hibákat és javítják az MCPCB megbízhatóságát.
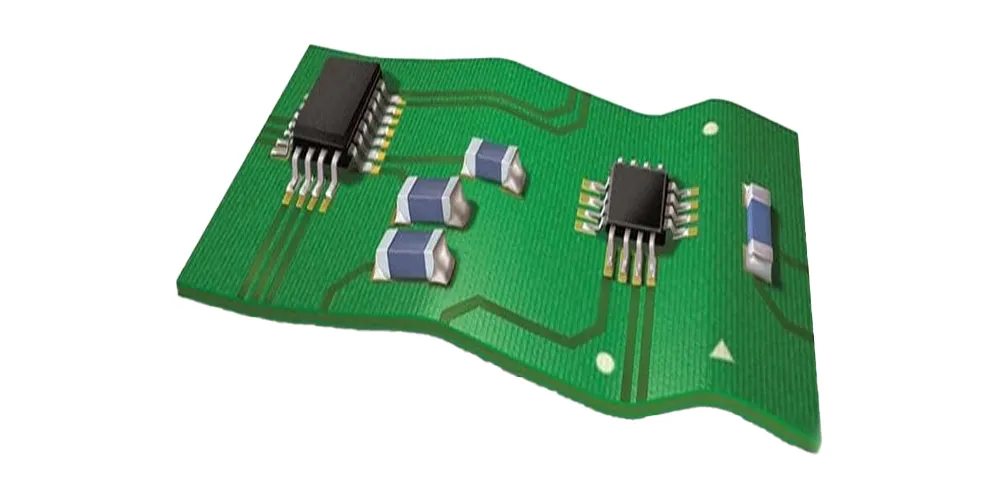
PCB Warpage
A vetemedés szabályozása az MCPCB gyártási kihívásaiban
A vetemedés problémája
A vetemedés szabályozása egy másik kritikus kihívás az MCPCB gyártásában, különösen a 200 mm-nél nagyobb lapok esetében. Már egy 0.5 mm-es eltérés is befolyásolhatja az SMT elhelyezésének pontosságát, és légréseket hozhat létre, amelyek csökkentik a hőátadást a hűtőbordákhoz.
Az aszimmetrikus kialakítások, ahol a réz egyenetlenül oszlik el a rétegek között, a fő okok közé tartoznak. Amikor az egyik oldal sűrű áramköröket hordoz, a másik pedig csupasz marad, a hűtés során fellépő eltérő zsugorodás meghajláshoz vezet. Az egyenetlen laminálási nyomás vagy a vákuumprésekben a nem megfelelő párnázás tovább növeli a maradék feszültséget, ami hűtés után vetemedést eredményez.
Hatékony megoldások
- Szimmetrikus egymásra rakás kialakítás – A hőkezelés során a dielektromos réteg mindkét oldalán kiegyensúlyozott rézeloszlást alkalmazzon a zsugorodási erők kiegyenlítése érdekében.
- Rézminták kompenzálása – Aszimmetrikus elrendezések esetén a szerkezeti egyensúly megőrzése érdekében adjon hozzá nem funkcionális rézfelületeket vagy hálót az ellenkező oldalon.
- Szabályozott laminálási nyomás – A feszültségzáródás elkerülése érdekében tartsa a nyomást 15–25 kg/cm² körül, a hűtési sebességet pedig 3 °C/perc alatt.
- Laminálás utáni lágyítás – Feszültségcsökkentő lágyítást kell alkalmazni a dielektrikum üvegesedési pontja alatt 20–30 °C-kal a síkfelület stabilitásának javítása érdekében.
- Készülék által segített egyengetés – A végső kikeményedés során mechanikus rögzítőket használjon, hogy a laposságot 100 mm-enként 0.3 mm-en belül elérje.
Ezek az intézkedések hatékonyan minimalizálják a vetemedést és biztosítják a mechanikai stabilitást az MCPCB gyártási folyamat során.
Laminálás és dielektromos integritás az MCPCB gyártásában
Dielektromos repedési kihívások
A laminálási hibák és a dielektromos repedések az MCPCB gyártásának fő kihívásai, amelyek befolyásolják mind a szigetelés megbízhatóságát, mind a hőátadás hatékonyságát. A repedések gyakran a panel szélei vagy átmenő furatok közelében keletkeznek, és potenciális utat jelentenek az elektromos átütéseknek.
Még a kis delaminációs területek is akár 100-szor nagyobb hőállóságú légréseket hoznak létre, mint a ragasztott területek, ami lokalizált forró pontokat okoz, és felgyorsítja az alkatrészek meghibásodását. Gyakori okok közé tartozik a gyenge gyantafolyás, az alacsony üvegesedési hőmérsékletű (Tg) anyagok vagy a dielektromos rétegbe zárt nedvesség.
Megelőző megközelítések
- Nagy Tg-értékű dielektrikumok – Használjon 150 °C feletti Tg-értékű anyagokat a méretstabilitás megőrzése és az ismételt hőciklusok elviselése érdekében.
- Optimalizált laminálási nyomás – Kezdje alacsony nyomással a gyanta áramlásának elősegítése érdekében, majd fokozatosan növelje a teljes kötési nyomást az egyenletes tapadás érdekében.
- Elősütés a nedvesség eltávolítására – A dielektromos lemezeket laminálás előtt 2–4 órán át 120 °C-on kell sütni, hogy eltávolítsák a felszívódott nedvességet.
- Vákuummal segített laminálás – Vákuumrendszereket alkalmazzon a csapdába esett levegő és illékony anyagok eltávolítására, biztosítva az üregmentes kötést és az állandó hőteljesítményt.
Ezek a megelőző intézkedések javítják a dielektromos megbízhatóságot és stabil hőteljesítményt biztosítanak a fémmagos NYÁK-gyártás során.
Fúrási és marási kihívások az MCPCB gyártásában
Mechanikai feldolgozási nehézségek
A fémfelületek keménysége és magas hővezető képessége különleges kihívásokat jelent az MCPCB gyártása során a fúrás és marás során. A 40–80 HB Brinell-keménységű alumíniumfelületek gyorsan elkopnak a szabványos keményfém fúrófejek, ami túlméretezett furatokat, durva falakat és gyenge bevonattapadást eredményez.
A megmunkálás során keletkező fém sorják vagy forgácsok rövidzárlatot okozhatnak, vagy akadályozhatják az alkatrészek elhelyezését. Mivel az alumínium és a réz hatékonyan vezeti el a hőt , a forgácsolási zóna kemény marad, miközben a fúró a súrlódás miatt felmelegszik, ami felgyorsítja a szerszámkopást és a méretpontosság csökkenését.
Optimalizált fúrási megoldások
- Speciális fúrószerszámok – Használjon polikristályos gyémánt (PCD) vagy bevonatos keményfém fúrófejeket a szerszám élettartamának 10–20-szoros meghosszabbításához a hagyományos fúrókhoz képest.
- Optimalizált fúrási paraméterek – 40 000–60 000 ford/perc fordulatszámon és 50–100 mm/perc előtolási sebességgel működjön a pontosság és a kopásszabályozás egyensúlya érdekében.
- Megfelelő támogató anyagok – Fenol vagy alumínium Belépő- és támasztódeszkák a tisztább be- és kilépéshez.
- Peck fúrási ciklusok – Szakaszos fúrással távolítsa el a forgácsokat és csökkentse a hőlerakódást.
- Precíziós marás – Válasszon megfelelő horonygeometriájú kompressziós marókat az élszakadás és a sorják minimalizálása érdekében.
Ezek a megmunkálási stratégiák javítják a furatminőséget, meghosszabbítják a szerszám élettartamát, és biztosítják a méretpontosságot a fémmagos NYÁK-gyártásban.

Felületkezelési kihívások az MCPCB gyártásában
Oxidációs és szennyeződési problémák
A fémmag felületei gyorsan oxidálódnak levegő hatására, különösen magas feldolgozási hőmérsékleten. Az alumínium oxidrétegeket képez, amelyek akadályozzák a forrasztás nedvesedését, míg a réz réz- és réz-oxidokat fejleszt, amelyek rontják az elektromos érintkezést és a kötés szilárdságát. Ezek az MCPCB gyártási kihívások azonnali felületvédelmet igényelnek az összeszerelés megbízhatóságának megőrzése érdekében.
Védelmi stratégiák
- Időben történő felületkezelés – A gyártás után azonnal vigyen fel védőbevonatokat az oxidáció megakadályozása érdekében a kezelés és tárolás során.
- ENIG Befejezés – Kiváló forraszthatóság és 12 hónapnál hosszabb eltarthatóság érdekében használjon elektrolitikus nikkel immerziós aranyat.
- OSP bevonat – Válassza a szerves forraszthatósági tartósítószereket költséghatékony megoldásként a rövid távú védelem érdekében.
- Tisztaság-szabályozás – Öblítse le ioncserélt vízzel az ionos maradványok eltávolítása érdekében, amelyek felgyorsíthatják a korróziót.
- Nedvességálló csomagolás – A lapokat vákuumcsomagolásban, szárítószerrel együtt tárolja az oxidáció elleni védelem érdekében.
A gyors gyártás utáni kikészítés és a megfelelő csomagolási gyakorlatok bevezetése biztosítja a stabil forraszthatóságot és a hosszú távú megbízhatóságot a fémmagos NYÁK-gyártásban.
Minőségellenőrzés és tesztelés az MCPCB gyártási kihívásaiban
Az ellenőrzés összetettsége
Az MCPCB minőségellenőrzése speciális vizsgálati módszereket igényel a szabványos NYÁK-értékelésen túl. A hőállósági vizsgálatnak pontosan fel kell mérnie a hőátadást az áramköri rétegről a fém alapra szabályozott hőmérsékleti körülmények között.
A dielektromos lebomlásvizsgálat a szigetelés szilárdságát az üzemi szint feletti feszültségeken is megerősíti, míg a síkfelület-vizsgálat mikronos pontosságot igényel a megfelelő hőérintkezés biztosítása érdekében. Ezek a tényezők teszik a minőségellenőrzést az MCPCB gyártásának egyik fő kihívásává.
Átfogó tesztelési megoldások
A hatékony MCPCB minőségellenőrzés több egymást kiegészítő ellenőrzési folyamatot foglal magában:
- Hőállóság vizsgálata – Kalibrált érzékelőkkel validálja a hővezető képességet, a standard kialakítások esetében jellemzően 1 °C/W alatt tartva az értékeket.
- Nagy potenciálú tesztelés – Alkalmazzon 2500–3000 VAC feszültséget a dielektromos integritás és a szigetelés megbízhatóságának biztosítása érdekében.
- Infravörös hőkezelés – Azonosítja a gyenge hőátadásra vagy rejtett áramköri rendellenességekre utaló forró pontokat.
- Lézeralapú AOI-vizsgálat – Nagy pontosságú felületi síkmérés a vetemedés azonosításához az összeszerelés előtt.
A statisztikai folyamatszabályozás és a rendszeres mintavételezés megvalósítása fenntartja a termelés stabilitását és biztosítja az MCPCB gyártásának minden szakaszában az egységes teljesítményt.
Összegzés
Az MCPCB gyártási kihívásainak leküzdése – a hőtágulási eltérésektől és a vetemedés szabályozásától kezdve a fúrási pontosságig és a felületvédelemig – holisztikus mérnöki megközelítést igényel. A siker az anyagválasztás, a folyamatoptimalizálás és a minőségellenőrzés összehangolásától függ, hogy biztosítsák a stabil hőteljesítményt és a hosszú távú megbízhatóságot nagy teljesítményű alkalmazásokban.
Miért válassza a Highleap Electronics-t?
- Haladó anyagtechnika – Testreszabott alumínium, réz és dielektromos anyagok kiválasztása a kiegyensúlyozott hő- és mechanikai teljesítmény érdekében.
- Precíziós folyamatvezérlés – Optimalizált laminálási, fúrási és marási paraméterek a kiváló síkfelület és méretpontosság érdekében.
- Átfogó minőségbiztosítás – Minden gyártási tétel ellenőrzéséhez házon belüli hőállósági, dielektromos ellenállási és síkfelület-vizsgálat.
- Alkalmazási szakértelem – Bizonyított teljesítmény a LED-világítástechnikában, az autóipari rendszerekben és az energiaátalakítási iparágakban.
Lépjen partnerségre a Highleap Electronics-szal, hogy hozzáférhessen optimalizált MCPCB gyártási megoldásokhoz, amelyeket a teljesítmény, a megbízhatóság és a skálázhatóság jegyében terveztek. Lépjen kapcsolatba műszaki csapatunkkal még ma, hogy megbeszélhessük nagy teljesítményű projektjének követelményeit.

ajánlott hozzászólás

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...

14 rétegű NYÁK-összerakás nagysebességű és többrétegű gyártáshoz
MÉRNÖKI ÉS ÖSSZEÁLLÍTÁSI FELÜLVIZSGÁLATEgy 14 rétegű NYÁK-összeállítás...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A NYÁK-gyártás mellett átfogó elektronikai szolgáltatásokat kínálunk, beleértve a NYÁK-tervezést, a NYÁK-alaplapokat és a kulcsrakész megoldásokat. Akár prototípus-készítésben, tervellenőrzésben, alkatrész-beszerzésben vagy tömeggyártásban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében.
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.