
MCPCB felületkezelési útmutató | Típusok és kiválasztási kritériumok

Miért fontos az MCPCB felületkezelés kiválasztása a hőteljesítmény szempontjából?
A fémmagos nyomtatott áramköri lap (MCPCB) hőáramlása jól meghatározott sorrendet követ: a hő az alkatrészekről forrasztási kötéseken és rézpárnákon keresztül, a dielektromos rétegen keresztül hővezető furatokon vagy hőelvezető párnákon keresztül a fém hordozóra kerül, majd végül a hűtőbordán keresztül eloszlik. Ezen a hőláncon belül az MCPCB felületkezelése kritikus interfészként szolgál, amely hidat képez az elektromos csatlakozások és a mechanikai kötések között.
Bár a dielektromos réteg vastagsága és a fém hordozó anyaga elsősorban a teljes hőállóságot határozza meg, az MCPCB felületkezelése közvetlenül három lényeges tényezőt befolyásol:
- Forraszthatóság az összeszerelés során, ami befolyásolja a kötés minőségét és a folyamat hozamát;
- Felület hőellenállása a forrasztási kötésnél, lokalizált ütközést okozva hőleadás;
- Korrozióállóság, ami meghatározza a tárolási stabilitást és a hosszú távú megbízhatóságot.
Mivel a felületkezelési réteg rendkívül vékony – jellemzően csak néhány mikrohüvelyk –, elhanyagolható mértékű közvetlen hőellenállást eredményez. A nem megfelelő felületkezelés azonban rossz nedvesedéshez, megnövekedett érintkezési ellenálláshoz vagy korai oxidációhoz vezethet, amelyek mindegyike rontja a kártya teljesítményét.
Az MCPCB felületkezelési opciókat kiválasztó mérnökök számára ezért létfontosságú az egyes felületkezelési típusok – például ENIG, HASL, OSP vagy merítéses ezüst – értékelése a költségek, az összeszerelési folyamat kompatibilitása és az alkalmazási környezet alapján. A megfelelő felületkezelés kiválasztása biztosítja a forrasztási kötések konzisztenciáját, megőrzi a tervezett hőteljesítményt, és meghosszabbítja a fémmagos NYÁK élettartamát.
MCPCB felületkezelési szempontok a standard FR-4-hez képest
A fémmagos NYÁK-ok alapvetően eltérnek a standard FR-4 lapokétól a hőarchitektúra tekintetében. Az alumínium vagy réz alap a rendszer szintű hőtervezés elsődleges hőelosztójaként működik, míg a felületkezelés elsősorban az alkatrész rögzítési felületét befolyásolja, nem pedig a tömeges hőelvezetést.
Ez a megkülönböztetés azért fontos, mert a hagyományos áramköri lapokhoz képest megváltoztatja a specifikációs prioritásokat. A LED-es világítástechnikában , az energiaátalakításban és az autóipari alkalmazásokban az MCPCB felületkezelésének kiválasztása nagymértékben függ az összeszerelési mennyiségtől, az üzemi környezettől és a megbízhatósági követelményektől.
A nagy volumenű LED-gyártás előnyben részesítheti a költséghatékony és konzisztens forrasztható felületeket, míg az autóipari teljesítménymodulok olyan felületeket igényelnek, amelyek integritást biztosítanak a hőciklusok és a zord körülmények között is. Ezen alkalmazásspecifikus prioritások megértése segít kiválasztani a megfelelő felületet minden egyes fémmagos NYÁK-projekthez.

Gyakori MCPCB felületkezelési típusok: Műszaki összehasonlítás
ENIG (elektromos nikkelmerítési arany)
- Folyamatstruktúra – Kétlépéses galvanizálás: galvanizálás nélküli nikkel (3–6 μm), majd immerziós aranyozás (0.05–0.15 μm).
- Síkfelület és pontosság – Kivételesen sík felületet biztosít, ideális finom osztású SMD-khez és fémmagos NYÁK-ok vezetékkötéséhez.
- Rozsdásodás elleni védelem – Az aranyréteg megvédi a nikkelt az oxidációtól, meghosszabbítja az eltarthatóságot és megőrzi a forraszthatóság stabilitását.
- forraszthatóság – A kiváló nedvesítés több újraömlesztési cikluson keresztül biztosítja a magas hozamot és az egyenletes kötésképződést.
- Megbízhatósági előny – Előnyben részesített MCPCB felületkezelés nagy megbízhatóságú ágazatokban, például az autóiparban, a repülőgépiparban és az orvosi elektronikában.
- Tervezési szempont – Szigorú folyamatellenőrzést igényel a fekete pad hibák megelőzése érdekében; elengedhetetlen a tanúsított MCPCB gyártóktól való beszerzés.
HASL (meleglevegős forrasztási szintezés)
- A folyamat áttekintése – Olvadt forraszanyaggal bevont, majd hőlégfúvókkal egyenletesen elegyengetett réz.
- Költséghatékonyság – A leggazdaságosabb és legszélesebb körben alkalmazott MCPCB felületkezelés, ideális költségérzékeny kialakításokhoz.
- forraszthatóság – Forrasztási felületet biztosít, amely megbízható nedvesítést és kötésintegritást biztosít.
- Felületi síkság – Kevésbé lapos, mint az ENIG vagy az ezüst, ami korlátozhatja a finomosztású vagy a BGA elhelyezési pontosságot.
- Alkalmazási kör – Kiválóan alkalmas nagyobb alkatrészekhez, átmenő furatszerelvényekhez és ≥ 0.5 mm-es osztástávolságú kivitelekhez.
- Ólommentes változat – Az LF-HASL megfelel az RoHS környezetvédelmi szabványoknak, miközben megőrzi a hagyományos forraszthatósági előnyöket.
Merítési ezüst (IAg)
- Lerakódási folyamat – A kémiai kiszorítás vékony ezüstbevonatot (0.12–0.40 μm) hoz létre közvetlenül a rézpárnákon.
- Felületi jellemzők – Az ENIG-hez hasonló síkfelület, magasabb elektromos és hővezető képességgel.
- Forrasztási teljesítmény – Kiváló nedvesítési viselkedés az újrafröccsöntés során, tiszta és egyenletes illesztéseket biztosítva.
- Kezelési követelmények – Kénre és nedvességre érzékeny; antioxidáns csomagolást és páratartalom-szabályozott tárolást igényel.
- Alkalmazási alkalmasság – Ideális MCPCB felületkezelés LED modulokhoz vagy nagy teljesítményű kialakításokhoz, amelyeknél mind a hő-, mind az elektromos hatékonyság fontos.
- Eltarthatósági idő megjegyzés – Rövidebb tárolási idő, mint az ENIG-nek; a minőség megőrzése érdekében tervezzen just-in-time összeszerelést.
OSP (Organic Solderability Preservative)
- Bevonatolási elv – Összeszerelés előtt egy vékony szerves réteget visz fel a csupasz réz oxidáció elleni védelmére.
- Költségelőny – A legalacsonyabb költségű MCPCB felületkezelési opció eredendően sík felületi topológiával.
- forraszthatóság – A szerves film az újrafröccsöntés során feloldódik, így a tiszta rezet nedvesítheti a forrasztóón.
- Hőérzékenység – Korlátozott tartósság több újrafröccsöntési ciklus alatt; minden melegítési lépés csökkenti a védelmet.
- Szavatossági idő – Általában néhány hónap; a lapokat a gyártás után haladéktalanul össze kell szerelni.
- A legjobb használati eset – Nagy volumenű, egyszeres reflow gyártósorok, ahol a gyors forgási sebesség ellensúlyozza a tárolási korlátokat.
További MCPCB felületkezelési lehetőségek
- Merítési ón – Sík felületet biztosít mérsékelt eltarthatósági idővel; hosszú tárolás során hajlamos a Cu-Sn intermetallikus képződésre.
- ENEPIG – Palládium védőréteget ad a nikkel és az arany közé, hogy megakadályozza a fekete érintkezőfelület kialakulását és növelje a vezetékes kötés megbízhatóságát.
- Kemény arany – Kiváló kopásállóságot biztosít az élcsatlakozók számára, de a költségek miatt ritkán alkalmazzák teljes MCPCB felületen.
- Kiválasztási feltételek – A felületkezelést igazítsa az összeszerelési módszerhez, a hőmérsékleti környezethez, a korróziónak való kitettséghez és a projekt költségvetéséhez.
Az MCPCB felületkezelésének hőhatása
Minimális közvetlen hőhozzájárulás
A felületkezelési rétegek rendkívül vékony jellege azt jelenti, hogy a függőleges hőellenálláshoz való közvetlen hozzájárulásuk elhanyagolható a dielektromos réteg vastagságához és a fém hordozó vezetőképességéhez képest. Az MCPCB felületkezelés tipikus vastagsága mikrométerben vagy kevesebben mérhető, míg a dielektromos rétegek jellemzően 75–150 mikrométert vagy többet fednek le.
A hőállósági számítások megerősítik, hogy a felületkezelés a megfelelően tervezett fémmagos paneleknél a csatlakozás és a ház közötti teljes hőállóság kevesebb mint egy százalékát teszi ki.
A lokalizált érintkezési hőellenállásra gyakorolt hatás
Bár vékony, az MCPCB felületkezelés jelentősen befolyásolja a forrasztási kötések helyi hőállóságát. A rossz forraszthatóság hiányos nedvesedéshez vezethet, apró üregeket képezve, amelyek csökkentik a hatékony érintkezési felületet és növelik a hőállóságot a kritikus alkatrész-csatlakozásoknál. Hasonlóképpen, a fémmagos panel külső hűtőbordákkal érintkező felületének minősége befolyásolja a hővezető anyagok teljesítményét.
A hőteljesítményt meghatározó kulcsfontosságú tényezők
- Termikus kialakítás és sűrűség révén – A dielektrikumon keresztüli közvetlen rézútvonalak csökkentik a termikus szűk keresztmetszeteket.
- Rézvastagság optimalizálása – A vastagabb rézrétegek javítják az oldalirányú hőeloszlást a panelen.
- Dielektromos anyagválasztás – Az alacsony hőállóságú anyagok minimalizálják a csatlakozás és a tok közötti hőmérséklet-emelkedést.
- Fém alapfelület specifikációja – Az alumíniumötvözet vagy a réz alap határozza meg a végső hőelvezetési kapacitást.
Felületkezelési kiválasztási útmutató
Az MCPCB felületkezelésénél a kiválasztásnak elsősorban az összeszerelés megbízhatóságára és a környezetvédelemre kell összpontosítania, nem pedig a hővezető képességre. A teljes, üregmentes forrasztási kötések biztosítása kritikus fontosságú a fémmagos lapok tervezett hőteljesítményének fenntartásához.
Forraszthatóság és összeszerelési teljesítmény MCPCB felületkezeléssel
A forrasztópaszta átvitelére gyakorolt hatás
A különböző MCPCB felületkezelési opciók mérhető különbségeket mutatnak a forrasztópaszta átviteli hatékonyságában a sablonnyomtatás során. Az összehasonlító tanulmányok azt mutatják, hogy az ENIG és az immerziós ezüst általában jobb átvitelt ér el, 85–95%-os területaránnyal optimalizált nyomtatási paraméterek mellett. Az OSP teljesítménye az életkorral és a kezeléssel jelentősen változik, jellemzően 75–90%-os átviteli hatékonyságot ér el a bevonat állapotától függően.
Nedvesedési viselkedés reflow során
Az újrafröccsöntés során végzett nedvesítési szög mérések azt mutatják, hogy a friss immerziós ezüst biztosítja a legjobb forrasztási nedvesítési tulajdonságokat, ezt szorosan követik az ENIG és a HASL bevonatok. Az OSP teljesítménye gyorsabban romlik a tárolási idő és a szennyeződéseknek való kitettség függvényében, ami befolyásolja a nedvesítési állandóságot és a forrasztási kötés megbízhatóságát.
Nagy volumenű SMT-megfontolások
A nagy volumenű, fémmagos szerelvényeket előállító felületszerelési technológiai (SMT) gyártósorok esetében a tényleges felületmintákon, gyártási körülmények között végzett kísérlettervezés (DOE) biztosítja a folyamatablakok legmegbízhatóbb meghatározását. A felületválasztás kölcsönhatásban áll a sablontervezéssel, a paszta kémiájával és az újraömlesztési profillal, így a valós tesztelés elengedhetetlen a forraszthatóság optimalizálásához.
Összeállítás-érvényesítési ajánlások
A gyártóknak a teljes gyártás megkezdése előtt kérniük kell a meghatározott MCPCB felületkezelési opciókkal ellátott folyamatfejlesztési mintákat az összeszerelési teljesítmény validálására. A megfelelő validálás biztosítja a forrasztópaszta egyenletes átvitelét, a megbízható nedvesítést és az általános összeszerelési hozamot, miközben figyelembe veszi a fémmagos NYÁK-tervek sajátos követelményeit.
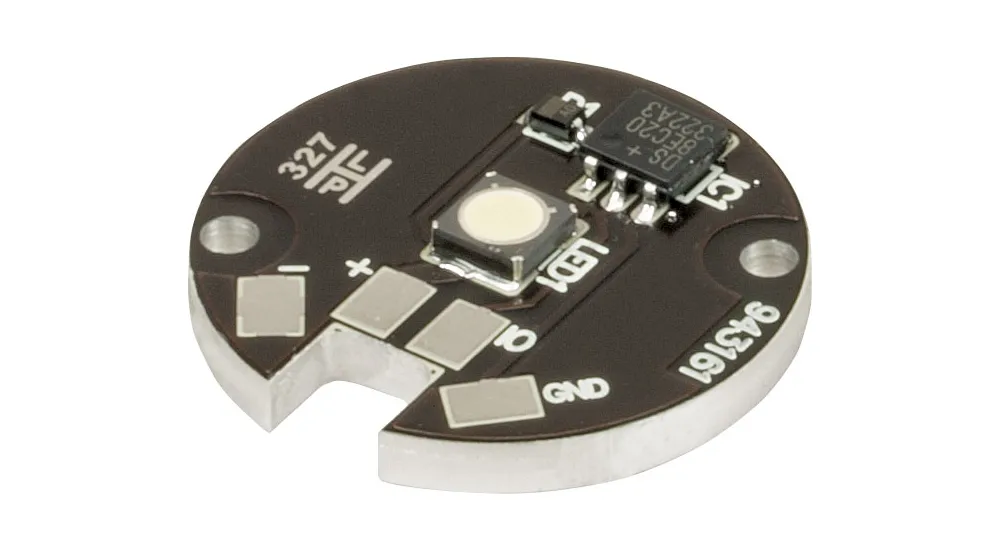
LED fémmagos NYÁK
Alkalmazásspecifikus MCPCB felületkezelési ajánlások
LED világítás és COB alkalmazások
- Termikus és elektromos teljesítmény – Az immerziós ezüst és az ENIG kiváló hővezető és megbízható elektromos csatlakozások több forrasztási ponton keresztül.
- Felületi síkság – Mindkét felület biztosítja a chip-on-board és a finompont-osztású LED-csomagokhoz szükséges sík felületeket.
- Tárolási szempontok – Az ezüstözött deszkák vákuumzáras csomagolást, páratartalom-jelzőket és korlátozott eltarthatóságot (akár hat hónap) igényelnek az elszíneződés elkerülése érdekében.
- Hosszú távú megbízhatóság – Az ENIG jobb hosszú távú stabilitást kínál a nagy megbízhatóságú LED-termékek esetében, a magasabb kezdeti költségek ellenére.
Teljesítményelektronikai és motorhajtási alkalmazások
- Hőciklus ellenállás – Az ENIG és az ENEPIG ismételt hőciklusokat bír ki a forrasztási kötések integritásának veszélyeztetése nélkül.
- Mechanikai igénybevételnek való ellenálló képesség – A nikkel zárórétegek megakadályozzák a réz diffúzióját, így a termék teljes élettartama alatt megőrzik a mechanikai szilárdságot.
- Elsődleges tervezési fókusz – A dielektromos vastagság, a termikus átvezető sűrűség és a fém hordozó kiválasztása határozza meg az általános hőkezelést.
- Felületkezelési szerepkör – A kiválasztás másodlagos, a hangsúly az összeszerelés megbízhatóságán és a környezetvédelmen van, nem pedig a hőteljesítmény javításán.
Költségérzékeny fogyasztói alkalmazások
- Gazdaságos kiviteli lehetőségek – A HASL és az OSP ott alkalmasak, ahol az összeszerelés egyszerűsége és a költségcsökkentés kulcsfontosságú tényezők.
- Komponens pitch kompatibilitás – A HASL jól működik a fogyasztói LED-izzókban és tápegységekben jellemző nagyobb alkatrészek esetében.
- Gyors forgású termelés – Az OSP akkor teljesít a legjobban, ha a panelek gyorsan, minimális tárolási körülmények között kerülnek a gyártástól az összeszerelésig.
- Minőségellenőrzési intézkedések – A felület állapotának beérkező ellenőrzése és a meghatározott eltarthatósági idők biztosítják az összeszerelési termelékenységet a kevésbé robusztus bevonatok használata ellenére is.
MCPCB felületkezelés összehasonlítás áttekintése
Ez az összehasonlítás gyors áttekintést nyújt az MCPCB felületkezelés kiválasztásához a projekt követelményei alapján. Az egyes projektekre vonatkozó korlátok, mint például a költségvetés, az összeszerelési képesség és a megbízhatósági követelmények, irányítják a végső specifikációs döntéseket.
Befejezés típusa
Síklapúság
forraszthatóság
Szavatossági idő
Relatív költség
Hőhatás
Legjobb alkalmazások
Befejezés típusa
Síklapúság
forraszthatóság
Szavatossági idő
Relatív költség
Hőhatás
Legjobb alkalmazások
Befejezés típusa
Síklapúság
forraszthatóság
Szavatossági idő
Relatív költség
Hőhatás
Legjobb alkalmazások
Befejezés típusa
Síklapúság
forraszthatóság
Szavatossági idő
Relatív költség
Hőhatás
Legjobb alkalmazások
Befejezés típusa
Síklapúság
forraszthatóság
Szavatossági idő
Relatív költség
Hőhatás
Legjobb alkalmazások
Optimális MCPCB felületkezelés kiválasztása
A sikeres fémmagos panelek tervezése a hőszigetelés alapjaival kezdődik: a megfelelő dielektromos vastagság, a réz súlya, a hővezető csövek elhelyezése és a fém hordozó típusa kiválasztásával. Ezek a tényezők határozzák meg a panel alapvető hőteljesítményét.
Miután a hőtervezés megtörtént, az MCPCB felületkezelésének kiválasztása az összeszerelés megbízhatóságára, a forraszthatóságra és a környezetvédelemre összpontosít. A leghatékonyabb megközelítés az, hogy a folyamatminősítéshez különböző felületkezelésű mintákat kérünk.
A hatékony felületkezelés megvalósításának fő lépései
- Minta tábla minősítése – Hasonlítson össze több azonos egymásra helyezett felületkezelési lehetőséget.
- Összeszerelési folyamat validálása – Futtassa a gyártást reprezentáló komponenseket a tényleges áttördelési profilokon.
- Gyorsított megbízhatósági tesztelés – Végezzen el az alkalmazási környezetnek megfelelő hőciklus- és öregítési vizsgálatokat.
- Ellátási lánc ellenőrzése – A gyártó folyamatirányításainak és minőségbiztosítási rendszereinek auditálása az egységes felületkezelés érdekében.
- Dokumentációs szabványok – Határozza meg az új testületek elfogadási kritériumait és ellenőrzési eljárásait.
Az új Metal Core termékeket fejlesztő mérnökcsapatok profitálnak a tapasztalt MCPCB-gyártókkal való együttműködésből, akik hasonló alkalmazásokon alapuló felületkezelési útmutatást nyújtanak. A megfelelő MCPCB felületkezelés biztosítja a megbízható összeszerelést és a hosszú távú teljesítményt szükségtelen költségnövekedés nélkül.
A Highleap Electronics fémmagos NYÁK-ok gyártására és összeszerelésére specializálódott , átfogó felületkezelési lehetőségekkel. Mérnöki csapatunk alkalmazásspecifikus útmutatást nyújt, hogy a felületválasztást összehangolja az Ön hő- és összeszerelési követelményeivel. Lépjen kapcsolatba velünk, hogy megbeszélhessük projektjét, és kérjen mintalapokat a folyamat validálásához.

ajánlott hozzászólás

14 rétegű HDI NYÁK-gyártó Kínában egyedi Microvia táblákhoz
HIGHLEAP ELECTRONICS / MICROVIAS / SZEKVENCIALIS...

14 rétegű NYÁK gyártó Kínában
EGYEDI MEREV TÖBBRÉTEGŰ NYÁK-LAP Highleap Electronics...

14 rétegű NYÁK-összeszerelés és egyablakos NYÁK-gyártás
NYÁK-GYÁRTÁS + NYÁK-gyártásA Highleap Electronics 14...

14 rétegű NYÁK-összerakás nagysebességű és többrétegű gyártáshoz
MÉRNÖKI ÉS ÖSSZEÁLLÍTÁSI FELÜLVIZSGÁLATEgy 14 rétegű NYÁK-összeállítás...
Hogyan kérhetek árajánlatot NYÁK-okra
Futtassunk le Önnek egy DFM/DFA elemzést, és küldjünk Önnek egy jelentést. Fájljait biztonságosan feltöltheti weboldalunkon keresztül. Az alábbi információkra van szükségünk ahhoz, hogy árajánlatot adhassunk:
-
- Gerber, ODB++ vagy .pcb, spec.
- BOM lista, ha összeszerelésre van szüksége
- Mennyiség
- Fordítási idő
A NYÁK-gyártás mellett átfogó elektronikai szolgáltatásokat kínálunk, beleértve a NYÁK-tervezést, a NYÁK-alaplapokat és a kulcsrakész megoldásokat. Akár prototípus-készítésben, tervellenőrzésben, alkatrész-beszerzésben vagy tömeggyártásban van szüksége segítségre, teljes körű támogatást nyújtunk projektje sikerének biztosítása érdekében.
NYÁK-szolgáltatások esetén kérjük, adja meg a BOM-ot (anyagjegyzék) és az esetleges konkrét összeszerelési utasításokat. DFM/DFA elemzést is kínálunk a tervek gyárthatóság és összeszerelés szempontjából történő optimalizálása érdekében, biztosítva a zökkenőmentes gyártási folyamatot.